CN115971333A - 一种新能源汽车薄壁铸件的整形模具及其冲切工艺 - Google Patents
一种新能源汽车薄壁铸件的整形模具及其冲切工艺 Download PDFInfo
- Publication number
- CN115971333A CN115971333A CN202211600957.0A CN202211600957A CN115971333A CN 115971333 A CN115971333 A CN 115971333A CN 202211600957 A CN202211600957 A CN 202211600957A CN 115971333 A CN115971333 A CN 115971333A
- Authority
- CN
- China
- Prior art keywords
- mold
- shaping
- product
- pressure head
- upper mold
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images


Landscapes
- Punching Or Piercing (AREA)
Abstract
本发明公开了一种新能源汽车薄壁铸件的整形模具及其冲切工艺,包括上模和下模,上模中设有上支撑板,上支撑板的下表面有多个带弹簧的整形压头,上模中还设有上模刀口,下模上设有下支撑板,下支撑板的上表面设有多个下模整形块,多个下模整形块的外围设有一圈下模刀口。上模向下移动合模:整形压头先接触到产品,整形压头上的弹簧压缩产品受力;上模继续向下合模,直至整形块上的硬限位,整形压头上的弹簧压缩到极致状态,即整形完成;上模继续向下合模,直至模架上的硬限位,刀口冲切流道渣包;流道渣包冲切完成后,上模向上开模,产品留在下模,机器人通过抓手取出产品。本发明具有结构简单、使用方便、制造成本低廉、适用性高、生产效率高的优点。
Description
技术领域
本发明涉及一种新能源汽车薄壁铸件的整形模具及其冲切工艺。
背景技术
物体变形分为弹性变形和塑性变形两种,其中弹性变形是能够恢复原形的,而塑性变形则是不可恢复的。模具行业压铸件一般整形期望的结果是塑性变形,即让产品整平之后就定型。新能源汽车的薄壁铸件由于自身的结构造成内部含有大量的应力需要释放,因此其出模后变形的情况较为普遍,这就需要对薄壁铸件进行整形加工。传统的整形手段都是利用人工手工加工,即用铜锤轻轻敲平,让产品缓慢释放应力。由于薄壁铸件表面较脆,敲击后表面很容易产生裂纹,导致产品报废。同时,手工作业方式的生产效率不高,返工现象较多,成为制约产品大量生产的瓶颈工序,不能满足现代生产对产品质量和生产效率的要求。
发明内容
本发明的目的在于提供一种新能源汽车薄壁铸件的整形模具及其冲切工艺,以解决上述背景技术中提出的问题。
为实现上述目的,本发明提供如下技术方案:一种新能源汽车薄壁铸件的整形模具,包括上模和下模,上模中设有上支撑板,上支撑板的下表面通过弹簧连接有多个整形压头,上支撑板与整形压头之间设有可伸缩的连接导向柱,上模中还设有上模刀口,下模中设有下支撑板,下支撑板的上表面设有多个可调节的下模整形块,整形压头与下模整形块相匹配,多个下模整形块的外围设有一圈下模刀口,下支撑板的一侧设有上下限位杆。
本发明的进一步改进在于:下模整形块内设有调节螺丝柱塞,调节螺丝柱塞的外表面设有螺纹,通过转动调节螺丝柱塞来调节下模整形块的高度位置。
一种新能源汽车薄壁铸件的冲切工艺,具体步骤如下:
A、检测产品,根据产品需整形的数据来拧动调节螺丝柱塞,以此来调节下模整形块的高度位置;
B、上模向下移动合模:整形压头先接触到产品,整形压头上的弹簧压缩产品受力;
C、上模继续向下合模,直至整形压头上的弹簧压缩到极致状态,此时整形压头与下模整形块配合,将产品整形完成;
D、上模继续向下合模,直至模架上的上下限位杆相抵,此时上模刀口和下模刀口进行冲切,即冲切流道渣包;
E、流道渣包冲切完成后,上模向上开模,产品留在下模上,机器人通过抓手取出产品。
与现有技术相比,本发明的有益效果是:
本发明具有结构简单、使用方便、制造成本低廉、适用性高、生产效率高等特点,生产过程中能快速对变形件进行整形,还可以将难去除的飞边冲切完成,提高了产品合格率,降低了成本。
附图说明
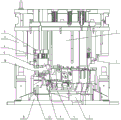
图1为整形模具的结构示意图;
图2为步骤B的结构示意图;
图3为步骤C的结构示意图;
图4为步骤D的结构示意图;
图5为步骤E的结构示意图;
图中标号:1-上模、2-下模、3-上支撑板、4-弹簧、5-整形压头、6-连接导向柱、7-上模刀口、8-下支撑板、9-下模整形块、10-下模刀口、11-限位杆、12-调节螺丝柱塞。
具体实施方式
下面将结合本发明实施例中的附图,对本发明实施例中的技术方案进行清楚、完整地描述,显然,所描述的实施例仅是本发明一部分实施例,而不是全部的实施例。基于本发明中的实施例,本领域普通技术人员在没有做出创造性劳动前提下所获得的所有其他实施例,都属于本发明保护的范围。
需要说明的是,在不冲突的情况下,本申请中的实施例及实施例中的特征可以相互组合。下面将参考附图并结合实施例来详细说明本发明。
本实施例提供一种技术方案:一种新能源汽车薄壁铸件的整形模具,包括上模1和下模2,上模1中设有上支撑板3,上支撑板3的下表面通过弹簧4连接有多个整形压头5,上支撑板3与整形压头5之间设有可伸缩的连接导向柱6,连接导向柱6由导柱和导套组成,整形压头5设置在导套上,导套沿着导柱移动,可以防止弹簧4变形,起到导向定位的作用;上模1中还设有上模刀口7,下模2中设有下支撑板8,下支撑板8的上表面设有多个可调节的下模整形块9,整形压头5与下模整形块9相匹配,即位置和形状均要匹配,这样才能起到整形的作用;下模整形块9内设有调节螺丝柱塞12,调节螺丝柱塞12的外表面设有螺纹,用扳手拧动调节螺丝柱塞12,可以调节下模整形块9的高度位置;多个下模整形块9的外围设有一圈下模刀口10;下支撑板8的一侧设有上下限位杆11,可以控制刀口冲切的深度。
一种新能源汽车薄壁铸件的冲切工艺,具体步骤如下:
检测产品,根据产品需整形的数据来拧动调节螺丝柱塞12,以此来调节下模整形块9的高度位置;上模1向下移动合模:整形压头5先接触到产品,整形压头5上的弹簧4压缩产品受力;上模1继续向下合模,直至整形压头5上的弹簧4压缩到极致状态,此时整形压头5与下模整形块9配合,将产品整形完成;上模1继续向下合模,直至模架上的上下限位杆11相抵,此时上模刀口和下模刀口进行冲切,即冲切流道渣包;流道渣包冲切完成后,上模向上开模,产品留在下模上,机器人通过抓手取出产品。
本发明能够快速高效的完成薄壁铸件的冲切整形,省时省力,操作简便,工作效率得到极大提升,确保了产品的质量。使用本发明所述的薄壁变形压铸件的冲切整形的模具,具有结构简单、使用方便、制造成本低廉、适用性高、生产效率高等特点,生产过程中能快速对变形件进行整形,还可以将难去除的飞边冲切完成。提高产品合格率,降低成本,为企业带来不可估量的经济效益。
需要注意的是,这里所使用的术语仅是为了描述具体实施方式,而非意图限制根据本申请的示例性实施方式。如在这里所使用的,除非上下文另外明确指出,否则单数形式也意图包括复数形式,此外,还应当理解的是,当在本说明书中使用术语“包含”和/或“包括”时,其指明存在特征、步骤、操作、器件、组件和/或它们的组合。
需要说明的是,本申请的说明书和权利要求书及上述附图中的术语“第一”、“第二”等是用于区别类似的对象,而不必用于描述特定的顺序或先后次序。应该理解这样使用的术语在适当情况下可以互换,以便这里描述的本申请的实施方式,例如,能够以除了在这里图示或描述的那些以外的顺序实施。此外,术语“包括”和“具有”以及他们的任何变形,意图在于覆盖不排他的包含,例如,包含了一系列步骤或单元的过程、系统、产品或设备不必限于清楚地列出的那些步骤或单元,而是可包括没有清楚地列出的或对于这些过程、产品或设备固有的其它步骤或单元。
为了便于描述,在这里可以使用空间相对术语,如“在……之上”、 “在……上方”、“在……上表面”、“上面的”等,用来描述如在图中所示的一个器件或特征与其他器件或特征的空间位置关系。应当理解的是,空间相对术语旨在包含除了器件在图中所描述的方位之外的在使用或操作中的不同方位。例如,如果附图中的器件被倒置,则描述为“在其他器件或构造上方”或“在其他器件或构造之上”的器件之后将被定位为“在其他器件或构造下方”或“在其他器件或构造之下”。因而,示例性术语“在……上方”可以包括“在……上方”和“在……下方”两种方位。该器件也可以其他不同方式定位(旋转90度或处于其他方位),并且对这里所使用的空间相对描述作出相应解释。
现在,将参照附图更详细地描述根据本申请的示例性实施方式。然而,这些示例性实施方式可以由多种不同的形式来实施,并且不应当被解释为只限于这里所阐述的实施方式。应当理解的是,提供这些实施方式是为了使得本申请的公开彻底且完整,并且将这些示例性实施方式的构思充分传达给本领域普通技术人员,在附图中,为了清楚起见,有可能扩大了层和区域的厚度,并且使用相同的附图标记表示相同的器件,因而将省略对它们的描述。
尽管已经示出和描述了本发明的实施例,对于本领域的普通技术人员而言,可以理解在不脱离本发明的原理和精神的情况下可以对这些实施例进行多种变化、修改、替换和变型,本发明的范围由所附权利要求及其等同物限定。
Claims (3)
1.一种新能源汽车薄壁铸件的整形模具,包括上模(1)和下模(2),其特征在于:上模(1)中设有上支撑板(3),所述上支撑板(3)的下表面通过弹簧(4)连接有多个整形压头(5),所述上支撑板(3)与所述整形压头(5)之间设有可伸缩的连接导向柱(6),上模(1)中还设有上模刀口(7),下模(2)中设有下支撑板(8),下支撑板(8)的上表面设有多个可调节的下模整形块(9),整形压头(5)与下模整形块(9)相匹配,多个下模整形块(9)的外围设有一圈下模刀口(10),下支撑板(8)的一侧设有上下限位杆(11)。
2.根据权利要求1所述一种新能源汽车薄壁铸件的整形模具,其特征在于:下模整形块(9)内设有调节螺丝柱塞(12),调节螺丝柱塞(12)的外表面设有螺纹,通过转动调节螺丝柱塞(12)来调节下模整形块(9)的高度位置。
3.一种新能源汽车薄壁铸件的冲切工艺,其特征在于:具体步骤如下:
A、检测产品,根据产品需整形的数据来拧动调节螺丝柱塞(12),以此来调节下模整形块(9)的高度位置;
B、上模(1)向下移动合模:整形压头(5)先接触到产品,整形压头(5)上的弹簧(4)压缩产品受力;
C、上模(1)继续向下合模,直至整形压头(5)上的弹簧(4)压缩到极致状态,此时整形压头(5)与下模整形块(9)配合,将产品整形完成;
D、上模(1)继续向下合模,直至模架上的上下限位杆(11)相抵,此时上模刀口和下模刀口进行冲切,即冲切流道渣包;
E、流道渣包冲切完成后,上模向上开模,产品留在下模上,机器人通过抓手取出产品。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202211600957.0A CN115971333A (zh) | 2022-12-14 | 2022-12-14 | 一种新能源汽车薄壁铸件的整形模具及其冲切工艺 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202211600957.0A CN115971333A (zh) | 2022-12-14 | 2022-12-14 | 一种新能源汽车薄壁铸件的整形模具及其冲切工艺 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN115971333A true CN115971333A (zh) | 2023-04-18 |
Family
ID=85963971
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202211600957.0A Pending CN115971333A (zh) | 2022-12-14 | 2022-12-14 | 一种新能源汽车薄壁铸件的整形模具及其冲切工艺 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN115971333A (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN121103945A (zh) * | 2025-10-22 | 2025-12-12 | 广州和德轻量化成型技术有限公司 | 一种校正冲切设备 |
Citations (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH11169963A (ja) * | 1997-12-04 | 1999-06-29 | Nikon Corp | プレス装置 |
| CN201855866U (zh) * | 2010-09-15 | 2011-06-08 | 成都市龙泉通惠实业有限责任公司 | 带整形功能的摩擦片精冲切边模 |
| CN105880377A (zh) * | 2014-11-25 | 2016-08-24 | 常州市凯发光明铸件厂 | 一种用于薄壁变形压铸件的整形的模具 |
| CN205869205U (zh) * | 2016-08-16 | 2017-01-11 | 江苏中色锐毕利实业有限公司 | 一种汽车零部件切边整形模具 |
| CN206868901U (zh) * | 2017-06-14 | 2018-01-12 | 上海樊恒金属制品有限公司 | 一种汽车天窗类切边整形装置 |
| CN111545647A (zh) * | 2020-06-18 | 2020-08-18 | 重庆捷尔博模具科技有限公司 | 整形切边冲压模具 |
| CN211464496U (zh) * | 2019-12-10 | 2020-09-11 | 苏州工业园区艺达精密机械有限公司 | 一种基于齿轮副旋磨毛刺的切边模系统 |
| CN112605233A (zh) * | 2020-12-15 | 2021-04-06 | 华域皮尔博格有色零部件(上海)有限公司 | 压铸件切边模 |
| CN216369806U (zh) * | 2021-08-26 | 2022-04-26 | 富钛金属科技(昆山)有限公司 | 带活动刀口的上模、下模及具有整形功能的冲切模 |
| CN217315368U (zh) * | 2021-03-26 | 2022-08-30 | 宁波明鑫电器机械制造有限公司 | 一种整形切边模 |
-
2022
- 2022-12-14 CN CN202211600957.0A patent/CN115971333A/zh active Pending
Patent Citations (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH11169963A (ja) * | 1997-12-04 | 1999-06-29 | Nikon Corp | プレス装置 |
| CN201855866U (zh) * | 2010-09-15 | 2011-06-08 | 成都市龙泉通惠实业有限责任公司 | 带整形功能的摩擦片精冲切边模 |
| CN105880377A (zh) * | 2014-11-25 | 2016-08-24 | 常州市凯发光明铸件厂 | 一种用于薄壁变形压铸件的整形的模具 |
| CN205869205U (zh) * | 2016-08-16 | 2017-01-11 | 江苏中色锐毕利实业有限公司 | 一种汽车零部件切边整形模具 |
| CN206868901U (zh) * | 2017-06-14 | 2018-01-12 | 上海樊恒金属制品有限公司 | 一种汽车天窗类切边整形装置 |
| CN211464496U (zh) * | 2019-12-10 | 2020-09-11 | 苏州工业园区艺达精密机械有限公司 | 一种基于齿轮副旋磨毛刺的切边模系统 |
| CN111545647A (zh) * | 2020-06-18 | 2020-08-18 | 重庆捷尔博模具科技有限公司 | 整形切边冲压模具 |
| CN112605233A (zh) * | 2020-12-15 | 2021-04-06 | 华域皮尔博格有色零部件(上海)有限公司 | 压铸件切边模 |
| CN217315368U (zh) * | 2021-03-26 | 2022-08-30 | 宁波明鑫电器机械制造有限公司 | 一种整形切边模 |
| CN216369806U (zh) * | 2021-08-26 | 2022-04-26 | 富钛金属科技(昆山)有限公司 | 带活动刀口的上模、下模及具有整形功能的冲切模 |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN121103945A (zh) * | 2025-10-22 | 2025-12-12 | 广州和德轻量化成型技术有限公司 | 一种校正冲切设备 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN204504005U (zh) | 一种高速自动组装触点装置 | |
| CN1733384A (zh) | 一种冲压复合模具 | |
| CN211386580U (zh) | 一种负角度折弯整形模具结构 | |
| CN204294722U (zh) | 一种料条冲剪模具 | |
| CN204892695U (zh) | 一种铝合金上叉臂的双工位折弯模具 | |
| CN207824482U (zh) | 压紧定位机构 | |
| CN106391876A (zh) | 一种管夹卷圆模 | |
| CN205660014U (zh) | 一种一次成型的折弯机 | |
| CN211803369U (zh) | 一种消音包隔热罩加工系统 | |
| CN204294772U (zh) | 一种u型支架冲孔落料弯曲复合模具 | |
| CN207188577U (zh) | 自动高效电脑机箱盖冲压模具 | |
| CN205629108U (zh) | 一种钢板弹簧总成成型工装 | |
| CN110802157A (zh) | 一种形成相贯线的冲压方法 | |
| CN206520045U (zh) | 一种金属膜切模具 | |
| CN209998213U (zh) | 一种翻边模具 | |
| CN204638905U (zh) | 一种坯料切断拉开模具 | |
| CN204685837U (zh) | 一种模具内负角成型机构 | |
| CN205344090U (zh) | 一种塑料基材冲切印刷机构 | |
| CN203459541U (zh) | 一种侧向成型的模具结构 | |
| CN103143602B (zh) | 双动微调成型机构 | |
| CN207479343U (zh) | 一种弧形件加工新型冲压模具 | |
| CN207119696U (zh) | 一种易脱模的折弯机薄转塔模具 | |
| CN221657718U (zh) | 一种钣金件压痕模具 | |
| CN203764790U (zh) | 一种底部扩口顶部缩口的大孔径薄壁回转环加工模具 | |
| CN207013556U (zh) | 折负角一次成型模具 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| RJ01 | Rejection of invention patent application after publication |
Application publication date: 20230418 |
|
| RJ01 | Rejection of invention patent application after publication |