CN115958145A - 一种高硬度制粒机压辊的锻造方法 - Google Patents
一种高硬度制粒机压辊的锻造方法 Download PDFInfo
- Publication number
- CN115958145A CN115958145A CN202111193373.1A CN202111193373A CN115958145A CN 115958145 A CN115958145 A CN 115958145A CN 202111193373 A CN202111193373 A CN 202111193373A CN 115958145 A CN115958145 A CN 115958145A
- Authority
- CN
- China
- Prior art keywords
- forging
- furnace
- hardness
- granulator
- hours
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 238000000034 method Methods 0.000 title claims abstract description 23
- 238000005242 forging Methods 0.000 title claims abstract description 22
- 238000010438 heat treatment Methods 0.000 claims abstract description 21
- 238000000137 annealing Methods 0.000 claims abstract description 20
- 229910000831 Steel Inorganic materials 0.000 claims abstract description 17
- 239000010959 steel Substances 0.000 claims abstract description 17
- 238000010080 roll forging Methods 0.000 claims abstract description 12
- PXHVJJICTQNCMI-UHFFFAOYSA-N Nickel Chemical compound [Ni] PXHVJJICTQNCMI-UHFFFAOYSA-N 0.000 claims abstract description 10
- 235000008733 Citrus aurantifolia Nutrition 0.000 claims abstract description 9
- 235000011941 Tilia x europaea Nutrition 0.000 claims abstract description 9
- 239000004571 lime Substances 0.000 claims abstract description 9
- XEEYBQQBJWHFJM-UHFFFAOYSA-N Iron Chemical group [Fe] XEEYBQQBJWHFJM-UHFFFAOYSA-N 0.000 claims abstract description 8
- OKTJSMMVPCPJKN-UHFFFAOYSA-N Carbon Chemical compound [C] OKTJSMMVPCPJKN-UHFFFAOYSA-N 0.000 claims abstract description 5
- VYZAMTAEIAYCRO-UHFFFAOYSA-N Chromium Chemical compound [Cr] VYZAMTAEIAYCRO-UHFFFAOYSA-N 0.000 claims abstract description 5
- ZOKXTWBITQBERF-UHFFFAOYSA-N Molybdenum Chemical compound [Mo] ZOKXTWBITQBERF-UHFFFAOYSA-N 0.000 claims abstract description 5
- 229910052799 carbon Inorganic materials 0.000 claims abstract description 5
- 229910052804 chromium Inorganic materials 0.000 claims abstract description 5
- 239000011651 chromium Substances 0.000 claims abstract description 5
- 229910052750 molybdenum Inorganic materials 0.000 claims abstract description 5
- 239000011733 molybdenum Substances 0.000 claims abstract description 5
- 229910052759 nickel Inorganic materials 0.000 claims abstract description 5
- WFKWXMTUELFFGS-UHFFFAOYSA-N tungsten Chemical compound [W] WFKWXMTUELFFGS-UHFFFAOYSA-N 0.000 claims abstract description 5
- 229910052721 tungsten Inorganic materials 0.000 claims abstract description 5
- 239000010937 tungsten Substances 0.000 claims abstract description 5
- 229910052720 vanadium Inorganic materials 0.000 claims abstract description 5
- LEONUFNNVUYDNQ-UHFFFAOYSA-N vanadium atom Chemical compound [V] LEONUFNNVUYDNQ-UHFFFAOYSA-N 0.000 claims abstract description 5
- PWHULOQIROXLJO-UHFFFAOYSA-N Manganese Chemical compound [Mn] PWHULOQIROXLJO-UHFFFAOYSA-N 0.000 claims abstract description 4
- 239000012535 impurity Substances 0.000 claims abstract description 4
- 229910052742 iron Inorganic materials 0.000 claims abstract description 4
- 229910052748 manganese Inorganic materials 0.000 claims abstract description 4
- 239000011572 manganese Substances 0.000 claims abstract description 4
- 239000000126 substance Substances 0.000 claims abstract description 4
- 238000004321 preservation Methods 0.000 claims description 4
- 238000005266 casting Methods 0.000 claims description 3
- 238000005485 electric heating Methods 0.000 claims description 3
- 235000008227 Illicium verum Nutrition 0.000 claims description 2
- 240000007232 Illicium verum Species 0.000 claims description 2
- 238000003825 pressing Methods 0.000 abstract description 3
- 238000010583 slow cooling Methods 0.000 abstract description 2
- 239000000203 mixture Substances 0.000 abstract 1
- 238000010586 diagram Methods 0.000 description 4
- 238000009413 insulation Methods 0.000 description 4
- 239000000919 ceramic Substances 0.000 description 3
- 210000005069 ears Anatomy 0.000 description 3
- 239000000835 fiber Substances 0.000 description 3
- 238000005260 corrosion Methods 0.000 description 2
- 230000007797 corrosion Effects 0.000 description 2
- 238000001514 detection method Methods 0.000 description 2
- 238000005482 strain hardening Methods 0.000 description 2
- 239000002028 Biomass Substances 0.000 description 1
- 230000009286 beneficial effect Effects 0.000 description 1
- 230000005540 biological transmission Effects 0.000 description 1
- 238000005516 engineering process Methods 0.000 description 1
- 235000013305 food Nutrition 0.000 description 1
- 239000000446 fuel Substances 0.000 description 1
- 238000009434 installation Methods 0.000 description 1
- 238000005461 lubrication Methods 0.000 description 1
- 238000012423 maintenance Methods 0.000 description 1
- WPBNNNQJVZRUHP-UHFFFAOYSA-L manganese(2+);methyl n-[[2-(methoxycarbonylcarbamothioylamino)phenyl]carbamothioyl]carbamate;n-[2-(sulfidocarbothioylamino)ethyl]carbamodithioate Chemical compound [Mn+2].[S-]C(=S)NCCNC([S-])=S.COC(=O)NC(=S)NC1=CC=CC=C1NC(=S)NC(=O)OC WPBNNNQJVZRUHP-UHFFFAOYSA-L 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 238000003756 stirring Methods 0.000 description 1
Images




Classifications
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02P—CLIMATE CHANGE MITIGATION TECHNOLOGIES IN THE PRODUCTION OR PROCESSING OF GOODS
- Y02P10/00—Technologies related to metal processing
- Y02P10/20—Recycling
Landscapes
- Forging (AREA)
Abstract
本发明公开了一种高硬度制粒机压辊的锻造方法,包括如下步骤;步骤一,钢锭中化学成分重量百分比为:碳:1.1‑1.7%,钨:0.3‑.55%,钒:0.26‑0.4%,锰:0.35‑0.6%,铬:0.4‑0.6%,钼:0.25‑0.35%,镍:0.4‑0.65%,余量为铁和不可避免的杂质,浇铸成型的钢锭温度降至300℃;再加热至650‑700℃软化退火;步骤二,将钢锭按锻造工艺重量用锯床锯切下料;步骤三,将坯料放入加热炉中进行加热至1200‑1220℃保温,然后用压机对钢锭进行镦粗、拔长、再镦粗,再放入加热炉中加热,加热至1200‑1220℃保温,再进行倒八角滚圆,装入专用模具,冲中心孔和扩孔,完成压辊锻件,将压辊锻件先雾冷到600‑650℃,然后放入石灰中缓冷;步骤四,将步骤三得到的压辊锻件加热至800‑840℃,保温5‑7小时,炉冷至600‑650℃等温,炉冷至500℃以下出炉空冷。
Description
技术领域
本发明涉及制粒机压辊的锻造技术领域,具体为一种高硬度制粒机压辊的锻造方法。
背景技术
制粒机主要由喂料、搅拌、制粒、传动及润滑系统等组成,在食品、饲料、生物质燃料工业广泛应用,压辊是制粒机关键零部件;目前制粒机压辊的锻造工序比较复杂,生产出来的压辊强度、耐腐蚀性和耐磨损性比较差,特别是对于含碳量大于0.77%的过共析钢压辊,还比较容易出现裂纹,在冷加工后易出现超声波探伤超标现象,容易降低压辊的使用寿命,还有在后续热处理中用的加热炉体积比较大,对加热炉位置的移动比较费时费力,增加了劳动强度,不值得广泛推广应用。
发明内容
本发明的目的在于提供一种高硬度制粒机压辊的锻造方法,以解决上述背景技术中提出的问题。
本发明的目的可以通过以下技术方案实现:
一种高硬度制粒机压辊的锻造方法,包括如下步骤;
步骤一,浇铸钢锭,钢锭中化学成分重量百分比为:碳:1.1-1.7%,钨:0.3-.55%,钒:0.26-0.4%,锰:0.35-0.6%,铬:0.4-0.6%,钼:0.25-0.35%,镍:0.4-0.65%,余量为铁和不可避免的杂质;浇铸成型的钢锭温度降至300℃;再使用台车炉加热至650-700℃软化退火,保温4-6小时,炉冷至300℃,空冷至室温;
步骤二,下料,将软化退火后的钢锭按锻造工艺重量用锯床锯切下料;
步骤三,多次镦拔,将步骤二获得的坯料放入加热炉中进行加热,加热至1200-1220℃,保温3-6小时,然后用压机对钢锭进行镦粗,镦粗比大于1.5,再进行拔长,拔长比大于2,再进行镦粗,镦粗比大于2,完成后再放入加热炉中加热,加热至1200-1220℃,保温1.5-3小时,再进行倒八角滚圆,装入专用模具,冲中心孔和扩孔,完成压辊锻件,将压辊锻件先雾冷到600-650℃,然后放入石灰中缓冷;
步骤四,等温球化退火热处理,将步骤三得到的压辊锻件加热至800-840℃,保温5-7小时,炉冷至600-650℃,保温4-6小时等温,炉冷至500℃以下出炉空冷至室温,硬度达到220HBW以下。
作为本发明进一步的方案:所述步骤三中,加热至1200-1220℃,再进行保温。
作为本发明进一步的方案:所述步骤三中,保温时间为3-6小时。
作为本发明进一步的方案:所述步骤三中,镦粗和拔长使用压机进行,并保证砧宽比W/H=0.35-0.45,第一次镦粗比大于1.5,第一次拔长比大于2,第二次镦粗比大于2。
作为本发明进一步的方案:所述步骤三中,所用的石灰必须干燥,锻件入灰的温度不应低于500℃,周围盖灰的厚度不能小于80mm。
作为本发明进一步的方案:所述步骤三中,出灰温度不应高于150℃。
作为本发明进一步的方案:所述步骤四中,所用等温球化退火的炉子为本厂自己制造,退火炉采用电加热,退火等温温度是600~650℃。
本发明的有益效果:本发明工序流程比较简单,原料钢锭中含有钨、钒、锰、铬、钼和镍多种元素,有效的提高了压辊的强度、耐腐蚀性和耐磨损性,采用调制热处理方法,使压辊不容易出现裂纹,在冷加工后不易出现超声波探伤超标现象,提高了压辊的使用寿命;设置的转动组件和移动组件结构简单,操作方便,方便炉体的位置移动,比较省时省力,提高了移动效率,设置的固定组件,便于对移动后的炉体进行固定,固定比较稳定,使设备能正常工作,值得广泛推广应用。
附图说明
为了便于本领域技术人员理解,下面结合附图对本发明作进一步的说明。
图1为本发明制粒机压辊的锻造方法的流程图;
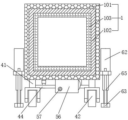
图2为本发明炉体的仰视立体结构示意图;
图3为本发明炉体的正视立体结构示意图;
图4为本发明炉体的主视剖视图;
图5为本发明图2中A区域放大结构示意图;
图6为本发明图2中B区域放大结构示意图;
图中:1、炉体;2、箱门;3、第一把手;4、转动组件;5、移动组件;6、固定组件;7、第三把手;41、第一转轴;42、第一滑轮;43、第一固定块;44、连杆;45、第二固定块;46、限位槽;47、安装块;48、第二转轴;49、固定杆;410、滑块;411、第二把手;51、固定耳;52、第三转轴;53、滚轮;54、第一锥齿轮;55、旋转电机;56、变速箱;57、第四转轴;58、第二锥齿轮;61、安装板;62、液压缸;63、防滑板;64、导孔;65、导杆;101、防爆层;102、隔热层;103、陶瓷纤维层。
具体实施方式
下面将结合实施例对本发明的技术方案进行清楚、完整地描述,显然,所描述的实施例仅仅是本发明一部分实施例,而不是全部的实施例。基于本发明中的实施例,本领域普通技术人员在没有作出创造性劳动前提下所获得的所有其它实施例,都属于本发明保护的范围。
如图1-6所示,本发明提供一种技术方案:一种高硬度制粒机压辊的锻造方法,包括如下步骤;
步骤一,浇铸钢锭,钢锭中化学成分重量百分比为:碳:1.32%,钨:0.39%,钒:0.33%,锰:0.48%,铬:0.49%,钼:0.28%,镍:0.47%,余量为铁和不可避免的杂质;浇铸成型的钢锭温度降至300℃;再使用台车炉加热至650-700℃软化退火,保温4-6小时,炉冷至300℃,空冷至室温;
步骤二,下料,将软化退火后的钢锭按锻造工艺重量用锯床锯切,下料重量321公斤;
步骤三,多次镦拔,将步骤二获得的坯料放入加热炉中进行加热,加热至1220℃,保温4小时,然后用压机对钢锭进行镦粗,镦粗比1.9,再进行拔长,拔长比2.3,再进行镦粗,镦粗比2.5,完成后再放入加热炉中加热,加热至1220℃,保温2小时,再进行倒八角滚圆,装入专用模具,冲中心孔和扩孔,完成压辊锻件,将压辊锻件先雾冷到620℃,然后放入石灰中缓冷,出石灰温度120℃;
步骤四,等温球化退火热处理,将步骤三得到的压辊锻件加热至810℃,保温6小时,炉冷至650℃,保温5小时等温,炉冷至480℃出炉空冷至室温,硬度达到206HBW,所用等温球化退火的炉子为本厂自己制造,退火炉采用电加热,退火等温温度是600~650℃,退火炉包括炉体1、箱门2、第一把手3、转动组件4、移动组件5、固定组件6和第三把手7,炉体1的一侧外壁上设置有转动组件4,炉体1的底端外壁上设置有移动组件5,炉体1的两侧上设置有固定组件6;炉体1的另一侧上转动安装有箱门2,箱门2的一侧上固定有第一把手3,比较完善和实用,方便箱门2打开和闭合;
炉体1包括防爆层101、隔热层102、陶瓷纤维层103,防爆层101的内壁上设置有隔热层102,隔热层102的内壁上设置有陶瓷纤维层103,提高了炉体1的使用寿命,降低了设备的维修成本;
转动组件4包括第一转轴41、第一滑轮42、第一固定块43、连杆44、第二固定块45、限位槽46、安装块47、第二转轴48、固定杆49、滑块410和第二把手411,炉体1的底端一侧上转动安装有两个第一转轴41,第一转轴41的底端上固定有第一滑轮42,第一转轴41位于第一滑轮42上方的外壁上固定有第一固定块43,第一固定块43之间的外壁上转动安装有连杆44,连杆44的一侧上固定有第二固定块45,第二固定块45的顶端外壁上贯通开设有限位槽46,炉体1的一侧上固定有安装块47,安装块47的顶端外壁上贯穿转动安装有第二转轴48,第二转轴48的底端上固定有固定杆49,固定杆49的一端上对应限位槽46固定有滑块410,且滑块410的外壁与限位槽46的内壁贴合,第二转轴48的顶端上固定有第二把手411,炉体1的一侧上对应第二把手411固定有第三把手7,该结构简单,操作方便,提高了炉体1移动效率,比较实用和完善;在移动转弯时,转动第二把手411,第二把手411通过第二转轴48带动固定杆49转动,固定杆49通过滑块410和限位槽46的配合,带动第二固定块45左右移动,第二固定块45带动连杆44左右移动,连杆44通过第一固定块43带动第一转轴41转动,第一转轴41带动第一滑轮42转动,从而便于炉体1在移动时转向,比较方便省力;
移动组件5包括固定耳51、第三转轴52、滚轮53、第一锥齿轮54、旋转电机55、变速箱56、第四转轴57和第二锥齿轮58,炉体1的底端另一侧上固定有两个固定耳51,固定耳51之间的外壁上转动安装有第三转轴52,第三转轴52穿过固定耳51外壁的两端上固定有滚轮53,第三转轴52的中部外壁上套接有第一锥齿轮54,炉体1的底端外壁上安装有旋转电机55,炉体1的底端外壁上对应旋转电机55安装有变速箱56,且变速箱56输入端与旋转电机55输出轴连接,变速箱56的输出端连接有第四转轴57,第四转轴57的一端上对应第一锥齿轮54套接有第二锥齿轮58,且第二锥齿轮58与第一锥齿轮54啮合,方便炉体1的自动移动,比较省时省力;要移动炉体1时,启动旋转电机55,旋转电机55通过变速箱56带动第四转轴57旋转,第四转轴57带动第二锥齿轮58旋转,再通过第二锥齿轮58和第一锥齿轮54的配合,带动第三转轴52旋转,第三转轴52带动滚轮53转动,方便炉体1的移动,省去人工搬运和推拉,比较省时省力,提高了移动效率;
固定组件6包括安装板61、液压缸62、防滑板63、导孔64和导杆65,炉体1的两侧上均固定有安装板61,安装板61的顶端外壁上固定有液压缸62,液压缸62伸缩轴穿过安装板61外壁的一端上固定有防滑板63,当确定炉体1确定移动位置后;安装板61位于液压缸62两侧均贯通开设有导孔64,防滑板63的外壁上对应导孔64焊接有导杆65,且导杆65穿过导孔64,使防滑板63的上下移动比较稳定;启动液压缸62,液压缸62带动防滑板63下降,防滑板63与地面接触,从而对炉体1进行固定限位,在工作时,防止炉体1滑动,影响设备的正常工作。
以上公开的本发明优选实施例只是用于帮助阐述本发明。优选实施例并没有详尽叙述所有的细节,也不限制该发明仅为所述的具体实施方式。显然,根据本说明书的内容,可作很多的修改和变化。本说明书选取并具体描述这些实施例,是为了更好地解释本发明的原理和实际应用,从而使所属技术领域技术人员能很好地理解和利用本发明。本发明仅受权利要求书及其全部范围和等效物的限制。
Claims (7)
1.一种高硬度制粒机压辊的锻造方法,其特征在于,包括如下步骤;
步骤一,浇铸钢锭,钢锭中化学成分重量百分比为:碳:1.1-1.7%,钨:0.3-.55%,钒:0.26-0.4%,锰:0.35-0.6%,铬:0.4-0.6%,钼:0.25-0.35%,镍:0.4-0.65%,余量为铁和不可避免的杂质;浇铸成型的钢锭温度降至300℃;再使用台车炉加热至650-700℃软化退火,保温4-6小时,炉冷至300℃,空冷至室温;
步骤二,下料,将软化退火后的钢锭按锻造工艺重量用锯床锯切下料;
步骤三,多次镦拔,将步骤二获得的坯料放入加热炉中进行加热,加热至1200-1220℃,保温3-6小时,然后用压机对钢锭进行镦粗,镦粗比大于1.5,再进行拔长,拔长比大于2,再进行镦粗,镦粗比大于2,完成后再放入加热炉中加热,加热至1200-1220℃,保温1.5-3小时,再进行倒八角滚圆,装入专用模具,冲中心孔和扩孔,完成压辊锻件,将压辊锻件先雾冷到600-650℃,然后放入石灰中缓冷;
步骤四,等温球化退火热处理,将步骤三得到的压辊锻件加热至800-840℃,保温5-7小时,炉冷至600-650℃,保温4-6小时等温,炉冷至500℃以下出炉空冷至室温。
2.根据权利要求1所述的一种高硬度制粒机压辊的锻造方法,其特征在于,所述步骤三中,加热至1200-1220℃,再进行保温。
3.根据权利要求2所述的一种高硬度制粒机压辊的锻造方法,其特征在于,所述步骤三中,温保温时间为3-6小时。
4.根据权利要求1所述的一种高硬度制粒机压辊的锻造方法,其特征在于,所述步骤三中,第一次镦粗比大于1.5,第一次拔长比大于2,并保证砧宽比W/H=0.35-0.45。
5.根据权利要求1所述的一种高硬度制粒机压辊的锻造方法,其特征在于,所述步骤三中,所用的石灰必须干燥,锻件入灰的温度不应低于500℃,周围盖灰的厚度不能小于80mm。
6.根据权利要求1所述的一种高硬度制粒机压辊的锻造方法,其特征在于,所述步骤三中,出灰温度不应高于150℃。
7.根据权利要求1所述的一种高硬度制粒机压辊的锻造方法,其特征在于,所述步骤四中,所用等温球化退火的炉子为本厂自己制造,退火炉采用电加热,退火等温温度是600~650℃。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202111193373.1A CN115958145A (zh) | 2021-10-13 | 2021-10-13 | 一种高硬度制粒机压辊的锻造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202111193373.1A CN115958145A (zh) | 2021-10-13 | 2021-10-13 | 一种高硬度制粒机压辊的锻造方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN115958145A true CN115958145A (zh) | 2023-04-14 |
Family
ID=87351525
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202111193373.1A Pending CN115958145A (zh) | 2021-10-13 | 2021-10-13 | 一种高硬度制粒机压辊的锻造方法 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN115958145A (zh) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN116748437A (zh) * | 2023-06-25 | 2023-09-15 | 江苏永钢集团有限公司 | 一种连铸坯锻造铸轧辊套的生产方法 |
| CN118682063A (zh) * | 2024-08-26 | 2024-09-24 | 溧阳市金昆锻压有限公司 | 一种高硬度制粒机压辊的锻造方法及设备 |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN102719761A (zh) * | 2011-12-29 | 2012-10-10 | 通裕重工股份有限公司 | 轮盘锻件及制造工艺 |
| CN104841829A (zh) * | 2015-05-21 | 2015-08-19 | 江苏金源锻造股份有限公司 | 一种挤压辊的锻造工艺 |
| CN105522087A (zh) * | 2016-01-19 | 2016-04-27 | 溧阳市金昆锻压有限公司 | 制粒机压辊的胎模锻造工艺 |
| CN107626871A (zh) * | 2017-09-18 | 2018-01-26 | 山东伊莱特重工股份有限公司 | 一种油压机挤压成型毛坯模具 |
| CN109365721A (zh) * | 2018-10-08 | 2019-02-22 | 江苏金源高端装备股份有限公司 | 一种破碎机压辊的锻造工艺 |
-
2021
- 2021-10-13 CN CN202111193373.1A patent/CN115958145A/zh active Pending
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN102719761A (zh) * | 2011-12-29 | 2012-10-10 | 通裕重工股份有限公司 | 轮盘锻件及制造工艺 |
| CN104841829A (zh) * | 2015-05-21 | 2015-08-19 | 江苏金源锻造股份有限公司 | 一种挤压辊的锻造工艺 |
| CN105522087A (zh) * | 2016-01-19 | 2016-04-27 | 溧阳市金昆锻压有限公司 | 制粒机压辊的胎模锻造工艺 |
| CN107626871A (zh) * | 2017-09-18 | 2018-01-26 | 山东伊莱特重工股份有限公司 | 一种油压机挤压成型毛坯模具 |
| CN109365721A (zh) * | 2018-10-08 | 2019-02-22 | 江苏金源高端装备股份有限公司 | 一种破碎机压辊的锻造工艺 |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN116748437A (zh) * | 2023-06-25 | 2023-09-15 | 江苏永钢集团有限公司 | 一种连铸坯锻造铸轧辊套的生产方法 |
| CN118682063A (zh) * | 2024-08-26 | 2024-09-24 | 溧阳市金昆锻压有限公司 | 一种高硬度制粒机压辊的锻造方法及设备 |
| CN118682063B (zh) * | 2024-08-26 | 2024-11-12 | 溧阳市金昆锻压有限公司 | 一种高硬度制粒机压辊的锻造方法及设备 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN103230955A (zh) | 一种轻合金喇叭形管件热挤压成形模具 | |
| CN101406922A (zh) | 一种磨球生产方法及磨球生产用旋切滚锻机 | |
| CN108421951A (zh) | 动车组驱动装置用轮毂锻造模具及其生产工艺 | |
| CN102126007B (zh) | 农用收割机复合刀片制造方法 | |
| CN111604642B (zh) | 一种弹性车轮轮芯的制备方法 | |
| CN109702039A (zh) | 一种异形铜管加工方法 | |
| CN109663875B (zh) | 一种凹槽环模压槽锻造工艺 | |
| CN110625051A (zh) | 一种整体锻造三拐曲轴锻件制造方法 | |
| CN201588746U (zh) | 风机塔架门框 | |
| CN1094756A (zh) | 铝铸轧机用辊套钢 | |
| CN103230951A (zh) | 一种轻合金喇叭形管件热挤压成形方法 | |
| CN104325259A (zh) | 一种无缝钢管穿孔顶头的制造方法 | |
| CN119115437A (zh) | 一种塔吊螺杆生产工艺 | |
| CN112247040A (zh) | 一种大型钢锭快速锻造方法及装置 | |
| CN201671954U (zh) | 摆线针轮减速机输出轴锻件 | |
| CN114054759B (zh) | 高端厨刀用复合板材的制备方法 | |
| CN216237199U (zh) | 一种轴承套圈退火用可调式送料装置 | |
| CN101767457B (zh) | 铁氟龙冷挤机 | |
| CN112853055B (zh) | 一种高韧性大型船用柴油机活塞杆锻件热处理工艺 | |
| CN201476578U (zh) | 一种炉内辊 | |
| CN113953321A (zh) | 一种锻圆用钢的冶炼装置及其锻造方法 | |
| CN204545289U (zh) | 汽车变速器输入轴复合成形锻压模具 | |
| CN201339053Y (zh) | 一种炉内辊 | |
| CN118682063B (zh) | 一种高硬度制粒机压辊的锻造方法及设备 | |
| CN219357804U (zh) | 机车车辆轴承后挡用锻造下料结构 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination |