CN115709931A - 一种自控调节工业单丝卷取架 - Google Patents
一种自控调节工业单丝卷取架 Download PDFInfo
- Publication number
- CN115709931A CN115709931A CN202211468200.0A CN202211468200A CN115709931A CN 115709931 A CN115709931 A CN 115709931A CN 202211468200 A CN202211468200 A CN 202211468200A CN 115709931 A CN115709931 A CN 115709931A
- Authority
- CN
- China
- Prior art keywords
- reciprocating
- monofilament
- monofilaments
- oil cylinder
- roller
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 238000001816 cooling Methods 0.000 claims abstract description 42
- 238000004804 winding Methods 0.000 claims abstract description 34
- 230000000694 effects Effects 0.000 claims abstract description 9
- 238000000034 method Methods 0.000 claims description 8
- 238000005096 rolling process Methods 0.000 claims 1
- 230000003044 adaptive effect Effects 0.000 abstract description 8
- 230000002035 prolonged effect Effects 0.000 abstract description 7
- 239000003921 oil Substances 0.000 description 73
- 239000010720 hydraulic oil Substances 0.000 description 9
- 238000009730 filament winding Methods 0.000 description 4
- 238000003860 storage Methods 0.000 description 3
- 230000007547 defect Effects 0.000 description 2
- 238000010586 diagram Methods 0.000 description 2
- 239000004744 fabric Substances 0.000 description 2
- 238000009987 spinning Methods 0.000 description 2
- 239000004677 Nylon Substances 0.000 description 1
- 230000000712 assembly Effects 0.000 description 1
- 238000000429 assembly Methods 0.000 description 1
- 230000009286 beneficial effect Effects 0.000 description 1
- 239000002817 coal dust Substances 0.000 description 1
- 230000008602 contraction Effects 0.000 description 1
- 238000005336 cracking Methods 0.000 description 1
- 239000000835 fiber Substances 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
- 239000000155 melt Substances 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 229920001778 nylon Polymers 0.000 description 1
- 229920000728 polyester Polymers 0.000 description 1
- 229920000642 polymer Polymers 0.000 description 1
- 238000000926 separation method Methods 0.000 description 1
- 239000010865 sewage Substances 0.000 description 1
Images




Landscapes
- Spinning Methods And Devices For Manufacturing Artificial Fibers (AREA)
Abstract
本发明涉及单丝技术领域,具体涉及一种自控调节工业单丝卷取架,单丝被迂回辊迂回环绕,不仅提高了单丝本身的冷却时间,也增加了单丝与风机冷气流接触的时间,提高冷却效果,通过平均张紧调节机构能够对单丝的张紧性进行调节,使单丝的张紧性自适应收卷辊,并且通过往复自适应调节机构能够使主动油缸对随动油缸的输出端进行控制,控制导丝轮自适应调节单丝,实现单丝对往复拨片的往复配合,能自适应调节单丝在被往复卷取时的张紧度。
Description
技术领域:
本发明涉及单丝技术领域,具体涉及一种自控调节工业单丝卷取架。
背景技术:
单丝主要用于造纸锦纶、聚酯交织网,轻重型输送带基布用单丝、工业用布单丝、污水处理、煤粉分离网用单丝和混凝土防裂增强纤维单丝等,单丝的生产过程中,将熔融状态的熔体经过输送通道输送入纺丝箱体,经纺丝箱体内的喷丝板后形成丝束,然后经过冷却,最终被卷取设备卷绕成型,而现有对单丝进行冷却降温时,大多是单独对一根单丝吹风冷却,效果不好,会出现对单丝表面降温不彻底的情况,导致单丝后期出现断裂,并且单丝前期冷却不彻底,在卷取时也会发生热胀冷缩的情况,导致卷取的单丝松弛乱线,同时现有的对单丝进行卷取时,对单丝的卷绕比是固定的,不同型号的单丝卷取成型时,卷绕线速是不同的,需要对单丝卷取时张力进行控制,而现有的卷取设备并无法有效的对单丝的张力进行自适应控制,张力小会松垮乱线,张力大便导致单丝绷断;
虽然现有设备通过改进来对单丝进行卷取,如公开号为“CN112429596B”公开了一种大直径聚合物单丝卷取装置,包括主伺服电机驱动的主轴,筒管套在安装在主轴上的筒管张紧夹具上,主伺服电机上设有旋转编码器;往复机构总成通过固定支架安装在线性导轨上,线性导轨安装在面板上,往复机构总成的与主轴相对一侧装有压杆;气缸一侧固定在面板上,气缸与往复总成机构连接,推动往复总成机构及压杆前后运动;在面板上装有往复伺服电机,往复伺服电机驱动往复拨片的往复运动,往复拨片上设有导丝槽;面板上装有设有导丝器的张力摆杆,张力摆杆上设有张力传感器和角度传感器用于感知单丝张力及张力摆杆转动角度;面板上装有主导丝器,该装置虽然能够实现对单丝的卷取,但是该装置中的导丝器的位置是固定的,仅能对单丝输送张紧度的微调,当往复板向左或向右侧逐步移动时,单丝与导丝器之间的距离逐渐变大,单丝逐步被拉紧,必须要使后侧单丝变松弛,对往复板进行配合,不然单丝便会绷紧断裂,而当往复板逐步移动至导丝器正下方时,单丝与导丝器之间距离逐渐变小,单丝被逐步松弛,此时必须要使后侧的单丝变绷紧,对往复板进行配合,不然单丝便会松弛杂乱,而该装置并无法实现自控调节单丝在被往复卷取时的张紧度,存在一定的缺陷,因此有必要研制一种自控调节工业单丝卷取架。
发明内容:
针对上述存在的缺陷和问题,本发明提供一种自控调节工业单丝卷取架,单丝被迂回辊迂回环绕,不仅提高了单丝本身的冷却时间,也增加了单丝与风机冷气流接触的时间,提高冷却效果,通过平均张紧调节机构能够对单丝的张紧性进行调节,使单丝的张紧性自适应收卷辊,并且通过往复自适应调节机构能够使主动油缸对随动油缸的输出端进行控制,控制导丝轮自适应调节单丝,实现单丝对往复拨片的往复配合,能自适应调节单丝在被往复卷取时的张紧度。
本发明解决其技术问题所采用的方案是:一种自控调节工业单丝卷取架,包括冷却箱,在冷却箱底部固定有立架,还包括平均张紧调节机构和往复自适应调节机构,在冷却箱内设有用于辊送单丝的迂回辊组件,所述平均张紧调节机构包括竖向设在迂回辊组件后侧的滑槽,滑槽内匹配滑动套装有滑块,滑块的外侧设有张紧轮,且滑槽内竖向设有螺杆,滑块套装在螺杆上,螺杆被第一电机驱动可控制滑块升降,使张紧轮对单丝的张紧度进行调节,并在冷却箱内设有与张紧轮相对应的导向轮;所述往复自适应调节机构包括设在冷却箱输出侧的随动油缸,随动油缸的输出端固定有凹定块,凹定块内设有导丝轮,导丝轮的输出侧设有往复导丝组件,往复导丝组件包括被第二电机驱动的主螺杆,往复拨片匹配套装在主螺杆上,往复拨片下方连接有触碰杆,且往复拨片上开设有导丝槽,在主螺杆的后侧设有收卷辊,收卷辊被第三电机驱动,主动油缸的输出端与往复拨片连接,往复拨片移动时能带动主动油缸的输出端一并移动,主动油缸的前腔室通过第一油管与随动油缸的前腔室连接,主动油缸的后腔室通过第二油管与随动油缸的后腔室连接,且第一油管与第二油管之间设有换向阀,换向阀位置与导丝轮相对应,在换向阀上设有压触开关,往复拨片可通过触碰杆压触压触开关,控制换向阀的启闭;当往复拨片向外侧或向内侧移动时,能通过主动油缸对随动油缸的输出端进行控制,控制导丝轮自适应调节单丝,实现单丝对往复拨片的往复配合,能自适应调节单丝在被往复卷取时的张紧度。
进一步的,迂回辊组件包括上下交错设置的迂回辊,迂回辊外周侧设有用以辊送单丝的螺旋槽,单丝匹配绕线在螺旋槽内,且上下交错设置的迂回辊螺旋方向相反。
进一步的,在冷却箱内设有冷风机,单丝被迂回辊迂回环绕,增加了单丝与冷气流接触的时间,提高冷却效果。
进一步的,迂回辊内部为中空结构,迂回辊的辊轴两端通过气路与外部冷风机连接,在螺旋槽内均布开设有冷气孔。
进一步的,在冷却箱的输出端固定连接有延伸板,往复自适应调节机构设在延伸板上。
进一步的,在凹定块的外侧竖向设有导向架,凹定块竖向滑动套装在导向架内。
进一步的,所述滑槽设在冷却箱的一侧壁,张紧轮与迂回辊组件的输出端相对应,单丝从迂回辊上输出至张紧轮上。
进一步的,还包括用以控制主动油缸和随动油缸的往复连杆驱动机构。
本发明的有益效果:本发明结构独特,设计巧妙,单丝被迂回辊迂回环绕,不仅提高了单丝本身的冷却时间,也增加了单丝与风机冷气流接触的时间,提高冷却效果,通过平均张紧调节机构能够对单丝的张紧性进行调节,张紧轮对单丝的进行张紧性调节,自适应收卷辊,当收卷辊上单丝的卷取直径比较小的时候,单丝的卷取速度慢,当收卷辊上单丝的卷取直径逐步变大时,收卷辊转速不变,但单丝的线速度改变,单丝的卷取速度变快,张紧度变大,收卷辊的速度不变的情况下,通过张紧轮的上下移动按一定时间来逐步驱动张紧轮上下移动,调节平均单丝张紧度,使单丝张紧度适配收卷辊;通过往复自适应调节机构能够使主动油缸对随动油缸的输出端进行控制,控制导丝轮自适应调节单丝,实现单丝对往复拨片的往复配合,能自适应调节单丝在被往复卷取时的张紧度。
附图说明
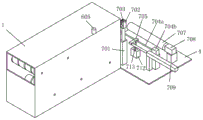
图1为本发明结构示意图之一。
图2为图1的爆炸视图。
图3为本发明内部的剖视图之一。
图4为本发明内部的剖视图之二。
图5为本发明内部的剖视图之三。
图6为往复自适应调节机构的原理运动示意图。
图7位曲柄连杆控制机构原理图。
图8为辅助机构原理示意图。
图中:1-冷却箱,2-冷风机,3-立架,4-延伸板,5-迂回辊组件,501-迂回辊,502-螺旋槽,6-平均张紧调节机构,601-滑槽,602-滑块,603-张紧轮,604-螺杆,605-第一电机,606-导向轮,7-往复自适应调节机构,701-随动油缸,702-凹定块,703-导丝轮,704-往复导丝组件,704a-主螺杆,704b-第二电机,704c-轴座,705-往复拨片,706-触碰杆,707-收卷辊,708-第三电机,709-主动油缸,710-第一油管,711-第二油管,712-换向阀,713-压触开关,8-曲柄连杆控制机构,801-横滑杆,802-竖滑杆,803-滑套,804-动轴,805-摆板,806-固定轴,807-曲柄,808-连杆,809-固定套,9-辅助机构,901-辅油缸,902-挡板,903-储油箱。
具体实施方式:
下面结合附图和实施例对本发明进一步说明。
实施例1,现有对单丝进行冷却降温时,大多是单独对一根单丝吹风冷却,会出现对单丝表面降温不彻底的情况,单丝前期冷却不彻底,在卷取时会发生热胀冷缩的情况,导致卷取的单丝松弛乱线或断裂,同时现有的对单丝进行卷取时,对单丝的卷绕比是固定的,不同型号的单丝卷取成型时,卷绕线速是不同的,需要对单丝卷取时张力进行控制,而现有的卷取设备并无法有效的对单丝的张力进行自适应控制,张力小会松垮乱线,张力大便导致单丝绷断,并且现有设备也无法实现自控调节单丝在被往复卷取时的张紧度,影响到单丝的卷取效果。
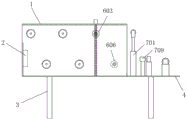
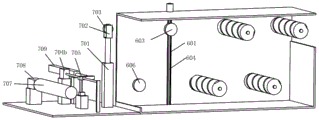
针对上述问题,本实施例提供一种自控调节工业单丝卷取架,如图1-4所示,包括冷却箱1,冷却箱1的前侧和后侧分别开设有单丝输入端和单丝输出端,冷却箱1的输出端连接有延伸板4,并在冷却箱1和延伸板4的底部固定有立架3,且冷却箱1内固定安装有冷风机2,冷风机2用以对冷却箱1内输送冷气流,对单丝进行冷却降温,在冷却箱1内前后依次设置两组迂回辊组件5,迂回辊组件5包括上下交错设置的迂回辊501,迂回辊501被外部电机驱动,在迂回辊501外周侧开设有用以辊送单丝的螺旋槽502,单丝从冷却箱1的输入端匹配绕线在迂回辊501的螺旋槽502内,且上下交错设置的迂回辊501螺旋方向相反,单丝被迂回辊501迂回环绕,不仅提高了单丝本身的冷却时间,也增加了单丝与冷风机冷气流接触的时间,提高冷却效果,在迂回辊组件5的后侧竖向设有滑槽601,滑槽601固定在冷却箱1内部侧壁上,在滑槽601内匹配滑动套装有滑块602,滑块602的外侧安装有张紧轮603,张紧轮603上也可安装张力传感器,张力传感器与外部控制信号连接,张紧轮603与迂回辊501的输出端相对应,迂回辊501上的单丝输出至张紧轮603上,同时在滑槽601内竖向安装有螺杆604,螺杆604被第一电机605驱动控制,螺杆604的自由端安装在冷却箱1内底部的轴座上,当螺杆604被第一电机605驱动时,能够控制滑块602升降,进而调节张紧轮603的高度,使张紧轮603对单丝的张紧度进行调节,并在张紧轮603的后侧设有与其相对应的导向轮606,导向轮606固定安装在冷却箱1内侧壁上;
在冷却箱1输出端竖向安装有随动油缸701,随动油缸701的底部与延伸板4连接,且随动油缸701位置与导向轮606相对应,在随动油缸701的输出端固定有凹定块702,凹定块702内安装有导丝轮703,并可在凹定块702的外侧竖向设有导向架,凹定块702外侧通过连杆竖向滑动套装在导向架内,用以保证凹定块的稳定性,导丝轮703的输出侧设有往复导丝组件704,往复导丝组件704包括安装在延伸板4上的第二电机704b,第二电机704b为往复伺服电机,第二电机704b的输出端与主螺杆704a连接,在延伸板4上安装有与主螺杆704a相对应的轴座704c,主螺杆704a的自由端安装轴座704c内,往复拨片705匹配套装在主螺杆上,并在往复拨片705的底部竖向连接有触碰杆706,同时在往复拨片705上开设有导丝槽,导丝轮703上的单丝输出至往复拨片705的导丝槽内,主螺杆704a被第二电机704b驱动时,控制往复拨片705在主螺杆上往复运动,在主螺杆704a的后侧设有收卷辊707,收卷辊707被第三电机708驱动;
主动油缸709的输出端与往复拨片705固定连接,往复拨片705在往复移动时,能够带动主动油缸709的输出端一并移动,使主动油缸709的输出端伸出或回缩,如图1和图6所示,主动油缸709的前腔室通过第一油管710与随动油缸701的前腔室连接,主动油缸709的后腔室通过第二油管711与随动油缸701的后腔室连接,在第一油管710与第二油管711之间安装有换向阀712,换向阀712设在主螺杆704a下方,并与导丝轮703位置相对应,在换向阀712上设有压触开关713,往复拨片705可通过触碰杆706压触压触开关713,控制换向阀712的启闭;
单丝从冷却箱1的输入端匹配绕线在迂回辊501的螺旋槽502内,通过单丝被迂回辊501迂回环绕,不仅提高了单丝本身的冷却时间,也增加了单丝与冷风机冷气流接触的时间,提高冷却效果,迂回辊501的单丝依次输出至张紧轮603和导向轮606上,导向轮606上的单丝输送至导丝轮703上,导丝轮703输出的单丝穿过往复拨片705的导丝槽,被收卷辊707收卷,张紧轮603是对单丝的张紧性调节,自适应收卷辊,当收卷辊707上单丝的卷取直径比较小的时候,单丝的卷取速度慢,当收卷辊707上单丝的卷取直径逐步变大时,收卷辊转速不变,但单丝的线速度改变,单丝的卷取速度变快,张紧度变大,收卷辊707的速度不变的情况下,控制器控制第一电机605,螺杆604被第一电机605驱动时,控制滑块602升降,进而调节张紧轮603的高度,通过张紧轮603的上下移动按一定时间来逐步驱动张紧轮603上下移动,调节平均单丝张紧度,使单丝张紧度适配收卷辊;
结合图6可知,A点为主螺杆704a的最外侧,B点为主螺杆704a的最内侧,O点为导丝轮703正下方,当往复拨片从主螺杆最外侧逐步移动至导丝轮正下方时,此时单丝会由紧变松,往复拨片向内推动主动油缸的输出端,主动油缸后腔室的液压油被挤压至随动油缸后腔室,同时随动油缸前腔室的液压油进入到主动油缸的前腔室,进而将随动油缸的输出端推出,导丝轮会向上顶起拉紧单丝,使单丝状态适配往复拨片,当往复拨片移动至导丝轮正下方时,触碰换向阀的压触开关,将换向阀打开,使主动油缸前腔室与随动油缸后腔室连通,主动油缸后腔室与随动油缸前腔室连通;
当往复拨片从导丝轮正下方逐步移动至主螺杆最内侧时,此时单丝会由松变紧,往复拨片向内推动主动油缸的输出端,主动油缸后腔室的液压油被挤压至随动油缸前腔室,同时随动油缸后腔室的液压油进入到主动油缸的前腔室,进而将随动油缸的输出端收缩,导丝轮向下放松单丝,使单丝状态适配往复拨片;
当往复拨片从主螺杆最内侧逐步移动至导丝轮正下方时,此时单丝会由紧变松,往复拨片向外拉动主动油缸的输出端,主动油缸前腔室的液压油进入到随动油缸后腔室,同时随动油缸前腔室的液压油进入到主动油缸后腔室,进而将随动油缸的输出端推出,导丝轮会向上顶起拉紧单丝,使单丝状态适配往复拨片,当往复拨片移动至导丝轮正下方时,触碰换向阀的压触开关,将换向阀关闭,使主动油缸前腔室与随动油缸前腔室连通,主动油缸后腔室与随动油缸后腔室连通,
当往复拨片从导丝轮正下方逐步移动至主螺杆最外侧时,此时单丝会由松变紧,往复拨片向外拉动主动油缸的输出端,主动油缸前腔室的液压油被挤压至随动油缸前腔室,同时随动油缸后腔室的液压油进入到主动油缸的后腔室,进而将随动油缸的输出端收缩,导丝轮向下放松单丝,使单丝状态适配往复拨片;
通过往复自适应调节机构,在往复拨片向外侧或向内侧移动时,能通过主动油缸对随动油缸的输出端进行控制,控制导丝轮自适应调节单丝,实现单丝对往复拨片的往复配合,能自适应调节单丝在被往复卷取时的张紧度,解决了现有设备无法实现自控调节单丝在被往复卷取时的张紧度,影响到单丝的卷取效果的问题。
实施例2,本实施中的一种自控调节工业单丝卷取架以与实施例1中的不同点为中心进行说明。
在实施例1实施的过程中,通过主螺杆驱动往复拨片的移动,往复拨片通过触碰杆触碰到压触开关的过程中,有可能存在误差的情况,使导丝轮与往复拨片的往复配合出现误差,对单丝被往复卷曲时的张紧度造成影响,针对上述问题,本实施例提供一种自控调节工业单丝卷曲架,如图7所示,设有曲柄连杆控制机构8,本实施中,设置有横滑杆801,往复拨片705滑动套装在横滑杆801上,且压触开关设在往复拨片705上方,往复拨片705的底部竖向连接有竖滑杆802,竖滑杆802上滑动套装有滑套803,竖滑杆802的两侧设有摆板805,滑套803的一端侧通过动轴804与摆板805转动套装,滑套803另一端侧通过杆与摆板固定连接,摆板805的外侧连接有固定轴806,摆板805通过固定轴806与外部架体转动套装,摆板805可通过固定轴806摆动,在动轴804上还铰接有曲柄807,曲柄807的自由端与连杆808一端铰接,连杆808滑动套装在固定套809内,且固定套809是与外部架体固定,连杆808的另一端与主动油缸709的输出端固定连接,主动油缸与随动油缸之间的配合与实施例1中相同,本实施例中,主动油缸为动力源,主动油缸的输出端在伸出或者收缩时,能够通过连杆拉动曲柄,当曲柄被连杆向下拉动时,曲柄拉动滑套在竖滑杆上下移,滑套在下移的过程中同步带动摆板,摆板向左倾斜便会推动往复拨片向左移动;当曲柄被连杆向上推动时,曲柄拉动滑套在竖滑杆上上移,滑套在上移的过程中同步带动摆板,摆板向右倾斜推动往复拨片向右运动,通过曲柄连杆控制机构控制往复拨片的移动,能够避免导丝轮与往复拨片的往复配合出现误差的情况,保证对单丝被往复卷曲时的张紧度自适应调节。
实施例3,本实施中的一种自控调节工业单丝卷取架以与实施例1中的不同点为中心进行说明。
在实施例1实施的过程中,往复拨片移动到最外侧或最内侧后,导丝轮被控制向下放松单丝,将单丝输送至收卷辊的两端侧时,收卷辊两端侧的单丝有可能会因单丝张紧度不够而出现轻微松散的情况,针对上述问题,本实施例提供一种辅助机构9,如图8所示,额外设置有辅油缸901,辅油缸901前侧设有挡板902,用以限制辅油缸901油量的输出,且还设有储油箱903,储油箱903通过管路与外界油源连接,辅油缸901的后腔通过管路与储油箱903连接,辅油缸901的前腔通过油管与主动油缸709后腔连接,当往复拨片移动到最外侧或最内侧时,辅油缸会向主动油缸后腔内额外输入液压油,使主动油缸控制随动油缸的输出端,将导丝轮703保持为高度较高状态,对单丝进行轻微张紧,避免因单丝张紧度不够而出现轻微松散的情况。
实施例4,本实施中的一种自控调节工业单丝卷取架以与实施例1中的不同点为中心进行说明。
本实施例中,迂回辊内部为中空结构,迂回辊的辊轴两端通过气路与外部冷风机连接,在螺旋槽内均布开设有冷气孔,通过在螺旋槽内开设冷气孔,进一步辅助单丝进行冷却。
以上所述仅为本发明的较佳实施例,并不限制本发明,凡在本发明的精神和原则范围内所做的任何修改、等同替换和改进,均应包含在本发明的保护范围之内。
Claims (8)
1.一种自控调节工业单丝卷取架,包括冷却箱,在冷却箱底部固定有立架,其特征在于,还包括平均张紧调节机构和往复自适应调节机构,在冷却箱内设有用于辊送单丝的迂回辊组件,所述平均张紧调节机构包括竖向设在迂回辊组件后侧的滑槽,滑槽内匹配滑动套装有滑块,滑块的外侧设有张紧轮,且滑槽内竖向设有螺杆,滑块套装在螺杆上,螺杆被第一电机驱动可控制滑块升降,使张紧轮对单丝的张紧度进行调节,并在冷却箱内设有与张紧轮相对应的导向轮;所述往复自适应调节机构包括设在冷却箱输出侧的随动油缸,随动油缸的输出端固定有凹定块,凹定块内设有导丝轮,导丝轮的输出侧设有往复导丝组件,往复导丝组件包括被第二电机驱动的主螺杆,往复拨片匹配套装在主螺杆上,往复拨片下方连接有触碰杆,且往复拨片上开设有导丝槽,在主螺杆的后侧设有收卷辊,收卷辊被第三电机驱动,主动油缸的输出端与往复拨片连接,往复拨片移动时能带动主动油缸的输出端一并移动,主动油缸的前腔室通过第一油管与随动油缸的前腔室连接,主动油缸的后腔室通过第二油管与随动油缸的后腔室连接,且第一油管与第二油管之间设有换向阀,换向阀位置与导丝轮相对应,在换向阀上设有压触开关,往复拨片可通过触碰杆压触压触开关,控制换向阀的启闭;当往复拨片向外侧或向内侧移动时,能通过主动油缸对随动油缸的输出端进行控制,控制导丝轮自适应调节单丝,实现单丝对往复拨片的往复配合,能自适应调节单丝在被往复卷取时的张紧度。
2.根据权利要求1所述的一种自控调节工业单丝卷取架,其特征在于,迂回辊组件包括上下交错设置的迂回辊,迂回辊外周侧设有用以辊送单丝的螺旋槽,单丝匹配绕线在螺旋槽内,且上下交错设置的迂回辊螺旋方向相反。
3.根据权利要求2所述的一种自控调节工业单丝卷取架,其特征在于,在冷却箱内设有冷风机,单丝被迂回辊迂回环绕,增加了单丝与冷气流接触的时间,提高冷却效果。
4.根据权利要求3所述的一种自控调节工业单丝卷取架,其特征在于,迂回辊内部为中空结构,迂回辊的辊轴两端通过气路与外部冷风机连接,在螺旋槽内均布开设有冷气孔。
5.根据权利要求1所述的一种自控调节工业单丝卷取架,其特征在于,在冷却箱的输出端固定连接有延伸板,往复自适应调节机构设在延伸板上。
6.根据权利要求1所述的一种自控调节工业单丝卷取架,其特征在于,在凹定块的外侧竖向设有导向架,凹定块竖向滑动套装在导向架内。
7.根据权利要求1所述的一种自控调节工业单丝卷取架,其特征在于,所述滑槽设在冷却箱的一侧壁,张紧轮与迂回辊组件的输出端相对应,单丝从迂回辊上输出至张紧轮上。
8.根据权利要求1所述的一种自控调节工业单丝卷取架,其特征在于,还包括用以控制主动油缸和随动油缸的往复连杆驱动机构。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202211468200.0A CN115709931B (zh) | 2022-11-22 | 2022-11-22 | 一种自控调节工业单丝卷取架 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202211468200.0A CN115709931B (zh) | 2022-11-22 | 2022-11-22 | 一种自控调节工业单丝卷取架 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| CN115709931A true CN115709931A (zh) | 2023-02-24 |
| CN115709931B CN115709931B (zh) | 2024-08-02 |
Family
ID=85234193
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202211468200.0A Active CN115709931B (zh) | 2022-11-22 | 2022-11-22 | 一种自控调节工业单丝卷取架 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN115709931B (zh) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN117142250A (zh) * | 2023-10-12 | 2023-12-01 | 浙江西大门新材料股份有限公司 | 一种pvc包覆丝生产设备及其生产工艺 |
| CN119268307A (zh) * | 2024-11-08 | 2025-01-07 | 时代高科技设备(赣州)有限公司 | 采用电磁辊加热的开卷烘烤装置 |
Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR200418696Y1 (ko) * | 2006-03-27 | 2006-06-14 | 여상현 | 선재의 재권취장치 |
| CN106743892A (zh) * | 2016-11-19 | 2017-05-31 | 赵旭 | 张力调节装置 |
| CN208802691U (zh) * | 2018-09-07 | 2019-04-30 | 项城市瑞丰纺织有限公司 | 用于纺织络筒机的高效槽筒 |
| CN112011866A (zh) * | 2020-08-21 | 2020-12-01 | 诸暨市双冠化纤有限公司 | 一种化纤纺丝加弹装置 |
| CN212639494U (zh) * | 2020-05-26 | 2021-03-02 | 苏州金莱特化纤有限公司 | 一种用于环保再生纤维加弹机的卷线装置 |
| CN215550815U (zh) * | 2021-05-28 | 2022-01-18 | 安徽达润电子科技有限公司 | 一种电源线生产线 |
| CN217051085U (zh) * | 2022-01-27 | 2022-07-26 | 苏州闰博尔服饰有限公司 | 一种避免纱线磨损的针织机张力调节装置 |
-
2022
- 2022-11-22 CN CN202211468200.0A patent/CN115709931B/zh active Active
Patent Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR200418696Y1 (ko) * | 2006-03-27 | 2006-06-14 | 여상현 | 선재의 재권취장치 |
| CN106743892A (zh) * | 2016-11-19 | 2017-05-31 | 赵旭 | 张力调节装置 |
| CN208802691U (zh) * | 2018-09-07 | 2019-04-30 | 项城市瑞丰纺织有限公司 | 用于纺织络筒机的高效槽筒 |
| CN212639494U (zh) * | 2020-05-26 | 2021-03-02 | 苏州金莱特化纤有限公司 | 一种用于环保再生纤维加弹机的卷线装置 |
| CN112011866A (zh) * | 2020-08-21 | 2020-12-01 | 诸暨市双冠化纤有限公司 | 一种化纤纺丝加弹装置 |
| CN215550815U (zh) * | 2021-05-28 | 2022-01-18 | 安徽达润电子科技有限公司 | 一种电源线生产线 |
| CN217051085U (zh) * | 2022-01-27 | 2022-07-26 | 苏州闰博尔服饰有限公司 | 一种避免纱线磨损的针织机张力调节装置 |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN117142250A (zh) * | 2023-10-12 | 2023-12-01 | 浙江西大门新材料股份有限公司 | 一种pvc包覆丝生产设备及其生产工艺 |
| CN117142250B (zh) * | 2023-10-12 | 2024-05-24 | 浙江西大门新材料股份有限公司 | 一种pvc包覆丝生产设备及其生产工艺 |
| CN119268307A (zh) * | 2024-11-08 | 2025-01-07 | 时代高科技设备(赣州)有限公司 | 采用电磁辊加热的开卷烘烤装置 |
Also Published As
| Publication number | Publication date |
|---|---|
| CN115709931B (zh) | 2024-08-02 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN115709931B (zh) | 一种自控调节工业单丝卷取架 | |
| CN1184168A (zh) | 纺织和卷绕长丝的方法及装置 | |
| US6565343B1 (en) | Apparatus for producing plastic film | |
| US6884053B2 (en) | Apparatus for producing a multifilament yarn from a thermoplastic polymer | |
| CN206344482U (zh) | 一种薄膜成丝卷绕一体机 | |
| CN117535848A (zh) | 一种自适应张力调节整经机 | |
| CN114985501A (zh) | 一种多规格钢丝圈加工生产线 | |
| CN120841308A (zh) | 一种纤维缠绕机的收放卷装置及全自动张力调节方法 | |
| CN220392938U (zh) | 一种纺织业羊绒线防缠绕收线装置 | |
| CN221940928U (zh) | 一种用于织带加工用切带装置 | |
| CN116213484A (zh) | 一种拉丝张力可灵活调节式拉丝机 | |
| CN116200853A (zh) | 一种化纤丝拉伸调节装置 | |
| CN112027802B (zh) | 一种加弹机的导丝装置 | |
| CN218147201U (zh) | 一种内裤圆形编织机 | |
| CN221456792U (zh) | 一种耐磨hdpe中空缠绕管下料导向装置 | |
| CN112030326A (zh) | 一种纺织机用纱线导向装置及其工作方法 | |
| CN209668437U (zh) | 一种抗老化的复合墙布的张力调节装置 | |
| CN223752153U (zh) | 一种调节阻力的亲水涂层导丝装置 | |
| CN119038310B (zh) | 一种塑料扁丝卷绕设备 | |
| CN219309970U (zh) | 一种机动车灯泡用灯丝绕丝整形自动化一体机 | |
| CN222063730U (zh) | 一种纺织机械纱线输送用调紧机构 | |
| CN118701874B (zh) | 一种纺织机械用纱线张紧调节结构 | |
| CN221877291U (zh) | 一种整经机用辅助张力调节装置 | |
| CN223213555U (zh) | 一种涤纶dty丝的收卷装置 | |
| CN221877290U (zh) | 一种高速整经机的张力装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| GR01 | Patent grant | ||
| GR01 | Patent grant |