CN115649524A - 一种压机下料排板设备及其实现方法 - Google Patents
一种压机下料排板设备及其实现方法 Download PDFInfo
- Publication number
- CN115649524A CN115649524A CN202211253195.1A CN202211253195A CN115649524A CN 115649524 A CN115649524 A CN 115649524A CN 202211253195 A CN202211253195 A CN 202211253195A CN 115649524 A CN115649524 A CN 115649524A
- Authority
- CN
- China
- Prior art keywords
- plate
- module
- product
- conveyor belt
- brush
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images




Landscapes
- Specific Conveyance Elements (AREA)
Abstract
本发明公开了一种压机下料排板设备,包括安装在原压机下料链板设备上的缓存搬运机构,机箱上方靠近缓存搬运机构的一侧设有进料缓存输送机构,机箱上方位于进料缓存输送机构一端的上方设有刷毛刺搬运机构,刷毛刺搬运机构的下方设有毛刷机构,毛刷机构的一侧设有缓存输送带,缓存输送带端部的一侧设有摆盘缓存输送带,摆盘缓存输送带的一侧设有取板机构,取板机构的上方设有摆盘取放机构;本发明还公开了一种压机下料排板设备的实现方法。本发明具有自动化程度更高,兼容性好,不同产品之间的切换便捷,生产节拍快,功能配置全的特点,摆盘一致性好,人工操作更方便,有效的提高了下料摆盘的工作效率。
Description
技术领域
本发明属于永磁铁氧体磁瓦成型技术领域,具体涉及一种压机下料排板设备及其实现方法。
背景技术
磁瓦主要用在永磁直流电机中,与电磁式电机通过励磁线圈产生磁势源不同,永磁电机是以永磁材料产生恒定磁势源。永磁磁瓦代替电励磁具有很多优点,可使电机结构简单、维修方便、重量轻、体积小、使用可靠、用铜量少、铜耗低、能耗小等。
磁瓦的生产工艺流程主要分为制粉、成型、烧制、磨加工、检测、包装这六个主要的工艺流程。永磁产品用途广,型号多,尺寸差异大;在成型阶段,工人的工作环境差,劳动强度大,并且增加了周转工序,易造成不良品的产生。
因此,亟需一种压机下料排板设备,以达到自动化出料排板功能。
发明内容
本发明的目的在于提供一种压机下料排板设备,以解决上述背景技术中提出的问题。本发明提供的一种压机下料排板设备,具有自动化程度更高,兼容性好,实现产品自动下料摆盘的特点。
本发明另一目的在于提供一种压机下料排板设备的实现方法。
为实现上述目的,本发明提供如下技术方案:一种压机下料排板设备,包括安装在原压机下料链板设备上的缓存搬运机构,原压机下料链板设备的一侧设有机箱,机箱上方靠近缓存搬运机构的一侧设有进料缓存输送机构,机箱上方位于进料缓存输送机构一端的上方设有刷毛刺搬运机构,刷毛刺搬运机构的下方设有毛刷机构,毛刷机构的一侧设有缓存输送带,缓存输送带端部的一侧设有摆盘缓存输送带,缓存输送带与摆盘缓存输送带之间设有双工位搬运机构,摆盘缓存输送带位于机箱外部的一侧设有周转小车,摆盘缓存输送带位于机箱内部的一侧设有两个对称设置的取板机构,取板机构的上方设有摆盘取放机构。
为了将产品从原压机下料链板设备上搬运至进料缓存输送机构上进行储存流转,进一步地,缓存搬运机构包括第一安装座,第一安装座安装在原压机下料链板设备上,第一安装座上安装有X轴横移模组,X轴横移模组的输出端上连接有Y轴横移模组,Y轴横移模组的输出端上连接有Z轴升降模组,Z轴升降模组的输出端上连接有吸盘安装架,吸盘安装架上等间距设有若干个吸盘。
为了使产品在第二输送带上的间距可以进行调节,从而可以适应刷毛刺搬运机构上刷毛刺吸嘴的间距,进一步地,进料缓存输送机构包括两个并列设置的第一输送带和两个并列设置的第二输送带,其中,两个并列设置的第二输送带分别位于两个第一输送带的端部,且第二输送带为步进输送带,第一输送带与第二输送带连接端的上方设有双工位搬运调整机构,双工位搬运调整机构包括第二安装座,第二安装座上设有第一同步带,第二安装座上还设有用于驱动第一同步带的第二伺服电机,第二安装座的背面安装有滑块导轨,连接板与滑块导轨的滑块连接,同时连接板还与第一同步带固定连接,连接板的两端上分别安装有升降气缸,升降气缸的输出端上连接有吸嘴。
为了将进料缓存输送机构上的产品搬运至毛刷机构上进行刷毛刺操作,并且在刷完毛刺后,将产品放置在缓存输送带上向后输送,进一步地,刷毛刺搬运机构包括平行安装在机箱上的第一圆柱形导轨和第一同步带模组,第一横移固定板的两端分别连接在第一圆柱形导轨的滑块以及第一同步带模组的输出端上,第一横移固定板上连接有升降电缸,升降电缸的输出端上连接有升降板,升降板上安装有吸嘴固定座,吸嘴固定座上安装有若干个刷毛刺吸嘴。
为了带动横推杆横移,从而带动刷毛刺吸嘴旋转90度,使产品的四个侧面均可以进行刷毛刺操作,进一步地,升降板上安装有旋转气缸,且升降板上还通过滑块导轨连接有横推杆,旋转气缸的输出端与横推杆连接,吸嘴固定座上设有与刷毛刺吸嘴相对应的旋转轴,旋转轴与刷毛刺吸嘴通过齿轮啮合连接,横推杆上设有与旋转轴相对应的连接轴,连接轴与旋转轴通过连接片连接。
为了对产品进行刷毛刺操作,且第二毛刷辊的位置可以通过同步带推动模组进行调节,从而可以适用于不同规格的产品,进一步地,毛刷机构包括安装底板,安装底板上设有第一毛刷辊,第一毛刷辊的一侧设有两个直线导轨,两个直线导轨的滑块上连接有移动底板,移动底板的上方安装有第二毛刷辊,安装底板的上方设有位于移动底板一侧的同步带推动模组,同步带推动模组上安装有滑块导轨,滑块导轨的滑块上连接有推杆,推杆的一端与移动底板连接,推杆的另一端与同步带推动模组的同步带固定连接。
为了将缓存输送带上的产品搬运至摆盘缓存输送带上,实现将缓存输送带上紧密排列的产品按照摆盘间距放置在摆盘缓存输送带上,进一步地,双工位搬运机构包括双工位搬运机构安装座,双工位搬运机构安装座上转动有两个同步轮,两个同步轮之间通过第二同步带连接,双工位搬运机构安装座上还安装有用于驱动同步轮转动的第一伺服电机,两个同步轮上均连接有摆动条,两个摆动条的另一端分别通过轴承与加长条连接,加长条上安装有吸嘴安装块,吸嘴安装块的两端上分别安装有搬运吸嘴。
为了将摆盘缓存输送带上的产品搬运至托盘上;同时带动摆盘吸嘴旋转90度,使产品由平躺状态变为侧立状态,从而将产品侧立放置在托盘上,进一步地,摆盘取放机构包括平行安装在机箱上的第二同步带模组和第二圆柱形导轨,第二横移固定板的两端分别连接在第二同步带模组的输出端以及第二圆柱形导轨的滑块上,第二横移固定板的上方安装有丝杆模组,丝杆模组的输出端上安装有升降模组,升降模组的输出端上安装有升降安装板,升降安装板的下端转动连接有转动块,升降安装板的上端安装有笔形气缸,笔形气缸的输出端与转动块转动连接,转动块的底部连接有吸嘴安装钣金,吸嘴安装钣金上安装有若干个摆盘吸嘴。
为了将周转小车内的托盘取出至摆盘取放机构的放料工位,并且可以将满料的托盘放入至周转小车内,进一步地,取板机构包括安装在机箱上的升降丝杆模组,升降丝杆模组的输出端上安装有横移齿条模组,横移齿条模组的输出端上安装有托板座。
在本发明中进一步地,所述的一种压机下料排板设备的实现方法,包括以下步骤:
(一)当原压机下料链板设备将一层产品由液压机中取出输送至缓存搬运机构的取料位后,缓存搬运机构的X轴横移模组与Y轴横移模组往左侧横移至取料工位,Z轴升降模组下降至取料高度,由吸盘将产品吸取后提升至设定高度,然后搬运至进料缓存输送机构上;
(二)、产品在两个第一输送带上向后输送,当产品移动至第一输送带的末端,传感器检测到产品到位后,双工位搬运调整机构的升降气缸带动吸嘴下降至吸料位,吸取产品后抬升至设定高度,并横移至第二输送带的放料工位上方,然后将产品放置在第二输送带上;
(三)、产品输送至第二输送带的末端时,刷毛刺搬运机构的升降电缸带动刷毛刺吸嘴下降至取料位,将产品吸起,然后移动至毛刷机构处进行刷毛刺操作,当产品两侧的刷毛刺结束后,升降电缸上升至设定高度,旋转气缸带动横推杆横移,从而带动刷毛刺吸嘴旋转90度,然后升降电缸继续下降至刷毛刺高度对产品的另外两侧进行刷毛刺操作;
(四)、然后,刷毛刺搬运机构将产品放置在缓存输送带上,缓存输送带将产品输送至末端出料位,双工位搬运机构将缓存输送带上的产品搬运至摆盘缓存输送带上,实现将缓存输送带上紧密排列的产品按照摆盘间距放置在摆盘缓存输送带上,且在双工位搬运机构搬运产品的过程中,退磁平台对产品的余磁进行清退;
(五)、当产品输送至摆盘缓存输送带的末端时,摆盘取放机构将产品吸起,并将产品移动至取板机构上托盘的上方,然后笔形气缸推出,带动摆盘吸嘴旋转90度,使产品由平躺状态变为侧立状态,然后摆盘取放机构将产品放置在托盘上;
(六)、当托盘上摆满产品后,取板机构将满料托盘放入周转小车内,并取出下一层的空托盘。
与现有技术相比,本发明的有益效果是:
1、本发明具有自动化程度更高,兼容性好,不同产品之间的切换便捷,生产节拍快,功能配置全的特点,适用于永磁磁瓦产品的下料摆盘,摆盘一致性好,人工操作更方便,有效的提高了下料摆盘的工作效率,降低了工作人员的劳动强度;
2、本发明通过缓存搬运机构将产品搬运至进料缓存输送机构上进行储存流转,不影响压机的原本产能;
3、本发明通过刷毛刺搬运机构与毛刷机构配合对产品进行去毛刺,实现了产品下料过程中的自动去毛刺操作;
4、本发明取板机构设置了两个,两个取板机构可以交替的进行工作,提高设备运行效率,减少停机时间,使摆盘取放机构可一直连续工作,提升摆盘效率;
5、本发明进料缓存输送机构包括两个并列设置的第一输送带和两个并列设置的第二输送带,第二输送带采用步进式输送带,使产品在第二输送带上的间距可以进行调节,从而可以适应刷毛刺搬运机构上刷毛刺吸嘴的间距;
6、本发明第二毛刷辊的位置可以通过同步带推动模组进行调节,从而可以适用于不同规格的产品;
7、本发明通过双工位搬运机构将缓存输送带上的产品搬运至摆盘缓存输送带上,实现将缓存输送带上紧密排列的产品按照摆盘间距放置在摆盘缓存输送带上;
8、本发明笔形气缸可以带动摆盘吸嘴旋转90度,使产品由平躺状态变为侧立状态,从而将产品侧立放置在托盘上;
9、本发明通过旋转气缸带动横推杆横移,从而带动刷毛刺吸嘴旋转90度,使产品的四个侧面均可以进行刷毛刺操作。
附图说明
图1为本发明的结构示意图;
图2为本发明的俯视结构示意图;
图3为本发明缓存搬运机构的结构示意图;
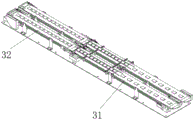
图4为本发明进料缓存输送机构的结构示意图;
图5为本发明双工位搬运调整机构的结构示意图;
图6为本发明刷毛刺搬运机构的结构示意图;
图7为本发明刷毛刺搬运机构的正视结构示意图;
图8为本发明图7中A处的放大结构示意图;
图9为本发明毛刷机构的结构示意图;
图10为本发明双工位搬运机构的结构示意图;
图11为本发明摆盘取放机构的结构示意图;
图12为本发明取板机构的结构示意图;
图13为本发明周转小车的结构示意图;
图中:1、原压机下料链板设备;2、缓存搬运机构;21、第一安装座;22、X轴横移模组;23、Y轴横移模组;24、Z轴升降模组;25、吸盘安装架;26、吸盘;3、进料缓存输送机构;31、第一输送带;32、第二输送带;4、刷毛刺搬运机构;41、第一圆柱形导轨;42、第一横移固定板;43、升降电缸;44、第一同步带模组;45、吸嘴固定座;46、刷毛刺吸嘴;47、旋转气缸;48、横推杆;49、连接轴;410、连接片;411、旋转轴;5、毛刷机构;51、安装底板;52、直线导轨;53、第一毛刷辊;54、第二毛刷辊;55、移动底板;56、推杆;57、同步带推动模组;6、缓存输送带;7、双工位搬运机构;71、双工位搬运机构安装座;72、第一伺服电机;73、第二同步带;74、加长条;75、搬运吸嘴;76、吸嘴安装块;77、摆动条;78、同步轮;8、取板机构;81、升降丝杆模组;82、横移齿条模组;83、托板座;9、周转小车;91、托盘;92、导向轮;93、导向条;10、机箱;11、摆盘取放机构;111、第二同步带模组;112、笔形气缸;113、升降模组;114、丝杆模组;115、第二圆柱形导轨;116、摆盘吸嘴;117、转动块;118、吸嘴安装钣金;119、第二横移固定板;120、升降安装板;12、摆盘缓存输送带;13、双工位搬运调整机构;131、第二安装座;132、第一同步带;133、第二伺服电机;134、连接板;135、升降气缸;136、吸嘴;14、退磁平台。
具体实施方式
下面将结合本发明实施例中的附图,对本发明实施例中的技术方案进行清楚、完整地描述,显然,所描述的实施例仅仅是本发明一部分实施例,而不是全部的实施例。基于本发明中的实施例,本领域普通技术人员在没有做出创造性劳动前提下所获得的所有其他实施例,都属于本发明保护的范围。
实施例1
请参阅图1-13,本发明提供以下技术方案:一种压机下料排板设备,包括安装在原压机下料链板设备1上的缓存搬运机构2,原压机下料链板设备1的一侧设有机箱10,机箱10上方靠近缓存搬运机构2的一侧设有进料缓存输送机构3,机箱10上方位于进料缓存输送机构3一端的上方设有刷毛刺搬运机构4,刷毛刺搬运机构4的下方设有毛刷机构5,毛刷机构5的一侧设有缓存输送带6,缓存输送带6端部的一侧设有摆盘缓存输送带12,缓存输送带6与摆盘缓存输送带12之间设有双工位搬运机构7,摆盘缓存输送带12位于机箱10外部的一侧设有周转小车9,摆盘缓存输送带12位于机箱10内部的一侧设有两个对称设置的取板机构8,取板机构8的上方设有摆盘取放机构11。
通过采用上述技术方案,具有自动化程度更高,兼容性好,不同产品之间的切换便捷,生产节拍快,功能配置全的特点,适用于永磁磁瓦产品的下料摆盘,摆盘一致性好,人工操作更方便,有效的提高了下料摆盘的工作效率,降低了工作人员的劳动强度;通过缓存搬运机构2将产品搬运至进料缓存输送机构3上进行储存流转,不影响压机的原本产能;通过刷毛刺搬运机构4与毛刷机构5配合对产品进行去毛刺,实现了产品下料过程中的自动去毛刺操作;取板机构8设置了两个,两个取板机构8可以交替的进行工作,提高设备运行效率,减少停机时间,使摆盘取放机构11可一直连续工作,提升摆盘效率。
具体的,缓存搬运机构2包括第一安装座21,第一安装座21安装在原压机下料链板设备1上,第一安装座21上安装有X轴横移模组22,X轴横移模组22的输出端上连接有Y轴横移模组23,Y轴横移模组23的输出端上连接有Z轴升降模组24,Z轴升降模组24的输出端上连接有吸盘安装架25,吸盘安装架25上等间距设有若干个吸盘26。
通过采用上述技术方案,将产品从原压机下料链板设备1上搬运至进料缓存输送机构3上进行储存流转。
具体的,进料缓存输送机构3包括两个并列设置的第一输送带31和两个并列设置的第二输送带32,其中,两个并列设置的第二输送带32分别位于两个第一输送带31的端部,且第二输送带32为步进输送带,第一输送带31与第二输送带32连接端的上方设有双工位搬运调整机构13,双工位搬运调整机构13包括第二安装座131,第二安装座131上设有第一同步带132,第二安装座131上还设有用于驱动第一同步带132的第二伺服电机133,第二安装座131的背面安装有滑块导轨,连接板134与滑块导轨的滑块连接,同时连接板134还与第一同步带132固定连接,连接板134的两端上分别安装有升降气缸135,升降气缸135的输出端上连接有吸嘴136。
通过采用上述技术方案,第二输送带32采用步进式输送带,使产品在第二输送带32上的间距可以进行调节,从而可以适应刷毛刺搬运机构4上刷毛刺吸嘴46的间距。
具体的,刷毛刺搬运机构4包括平行安装在机箱10上的第一圆柱形导轨41和第一同步带模组44,第一横移固定板42的两端分别连接在第一圆柱形导轨41的滑块以及第一同步带模组44的输出端上,第一横移固定板42上连接有升降电缸43,升降电缸43的输出端上连接有升降板,升降板上安装有吸嘴固定座45,吸嘴固定座45上安装有若干个刷毛刺吸嘴46。
通过采用上述技术方案,通过刷毛刺搬运机构4将进料缓存输送机构3上的产品搬运至毛刷机构5上进行刷毛刺操作,并且在刷完毛刺后,将产品放置在缓存输送带6上向后输送。
具体的,毛刷机构5包括安装底板51,安装底板51上设有第一毛刷辊53,第一毛刷辊53的一侧设有两个直线导轨52,两个直线导轨52的滑块上连接有移动底板55,移动底板55的上方安装有第二毛刷辊54,安装底板51的上方设有位于移动底板55一侧的同步带推动模组57,同步带推动模组57上安装有滑块导轨,滑块导轨的滑块上连接有推杆56,推杆56的一端与移动底板55连接,推杆56的另一端与同步带推动模组57的同步带固定连接。
通过采用上述技术方案,通过毛刷机构5对产品进行刷毛刺操作,第二毛刷辊54的位置可以通过同步带推动模组57进行调节,从而可以适用于不同规格的产品。
具体的,双工位搬运机构7包括双工位搬运机构安装座71,双工位搬运机构安装座71上转动有两个同步轮78,两个同步轮78之间通过第二同步带73连接,双工位搬运机构安装座71上还安装有用于驱动同步轮78转动的第一伺服电机72,两个同步轮78上均连接有摆动条77,两个摆动条77的另一端分别通过轴承与加长条74连接,加长条74上安装有吸嘴安装块76,吸嘴安装块76的两端上分别安装有搬运吸嘴75。
通过采用上述技术方案,通过双工位搬运机构7将缓存输送带6上的产品搬运至摆盘缓存输送带12上,实现将缓存输送带6上紧密排列的产品按照摆盘间距放置在摆盘缓存输送带12上。
具体的,摆盘取放机构11包括平行安装在机箱10上的第二同步带模组111和第二圆柱形导轨115,第二横移固定板119的两端分别连接在第二同步带模组111的输出端以及第二圆柱形导轨115的滑块上,第二横移固定板119的上方安装有丝杆模组114,丝杆模组114的输出端上安装有升降模组113,升降模组113的输出端上安装有升降安装板120,升降安装板120的下端转动连接有转动块117,升降安装板120的上端安装有笔形气缸112,笔形气缸112的输出端与转动块117转动连接,转动块117的底部连接有吸嘴安装钣金118,吸嘴安装钣金118上安装有若干个摆盘吸嘴116。
通过采用上述技术方案,通过摆盘取放机构11将摆盘缓存输送带12上的产品搬运至托盘91上;同时笔形气缸112可以带动摆盘吸嘴116旋转90度,使产品由平躺状态变为侧立状态,从而将产品侧立放置在托盘91上。
具体的,取板机构8包括安装在机箱10上的升降丝杆模组81,升降丝杆模组81的输出端上安装有横移齿条模组82,横移齿条模组82的输出端上安装有托板座83;取板机构8的工作步骤为:升降丝杆模组81带动托板座83移动至周转小车9待取空托盘91的下方,横移齿条模组82带动托板座83移动至托盘91的下方,然后升降丝杆模组81带动托板座83上升设定高度,将托盘91托起,横移齿条模组82再带动托板座83向外移出,从而将托盘91取出。
通过采用上述技术方案,通过取板机构8将周转小车9内的托盘91取出至摆盘取放机构11的放料工位,并且可以将满料的托盘91放入至周转小车9内。
实施例2
本实施例与实施例1不同之处在于:具体的,升降板上安装有旋转气缸47,且升降板上还通过滑块导轨连接有横推杆48,旋转气缸47的输出端与横推杆48连接,吸嘴固定座45上设有与刷毛刺吸嘴46相对应的旋转轴411,旋转轴411与刷毛刺吸嘴46通过齿轮啮合连接,横推杆48上设有与旋转轴411相对应的连接轴49,连接轴49与旋转轴411通过连接片410连接。
通过采用上述技术方案,通过旋转气缸47带动横推杆48横移,从而带动刷毛刺吸嘴46旋转90度,使产品的四个侧面均可以进行刷毛刺操作。
实施例3
本实施例与实施例1不同之处在于:具体的,还包括导向条93,导向条93安装在机箱10一侧的地面上,周转小车9的底部设有与导向条93相对应的导向轮92,周转小车9的内部设有两列若干层托盘91。
通过采用上述技术方案,通过导向条93与导向轮92对周转小车9进行快速的导向定位。
实施例4
本实施例与实施例1不同之处在于:具体的,机箱10的上方位于双工位搬运机构7的下方安装有退磁平台14。
通过采用上述技术方案,在双工位搬运机构7搬运产品的过程中,对产品的余磁进行清退。
实施例5
进一步地,本发明所述的一种压机下料排板设备的实现方法,包括以下步骤:
(一)当原压机下料链板设备1将一层产品由液压机中取出输送至缓存搬运机构2的取料位后,缓存搬运机构2的X轴横移模组22与Y轴横移模组23往左侧横移至取料工位,Z轴升降模组24下降至取料高度,由吸盘26将产品吸取后提升至设定高度,然后搬运至进料缓存输送机构3上;
(二)、产品在两个第一输送带31上向后输送,当产品移动至第一输送带31的末端,传感器检测到产品到位后,双工位搬运调整机构13的升降气缸135带动吸嘴136下降至吸料位,吸取产品后抬升至设定高度,并横移至第二输送带32的放料工位上方,然后将产品放置在第二输送带32上;
(三)、产品输送至第二输送带32的末端时,刷毛刺搬运机构4的升降电缸43带动刷毛刺吸嘴46下降至取料位,将产品吸起,然后移动至毛刷机构5处进行刷毛刺操作,当产品两侧的刷毛刺结束后,升降电缸43上升至设定高度,旋转气缸47带动横推杆48横移,从而带动刷毛刺吸嘴46旋转90度,然后升降电缸43继续下降至刷毛刺高度对产品的另外两侧进行刷毛刺操作;
(四)、然后,刷毛刺搬运机构4将产品放置在缓存输送带6上,缓存输送带6将产品输送至末端出料位,双工位搬运机构7将缓存输送带6上的产品搬运至摆盘缓存输送带12上,实现将缓存输送带6上紧密排列的产品按照摆盘间距放置在摆盘缓存输送带12上,且在双工位搬运机构7搬运产品的过程中,退磁平台14对产品的余磁进行清退;
(五)、当产品输送至摆盘缓存输送带12的末端时,摆盘取放机构11将产品吸起,并将产品移动至取板机构8上托盘91的上方,然后笔形气缸112推出,带动摆盘吸嘴116旋转90度,使产品由平躺状态变为侧立状态,然后摆盘取放机构11将产品放置在托盘91上;
(六)、当托盘91上摆满产品后,取板机构8将满料托盘91放入周转小车9内,并取出下一层的空托盘91。
综上所述,本发明具有自动化程度更高,兼容性好,不同产品之间的切换便捷,生产节拍快,功能配置全的特点,适用于永磁磁瓦产品的下料摆盘,摆盘一致性好,人工操作更方便,有效的提高了下料摆盘的工作效率,降低了工作人员的劳动强度;本发明通过缓存搬运机构2将产品搬运至进料缓存输送机构3上进行储存流转,不影响压机的原本产能;本发明通过刷毛刺搬运机构4与毛刷机构5配合对产品进行去毛刺,实现了产品下料过程中的自动去毛刺操作;本发明取板机构8设置了两个,两个取板机构8可以交替的进行工作,提高设备运行效率,减少停机时间,使摆盘取放机构11可一直连续工作,提升摆盘效率;本发明进料缓存输送机构3包括两个并列设置的第一输送带31和两个并列设置的第二输送带32,第二输送带32采用步进式输送带,使产品在第二输送带32上的间距可以进行调节,从而可以适应刷毛刺搬运机构4上刷毛刺吸嘴46的间距;本发明第二毛刷辊54的位置可以通过同步带推动模组57进行调节,从而可以适用于不同规格的产品;本发明通过双工位搬运机构7将缓存输送带6上的产品搬运至摆盘缓存输送带12上,实现将缓存输送带6上紧密排列的产品按照摆盘间距放置在摆盘缓存输送带12上;本发明笔形气缸112可以带动摆盘吸嘴116旋转90度,使产品由平躺状态变为侧立状态,从而将产品侧立放置在托盘91上;本发明通过旋转气缸47带动横推杆48横移,从而带动刷毛刺吸嘴46旋转90度,使产品的四个侧面均可以进行刷毛刺操作。
尽管已经示出和描述了本发明的实施例,对于本领域的普通技术人员而言,可以理解在不脱离本发明的原理和精神的情况下可以对这些实施例进行多种变化、修改、替换和变型,本发明的范围由所附权利要求及其等同物限定。
Claims (10)
1.一种压机下料排板设备,其特征在于:包括安装在原压机下料链板设备上的缓存搬运机构,原压机下料链板设备的一侧设有机箱,机箱上方靠近缓存搬运机构的一侧设有进料缓存输送机构,机箱上方位于进料缓存输送机构一端的上方设有刷毛刺搬运机构,刷毛刺搬运机构的下方设有毛刷机构,毛刷机构的一侧设有缓存输送带,缓存输送带端部的一侧设有摆盘缓存输送带,缓存输送带与摆盘缓存输送带之间设有双工位搬运机构,摆盘缓存输送带位于机箱外部的一侧设有周转小车,摆盘缓存输送带位于机箱内部的一侧设有两个对称设置的取板机构,取板机构的上方设有摆盘取放机构。
2.根据权利要求1所述的一种压机下料排板设备,其特征在于:所述缓存搬运机构包括第一安装座,第一安装座安装在原压机下料链板设备上,第一安装座上安装有X轴横移模组,X轴横移模组的输出端上连接有Y轴横移模组,Y轴横移模组的输出端上连接有Z轴升降模组,Z轴升降模组的输出端上连接有吸盘安装架,吸盘安装架上等间距设有若干个吸盘。
3.根据权利要求1所述的一种压机下料排板设备,其特征在于:所述进料缓存输送机构包括两个并列设置的第一输送带和两个并列设置的第二输送带,其中,两个并列设置的第二输送带分别位于两个第一输送带的端部,且第二输送带为步进输送带,第一输送带与第二输送带连接端的上方设有双工位搬运调整机构,双工位搬运调整机构包括第二安装座,第二安装座上设有第一同步带,第二安装座上还设有用于驱动第一同步带的第二伺服电机,第二安装座的背面安装有滑块导轨,连接板与滑块导轨的滑块连接,同时连接板还与第一同步带固定连接,连接板的两端上分别安装有升降气缸,升降气缸的输出端上连接有吸嘴。
4.根据权利要求1所述的一种压机下料排板设备,其特征在于:所述刷毛刺搬运机构包括平行安装在机箱上的第一圆柱形导轨和第一同步带模组,第一横移固定板的两端分别连接在第一圆柱形导轨的滑块以及第一同步带模组的输出端上,第一横移固定板上连接有升降电缸,升降电缸的输出端上连接有升降板,升降板上安装有吸嘴固定座,吸嘴固定座上安装有若干个刷毛刺吸嘴。
5.根据权利要求4所述的一种压机下料排板设备,其特征在于:所述升降板上安装有旋转气缸,且升降板上还通过滑块导轨连接有横推杆,旋转气缸的输出端与横推杆连接,吸嘴固定座上设有与刷毛刺吸嘴相对应的旋转轴,旋转轴与刷毛刺吸嘴通过齿轮啮合连接,横推杆上设有与旋转轴相对应的连接轴,连接轴与旋转轴通过连接片连接。
6.根据权利要求1所述的一种压机下料排板设备,其特征在于:所述毛刷机构包括安装底板,安装底板上设有第一毛刷辊,第一毛刷辊的一侧设有两个直线导轨,两个直线导轨的滑块上连接有移动底板,移动底板的上方安装有第二毛刷辊,安装底板的上方设有位于移动底板一侧的同步带推动模组,同步带推动模组上安装有滑块导轨,滑块导轨的滑块上连接有推杆,推杆的一端与移动底板连接,推杆的另一端与同步带推动模组的同步带固定连接。
7.根据权利要求1所述的一种压机下料排板设备,其特征在于:所述双工位搬运机构包括双工位搬运机构安装座,双工位搬运机构安装座上转动有两个同步轮,两个同步轮之间通过第二同步带连接,双工位搬运机构安装座上还安装有用于驱动同步轮转动的第一伺服电机,两个同步轮上均连接有摆动条,两个摆动条的另一端分别通过轴承与加长条连接,加长条上安装有吸嘴安装块,吸嘴安装块的两端上分别安装有搬运吸嘴。
8.根据权利要求1所述的一种压机下料排板设备,其特征在于:所述摆盘取放机构包括平行安装在机箱上的第二同步带模组和第二圆柱形导轨,第二横移固定板的两端分别连接在第二同步带模组的输出端以及第二圆柱形导轨的滑块上,第二横移固定板的上方安装有丝杆模组,丝杆模组的输出端上安装有升降模组,升降模组的输出端上安装有升降安装板,升降安装板的下端转动连接有转动块,升降安装板的上端安装有笔形气缸,笔形气缸的输出端与转动块转动连接,转动块的底部连接有吸嘴安装钣金,吸嘴安装钣金上安装有若干个摆盘吸嘴。
9.根据权利要求1所述的一种压机下料排板设备,其特征在于:所述取板机构包括安装在机箱上的升降丝杆模组,升降丝杆模组的输出端上安装有横移齿条模组,横移齿条模组的输出端上安装有托板座。
10.根据权利要求1-9任一项所述的一种压机下料排板设备的实现方法,其特征在于,包括以下步骤:
(一)当原压机下料链板设备将一层产品由液压机中取出输送至缓存搬运机构的取料位后,缓存搬运机构的X轴横移模组与Y轴横移模组往左侧横移至取料工位,Z轴升降模组下降至取料高度,由吸盘将产品吸取后提升至设定高度,然后搬运至进料缓存输送机构上;
(二)、产品在两个第一输送带上向后输送,当产品移动至第一输送带的末端,传感器检测到产品到位后,双工位搬运调整机构的升降气缸带动吸嘴下降至吸料位,吸取产品后抬升至设定高度,并横移至第二输送带的放料工位上方,然后将产品放置在第二输送带上;
(三)、产品输送至第二输送带的末端时,刷毛刺搬运机构的升降电缸带动刷毛刺吸嘴下降至取料位,将产品吸起,然后移动至毛刷机构处进行刷毛刺操作,当产品两侧的刷毛刺结束后,升降电缸上升至设定高度,旋转气缸带动横推杆横移,从而带动刷毛刺吸嘴旋转90度,然后升降电缸继续下降至刷毛刺高度对产品的另外两侧进行刷毛刺操作;
(四)、然后,刷毛刺搬运机构将产品放置在缓存输送带上,缓存输送带将产品输送至末端出料位,双工位搬运机构将缓存输送带上的产品搬运至摆盘缓存输送带上,实现将缓存输送带上紧密排列的产品按照摆盘间距放置在摆盘缓存输送带上,且在双工位搬运机构搬运产品的过程中,退磁平台对产品的余磁进行清退;
(五)、当产品输送至摆盘缓存输送带的末端时,摆盘取放机构将产品吸起,并将产品移动至取板机构上托盘的上方,然后笔形气缸推出,带动摆盘吸嘴旋转90度,使产品由平躺状态变为侧立状态,然后摆盘取放机构将产品放置在托盘上;
(六)、当托盘上摆满产品后,取板机构将满料托盘放入周转小车内,并取出下一层的空托盘。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202211253195.1A CN115649524B (zh) | 2022-10-13 | 2022-10-13 | 一种压机下料排板设备及其实现方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202211253195.1A CN115649524B (zh) | 2022-10-13 | 2022-10-13 | 一种压机下料排板设备及其实现方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| CN115649524A true CN115649524A (zh) | 2023-01-31 |
| CN115649524B CN115649524B (zh) | 2026-02-17 |
Family
ID=84987600
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202211253195.1A Active CN115649524B (zh) | 2022-10-13 | 2022-10-13 | 一种压机下料排板设备及其实现方法 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN115649524B (zh) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN116142792A (zh) * | 2023-02-22 | 2023-05-23 | 深圳市常丰激光刀模有限公司 | 全自动摆盘设备及其摆盘治具 |
| CN118306764A (zh) * | 2024-03-19 | 2024-07-09 | 上海菲莱测试技术有限公司 | 一种老化板socket芯片自动上下料设备 |
Citations (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN104528341A (zh) * | 2015-01-06 | 2015-04-22 | 横店集团东磁股份有限公司 | 一种压机自动取坯排列装盘机及其实现方法 |
| CN108406498A (zh) * | 2018-05-15 | 2018-08-17 | 横店集团东磁股份有限公司 | 一种适用多尺寸磁瓦去毛刺装置及其实现方法 |
| CN208199789U (zh) * | 2018-05-15 | 2018-12-07 | 扬州锐得自动化设备有限公司 | 四轴机器人码垛入车装置 |
| CN110696034A (zh) * | 2019-11-07 | 2020-01-17 | 横店集团东磁股份有限公司 | 一种适用于磁瓦的机器人取坯机及其实现方法 |
| CN112264911A (zh) * | 2020-12-01 | 2021-01-26 | 禹州市鼎锋机械科技有限公司 | 一种铸件用抛光装置 |
| CN112265825A (zh) * | 2020-11-12 | 2021-01-26 | 上海奇宝智能科技有限公司 | 磁瓦一体化自动处理系统 |
| CN112478275A (zh) * | 2020-11-13 | 2021-03-12 | 东阳东磁自动化科技有限公司 | 一种小产品多工位装泡沫盒设备及其实现方法 |
| CN214351363U (zh) * | 2020-12-24 | 2021-10-08 | 广德英菲特电子有限公司 | 一种印刷线路板的磨边机 |
| CN114314016A (zh) * | 2021-11-30 | 2022-04-12 | 中钢天源安徽智能装备股份有限公司 | 一种高性能磁瓦码垛专用设备及自动码垛工艺 |
-
2022
- 2022-10-13 CN CN202211253195.1A patent/CN115649524B/zh active Active
Patent Citations (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN104528341A (zh) * | 2015-01-06 | 2015-04-22 | 横店集团东磁股份有限公司 | 一种压机自动取坯排列装盘机及其实现方法 |
| CN108406498A (zh) * | 2018-05-15 | 2018-08-17 | 横店集团东磁股份有限公司 | 一种适用多尺寸磁瓦去毛刺装置及其实现方法 |
| CN208199789U (zh) * | 2018-05-15 | 2018-12-07 | 扬州锐得自动化设备有限公司 | 四轴机器人码垛入车装置 |
| CN110696034A (zh) * | 2019-11-07 | 2020-01-17 | 横店集团东磁股份有限公司 | 一种适用于磁瓦的机器人取坯机及其实现方法 |
| CN112265825A (zh) * | 2020-11-12 | 2021-01-26 | 上海奇宝智能科技有限公司 | 磁瓦一体化自动处理系统 |
| CN112478275A (zh) * | 2020-11-13 | 2021-03-12 | 东阳东磁自动化科技有限公司 | 一种小产品多工位装泡沫盒设备及其实现方法 |
| CN112264911A (zh) * | 2020-12-01 | 2021-01-26 | 禹州市鼎锋机械科技有限公司 | 一种铸件用抛光装置 |
| CN214351363U (zh) * | 2020-12-24 | 2021-10-08 | 广德英菲特电子有限公司 | 一种印刷线路板的磨边机 |
| CN114314016A (zh) * | 2021-11-30 | 2022-04-12 | 中钢天源安徽智能装备股份有限公司 | 一种高性能磁瓦码垛专用设备及自动码垛工艺 |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN116142792A (zh) * | 2023-02-22 | 2023-05-23 | 深圳市常丰激光刀模有限公司 | 全自动摆盘设备及其摆盘治具 |
| CN118306764A (zh) * | 2024-03-19 | 2024-07-09 | 上海菲莱测试技术有限公司 | 一种老化板socket芯片自动上下料设备 |
Also Published As
| Publication number | Publication date |
|---|---|
| CN115649524B (zh) | 2026-02-17 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN111900115B (zh) | 一种太阳能电池片倒片机上料装置 | |
| CN209871716U (zh) | 一种Tray盘不停机上下料装置 | |
| CN110523672B (zh) | 一种磁片烧结后承烧板自动清洁除尘机及其实现方法 | |
| CN115448026A (zh) | 一种新型翻转式排胚机 | |
| CN216189184U (zh) | 一种料盘循环上料存盘装置 | |
| CN115649524B (zh) | 一种压机下料排板设备及其实现方法 | |
| CN209382980U (zh) | 一种吸塑盘供料机 | |
| CN115352894B (zh) | 连续自动供收料一体设备及运作方法及生产线 | |
| CN111747131A (zh) | 一种导光板全自动码垛装置 | |
| CN111145998B (zh) | 一种打扁线圈上下料机 | |
| CN114314016A (zh) | 一种高性能磁瓦码垛专用设备及自动码垛工艺 | |
| CN117068470B (zh) | 一种高速自动装泡沫盒机及其实现方法 | |
| CN217024035U (zh) | 一种自动化装卸物品的升降式物流运输设备 | |
| CN212196142U (zh) | 一种磁性材料自动多层排坯装盒机 | |
| CN205248240U (zh) | 一种堆叠基板的抓取分离装置 | |
| CN220148620U (zh) | 一种电池片码垛机 | |
| CN102862264A (zh) | 一种自动置钢片机 | |
| CN223619519U (zh) | 一种料盘整理上下料机构 | |
| CN115924202B (zh) | 一种产品自动称重与负反馈的下料装置及其实现方法 | |
| CN212198324U (zh) | 自动转盘机的烧结盘升降机构 | |
| CN115043585A (zh) | 一种tft玻璃激光切割自动上料设备 | |
| CN218173794U (zh) | 一种菌包框自动上架系统 | |
| CN222292999U (zh) | 一种叠盘装置 | |
| CN207712449U (zh) | 一种oled材料撕膜设备的上料装置 | |
| CN111439434B (zh) | 一种磁性材料自动多层排坯装盒机及其实现方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| GR01 | Patent grant | ||
| GR01 | Patent grant |