CN115608786A - 一种快速调宽及台板快换机构 - Google Patents
一种快速调宽及台板快换机构 Download PDFInfo
- Publication number
- CN115608786A CN115608786A CN202211337065.6A CN202211337065A CN115608786A CN 115608786 A CN115608786 A CN 115608786A CN 202211337065 A CN202211337065 A CN 202211337065A CN 115608786 A CN115608786 A CN 115608786A
- Authority
- CN
- China
- Prior art keywords
- archway
- lead screw
- quick
- independent
- width adjustment
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images



Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B31/00—Rolling stand structures; Mounting, adjusting, or interchanging rolls, roll mountings, or stand frames
- B21B31/08—Interchanging rolls, roll mountings, or stand frames, e.g. using C-hooks; Replacing roll chocks on roll shafts
- B21B31/12—Interchanging rolls, roll mountings, or stand frames, e.g. using C-hooks; Replacing roll chocks on roll shafts by vertically displacing
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B31/00—Rolling stand structures; Mounting, adjusting, or interchanging rolls, roll mountings, or stand frames
- B21B31/02—Rolling stand frames or housings; Roll mountings ; Roll chocks
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B31/00—Rolling stand structures; Mounting, adjusting, or interchanging rolls, roll mountings, or stand frames
- B21B31/02—Rolling stand frames or housings; Roll mountings ; Roll chocks
- B21B31/06—Fastening stands or frames to foundation, e.g. to the sole plate
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B31/00—Rolling stand structures; Mounting, adjusting, or interchanging rolls, roll mountings, or stand frames
- B21B31/02—Rolling stand frames or housings; Roll mountings ; Roll chocks
- B21B2031/023—Transverse shifting one housing
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Automatic Assembly (AREA)
Abstract
本发明公开了一种快速调宽及台板快换机构,包括支撑台、独立牌坊和整体牌坊,所述支撑台的左右两侧设置有蜗轮蜗杆减速机,蜗轮蜗杆减速机两侧输出端分别连接有丝杠Ⅰ和丝杠Ⅱ,丝杠Ⅰ和丝杠Ⅱ上分别设置有丝杠螺母座,所述支撑台上设置有滑轨,滑轨上设置有吊装滑板,吊装滑板与丝杠螺母座固定连接,所述吊装滑板上固定有快速定位销,独立牌坊和整体牌坊的下端均设置有吊装台板,吊装台板上设置有快速定位销相对应的定位套;本发明结构设计新颖,在满足整体牌坊与独立牌坊调宽的同时,将整体牌坊和独立牌坊作为一个整体吊装,能够实现快速定位和更换,不需要单独对牌坊拆装,大大提高了工作效率。
Description
技术领域
本发明涉及台板快换技术领域,具体为一种快速调宽及台板快换机构。
背景技术
冷弯成型机是通过顺序配置的多道次成型轧辊,把卷材、带材等金属板带不断地进行横向弯曲,以制成特定断面型材的塑性加工工艺的机械。冷弯成型机依靠辊轮对板材进行辊压成型,辊轮安装到牌坊上,一般冷弯成型机只适用于一种规格的板材成型,通过调节独立牌坊和整体牌坊之间的距离就可以适用于不同宽度的板材,但是如果要对不同形状的板材进行辊压,就需要对牌坊进行更换,由于牌坊安装和拆卸比较复杂,对安装精度和牢固性有一定的要求,所以每次更换牌坊的时候都会耽误生产,如果增加多条生产线,不仅占用场地,而且增加设备的成本,无法满足实际使用中的需求,所以市面上迫切需要能改进的技术,以解决上述问题。
发明内容
本发明要解决的技术问题是克服现有的缺陷,提供一种快速调宽及台板快换机构,结构设计新颖,在满足整体牌坊与独立牌坊调宽的同时,将整体牌坊和独立牌坊作为一个整体吊装,能够实现快速定位和更换,不需要单独对牌坊拆装,大大提高了工作效率,在降低成本的同时满足多形状板材的辊压,可以有效解决背景技术中的问题。
为实现上述目的,本发明提供如下技术方案:一种快速调宽及台板快换机构,包括支撑台、独立牌坊和整体牌坊,所述支撑台的左右两侧设置有蜗轮蜗杆减速机,蜗轮蜗杆减速机两侧输出端分别连接有丝杠Ⅰ和丝杠Ⅱ,丝杠Ⅰ和丝杠Ⅱ上分别设置有丝杠螺母座,所述支撑台上设置有滑轨,滑轨上设置有吊装滑板,吊装滑板与丝杠螺母座固定连接,所述吊装滑板上固定有快速定位销,独立牌坊和整体牌坊的下端均设置有吊装台板,吊装台板上设置有快速定位销相对应的定位套。
进一步的,所述独立牌坊与整体牌坊相对应,独立牌坊上端设置有压板,所述独立牌坊左右两侧面和整体牌坊左右两侧面上均设置有吊钩。
进一步的,还包括伺服电机,所述蜗轮蜗杆减速机输出轴之间连接有传动杆,所述伺服电机的输处轴与蜗轮蜗杆减速机的输入轴连接。
进一步的,所述支撑台的侧面通过螺栓固定连接有丝杠支撑板,丝杠支撑板内设置有与丝杆连接的轴承,丝杠支撑板分别对丝杠Ⅰ和丝杠Ⅱ起到支撑的作用。
进一步的,所述丝杠Ⅰ和丝杠Ⅱ设置为正反丝,丝杠Ⅰ和丝杠Ⅱ分别带动丝杠螺母座向相反的方向运动。
进一步的,所述快速定位销的上端设置为锥形结构。
进一步的,所述整体牌坊与独立牌坊之间设置有导向机构,导向机构包括导柱和导套,导柱的一端插入到导套内,且与导套滑动配合,导柱另一端通过法兰与整体牌坊的框架固定连接,所述导套的另一端通过法兰与独立牌坊的框架固定连接。
与现有技术相比,本发明的有益效果是:
1、本发明上设置了快速定位销,通过快速定位销对吊装台板进行快速定位,设置的定位套便于与快速定位销进行配合定位,快速定位销的锥形结构,便于定位套的导入,进而实现吊装台板的快速定位。
2、本发明上设置了吊钩,通过吊钩将独立牌坊和整体牌坊作为一个整体进行吊装,实现台板快换功能,通过丝杠Ⅰ和丝杠Ⅱ带动丝杠螺母座移动,调节丝杠螺母座之间的距离,进而调节吊装滑板上的独立牌坊与整体牌坊之间的距离,实现快速调宽的功能。
3、本发明结构设计新颖,在满足整体牌坊与独立牌坊调宽的同时,将整体牌坊和独立牌坊作为一个整体吊装,能够实现快速定位和更换,不需要单独对牌坊拆装,大大提高了工作效率,在降低成本的同时满足多形状板材的辊压。
附图说明
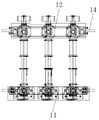
图1为本发明结构示意图;
图2为本发明左视结构示意图;
图3为本发明俯视结构示意图;
图4为本发明吊装台板与快速定位销配合结构示意图。
图中:1丝杠支撑板、2丝杠Ⅰ、3蜗轮蜗杆减速机、4支撑台、5滑轨、6快速定位销、7吊装滑板、8丝杠Ⅱ、9丝杠螺母座、10吊装台板、11独立牌坊、12整体牌坊、13伺服电机、14吊钩、15传动杆、16定位套、17压板、18导柱、19导套。
具体实施方式
下面将结合本发明实施例中的附图,对本发明实施例中的技术方案进行清楚、完整地描述,显然,所描述的实施例仅仅是本发明一部分实施例,而不是全部的实施例。基于本发明中的实施例,本领域普通技术人员在没有做出创造性劳动前提下所获得的所有其他实施例,都属于本发明保护的范围。
请参阅图1-4,本发明提供一种技术方案:一种快速调宽及台板快换机构,包括支撑台4、独立牌坊11和整体牌坊12,支撑台4的左右两侧设置有蜗轮蜗杆减速机3,蜗轮蜗杆减速机3输出轴之间连接有传动杆15,伺服电机13的输处轴与蜗轮蜗杆减速机3的输入轴连接,通过传动杆15将两个蜗轮蜗杆减速机3连接,只需一个伺服电机13驱动即可,确保同步转动,蜗轮蜗杆减速机3两侧输出端分别连接有丝杠Ⅰ2和丝杠Ⅱ8,丝杠Ⅰ2和丝杠Ⅱ8上分别设置有丝杠螺母座9,支撑台4上设置有滑轨5,滑轨5上设置有吊装滑板7,吊装滑板7与丝杠螺母座9固定连接,通过丝杠Ⅰ2和丝杠Ⅱ8带动丝杠螺母座9移动,调节丝杠螺母座9之间的距离,进而调节吊装滑板7上的独立牌坊11与整体牌坊12之间的距离,实现快速调宽的功能,吊装滑板7上固定有快速定位销6,独立牌坊11和整体牌坊12的下端均设置有吊装台板10,吊装台板10上设置有快速定位销6相对应的定位套16,通过快速定位销6对吊装台板10进行快速定位,设置的定位套16便于与快速定位销6进行配合定位,快速定位销6的上端设置为锥形结构,通过快速定位销6的锥形结构,便于与定位套16配合定位,进而实现吊装台板10的定位,独立牌坊11与整体牌坊12相对应,独立牌坊11上端设置有压板17,通过压板17将独立牌坊11顶端固定在确保结构固定牢固,独立牌坊11左右两侧面和整体牌坊12左右两侧面上均设置有吊钩14,通过吊钩14将独立牌坊11和整体牌坊12作为一个整体进行吊装,实现台板快换功能。
支撑台4的侧面通过螺栓固定连接有丝杠支撑板1,丝杠支撑板1内设置有与丝杆连接的轴承,丝杠支撑板1分别对丝杠Ⅰ2和丝杠Ⅱ8起到支撑的作用,丝杠Ⅰ2和丝杠Ⅱ8设置为正反丝,丝杠Ⅰ2和丝杠Ⅱ8分别带动丝杠螺母座9向相反的方向运动。
整体牌坊12与独立牌坊11之间设置有导向机构,导向机构包括导柱18和导套19,导柱18的一端插入到导套19内,且与导套19滑动配合,导柱18另一端通过法兰与整体牌坊12的框架固定连接,导套19的另一端通过法兰与独立牌坊11的框架固定连接,通过导柱18与导套19的配合起到对整体牌坊12与独立牌坊11调节导向的作用,确保结构稳定。
在使用时:将吊钩14与吊装设备的挂高连接,将牌坊作为一个整体起吊,然后将另外一个新的牌坊用同样的方法吊装,快速定位销6对吊装台板10进行快速定位,设置的定位套16便于与快速定位销6进行配合定位,快速定位销6的锥形结构,便于定位套16的导入,进而实现吊装台板10的快速定位,通过丝杠Ⅰ2和丝杠Ⅱ8带动丝杠螺母座9移动,调节丝杠螺母座9之间的距离,进而调节吊装滑板7上的独立牌坊11与整体牌坊12之间的距离,实现快速调宽的功能。
尽管已经示出和描述了本发明的实施例,对于本领域的普通技术人员而言,可以理解在不脱离本发明的原理和精神的情况下可以对这些实施例进行多种变化、修改、替换和变型,本发明的范围由所附权利要求及其等同物限定。
Claims (7)
1.一种快速调宽及台板快换机构,包括支撑台(4)、独立牌坊(11)和整体牌坊(12),其特征在于:所述支撑台(4)的左右两侧设置有蜗轮蜗杆减速机(3),蜗轮蜗杆减速机(3)两侧输出端分别连接有丝杠Ⅰ(2)和丝杠Ⅱ(8),丝杠Ⅰ(2)和丝杠Ⅱ(8)上分别设置有丝杠螺母座(9),所述支撑台(4)上设置有滑轨(5),滑轨(5)上设置有吊装滑板(7),吊装滑板(7)与丝杠螺母座(9)固定连接,所述吊装滑板(7)上固定有快速定位销(6),独立牌坊(11)和整体牌坊(12)的下端均设置有吊装台板(10),吊装台板(10)上设置有快速定位销(6)相对应的定位套(16)。
2.根据权利要求1所述的一种快速调宽及台板快换机构,其特征在于:所述独立牌坊(11)与整体牌坊(12)相对应,独立牌坊(11)上端设置有压板(17),所述独立牌坊(11)左右两侧面和整体牌坊(12)左右两侧面上均设置有吊钩(14)。
3.根据权利要求1所述的一种快速调宽及台板快换机构,其特征在于:还包括伺服电机(13),所述蜗轮蜗杆减速机(3)输出轴之间连接有传动杆(15),所述伺服电机(13)的输处轴与蜗轮蜗杆减速机(3)的输入轴连接。
4.根据权利要求1所述的一种快速调宽及台板快换机构,其特征在于:所述支撑台(4)的侧面通过螺栓固定连接有丝杠支撑板(1),丝杠支撑板(1)内设置有与丝杆连接的轴承,丝杠支撑板(1)分别对丝杠Ⅰ(2)和丝杠Ⅱ(8)起到支撑的作用。
5.根据权利要求1所述的一种快速调宽及台板快换机构,其特征在于:所述丝杠Ⅰ(2)和丝杠Ⅱ(8)设置为正反丝,丝杠Ⅰ(2)和丝杠Ⅱ(8)分别带动丝杠螺母座(9)向相反的方向运动。
6.根据权利要求1所述的一种快速调宽及台板快换机构,其特征在于:所述快速定位销(6)的上端设置为锥形结构。
7.根据权利要求1所述的一种快速调宽及台板快换机构,其特征在于:所述整体牌坊(12)与独立牌坊(11)之间设置有导向机构,导向机构包括导柱(18)和导套(19),导柱(18)的一端插入到导套(19)内,且与导套(19)滑动配合,导柱(18)另一端通过法兰与整体牌坊(12)的框架固定连接,所述导套(19)的另一端通过法兰与独立牌坊(11)的框架固定连接。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202211337065.6A CN115608786A (zh) | 2022-10-28 | 2022-10-28 | 一种快速调宽及台板快换机构 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202211337065.6A CN115608786A (zh) | 2022-10-28 | 2022-10-28 | 一种快速调宽及台板快换机构 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN115608786A true CN115608786A (zh) | 2023-01-17 |
Family
ID=84876894
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202211337065.6A Pending CN115608786A (zh) | 2022-10-28 | 2022-10-28 | 一种快速调宽及台板快换机构 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN115608786A (zh) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN116765182A (zh) * | 2023-06-25 | 2023-09-19 | 东风汽车股份有限公司 | 一种可调辊压成型机构及用于辊冲冷弯成型加工的装置 |
| CN118558850A (zh) * | 2024-07-31 | 2024-08-30 | 河南慧丰机械制造有限公司 | 一种板材铆接与凸点成型的一体化装置 |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN201304412Y (zh) * | 2008-11-25 | 2009-09-09 | 武汉钢铁(集团)公司 | 冷弯轧机侧立辊吊装结构 |
| CN103084402A (zh) * | 2013-01-25 | 2013-05-08 | 大连三高科技发展有限公司 | 冷弯成型水平机架的快换装置 |
| CN107497897A (zh) * | 2017-09-25 | 2017-12-22 | 新乡天丰机械制造有限公司 | 一种新型通轴智能调宽冷弯成型装置 |
| CN113102512A (zh) * | 2021-04-26 | 2021-07-13 | 重庆钢铁股份有限公司 | 支承辊快换支架及其快换方法 |
| WO2022165920A1 (zh) * | 2021-02-08 | 2022-08-11 | 太原科技大学 | 一种轨道交通用大型车轴智能楔横轧机 |
-
2022
- 2022-10-28 CN CN202211337065.6A patent/CN115608786A/zh active Pending
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN201304412Y (zh) * | 2008-11-25 | 2009-09-09 | 武汉钢铁(集团)公司 | 冷弯轧机侧立辊吊装结构 |
| CN103084402A (zh) * | 2013-01-25 | 2013-05-08 | 大连三高科技发展有限公司 | 冷弯成型水平机架的快换装置 |
| CN107497897A (zh) * | 2017-09-25 | 2017-12-22 | 新乡天丰机械制造有限公司 | 一种新型通轴智能调宽冷弯成型装置 |
| WO2022165920A1 (zh) * | 2021-02-08 | 2022-08-11 | 太原科技大学 | 一种轨道交通用大型车轴智能楔横轧机 |
| CN113102512A (zh) * | 2021-04-26 | 2021-07-13 | 重庆钢铁股份有限公司 | 支承辊快换支架及其快换方法 |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN116765182A (zh) * | 2023-06-25 | 2023-09-19 | 东风汽车股份有限公司 | 一种可调辊压成型机构及用于辊冲冷弯成型加工的装置 |
| CN118558850A (zh) * | 2024-07-31 | 2024-08-30 | 河南慧丰机械制造有限公司 | 一种板材铆接与凸点成型的一体化装置 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN110314933B (zh) | 一种钢板轧制装置与方法 | |
| CN204800765U (zh) | 一种多工位大幅宽全自动圆刀模切机 | |
| WO2012068809A1 (zh) | 超大管径直缝焊管成型机组 | |
| CN201211534Y (zh) | 薄板校平机 | |
| CN111360084B (zh) | 一种便于控制板形的冷轧带钢轧机及其工作方法 | |
| CN207872788U (zh) | 一种小型全自动卷板机 | |
| CN210907590U (zh) | 一种电梯配件冲压装置 | |
| CN203281682U (zh) | 同移冷弯成型装置 | |
| CN213863902U (zh) | 一种耐腐蚀抗老化层压机用橡胶板的输送装置 | |
| CN211386440U (zh) | 一种焊管成型挤压装置 | |
| CN104148527B (zh) | 焊接钢管卷材自动开料机 | |
| CN209607603U (zh) | 一种薄膜电容卷绕机的内卷膜切断扶持机构 | |
| CN217095383U (zh) | 一种h型钢焊接校正装置 | |
| CN218903075U (zh) | 一种新型立式轧辊机 | |
| CN218224841U (zh) | 一种不锈钢门的板材剪切装置 | |
| CN101804428A (zh) | 矫平机 | |
| CN107511532A (zh) | 数控卧式圆锯床上料装置 | |
| CN215473052U (zh) | 一种建造装配式墙板的外面平整装置 | |
| CN201644559U (zh) | 矫平机 | |
| CN218283248U (zh) | 一种冷作板的导向装置 | |
| CN210876895U (zh) | 一种复合桥架成型自动化设备 | |
| CN220717323U (zh) | 一种三辊成圆机 | |
| CN219025520U (zh) | 一种三辊卷板机 | |
| CN222919364U (zh) | 一种矫直机 | |
| CN206567354U (zh) | 带有凸起部位的异形板的校平装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| RJ01 | Rejection of invention patent application after publication |
Application publication date: 20230117 |
|
| RJ01 | Rejection of invention patent application after publication |