CN115430614A - 一种动力电池盖板的气密性检测装置及方法 - Google Patents

一种动力电池盖板的气密性检测装置及方法 Download PDF

Info

Publication number
CN115430614A
CN115430614A CN202211061478.6A CN202211061478A CN115430614A CN 115430614 A CN115430614 A CN 115430614A CN 202211061478 A CN202211061478 A CN 202211061478A CN 115430614 A CN115430614 A CN 115430614A
Authority
CN
China
Prior art keywords
detection
mass spectrometer
unit
interface
spectrometer interface
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Granted
Application number
CN202211061478.6A
Other languages
English (en)
Other versions
CN115430614B (zh
Inventor
朱凯
郭中行
熊壮
夏朝阳
崔帅山
罗晓兵
李�杰
黄福军
Current Assignee (The listed assignees may be inaccurate. Google has not performed a legal analysis and makes no representation or warranty as to the accuracy of the list.)
Jiangsu Mingyixin Intelligent Equipment Co., Ltd.
Original Assignee
Suzhou Mingyixin Intelligent Equipment Co ltd
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by Suzhou Mingyixin Intelligent Equipment Co ltd filed Critical Suzhou Mingyixin Intelligent Equipment Co ltd
Priority to CN202211061478.6A priority Critical patent/CN115430614B/zh
Publication of CN115430614A publication Critical patent/CN115430614A/zh
Application granted granted Critical
Publication of CN115430614B publication Critical patent/CN115430614B/zh
Active legal-status Critical Current
Anticipated expiration legal-status Critical

Links

Images

Classifications

    • B—PERFORMING OPERATIONS; TRANSPORTING
    • B07—SEPARATING SOLIDS FROM SOLIDS; SORTING
    • B07C—POSTAL SORTING; SORTING INDIVIDUAL ARTICLES, OR BULK MATERIAL FIT TO BE SORTED PIECE-MEAL, e.g. BY PICKING
    • B07C5/00—Sorting according to a characteristic or feature of the articles or material being sorted, e.g. by control effected by devices which detect or measure such characteristic or feature; Sorting by manually actuated devices, e.g. switches
    • B07C5/02—Measures preceding sorting, e.g. arranging articles in a stream orientating
    • B—PERFORMING OPERATIONS; TRANSPORTING
    • B07—SEPARATING SOLIDS FROM SOLIDS; SORTING
    • B07C—POSTAL SORTING; SORTING INDIVIDUAL ARTICLES, OR BULK MATERIAL FIT TO BE SORTED PIECE-MEAL, e.g. BY PICKING
    • B07C5/00—Sorting according to a characteristic or feature of the articles or material being sorted, e.g. by control effected by devices which detect or measure such characteristic or feature; Sorting by manually actuated devices, e.g. switches
    • B07C5/34—Sorting according to other particular properties
    • B—PERFORMING OPERATIONS; TRANSPORTING
    • B07—SEPARATING SOLIDS FROM SOLIDS; SORTING
    • B07C—POSTAL SORTING; SORTING INDIVIDUAL ARTICLES, OR BULK MATERIAL FIT TO BE SORTED PIECE-MEAL, e.g. BY PICKING
    • B07C5/00—Sorting according to a characteristic or feature of the articles or material being sorted, e.g. by control effected by devices which detect or measure such characteristic or feature; Sorting by manually actuated devices, e.g. switches
    • B07C5/36—Sorting apparatus characterised by the means used for distribution
    • B07C5/361—Processing or control devices therefor, e.g. escort memory
    • B07C5/362—Separating or distributor mechanisms
    • Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
    • Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
    • Y02E—REDUCTION OF GREENHOUSE GAS [GHG] EMISSIONS, RELATED TO ENERGY GENERATION, TRANSMISSION OR DISTRIBUTION
    • Y02E60/00—Enabling technologies; Technologies with a potential or indirect contribution to GHG emissions mitigation
    • Y02E60/10—Energy storage using batteries

Landscapes

  • Examining Or Testing Airtightness (AREA)

Abstract

本发明公开了一种动力电池盖板的气密性检测装置及方法,其包括龙门支架、初检单元及复检单元,每个所述初检单元及所述复检单元分别包括:上治具和下治具,所述初检单元及所述复检单元分别具有上料状态及检测状态;所述初检单元或所述复检单元在上料状态时,其下治具偏离对应的所述上治具的正下方;所述初检单元和所述复检单元在检测状态时,各所述下治具位于对应的上治具的正下方并对应合模,各所述上检测腔和各所述下检测腔被动力电池盖板分隔且密封为独立的腔体。本发明的动力电池盖板的气密性检测装置兼顾检测效率和设备成本,同时保证检测的准确性。

Description

一种动力电池盖板的气密性检测装置及方法
技术领域
本发明涉及动力电池制造技术领域,尤其涉及一种动力电池盖板的气密性检测装置及方法。
背景技术
随着新能源汽车行业的兴起,动力电池的研发和制造技术成为新能源汽车发展的核心,动力电池盖板组件作为动力电池的重要组成部分,为实现长久的工作寿命,防止电解液泄漏及水分和湿气渗入电池极为关键,因为电解液可能与水反应生成氢氟酸,而长期的湿气渗入甚至可能造成电池彻底损坏,所以对盖板气密性有着更高的要求。因此,在动力电池盖板组装之后出场之前需要进行气密性检测。然而现有的通用气密性检测方法存在检测效率和设备成本不能兼顾的问题,若要提高检测效率,则需要增加检测设备数量,例如质谱仪、气体控制阀门的数量,导致设备成本较高。
发明内容
针对上述问题,本发明的目的是提供一种动力电池盖板的气密性检测装置及方法,兼顾检测效率和设备成本,同时保证检测的准确性。
根据本发明的一个方面,一种动力电池盖板的气密性检测装置,包括龙门支架、沿x轴依次布设的多个初检单元及一个复检单元,每个所述初检单元及所述复检单元分别包括:
上治具,其可沿z轴移动地设置于所述龙门支架上,每个所述上治具上设有上检测腔,且各所述上检测腔均和一个检测气体接口连通;
下治具,其用于携带动力电池盖板沿y轴移动,每个所述下治具上设有下检测腔并和一个所述上治具相互对应配合;
每个所述初检单元中所述上治具和所述下治具的数量分别为N个,N大于或等于2;所述复检单元中所述上治具和所述下治具的数量分别为M个,M大于或等于1;
其中,所述初检单元及所述复检单元分别具有上料状态及检测状态;所述初检单元或所述复检单元在上料状态时,其下治具偏离对应的所述上治具的正下方;所述初检单元在检测状态时,所述初检单元的各所述下治具位于对应的上治具的正下方并对应合模,所述初检单元的各所述上检测腔和各所述下检测腔被动力电池盖板分隔且密封为独立的腔体;所述复检单元在检测状态时,所述复检单元的各下治具位于对应的上治具的正下方并对应合模,所述复检单元的各所述上检测腔和各所述下检测腔被动力电池盖板分隔且密封为独立的腔体;
各所述初检单元还分别包括一个第一质谱仪接口和一个与所述第一质谱仪接口连接的第一质谱仪,所述初检单元在检测状态时,所述第一质谱仪接口和该初检单元的各所述下检测腔连通;
所述复检单元还包括第二质谱仪接口及与所述第二质谱仪接口连接的第二质谱仪,所述复检单元在检测状态时,该复检单元的其中一个所述下检测腔和所述第二质谱仪接口连通。
在一优选的实施例中,N和M相等且为2的2倍或以上,所述复检单元还包括第三质谱仪接口、及与所述第三质谱仪接口连接的第三质谱仪,所述复检单元的检测状态至少包括第一检测状态和第二检测状态,在第一检测状态时,所述复检单元的两个所述下检测腔和所述第二质谱仪接口、所述第三质谱仪接口一一对应连通;在第二检测状态时,所述复检单元的另两个所述下检测腔和所述第二质谱仪接口、所述第三质谱仪接口一一对应连通。
在一更优选的实施例中,所述第二质谱仪接口和所述第三质谱仪接口可沿x轴移动的设置,N个所述上治具沿x轴依次布设,N个所述下治具沿x轴依次布设。
进一步地,所述复检单元还包括可沿y轴移动的第一滑座,所述复检单元的N个下治具设置于所述第一滑座上;所述复检单元的每个所述下治具上开设有和所述下检测腔连通的检测气体入口,所述第一滑座上设有多个沿x轴间隔布设的检测气体出口,每个所述检测气体入口和一个所述检测气体出口对应并连通;所述复检单元在第一检测状态时,两个所述检测气体出口和所述第二质谱仪接口、所述第三质谱仪接口一一对应的对接连通;所述复检单元在第二检测状态时,所述复检单元的另两个所述检测气体出口和所述第二质谱仪接口、所述第三质谱仪接口一一对应的对接连通。
在一优选的实施例中,所述第二质谱仪接口和所述第三质谱仪接口可沿z轴移动地设置,所述复检单元在检测状态时所述第二质谱仪接口和所述第三质谱仪接口和所述第一滑座抵紧接触;所述复检单元在上料状态时所述第二质谱仪接口和所述第三质谱仪接口低于所述第一滑座。
在一优选的实施例中,所述第二质谱仪接口及所述第三质谱仪接口和/或所述第一滑座上设有密封圈;所述第一滑座可沿y轴移动地设置于第一y向导轨上并由y向电机通过丝杠驱动移动;所述复检单元还包括用于驱动所述第二质谱仪接口和所述第三质谱仪接口沿x轴移动的错位气缸、及用于驱动所述第二质谱仪接口和所述第三质谱仪接口沿z轴移动的顶升气缸。
在一优选的实施例中,N等于4,所述初检单元的数量为3个,所述初检单元及所述复检单元同步运行,所述复检单元在第一检测状态时,所述复检单元的第1个下治具的检测气体出口和所述第二质谱仪接口对接连通,第3个下治具的检测气体出口和所述第三质谱仪接口对接连通;所述复检单元在第二检测状态时,所述复检单元的第2个下治具的检测气体出口和所述第二质谱仪接口对接连通,第4个下治具的检测气体出口和所述第三质谱仪接口对接连通。
在一优选的实施例中,各所述初检单元还分别包括沿y轴移动的第二滑座,每个所述初检单元中,N个下治具设置于一个所述第二滑座上,每个所述下治具上开设有和所述下检测腔连通的检测气体入口,所述第二滑座上设有一个检测气体出口,该检测气体出口和该初检单元的所有检测气体入口连通;所述初检单元在检测状态时,所述检测气体出口和所述第一质谱仪接口对接连通。
在一优选的实施例中,所述第一质谱仪接口可沿z轴移动地设置,所述初检单元在检测状态时所述第一质谱仪接口和所述第二滑座抵紧接触;所述初检单元在上料状态时所述第一质谱仪接口低于所述第二滑座;所述第一质谱仪接口和/或所述第二滑座上设有密封圈;所述第二滑座可沿y轴移动地设置于第二y向导轨上并由y向电机通过丝杠驱动移动;所述初检单元还包括用于驱动所述一质谱仪接口沿z轴移动的顶升气缸。
在一优选的实施例中,所述气密性检测装置还包括沿x轴延伸的移料臂导轨及可沿x轴移动的设置于所述移料臂导轨上的移料臂,所述初检单元及所述复检单元在上料状态时,各自的下治具位于所述移料臂的正下方;在检测状态时,各自的下治具位于所述移料臂导轨的一侧以和上治具合模;所述初检单元及所述复检单元还具有清洁状态,在所述清洁状态时,各自的下治具位于所述移料臂导轨的另一侧以通过人工或清洁机构对下治具进行清洁。
在一优选的实施例中,所述检测气体为氦气;所述检测气体接口和氦气源及空气源连接,并通过空气阀和氦气阀切换气源,每个所述初检单元及所述复检单元分别配置一个所述空气阀及一个所述氦气阀;每个所述上检测腔分别与抽真空接口连通;所述气密性检测装置还包括多个可移动的复检缓存盘,所述复检缓存盘上设有多个用于放置动力电池盖板的缓存槽。
根据本发明的另一个方面,一种动力电池盖板的气密性检测方法,采用上述的气密性检测装置,所述气密性检测方法包括如下步骤:
S1、向一个初检单元放入N个下治具中放入N个动力电池盖板,该初检单元的N个上治具和下治具合模,通过一个检测气体接口向该初检单元的N个上检测腔通入检测气体,通过该初检单元的第一质谱仪检测检测气体是否漏入到下检测腔中,若第一质谱仪未检测到检测气体,则判定该N个动力电池盖板均合格,将其作为良品下料;若第一质谱仪检测到检测气体,则判定该N个动力电池盖板中存在不合格品,作为初检不合格品继续执行下述步骤;
S2、复检;
步骤S2具体包括:
S201、将S1中的初检不合格品放入复检单元的下治具中,复检单元的上治具和下治具合模,通过复检单元的检测气体接口向上检测腔中通入检测气体;
S202、第二质谱仪接口和其中一个下检测腔连通,第二质谱仪检测对应的下检测腔中是否漏入检测气体,若第二质谱仪未检测到检测气体,则判定上述一个下检测腔中的动力电池盖板合格,将其作为良品下料;若第二质谱仪检测到检测气体,则判定上述一个下检测腔中的动力电池盖板不合格。
在一优选的实施例中,多个所述初检单元同步执行步骤S1;步骤S202中,第三质谱仪接口和另一个下检测腔连通,第三质谱仪分别检测对应的下检测腔中是否漏入检测气体,若第三质谱仪未检测到检测气体,则判定上述另一个下检测腔中的动力电池盖板合格,将其作为良品下料;若第二质谱仪检测到检测气体,则判定上述另一个下检测腔中的动力电池盖板不合格。
进一步地,步骤S2还包括:
S203、移动第二质谱仪接口使其和下一个检测腔连通,第二质谱仪检测对应的下检测腔中是否漏入检测气体,若第二质谱仪未检测到检测气体,则判定上述下一个下检测腔中的动力电池盖板合格,将其作为良品下料;若第二质谱仪检测到检测气体,则判定上述下一个下检测腔中的动力电池盖板不合格;
重复步骤S203,直至复检单元的所有动力电池盖板检测完成。
本发明采用以上方案,相比现有技术具有如下优点:
本发明的动力电池盖板的气密性检测装置及方法,初检单元在检测状态时,上治具和下治具合模,动力电池盖板位于上治具和下治具之间,在上检测腔内通入检测气体,再通过第一质谱仪检测气体是否漏入下检测腔中,若第一质谱仪未检测到检测气体,则该N个动力电池盖板均合格,若第一质谱仪检测到检测气体,则进入到复检单元中,复检单元在检测状态时,上治具和下治具合模,在上检测腔中通入检测气体,复检单元的其中一个下检测腔和第二质谱仪接口连通检测动力电池盖板的气密性,初检单元和复检单元同步运行,工作效率较高,且在初检时,一个质谱仪实现N个产品的同步检测,保证较高的检测效率以及检测准确性的前提下,减小所使用的的质谱仪数量,特别是大大减少了气体控制阀门的数量,降低设备成本。
附图说明
为了更清楚地说明本发明的技术方案,下面将对实施例描述中所需要使用的附图作简单地介绍,显而易见地,下面描述中的附图仅仅是本发明的一些实施例,对于本领域普通技术人员来讲,在不付出创造性劳动的前提下,还可以根据这些附图获得其他的附图。
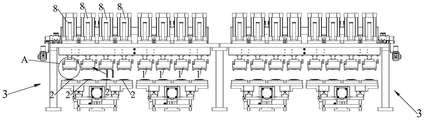
图1为根据本发明实施例的动力电池盖板的气密性检测装置的结构示意图;
图2为初检单元及复检单元在上料状态时的立体图;
图3为初检单元及复检单元在上料状态时的前视图;
图4为图3中A处的局部放大图;
图5为初检单元及复检单元在检测状态时的立体图;
图6为初检单元及复检单元在检测状态时的前视图;
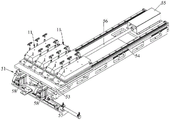
图7为初检单元的局部结构示意图;
图8为初检单元的另一局部结构示意图;
图9为复检单元在第一检测状态时的局部结构示意图;
图10为复检单元在第二检测状态时的局部结构示意图;
图11为复检单元在第二检测状态时的另一局部结构示意图;
图12为一种下治具的立体图;
图13为图12所示下治具的主视图;
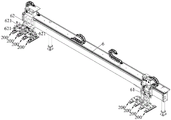
图14为移动臂导轨和移动臂的结构示意图;
图15为复检缓存盘的结构示意图;
图16为一种上治具的结构示意图。
其中,
100、喷空气阀;101、喷氦气阀;102、抽空气阀;103、抽氦气阀;
200、动力电池盖板;
1、上治具;11、上检测腔;111、检测气体入口;12、定位销;121、引导斜面;13、上密封件;14、检测气体接口;15、抽真空接口;2、下治具;21、下检测腔;22、检测气体入口;23、第1个下治具;24、第2个下治具;25、第3个下治具;26、第4个下治具;27、定位孔;28、下密封件;281、密封垫片;282、密封圈;3、龙门支架;
4、初检单元;41、第一质谱仪接口;42、第二滑座;43、第二y向导轨;44、顶升气缸;
5、复检单元;51、第二质谱仪接口;52、第三质谱仪接口;53、第一滑座;54、第一y向导轨;55、y向电机;56、丝杆;57、错位气缸;58、顶升气缸;
6、移料臂导轨;61、移料臂;62、放料臂;621、驱动气缸;7、复检缓存盘;71、缓存槽;8、下压气缸;9、清洁工位。
具体实施方式
下面结合附图对本发明的较佳实施例进行详细阐述,以使本发明的优点和特征能更易于被本领域的技术人员理解。在此需要说明的是,对于这些实施方式的说明用于帮助理解本发明,但并不构成对本发明的限定。
参照图1至图15所示,本实施例提供的动力电池盖板的气密性检测装置,包括龙门支架3、沿x轴依次布设的3个初检单元4及一个复检单元5,每个初检单元4及复检单元5分别包括:上治具1和下治具2;下压气缸8。
进一步地,上治具1可通过下压气缸8沿z轴移动地设置于龙门支架3上,每个上治具1上设有上检测腔11,上检测腔11开设有如图16所示的多个检测气体入口111,检测气体入口111和检测气体接口14连通;下治具2用于携带动力电池盖板200沿y轴移动,每个下治具2上设有下检测腔21并和一个上治具1相互对应配合。具体地,每个初检单元4中上治具1和下治具2的数量分别为4个,复检单元5中上治具1和下治具2的数量分别为4个。
初检单元4及复检单元5同步运行,初检单元4及复检单元5分别具有上料状态及检测状态。初检单元4或复检单元5在上料状态时,其下治具2偏离对应的上治具1的正下方;初检单元4在检测状态时,初检单元4的各下治具2位于对应的上治具1的正下方并对应合模,初检单元4的各上检测腔11和各下检测腔21被动力电池盖板200分隔且密封为独立的腔体;复检单元5在检测状态时,复检单元5的各下治具2位于对应的上治具1的正下方并对应合模,复检单元5的各上检测腔11和各下检测腔12被动力电池盖板200分隔且密封为独立的腔体,每个检测单元4或5的4个上治具1和4个下治具2均沿x轴依次布设。
参照图3和图12所示,上治具1上的对角处设有两个定位销12,下治具2对应位置处设有两个定位孔27,定位销12和定位孔27具有引导斜面,初检单元4和复检单元5在检测状态时,定位销12插入定位孔27中实现精准定位。上治具1上设有上密封件13,下治具2上设有下密封件28,下密封件28包括如图12所示的密封垫片281和设置在防爆阀以及极柱安装位的多个密封圈282,初检单元4和复检单元5在检测状态时,上密封件13和下密封件28和动力电池盖板200接触配合,将上检测腔11和下检测腔21形成密闭的腔体。
参照图8和图10所示,各初检单元4还分别包括一个第一质谱仪接口41和一个与第一质谱仪接口41连接的第一质谱仪,初检单元4在检测状态时,第一质谱仪接口41和该初检单元4的各下检测腔21连通。复检单元5还包括第二质谱仪接口51和第三质谱仪接口52,第二质谱仪接口51与第二质谱仪连接,第三质谱仪接口52与第三质谱仪连接。
参照图9和图11所示,复检单元5的检测状态至少包括第一检测状态和第二检测状态,在第一检测状态时,复检单元5的两个下检测腔21和第二质谱仪接口51、第三质谱仪接口52一一对应连通;在第二检测状态时,复检单元5的另两个下检测腔21和第二质谱仪接口51、第三质谱仪接口52一一对应连通。
进一步地,复检单元5还包括可沿y轴移动的第一滑座53,第一滑座53可沿y轴移动地设置于第一y向导轨54上并由y向电机55通过丝杠56驱动移动,复检单元5的4个下治具2设置于第一滑座51上。结合图12和图13所示,复检单元5的每个下治具2上开设有和下检测腔21连通的检测气体入口22,第一滑座51的下表面上设有多个沿x轴间隔布设的检测气体出口,每个检测气体入口22和一个检测气体出口对应并连通。复检单元5在第一检测状态时,两个检测气体出口和第二质谱仪接口51、第三质谱仪接口52一一对应的对接连通;复检单元5在第二检测状态时,复检单元5的另两个检测气体出口和第二质谱仪接口51、第三质谱仪接口52一一对应的对接连通。
更具体地,复检单元5在如图9所示的第一检测状态时,复检单元4的第1个下治具23的检测气体出口和第二质谱仪接口51对接连通,第3个下治具25的检测气体出口和第三质谱仪接口52对接连通;复检单元5在如图11所示的第二检测状态时,复检单元5的第2个下治具24的检测气体出口和第二质谱仪接口51对接连通,第4个下治具26的检测气体出口和第三质谱仪接口52对接连通。
第二质谱仪接口51和第三质谱仪接口52可沿x轴移动的设置,复检单元5还包括用于错位气缸57和顶升气缸58,错位气缸57驱动第二质谱仪接口52和第三质谱仪接口53沿x轴移动,顶升气缸58用于驱动第二质谱仪接口52和第三质谱仪接口53沿z轴移动地设置。在顶升气缸58的作用下,复检单元5在检测状态时第二质谱仪接口51和第三质谱仪接口52和第一滑座53抵紧接触,上料状态时第二质谱仪接口51和第三质谱仪接口52低于第一滑座53。其中,第二质谱仪接口51、第三质谱仪接口52及第一滑座53上均设有密封圈。
参照图7和图8所示,各初检单元4还分别包括沿y轴移动的第二滑座42,第二滑座42可沿y轴移动地设置于第二y向导轨43上并由y向电机55通过丝杆56驱动移动。每个初检单元4中,4个下治具2设置于一个第二滑座42上,每个下治具2上开设有和下检测腔21连通的检测气体入口22,第二滑座42的下表面上设有一个检测气体出口,该检测气体出口和该初检单元4的所有检测气体入口22连通,初检单元4在检测状态时,检测气体出口和第一质谱仪接口41对接连通。
初检单元4还包括顶升气缸58,顶升气缸58用于驱动第一质谱仪接口41沿z轴移动。初检单元4在检测状态时第一质谱仪接口41和第二滑座42抵紧接触,检测气体出口和第一质谱仪接口41对接连通,在上料状态时第一质谱仪接口41低于第二滑座42。其中,第一质谱仪接口41和第二滑座42上设有密封圈实现密封。
参照图14所示,该气密性检测装置还包括沿x轴延伸的移料臂导轨6及可沿x轴移动的设置于移料臂导轨6上的移料臂61和放料臂62。初检单元4及复检单元5在上料状态时,各自的下治具2位于移料臂61的正下方;在检测状态时,各自的下治具2位于移料臂导轨6的一侧以和上治具1合模。初检单元4及复检单元5还具有清洁状态,在清洁状态时,各自的下治具2位于移料臂导轨6的另一侧以通过人工或清洁机构对下治具2进行清洁,例如清洁密封圈上的铝屑或者灰尘等。放料臂62上还设有多个驱动气缸621,通过驱动气缸621可以单独上下取料以及单独调整高度,消除下治具高度不一致带来的误差,提高稳定性。参照图1所示,在清洁区域还预留清洁工位9,工位9时为了预留下治具2的密封圈自动清洁功能,后续可以增加密封圈自动清洁机构以代替人工清洁密封圈,从而极大提高清洁效率与节省人工成本。
参照图15所示,该气密性检测装置还包括多个可移动的复检缓存盘7,复检缓存盘7上设有多个用于放置动力电池盖板200的缓存槽71,将可疑产品放置在复检缓存盘7上。
本实施例的检测气体为氦气,上述的检测气体接口14和氦气源及空气源分别通过进气管路连接,并通过喷空气阀100、喷氦气阀101、抽空气阀102和抽氦气阀103切换气源,每个初检单元4及复检单元5分别配置一个喷空气阀100及一个喷氦气阀101,用于分别控制上述进气管路的通断。在初检单元4和复检单元5检测结束后,可以进行回收氦气,回收氦气时需要在上检测腔11内通过一个空气阀通入空气,使得内外气压一致或者相差不大方能将上治具1和下治具2分开,空气阀和氦气阀的使用数量较少。此外,每个上检测腔11分别与抽真空接口15连通,抽真空接口15可分别通过抽真空管路连接抽真空设备和氦气回收系统,每个初检单元4及复检单元5分别配置用于控制上述抽真空管路的抽空气阀102和一个抽氦气阀103,在通氦气之前,需要先将上检测腔11抽真空,通过抽真空,一方面降低了后端的通氦气量,另一方面无需复位行程,提高了运行效率。
本实施例还提供该动力电池盖板的气密性检测方法,采用上述的气密性检测装置,气密性检测方法包括如下步骤:
S1、向一个初检单元4放入4个下治具2中放入4个动力电池盖板200,该初检单元4的4个上治具1和下治具2合模,通过一个检测气体接口向该初检单元的4个上检测腔通入氦气,通过该初检单元4的第一质谱仪检测检测气体是否漏入到下检测腔21中,若第一质谱仪未检测到检测气体,则判定该4个动力电池盖板200均合格,将其作为良品下料;若第一质谱仪检测到检测气体,则判定该4个动力电池盖板200中存在不合格品,作为初检不合格品继续执行下述步骤;
S2、复检;
步骤S2具体包括:
S201、将S1中的初检不合格品放入复检单元5的下治具2中,复检单元5的上治具1和下治具2合模,通过复检单元5的检测气体接口向上检测腔11中通入检测气体;
S202、第二质谱仪接口51和其中一个下检测腔21连通,第二质谱仪检测对应的下检测腔21中是否漏入检测气体,若第二质谱仪未检测到检测气体,则判定上述一个下检测腔21中的动力电池盖板200合格,将其作为良品下料;若第二质谱仪检测到检测气体,则判定上述一个下检测腔21中的动力电池盖板200不合格。
多个初检单元4同步执行步骤S1;步骤S202中,第三质谱仪接口52和另一个下检测腔21连通,第三质谱仪分别检测对应的下检测腔21中是否漏入检测气体,若第三质谱仪52未检测到检测气体,则判定上述另一个下检测腔21中的动力电池盖板200合格,将其作为良品下料;若第二质谱仪51检测到检测气体,则判定上述另一个下检测腔21中的动力电池盖板200不合格。
步骤S2还包括:S203、移动第二质谱仪接口51使其和下一个检测腔21连通,第二质谱仪检测对应的下检测腔21中是否漏入检测气体,若第二质谱仪未检测到检测气体,则判定上述下一个下检测腔21中的动力电池盖板200合格,将其作为良品下料;若第二质谱仪检测到检测气体,则判定上述下一个下检测腔21中的动力电池盖板200不合格;
重复步骤S203,直至复检单元的所有动力电池盖板检测完成,在步骤S203中,合格的产品通过下料工站进行下料,不合格的产品被放入到氦检不良品输送线上。
本实施例的初检单元4使用一个质谱仪和一个氦气源检测4个产品,复检装置5中的两个质谱仪同时工作,一次可以复检2个产品,节省了质谱仪和氦气阀,即在保证效率的同时节约了成本,而且本实施中的质谱仪竖直摆放,减少占地面积且方便拆卸。
如本说明书和权利要求书中所示,术语“包括”与“包含”仅提示包括已明确标识的步骤和元素,而这些步骤和元素不构成一个排它性的罗列,方法或者设备也可能包含其他的步骤或元素。本文所使用的术语“和/或”包括一个或多个相关的所列项目的任意的组合。
需要说明的是,如无特殊说明,当某一特征被称为“固定”、“连接”在另一个特征,它可以直接固定、连接在另一个特征上,也可以间接地固定、连接在另一个特征上。此外,本发明中所使用的上、下、左、右等描述仅仅是相对于附图中本发明各组成部分的相互位置关系来说的,可参考附图1。
进一步可以理解的是,本公开中“多个”是指两个或两个以上,其它量词与之类似。“和/或”,描述关联对象的关联关系,表示可以存在三种关系,例如,A和/或B,可以表示:单独存在A,同时存在A和B,单独存在B这三种情况。
进一步可以理解的是,术语“第一”、“第二”等用于描述各种信息,但这些信息不应限于这些术语。这些术语仅用来将同一类型的信息彼此区分开,并不表示特定的顺序或者重要程度。实际上,“第一”、“第二”等表述完全可以互换使用。例如,在不脱离本公开范围的情况下,第一信息也可以被称为第二信息,类似地,第二信息也可以被称为第一信息。
上述实施例只为说明本发明的技术构思及特点,是一种优选的实施例,其目的在于熟悉此项技术的人士能够了解本发明的内容并据以实施,并不能以此限定本发明的保护范围。凡根据本发明的原理所作的等效变换或修饰,都应涵盖在本发明的保护范围之内。

Claims (14)

1.一种动力电池盖板的气密性检测装置,其特征在于,包括龙门支架、沿x轴依次布设的多个初检单元及一个复检单元,每个所述初检单元及所述复检单元分别包括:
上治具,其可沿z轴移动地设置于所述龙门支架上,每个所述上治具上设有上检测腔,且各所述上检测腔均和一个检测气体接口连通;
下治具,其用于携带动力电池盖板沿y轴移动,每个所述下治具上设有下检测腔并和一个所述上治具相互对应配合;
每个所述初检单元中所述上治具和所述下治具的数量分别为N个,N大于或等于2;所述复检单元中所述上治具和所述下治具的数量分别为M个,M大于或等于1;
其中,所述初检单元及所述复检单元分别具有上料状态及检测状态;所述初检单元或所述复检单元在上料状态时,其下治具偏离对应的所述上治具的正下方;所述初检单元在检测状态时,所述初检单元的各所述下治具位于对应的上治具的正下方并对应合模,所述初检单元的各所述上检测腔和各所述下检测腔被动力电池盖板分隔且密封为独立的腔体;所述复检单元在检测状态时,所述复检单元的各下治具位于对应的上治具的正下方并对应合模,所述复检单元的各所述上检测腔和各所述下检测腔被动力电池盖板分隔且密封为独立的腔体;
各所述初检单元还分别包括一个第一质谱仪接口和一个与所述第一质谱仪接口连接的第一质谱仪,所述初检单元在检测状态时,所述第一质谱仪接口和该初检单元的各所述下检测腔连通;
所述复检单元还包括第二质谱仪接口及与所述第二质谱仪接口连接的第二质谱仪,所述复检单元在检测状态时,该复检单元的其中一个所述下检测腔和所述第二质谱仪接口连通。
2.根据权利要求1所述的气密性检测装置,其特征在于,N和M相等且为2的2倍或以上,所述复检单元还包括第三质谱仪接口、及与所述第三质谱仪接口连接的第三质谱仪,所述复检单元的检测状态至少包括第一检测状态和第二检测状态,在第一检测状态时,所述复检单元的两个所述下检测腔和所述第二质谱仪接口、所述第三质谱仪接口一一对应连通;在第二检测状态时,所述复检单元的另两个所述下检测腔和所述第二质谱仪接口、所述第三质谱仪接口一一对应连通。
3.根据权利要求2所述的气密性检测装置,其特征在于,所述第二质谱仪接口和所述第三质谱仪接口可沿x轴移动的设置,N个所述上治具沿x轴依次布设,N个所述下治具沿x轴依次布设。
4.根据权利要求3所述的气密性检测装置,其特征在于,所述复检单元还包括可沿y轴移动的第一滑座,所述复检单元的N个下治具设置于所述第一滑座上;所述复检单元的每个所述下治具上开设有和所述下检测腔连通的检测气体入口,所述第一滑座上设有多个沿x轴间隔布设的检测气体出口,每个所述检测气体入口和一个所述检测气体出口对应并连通;所述复检单元在第一检测状态时,两个所述检测气体出口和所述第二质谱仪接口、所述第三质谱仪接口一一对应的对接连通;所述复检单元在第二检测状态时,所述复检单元的另两个所述检测气体出口和所述第二质谱仪接口、所述第三质谱仪接口一一对应的对接连通。
5.根据权利要求4所述的气密性检测装置,其特征在于,所述第二质谱仪接口和所述第三质谱仪接口可沿z轴移动地设置,所述复检单元在检测状态时所述第二质谱仪接口和所述第三质谱仪接口和所述第一滑座抵紧接触;所述复检单元在上料状态时所述第二质谱仪接口和所述第三质谱仪接口低于所述第一滑座。
6.根据权利要求5所述的气密性检测装置,其特征在于,所述第二质谱仪接口及所述第三质谱仪接口和/或所述第一滑座上设有密封圈;所述第一滑座可沿y轴移动地设置于第一y向导轨上并由y向电机通过丝杆驱动移动;所述复检单元还包括用于驱动所述第二质谱仪接口和所述第三质谱仪接口沿x轴移动的错位气缸、及用于驱动所述第二质谱仪接口和所述第三质谱仪接口沿z轴移动的顶升气缸。
7.根据权利要求2所述的气密性检测装置,其特征在于,N等于4,所述初检单元的数量为3个,所述初检单元及所述复检单元同步运行,所述复检单元在第一检测状态时,所述复检单元的第1个下治具的检测气体出口和所述第二质谱仪接口对接连通,第3个下治具的检测气体出口和所述第三质谱仪接口对接连通;所述复检单元在第二检测状态时,所述复检单元的第2个下治具的检测气体出口和所述第二质谱仪接口对接连通,第4个下治具的检测气体出口和所述第三质谱仪接口对接连通。
8.根据权利要求1所述的气密性检测装置,其特征在于,各所述初检单元还分别包括沿y轴移动的第二滑座,每个所述初检单元中,N个下治具设置于一个所述第二滑座上,每个所述下治具上开设有和所述下检测腔连通的检测气体入口,所述第二滑座上设有一个检测气体出口,该检测气体出口和该初检单元的所有检测气体入口连通;所述初检单元在检测状态时,所述检测气体出口和所述第一质谱仪接口对接连通。
9.根据权利要求8所述的气密性检测装置,其特征在于,所述第一质谱仪接口可沿z轴移动地设置,所述初检单元在检测状态时所述第一质谱仪接口和所述第二滑座抵紧接触;所述初检单元在上料状态时所述第一质谱仪接口低于所述第二滑座;所述第一质谱仪接口和/或所述第二滑座上设有密封圈;所述第二滑座可沿y轴移动地设置于第二y向导轨上并由y向电机通过丝杠驱动移动;所述初检单元还包括用于驱动所述一质谱仪接口沿z轴移动的顶升气缸。
10.根据权利要求1所述的气密性检测装置,其特征在于,所述气密性检测装置还包括沿x轴延伸的移料臂导轨及可沿x轴移动的设置于所述移料臂导轨上的移料臂,所述初检单元及所述复检单元在上料状态时,各自的下治具位于所述移料臂的正下方;在检测状态时,各自的下治具位于所述移料臂导轨的一侧以和上治具合模;所述初检单元及所述复检单元还具有清洁状态,在所述清洁状态时,各自的下治具位于所述移料臂导轨的另一侧以通过人工或清洁机构对下治具进行清洁。
11.根据权利要求1所述的气密性检测装置,其特征在于,所述检测气体为氦气;所述检测气体接口和氦气源及空气源连接,并通过空气阀和氦气阀切换气源,每个所述初检单元及所述复检单元分别配置一个所述空气阀及一个所述氦气阀;每个所述上检测腔分别与抽真空接口连通;所述气密性检测装置还包括多个可移动的复检缓存盘,所述复检缓存盘上设有多个用于放置动力电池盖板的缓存槽。
12.一种动力电池盖板的气密性检测方法,其特征在于,采用如权利要求1所述的气密性检测装置,所述气密性检测方法包括如下步骤:
S1、向一个初检单元放入N个下治具中放入N个动力电池盖板,该初检单元的N个上治具和下治具合模,通过一个检测气体接口向该初检单元的N个上检测腔通入检测气体,通过该初检单元的第一质谱仪检测检测气体是否漏入到下检测腔中,若第一质谱仪未检测到检测气体,则判定该N个动力电池盖板均合格,将其作为良品下料;若第一质谱仪检测到检测气体,则判定该N个动力电池盖板中存在不合格品,作为初检不合格品继续执行下述步骤;
S2、复检;
步骤S2具体包括:
S201、将S1中的初检不合格品放入复检单元的下治具中,复检单元的上治具和下治具合模,通过复检单元的检测气体接口向上检测腔中通入检测气体;
S202、第二质谱仪接口和其中一个下检测腔连通,第二质谱仪检测对应的下检测腔中是否漏入检测气体,若第二质谱仪未检测到检测气体,则判定上述一个下检测腔中的动力电池盖板合格,将其作为良品下料;若第二质谱仪检测到检测气体,则判定上述一个下检测腔中的动力电池盖板不合格。
13.根据权利要求12所述的气密性检测方法,其特征在于,多个所述初检单元同步执行步骤S1;步骤S202中,第三质谱仪接口和另一个下检测腔连通,第三质谱仪分别检测对应的下检测腔中是否漏入检测气体,若第三质谱仪未检测到检测气体,则判定上述另一个下检测腔中的动力电池盖板合格,将其作为良品下料;若第三质谱仪检测到检测气体,则判定上述另一个下检测腔中的动力电池盖板不合格。
14.根据权利要求12所述的气密性检测方法,其特征在于,步骤S2还包括:
S203、移动第二质谱仪接口使其和下一个检测腔连通,第二质谱仪检测对应的下检测腔中是否漏入检测气体,若第二质谱仪未检测到检测气体,则判定上述下一个下检测腔中的动力电池盖板合格,将其作为良品下料;若第二质谱仪检测到检测气体,则判定上述下一个下检测腔中的动力电池盖板不合格;
重复步骤S203,直至复检单元的所有动力电池盖板检测完成。
CN202211061478.6A 2022-08-31 2022-08-31 一种动力电池盖板的气密性检测装置及方法 Active CN115430614B (zh)

Priority Applications (1)

Application Number Priority Date Filing Date Title
CN202211061478.6A CN115430614B (zh) 2022-08-31 2022-08-31 一种动力电池盖板的气密性检测装置及方法

Applications Claiming Priority (1)

Application Number Priority Date Filing Date Title
CN202211061478.6A CN115430614B (zh) 2022-08-31 2022-08-31 一种动力电池盖板的气密性检测装置及方法

Publications (2)

Publication Number Publication Date
CN115430614A true CN115430614A (zh) 2022-12-06
CN115430614B CN115430614B (zh) 2024-10-22

Family

ID=84244492

Family Applications (1)

Application Number Title Priority Date Filing Date
CN202211061478.6A Active CN115430614B (zh) 2022-08-31 2022-08-31 一种动力电池盖板的气密性检测装置及方法

Country Status (1)

Country Link
CN (1) CN115430614B (zh)

Cited By (2)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
CN116550629A (zh) * 2023-05-29 2023-08-08 嘉兴市云达智能科技有限公司 一种密封不良产品复检筛选装置
CN119747230A (zh) * 2025-01-06 2025-04-04 明益信(江苏)智能设备有限公司 动力电池盖板自动化氦检设备及氦检方法

Citations (5)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
US4524275A (en) * 1981-12-07 1985-06-18 Cottrell John S Multiple collector mass spectrometers
US20200023410A1 (en) * 2017-04-11 2020-01-23 Anritsu Infivis Co., Ltd. Article sorting apparatus
CN112033611A (zh) * 2020-10-13 2020-12-04 宁波震裕科技股份有限公司 一种密封性自动化检验设备
CN113210274A (zh) * 2021-04-29 2021-08-06 广东利元亨智能装备股份有限公司 一种气密性检测机及其检测方法
CN114923646A (zh) * 2022-06-14 2022-08-19 三一技术装备有限公司 电池气密性的检测装置及检测方法

Patent Citations (5)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
US4524275A (en) * 1981-12-07 1985-06-18 Cottrell John S Multiple collector mass spectrometers
US20200023410A1 (en) * 2017-04-11 2020-01-23 Anritsu Infivis Co., Ltd. Article sorting apparatus
CN112033611A (zh) * 2020-10-13 2020-12-04 宁波震裕科技股份有限公司 一种密封性自动化检验设备
CN113210274A (zh) * 2021-04-29 2021-08-06 广东利元亨智能装备股份有限公司 一种气密性检测机及其检测方法
CN114923646A (zh) * 2022-06-14 2022-08-19 三一技术装备有限公司 电池气密性的检测装置及检测方法

Cited By (2)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
CN116550629A (zh) * 2023-05-29 2023-08-08 嘉兴市云达智能科技有限公司 一种密封不良产品复检筛选装置
CN119747230A (zh) * 2025-01-06 2025-04-04 明益信(江苏)智能设备有限公司 动力电池盖板自动化氦检设备及氦检方法

Also Published As

Publication number Publication date
CN115430614B (zh) 2024-10-22

Similar Documents

Publication Publication Date Title
CN110587300B (zh) 一种汽车空调压缩机自动装配生产线
KR102273782B1 (ko) 배터리 셀의 리크 검사 장치 및 리크 검사 방법
CN214052658U (zh) 动力电池盖板焊点密封性检测设备
CN115430614B (zh) 一种动力电池盖板的气密性检测装置及方法
CN210834026U (zh) 一种多工位电芯测漏装置
CN115602901A (zh) 一种动力电池盖板的一出二自动组装工艺及生产线
CN114441110A (zh) 一种电池顶盖的氦气检漏设备及其工作方法
CN212180194U (zh) 一种锂电池总装氦检设备
CN111579160A (zh) 一种电池密封性检测装置及其检测方法
CN116550639B (zh) 一种焊接检测系统及检测工艺
CN204612883U (zh) 一种锂离子电池检漏装置
CN211438906U (zh) 一种汽车空调压缩机自动装配生产线
CN115356053B (zh) 锂电池氦检设备及其方法
CN115921329B (zh) 一种电池产品自动化测试设备
CN112033611A (zh) 一种密封性自动化检验设备
CN212733074U (zh) 一种胰岛素自动测试设备
CN115283281A (zh) 一种动力电池盖板的自动检测设备及方法
CN220568349U (zh) 一种电池箱测试设备
CN220670852U (zh) 氦检结构、电池氦检机及电池生产设备
CN221832846U (zh) 一种五金件平面度检测装置
CN211877318U (zh) 一种检漏仪检漏夹具
CN219624982U (zh) 一种电池氦检装置
CN219723754U (zh) 采用机械手360度平面旋转式摩尔气密检测设备
CN214334161U (zh) Icac间接式中冷器干检设备
CN222520518U (zh) 密封钉焊接和氦检一体机

Legal Events

Date Code Title Description
PB01 Publication
PB01 Publication
SE01 Entry into force of request for substantive examination
CB02 Change of applicant information

Country or region after: China

Address after: 226000 East of Jindu Road and South of Chaoxia Road in Nantong High tech Industrial Development Zone, Jiangsu Province

Applicant after: Mingyixin (Jiangsu) Intelligent Equipment Co.,Ltd.

Address before: 215300 No. 1875, Zhonghua Yuan West Road, Yushan Town, Kunshan City, Suzhou City, Jiangsu Province

Applicant before: Suzhou mingyixin Intelligent Equipment Co.,Ltd.

Country or region before: China

CB02 Change of applicant information
GR01 Patent grant
GR01 Patent grant
CP03 Change of name, title or address

Address after: Buildings 008 and 009, No. 1875 Zhonghua Yuan West Road, Yushan Town, Kunshan City, Jiangsu Province, China 215000

Patentee after: Mingyixin (Jiangsu) Intelligent Equipment Co.,Ltd.

Country or region after: China

Address before: 226000 East of Jindu Road and South of Chaoxia Road in Nantong High tech Industrial Development Zone, Jiangsu Province

Patentee before: Mingyixin (Jiangsu) Intelligent Equipment Co.,Ltd.

Country or region before: China

CP03 Change of name, title or address

Address after: Buildings 008 and 009, No. 1875 Zhonghua Yuan West Road, Yushan Town, Kunshan City, Jiangsu Province, China 215000

Patentee after: Jiangsu Mingyixin Intelligent Equipment Co., Ltd.

Country or region after: China

Address before: Buildings 008 and 009, No. 1875 Zhonghua Yuan West Road, Yushan Town, Kunshan City, Jiangsu Province, China 215000

Patentee before: Mingyixin (Jiangsu) Intelligent Equipment Co.,Ltd.

Country or region before: China

CP03 Change of name, title or address