CN115415500B - 一种可调节角度的链锯打草头的加工设备 - Google Patents
一种可调节角度的链锯打草头的加工设备 Download PDFInfo
- Publication number
- CN115415500B CN115415500B CN202211114297.5A CN202211114297A CN115415500B CN 115415500 B CN115415500 B CN 115415500B CN 202211114297 A CN202211114297 A CN 202211114297A CN 115415500 B CN115415500 B CN 115415500B
- Authority
- CN
- China
- Prior art keywords
- die
- rod
- liquid
- rotating
- mold
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 244000025254 Cannabis sativa Species 0.000 title claims abstract description 30
- 238000010009 beating Methods 0.000 title claims description 3
- 239000007788 liquid Substances 0.000 claims abstract description 115
- 239000000110 cooling liquid Substances 0.000 claims abstract description 41
- 238000005520 cutting process Methods 0.000 claims abstract description 37
- 240000003433 Miscanthus floridulus Species 0.000 claims abstract description 15
- 230000008859 change Effects 0.000 claims abstract description 12
- 238000005507 spraying Methods 0.000 claims abstract description 11
- 238000004321 preservation Methods 0.000 claims abstract description 9
- 238000013016 damping Methods 0.000 claims abstract description 4
- 239000007921 spray Substances 0.000 claims description 56
- 238000004512 die casting Methods 0.000 claims description 30
- 238000007667 floating Methods 0.000 claims description 19
- 239000002184 metal Substances 0.000 claims description 12
- 238000002347 injection Methods 0.000 claims description 7
- 239000007924 injection Substances 0.000 claims description 7
- 239000000463 material Substances 0.000 claims description 4
- 239000007787 solid Substances 0.000 claims description 3
- 238000000034 method Methods 0.000 abstract description 17
- 230000008569 process Effects 0.000 abstract description 15
- 238000004519 manufacturing process Methods 0.000 abstract description 5
- 238000010438 heat treatment Methods 0.000 abstract description 3
- 239000002826 coolant Substances 0.000 description 12
- 238000001816 cooling Methods 0.000 description 4
- 238000005096 rolling process Methods 0.000 description 4
- 230000009286 beneficial effect Effects 0.000 description 3
- 238000003825 pressing Methods 0.000 description 3
- 239000000243 solution Substances 0.000 description 3
- 230000009471 action Effects 0.000 description 2
- 239000003638 chemical reducing agent Substances 0.000 description 2
- 239000003795 chemical substances by application Substances 0.000 description 2
- 238000006073 displacement reaction Methods 0.000 description 2
- 230000007547 defect Effects 0.000 description 1
- 238000005485 electric heating Methods 0.000 description 1
- 230000007246 mechanism Effects 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 238000002360 preparation method Methods 0.000 description 1
- 238000006467 substitution reaction Methods 0.000 description 1
Images



Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D17/00—Pressure die casting or injection die casting, i.e. casting in which the metal is forced into a mould under high pressure
- B22D17/20—Accessories: Details
- B22D17/32—Controlling equipment
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D27/00—Treating the metal in the mould while it is molten or ductile ; Pressure or vacuum casting
- B22D27/04—Influencing the temperature of the metal, e.g. by heating or cooling the mould
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Moulds For Moulding Plastics Or The Like (AREA)
Abstract
本发明公开了一种可调节角度的链锯打草头的加工设备,包括电机、变速装置、打草件和手柄,电机设置在变速装置的输入轴上,打草件设置在变速装置的输出端端上,电机转动带动打草件转动,打草件包括转动盘,所述转动盘设置有链条,转动盘转动带动链条转动,所述变速装置上还设置有转动套,转动套上阻尼转动设置在转动轴。本发明提供了一种可调节角度的链锯打草头的加工设备,其在打草头零件生产过程中,能自动完成对模腔的喷淋脱模液的工作,提高设备稳定性,同时收集头段高温的冷却液,用于给模具进行保温加热,使其在模具开合的过程中完成模具的预热过程,同时使用原先的热源,节约能源,同时提升生产效率。
Description
技术领域
本发明涉及打草头技术领域,尤其是一种可调节角度的链锯打草头的加工设备。
背景技术
打草头是打草机用于割草的核心装置,其一般集成动力系统、减速装置和打草刀片,而动力系统、减速装置和打草刀片中的很多外壳、转动件均为压铸生产得来,但是在压铸过程中,压铸模在一次压铸卸料完成后,再进行下一次压铸时,往往需要对模具进行喷涂脱模剂,同时对模具进行加热,使注入的金属液能流至模腔的割管角落,而如今在使用的喷涂脱模剂均为通过机械手完成,其控制程序复杂容易出现控制错误,同时设备成本高。
发明内容
本发明针对现有技术中的不足,提供了一种可调节角度的链锯打草头的加工设备。
为解决上述技术问题,本发明通过下述技术方案得以解决:一种可调节角度的链锯打草头的加工设备,包括电机、变速装置、打草件和手柄,电机设置在变速装置的输入轴上,打草件设置在变速装置的输出端端上,电机转动带动打草件转动,打草件包括转动盘,所述转动盘设置有链条,转动盘转动带动链条转动,所述变速装置上还设置有转动套,转动套上阻尼转动设置在转动轴,所述转动轴连接在手柄,通过旋转转动套可改变转动盘与手柄的角度。
其有益效果在于,在遇到不平的底面时,可通过转动转动套可改变转动盘与手柄的角度,从而使操作能更便捷的对底面进行打草作业。
链锯打草头的加工设备,包括压铸机,其上设有模具和脱模液喷射装置,模具包括左模和右模,左模设置在压铸机上,且与压铸机的压铸液腔连通,所述右模滑动设置在压铸机上,左模和右模合并后,压铸机将金属液注入后完成压铸,所述脱模液喷射装置包括第一转动杆、第二转动杆、喷淋杆和第一导向杆,所述第一转动杆一端转动设置在左模上,另一端与第二转动杆转动连接,且此端上还转动设置有喷淋杆的一端,第二转动杆另一端转动连接在右模上,所述第一导向杆上导向滑动设置有两个第一转动件,且两个第一转动件分别转动设置在第一转动杆和第二转动杆上,所述喷淋杆上开设有第一长槽,第一长槽上导向滑动设置有第一滑动件,且所述第一滑动件导向滑动设置在第一导向杆上,从而使右模向后打开时,带动第二转动杆的一端移动,使其另一端向着模具方向移动,带动喷淋杆一起移动,且在喷淋杆模具内部伸入时,其始终垂直与模具,同时始终居于左右模的中间位置,所述喷淋杆前端设置有喷淋头,其与脱模液桶连通。
其有益效果在于,在模具打开和合并的过程中,能自动完成对模腔的喷淋脱模液的工作,减少自动化设备的使用,通过简单的机械机构,使设备更加稳定,同时成本更低。
上述方案中,优选的,所述第一导向杆两端均套设有第一弹性件,其两端分别顶触在第一导向杆的一端,另一端顶触在第一转动件上。
上述方案中,优选的,所述模具上还设置有保温装置,其包括活塞杆、活塞套、控制件、冷却液池和循环泵,所述模具上设置有冷却液口和出液口,活塞杆滑动设置在活塞套上,所述控制件设置在活塞套上,控制件上设置有第一进液口、第一出液口和第二出液口,第一进液口与出液口通过软管连接,第一出液口通过软管与冷却液池连通,循环泵连接在冷却池上,且循环泵与冷却液口通过软管连通,第二出液口与活塞套内部腔体连通,所述控制件内还滑动设置有浮动件,其能设置有第一通道,浮动件上下滑动能将第一进液口与第一出液口或第二出液口连通。
其有益效果在于,收集头段高温的冷却液,用于给模具进行保温加热,使其在模具开合的过程中完成模具的预热过程,同时使用原先的热源,节约能源,同时提升生产效率。
上述方案中,优选的,所述浮动件的材质为固体浮力材料,其在活塞套内充满液体后能自动上浮连通第一进液口与第一出液口,在没有液体后自动回落,连通第一进液口与第二出液口。
上述方案中,优选的,所述喷淋杆上还设置有联动杆,其上导向滑动设置有第二导向杆,且所述活塞杆导向滑动设置在第二导向杆上,从而使喷淋杆发生前后位移时,带动活塞杆一起移动。
上述方案中,优选的,所述左模和右模上均设置有保温装置。
上述方案中,优选的,所述第一出液口与冷却液池连通的管道中有一段导热管,其为螺旋转,且位于脱模液桶内,冷却液在经过导热管时,能将热量传递给脱模液桶内脱模液。
上述方案中,优选的,所述喷淋杆左右均设置有喷淋头,右模在打开最大距离时,喷淋杆伸入模具内,且其上的喷淋头能对左右模的模腔都进行全部喷淋。
本发明的有益效果是:本发明提供了一种可调节角度的链锯打草头的加工设备,其在打草头零件生产过程中,能自动完成对模腔的喷淋脱模液的工作,提高设备稳定性,同时收集头段高温的冷却液,用于给模具进行保温加热,使其在模具开合的过程中完成模具的预热过程,同时使用原先的热源,节约能源,同时提升生产效率。
附图说明
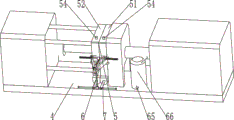
图1为本发明加工设备示意图。
图2为本发明加工设备平面图。
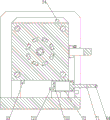
图3为本发明加工设备剖视图。
图4为本发明控制件剖视图。
图5为本发明脱模液喷射装置示意图。
图6为本发明脱模液喷射装置剖视图。
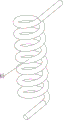
图7为本发明导热管示意图。
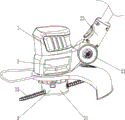
图8为本发明打草头示意图。
实施方式
下面结合附图与具体实施方式对本发明作进一步详细描述:参见图1-图8,一种可调节角度的链锯打草头的加工设备,包括电机1、变速装置2、打草件3和手柄,电机1设置在变速装置2的输入轴上,打草件3设置在变速装置2的输出端端上,电机1转动带动打草件3转动,打草件3包括转动盘31,所述转动盘31设置有链条32,转动盘31转动带动链条32转动,所述变速装置2上还设置有转动套21,转动套21上阻尼转动设置在转动轴22,所述转动轴22连接在手柄。通过旋转转动套21可改变转动盘31与手柄的角度。
其中在遇到不平的底面时,可旋转转动套21,从而改变转动盘31与手柄的角度,从而便于操作进行割草作业。
同时打草头中很多部件均为通过压铸得来,如电机外壳、变速箱外壳和转动盘31等零件。
打草头的加工设备,具体该设备用于生产打草头的旋转盘31,该设备包括压铸机4,其上设有模具5、脱模液喷射装置6和保温装置7,模具5包括左模51和右模52,左模51设置在压铸机4上,且与压铸机4的压铸液腔连通,所述右模52滑动设置在压铸机4上,左模51和右模52合并后,压铸机4将金属液注入后完成压铸,所述脱模液喷射装置6包括第一转动杆61、第二转动杆62、喷淋杆63、第一导向杆67、第二导向杆64和脱模液桶66,所述左模51和右模52上分别转动连接有第一转动杆61和第二转动杆62的一端,两者的另一端转动连接在一起,同时此端上还转动连接有喷淋杆63的一端,所述喷淋杆63上开设有第一长槽632,其上导向滑动设置有第一滑动件633,第一滑动件633上导向滑动设置有第一导向杆67,第一导向杆67上导向滑动设置有两个第一转动件671,且两个第一转动件671分别转动设置在第一转动杆61和第二转动杆62上,所述第一导向杆67两端均套设有第一弹性件634,其两端分别顶触在第一导向杆67的一端,另一端顶触在第一转动件671上。
其中在右模52向后打开时,带动第二转动杆62的一端向后移动,右模51固定不动,因此使第二转动杆62与第一转动杆61所成的角度变大,同时使两者的转动点在向模具5方向 移动的同时,向着右模52方向移动,而第一转动杆61与第二转动杆62的长度一致,因此其转动点在前后位置上始终位于左模51和右模52的中间位置,而两个第一转动件671位于第一转动杆61和第二转动杆62上的位置相同,因此第一导向杆67的轴线始终与模具5的侧面平行,而第一滑动件633导向滑动设置在第一导向杆67上,同时导向滑动设置在第一长槽632上,从而使喷淋杆63始终垂直与第一导向杆67,即垂直与模具5侧面。
因此在右模52向后移动时,喷淋杆63在向后移动,同时向模具5内伸出,且始终垂直与模具5侧面,而此时左右分离,内部凝固的零件自动掉落,而喷淋杆63前端的左右两侧均设置有喷淋头631,因此在喷淋杆63在进入到模具5内后,通过喷淋头631能对左右模的模腔都进行喷涂脱模液桶66,所述第一长槽632上设置有第一压触开关,在左右模合并状态时,喷淋头631完全处于模具5外,此时第一滑动件633压触在第一压触开关上,其控制喷淋头关闭,喷淋杆63向模具内移动,在喷淋头631进入到模具5内后,第一滑动件633在第一长槽632上移动一定的位移,此时第一滑动件633对第一压触开关的压触消失,从而控制喷淋头631开始工作,而喷淋头631与脱模液桶66连通,脱模液桶66上设置有温压装置,能使桶内的气压稳定,且高于标准大气压,因此可以将内的脱模液从喷淋头631喷出。
所述左模51和右模52上均设置有保温装置7,其包括活塞杆71、活塞套72、控制件73、冷却液池和循环泵,所述左模51和右模52上均设置有冷却液口53和出液口54,所述活塞杆71滑动设置在活塞套72上,所述左右的活塞杆71上同时导向滑动设置有第二导向杆64,所述喷淋杆63上还设置有联动杆635,所述联动杆635导向滑动设置在第二导向杆64上,
其中在喷淋杆63前后移动时,带动活塞杆71前后移动,即在右模52向后打开时,喷淋杆63向模具内移动,同时带动活塞杆71一起向内移动,在右模52向前与左模51合并时,喷淋杆63向模具外移动,同时带动活塞杆71一起向外移动。
所述控制件73设置在活塞套72上,控制件73上设置有第一进液口731、第一出液口732和第二出液口733,第一进液口731与出液口54通过软管连接,第一出液口732通过软管与冷却液池连通,其中第一出液口732与冷却液池连通的管道中有一段导热管65,其为螺旋转,且位于脱模液桶66内,冷却液在经过导热管65时,能将热量传递给脱模液桶66内脱模液,循环泵连接在冷却池74上,且循环泵与冷却液口53通过软管连通,第二出液口733与活塞套72内部腔体连通,所述控制件73内还滑动设置有浮动件734,且滑动的腔体底部与活塞套72内部腔体连通,浮动件734内设置有第一通道735,所述浮动件734的材质为固体浮力材料,其在活塞套72内充满液体后能自动上浮连通第一进液口731与第一出液口732,在没有液体后自动回落,连通第一进液口731与第二出液口733。
其中在初始状态时,所述左模51和右模52处于合并状态,此时活塞杆71处于拉出状态,活塞套72内处于空置状态,没有冷却液,因此此时浮动件734将第一进液口731与第二出液口733连通,此时压铸机4对模具5内注入金属液,在金属液注入的过程中,模具5的温度迅速上升,在完全注入后,循环泵开始工作,将冷却液池内冷却液通过冷却液口53进入到左右模具内,而原先在模具5内的冷却液从出液口54被压出,而出来的冷却液吸收了模具5为最先吸收模具温度的冷却液,因此此时的温度最高,其通过第一进液口731进入到活塞套72内的腔体内,在活塞套72内部充满液体后,浮动件734在浮力的作用下向上浮动,从而其内的第一通道735连通第一进液口731与第一出液口732,使后续的循环冷却液从第一出液口732流出,而导热管65位于脱模液桶66内,因此在冷却液循环的时候给脱模液桶66内的脱模液加热,使其与模具的温差减小,从而使喷出的脱模液对模具5的温度影响减小。
而在冷却完成后,模具5内的金属液完全凝固后,循环泵停止工作,同时右模52开始向后移动,从而使凝固后的产品向下自动掉落,同时在右模52打开的过程中,带动活塞杆71向内压入,而活塞套72后端上设置有第三出液口721,其与冷却液口53连通,因此在活塞杆71向内压入的过程中,将活塞套72腔体内的高温冷却液从冷却液口53重新压入至模具5内。
控制件73设置在活塞套72的后端上,因此在活塞套72内的冷却液压出的过程中,浮动件734下方始终有冷却液存在,因此其始终连通第一进液口731与第一出液口732,从而使模具5内排出的冷却液从第一出液口732流出,而进入到模具内的高温冷却液,给模具进行升温,使其能迅速达到工作温度,从而免除在脱模后重新使用电加热模具。
所述第一进液口731、第一出液口732、第二出液口733和第三出液口721上均设置有单向阀,在右模52向后到最大位置后,向前移动重新与左模51合并,而在合并的过程中,活塞杆71向外移动,使活塞套72内的腔体重新变大,其使活塞套72内腔体形成负压,使下一次循环的时候高温冷却液更容易进入,同时浮动件734下方也无冷却液,因此其自动回落,连通第一进液口731与第二出液口733,为下一次做好准备。
其工作原理或使用方法如下:
在初始状态时,所述左模51和右模52处于合并状态,活塞杆71处于拉出状态,活塞套72内处于空置状态,第一进液口731与第二出液口733连通,此时压铸机4对模具5内注入金属液,在金属液注入的过程中,模具5的温度迅速上升,在完全注入后,循环泵开始工作,将冷却液池内冷却液通过冷却液口53进入到左右模具内,而原先在模具5内的冷却液从出液口54被压出,而出来的冷却液吸收了模具5为最先吸收模具温度的冷却液,因此此时的温度最高,其通过第一进液口731进入到活塞套72内的腔体内,在活塞套72内部充满液体后,浮动件734在浮力的作用下向上浮动,从而其内的第一通道735连通第一进液口731与第一出液口732,使后续的循环冷却液从第一出液口732流出,而导热管65位于脱模液桶66内,因此在冷却液循环的时候给脱模液桶66内的脱模液加热,使其与模具的温差减小,从而使喷出的脱模液对模具5的温度影响减小,而在冷却完成后,模具5内的金属液完全凝固后,循环泵停止工作,同时右模52开始向后移动,从而使凝固后的产品向下自动掉落,同时在右模52打开的过程中,带动活塞杆71向内压入,而活塞套72后端上设置有第三出液口721,其与冷却液口53连通,因此在活塞杆71向内压入的过程中,将活塞套72腔体内的高温冷却液从冷却液口53重新压入至模具5内。
在右模52向后移动时,喷淋杆63在向后移动,同时向模具5内伸出,且始终垂直与模具5侧面,而此时左右分离,内部凝固的零件自动掉落,而喷淋杆63前端的左右两侧均设置有喷淋头631,因此在喷淋杆63在进入到模具5内后,通过喷淋头631能对左右模的模腔都进行喷涂脱模液桶66,所述第一长槽632上设置有第一压触开关,在左右模合并状态时,喷淋头631完全处于模具5外,此时第一滑动件633压触在第一压触开关上,其控制喷淋头关闭,喷淋杆63向模具内移动,在喷淋头631进入到模具5内后,第一滑动件633在第一长槽632上移动一定的位移,此时第一滑动件633对第一压触开关的压触消失,从而控制喷淋头631开始工作,而喷淋头631与脱模液桶66连通,脱模液桶66上设置有温压装置,能使桶内的气压稳定,且高于标准大气压,因此将内的脱模液从喷淋头631喷出。
在右模52向后到最大位置后,向前移动重新与左模51合并,而在合并的过程中,活塞杆71向外移动,使活塞套72内的腔体重新变大,其使活塞套72内腔体形成负压,使下一次循环的时候高温冷却液更容易进入,同时浮动件734下方也无冷却液,因此其自动回落,连通第一进液口731与第二出液口733,为下一次做好准备。
在右模52向前移动的过程中,喷淋杆63向模具外移动,在其前端的喷淋头631离开模具时,第一滑动件633重新压触在第一压触开关上,从而自动关闭喷淋头631。
至此一次循环结束。
以上实施例仅用以说明本发明的技术方案,而非对其限制;尽管参照前述实施例对本发明进行了详细的说明,本领域的普通技术人员应当理解:其依然可以对前述各实施例所记载的技术方案进行修改,或者对其中部分技术特征进行等同替换;而这些修改或者替换,并不使相应技术方案的本质脱离本发明各实施例技术方案的精神和范围。
Claims (7)
1.一种可调节角度的链锯打草头的加工设备,其特征在于:链锯打草头包括电机(1)、变速装置(2)、打草件(3)和手柄,电机(1)设置在变速装置(2)的输入轴上,打草件(3)设置在变速装置(2)的输出端端上,电机(1)转动带动打草件(3)转动;
打草件(3)包括转动盘(31),所述转动盘(31)设置有链条(32),转动盘(31)转动带动链条(32)转动;
所述变速装置(2)上还设置有转动套(21),转动套(21)上阻尼转动设置在转动轴(22),所述转动轴(22)连接在手柄;
通过旋转转动套(21)可改变转动盘(31)与手柄的角度;
加工设备包括压铸机(4),其上设有模具(5)和脱模液喷射装置(6),模具(5)包括左模(51)和右模(52),左模(51)设置在压铸机(4)上,且与压铸机(4)的压铸液腔连通,所述右模(52)滑动设置在压铸机(4)上,左模(51)和右模(52)合并后,压铸机(4)将金属液注入后完成压铸;
所述脱模液喷射装置(6)包括第一转动杆(61)、第二转动杆(62)、喷淋杆(63)和第一导向杆(67),所述第一转动杆(61)一端转动设置在左模(51)上,另一端与第二转动杆(62)转动连接,且此端上还转动设置有喷淋杆(63)的一端,第二转动杆(62)另一端转动连接在右模(52)上,所述第一导向杆(67)上导向滑动设置有两个第一转动件(671),且两个第一转动件(671)分别转动设置在第一转动杆(61)和第二转动杆(62)上,所述喷淋杆(63)上开设有第一长槽(632),第一长槽(632)上导向滑动设置有第一滑动件(633),且所述第一滑动件(633)导向滑动设置在第一导向杆(67)上,从而使右模(52)向后打开时,带动第二转动杆(62)的一端移动,使其另一端向着模具(5)方向移动,带动喷淋杆(63)一起移动,且在喷淋杆(63)模具(5)内部伸入时,其始终垂直与模具(5),同时始终居于左右模的中间位置;
所述喷淋杆(63)前端设置有喷淋头(631),其与脱模液桶(66)连通;
所述模具(5)上还设置有保温装置(7),其包括活塞杆(71)、活塞套(72)、控制件(73)、冷却液池(74)和循环泵,所述模具(5)上设置有冷却液口(53)和出液口(54),活塞杆(71)滑动设置在活塞套(72)上,所述控制件(73)设置在活塞套(72)上,控制件(73)上设置有第一进液口(731)、第一出液口(732)和第二出液口(733),第一进液口(731)与出液口(54)通过软管连接,第一出液口(732)通过软管与冷却液池(74)连通,循环泵连接在冷却液池(74)上,且循环泵与冷却液口(53)通过软管连通,第二出液口(733)与活塞套(72)内部腔体连通,所述控制件(73)内还滑动设置有浮动件(734),其内设置有第一通道(735),浮动件(734)上下滑动能将第一进液口(731)与第一出液口(732)或第二出液口(733)连通,活塞套(72)后端上设置有第三出液口(721),其与冷却液口(53)连通。
2.根据权利要求1所述的一种可调节角度的链锯打草头的加工设备,其特征在于:所述第一导向杆(67)两端均套设有第一弹性件(634),其两端分别顶触在第一导向杆(67)的一端,另一端顶触在第一转动件(671)上。
3.根据权利要求1所述的一种可调节角度的链锯打草头的加工设备,其特征在于:所述浮动件(734)的材质为固体浮力材料,其在活塞套(72)内充满液体后能自动上浮连通第一进液口(731)与第一出液口(732),在没有液体后自动回落,连通第一进液口(731)与第二出液口(733)。
4.根据权利要求1所述的一种可调节角度的链锯打草头的加工设备,其特征在于:所述喷淋杆(63)上还设置有联动杆(635),其上导向滑动设置有第二导向杆(64),且所述活塞杆(71)导向滑动设置在第二导向杆(64)上,从而使喷淋杆(63)发生前后位移时,带动活塞杆(71)一起移动。
5.根据权利要求4所述的一种可调节角度的链锯打草头的加工设备,其特征在于:所述左模(51)和右模(52)上均设置有保温装置(7)。
6.根据权利要求1所述的一种可调节角度的链锯打草头的加工设备,其特征在于:所述第一出液口(732)与冷却液池(74)连通的管道中有一段导热管(65),其为螺旋转,且位于脱模液桶(66)内,冷却液在经过导热管(65)时,能将热量传递给脱模液桶(66)内脱模液。
7.根据权利要求1所述的一种可调节角度的链锯打草头的加工设备,其特征在于:所述喷淋杆(63)左右均设置有喷淋头(631),右模(52)在打开最大距离时,喷淋杆(63)伸入模具(5)内,且其上的喷淋头(631)能对左右模的模腔都进行全部喷淋。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202211114297.5A CN115415500B (zh) | 2022-09-14 | 2022-09-14 | 一种可调节角度的链锯打草头的加工设备 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202211114297.5A CN115415500B (zh) | 2022-09-14 | 2022-09-14 | 一种可调节角度的链锯打草头的加工设备 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| CN115415500A CN115415500A (zh) | 2022-12-02 |
| CN115415500B true CN115415500B (zh) | 2023-04-14 |
Family
ID=84202595
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202211114297.5A Active CN115415500B (zh) | 2022-09-14 | 2022-09-14 | 一种可调节角度的链锯打草头的加工设备 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN115415500B (zh) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN115945652B (zh) * | 2023-02-27 | 2023-05-30 | 蓬莱市金鑫铸造有限公司 | 一种可快速脱模的铸造装置 |
Family Cites Families (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN103563546B (zh) * | 2012-07-27 | 2016-06-22 | 苏州金莱克精密机械有限公司 | 可旋转的新型电动工具 |
| CN110447375B (zh) * | 2019-09-10 | 2022-08-30 | 泰兴市康森爱特传动设备科技有限公司 | 一种旋转式链锯打草机 |
| CN113141876B (zh) * | 2020-01-07 | 2025-05-09 | 金华市广硕机电有限公司 | 一种角度可调节的打草机头 |
| CN212976660U (zh) * | 2020-08-24 | 2021-04-16 | 金华市双星轻合金科技有限公司 | 一种可倾斜的卧式压铸机 |
| CN214133896U (zh) * | 2020-12-21 | 2021-09-07 | 鑫科机械制造(大连)有限公司 | 一种金属炉具调节器主体压铸机 |
-
2022
- 2022-09-14 CN CN202211114297.5A patent/CN115415500B/zh active Active
Also Published As
| Publication number | Publication date |
|---|---|
| CN115415500A (zh) | 2022-12-02 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN113306084A (zh) | 一种便于快速冷却的耐高温稳定型注塑模具 | |
| CN113103516B (zh) | 一种便于排气的注塑模具 | |
| CN114210924A (zh) | 一种覆膜砂铸造模具 | |
| CN216068471U (zh) | 一种具有平稳降温结构的注塑模具 | |
| CN114260435A (zh) | 一种自动上料的卧式冷室合金压铸机 | |
| CN115415500A (zh) | 一种可调节角度的链锯打草头及其加工设备 | |
| CN223028452U (zh) | 控制阀的铸造生产装置 | |
| CN212312687U (zh) | 一种便于散热的快速注塑模具 | |
| CN201099135Y (zh) | 一种全自动油画棒成型机 | |
| CN117733075B (zh) | 一种汽车制动鼓浇注系统 | |
| CN110202762A (zh) | 一种可全自动脱模倒装的注塑模具生产设备及使用方法 | |
| CN219523160U (zh) | 一种刹车片生产加工用成型装置 | |
| CN215544741U (zh) | 泵盖生产用便于脱模的铸造模具 | |
| CN115349346B (zh) | 一种便于更换的多功能打草头及其生产设备 | |
| CN115648564A (zh) | 一种便于控制料流速度的注塑模具 | |
| CN112549461A (zh) | 一种基于半热流道潜滑块的打印机外壳冷胶口模具 | |
| CN209126088U (zh) | 一种玩具外壳注塑模具 | |
| CN221136779U (zh) | 一种塑胶件表面打磨喷涂加工设备 | |
| CN220331824U (zh) | 一种液晶显示器壳体的高效注塑模具 | |
| CN220075263U (zh) | 一种精密的橡胶生产模具 | |
| CN223085361U (zh) | 具有快速循环冷却机构的注塑模具 | |
| CN223877437U (zh) | 一种自动开模的塑料注塑模具 | |
| CN219055169U (zh) | 一种具有冷却控制的注塑模具 | |
| CN224158767U (zh) | 一种易脱模注塑模具 | |
| CN224255974U (zh) | 一种输液器顶块抽芯式模具 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| GR01 | Patent grant | ||
| GR01 | Patent grant |