CN115351992A - 超高分子量聚乙烯管材的成型设备及成型方法 - Google Patents
超高分子量聚乙烯管材的成型设备及成型方法 Download PDFInfo
- Publication number
- CN115351992A CN115351992A CN202210814432.0A CN202210814432A CN115351992A CN 115351992 A CN115351992 A CN 115351992A CN 202210814432 A CN202210814432 A CN 202210814432A CN 115351992 A CN115351992 A CN 115351992A
- Authority
- CN
- China
- Prior art keywords
- outer cylinder
- water
- fixed
- plate
- cooling
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C45/00—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor
- B29C45/17—Component parts, details or accessories; Auxiliary operations
- B29C45/26—Moulds
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C45/00—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor
- B29C45/17—Component parts, details or accessories; Auxiliary operations
- B29C45/1769—Handling of moulded articles or runners, e.g. sorting, stacking, grinding of runners
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C45/00—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor
- B29C45/17—Component parts, details or accessories; Auxiliary operations
- B29C45/40—Removing or ejecting moulded articles
- B29C45/4005—Ejector constructions; Ejector operating mechanisms
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C45/00—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor
- B29C45/17—Component parts, details or accessories; Auxiliary operations
- B29C45/72—Heating or cooling
- B29C45/73—Heating or cooling of the mould
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C45/00—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor
- B29C45/17—Component parts, details or accessories; Auxiliary operations
- B29C45/1769—Handling of moulded articles or runners, e.g. sorting, stacking, grinding of runners
- B29C2045/177—Handling of moulded articles or runners, e.g. sorting, stacking, grinding of runners stacking moulded articles
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29L—INDEXING SCHEME ASSOCIATED WITH SUBCLASS B29C, RELATING TO PARTICULAR ARTICLES
- B29L2023/00—Tubular articles
- B29L2023/22—Tubes or pipes, i.e. rigid
Landscapes
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Mechanical Engineering (AREA)
- Injection Moulding Of Plastics Or The Like (AREA)
Abstract
本发明公开了超高分子量聚乙烯管材的成型设备及成型方法,属于聚乙烯管材的加工设备技术领域。超高分子量聚乙烯管材的成型设备,包括底座,所述底座的顶部两端分别固定有左立板和右立板,所述左立板和右立板的顶部固定有顶板,所述顶板的下方设置有外筒。本发明通过设置左立板、右立板、顶板、外筒、驱动组件、内筒、推环和横杆,可以较为方便快捷的将成型后的管道推出,通过设置制冷组件,可以较好的对内筒进行冷却降温,通过设置储水箱、水泵、抽水管、出水管、连接管、喷水头、搅拌桨和第三电机,可以较好的对外筒进行冷却降温,从而可以较好的提高熔融物料的冷却成型速率,从而可以提高生产加工效率。
Description
技术领域
本发明涉及聚乙烯管材的加工设备技术领域,具体为超高分子量聚乙烯管材的成型设备及成型方法。
背景技术
超高分子量聚乙烯是由乙烯、丁二烯单体在催化剂的作用下,聚合而成的平均分子量大于150万的热塑性工程塑料。该材料综合性能可长期在-269至+80℃条件下工作,被称为"令人惊异"的工程塑料,超高分子量聚乙烯工程塑料管道技术在我国日渐成熟,越来越多的工程采用了这种管道,成为一种价格适中性能优良的新型热塑性工程塑料。超高分子量聚乙烯管材在注塑生产过程中,冷却效率较低,且不方便将成型后的管道取出,从而导致生产加工效率较低,因此我们提出了超高分子量聚乙烯管材的成型设备及成型方法来解决上述问题。
发明内容
(一)解决的技术问题
针对现有技术的不足,本发明提供了超高分子量聚乙烯管材的成型设备及成型方法,解决了上述背景技术中所提出的问题。
(二)技术方案
本发明为了实现上述目的具体采用以下技术方案:
超高分子量聚乙烯管材的成型设备,包括底座,所述底座的顶部两端分别固定有左立板和右立板,所述左立板和右立板的顶部固定有顶板,所述顶板的下方设置有外筒,所述顶板上设置有用于驱动外筒左右移动的驱动组件,所述外筒的内部固定有内筒,所述内筒内存储有水,所述外筒与内筒之间的缝隙处滑动设置有推环,所述推环的一侧壁等距固定有四个横杆,所述横杆的一端均滑动贯穿外筒的一侧壁并与左立板的一侧壁固定连接,所述外筒的一侧壁安装有用于制冷内筒内水的制冷组件,所述右立板的表面开设有注塑孔,所述注塑孔与外筒和内筒之间的缝隙处连通,所述外筒的正下方设置有承接盒,所述承接盒的底部四角均安装有缓冲组件,所述缓冲组件均与底座的顶部连接,所述承接盒的正下方设置有储水箱,所述承接盒的底部等距开设有漏水孔,所述底座的顶部固定有水泵,所述水泵的抽水端固定有抽水管,所述抽水管的一端延伸至储水箱内,所述水泵的出水端固定有出水管,所述出水管的一端安装连通有连接管,所述连接管固定连接在顶板的底部,所述连接管的底部等距安装连通有喷水头,所述喷水头设置在外筒的正上方。
进一步地,所述驱动组件包括两个支架板,两个所述支架板对称固定在顶板的顶部,两个所述支架板之间通过轴承转动连接有丝杆,其中一个所述支架板的一侧壁固定有第一电机,所述第一电机的输出轴与丝杆的一端固定连接,两个所述支架板之间对称固定有两个导向杆,所述丝杆的表面螺纹连接有条形板,所述条形板滑动连接在两个导向杆的表面,所述条形板的底部固定有横板,所述横板的底部四角均固定有L型杆,四个所述L型杆的底端均与外筒的表面固定连接。
进一步地,所述条形板的侧壁开设有适配于丝杆的丝孔,所述条形板的侧壁对称开设有两个适配于导向杆的导向孔。
进一步地,所述制冷组件包括安装板,所述安装板固定在外筒的一侧壁,所述安装板内嵌入安装有制冷片,所述制冷片的制冷面贴合固定有金属铜片,所述金属铜片的一端贯穿外筒的侧壁并延伸至内筒内,所述制冷片的制热面贴合固定有散热片,所述外筒的一侧壁等距固定有四个安装杆,四个所述安装杆的一端固定有圆盘安装架,所述圆盘安装架的表面固定有第二电机,所述第二电机的输出轴固定有扇叶,所述扇叶正对散热片设置。
进一步地,所述缓冲组件包括T型杆,所述T型杆的底部与底座的顶部固定连接,所述T型杆的顶部固定有阻尼伸缩杆,所述阻尼伸缩杆的顶端与承接盒的底部固定连接,所述阻尼伸缩杆的外侧套设有弹簧,所述弹簧的两端分别与承接盒的底部和T型杆的顶部固定连接。
进一步地,所述储水箱内通过轴承转动连接有搅拌桨,所述储水箱的一侧壁固定有第三电机,所述第三电机的输出轴与搅拌桨的一端固定连接。
进一步地,所述承接盒的内壁固定有橡胶垫,且橡胶垫的表面开设有与漏水孔相对应的通孔。
超高分子量聚乙烯管材的成型设备的成型方法,包括以下步骤:
S1:使外筒的右端与右立板的左侧壁紧密贴合,然后使用注塑机往注塑孔内注入熔融物料,熔融的物料会填充到外筒与内筒的缝隙处,形成管道雏形;
S2:然后启动水泵,水泵将储水箱内的水抽送到喷水头处,并喷洒在外筒的表面,这样会对外筒进行冷却降温,会加快熔融物料的冷却成型速率,喷洒在外筒表面的水,一部分水会蒸发,另一部分水会落入到承接盒内,并从漏水孔处落入到储水箱内,进行回收再利用,启动第三电机,第三电机带动搅拌桨转动,搅拌桨搅动储水箱内的水,会加快热量的散失,从而会加快储水箱内水的冷却,启动制冷片,制冷片的制冷面会使金属铜片降温,从而会冷却内筒内的水,这样会对内筒进行冷却降温,从而会进一步的加快熔融物料的冷却成型速率,启动第二电机,第二电机带动扇叶转动,会对散热片进行冷却降温;
S3:当熔融物料完全冷却成型后,启动第一电机,第一电机带动丝杆转动,丝杆带动条形板往左侧移动,条形板带动横板往左侧移动,横板带动四个L型杆往左侧移动,四个L型杆带动外筒往左侧移动,这样推环会将成型后的管道从外筒与内筒的缝隙处推出,成型后的管道会落入到承接盒内,在阻尼伸缩杆和弹簧的作用下,可以起到较好的减震缓冲保护作用,最后工作人员即可将成型后的管道从承接盒内取出。
(三)有益效果
与现有技术相比,本发明提供了超高分子量聚乙烯管材的成型设备及成型方法,具备以下有益效果:
本发明,通过设置左立板、右立板、顶板、外筒、驱动组件、内筒、推环和横杆,可以较为方便快捷的将成型后的管道推出,通过设置制冷组件,可以较好的对内筒进行冷却降温,通过设置储水箱、水泵、抽水管、出水管、连接管、喷水头、搅拌桨和第三电机,可以较好的对外筒进行冷却降温,从而可以较好的提高熔融物料的冷却成型速率,从而可以提高生产加工效率。
附图说明
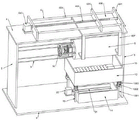
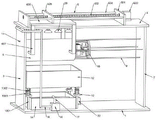
图1为本发明整体正面结构示意图;
图2为本发明整体背面结构示意图;
图3为本发明整体俯视结构示意图;
图4为本发明图3中沿A-A处剖视结构示意图;
图5为本发明推环结构示意图;
图6为本发明条形板结构示意图。
图中:1、底座;2、左立板;3、右立板;4、顶板;5、外筒;6、驱动组件;601、支架板;602、丝杆;603、第一电机;604、导向杆;605、条形板;606、横板;607、L型杆;7、内筒;8、推环;9、横杆;10、制冷组件;1001、安装板;1002、制冷片;1003、金属铜片;1004、散热片;1005、安装杆;1006、圆盘安装架;1007、第二电机;1008、扇叶;11、注塑孔;12、承接盒;13、缓冲组件;1301、T型杆;1302、阻尼伸缩杆;1303、弹簧;14、储水箱;15、漏水孔;16、水泵;17、抽水管;18、出水管;19、连接管;20、喷水头;21、搅拌桨;22、第三电机。
具体实施方式
下面将结合本发明实施例中的附图,对本发明实施例中的技术方案进行清楚、完整地描述,显然,所描述的实施例仅仅是本发明一部分实施例,而不是全部的实施例。基于本发明中的实施例,本领域普通技术人员在没有做出创造性劳动前提下所获得的所有其他实施例,都属于本发明保护的范围。
实施例
如图1、图2、图3、图4和图5所示,本发明一个实施例提出的超高分子量聚乙烯管材的成型设备,包括底座1,底座1的顶部两端分别固定有左立板2和右立板3,左立板2和右立板3的顶部固定有顶板4,顶板4的下方设置有外筒5,顶板4上设置有用于驱动外筒5左右移动的驱动组件6,外筒5的内部固定有内筒7,内筒7内存储有水,外筒5与内筒7之间的缝隙处滑动设置有推环8,推环8的一侧壁等距固定有四个横杆9,横杆9的一端均滑动贯穿外筒5的一侧壁并与左立板2的一侧壁固定连接,外筒5的一侧壁安装有用于制冷内筒7内水的制冷组件10,右立板3的表面开设有注塑孔11,注塑孔11与外筒5和内筒7之间的缝隙处连通,外筒5的正下方设置有承接盒12,承接盒12的底部四角均安装有缓冲组件13,缓冲组件13均与底座1的顶部连接,承接盒12的正下方设置有储水箱14,承接盒12的底部等距开设有漏水孔15,底座1的顶部固定有水泵16,水泵16的抽水端固定有抽水管17,抽水管17的一端延伸至储水箱14内,水泵16的出水端固定有出水管18,出水管18的一端安装连通有连接管19,连接管19固定连接在顶板4的底部,连接管19的底部等距安装连通有喷水头20,喷水头20设置在外筒5的正上方;使用时,使外筒5的右端与右立板3的左侧壁紧密贴合,然后使用注塑机往注塑孔11内注入熔融物料,熔融的物料会填充到外筒5与内筒7的缝隙处,形成管道雏形,然后启动水泵16,水泵16将储水箱14内的水抽送到喷水头20处,并喷洒在外筒5的表面,这样会对外筒5进行冷却降温,会加快熔融物料的冷却成型速率,喷洒在外筒5表面的水,一部分水会蒸发,另一部分水会落入到承接盒12内,并从漏水孔15处落入到储水箱14内,进行回收再利用,利用制冷组件10可以对内筒7进行冷却降温,从而可以进一步的加快熔融物料的冷却成型速率,当熔融物料完全冷却成型后,利用驱动组件6带动外筒5往左侧移动,这样推环8会将成型后的管道从外筒5与内筒7的缝隙处推出,成型后的管道会落入到承接盒12内,在缓冲组件13的作用下,可以起到较好的减震缓冲保护作用,最后工作人员即可将成型后的管道从承接盒12内取出。
如图1、图2、图3和图4所示,在一些实施例中,驱动组件6包括两个支架板601,两个支架板601对称固定在顶板4的顶部,两个支架板601之间通过轴承转动连接有丝杆602,其中一个支架板601的一侧壁固定有第一电机603,第一电机603的输出轴与丝杆602的一端固定连接,两个支架板601之间对称固定有两个导向杆604,丝杆602的表面螺纹连接有条形板605,条形板605滑动连接在两个导向杆604的表面,条形板605的底部固定有横板606,横板606的底部四角均固定有L型杆607,四个L型杆607的底端均与外筒5的表面固定连接,当熔融物料完全冷却成型后,启动第一电机603,第一电机603带动丝杆602转动,丝杆602带动条形板605往左侧移动,条形板605带动横板606往左侧移动,横板606带动四个L型杆607往左侧移动,四个L型杆607带动外筒5往左侧移动,这样推环8会将成型后的管道从外筒5与内筒7的缝隙处推出。
如图1和图6所示,在一些实施例中,条形板605的侧壁开设有适配于丝杆602的丝孔,条形板605的侧壁对称开设有两个适配于导向杆604的导向孔,当丝杆602转动时,可以顺利的带动条形板605在两个导向杆604的表面滑动。
如图1、图2和图4所示,在一些实施例中,制冷组件10包括安装板1001,安装板1001固定在外筒5的一侧壁,安装板1001内嵌入安装有制冷片1002,制冷片1002的制冷面贴合固定有金属铜片1003,金属铜片1003的一端贯穿外筒5的侧壁并延伸至内筒7内,制冷片1002的制热面贴合固定有散热片1004,外筒5的一侧壁等距固定有四个安装杆1005,四个安装杆1005的一端固定有圆盘安装架1006,圆盘安装架1006的表面固定有第二电机1007,第二电机1007的输出轴固定有扇叶1008,扇叶1008正对散热片1004设置;启动制冷片1002,制冷片1002的制冷面会使金属铜片1003降温,从而会冷却内筒7内的水,这样会对内筒7进行冷却降温,从而会加快熔融物料的冷却成型速率,启动第二电机1007,第二电机1007带动扇叶1008转动,会对散热片1004进行冷却降温。
如图1、图2和图4所示,在一些实施例中,缓冲组件13包括T型杆1301,T型杆1301的底部与底座1的顶部固定连接,T型杆1301的顶部固定有阻尼伸缩杆1302,阻尼伸缩杆1302的顶端与承接盒12的底部固定连接,阻尼伸缩杆1302的外侧套设有弹簧1303,弹簧1303的两端分别与承接盒12的底部和T型杆1301的顶部固定连接,成型后的管道在落入到承接盒12内时,在阻尼伸缩杆1302和弹簧1303的作用下,可以起到较好的减震缓冲保护作用。
如图1和图4所示,在一些实施例中,储水箱14内通过轴承转动连接有搅拌桨21,储水箱14的一侧壁固定有第三电机22,第三电机22的输出轴与搅拌桨21的一端固定连接,启动第三电机22,第三电机22带动搅拌桨21转动,搅拌桨21搅动储水箱14内的水,会加快热量的散失,从而会加快储水箱14内水的冷却。
如图4所示,在一些实施例中,承接盒12的内壁固定有橡胶垫,且橡胶垫的表面开设有与漏水孔15相对应的通孔,通过设置橡胶垫可以起到较好的缓冲保护作用,可以较好的防止管道掉落在承接盒12时发生摔坏的情况。
超高分子量聚乙烯管材的成型设备的成型方法,包括以下步骤:
S1:使外筒5的右端与右立板3的左侧壁紧密贴合,然后使用注塑机往注塑孔11内注入熔融物料,熔融的物料会填充到外筒5与内筒7的缝隙处,形成管道雏形;
S2:然后启动水泵16,水泵16将储水箱14内的水抽送到喷水头20处,并喷洒在外筒5的表面,这样会对外筒5进行冷却降温,会加快熔融物料的冷却成型速率,喷洒在外筒5表面的水,一部分水会蒸发,另一部分水会落入到承接盒12内,并从漏水孔15处落入到储水箱14内,进行回收再利用,启动第三电机22,第三电机22带动搅拌桨21转动,搅拌桨21搅动储水箱14内的水,会加快热量的散失,从而会加快储水箱14内水的冷却,启动制冷片1002,制冷片1002的制冷面会使金属铜片1003降温,从而会冷却内筒7内的水,这样会对内筒7进行冷却降温,从而会进一步的加快熔融物料的冷却成型速率,启动第二电机1007,第二电机1007带动扇叶1008转动,会对散热片1004进行冷却降温;
S3:当熔融物料完全冷却成型后,启动第一电机603,第一电机603带动丝杆602转动,丝杆602带动条形板605往左侧移动,条形板605带动横板606往左侧移动,横板606带动四个L型杆607往左侧移动,四个L型杆607带动外筒5往左侧移动,这样推环8会将成型后的管道从外筒5与内筒7的缝隙处推出,成型后的管道会落入到承接盒12内,在阻尼伸缩杆1302和弹簧1303的作用下,可以起到较好的减震缓冲保护作用,最后工作人员即可将成型后的管道从承接盒12内取出。
最后应说明的是:以上所述仅为本发明的优选实施例而已,并不用于限制本发明,尽管参照前述实施例对本发明进行了详细的说明,对于本领域的技术人员来说,其依然可以对前述各实施例所记载的技术方案进行修改,或者对其中部分技术特征进行等同替换。凡在本发明的精神和原则之内,所作的任何修改、等同替换、改进等,均应包含在本发明的保护范围之内。
Claims (8)
1.超高分子量聚乙烯管材的成型设备,包括底座(1),其特征在于:所述底座(1)的顶部两端分别固定有左立板(2)和右立板(3),所述左立板(2)和右立板(3)的顶部固定有顶板(4),所述顶板(4)的下方设置有外筒(5),所述顶板(4)上设置有用于驱动外筒(5)左右移动的驱动组件(6),所述外筒(5)的内部固定有内筒(7),所述内筒(7)内存储有水,所述外筒(5)与内筒(7)之间的缝隙处滑动设置有推环(8),所述推环(8)的一侧壁等距固定有四个横杆(9),所述横杆(9)的一端均滑动贯穿外筒(5)的一侧壁并与左立板(2)的一侧壁固定连接,所述外筒(5)的一侧壁安装有用于制冷内筒(7)内水的制冷组件(10),所述右立板(3)的表面开设有注塑孔(11),所述注塑孔(11)与外筒(5)和内筒(7)之间的缝隙处连通,所述外筒(5)的正下方设置有承接盒(12),所述承接盒(12)的底部四角均安装有缓冲组件(13),所述缓冲组件(13)均与底座(1)的顶部连接,所述承接盒(12)的正下方设置有储水箱(14),所述承接盒(12)的底部等距开设有漏水孔(15),所述底座(1)的顶部固定有水泵(16),所述水泵(16)的抽水端固定有抽水管(17),所述抽水管(17)的一端延伸至储水箱(14)内,所述水泵(16)的出水端固定有出水管(18),所述出水管(18)的一端安装连通有连接管(19),所述连接管(19)固定连接在顶板(4)的底部,所述连接管(19)的底部等距安装连通有喷水头(20),所述喷水头(20)设置在外筒(5)的正上方。
2.根据权利要求1所述的超高分子量聚乙烯管材的成型设备,其特征在于:所述驱动组件(6)包括两个支架板(601),两个所述支架板(601)对称固定在顶板(4)的顶部,两个所述支架板(601)之间通过轴承转动连接有丝杆(602),其中一个所述支架板(601)的一侧壁固定有第一电机(603),所述第一电机(603)的输出轴与丝杆(602)的一端固定连接,两个所述支架板(601)之间对称固定有两个导向杆(604),所述丝杆(602)的表面螺纹连接有条形板(605),所述条形板(605)滑动连接在两个导向杆(604)的表面,所述条形板(605)的底部固定有横板(606),所述横板(606)的底部四角均固定有L型杆(607),四个所述L型杆(607)的底端均与外筒(5)的表面固定连接。
3.根据权利要求2所述的超高分子量聚乙烯管材的成型设备,其特征在于:所述条形板(605)的侧壁开设有适配于丝杆(602)的丝孔,所述条形板(605)的侧壁对称开设有两个适配于导向杆(604)的导向孔。
4.根据权利要求1所述的超高分子量聚乙烯管材的成型设备,其特征在于:所述制冷组件(10)包括安装板(1001),所述安装板(1001)固定在外筒(5)的一侧壁,所述安装板(1001)内嵌入安装有制冷片(1002),所述制冷片(1002)的制冷面贴合固定有金属铜片(1003),所述金属铜片(1003)的一端贯穿外筒(5)的侧壁并延伸至内筒(7)内,所述制冷片(1002)的制热面贴合固定有散热片(1004),所述外筒(5)的一侧壁等距固定有四个安装杆(1005),四个所述安装杆(1005)的一端固定有圆盘安装架(1006),所述圆盘安装架(1006)的表面固定有第二电机(1007),所述第二电机(1007)的输出轴固定有扇叶(1008),所述扇叶(1008)正对散热片(1004)设置。
5.根据权利要求1所述的超高分子量聚乙烯管材的成型设备,其特征在于:所述缓冲组件(13)包括T型杆(1301),所述T型杆(1301)的底部与底座(1)的顶部固定连接,所述T型杆(1301)的顶部固定有阻尼伸缩杆(1302),所述阻尼伸缩杆(1302)的顶端与承接盒(12)的底部固定连接,所述阻尼伸缩杆(1302)的外侧套设有弹簧(1303),所述弹簧(1303)的两端分别与承接盒(12)的底部和T型杆(1301)的顶部固定连接。
6.根据权利要求1所述的超高分子量聚乙烯管材的成型设备,其特征在于:所述储水箱(14)内通过轴承转动连接有搅拌桨(21),所述储水箱(14)的一侧壁固定有第三电机(22),所述第三电机(22)的输出轴与搅拌桨(21)的一端固定连接。
7.根据权利要求1所述的超高分子量聚乙烯管材的成型设备,其特征在于:所述承接盒(12)的内壁固定有橡胶垫,且橡胶垫的表面开设有与漏水孔(15)相对应的通孔。
8.根据权利要求1-7任意一项所述的超高分子量聚乙烯管材的成型设备的成型方法,其特征在于:包括以下步骤:
S1:使外筒(5)的右端与右立板(3)的左侧壁紧密贴合,然后使用注塑机往注塑孔(11)内注入熔融物料,熔融的物料会填充到外筒(5)与内筒(7)的缝隙处,形成管道雏形;
S2:然后启动水泵(16),水泵(16)将储水箱(14)内的水抽送到喷水头(20)处,并喷洒在外筒(5)的表面,这样会对外筒(5)进行冷却降温,会加快熔融物料的冷却成型速率,喷洒在外筒(5)表面的水,一部分水会蒸发,另一部分水会落入到承接盒(12)内,并从漏水孔(15)处落入到储水箱(14)内,进行回收再利用,启动第三电机(22),第三电机(22)带动搅拌桨(21)转动,搅拌桨(21)搅动储水箱(14)内的水,会加快热量的散失,从而会加快储水箱(14)内水的冷却,启动制冷片(1002),制冷片(1002)的制冷面会使金属铜片(1003)降温,从而会冷却内筒(7)内的水,这样会对内筒(7)进行冷却降温,从而会进一步的加快熔融物料的冷却成型速率,启动第二电机(1007),第二电机(1007)带动扇叶(1008)转动,会对散热片(1004)进行冷却降温;
S3:当熔融物料完全冷却成型后,启动第一电机(603),第一电机(603)带动丝杆(602)转动,丝杆(602)带动条形板(605)往左侧移动,条形板(605)带动横板(606)往左侧移动,横板(606)带动四个L型杆(607)往左侧移动,四个L型杆(607)带动外筒(5)往左侧移动,这样推环(8)会将成型后的管道从外筒(5)与内筒(7)的缝隙处推出,成型后的管道会落入到承接盒(12)内,在阻尼伸缩杆(1302)和弹簧(1303)的作用下,可以起到较好的减震缓冲保护作用,最后工作人员即可将成型后的管道从承接盒(12)内取出。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202210814432.0A CN115351992A (zh) | 2022-07-12 | 2022-07-12 | 超高分子量聚乙烯管材的成型设备及成型方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202210814432.0A CN115351992A (zh) | 2022-07-12 | 2022-07-12 | 超高分子量聚乙烯管材的成型设备及成型方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN115351992A true CN115351992A (zh) | 2022-11-18 |
Family
ID=84032373
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202210814432.0A Pending CN115351992A (zh) | 2022-07-12 | 2022-07-12 | 超高分子量聚乙烯管材的成型设备及成型方法 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN115351992A (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN116872466A (zh) * | 2023-09-04 | 2023-10-13 | 苏祥管道科技江苏有限公司 | 一种pvc管材挤出成型装置 |
Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN110370550A (zh) * | 2019-08-13 | 2019-10-25 | 庄爱妹 | 一种桌子支撑架的自动顶料注塑成型模具 |
| CN211251294U (zh) * | 2019-11-28 | 2020-08-14 | 南昌新华电缆有限公司 | 一种用于电缆套头的挤塑成型装置 |
| CN112123703A (zh) * | 2020-09-02 | 2020-12-25 | 瑞安市嘉怡眼镜有限公司 | 一种眼镜架的制造方法及成型模具 |
| CN112388238A (zh) * | 2020-11-02 | 2021-02-23 | 江苏鑫都管业有限公司 | 一种陶瓷复合钢管多工位焊接装置 |
| CN212795691U (zh) * | 2020-08-04 | 2021-03-26 | 大连盈科精密模具有限公司 | 一种防止异物混入的注塑模具 |
| CN212948851U (zh) * | 2020-06-30 | 2021-04-13 | 佛山市晧泓塑料制品有限公司 | 一种连续式多规格注塑装置 |
| CN213035235U (zh) * | 2020-08-18 | 2021-04-23 | 苏州启点机械有限公司 | 一种注塑模具加工冷却装置 |
| CN114407247A (zh) * | 2021-12-15 | 2022-04-29 | 河南省秀源液压科技有限公司 | 能解决橡胶管制品内部蔴坑问题的脱模剂及喷涂设备 |
-
2022
- 2022-07-12 CN CN202210814432.0A patent/CN115351992A/zh active Pending
Patent Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN110370550A (zh) * | 2019-08-13 | 2019-10-25 | 庄爱妹 | 一种桌子支撑架的自动顶料注塑成型模具 |
| CN211251294U (zh) * | 2019-11-28 | 2020-08-14 | 南昌新华电缆有限公司 | 一种用于电缆套头的挤塑成型装置 |
| CN212948851U (zh) * | 2020-06-30 | 2021-04-13 | 佛山市晧泓塑料制品有限公司 | 一种连续式多规格注塑装置 |
| CN212795691U (zh) * | 2020-08-04 | 2021-03-26 | 大连盈科精密模具有限公司 | 一种防止异物混入的注塑模具 |
| CN213035235U (zh) * | 2020-08-18 | 2021-04-23 | 苏州启点机械有限公司 | 一种注塑模具加工冷却装置 |
| CN112123703A (zh) * | 2020-09-02 | 2020-12-25 | 瑞安市嘉怡眼镜有限公司 | 一种眼镜架的制造方法及成型模具 |
| CN112388238A (zh) * | 2020-11-02 | 2021-02-23 | 江苏鑫都管业有限公司 | 一种陶瓷复合钢管多工位焊接装置 |
| CN114407247A (zh) * | 2021-12-15 | 2022-04-29 | 河南省秀源液压科技有限公司 | 能解决橡胶管制品内部蔴坑问题的脱模剂及喷涂设备 |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN116872466A (zh) * | 2023-09-04 | 2023-10-13 | 苏祥管道科技江苏有限公司 | 一种pvc管材挤出成型装置 |
| CN116872466B (zh) * | 2023-09-04 | 2024-01-09 | 苏祥管道科技江苏有限公司 | 一种pvc管材挤出成型装置 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN219543950U (zh) | 一种便于散热的注塑模具 | |
| CN115257012B (zh) | 一种碳纤维复合材料的热压成型装置 | |
| CN209485124U (zh) | 一种贫油冷却系统 | |
| CN115156502A (zh) | 一种便于脱模的r系列减速机壳体模具 | |
| CN206677157U (zh) | 一种消失模铸造模型模具的冷却装置 | |
| CN209050915U (zh) | 一种汽车行李箱加工用压制成型装置 | |
| CN114919105A (zh) | 一种新型抗老化中空夹芯复合材料生产装置 | |
| CN211807792U (zh) | 一种无菌医疗包装吸塑成型用模具 | |
| CN218928455U (zh) | 一种具有散热机构的注塑模具 | |
| CN219283775U (zh) | 一种pcm电池盖板工件加工风冷装置 | |
| CN208197363U (zh) | 一种异型角注塑模具装置 | |
| CN207471862U (zh) | 一种产品冷却机 | |
| CN211683413U (zh) | 一种便于安装的聚乙烯重包膜卷生产用冷水机组 | |
| CN214212184U (zh) | 一种带冷却结构的齿轮箱铸造模具 | |
| CN213947136U (zh) | 一种便于取出外壳的塑料外壳模具 | |
| CN212372688U (zh) | 一种用于吸塑机快速冷却装置 | |
| CN210174142U (zh) | 一种降解材料注塑生产用快冷装置 | |
| CN214469605U (zh) | 一种建筑机械用冷却装置 | |
| CN210702420U (zh) | 环保型铸锭冷却脱模线 | |
| CN222999552U (zh) | 压缩机托板成型模具 | |
| CN214982552U (zh) | 一种橡胶生产冷却装置 | |
| CN213829942U (zh) | 一种用于铝塑板生产的冷却装置 | |
| CN220178138U (zh) | 一种合金坯件浇筑装置 | |
| CN207629727U (zh) | 一种活塞车加工一次成型工装 | |
| CN117817972B (zh) | 一种防变形的塑料产品加工用注塑成型设备 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| RJ01 | Rejection of invention patent application after publication | ||
| RJ01 | Rejection of invention patent application after publication |
Application publication date: 20221118 |