CN115121921A - 一种袋式除尘器框架撑环焊接方法及装置 - Google Patents
一种袋式除尘器框架撑环焊接方法及装置 Download PDFInfo
- Publication number
- CN115121921A CN115121921A CN202210850188.3A CN202210850188A CN115121921A CN 115121921 A CN115121921 A CN 115121921A CN 202210850188 A CN202210850188 A CN 202210850188A CN 115121921 A CN115121921 A CN 115121921A
- Authority
- CN
- China
- Prior art keywords
- positioning
- fixed
- ring
- welding
- steel wire
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 238000003466 welding Methods 0.000 title claims abstract description 81
- 239000000428 dust Substances 0.000 title claims abstract description 24
- 238000000034 method Methods 0.000 title claims abstract description 19
- 229910000831 Steel Inorganic materials 0.000 claims abstract description 75
- 239000010959 steel Substances 0.000 claims abstract description 75
- 238000003825 pressing Methods 0.000 claims abstract description 20
- 230000000670 limiting effect Effects 0.000 claims description 21
- 238000006073 displacement reaction Methods 0.000 claims description 9
- 238000001125 extrusion Methods 0.000 claims description 9
- 239000004576 sand Substances 0.000 claims description 7
- 238000003860 storage Methods 0.000 claims description 7
- 230000033001 locomotion Effects 0.000 claims description 6
- 230000005540 biological transmission Effects 0.000 claims description 3
- 230000001737 promoting effect Effects 0.000 claims description 3
- 238000003780 insertion Methods 0.000 claims 1
- 230000037431 insertion Effects 0.000 claims 1
- 239000000306 component Substances 0.000 description 9
- 230000006835 compression Effects 0.000 description 3
- 238000007906 compression Methods 0.000 description 3
- 230000000694 effects Effects 0.000 description 3
- 239000011435 rock Substances 0.000 description 3
- RSWGJHLUYNHPMX-UHFFFAOYSA-N Abietic-Saeure Natural products C12CCC(C(C)C)=CC2=CCC2C1(C)CCCC2(C)C(O)=O RSWGJHLUYNHPMX-UHFFFAOYSA-N 0.000 description 2
- KHPCPRHQVVSZAH-HUOMCSJISA-N Rosin Natural products O(C/C=C/c1ccccc1)[C@H]1[C@H](O)[C@@H](O)[C@@H](O)[C@@H](CO)O1 KHPCPRHQVVSZAH-HUOMCSJISA-N 0.000 description 2
- 230000003044 adaptive effect Effects 0.000 description 2
- 238000010438 heat treatment Methods 0.000 description 2
- KHPCPRHQVVSZAH-UHFFFAOYSA-N trans-cinnamyl beta-D-glucopyranoside Natural products OC1C(O)C(O)C(CO)OC1OCC=CC1=CC=CC=C1 KHPCPRHQVVSZAH-UHFFFAOYSA-N 0.000 description 2
- 230000009286 beneficial effect Effects 0.000 description 1
- 239000008358 core component Substances 0.000 description 1
- 238000005520 cutting process Methods 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 238000006467 substitution reaction Methods 0.000 description 1
Images




Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K11/00—Resistance welding; Severing by resistance heating
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K11/00—Resistance welding; Severing by resistance heating
- B23K11/36—Auxiliary equipment
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K37/00—Auxiliary devices or processes, not specially adapted for a procedure covered by only one of the other main groups of this subclass
- B23K37/04—Auxiliary devices or processes, not specially adapted for a procedure covered by only one of the other main groups of this subclass for holding or positioning work
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02A—TECHNOLOGIES FOR ADAPTATION TO CLIMATE CHANGE
- Y02A50/00—TECHNOLOGIES FOR ADAPTATION TO CLIMATE CHANGE in human health protection, e.g. against extreme weather
- Y02A50/20—Air quality improvement or preservation, e.g. vehicle emission control or emission reduction by using catalytic converters
- Y02A50/2351—Atmospheric particulate matter [PM], e.g. carbon smoke microparticles, smog, aerosol particles, dust
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Physics & Mathematics (AREA)
- Optics & Photonics (AREA)
- Wire Processing (AREA)
Abstract
本发明公开了一种袋式除尘器框架撑环焊接方法及装置,涉及除尘器框架撑环焊接技术领域,包括基台,所述基台顶部固定有两个支撑板,两个所述支撑板之间安装有用于钢丝定位工作的定位夹紧组件,所述定位夹紧组件的一侧固定有多个连接杆,所述连接杆远离所述定位夹紧组件的一端固定有置物座,所述置物座远离所述定位夹紧组件的一端开设有旋转槽,所述旋转槽内转动安装伺服电机,所述伺服电机的输出轴固定有转动座,所述转动座的圆周外壁上固定有多个环形分布的驱动块。本发明通过对钢丝进行夹紧和释放工作的定位压紧组件、同步向外伸出的电极块和对钢丝和焊接完成后的撑环推动工作的推动组件,能够实现撑环的连续焊接工作目的,方便快捷。
Description
技术领域
本发明涉及除尘器框架撑环焊接技术领域,尤其是涉及一种袋式除尘器框架撑环焊接方法及装置。
背景技术
除尘袋笼是滤袋除尘器的核心部件,主要是为均布滤袋,防止滤袋滑动和磨损,同时帮助清灰。现有除尘袋笼的支撑环和纵筋采用电阻焊进行连接。电阻焊就是将工件组合后通过电极施加压力,利用电流通过接头的接触面及邻近区域产生的电阻热效应将其加热到熔化或塑性状态,使之形成金属结合的一种方法。
现有技术中公开号为CN113070559A的中国发明专利,公开了一种焊接电极、焊接装置以及除尘袋笼,包括支撑座;焊接电极块,多个焊接电极块的外周形成焊接支撑环的焊接位;压板,压板与多个焊接电极块相对应;锁紧件,锁紧件通过压板将每个焊接电极块锁紧在对应的所述锁紧块的紧固孔中;和顶紧块,顶紧块能够导通多个焊接电极块。采用该发明的焊接电极,多个焊接电极块通过压板、锁紧件锁紧在支撑座的端面上,形成盘状结构,且多个焊接电极块之间通过顶紧块导通,最终多个焊接电极块的外周形成焊接支撑环的焊接位。由于上述多个焊接电极块形成盘状结构,因此,每个焊接电极块可以由已经磨损后的支撑环焊接电极通过切割加工而成,从而提高了支撑环焊接电极的利用率。
但是上述滤袋除尘器框架撑环焊接装置还存在以下不足之处,通常滤袋除尘器框架包括多根钢丝和多个撑环,单个撑环焊接工作完成后不便于进行下个撑环的焊接工作,不能连续的进行撑环的焊接工作,使得框架整体焊接效率降低,不能够满足使用需求。
发明内容
本发明的目的在于提供一种袋式除尘器框架撑环焊接方法及装置,以解决现有技术中单个撑环焊接工作完成后不便于进行下个撑环的焊接工作,不能连续的进行撑环的焊接工作,使得框架整体焊接效率降低的技术问题。
本发明提供一种袋式除尘器框架撑环的焊接装置,包括基台,所述基台顶部固定有两个支撑板,两个所述支撑板之间安装有用于钢丝定位工作的定位夹紧组件,所述定位夹紧组件的一侧固定有多个连接杆,所述连接杆远离所述定位夹紧组件的一端固定有置物座,所述置物座远离所述定位夹紧组件的一端开设有旋转槽,所述旋转槽内转动安装伺服电机,所述伺服电机的输出轴固定有转动座,所述转动座的圆周外壁上固定有多个环形分布的驱动块,所述旋转槽的内侧壁开设有多个延伸至所述置物座外侧壁上的收纳槽,所述收纳槽呈圆弧形且内部嵌设有适配的电极块,所述电极块的内弧面固定有凸块,所述凸块靠近所述驱动块的一侧开设有挤压斜面,所述旋转槽的内侧壁与所述电极块内弧面之间固定连接有伸缩复位组件,所述电极块的外侧壁固定有导向条,所述收纳槽内侧壁开设有与所述导向条滑动配合的导向槽,所述基台顶端远离所述置物座的一端安装有用于推动钢丝的推动组件。
进一步的,所述定位夹紧组件包括安装在所述支撑板上的定位环,所述定位环靠近所述置物座的一端固定有多个用于钢丝穿引工作的定位管,所述定位环一端固定有固定板,所述固定板上安装有用于钢丝夹紧工作的气动膨胀组件。
进一步的,所述定位环的内侧壁上开设有与所述定位管相对应的限位槽。
进一步的,所述气动膨胀组件包括安装在所述固定板一侧的固定座,所述固定座的一侧与所述连接杆固定连接,所述固定座上套设有环形的膨胀圈,所述膨胀圈一侧进气口连接有带有电控气阀的导气管,所述导气管远离所述膨胀圈的一端固定连接的有气泵。
进一步的,所述膨胀圈的圆周外壁上固定有多组用对钢丝限位作用的凸条,两个所述凸条为一组。
进一步的,所述伸缩复位组件包括固定在所述旋转槽内侧壁上的连接耳,所述连接耳与所述电极块之间固定连接的有弹簧,所述电极块的外弧面开设有用于撑环内侧限位作用的弧形槽。
进一步的,所述基台上滑动安装有两个滑杆,所述滑杆靠近所述电极块的一端固定有立板,两个所述立板的顶部固定有同一个托板,所述滑杆远离所述托板的一端固定有与所述移动架固定连接的移动板。
进一步的,所述推动组件包括移动架和安装在所述移动架上的推板,所述推板靠近所述置物座的一侧固定有多个固定管,所述移动架底端连接有用于往复移动作用的驱动机构。
进一步的,所述驱动机构包括与所述移动架底端固定连接的两个滑块,所述基台侧面开设有与所述滑块滑动配合的滑槽,其中一个所述滑块螺纹插接有螺杆,所述螺杆的一端传动连接有驱动电机。
本发明提供一种袋式除尘器框架撑环的焊接方法,焊接方法如下:
步骤S1:将多个钢丝的一端从定位压紧组件穿过并插接在推动组件上,使得钢丝呈环形分布,定位压紧组件对钢丝进行压紧工作,再将多个撑环依次套设在所述置物座上,然后将其中一个撑环推动至电极块的上方;
步骤S2:启动伺服电机带动转动座上的驱动块沿着旋转槽转动一定角度,转动的驱动块能够对凸块上的挤压斜面进行挤压作用,使得电极块从收纳槽内向外伸出,多个钢丝与撑环外侧壁接触后通电进行电阻焊接工作,电极块上的弧形槽对撑环内侧进行定位工作;
步骤S3:定位压紧组件解除对钢丝的压紧限制作用,然后伺服电机带动驱动块反转复位,电极块与焊接完成后的撑环脱离,推动组件对钢丝端头进行限位,并将钢丝和焊接完成后的撑环向置物座方向推动一段距离,然后重复S1和S2进行第二个撑环的焊接工作;
步骤S4:重复S1、S2和S3,直至钢丝与撑环焊接工作完成,将焊接后的框架从置物座上取出。
与现有技术相比较,本发明的有益效果在于:
(1)本发明通过定位压紧组件内的膨胀圈在气泵加压工作时的膨胀作用能够对钢丝进行夹紧和释放工作,利用伺服电机驱动块转动,驱动块能够对凸块上的挤压斜面进行挤压作用,使得电极块从收纳槽内同步向外伸出,对撑环内侧进行定位工作,避免撑环在焊接过程中发生晃动产生虚焊情况,推板在驱动组件的带动下将钢丝和焊接完成后的撑环向置物座方向推动一段距离,进行第二个撑环的焊接工作,实现撑环的连续焊接工作目的,方便快捷。
(2)本发明通过气泵能够向膨胀圈内加压,使得膨胀圈向外膨胀并配合定位环内侧壁对钢丝进行两侧夹紧工作,然后通过关闭导气管上的电控气阀,使得膨胀圈始终处于膨胀状态,当需要对钢丝的夹紧解除工作时,只需要打开电控气阀,进行膨胀圈的泄压工作,定位夹紧效果好,释放迅速,凸条能够在膨胀圈膨胀后对钢丝两侧进行限位作用,避免钢丝在焊接过程中发生晃动,提高焊接工作的稳定性。
(3)本发明通过弧形槽能够对撑环内侧进行定位工作,避免撑环在焊接过程中发生晃动产生虚焊情况,导向条能够对其伸出方向进行导向限位作用,提高电极块伸出和复位工作的稳定性,提高使用耐久性。
附图说明
为了更清楚地说明本发明具体实施方式或现有技术中的技术方案,下面将对具体实施方式或现有技术描述中所需要使用的附图作简单地介绍,显而易见地,下面描述中的附图是本发明的一些实施方式,对于本领域普通技术人员来讲,在不付出创造性劳动的前提下,还可以根据这些附图获得其他的附图。
图1为本发明中的立体结构示意图;
图2为本发明中置物座的立体结构示意图;
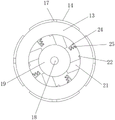
图3为本发明中置物座的主视结构示意图;
图4为本发明中电极块撑开状态的结构示意图;
图5为本发明中定位夹紧机构的立体结构示意图;
图6为本发明中定位夹紧机构的主视结构示意图;
图7为本发明中焊接工作状态的结构示意图。
附图标记:
1、基台;2、滑槽;3、螺杆;4、滑块;5、驱动电机;6、移动架;7、推板;8、固定管;9、支撑板;10、定位环;11、定位管;12、连接杆;13、置物座;14、电极块;15、收纳槽;16、弧形槽;17、导向条;18、伺服电机;19、转动座;20、旋转槽;21、驱动块;22、凸块;23、挤压斜面;24、连接耳;25、弹簧;26、限位槽;27、固定板;28、固定座;29、膨胀圈;30、凸条;31、气泵;32、导气管;33、滑杆;34、立板;35、托板;36、移动板。
具体实施方式
下面将结合附图对本发明的技术方案进行清楚、完整地描述,显然,所描述的实施例是本发明一部分实施例,而不是全部的实施例。
通常在此处附图中描述和显示出的本发明实施例的组件可以以各种不同的配置来布置和设计。因此,以下对在附图中提供的本发明的实施例的详细描述并非旨在限制要求保护的本发明的范围,而是仅仅表示本发明的选定实施例。
基于本发明中的实施例,本领域普通技术人员在没有做出创造性劳动前提下所获得的所有其他实施例,都属于本发明保护的范围。
在本发明的描述中,需要说明的是,术语“中心”、“上”、“下”、“左”、“右”、“竖直”、“水平”、“内”、“外”等指示的方位或位置关系为基于附图所示的方位或位置关系,仅是为了便于描述本发明和简化描述,而不是指示或暗示所指的装置或元件必须具有特定的方位、以特定的方位构造和操作,因此不能理解为对本发明的限制。此外,术语“第一”、“第二”、“第三”仅用于描述目的,而不能理解为指示或暗示相对重要性。
在本发明的描述中,需要说明的是,除非另有明确的规定和限定,术语“安装”、“相连”、“连接”应做广义理解,例如,可以是固定连接,也可以是可拆卸连接,或一体地连接;可以是机械连接,也可以是电连接;可以是直接相连,也可以通过中间媒介间接相连,可以是两个元件内部的连通。对于本领域的普通技术人员而言,可以具体情况理解上述术语在本发明中的具体含义。
下面结合图1至图7所示,本发明实施例提供了一种袋式除尘器框架撑环的焊接装置,包括基台1,基台1顶部固定有两个支撑板9,两个支撑板9之间安装有用于钢丝定位工作的定位夹紧组件,定位夹紧组件的一侧固定有多个连接杆12,连接杆12远离定位夹紧组件的一端固定有置物座13,置物座13远离定位夹紧组件的一端开设有旋转槽20,旋转槽20内转动安装伺服电机18,伺服电机18的输出轴固定有转动座19,转动座19的圆周外壁上固定有多个环形分布的驱动块21,旋转槽20的内侧壁开设有多个延伸至置物座13外侧壁上的收纳槽15,收纳槽15呈圆弧形且内部嵌设有适配的电极块14,电极块14的内弧面固定有凸块22,凸块22靠近驱动块21的一侧开设有挤压斜面23,旋转槽20的内侧壁与电极块14内弧面之间固定连接有伸缩复位组件,电极块14的外侧壁固定有导向条17,收纳槽15内侧壁开设有与导向条17滑动配合的导向槽,基台1顶端远离置物座13的一端安装有用于推动钢丝的推动组件。
具体工作方法是:将多个钢丝的一端从定位压紧组件一侧的定位管11穿过并插接在推动组件上,使得钢丝呈环形分布,定位压紧组件能够对钢丝进行压紧工作,再将多个撑环依次套设在置物座13上,然后将其中一个撑环推动至电极块14的上方,启动伺服电机18带动转动座19上的驱动块21沿着旋转槽20转动一定角度,转动的驱动块21能够对凸块22上的挤压斜面23进行挤压作用,使得电极块14从收纳槽15内向外伸出,导向条17能够对其伸出方向进行导向限位作用,另外电极块14向外伸出工作时能够对伸缩复位组件进行拉伸,多个钢丝与撑环外侧壁接触后通电进行电阻焊接工作,避免撑环在焊接过程中发生晃动产生虚焊情况,焊接工作结束后,定位压紧组件解除对钢丝的压紧限制作用,然后伺服电机18带动驱动块21反转复位,伸缩复位组件带动电极块14复位直至与焊接完成后的撑环脱离,推动组件将钢丝向置物座13方向推动一段距离,然后重复上述动作并进行第二个撑环的焊接工作,直至钢丝与撑环焊接工作完成,将焊接后的框架从置物座13上取出。
具体地,定位夹紧组件包括安装在支撑板9上的定位环10,定位环10靠近置物座13的一端固定有多个用于钢丝穿引工作的定位管11,定位管11呈环形分布,定位管11能够对钢丝进行定位和导向作用,使得钢丝呈环形分布,定位环10一端固定有固定板27,固定板27上安装有用于钢丝夹紧工作的气动膨胀组件,气动膨胀组件能够进行膨胀对钢丝进行夹紧作用。
具体地,定位环10的内侧壁上开设有与定位管11相对应的限位槽26,限位槽26能够对插接在定位环10内的钢丝进行侧面限位作用,提高钢丝置放的稳定性。
具体地,气动膨胀组件包括安装在固定板27一侧的固定座28,固定座28的一侧与连接杆12固定连接,固定座28上套设有环形的膨胀圈29,膨胀圈29一侧进气口连接有带有电控气阀的导气管32,导气管32远离膨胀圈29的一端固定连接的有气泵31,气泵31能够向膨胀圈29内加压,使得膨胀圈29向外膨胀并配合定位环10内侧壁对钢丝进行两侧夹紧工作,然后通过关闭导气管32上的电控气阀,使得膨胀圈29始终处于膨胀状态,当需要对钢丝的夹紧解除工作时,只需要打开电控气阀,进行膨胀圈29的泄压工作。
具体地,膨胀圈29的圆周外壁上固定有多组用对钢丝限位作用的凸条30,两个凸条30为一组,凸条30能够在膨胀圈29膨胀后对钢丝两侧进行限位作用,避免钢丝在焊接过程中发生晃动,提高焊接工作的稳定性。
具体地,伸缩复位组件包括固定在旋转槽20内侧壁上的连接耳24,连接耳24与电极块14之间固定连接的有弹簧25,弹簧25能够在驱动块21解除电极块14的限制作用后带动电极块14复位直至与焊接完成后的撑环脱离,电极块14的外弧面开设有用于撑环内侧限位作用的弧形槽16,弧形槽16还能够对撑环内侧进行定位工作,避免撑环在焊接过程中发生晃动产生虚焊情况。
具体地,基台1上滑动安装有两个滑杆33,滑杆33靠近电极块13的一端固定有立板34,两个立板34的顶部固定有同一个托板35,滑杆33远离托板35的一端固定有与移动架6固定连接的移动板36,通过托板35能够对焊接完成后的除尘袋笼进行底部承托工作,利用滑杆33和移动板36能够在移动架6带动除尘袋笼运动时同步带动托板35运动,实现对除尘袋笼的承托工作,提高除尘袋笼连续焊接工作的稳定性。
具体地,推动组件包括移动架6和安装在移动架6上的推板7,推板7靠近置物座13的一侧固定有多个固定管8,推板7能够配合固定管8对钢丝端头进行限位作用,使得钢丝在推动工作中更加稳定,移动架6底端连接有用于往复移动作用的驱动机构。
具体地,驱动机构包括与移动架6底端固定连接的两个滑块4,基台1侧面开设有与滑块4滑动配合的滑槽2,其中一个滑块4螺纹插接有螺杆3,螺杆3的一端传动连接有驱动电机5,驱动电机5能够带动螺杆3转动,进而驱动滑块4沿着滑槽2运动,实现对移动架6上推板7的推动工作目的。
具体工作方法是:将多个钢丝的一端从定位压紧组件一侧的定位管11穿过并插接在推动组件上,使得钢丝呈环形分布,定位压紧组件内的膨胀圈29在气泵31加压工作时发生膨胀,使得膨胀圈29外侧能够对钢丝进行压紧工作,再将多个撑环依次套设在置物座13上,然后将其中一个撑环推动至电极块14的上方,启动伺服电机18带动转动座19上的驱动块21沿着旋转槽20转动一定角度,转动的驱动块21能够对凸块22上的挤压斜面23进行挤压作用,使得电极块14从收纳槽15内向外伸出,导向条17能够对其伸出方向进行导向限位作用,另外电极块14向外伸出工作时能够对弹簧25进行拉伸,多个钢丝与撑环外侧壁接触后通电进行电阻焊接工作,其中电极块14上的弧形槽16还能够对撑环内侧进行定位工作,避免撑环在焊接过程中发生晃动产生虚焊情况,气泵31出气端导气管32上的电控气阀打开进行泄压工作,解除对钢丝的压紧限制作用,然后伺服电机18带动驱动块21反转复位,弹簧25带动电极块14复位直至与焊接完成后的撑环脱离,推动组件上的推板7能够配合固定管8对钢丝端头进行限位作用,推板7在驱动组件的带动下将钢丝和焊接完成后的撑环向置物座13方向推动一段距离,进行第二个撑环的焊接工作,直至钢丝与撑环焊接工作完成,将焊接后的框架从置物座13上取出。
本发明提供了一种袋式除尘器框架撑环的焊接方法,焊接方法如下:
步骤S1:将多个钢丝的一端从定位压紧组件穿过并插接在推动组件上,使得钢丝呈环形分布,定位压紧组件对钢丝进行压紧工作,再将多个撑环依次套设在所述置物座13上,然后将其中一个撑环推动至电极块14的上方;
步骤S2:启动伺服电机18带动转动座19上的驱动块21沿着旋转槽20转动一定角度,转动的驱动块21能够对凸块22上的挤压斜面23进行挤压作用,使得电极块14从收纳槽15内向外伸出,多个钢丝与撑环外侧壁接触后通电进行电阻焊接工作,电极块14上的弧形槽16对撑环内侧进行定位工作;
步骤S3:定位压紧组件解除对钢丝的压紧限制作用,然后伺服电机18带动驱动块21反转复位,电极块14与焊接完成后的撑环脱离,推动组件对钢丝端头进行限位,并将钢丝和焊接完成后的撑环向置物座13方向推动一段距离,然后重复S1和S2进行第二个撑环的焊接工作;
步骤S4:重复S1、S2和S3,直至钢丝与撑环焊接工作完成,将焊接后的框架从置物座13上取出。
最后应说明的是:以上各实施例仅用以说明本发明的技术方案,而非对其限制;尽管参照前述各实施例对本发明进行了详细的说明,本领域的普通技术人员应当理解:其依然可以对前述各实施例所记载的技术方案进行修改,或者对其中部分或者全部技术特征进行等同替换;而这些修改或者替换,并不使相应技术方案的本质脱离本发明各实施例技术方案的范围。
Claims (10)
1.一种袋式除尘器框架撑环的焊接装置,包括基台(1),其特征在于:所述基台(1)顶部固定有两个支撑板(9),两个所述支撑板(9)之间安装有用于钢丝定位工作的定位夹紧组件,所述定位夹紧组件的一侧固定有多个连接杆(12),所述连接杆(12)远离所述定位夹紧组件的一端固定有置物座(13),所述置物座(13)远离所述定位夹紧组件的一端开设有旋转槽(20),所述旋转槽(20)内转动安装伺服电机(18),所述伺服电机(18)的输出轴固定有转动座(19),所述转动座(19)的圆周外壁上固定有多个环形分布的驱动块(21),所述旋转槽(20)的内侧壁开设有多个延伸至所述置物座(13)外侧壁上的收纳槽(15),所述收纳槽(15)呈圆弧形且内部嵌设有适配的电极块(14),所述电极块(14)的内弧面固定有凸块(22),所述凸块(22)靠近所述驱动块(21)的一侧开设有挤压斜面(23),所述旋转槽(20)的内侧壁与所述电极块(14)内弧面之间固定连接有伸缩复位组件,所述电极块(14)的外侧壁固定有导向条(17),所述收纳槽(15)内侧壁开设有与所述导向条(17)滑动配合的导向槽,所述基台(1)顶端远离所述置物座(13)的一端安装有用于推动钢丝的推动组件。
2.根据权利要求1所述的一种袋式除尘器框架撑环的焊接装置,其特征在于:所述定位夹紧组件包括安装在所述支撑板(9)上的定位环(10),所述定位环(10)靠近所述置物座(13)的一端固定有多个用于钢丝穿引工作的定位管(11),所述定位环(10)一端固定有固定板(27),所述固定板(27)上安装有用于钢丝夹紧工作的气动膨胀组件。
3.根据权利要求2所述的一种袋式除尘器框架撑环的焊接装置,其特征在于:所述定位环(10)的内侧壁上开设有与所述定位管(11)相对应的限位槽(26)。
4.根据权利要求2所述的一种袋式除尘器框架撑环的焊接装置,其特征在于:所述气动膨胀组件包括安装在所述固定板(27)一侧的固定座(28),所述固定座(28)的一侧与所述连接杆(12)固定连接,所述固定座(28)上套设有环形的膨胀圈(29),所述膨胀圈(29)一侧进气口连接有带有电控气阀的导气管(32),所述导气管(32)远离所述膨胀圈(29)的一端固定连接的有气泵(31)。
5.根据权利要求4所述的一种袋式除尘器框架撑环的焊接装置,其特征在于:所述膨胀圈(29)的圆周外壁上固定有多组用对钢丝限位作用的凸条(30),两个所述凸条(30)为一组。
6.根据权利要求1所述的一种袋式除尘器框架撑环的焊接装置,其特征在于:所述伸缩复位组件包括固定在所述旋转槽(20)内侧壁上的连接耳(24),所述连接耳(24)与所述电极块(14)之间固定连接的有弹簧(25),所述电极块(14)的外弧面开设有用于撑环内侧限位作用的弧形槽(16)。
7.根据权利要求1所述的一种袋式除尘器框架撑环的焊接装置,其特征在于:所述基台(1)上滑动安装有两个滑杆(33),所述滑杆(33)靠近所述电极块(13)的一端固定有立板(34),两个所述立板(34)的顶部固定有同一个托板(35),所述滑杆(33)远离所述托板(35)的一端固定有与所述移动架(6)固定连接的移动板(36)。
8.根据权利要求1所述的一种袋式除尘器框架撑环的焊接装置,其特征在于:所述推动组件包括移动架(6)和安装在所述移动架(6)上的推板(7),所述推板(7)靠近所述置物座(13)的一侧固定有多个固定管(8),所述移动架(6)底端连接有用于往复移动作用的驱动机构。
9.根据权利要求8所述的一种袋式除尘器框架撑环的焊接装置,其特征在于:所述驱动机构包括与所述移动架(6)底端固定连接的两个滑块(4),所述基台(1)侧面开设有与所述滑块(4)滑动配合的滑槽(2),其中一个所述滑块(4)螺纹插接有螺杆(3),所述螺杆(3)的一端传动连接有驱动电机(5)。
10.一种基于权利要求1-9中任一项所述的袋式除尘器框架撑环的焊接装置的焊接方法,其特征在于,焊接方法如下:
步骤S1:将多个钢丝的一端从定位压紧组件穿过并插接在推动组件上,使得钢丝呈环形分布,定位压紧组件对钢丝进行压紧工作,再将多个撑环依次套设在所述置物座(13)上,然后将其中一个撑环推动至电极块(14)的上方;
步骤S2:启动伺服电机(18)带动转动座(19)上的驱动块(21)沿着旋转槽(20)转动一定角度,转动的驱动块(21)能够对凸块(22)上的挤压斜面(23)进行挤压作用,使得电极块(14)从收纳槽(15)内向外伸出,多个钢丝与撑环外侧壁接触后通电进行电阻焊接工作,电极块(14)上的弧形槽(16)对撑环内侧进行定位工作;
步骤S3:定位压紧组件解除对钢丝的压紧限制作用,然后伺服电机(18)带动驱动块(21)反转复位,电极块(14)与焊接完成后的撑环脱离,推动组件对钢丝端头进行限位,并将钢丝和焊接完成后的撑环向置物座(13)方向推动一段距离,然后重复S1和S2进行第二个撑环的焊接工作;
步骤S4:重复S1、S2和S3,直至钢丝与撑环焊接工作完成,将焊接后的框架从置物座(13)上取出。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202210850188.3A CN115121921B (zh) | 2022-07-19 | 2022-07-19 | 一种袋式除尘器框架撑环焊接方法及装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202210850188.3A CN115121921B (zh) | 2022-07-19 | 2022-07-19 | 一种袋式除尘器框架撑环焊接方法及装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| CN115121921A true CN115121921A (zh) | 2022-09-30 |
| CN115121921B CN115121921B (zh) | 2023-07-25 |
Family
ID=83383488
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202210850188.3A Active CN115121921B (zh) | 2022-07-19 | 2022-07-19 | 一种袋式除尘器框架撑环焊接方法及装置 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN115121921B (zh) |
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN116900715A (zh) * | 2023-09-12 | 2023-10-20 | 武汉森源蓝天环境科技工程有限公司 | 一种袋式除尘器框架撑环焊接装置 |
| CN117066665A (zh) * | 2023-05-23 | 2023-11-17 | 河南永荣动力股份有限公司 | 一种电机用通风槽自动焊接设备及其使用方法 |
| CN117484064A (zh) * | 2023-12-27 | 2024-02-02 | 烟台铁中宝钢铁加工有限公司 | 一种立管悬挂系统锁定舌焊接定位工装 |
| CN119897586A (zh) * | 2025-03-03 | 2025-04-29 | 广东海洋大学 | 一种远洋船舶船舷护栏临时安装用激光焊接设备 |
| CN120326281A (zh) * | 2025-06-10 | 2025-07-18 | 苏州硕源兴精密科技有限公司 | 一种新能源汽车零部件焊接设备 |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN101874958A (zh) * | 2009-04-28 | 2010-11-03 | 上海袋式除尘配件有限公司 | 一种袋式除尘器用框架的制造方法 |
| CN203664940U (zh) * | 2013-12-26 | 2014-06-25 | 上海袋式除尘配件有限公司 | 一种袋式除尘器框架撑环焊接用涨开式中心电极装置 |
| CN113070559A (zh) * | 2021-04-14 | 2021-07-06 | 浙江鸿盛新材料科技集团股份有限公司 | 一种焊接电极、焊接装置以及除尘袋笼 |
| US20210268421A1 (en) * | 2018-07-09 | 2021-09-02 | All Filtration Technologies (Holidings) Pty Ltd | Low resistance cage for pulse jet filter |
| CN215880593U (zh) * | 2021-09-14 | 2022-02-22 | 天津精开机械加工有限公司 | 一种液压缸配件加工用焊接装置 |
-
2022
- 2022-07-19 CN CN202210850188.3A patent/CN115121921B/zh active Active
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN101874958A (zh) * | 2009-04-28 | 2010-11-03 | 上海袋式除尘配件有限公司 | 一种袋式除尘器用框架的制造方法 |
| CN203664940U (zh) * | 2013-12-26 | 2014-06-25 | 上海袋式除尘配件有限公司 | 一种袋式除尘器框架撑环焊接用涨开式中心电极装置 |
| US20210268421A1 (en) * | 2018-07-09 | 2021-09-02 | All Filtration Technologies (Holidings) Pty Ltd | Low resistance cage for pulse jet filter |
| CN113070559A (zh) * | 2021-04-14 | 2021-07-06 | 浙江鸿盛新材料科技集团股份有限公司 | 一种焊接电极、焊接装置以及除尘袋笼 |
| CN215880593U (zh) * | 2021-09-14 | 2022-02-22 | 天津精开机械加工有限公司 | 一种液压缸配件加工用焊接装置 |
Cited By (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN117066665A (zh) * | 2023-05-23 | 2023-11-17 | 河南永荣动力股份有限公司 | 一种电机用通风槽自动焊接设备及其使用方法 |
| CN116900715A (zh) * | 2023-09-12 | 2023-10-20 | 武汉森源蓝天环境科技工程有限公司 | 一种袋式除尘器框架撑环焊接装置 |
| CN116900715B (zh) * | 2023-09-12 | 2023-12-08 | 武汉森源蓝天环境科技工程有限公司 | 一种袋式除尘器框架撑环焊接装置 |
| CN117484064A (zh) * | 2023-12-27 | 2024-02-02 | 烟台铁中宝钢铁加工有限公司 | 一种立管悬挂系统锁定舌焊接定位工装 |
| CN117484064B (zh) * | 2023-12-27 | 2024-04-02 | 烟台铁中宝钢铁加工有限公司 | 一种立管悬挂系统锁定舌焊接定位工装 |
| CN119897586A (zh) * | 2025-03-03 | 2025-04-29 | 广东海洋大学 | 一种远洋船舶船舷护栏临时安装用激光焊接设备 |
| CN120326281A (zh) * | 2025-06-10 | 2025-07-18 | 苏州硕源兴精密科技有限公司 | 一种新能源汽车零部件焊接设备 |
Also Published As
| Publication number | Publication date |
|---|---|
| CN115121921B (zh) | 2023-07-25 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN115121921B (zh) | 一种袋式除尘器框架撑环焊接方法及装置 | |
| CN115922131B (zh) | 一种新能源汽车零件机壳焊接系统及焊接方法 | |
| CN114939720A (zh) | 一种复合式激光焊接设备 | |
| CN115139044A (zh) | 一种异形钢结构焊接定位装置 | |
| CN112454294B (zh) | 一种新能源汽车充电枪检修试验台 | |
| CN117548942B (zh) | 一种驾驶室支架总成的焊接工装 | |
| CN114425739A (zh) | 一种不锈钢管内表面抛光设备 | |
| CN114865865B (zh) | 一种应用于电机定子嵌线与联线的调节装置及方法 | |
| CN216066156U (zh) | 汽车配件焊接夹爪结构 | |
| CN110936083A (zh) | 一种移动电池点焊镍片固定架 | |
| CN210499257U (zh) | 一种自行车零配件加工用固定装置 | |
| CN210848725U (zh) | 夹持稳定保护型自动氩弧焊机 | |
| CN116393896B (zh) | 一种三维换热网焊接装置 | |
| CN118299640A (zh) | 一种用于钠电池生产的自动化组装线 | |
| CN214922061U (zh) | 一种汽车缸盖气门导管座圈压装装置 | |
| CN215047211U (zh) | 一种自动化上纸机的上纸夹具 | |
| CN213080583U (zh) | 一种铜壶生产焊接工装 | |
| CN212552236U (zh) | 一种高频感应电流焊接机构 | |
| CN209925989U (zh) | 一种便携式制冷系统润滑油加注装置 | |
| CN217315359U (zh) | 一种新型连续挤压机 | |
| CN215902892U (zh) | 一种焊工使用的手弧焊设备 | |
| CN221018095U (zh) | 一种硬铜排排折弯及冲压通用模具 | |
| CN119158751B (zh) | 一种线束端子自动灌胶装置以及灌胶方法 | |
| CN219845198U (zh) | 一种口罩带点焊装置 | |
| CN220686760U (zh) | 一种钢筋混凝土建筑框架 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| GR01 | Patent grant | ||
| GR01 | Patent grant |