CN115071170A - 一种热压罐内置温控格栅 - Google Patents
一种热压罐内置温控格栅 Download PDFInfo
- Publication number
- CN115071170A CN115071170A CN202210597290.7A CN202210597290A CN115071170A CN 115071170 A CN115071170 A CN 115071170A CN 202210597290 A CN202210597290 A CN 202210597290A CN 115071170 A CN115071170 A CN 115071170A
- Authority
- CN
- China
- Prior art keywords
- autoclave
- plate
- grid
- temperature control
- control grid
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images




Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C70/00—Shaping composites, i.e. plastics material comprising reinforcements, fillers or preformed parts, e.g. inserts
- B29C70/04—Shaping composites, i.e. plastics material comprising reinforcements, fillers or preformed parts, e.g. inserts comprising reinforcements only, e.g. self-reinforcing plastics
- B29C70/28—Shaping operations therefor
- B29C70/40—Shaping or impregnating by compression not applied
- B29C70/42—Shaping or impregnating by compression not applied for producing articles of definite length, i.e. discrete articles
- B29C70/44—Shaping or impregnating by compression not applied for producing articles of definite length, i.e. discrete articles using isostatic pressure, e.g. pressure difference-moulding, vacuum bag-moulding, autoclave-moulding or expanding rubber-moulding
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C70/00—Shaping composites, i.e. plastics material comprising reinforcements, fillers or preformed parts, e.g. inserts
- B29C70/04—Shaping composites, i.e. plastics material comprising reinforcements, fillers or preformed parts, e.g. inserts comprising reinforcements only, e.g. self-reinforcing plastics
- B29C70/28—Shaping operations therefor
- B29C70/54—Component parts, details or accessories; Auxiliary operations, e.g. feeding or storage of prepregs or SMC after impregnation or during ageing
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Composite Materials (AREA)
- Mechanical Engineering (AREA)
- Casting Or Compression Moulding Of Plastics Or The Like (AREA)
- Devices For Post-Treatments, Processing, Supply, Discharge, And Other Processes (AREA)
Abstract
本发明公开了一种热压罐内置温控格栅,本发明公开的格栅经过设计,随摆放模具的推车进入热压罐,置于热压罐进风口以改善进入热压罐内部的气流,减小工装之间气流阻碍的影响;采用此倾斜版整流的原因是流体在流动过程中具有由原本的流动方向改为沿着凸出物体表面流动的倾向,所以在进气口附近的位置处摆放格栅板可以改善气流组织,帮助高温载热气体沿倾斜壁板方向向上流动,用均匀整流的流动取代经碰撞偏转流向的流动,从而消除或减弱该处位置上工装型板表面温度的波动,提高升温过程的稳定性。
Description
技术领域
本发明涉及热压罐成型工艺过程,具体为一种热压罐内置温控格栅。
背景技术
热压罐成型工艺是将单层预浸料按预定方向铺叠成的复合材料毛胚、蜂窝夹芯结构及胶接结构等,用真空袋密封,靠放在模具上,在热压罐中经历升温加压、高温保温、降温泄压等过程,使复合材料固化成设计需要的形状的方法。作为这一工艺流程的主要生产设备,热压罐是一个带有加压、加热系统,能承受和调控温度、压力的大型专用压力容器,通常为一端封闭,另一端开门的近圆柱体,为航空热固性复合材料的压实、固化成型提供高温高压环境。使用热压罐工艺进行复合材料制件生产具有较强的灵活性,只要不超过其极限的最大温度和压力,便可以为多种材料、不同外形复合材料制件的固化过程进行加热、加压。
然而,现有技术中由于热压罐的罐体本身对温度和压力有较高的耐受要求,制造成本较为昂贵;此外,由于热压罐的尺寸较大及模具排布密度较大,受提供高温高压的方式影响,温度、压力变化响应不及时,气流阻碍较大,在靠后方的模具温度来不及变化,导致前后模具温差较大,温度控制精度差,导致这也成为这一工艺方法的瑕玷。
发明内容
针对现有热压罐工艺过程中存在的上述问题,本发明公开了一种热压罐内置温控格栅,其特征在于外形基于流体力学原理设计,对来流气体整流,以改善整个罐内气流流动,进而改善温度场的均匀性。
本发明技术方案:一种热压罐内置温控格栅,所述温控格栅包含格栅板、带小孔的挡板、保护外板。其中,所述格栅板中设有水平格栅、垂直格栅,所述格栅板外接于保护外板;所述保护外板与热压罐内部相连接。
进一步的,所述水平格栅和垂直格栅交错排布,将整个迎风截面分割成若干个小单元;所述格栅板上半部的倾斜板与水平方向成一定角度设置,其余格栅板为水平放置垂直于迎风面。
进一步的,所述保护外板的内部连接在格栅板外缘,外部连接热压罐内部,起包裹作用,防止格栅板边缘误伤。
更进一步的,所述格栅板中部设有带小孔的隔板,小孔的孔径不太大以至于失去阻挡作用,也不应小以使气体流动受阻;小孔均匀分布在所述隔板上。在本实施例提供的此种模型中小孔直径为30毫米,沿水平、竖直方向相邻的两小孔中心间距为120毫米。
作为本申请的一种优选实施方式,所述温控格栅还设有固定底座以及推车本体,所述固定底座上部与保护外板相固接,下部直接连接于推车车体,用于固定格栅板。
作为本申请的一种优选实施方式,所述格栅板上半部的倾斜板与水平方向成一定角度,在此实施方式中倾斜角度为30°,进入热压罐方式为随推车导轨进入罐体中。
采用此倾斜版整流的原因是流体有由偏离原本流动方向,改为随着凸出的物体表面流动的倾向,当流体与它流过的物体表面之间存在表面摩擦时,只要曲率不大,流体就会顺着该物体表面流动。此格栅在热压罐工作前跟随摆放模具的推车进入热压罐,置于热压罐进风口以改善进入热压罐内部的气流,减小工装之间气流阻碍的影响,在罐盖的中心位置附近处,高温气体聚集,靠近此处的工装温度升高的速率总是过快,同样不利于整个罐内工装加热过程中的均匀性。为了尽可能地避免高温的过分集中,以提高罐内各处工装升温过程的均匀性和一致性,在格栅板的中心部位采用带小孔的挡板。其中,小孔的孔径不应太大以至于失去阻挡作用,也不应小以使气体流动受阻;小孔的排布错落有致,使得此处气流通过的流量比起无控制时更小,在迎风截面上尽可能均匀。
附图说明
图1为一种热压罐内置温控格栅及推车整体三维结构图;
图2为一种热压罐内置温控格栅及推车整体三维结构正视图;
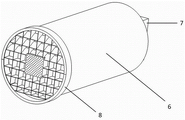
图3为一种热压罐内置温控格栅在热压罐内放置整体三维结构图;
图4为一种热压罐内置温控格栅在热压罐内放置整体三维结构正视图;
图5为未添加内置温控格栅的流场示意图;
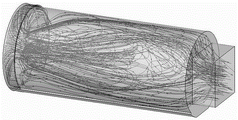
图6为已添加内置温控格栅的流场示意图;
图1中的标号名称:1.格栅板 2.带小孔的挡板 3.保护外板 4.固定底座 5.推车本体;
图3中的标号名称:6.热压罐罐体 7.出风口 8.进风口。
具体实施方式
本发明公开了一种热压罐内置温控格栅。为使本发明的目的、技术方案及效果更加清晰和明确,本发明参照附图,对温控格栅的工作过程、原理及改善效果作进一步详细说明。应当理解,此处所描述的具体实施仅用以解释本发明,并不用于限定本发明。对于其他罐筒直径的热压罐,可以采用等比例缩放的方式对格栅尺寸进行调整。
实施例1
如图1至图4所示,本实施例提供的一种热压罐用内置温控格栅,所述温控格栅包含格栅板1、带小孔的挡板2、保护外板3。其中,所述格栅板1中设有水平格栅、垂直格栅,所述格栅板外接于保护外板3;所述保护外板与热压罐内部相连接。
进一步的,所述水平格栅和垂直格栅交错排布,将整个迎风截面分割成若干个小单元;所述格栅板上半部的倾斜板与水平方向成角度设置,其余水平格栅为水平放置垂直于迎风面。
进一步的,所述保护外板的内部连接在格栅板外缘,外部连接热压罐内部,起包裹作用,防止格栅板边缘误伤。
更进一步的,所述格栅板中部设有带小孔的隔板,小孔的孔径不太大以至于失去阻挡作用,也不应小以使气体流动受阻;小孔均匀分布在所述隔板上。在本实施例提供的此种模型中小孔直径为30毫米,沿水平、竖直方向相邻的两小孔中心间距为120毫米。
作为本申请的一种优选实施方式,所述温控格栅还设有固定底座4以及推车本体5,所述固定底座4上部与保护外板相固接,下部直接连接于推车车体5,用于固定格栅板。
作为本申请的一种优选实施方式,所述格栅板上半部的倾斜板与水平方向成一定角度,在此实施方式中为30°,进入热压罐方式为随推车导轨进入罐体中。
热压罐成型工艺是将单层预浸料按预定方向铺叠成的复合材料毛胚、蜂窝夹芯结构及胶接结构等,用真空袋密封,靠放在模具上,在热压罐中经历升温加压、中高温保温、降温泄压等过程,使复合材料固化成设计需要的形状的方法。本发明在原有工艺上将格栅板置于进气口,可以改善气流组织,减小气流阻碍作用,帮助高温载热气体沿倾斜壁板方向向上流动,用均匀整流的流动取代经碰撞偏转流向的流动,从而消除或减弱该处位置上工装型板表面温度的波动,提高升温过程的稳定性。在这里,格栅板上侧的倾斜板与水平方向呈30°角。在罐盖的中心位置附近处,高温气体聚集,靠近此处的工装温度升高的速率总是过快,同样不利于整个罐内工装加热过程中的均匀性。本发明还基于计算流体力学软件,进行了仿真计算,并对格栅的整流效果进行了对比,具体如图5、图6所示。
图5为未添加温控格栅的内部流场示意图,图6为添加温控格栅的内部流场示意图。本发明实施案例中选取的热压罐模型罐筒直径3.6米,罐身长8米,有效容积81.4立方米,罐内外壁间进气道缝隙宽度60毫米,回风口边长2米,进气段长度取500毫米。常规热压罐中,由于工装之间存在气流阻碍,导致同个工装不同部位、不同工装之间存在较大温差,整个温度场均匀性较差。
该温控格栅采用如上述结构,格栅板中部设有带小孔的隔板,小孔的孔径不太大以至于失去阻挡作用,也不应小以使气体流动受阻;小孔均匀分布在所述隔板上。在本实施案例中,小孔直径为30毫米,沿水平、竖直方向相邻的两小孔中心间距为120毫米。
可以发现,位于罐头部的格栅板极大地改善了主要工作腔段内的气流向下倾斜聚集的趋势,除了在格栅板的下半部区域仍能保证气体的通过以外,上半部分的倾斜横板能够帮助将气体稳定地导向罐体上部区域,即在靠近入口位置装置的格栅板能够通过梳理和改善气流组织的流动,对温度场施加了被动的控制,从而提升了罐内垂直于流向方向上的流场及温度场的均匀性。
Claims (7)
1.一种热压罐内置温控格栅,其特征在于,所述温控格栅包含格栅板(1)、带小孔的挡板(2)、保护外板(3),其中,所述格栅板(1)中设有水平格栅、垂直格栅,所述格栅板外接于保护外板(3);所述保护外板与热压罐内部相连接。
2.根据权利要求1所述的一种热压罐内置温控格栅,其特征在于,所述水平格栅和垂直格栅交错排布,将整个迎风截面分割成若干个小单元;所述格栅板上半部的倾斜板与水平方向成角度设置,其余水平格栅为水平放置垂直于迎风面。
3.根据权利要求2所述的一种热压罐内置温控格栅,其特征在于,所述保护外板的内部连接在格栅板外缘,外部连接热压罐内部,起包裹作用,防止格栅板边缘误伤。
4.根据权利要求1所述的一种热压罐内置温控格栅,其特征在于,所述格栅板中部设有带小孔的隔板,小孔均匀分布在所述隔板上。
5.根据权利要求1所述的一种热压罐内置温控格栅,其特征在于,所述温控格栅还设有固定底座(4)以及推车本体(5),所述固定底座(4)上部与保护外板相固接,下部直接连接于推车车体(5),用于固定格栅板。
6.根据权利要求2所述的一种热压罐内置温控格栅,其特征在于,所述格栅板上半部的倾斜板与水平方向成30°。
7.根据权利要求2所述的一种热压罐内置温控格栅,其特征在于,其固定于推车上,进入热压罐方式为随推车沿着导轨进入罐体中。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202210597290.7A CN115071170B (zh) | 2022-05-30 | 2022-05-30 | 一种热压罐内置温控格栅 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202210597290.7A CN115071170B (zh) | 2022-05-30 | 2022-05-30 | 一种热压罐内置温控格栅 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| CN115071170A true CN115071170A (zh) | 2022-09-20 |
| CN115071170B CN115071170B (zh) | 2023-09-29 |
Family
ID=83249628
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202210597290.7A Active CN115071170B (zh) | 2022-05-30 | 2022-05-30 | 一种热压罐内置温控格栅 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN115071170B (zh) |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB0126837D0 (en) * | 2001-11-08 | 2002-01-02 | Farleydene Ltd | Multiple zone autoclaves |
| US20160348976A1 (en) * | 2015-05-26 | 2016-12-01 | The Boeing Company | Airflow in Autoclaves |
| CN210760639U (zh) * | 2019-11-14 | 2020-06-16 | 江西应用技术职业学院 | 一种汽车进气格栅 |
| CN211195000U (zh) * | 2019-12-02 | 2020-08-07 | 山东中航泰达复合材料有限公司 | 一种用于碳纤维加热固化用的新型热压罐 |
| CN212708133U (zh) * | 2021-01-12 | 2021-03-16 | 山东方维机械科技有限公司 | 一种新型热压罐导风装置 |
-
2022
- 2022-05-30 CN CN202210597290.7A patent/CN115071170B/zh active Active
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB0126837D0 (en) * | 2001-11-08 | 2002-01-02 | Farleydene Ltd | Multiple zone autoclaves |
| US20160348976A1 (en) * | 2015-05-26 | 2016-12-01 | The Boeing Company | Airflow in Autoclaves |
| CN210760639U (zh) * | 2019-11-14 | 2020-06-16 | 江西应用技术职业学院 | 一种汽车进气格栅 |
| CN211195000U (zh) * | 2019-12-02 | 2020-08-07 | 山东中航泰达复合材料有限公司 | 一种用于碳纤维加热固化用的新型热压罐 |
| CN212708133U (zh) * | 2021-01-12 | 2021-03-16 | 山东方维机械科技有限公司 | 一种新型热压罐导风装置 |
Non-Patent Citations (1)
| Title |
|---|
| 汪敏等: "复合材料结构件热压罐成型温度场闭环模拟", 《纤维复合材料》 * |
Also Published As
| Publication number | Publication date |
|---|---|
| CN115071170B (zh) | 2023-09-29 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP3840935B1 (en) | Flow directing system and method for additive manufacturing system | |
| EP3840939B1 (en) | Additive manufaturing system comprising a lower gas flow injection system and method for additive manufacturing | |
| CN208759960U (zh) | 一种塑胶件的注塑成型装置 | |
| KR101916919B1 (ko) | 냉각 노즐과 가압 펀치를 일체적으로 구비한 열간 다점 성형 금형 장치 및 이를 이용한 다점 성형 방법 | |
| US12479587B2 (en) | Skeleton screen for an air intake portion of a machine | |
| CN209534166U (zh) | 一种用于3d打印设备的恒温控制成型仓 | |
| CN115071170B (zh) | 一种热压罐内置温控格栅 | |
| CN203650997U (zh) | 用于3d打印机的出料冷却装置 | |
| CN115625300B (zh) | 一种利用正负压快速成型的环保型制芯机 | |
| KR20230001388A (ko) | 냉각용 덕트 및 이를 제작하는 제작 방법 | |
| CN215786965U (zh) | 一种用于数控龙门铣床的冷却装置 | |
| CN116669931A (zh) | 用于增材制造三维工件的装置及方法 | |
| CN109434082A (zh) | 一种用于汽车模具的冷却装置 | |
| CN203004177U (zh) | 吹塑薄膜二次风冷装置 | |
| CN210283239U (zh) | 一种可调节局部风量的吹塑机风环组件 | |
| CN208730300U (zh) | 一种汽车内饰件生产快速降温装置 | |
| CN217258368U (zh) | 一种可调节吹膜机风环 | |
| CN108145930A (zh) | 高散热注塑模具 | |
| CN214082823U (zh) | 一种风环 | |
| CN209289796U (zh) | 一种二次成型鞋底设备 | |
| CN106182775A (zh) | 一种带有散热喷头的3d打印机 | |
| CN212422034U (zh) | 一种具有快速冷却结构的模具装置 | |
| CN218109095U (zh) | 一种带有冷却机构的汽车零件热成型模具 | |
| CN218366533U (zh) | 一种基于3d打印的定型模具 | |
| CN214027254U (zh) | 一种fdm3d打印机对打印物品的冷却装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| GR01 | Patent grant | ||
| GR01 | Patent grant |