CN114953345A - 一种手术辅助器材注塑成型系统 - Google Patents
一种手术辅助器材注塑成型系统 Download PDFInfo
- Publication number
- CN114953345A CN114953345A CN202210628588.XA CN202210628588A CN114953345A CN 114953345 A CN114953345 A CN 114953345A CN 202210628588 A CN202210628588 A CN 202210628588A CN 114953345 A CN114953345 A CN 114953345A
- Authority
- CN
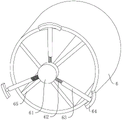
- China
- Prior art keywords
- workpiece
- material cutting
- axis
- injection molding
- clamping
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
Images




Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C45/00—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor
- B29C45/17—Component parts, details or accessories; Auxiliary operations
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C45/00—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor
- B29C45/17—Component parts, details or accessories; Auxiliary operations
- B29C45/38—Cutting-off equipment for sprues or ingates
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C45/00—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor
- B29C45/17—Component parts, details or accessories; Auxiliary operations
- B29C45/40—Removing or ejecting moulded articles
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C45/00—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor
- B29C45/17—Component parts, details or accessories; Auxiliary operations
- B29C45/40—Removing or ejecting moulded articles
- B29C45/4005—Ejector constructions; Ejector operating mechanisms
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C45/00—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor
- B29C45/17—Component parts, details or accessories; Auxiliary operations
- B29C45/40—Removing or ejecting moulded articles
- B29C45/42—Removing or ejecting moulded articles using means movable from outside the mould between mould parts, e.g. robots
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C45/00—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor
- B29C45/17—Component parts, details or accessories; Auxiliary operations
- B29C45/40—Removing or ejecting moulded articles
- B29C45/43—Removing or ejecting moulded articles using fluid under pressure
Landscapes
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Mechanical Engineering (AREA)
- Robotics (AREA)
- Moulds For Moulding Plastics Or The Like (AREA)
Abstract
本发明涉及注塑成型技术领域,特别涉及一种手术辅助器材注塑成型系统,包括:上模仁和下模仁;由上模仁与下模仁合模形成的成型腔;与成型腔连通的顶部切料槽、外侧切料槽和内侧切料槽;设于顶部切料槽上且靠近成型腔顶部并位于成型工件外表面一侧的顶部切料刀、设于外侧切料槽上且靠近成型腔底部并位于成型工件外表面一侧的外侧切料刀、设于内侧切料槽上且靠近成型腔底部并位于成型工件内壁一侧的内侧切料刀。通过在成型腔的一旁设置顶部切料刀、外侧切料刀以及内侧切料刀,成型腔内的成型工件在脱模时上升,成型工件的边角料被顶部切料刀、外侧切料刀以及内侧切料刀切下,使得成型工件的表面平整,并且有效提高了工件的成型成功率。
Description
技术领域
本发明涉及注塑成型技术领域,特别涉及一种手术辅助器材注塑成型系统。
背景技术
手术辅助器材通常采用包胶制成,在制造手术辅助器材时通常采用注塑成型的方法,由于包胶具有较好的流动性,加工时,易受成型工件内的气压影响而产生边角料,影响产品质量。
在现有技术中,通常采用直接将成型工件顶出的方式来进行脱模,脱模后对成型工件进行打磨切割将毛边割除,从而提升产品质量。
在实际应用过程中,因成型工件与型腔的包紧力较大,成型工件有时不能完全从型腔内脱落,造成成型工件的脱模不便,同时,再次合模时将产品及模具零件压坏,产生损失和中断生产的情况;此外,成型工件取出后与外界空气接触并冷却,边角料与成型工件的连接强度高,使得工人打磨不便,从而造成边角料的去除不便,加工效率低且成型成功率低,因此,本发明提供一种可一体化完成成型工件脱模及边角料切割的手术辅助器材注塑成型系统。
发明内容
为解决上述技术问题,本发明提供了一种手术辅助器材注塑成型系统,通过在盖板上开设吹气孔,高压吹气设备与吹气孔连接,对吹气孔吹气,高压气体由吹气孔进入吹气套再进入成型工件内,高压气体将成型工件与成型腔的连接切断,便于后续取出模具,在成型腔的一旁设置顶部切料刀、外侧切料刀以及内侧切料刀,成型腔内的成型工件在脱模时上升,成型工件的边角料被顶部切料刀、外侧切料刀以及内侧切料刀切下,使得成型工件的表面平整,并且有效提高了工件的成型成功率,一体化完成成型工件脱模及边角料切割,加工效率和成型成功率得到提升。
为达到上述目的,本发明的技术方案如下:
一种手术辅助器材注塑成型系统,包括:上模仁和下模仁;
由所述上模仁与所述下模仁合模形成的成型腔;
与所述成型腔连通的顶部切料槽、外侧切料槽和内侧切料槽;
设于所述顶部切料槽上且靠近所述成型腔顶部并位于成型工件外表面一侧的顶部切料刀、设于所述外侧切料槽上且靠近所述成型腔底部并位于成型工件外表面一侧的外侧切料刀、设于所述内侧切料槽上且靠近所述成型腔底部并位于成型工件内壁一侧的内侧切料刀;
设于所述上模仁和下模仁旁的三轴伺服机构;
设于所述三轴伺服机构输出端的盖板,设于所述盖板上的吹气孔,设于所述盖板上并与所述吹气孔连通的吹气套,所述吹气套的一端与成型工件的顶端管道连通;
设于所述盖板两侧用于夹持成型工件的夹持脱模组件。
作为本发明的一种优选方案,所述顶部切料刀、外侧切料刀与内侧切料刀之间平行设置,且所述外侧切料刀与内侧切料刀之间呈相对设置,且所述顶部切料刀、外侧切料刀与内侧切料刀的刀刃均与成型腔的侧壁接触。
作为本发明的一种优选方案,所述上模仁上设有与所述成型腔位于同一水平面用于固定成型腔的固定块,所述上模仁上设有对所述固定块进行限位的限位块。
作为本发明的一种优选方案,所述固定块上开设有用于容纳边角料的容纳腔,所述容纳腔与所述顶部切料槽、外侧切料槽均连接。
作为本发明的一种优选方案,所述上模仁上设有与成型工件的管道相适配的管道连接器,所述管道连接器内设有十字支撑架,所述十字支撑架的端部设有支撑块,所述支撑块的侧壁上设有若干弹簧,每一所述弹簧的端部均安装有支撑脚,所述支撑脚的端部安装有与管道内壁相适配的弧形压板。
作为本发明的一种优选方案,所述三轴伺服机构包括垂直于地面设置的Z轴支撑杆,Z轴支撑杆上安装有旋转伺服电机,旋转伺服电机上安装有支撑板,支撑板上安装有Z轴滑动杆,Z轴滑动杆上安装有Z轴驱动电机,Z轴滑动杆的侧壁上安装有位于Z轴驱动电机输出端的X轴支撑杆,X轴支撑杆的侧壁上安装有X轴驱动气缸,X轴驱动气缸的输出端连接有滑动设于X轴支撑杆侧壁上的夹爪,所述盖板上开设有腰型孔,所述夹爪穿过所述腰型孔将所述盖板夹持。
作为本发明的一种优选方案,所述吹气套的通道内壁上设有环形台阶,所述环形台阶与所述吹气套同心。
作为本发明的一种优选方案,还包括设于所述下模仁上用于顶出所述成型腔内的成型工件的顶升组件,顶升组件包括设置于所述下模仁上且一端伸入所述成型腔中心的顶针,设于所述顶针底端的顶升板,所述顶升板的顶端中部设有限位柱,所述顶升板的端面四周设有弹簧阻尼器。
作为本发明的一种优选方案,所述夹持脱模组件包括固定于所述盖板两侧上的液压夹持固定架,滑动设置于所述液压夹持固定架端部的两个相对的夹持臂,所述夹持臂上开设有用于夹持成型工件的半圆槽。
作为本发明的一种优选方案,所述吹气套的通道内壁上开设有安装槽,所述安装槽内安装有红外传感器,所述红外传感器与所述液压夹持固定架电性连接并控制所述液压夹持固定架工作。
综上所述,本发明具有如下有益效果:
1、通过在成型腔的一旁设置顶部切料刀、外侧切料刀以及内侧切料刀,成型腔内的成型工件在脱模时上升,成型工件的边角料被顶部切料刀、外侧切料刀以及内侧切料刀切下,使得成型工件的表面平整,并且有效提高了工件的成型成功率;
2、通过在盖板上开设吹气孔,高压吹气设备与吹气孔连接,对吹气孔吹气,高压气体由吹气孔进入吹气套再进入成型工件内,高压气体将成型工件与成型腔的连接切断,便于后续取出模具,并且可使得成型工件更加迅速地冷却,避免成型工件脱模时被氧化而出现毛刺,大大提升成型工件的加工质量及良品率;
3、边角料进入顶部切料槽、外侧切料槽后会自动进入到容纳腔内,容纳腔扩大了容纳边角料的容积,可容纳更多的边角料,防止边角料过多而堵塞顶部切料槽和外侧切料槽。
附图说明
为了更清楚地说明本发明实施例或现有技术中的技术方案,下面将对实施例或现有技术描述中所需要使用的附图作简单地介绍,显而易见地,下面描述中的附图仅仅是本发明的一些实施例,对于本领域普通技术人员来讲,在不付出创造性劳动的前提下,还可以根据这些附图获得其他的附图。
图1为本申请实施例的整体结构爆炸立体示意图。
图2为本申请实施例中上模仁与下模仁的轴二测图。
图3为本申请实施例中用于展示上模仁与下模仁内部结构的剖视结构示意图。
图4为图3的A处结构放大图。
图5为本申请实施例中成型工件与管道连接器的连接结构示意图。
图6为本申请实施例中用于展示连接器结构的示意图。
图7为本申请实施例中三轴伺服机构的结构示意图。
图8为盖板与成型工件的连接结构示意图。
图9为盖板与成型工件连接结构的仰视图。
图10为本实施例用于展示吹气套内部结构的示意图。
图11为图10中的B处结构放大图。
图12为另一实施例中用于展示吹气套内部结构的示意图。
图中数字和字母所表示的相应部件名称:
1、上模仁;11、成型腔;12、顶部切料槽;13、顶部切料刀;14、外侧切料槽;15、外侧切料刀;16、内侧切料槽;17、内侧切料刀;18、固定块;181、容纳腔;19、限位块;2、下模仁;3、三轴伺服机构;31、Z轴支撑杆;32、旋转伺服电机;33、支撑板;34、X轴支撑杆;35、X轴驱动气缸;36、Z轴滑动杆;37、Z轴驱动电机;38、夹爪;4、盖板;41、吹气孔;42、吹气套;421、环形台阶;422、安装槽;423、红外传感器;424、橡胶密封环;43、腰型孔;5、夹持脱模组件;51、液压夹持固定架;52、夹持臂;53、半圆槽;6、管道连接器;61、支撑块;62、弹簧;63、支撑脚;64、弧形压板;65、十字支撑架;7、顶升组件;71、顶针;72、顶升板;73、限位柱;74、弹簧阻尼器。
具体实施方式
下面将结合本发明实施例中的附图,对本发明实施例中的技术方案进行清楚、完整地描述,显然,所描述的实施例仅仅是本发明一部分实施例,而不是全部的实施例。基于本发明中的实施例,本领域普通技术人员在没有作出创造性劳动前提下所获得的所有其他实施例,都属于本发明保护的范围。
实施例
本申请实施例公开一种手术辅助器材注塑成型系统。
如图1、图2和图3所示,一种手术辅助器材注塑成型系统,包括:上模仁1和下模仁2;由上模仁1与下模仁2合模形成的成型腔11;
如图2、图3和图4所示,与成型腔11连通的顶部切料槽12、外侧切料槽14和内侧切料槽16;
焊接于顶部切料槽12上且靠近成型腔11顶部并位于成型工件外表面一侧的顶部切料刀13、焊接于外侧切料槽14上且靠近成型腔11底部并位于成型工件外表面一侧的外侧切料刀15、焊接于内侧切料槽16上且靠近成型腔11底部并位于成型工件内壁一侧的内侧切料刀17;
如图1所示,还包括固定于地面上且位于上模仁1和下模仁2旁的三轴伺服机构3;
如图1、图8和图9所示,包括设于三轴伺服机构3输出端的盖板4,开设于盖板4上的吹气孔41,设于盖板4上并与吹气孔41连通的吹气套42,吹气套42的一端与成型工件的顶端管道连通;
设于盖板4两侧用于夹持成型工件的夹持脱模组件5。
如图2、图3和图4所示,通过在成型腔11的一旁设置顶部切料刀13,成型腔11内的成型工件在脱模时上升,而成型工件的边角料会接触到顶部切料刀13并被顶部切料刀13切下,使得成型工件的表面平整,并且有效提高了成型成功率。通过设置外侧切料刀15,成型工件脱模上升时成型工件的底端外侧与外侧切料刀15抵接,将成型工件底部外侧的边角料切下,通过设置内侧切料刀17,成型工件脱模上升时成型工件的底端内侧与内侧切料刀17抵接,将成型工件底部内侧的边角料切下,使得对成型工件边角料的切割更加全面。上模仁1和下模仁2开模后,三轴伺服机构3驱动盖板4移动至模具成型腔11的正上方,将吹气套42与成型工件顶端的管道对准,将盖板4向下压使得成型工件顶端的管道与吹气套42套合,高压吹气设备与吹气孔41连接,对吹气孔41吹气,高压气体由吹气孔41进入吹气套42再进入成型工件内,高压气体将成型工件与成型腔11的连接切断,便于后续取出模具,并且可使得成型工件更加迅速地冷却,避免成型工件脱模时被氧化而出现毛刺,大大提升成型工件的加工质量及良品率。
顶部切料刀13、外侧切料刀15与内侧切料刀17均呈环形,且顶部切料刀13、外侧切料刀15与内侧切料刀17的刀刃均与成型腔11的侧壁接触。成型工件成型后成型工件的边角分别与顶部切料刀13、外侧切料刀15与内侧切料刀17的刀刃接触,呈环形的顶部切料刀13、外侧切料刀15与内侧切料刀17可对成型工件的整个外环进行切割,对成型工件的切割充分,成型工件的边角料难以残留。
顶部切料刀13、外侧切料刀15与内侧切料刀17之间平行设置,且外侧切料刀15与内侧切料刀17之间呈相对设置。呈相对设置的外侧切料刀15与内侧切料刀17可对成型工件的底部两侧进行切割,对边角料的切除更加全面。
上模仁1上设有与成型腔11位于同一水平面用于抵接固定成型腔11的固定块18,上模仁1的一侧通过螺栓连接有对固定块18进行限位的限位块19。通过限位块19对固定块18进行限位,固定块18抵接成型腔11,使得成型腔11的定位准确,并且不易出现移位,确保成型腔11的稳定性。
固定块18上开设有用于容纳边角料的容纳腔181,容纳腔181与顶部切料槽12、外侧切料槽14均连接。边角料进入顶部切料槽12、外侧切料槽14后会自动进入到容纳腔181内,容纳腔181扩大了容纳边角料的容积,可容纳更多的边角料,防止堵塞顶部切料槽12和外侧切料槽14。
顶升组件7包括滑动设置于下模仁2上且一端伸入型腔中心的顶针71,设于顶针71底端的顶升板72。使用时,通过顶升板72顶升顶针71,顶针71对成型工件的中心进行顶升,使得成型工件在成型腔11内上升,实现脱模,并且在脱模过程中由顶部切料刀13、外侧切料刀15与内侧切料刀17进行边角料切料。
顶升板72的顶端中部焊接有限位柱73,顶升板72上升一段距离后与下模仁2的成型腔11底端抵接,限制顶升板72的顶升行程,从而起到增加顶升板72工作时的稳定性的效果。
顶升板72上焊接有呈矩阵式分布的四个弹簧阻尼器74,弹簧阻尼器74对顶升板72的运动起到引导作用,并且在顶升完成后可实现自动复位。
如图3、图4和图5所示,所述上模仁1上设有与成型工件的管道相适配的管道连接器6,管道连接器6内设有十字支撑架65,管道连接器6上安装有位于十字支撑架65一端的支撑块61,支撑块61的侧壁上固定有三个呈环形等间距分布的弹簧62,每一弹簧62的端部均固定有支撑脚63,支撑脚63的端部安装有与管道内壁相适配的弧形压板64。管道连接器6的一端插在成型工件的管道处,另一端与吹气套42连接,弹簧62驱动支撑脚63向管道的内壁移动,弧形压板64压在管道内壁上与管道内壁保持抵接,管道连接器6可让管道保持打开状态,并且可有效增加管道处的结构强度,防止成型工件的管道与吹气套42连接时发生弯折。
如图1、图7和图8所示,三轴伺服机构3包括垂直于地面设置的Z轴支撑杆31,Z轴支撑杆31上安装有旋转伺服电机32,旋转伺服电机32上安装有支撑板33,支撑板33上安装有Z轴滑动杆36,Z轴滑动杆36上安装有Z轴驱动电机37,Z轴滑动杆36的侧壁上安装有位于Z轴驱动电机37输出端的X轴支撑杆34,X轴支撑杆34的侧壁上安装有X轴驱动气缸35,X轴驱动气缸35的输出端连接有滑动设于X轴支撑杆34侧壁上的夹爪38,盖板4上开设有腰型孔43,夹爪38穿过腰型孔43将盖板4夹持。上模仁1和下模仁2开模后,通过旋转伺服电机32旋转支撑板33、X轴驱动气缸35驱动Z轴滑动杆36在X轴支撑杆34上滑动、Z轴驱动电机37驱动夹爪38在Z轴滑动杆36上滑动,实现了对夹爪38的三轴调位,夹爪38上的盖板4可任意移动,方便地将盖板4移动至成型腔11正上方并校准。
如图9、图10和图11所示,吹气套42的通道内壁上一体成型有环形台阶421,环形台阶421的通道与吹气套42的通道同心。通过设置环形台阶421,环形台阶421对吹气套42与成型工件的管道之间的连接起到引导作用,便于将吹气套42的通道与管道的通道连通,定位更加精确。
环形台阶421的通道直径小于成型工件的管道的通道直径大小。在通气时,高压气体可畅通地穿过环形台阶421与管道的连接处,避免高压气体在环形台阶421与管道的连接处形成回流影响气体的流通。
吹气套42的通道内壁上粘接有橡胶密封环424。将吹气套42与成型工件顶端的管道连接时,管道进入吹气套42内,首先与橡胶密封环424接触并挤压橡胶密封环424,使得吹气套42与管道之间保持密封状态,防止气体漏出影响吹气效率。
夹持脱模组件5包括通过螺丝安装于盖板4两侧上的液压夹持固定架51,液压夹持固定架51端部的端部滑动安装有两个相对的夹持臂52,夹持臂52上开设有用于夹持成型工件的半圆槽53。液压夹持固定架51上安装有两个相对的液压缸,液压缸的输出端与夹持臂52连接,液压缸驱动夹持臂52相互靠近或远离,从而控制夹持臂52对成型工件进行夹持,移动盖板4即可带动成型工件脱模。
吹气套42的通道内壁与环形台阶421连接处开设有安装槽422,安装槽422内安装有红外传感器423,红外传感器423与液压夹持固定架51电性连接并控制液压夹持固定架51工作。成型工件的管道进入吹气套42并与环形台阶421连接时,红外传感器423发出的红外光被遮挡,红外传感器423收到信号并控制液压夹持固定架51工作,驱动夹持臂52相向连接,完成了自动化控制夹持臂52对成型工件进行夹持,可有效节省人力,提高脱模效率。
参照图12,在另一实施例中,吹气孔41和吹气套42均为三个,可适配三个管道的工件。
工作原理:工件成型后,打开上模仁1和下模仁2,三轴伺服机构3驱动盖板4移动至成型腔11的正上方,将吹气套42与成型工件顶端的管道对准,将盖板4向下压使得成型工件顶端的管道与吹气套42套合,高压吹气设备与吹气孔41连接,对吹气孔41吹气,高压气体由吹气孔41进入吹气套42再进入成型工件内,高压气体将成型工件与成型腔11的连接切断,便于后续取出模具;通过顶升板72顶升顶针71,顶针71对成型工件的中心进行顶升,使得成型工件在成型腔11内上升,而成型工件的边角料会接触到顶部切料刀13、外侧切料刀15和内侧切料刀17并被切下,使得成型工件的表面平整,顶部切料刀13、外侧切料刀15和内侧切料刀17切割成型工件的边角料后,切割下的边角料从缝隙处进入相应的切料槽内,后续由操作人员开模对边角料进行处理,脱模后,液压缸驱动夹持臂52相互靠近使得夹持臂52对成型工件进行夹持,通过三轴伺服机构3驱动盖板4移动从而将成型工件取出。
对所公开的实施例的上述说明,使本领域专业技术人员能够实现或使用本发明。对这些实施例的多种修改对本领域的专业技术人员来说将是显而易见的,本文中所定义的一般原理可以在不脱离本发明的精神或范围的情况下,在其它实施例中实现。因此,本发明将不会被限制于本文所示的这些实施例,而是要符合与本文所公开的原理和新颖特点相一致的最宽的范围。
Claims (10)
1.一种手术辅助器材注塑成型系统,其特征在于,包括:上模仁(1)和下模仁(2);
由所述上模仁(1)与所述下模仁(2)合模形成的成型腔(11);
与所述成型腔(11)连通的顶部切料槽(12)、外侧切料槽(14)和内侧切料槽(16);
设于所述顶部切料槽(12)上且靠近所述成型腔(11)顶部并位于成型工件外表面一侧的顶部切料刀(13)、设于所述外侧切料槽(14)上且靠近所述成型腔(11)底部并位于成型工件外表面一侧的外侧切料刀(15)、设于所述内侧切料槽(16)上且靠近所述成型腔(11)底部并位于成型工件内壁一侧的内侧切料刀(17);
设于所述上模仁(1)和下模仁(2)旁的三轴伺服机构(3);
设于所述三轴伺服机构(3)输出端的盖板(4),设于所述盖板(4)上的吹气孔(41),设于所述盖板(4)上并与所述吹气孔(41)连通的吹气套(42),所述吹气套(42)的一端与成型工件的顶端管道连通;
设于所述盖板(4)两侧用于夹持成型工件的夹持脱模组件(5)。
2.根据权利要求1所述的手术辅助器材注塑成型系统,其特征在于,所述顶部切料刀(13)、外侧切料刀(15)与内侧切料刀(17)之间平行设置,且所述外侧切料刀(15)与内侧切料刀(17)之间呈相对设置,且所述顶部切料刀(13)、外侧切料刀(15)与内侧切料刀(17)的刀刃均与成型腔(11)的侧壁接触。
3.根据权利要求1所述的手术辅助器材注塑成型系统,其特征在于,所述上模仁(1)上设有与所述成型腔(11)位于同一水平面用于固定成型腔(11)的固定块(18),所述上模仁(1)上设有对所述固定块(18)进行限位的限位块(19)。
4.根据权利要求3所述的手术辅助器材注塑成型系统,其特征在于,所述固定块(18)上开设有用于容纳边角料的容纳腔(181),所述容纳腔(181)与所述顶部切料槽(12)、外侧切料槽(14)均连接。
5.根据权利要求1所述的手术辅助器材注塑成型系统,其特征在于,所述上模仁(1)上设有与成型工件的管道相适配的管道连接器(6),所述管道连接器(6)内设有十字支撑架(65),所述十字支撑架(65)的端部设有支撑块(61),所述支撑块(61)的侧壁上设有若干弹簧(62),每一所述弹簧(62)的端部均安装有支撑脚(63),所述支撑脚(63)的端部安装有与管道内壁相适配的弧形压板(64)。
6.根据权利要求1所述的手术辅助器材注塑成型系统,其特征在于,所述三轴伺服机构(3)包括垂直于地面设置的Z轴支撑杆(31),Z轴支撑杆(31)上安装有旋转伺服电机(32),旋转伺服电机(32)上安装有支撑板(33),支撑板(33)上安装有Z轴滑动杆(36),Z轴滑动杆(36)上安装有Z轴驱动电机(37),Z轴滑动杆(36)的侧壁上安装有位于Z轴驱动电机(37)输出端的X轴支撑杆(34),X轴支撑杆(34)的侧壁上安装有X轴驱动气缸(35),X轴驱动气缸(35)的输出端连接有滑动设于X轴支撑杆(34)侧壁上的夹爪(38),所述盖板(4)上开设有腰型孔(43),所述夹爪(38)穿过所述腰型孔(43)将所述盖板(4)夹持。
7.根据权利要求1所述的手术辅助器材注塑成型系统,其特征在于,所述吹气套(42)的通道内壁上设有环形台阶(421),所述环形台阶(421)与所述吹气套(42)同心。
8.根据权利要求1所述的手术辅助器材注塑成型系统,其特征在于,还包括设于所述下模仁(2)上用于顶出所述成型腔(11)内的成型工件的顶升组件(7),顶升组件(7)包括设置于所述下模仁(2)上且一端伸入所述成型腔(11)中心的顶针(71),设于所述顶针(71)底端的顶升板(72),所述顶升板(72)的顶端中部设有限位柱(73),所述顶升板(72)的端面四周设有弹簧阻尼器(74)。
9.根据权利要求1所述的手术辅助器材注塑成型系统,其特征在于,所述夹持脱模组件(5)包括固定于所述盖板(4)两侧上的液压夹持固定架(51),滑动设置于所述液压夹持固定架(51)端部的两个相对的夹持臂(52),所述夹持臂(52)上开设有用于夹持成型工件的半圆槽(53)。
10.根据权利要求9所述的手术辅助器材注塑成型系统,其特征在于,所述吹气套(42)的通道内壁上开设有安装槽(422),所述安装槽(422)内安装有红外传感器(423),所述红外传感器(423)与所述液压夹持固定架(51)电性连接并控制所述液压夹持固定架(51)工作。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202210628588.XA CN114953345A (zh) | 2022-06-06 | 2022-06-06 | 一种手术辅助器材注塑成型系统 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202210628588.XA CN114953345A (zh) | 2022-06-06 | 2022-06-06 | 一种手术辅助器材注塑成型系统 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN114953345A true CN114953345A (zh) | 2022-08-30 |
Family
ID=82959883
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202210628588.XA Withdrawn CN114953345A (zh) | 2022-06-06 | 2022-06-06 | 一种手术辅助器材注塑成型系统 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN114953345A (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN117341153A (zh) * | 2023-12-04 | 2024-01-05 | 佛山市顺德区天玛仕电子有限公司 | 一种用于生产插座外壳的注塑模具 |
-
2022
- 2022-06-06 CN CN202210628588.XA patent/CN114953345A/zh not_active Withdrawn
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN117341153A (zh) * | 2023-12-04 | 2024-01-05 | 佛山市顺德区天玛仕电子有限公司 | 一种用于生产插座外壳的注塑模具 |
| CN117341153B (zh) * | 2023-12-04 | 2024-02-02 | 佛山市顺德区天玛仕电子有限公司 | 一种用于生产插座外壳的注塑模具 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN214773598U (zh) | 一种复合软管注塑成型模 | |
| CN112895286A (zh) | 一种便于使用的汽车配件注塑模具的注塑工艺生产装置 | |
| CN214353852U (zh) | 一种可自动脱模的鞋底成型模具 | |
| CN215279781U (zh) | 一种铝用整体合金铣刀加工用成型模具 | |
| CN210498281U (zh) | 一种五金配件蜡模自动开模装置 | |
| CN211389889U (zh) | 一种具有移动注塑流道的注塑模具 | |
| CN113815193A (zh) | 具有料头自动切除功能的注塑模具 | |
| CN222590547U (zh) | 一种对接稳定的模具 | |
| CN212764579U (zh) | 一种一模两腔注塑件料头切除装置 | |
| CN114228059A (zh) | 一种汽车后尾灯成型模具 | |
| KR101960814B1 (ko) | 소형 성형품의 자동 추출장치가 구비된 사출금형 | |
| CN112277257A (zh) | 一种插头定位板的注塑加工模具 | |
| CN224128591U (zh) | 一种银饰复杂造型一体化铸造模具 | |
| CN223864171U (zh) | 一种便于脱模的橡胶件生产模具 | |
| JP2557653Y2 (ja) | 射出成形装置の製品押出装置 | |
| CN224145247U (zh) | 塑料模具小镶块快速更换机构 | |
| CN210453543U (zh) | 一种便于拆卸的蓝牙耳机外壳拼接式模具 | |
| CN216782433U (zh) | 一种全自动脚轮镶件工装 | |
| CN223567079U (zh) | 一种多pin针连接器生产模具 | |
| CN223278423U (zh) | 一种可便捷取料的开关电源外壳生产模具 | |
| CN220995335U (zh) | 一种自动剪浇口模具 | |
| CN220049977U (zh) | 一种高效型金属压铸模具 | |
| CN218366291U (zh) | 一种塑料模具制造用快速顶出装置 | |
| CN221605070U (zh) | 一种注塑螺母结构 | |
| CN224060323U (zh) | 一种塑料成型模具用出模顶出结构 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| WW01 | Invention patent application withdrawn after publication |
Application publication date: 20220830 |
|
| WW01 | Invention patent application withdrawn after publication |