CN114939965A - 一种冲压式注塑加工模具 - Google Patents
一种冲压式注塑加工模具 Download PDFInfo
- Publication number
- CN114939965A CN114939965A CN202210810188.0A CN202210810188A CN114939965A CN 114939965 A CN114939965 A CN 114939965A CN 202210810188 A CN202210810188 A CN 202210810188A CN 114939965 A CN114939965 A CN 114939965A
- Authority
- CN
- China
- Prior art keywords
- fixed
- fixedly arranged
- runner
- stamping
- box
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C45/00—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor
- B29C45/17—Component parts, details or accessories; Auxiliary operations
- B29C45/38—Cutting-off equipment for sprues or ingates
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29B—PREPARATION OR PRETREATMENT OF THE MATERIAL TO BE SHAPED; MAKING GRANULES OR PREFORMS; RECOVERY OF PLASTICS OR OTHER CONSTITUENTS OF WASTE MATERIAL CONTAINING PLASTICS
- B29B17/00—Recovery of plastics or other constituents of waste material containing plastics
- B29B17/0005—Direct recuperation and re-use of scrap material during moulding operation, i.e. feed-back of used material
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29B—PREPARATION OR PRETREATMENT OF THE MATERIAL TO BE SHAPED; MAKING GRANULES OR PREFORMS; RECOVERY OF PLASTICS OR OTHER CONSTITUENTS OF WASTE MATERIAL CONTAINING PLASTICS
- B29B17/00—Recovery of plastics or other constituents of waste material containing plastics
- B29B17/04—Disintegrating plastics, e.g. by milling
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C45/00—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor
- B29C45/17—Component parts, details or accessories; Auxiliary operations
- B29C45/1753—Cleaning or purging, e.g. of the injection unit
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C45/00—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor
- B29C45/17—Component parts, details or accessories; Auxiliary operations
- B29C45/1759—Removing sprues from sprue-channels
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29B—PREPARATION OR PRETREATMENT OF THE MATERIAL TO BE SHAPED; MAKING GRANULES OR PREFORMS; RECOVERY OF PLASTICS OR OTHER CONSTITUENTS OF WASTE MATERIAL CONTAINING PLASTICS
- B29B17/00—Recovery of plastics or other constituents of waste material containing plastics
- B29B2017/001—Pretreating the materials before recovery
- B29B2017/0015—Washing, rinsing
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C45/00—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor
- B29C45/17—Component parts, details or accessories; Auxiliary operations
- B29C45/1753—Cleaning or purging, e.g. of the injection unit
- B29C2045/1754—Cleaning or purging, e.g. of the injection unit purging cooling channels
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02W—CLIMATE CHANGE MITIGATION TECHNOLOGIES RELATED TO WASTEWATER TREATMENT OR WASTE MANAGEMENT
- Y02W30/00—Technologies for solid waste management
- Y02W30/50—Reuse, recycling or recovery technologies
- Y02W30/62—Plastics recycling; Rubber recycling
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Manufacturing & Machinery (AREA)
- Environmental & Geological Engineering (AREA)
- Moulds For Moulding Plastics Or The Like (AREA)
Abstract
本发明公开了一种冲压式注塑加工模具,包括底座,所述底座上端固定设有支架,所述支架上端固定设有安装平台,所述安装平台右端固定设有固定安装板,使用本装置进行对工件的注塑工作后,装置自动通过冲压的方式对废弃流道部位进行剪切工作,将废弃流道从工件上去除,解决了后续手工去除过程中沾染杂质以及工作效率低下人工成本高的问题,同时保证了切削面的平整,提高了工件的质量,同时提高了工件生产加工的效率,通过高压气流吹动流道进行转移过程中实现吹除流道表面灰尘杂质的有益效果,最终将废弃流道进行转移工作,通过绞碎装置对废弃流道进行绞碎,废弃流道绞碎至规定直径后落到进料槽中,重新进行热熔注塑工作,大大提高了材料的利用率。
Description
技术领域
本发明涉及注塑模具技术领域,具体为一种冲压式注塑加工模具。
背景技术
注塑机又名注射成型机或注射机。它是将热塑性塑料或热固性塑料利用塑料成型模具制成各种形状的塑料制品的主要成型设备;
在注塑料机的一个循环中,能在规定的时间内将一定数量的塑料加热塑化后,在一定的压力和速度下,通过螺杆将熔融塑料注入模具型腔中。注射结束后,对注射到模腔中的熔料保持定型;
在完成一次开合模后,掉落的产品包括工件和连接在工件上的废弃流道,而传统的生产过程中需要人为对粘连在工件上的废弃流道进行摘除,并对工件连接废弃流道部位进行打磨工作,需要消耗大量人力资源,且废弃流道去除后由于中途经过搬运磨削等工序后,直接丢弃造成资源材料的浪费,由于中间搬运切削等工序中流道沾染杂质,需要进行清洁后才能进行回收工作,提高了回收成本,影响生产效率,提高回收成本,本发明阐述的一种冲压式注塑加工模具,能够解决上述问题。
发明内容
本发明要解决的技术问题是提供一种冲压式注塑加工模具,解决了上述问题。
本发明是通过以下技术方案来实现的。
本发明的一种冲压式注塑加工模具,包括底座,所述底座上端固定设有支架,所述支架上端固定设有安装平台,所述安装平台右端固定设有固定安装板,所述支架右端固定设有固定板,所述固定板下端设有电动滑轨,所述电动滑轨中滑动设有电动滑块,所述电动滑块下端固定设有脱模箱,所述脱模箱右端固定设有定型模具,所述定型模具右端设有工件,所述底座上端固定设有固定模具,所述固定模具中设有定型槽,所述底座上端固定设有液压伸缩杆,所述液压伸缩杆上端固定设有设置于所述固定模具右端的废弃流道模具,所述废弃流道模具中滑动设有废弃流道,所述底座上端固定设有热熔箱,所述热熔箱上端固定设有空气压缩箱,所述空气压缩箱中设有压缩腔,所述压缩腔中上下滑动设有压气板,所述压气板下端与所述压缩腔底壁间连接设有连接弹簧,所述废弃流道模具右端连接设有弹性拉绳,所述弹性拉绳绕过滑轮连接设置于所述压气板上端,所述压缩腔左壁上设有左右贯穿的吹气通槽,所述安装平台上安装设有转移机构,所述固定安装板左端安装设有搅碎机构,所述热熔箱上端固定安装设有设置于所述搅碎机构下侧的进料槽,所述转移机构用于对所述废弃流道进行转移工作,所述搅碎机构用于对所述废弃流道进行粉碎工作。
优选地,所述脱模箱中设有推板滑槽,所述推板滑槽中滑动设有推板,所述推板滑槽右壁上固定设有上下对称的两个限位杆,所述推板滑动设置于所述限位杆上,所述推板滑槽右壁与所述推板间上下对称设有两根复位弹簧,所述推板滑槽左端连通设有伸缩杆通槽,所述支架右端固定设有顶板电动伸缩杆,所述推板右端固定设有三根滑动设置于所述定型模具中的脱模顶杆。
优选地,所述热熔箱中设有热熔腔,所述热熔腔顶壁上连通设有连通所述进料槽的进料口,所述热熔箱中安装设有加热环,所述底座上端固定安装设有输送电机,所述输送电机左端旋转安装设有输送电动伸缩杆,所述输送电动伸缩杆左端固定安装设有设置于所述热熔腔中的输送螺纹柱。
优选地,所述包括固定设置于所述安装平台前端的转移电动导轨,所述转移电动导轨中滑动设有转移滑块,所述转移滑块前端固定安装设有连接架,所述连接架下端固定安装设有转移电动伸缩杆,所述转移电动伸缩杆下端铰接设有收集槽,所述收集槽上固定设有弹簧板,所述弹簧板与所述转移电动伸缩杆间连接设有支撑弹簧。
优选地,所述搅碎机构包括固定设置于所述固定安装板左端的绞碎箱,所述绞碎箱中设有上下贯穿的绞碎槽,所述绞碎槽中安装设有滤网。
优选地,所述绞碎槽前后壁间旋转安装设有电动转轴,所述电动转轴上固定设有刀架盘,所述刀架盘上固定安装设有搅碎刀片。
优选地,所述固定安装板左端固定设有斜面板。
优选地,所述固定模具中分布安装设有冷却管道。
本发明的有益效果:使用本装置进行对工件的注塑工作后,装置自动通过冲压的方式对废弃流道部位进行剪切工作,将废弃流道从工件上去除,解决了后续手工去除过程中沾染杂质以及工作效率低下人工成本高的问题,同时保证了切削面的平整,提高了工件的质量,同时提高了工件生产加工的效率,通过高压气流吹动流道进行转移过程中实现吹除流道表面灰尘杂质的有益效果,最终将废弃流道进行转移工作,通过绞碎装置对废弃流道进行绞碎,废弃流道绞碎至规定直径后落到进料槽中,重新进行热熔注塑工作,大大提高了材料的利用率。
附图说明
为了更清楚地说明发明实施例或现有技术中的技术方案,下面将对实施例或现有技术描述中所需要使用的附图作简单地介绍,显而易见地,下面描述中的附图仅仅是发明的一些实施例,对于本领域普通技术人员来讲,在不付出创造性劳动的前提下,还可以根据这些附图获得其他的附图。
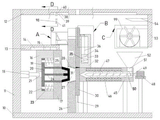
图 1 是本发明实施例的结构示意图;
图 2 是本发明实施例图1中A处放大示意图;
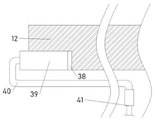
图 3 是本发明实施例图1中B处放大示意图;
图 4是本发明实施例图1中C处放大示意图;
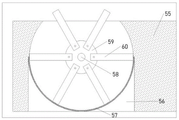
图 5是本发明实施例图1中D-D处放大示意图。
具体实施方式
下面结合图1-5对本发明进行详细说明,其中,为叙述方便,现对下文所说的方位规定如下:下文所说的上下左右前后方向与图1本身投影关系的上下左右前后方向一致。
结合附图1-5所述的一种冲压式注塑加工模具,包括底座10,所述底座10上端固定设有支架11,所述支架11上端固定设有安装平台12,所述安装平台12右端固定设有固定安装板53,所述支架11右端固定设有固定板13,所述固定板13下端设有电动滑轨14,所述电动滑轨14中滑动设有电动滑块15,所述电动滑块15下端固定设有脱模箱16,所述脱模箱16右端固定设有定型模具17,所述定型模具17右端设有工件25,所述底座10上端固定设有固定模具26,所述固定模具26中设有定型槽27,所述底座10上端固定设有液压伸缩杆29,所述液压伸缩杆29上端固定设有设置于所述固定模具26右端的废弃流道模具30,所述废弃流道模具30中滑动设有废弃流道31,所述底座10上端固定设有热熔箱45,所述热熔箱45上端固定设有空气压缩箱32,所述空气压缩箱32中设有压缩腔33,所述压缩腔33中上下滑动设有压气板34,所述压气板34下端与所述压缩腔33底壁间连接设有连接弹簧35,所述废弃流道模具30右端连接设有弹性拉绳36,所述弹性拉绳36绕过滑轮连接设置于所述压气板34上端,所述压缩腔33左壁上设有左右贯穿的吹气通槽37,所述安装平台12上安装设有转移机构98,所述固定安装板53左端安装设有搅碎机构99,所述热熔箱45上端固定安装设有设置于所述搅碎机构99下侧的进料槽52,所述转移机构98用于对所述废弃流道31进行转移工作,所述搅碎机构99用于对所述废弃流道31进行粉碎工作。
有益地,所述脱模箱16中设有推板滑槽19,所述推板滑槽19中滑动设有推板20,所述推板滑槽19右壁上固定设有上下对称的两个限位杆22,所述推板20滑动设置于所述限位杆22上,所述推板滑槽19右壁与所述推板20间上下对称设有两根复位弹簧23,所述推板滑槽19左端连通设有伸缩杆通槽21,所述支架11右端固定设有顶板电动伸缩杆18,所述推板20右端固定设有三根滑动设置于所述定型模具17中的脱模顶杆24。
有益地,所述热熔箱45中设有热熔腔47,所述热熔腔47顶壁上连通设有连通所述进料槽52的进料口51,所述热熔箱45中安装设有加热环46,所述底座10上端固定安装设有输送电机48,所述输送电机48左端旋转安装设有输送电动伸缩杆49,所述输送电动伸缩杆49左端固定安装设有设置于所述热熔腔47中的输送螺纹柱50。
有益地,所述转移机构98包括固定设置于所述安装平台12前端的转移电动导轨38,所述转移电动导轨38中滑动设有转移滑块39,所述转移滑块39前端固定安装设有连接架40,所述连接架40下端固定安装设有转移电动伸缩杆41,所述转移电动伸缩杆41下端铰接设有收集槽42,所述收集槽42上固定设有弹簧板43,所述弹簧板43与所述转移电动伸缩杆41间连接设有支撑弹簧44。
有益地,所述搅碎机构99包括固定设置于所述固定安装板53左端的绞碎箱55,所述绞碎箱55中设有上下贯穿的绞碎槽56,所述绞碎槽56中安装设有滤网57。
有益地,所述绞碎槽56前后壁间旋转安装设有电动转轴58,所述电动转轴58上固定设有刀架盘59,所述刀架盘59上固定安装设有搅碎刀片60。
有益地,所述固定安装板53左端固定设有斜面板54。
有益地,所述固定模具26中分布安装设有冷却管道28。
初始状态下,电动滑块15移动到最右端限位处,输送电机48启动,输送电动伸缩杆49旋转带动输送螺纹柱50旋转,将热熔腔47中热熔的原料注入定型槽27中,输送电动伸缩杆49伸长带动输送螺纹柱50向左移动,完成定型槽27中的注塑工作后,通过输送螺纹柱50左端堵住热熔腔47左端开口,冷却管道28对定型槽27内部进行冷却工作,完成对定型槽27中的原料冷却处理,工件25冷却后,液压伸缩杆29伸长带动废弃流道模具30向上移动,完成对废弃流道31从工件25上切除的工作,保证了切面的平整,提高了工件的质量;
电动滑块15向左移动带动脱模箱16、定型模具17向左移动,顶板电动伸缩杆18伸长,通过推动伸缩杆通槽21带动推板20、脱模顶杆24向左移动,将工件25推下,完成脱模工作;
废弃流道模具30向上移动通过弹性拉绳36拉动压气板34向上移动,完成对压气板34上端空气的压缩工作,当废弃流道31移动到吹气通槽37左端时,压缩空气推动废弃流道31向左移动掉到收集槽42中,通过高速气流完成对废弃流道31表面灰尘的吹除工作,为后续绞碎回收利用提高了原料的纯度,
转移电动伸缩杆41缩短后转移滑块39向右移动,斜面板54推动收集槽42翻转,将收集槽42中的废弃流道31倒入绞碎槽56中,启动电动转轴58通过搅碎刀片60对废弃流道31进行绞碎工作,废弃流道31碎末经过滤网57过滤掉入进料槽52中重新进行利用,达到了对废弃流道31的回收利用效果,提高了原材料的利用率,同时降低了人工去除废弃流道31的成本。
上述实施例只为说明本发明的技术构思及特点,其目的在于让熟悉此领域技术的人士能够了解本发明内容并加以实施,并不能以此限制本发明的保护范围。凡根据本发明精神实质所作的等效变化或修饰,都应涵盖在本发明的保护范围内。
Claims (8)
1.一种冲压式注塑加工模具,包括底座,所述底座上端固定设有支架,所述支架上端固定设有安装平台,所述安装平台右端固定设有固定安装板,其特征在于:所述支架右端固定设有固定板,所述固定板下端设有电动滑轨,所述电动滑轨中滑动设有电动滑块,所述电动滑块下端固定设有脱模箱,所述脱模箱右端固定设有定型模具,所述定型模具右端设有工件,所述底座上端固定设有固定模具,所述固定模具中设有定型槽,所述底座上端固定设有液压伸缩杆,所述液压伸缩杆上端固定设有设置于所述固定模具右端的废弃流道模具,所述废弃流道模具中滑动设有废弃流道,所述底座上端固定设有热熔箱,所述热熔箱上端固定设有空气压缩箱,所述空气压缩箱中设有压缩腔,所述压缩腔中上下滑动设有压气板,所述压气板下端与所述压缩腔底壁间连接设有连接弹簧,所述废弃流道模具右端连接设有弹性拉绳,所述弹性拉绳绕过滑轮连接设置于所述压气板上端,所述压缩腔左壁上设有左右贯穿的吹气通槽,所述安装平台上安装设有转移机构,所述固定安装板左端安装设有搅碎机构,所述热熔箱上端固定安装设有设置于所述搅碎机构下侧的进料槽,所述转移机构用于对所述废弃流道进行转移工作,所述搅碎机构用于对所述废弃流道进行粉碎工作。
2.根据权利要求 1 所述的一种冲压式注塑加工模具,其特征在于:所述脱模箱中设有推板滑槽,所述推板滑槽中滑动设有推板,所述推板滑槽右壁上固定设有上下对称的两个限位杆,所述推板滑动设置于所述限位杆上,所述推板滑槽右壁与所述推板间上下对称设有两根复位弹簧,所述推板滑槽左端连通设有伸缩杆通槽,所述支架右端固定设有顶板电动伸缩杆,所述推板右端固定设有三根滑动设置于所述定型模具中的脱模顶杆。
3.根据权利要求 1 所述的一种冲压式注塑加工模具,其特征在于:所述热熔箱中设有热熔腔,所述热熔腔顶壁上连通设有连通所述进料槽的进料口,所述热熔箱中安装设有加热环,所述底座上端固定安装设有输送电机,所述输送电机左端旋转安装设有输送电动伸缩杆,所述输送电动伸缩杆左端固定安装设有设置于所述热熔腔中的输送螺纹柱。
4.根据权利要求 1 所述的一种冲压式注塑加工模具,其特征在于:所述包括固定设置于所述安装平台前端的转移电动导轨,所述转移电动导轨中滑动设有转移滑块,所述转移滑块前端固定安装设有连接架,所述连接架下端固定安装设有转移电动伸缩杆,所述转移电动伸缩杆下端铰接设有收集槽,所述收集槽上固定设有弹簧板,所述弹簧板与所述转移电动伸缩杆间连接设有支撑弹簧。
5.根据权利要求 1 所述的一种冲压式注塑加工模具,其特征在于:所述搅碎机构包括固定设置于所述固定安装板左端的绞碎箱,所述绞碎箱中设有上下贯穿的绞碎槽,所述绞碎槽中安装设有滤网。
6.根据权利要求 5 所述的一种冲压式注塑加工模具,其特征在于:所述绞碎槽前后壁间旋转安装设有电动转轴,所述电动转轴上固定设有刀架盘,所述刀架盘上固定安装设有搅碎刀片。
7.根据权利要求 1 所述的一种冲压式注塑加工模具,其特征在于:所述固定安装板左端固定设有斜面板。
8.根据权利要求 1 所述的一种冲压式注塑加工模具,其特征在于:所述固定模具中分布安装设有冷却管道。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202210810188.0A CN114939965A (zh) | 2022-07-11 | 2022-07-11 | 一种冲压式注塑加工模具 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202210810188.0A CN114939965A (zh) | 2022-07-11 | 2022-07-11 | 一种冲压式注塑加工模具 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN114939965A true CN114939965A (zh) | 2022-08-26 |
Family
ID=82910258
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202210810188.0A Pending CN114939965A (zh) | 2022-07-11 | 2022-07-11 | 一种冲压式注塑加工模具 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN114939965A (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN117067521A (zh) * | 2023-08-28 | 2023-11-17 | 泸州启航科技有限公司 | 一种酒瓶瓶盖生产装置 |
-
2022
- 2022-07-11 CN CN202210810188.0A patent/CN114939965A/zh active Pending
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN117067521A (zh) * | 2023-08-28 | 2023-11-17 | 泸州启航科技有限公司 | 一种酒瓶瓶盖生产装置 |
| CN117067521B (zh) * | 2023-08-28 | 2026-03-20 | 泸州启航科技有限公司 | 一种酒瓶瓶盖生产装置 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN117754813B (zh) | 一种无人机桨叶加工的注塑模具设备 | |
| CN211074589U (zh) | 一种注塑机发泡二次开模模具 | |
| CN212193497U (zh) | 一种能够对多余材料自动排出的剪切模具 | |
| CN214773630U (zh) | 一种塑料件加工用模具 | |
| CN119305149A (zh) | 一种注塑机用浇口内剪料式机械臂 | |
| CN118205173B (zh) | 用于钢衬pfa管件注塑成型的加工设备 | |
| CN209191224U (zh) | 一种毛边水口切除装置 | |
| CN112123679A (zh) | 一种模具角料自动切除分离装置 | |
| CN207859402U (zh) | 一种流道凝料自动脱料装置 | |
| CN216032270U (zh) | 一种塑料注射成型机的收料装置 | |
| CN217670849U (zh) | 塑料接头用注塑模具自动剪切水口设备 | |
| CN214726389U (zh) | 一种注塑吹瓶机 | |
| CN213006021U (zh) | 一种塑料颗粒成型装置 | |
| CN221953811U (zh) | 灯具面板盖加工用模具 | |
| CN219294705U (zh) | 一种便于清理的吸塑机 | |
| CN223029954U (zh) | 一种耐火砖生产用压制装置 | |
| CN215203173U (zh) | 一种可重复使用的高强度环保注塑模具 | |
| CN223466572U (zh) | 全自动超声波塑胶水口振落机 | |
| CN220129413U (zh) | 一种生产效率高的塑料注塑成型机 | |
| CN223832453U (zh) | 一种畜牧耳标废料自动回收成型设备 | |
| CN223252319U (zh) | 一种塑料桶生产吹气定型装置 | |
| CN221850859U (zh) | 一种次品橡塑保温板回收破碎装置 | |
| CN211891665U (zh) | 一种冷压成型机 | |
| CN221417361U (zh) | 一种软管纤维增强编织层涂覆机构 | |
| CN212860212U (zh) | 一种提高塑料成型效果的注塑装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| WD01 | Invention patent application deemed withdrawn after publication | ||
| WD01 | Invention patent application deemed withdrawn after publication |
Application publication date: 20220826 |