CN114843217A - 一种用于硅片分选的隔纸分板机 - Google Patents
一种用于硅片分选的隔纸分板机 Download PDFInfo
- Publication number
- CN114843217A CN114843217A CN202210497561.1A CN202210497561A CN114843217A CN 114843217 A CN114843217 A CN 114843217A CN 202210497561 A CN202210497561 A CN 202210497561A CN 114843217 A CN114843217 A CN 114843217A
- Authority
- CN
- China
- Prior art keywords
- silicon wafer
- paper
- station
- silicon
- plastic sheet
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images






Classifications
-
- H—ELECTRICITY
- H10—SEMICONDUCTOR DEVICES; ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
- H10P—GENERIC PROCESSES OR APPARATUS FOR THE MANUFACTURE OR TREATMENT OF DEVICES COVERED BY CLASS H10
- H10P72/00—Handling or holding of wafers, substrates or devices during manufacture or treatment thereof
- H10P72/06—Apparatus for monitoring, sorting, marking, testing or measuring
- H10P72/0611—Sorting devices
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65G—TRANSPORT OR STORAGE DEVICES, e.g. CONVEYORS FOR LOADING OR TIPPING, SHOP CONVEYOR SYSTEMS OR PNEUMATIC TUBE CONVEYORS
- B65G43/00—Control devices, e.g. for safety, warning or fault-correcting
- B65G43/08—Control devices operated by article or material being fed, conveyed or discharged
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65G—TRANSPORT OR STORAGE DEVICES, e.g. CONVEYORS FOR LOADING OR TIPPING, SHOP CONVEYOR SYSTEMS OR PNEUMATIC TUBE CONVEYORS
- B65G47/00—Article or material-handling devices associated with conveyors; Methods employing such devices
- B65G47/74—Feeding, transfer, or discharging devices of particular kinds or types
- B65G47/90—Devices for picking-up and depositing articles or materials
- B65G47/91—Devices for picking-up and depositing articles or materials incorporating pneumatic, e.g. suction, grippers
- B65G47/915—Devices for picking-up and depositing articles or materials incorporating pneumatic, e.g. suction, grippers provided with drive systems with rotary movements only
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H1/00—Supports or magazines for piles from which articles are to be separated
- B65H1/08—Supports or magazines for piles from which articles are to be separated with means for advancing the articles to present the articles to the separating device
- B65H1/14—Supports or magazines for piles from which articles are to be separated with means for advancing the articles to present the articles to the separating device comprising positively-acting mechanical devices
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H3/00—Separating articles from piles
- B65H3/08—Separating articles from piles using pneumatic force
- B65H3/0808—Suction grippers
-
- H—ELECTRICITY
- H10—SEMICONDUCTOR DEVICES; ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
- H10P—GENERIC PROCESSES OR APPARATUS FOR THE MANUFACTURE OR TREATMENT OF DEVICES COVERED BY CLASS H10
- H10P72/00—Handling or holding of wafers, substrates or devices during manufacture or treatment thereof
- H10P72/30—Handling or holding of wafers, substrates or devices during manufacture or treatment thereof for conveying, e.g. between different workstations
- H10P72/32—Handling or holding of wafers, substrates or devices during manufacture or treatment thereof for conveying, e.g. between different workstations between different workstations
- H10P72/3202—Mechanical details, e.g. rollers or belts
-
- H—ELECTRICITY
- H10—SEMICONDUCTOR DEVICES; ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
- H10P—GENERIC PROCESSES OR APPARATUS FOR THE MANUFACTURE OR TREATMENT OF DEVICES COVERED BY CLASS H10
- H10P72/00—Handling or holding of wafers, substrates or devices during manufacture or treatment thereof
- H10P72/30—Handling or holding of wafers, substrates or devices during manufacture or treatment thereof for conveying, e.g. between different workstations
- H10P72/33—Handling or holding of wafers, substrates or devices during manufacture or treatment thereof for conveying, e.g. between different workstations into and out of processing chamber
- H10P72/3302—Mechanical parts of transfer devices
-
- H—ELECTRICITY
- H10—SEMICONDUCTOR DEVICES; ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
- H10P—GENERIC PROCESSES OR APPARATUS FOR THE MANUFACTURE OR TREATMENT OF DEVICES COVERED BY CLASS H10
- H10P72/00—Handling or holding of wafers, substrates or devices during manufacture or treatment thereof
- H10P72/30—Handling or holding of wafers, substrates or devices during manufacture or treatment thereof for conveying, e.g. between different workstations
- H10P72/33—Handling or holding of wafers, substrates or devices during manufacture or treatment thereof for conveying, e.g. between different workstations into and out of processing chamber
- H10P72/3314—Continuous loading and unloading into and out of a processing chamber, e.g. transporting belts within processing chambers
-
- H—ELECTRICITY
- H10—SEMICONDUCTOR DEVICES; ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
- H10P—GENERIC PROCESSES OR APPARATUS FOR THE MANUFACTURE OR TREATMENT OF DEVICES COVERED BY CLASS H10
- H10P72/00—Handling or holding of wafers, substrates or devices during manufacture or treatment thereof
- H10P72/30—Handling or holding of wafers, substrates or devices during manufacture or treatment thereof for conveying, e.g. between different workstations
- H10P72/34—Handling or holding of wafers, substrates or devices during manufacture or treatment thereof for conveying, e.g. between different workstations the wafers being stored in a carrier, involving loading and unloading
- H10P72/3402—Mechanical parts of transfer devices
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02P—CLIMATE CHANGE MITIGATION TECHNOLOGIES IN THE PRODUCTION OR PROCESSING OF GOODS
- Y02P70/00—Climate change mitigation technologies in the production process for final industrial or consumer products
- Y02P70/50—Manufacturing or production processes characterised by the final manufactured product
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Container, Conveyance, Adherence, Positioning, Of Wafer (AREA)
Abstract
本发明公开了一种用于硅片分选的隔纸分板机,包括机架以及设置在所述机架上的塑料片传输带、硅片上料导轨、硅片进板导轨、硅片旋转取料组件、纸盒升降组件、纸盒、隔纸上料行走臂模组、隔纸吸取组件、料盒锁紧组件、料盒、覆纸硅片下料行走臂模组、覆纸硅片吸取组件和料盒上下料机构等组件。本发明通过结构改进,采用了塑料片传输带以取代传统的皮带传输带来输送硅片,并且利用上述组件的配合,不仅实现了硅片的自动上板、转移、分选和收料,同时在硅片分选收料前增加了自动隔纸工艺,能够顺利地在每片硅片的表面都覆盖一层隔纸,从而对硅片表面起到良好的保护作用,可以有效避免硅片表面的划伤和破损,增加了良品率。
Description
技术领域
本发明属于光伏太阳能电池硅片自动化设备领域,涉及一种用于硅片分选的隔纸分板机。
背景技术
硅片测试完毕后需要进行分选,在现有技术条件下,分选时对硅片几乎没有保护措施,这难免会对测试过的硅片表面造成划伤,从而导致硅片存在缺陷或破损,造成实际良品率的降低。
发明内容
针对现有技术存在的问题,本发明提供了一种用于硅片分选的隔纸分板机,通过在硅片分选收料前为硅片表面覆上一层隔纸,以保护硅片表面免于划伤,增加良品率。
为解决上述技术问题,实现上述技术效果,本发明通过以下技术方案实现:
一种用于硅片分选的隔纸分板机,包括一个机架,所述机架的中层沿X方向设置有一条具有等距离输送功能的塑料片传输带,所述塑料片传输带的行程始端设置为硅片上料工位,所述硅片上料工位的周围设置有硅片上料导轨、硅片旋转取料组件和硅片进板导轨,所述硅片上料导轨的行程始端通过所述硅片进板导轨实现与上游硅片送板机的对接,所述硅片上料导轨的行程末端通过所述硅片旋转取料组件实现与所述硅片上料工位的对接;所述硅片进板导轨责将硅片由上游硅片送板机的传送带对接入所述硅片上料导轨,所述硅片旋转取料组件负责将位于所述硅片上料导轨上的硅片转移至所述塑料片传输带上;
所述塑料片传输带的行程前段设置有至少一个隔纸覆盖工位,每个所述隔纸覆盖工位的左右两侧均设置有纸盒升降组件,每个所述纸盒升降组件上分别设置有用于叠放隔纸的纸盒,每个所述隔纸覆盖工位的上方均架设有隔纸上料行走臂模组,每个所述隔纸上料行走臂模组上均吊设有隔纸吸取组件,每个所述隔纸吸取组件通过各自所属的所述隔纸上料行走臂模组实现在对应的所述隔纸覆盖工位及其左右两个所述纸盒之间的移动,负责将位于所述纸盒中的隔纸吸取并覆盖到位于塑料片传输带上的硅片表面;
所述塑料片传输带行程中后段设置有若干个硅片分选工位,每个所述硅片分选工位的左右两侧均通过对应的料盒锁紧组件设置有两列用于叠放覆纸后硅片的料盒,每个所述硅片分选工位的上方均架设有覆纸硅片下料行走臂模组,每个所述覆纸硅片下料行走臂模组上均吊设有覆纸硅片吸取组件,每个所述覆纸硅片吸取组件通过各自所属的所述覆纸硅片下料行走臂模组实现在对应的所述硅片分选工位及其左右两列所述料盒之间的移动,负责将位于所述塑料片传输带上的覆纸硅片转移至相应的所述料盒中;
所述机架的下层设置有料盒上下料机构,所述料盒上下料机构的活动范围覆盖所有所述料盒正下方的区域,所述料盒通过所述料盒上下料机构实现与下游硅片收料机构的对接,负责所述硅片分选工位上满料料盒的运出及空料料盒的替换。
进一步的,所述硅片上料导轨和所述硅片旋转取料组件并列在在所述硅片上料工位的左侧,且所述硅片旋转取料组件位于所述硅片上料导轨的行程末端与所述硅片上料工位之间,所述硅片进板导轨串列在所述硅片上料导轨行程始端的前侧,且所述硅片进板导轨的行程末端与所述硅片上料导轨的行程始端直线对接,所述硅片进板导轨的行程始端通过对应的支撑板向外露出于所述机架的前侧端面。
进一步的,所述塑料片传输带包括一条由若干塑料片柔性连接而成的塑料片传输履带,所述塑料片传输履带的前后两端分别绕设在主动齿轮辊轴和从动齿轮辊轴上,所述主动齿轮辊轴和所述从动齿轮辊轴分别通过辊轴前安装座和辊轴后安装座与所述机架固定连接,所述主动齿轮辊轴的一端通过一组传动轮皮带与一个塑料片传输履带电机连接,所述塑料片传输履带电机通过对应的电机支架与所述机架固定连接;每片所述所述塑料片的中部均开设有一个第一感应光线过孔,每片所述塑料片的端部均开设有一个第二感应光线过孔,每片所述塑料片的内侧面均设置有用于与所述主动齿轮辊轴和所述从动齿轮辊轴咬合的凸条;所述塑料片传输带的上层塑料片下方通过对应的传感器支架依次设置有硅片上料工位到位光电传感器、隔纸覆盖工位到位光电传感器、硅片分选工位到位光电传感器和硅片出料工位到位光电传感器,所述硅片上料工位到位光电传感器、所述隔纸覆盖工位到位光电传感器分别位于所述硅片上料工位和所述隔纸覆盖工位,且分别向上瞄准所述第一感应光线过孔,所述硅片分选工位到位光电传感器位于所述硅片分选工位,且向上瞄准所述第二感应光线过孔,所述硅片出料工位到位光电传感器位于硅片出料工位,且向上瞄准所述第一感应光线过孔。
进一步的,每个所述料盒锁紧组件均包括两条沿Y方向平行排列的料盒支撑条,两条所述料盒支撑条的内侧分别设置有用于限位所述料盒的卡块;且所述料盒的外侧壁底部设置有能与左右两侧所述卡块配合的圆弧卡槽,所述料盒的外侧壁上设置有便于所述卡块通过的垂直通槽,所述垂直通槽位于所述圆弧卡槽的一侧;所述料盒通过所述卡块与所述圆弧卡槽的配合固定在两条所述支撑条之间,所述料盒通过所述料盒上下料机构的配合,实现所述圆弧卡槽与所述卡块配合以及所述垂直通槽与所述卡块配合之间的转换。
进一步的,所述料盒上下料机构由负责料盒在所述料盒锁紧组件上实现替换的小车组件、负责带动所述小车组件在Y轴方向上移动的Y轴方向运输组件,以及负责带动所述小车组件及所述Y轴方向运输组件在X轴方向上移动的X轴方向运输组件组成,所述X轴方向运输组件、所述Y轴方向运输组件和所述小车组件均由对应的电机驱动,所述X轴方向运输组件安装在所述机架的底部,所述Y轴方向运输组件安装在所述X轴方向运输组件的移动块上,所述小车组件安装在所述Y轴方向运输组件的移动块上。
进一步的,所述塑料片传输带的行程前段设置有3个所述隔纸覆盖工位,每个所述隔纸覆盖工位的左右两侧分别设置有一个所述纸盒升降组件,每个所述纸盒升降组件上均设置有一个所述纸盒,共计6个所述纸盒用于放隔纸。
进一步的,所述塑料片传输带的行程中后段设置有最多24个所述硅片分选工位,每个所述硅片分选工位的左侧均通过对应的所述料盒锁紧组件设置有3个沿Y方向排列的所述料盒,每个所述硅片分选工位的右侧均通过对应的所述料盒锁紧组件设置有2个沿Y方向排列的所述料盒,共计最多120个所述料盒用于覆纸硅片的分选。
进一步的,所述塑料片传输带的行程末端设置为硅片出料工位,所述硅片出料工位设置有供破损的硅片出料的落料板,所述落料板与所述机架固定连接,所述落料板的上端与所述塑料片传输带的行程末端对接,所述落料板的下端向外露出于所述机架的后侧端面。
进一步的,所述机架的前、后、左、右及顶面均覆盖有外罩钣金,且在左、右两侧的所述外罩钣金上设置有便于观察和检修的活动柜门,在前侧的所述外罩钣金上开设有硅片进料口,在后侧的所述外罩钣金上开设有破损硅片出料口和料盒进出口。
进一步的,所述机架前侧面的所述外罩钣金上设置有便于工作人员操控的控制面板。
进一步的,所述机架的顶部设置有工作状态指示灯。
进一步的,所述机架的底部设置有高度可调的支撑脚。
本发明的有益效果为:
本发明通过结构改进,采用了塑料片传输带以取代传统的皮带传输带来输送硅片,并且利用硅片上料导轨、硅片进板导轨、硅片旋转取料组件、纸盒升降组件、纸盒、隔纸上料行走臂模组、隔纸吸取组件、覆纸硅片下料行走臂模组、覆纸硅片吸取组件和料盒上下料机构等组件的配合,不仅实现了硅片的自动上板、转移、分选和收料,同时在硅片分选收料前增加了自动隔纸工艺,能够顺利地在每片硅片的表面都覆盖一层隔纸,从而对硅片表面起到良好的保护作用,可以有效避免硅片表面的划伤和破损,增加了良品率。
上述说明仅是本发明技术方案的概述,为了能够更清楚了解本发明的技术手段,并可依照说明书的内容予以实施,以下以本发明的较佳实施例并配合附图详细说明如后。本发明的具体实施方式由以下实施例及其附图详细给出。
附图说明
此处所说明的附图用来提供对本发明的进一步理解,构成本申请的一部分,本发明的示意性实施例及其说明用于解释本发明,并不构成对本发明的不当限定。在附图中:
图1为本发明去除部分外罩钣金后的轴测图;
图2为本发明的整体结构的主视图;
图3为本发明的整体结构的左视图;
图4为本发明的整体结构的右视图;
图5为本发明的整体结构俯视图;
图6为本发明的纸盒、料盒的平面布局示意图;
图7为本发明的硅片旋转取料组件、硅片上料导轨、硅片进板导轨的位置关系示意图;
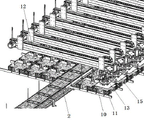
图8为本发明的纸盒升降组件、纸盒、隔纸上料行走臂模组、隔纸吸取组件的位置关系示意图;
图9为本发明的料盒锁紧组件、料盒、覆纸硅片下料行走臂模组、覆纸硅片吸取组件的位置关系示意图;
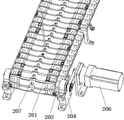
图10为本发明的塑料片传输带在硅片上料工位的顶面结构示意图;
图11为本发明的塑料片传输带在硅片上料工位的侧面结构示意图;
图12为本发明的塑料片传输带在隔纸覆盖工位的顶面结构示意图;
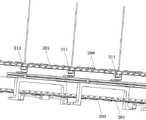
图13为本发明的塑料片传输带在隔纸覆盖工位的侧面结构示意图;
图14为本发明的塑料片传输带在硅片分选工位的顶面结构示意图;
图15为本发明的塑料片传输带在硅片出料工位的顶面结构示意图;
图16为本发明的塑料片传输带在硅片出料工位的侧面结构示意图;
图17为本发明的料盒锁紧组件与料盒的位置关系示意图;
图18为本发明的料盒锁紧组件与料盒的配合关系放大图;
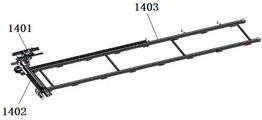
图19为本发明的料盒上下料机构的结构示意图。
具体实施方式
下面将参考附图并结合实施例,来详细说明本发明。此处所作说明用来提供对本发明的进一步理解,构成本申请的一部分,本发明的示意性实施例及其说明用于解释本发明,并不构成对本发明的不当限定。
参见图1-9所示,一种用于硅片分选的隔纸分板机,包括一个机架1,所述机架1的中层沿X方向设置有一条具有等距离输送功能的塑料片传输带2,所述塑料片传输带2的行程始端设置为硅片上料工位,所述硅片上料工位的周围设置有硅片上料导轨3、硅片旋转取料组件4和硅片进板导轨5,所述硅片上料导轨3的行程始端通过所述硅片进板导轨5实现与上游硅片送板机的对接,所述硅片上料导轨3的行程末端通过所述硅片旋转取料组件4实现与所述硅片上料工位的对接;所述硅片进板导轨5责将硅片由上游硅片送板机的传送带对接入所述硅片上料导轨3,所述硅片旋转取料组件4负责将位于所述硅片上料导轨3上的硅片转移至所述塑料片传输带2上;
所述塑料片传输带2的行程前段设置有至少一个隔纸覆盖工位,每个所述隔纸覆盖工位的左右两侧均设置有纸盒升降组件6,每个所述纸盒升降组件6上分别设置有用于叠放隔纸的纸盒7,每个所述隔纸覆盖工位的上方均架设有隔纸上料行走臂模组8,每个所述隔纸上料行走臂模组8上均吊设有隔纸吸取组件9,每个所述隔纸吸取组件9通过各自所属的所述隔纸上料行走臂模组8实现在对应的所述隔纸覆盖工位及其左右两个所述纸盒7之间的移动,负责将位于所述纸盒中的隔纸吸取并覆盖到位于塑料片传输带上的硅片表面;
所述塑料片传输带2行程中后段设置有若干个硅片分选工位,每个所述硅片分选工位的左右两侧均通过对应的料盒锁紧组件10设置有两列用于叠放覆纸后硅片的料盒11,每个所述硅片分选工位的上方均架设有覆纸硅片下料行走臂模组12,每个所述覆纸硅片下料行走臂模组12上均吊设有覆纸硅片吸取组件13,每个所述覆纸硅片吸取组件13通过各自所属的所述覆纸硅片下料行走臂模组12实现在对应的所述硅片分选工位及其左右两列所述料盒11之间的移动,负责将位于所述塑料片传输带2上的覆纸硅片转移至相应的所述料盒11中;
所述机架1的下层设置有料盒上下料机构14,所述料盒上下料机构14的活动范围覆盖所有所述料盒11正下方的区域,所述料盒11通过所述料盒上下料机构14实现与下游硅片收料机构的对接,负责所述硅片分选工位上满料料盒的运出及空料料盒的替换。
进一步的,参见图7所示,所述硅片上料导轨3和所述硅片旋转取料组件4并列在在所述硅片上料工位的左侧,且所述硅片旋转取料组件4位于所述硅片上料导轨3的行程末端与所述硅片上料工位之间,所述硅片进板导轨5串列在所述硅片上料导轨3行程始端的前侧,且所述硅片进板导轨5的行程末端与所述硅片上料导轨3的行程始端直线对接,所述硅片进板导轨5的行程始端通过对应的支撑板向外露出于所述机架1的前侧端面。
进一步的,参见图10-16所示,所述塑料片传输带2包括一条由若干塑料片柔性连接而成的塑料片传输履带201,所述塑料片传输履带201的前后两端分别绕设在主动齿轮辊轴202和从动齿轮辊轴203上,所述主动齿轮辊轴202和所述从动齿轮辊轴203分别通过辊轴前安装座204和辊轴后安装座205与所述机架1固定连接,所述主动齿轮辊轴202的一端通过一组传动轮皮带与一个塑料片传输履带电机206连接,所述塑料片传输履带电机206通过对应的电机支架与所述机架1固定连接;每片所述所述塑料片的中部均开设有一个第一感应光线过孔207,每片所述塑料片的端部均开设有一个第二感应光线过孔208,每片所述塑料片的内侧面均设置有用于与所述主动齿轮辊轴202和所述从动齿轮辊轴203咬合的凸条209;所述塑料片传输带2的上层塑料片下方通过对应的传感器支架依次设置有硅片上料工位到位光电传感器210、隔纸覆盖工位到位光电传感器211、硅片分选工位到位光电传感器212和硅片出料工位到位光电传感器213,所述硅片上料工位到位光电传感器210、所述隔纸覆盖工位到位光电传感器211分别位于所述硅片上料工位和所述隔纸覆盖工位,且分别向上瞄准所述第一感应光线过孔207,所述硅片分选工位到位光电传感器212位于所述硅片分选工位,且向上瞄准所述第二感应光线过孔208,所述硅片出料工位到位光电传感器213位于硅片出料工位,且向上瞄准所述第一感应光线过孔207。
进一步的,参见图17-18所示,每个所述料盒锁紧组件10均包括两条沿Y方向平行排列的料盒支撑条1001,两条所述料盒支撑条1001的内侧分别设置有用于限位所述料盒11的卡块1002;且所述料盒11的外侧壁底部设置有能与左右两侧所述卡块1002配合的圆弧卡槽1101,所述料盒11的外侧壁上设置有便于所述卡块1002通过的垂直通槽1102,所述垂直通槽1102位于所述圆弧卡槽1101的一侧;所述料盒11通过所述卡块1002与所述圆弧卡槽1101的配合固定在两条所述支撑条之间,所述料盒11通过所述料盒上下料机构14的配合,实现所述圆弧卡槽1101与所述卡块1002配合以及所述垂直通槽1102与所述卡块1002配合之间的转换。
进一步的,参见图19所示,所述料盒上下料机构14由负责料盒在所述料盒锁紧组件10上实现替换的小车组件1401、负责带动所述小车组件1401在Y轴方向上移动的Y轴方向运输组件1402,以及负责带动所述小车组件1401及所述Y轴方向运输组件1402在X轴方向上移动的X轴方向运输组件1403组成,所述X轴方向运输组件1403、所述Y轴方向运输组件1402和所述小车组件1401均由对应的电机驱动,所述X轴方向运输组件1403安装在所述机架1的底部,所述Y轴方向运输组件1402安装在所述X轴方向运输组件1403的移动块上,所述小车组件1401安装在所述Y轴方向运输组件1402的移动块上。
进一步的,参见图6所示,所述塑料片传输带2的行程前段设置有3个所述隔纸覆盖工位,每个所述隔纸覆盖工位的左右两侧分别设置有一个所述纸盒升降组件6,每个所述纸盒升降组件6上均设置有一个所述纸盒7,共计6个所述纸盒7用于放隔纸。
进一步的,参见图6所示,所述塑料片传输带2的行程中后段设置有最多24个所述硅片分选工位,每个所述硅片分选工位的左侧均通过对应的所述料盒锁紧组件10设置有3个沿Y方向排列的所述料盒11,每个所述硅片分选工位的右侧均通过对应的所述料盒锁紧组件10设置有2个沿Y方向排列的所述料盒11,共计最多120个所述料盒11用于覆纸硅片的分选。
进一步的,参见图1-5所示,所述塑料片传输带2的行程末端设置为硅片出料工位,所述硅片出料工位设置有供破损的硅片15出料的落料板16,所述落料板16与所述机架1固定连接,所述落料板16的上端与所述塑料片传输带2的行程末端对接,所述落料板16的下端向外露出于所述机架1的后侧端面。
进一步的,参见图1-5所示,所述机架1的前、后、左、右及顶面均覆盖有外罩钣金17,且在左、右两侧的所述外罩钣金17上设置有便于观察和检修的活动柜门18,在前侧的所述外罩钣金17上开设有硅片进料口24,在后侧的所述外罩钣金17上开设有破损硅片出料口19和料盒进出口20。
进一步的,所述机架1前侧面的所述外罩钣金17上设置有便于工作人员操控的控制面板21。
进一步的,所述机架的顶部设置有工作状态指示灯22。
进一步的,所述机架的底部设置有高度可调的支撑脚23。
进一步的,所述隔纸分板机的整机尺寸为长9760mm×宽2100mm×高2110mm,其中,所述塑料片传输带2上表面的离地高度为960±20mm。
本发明的工作过程如下:
上游硅片送板机的传送带将经测试的硅片通过硅片进板导轨5逐片送上硅片上料导轨3,硅片旋转取料组件4将硅片上料导轨3上的硅片吸取并转移至塑料片传输带2的硅片上料工位上,塑料片传输带2具有等距离输送功能,可以一次移动一片硅片的距离;当硅片移动至塑料片传输带2的硅片上料工位时,硅片上料工位到位光电传感器210感应硅片到位,塑料片传输带2将硅片向后传送至隔纸覆盖工位,然后隔纸覆盖工位到位光电传感器211感应硅片到位,隔纸吸取组件9在隔纸上料行走臂模组8的带动下移动至纸盒7的上方并吸取一张隔纸,再在隔纸上料行走臂模组8的带动下移动至塑料片传输带2上的硅片上方,并将隔纸覆盖在硅片的表面,每当纸盒7内的隔纸被吸走一张后,纸盒升降组件6则会将纸盒7顶升一格高度,以始终保证隔纸吸取组件9一下次能正常吸到隔纸;接着塑料片传输带2将覆好隔纸的硅片向后传送至硅片分选工位,当硅片分选工位到位光电传感器212感应到硅片到位后,覆纸硅片吸取组件13在覆纸硅片下料行走臂模组12的带动下移动至塑料片传输带2上的覆纸硅片上,并通过隔纸上的避让孔吸取覆纸硅片,然后再在覆纸硅片下料行走臂模组12的带动下移动至对应的料盒11上方,并将覆纸硅片放入该料盒11中;因破损而未能覆盖隔纸的硅片不会被分选如任何料盒11内,而是被继续传输至硅片出料工位,当硅片出料工位到位光电传感器213感应到硅片到位后,塑料片传输带2将未能覆盖隔纸的硅片从行程末端送出回收,循环上述操作,从而实现硅片的隔纸分选。
当有某个料盒11满料后,料盒上下料机构14中的小车组件1401在Y轴方向运输组件1402、X轴方向运输组件1403的配合下携带一个空的料盒11移动至满料的料盒11正下方,小车组件1401先向上抬升一点该满料料盒11,使得料盒11两侧的圆弧卡槽1101与两侧料盒支撑条1001上的卡块1002分离,然后再带动该满料料盒11向Y方向移动一点距离,使得料盒11两侧的垂直通槽1102与两侧料盒支撑条1001上的卡块1002对齐,从而完成满料料盒11的解锁,接着小车组件1401承托着满料料盒11向下运动,并将空的料盒11顶升上去,使得料盒11两侧的垂直通槽1102完全高出两侧料盒支撑条1001上的卡块1002,然后再带动该满料料盒11向Y方向移动复位,使得料盒11两侧的圆弧卡槽1101与两侧料盒支撑条1001上的卡块1002对齐,再带动该满料料盒11向下复位,使得料盒11两侧的圆弧卡槽1101与两侧料盒支撑条1001上的卡块1002卡接,从而完成空料盒11的固定;最后小车组件1401在Y轴方向运输组件1402、X轴方向运输组件1403的配合下将满料的料盒11送出本设备。
以上所述仅为本发明的优选实施例而已,并不用于限制本发明,对于本领域的技术人员来说,本发明可以有各种更改和变化。凡在本发明的精神和原则之内,所作的任何修改、等同替换、改进等,均应包含在本发明的保护范围之内。
Claims (10)
1.一种用于硅片分选的隔纸分板机,其特征在于:包括一个机架(1),所述机架(1)的中层沿X方向设置有一条塑料片传输带(2),所述塑料片传输带(2)的行程始端设置为硅片上料工位,所述硅片上料工位的周围设置有硅片上料导轨(3)、硅片旋转取料组件(4)和硅片进板导轨(5),所述硅片上料导轨(3)的行程始端通过所述硅片进板导轨(5)实现与上游硅片送板机的对接,所述硅片上料导轨(3)的行程末端通过所述硅片旋转取料组件(4)实现与所述硅片上料工位的对接;
所述塑料片传输带(2)的行程前段设置有至少一个隔纸覆盖工位,每个所述隔纸覆盖工位的左右两侧均设置有纸盒升降组件(6),每个所述纸盒升降组件(6)上分别设置有用于叠放隔纸的纸盒(7),每个所述隔纸覆盖工位的上方均架设有隔纸上料行走臂模组(8),每个所述隔纸上料行走臂模组(8)上均吊设有隔纸吸取组件(9),每个所述隔纸吸取组件(9)通过各自所属的所述隔纸上料行走臂模组(8)实现在对应的所述隔纸覆盖工位及其左右两个所述纸盒(7)之间的移动;
所述塑料片传输带(2)行程中后段设置有若干个硅片分选工位,每个所述硅片分选工位的左右两侧均通过对应的料盒锁紧组件(10)设置有两列用于叠放覆纸后硅片的料盒(11),每个所述硅片分选工位的上方均架设有覆纸硅片下料行走臂模组(12),每个所述覆纸硅片下料行走臂模组(12)上均吊设有覆纸硅片吸取组件(13),每个所述覆纸硅片吸取组件(13)通过各自所属的所述覆纸硅片下料行走臂模组(12)实现在对应的所述硅片分选工位及其左右两列所述料盒(11)之间的移动;
所述机架(1)的下层设置有料盒上下料机构(14),所述料盒上下料机构(14)的活动范围覆盖所有所述料盒(11)正下方的区域,所述料盒(11)通过所述料盒上下料机构(14)实现与下游硅片收料机构的对接。
2.根据权利要求1所述的用于硅片分选的隔纸分板机,其特征在于:所述硅片上料导轨(3)和所述硅片旋转取料组件(4)并列在在所述硅片上料工位的左侧,且所述硅片旋转取料组件(4)位于所述硅片上料导轨(3)的行程末端与所述硅片上料工位之间,所述硅片进板导轨(5)串列在所述硅片上料导轨(3)行程始端的前侧,且所述硅片进板导轨(5)的行程末端与所述硅片上料导轨(3)的行程始端直线对接,所述硅片进板导轨(5)的行程始端通过对应的支撑板向外露出于所述机架(1)的前侧端面。
3.根据权利要求1所述的用于硅片分选的隔纸分板机,其特征在于:所述塑料片传输带(2)包括一条由若干塑料片柔性连接而成的塑料片传输履带(201),所述塑料片传输履带(201)的前后两端分别绕设在主动齿轮辊轴(202)和从动齿轮辊轴(203)上,所述主动齿轮辊轴(202)和所述从动齿轮辊轴(203)分别通过辊轴前安装座(204)和辊轴后安装座(205)与所述机架(1)固定连接,所述主动齿轮辊轴(202)的一端通过一组传动轮皮带与一个塑料片传输履带电机(206)连接,所述塑料片传输履带电机(206)通过对应的电机支架与所述机架(1)固定连接;每片所述所述塑料片的中部均开设有一个第一感应光线过孔(207),每片所述塑料片的端部均开设有一个第二感应光线过孔(208),每片所述塑料片的内侧面均设置有用于与所述主动齿轮辊轴(202)和所述从动齿轮辊轴(203)咬合的凸条(209);所述塑料片传输带(2)的上层塑料片下方通过对应的传感器支架依次设置有硅片上料工位到位光电传感器(210)、隔纸覆盖工位到位光电传感器(211)、硅片分选工位到位光电传感器(212)和硅片出料工位到位光电传感器(213),所述硅片上料工位到位光电传感器(210)、所述隔纸覆盖工位到位光电传感器(211)分别位于所述硅片上料工位和所述隔纸覆盖工位,且分别向上瞄准所述第一感应光线过孔(207),所述硅片分选工位到位光电传感器(212)位于所述硅片分选工位,且向上瞄准所述第二感应光线过孔(208),所述硅片出料工位到位光电传感器(213)位于硅片出料工位,且向上瞄准所述第一感应光线过孔(207)。
4.根据权利要求1所述的用于硅片分选的隔纸分板机,其特征在于:每个所述料盒锁紧组件(10)均包括两条沿Y方向平行排列的料盒支撑条(1001),两条所述料盒支撑条(1001)的内侧分别设置有用于限位所述料盒(11)的卡块(1002);且所述料盒(11)的外侧壁底部设置有能与左右两侧所述卡块(1002)配合的圆弧卡槽(1101),所述料盒(11)的外侧壁上设置有便于所述卡块(1002)通过的垂直通槽(1102),所述垂直通槽(1102)位于所述圆弧卡槽(1101)的一侧;所述料盒(11)通过所述卡块(1002)与所述圆弧卡槽(1101)的配合固定在两条所述支撑条()之间,所述料盒(11)通过所述料盒上下料机构(14)的配合,实现所述圆弧卡槽(1101)与所述卡块(1002)配合以及所述垂直通槽(1102)与所述卡块(1002)配合之间的转换。
5.根据权利要求1所述的用于硅片分选的隔纸分板机,其特征在于:所述料盒上下料机构(14)由负责料盒在所述料盒锁紧组件(10)上实现替换的小车组件(1401)、负责带动所述小车组件(1401)在Y轴方向上移动的Y轴方向运输组件(1402),以及负责带动所述小车组件(1401)及所述Y轴方向运输组件(1402)在X轴方向上移动的X轴方向运输组件(1403)组成,所述X轴方向运输组件(1403)、所述Y轴方向运输组件(1402)和所述小车组件(1401)均由对应的电机驱动,所述X轴方向运输组件(1403)安装在所述机架(1)的底部,所述Y轴方向运输组件(1402)安装在所述X轴方向运输组件(1403)的移动块上,所述小车组件(1401)安装在所述Y轴方向运输组件(1402)的移动块上。
6.根据权利要求1所述的用于硅片分选的隔纸分板机,其特征在于:所述塑料片传输带(2)的行程前段设置有3个所述隔纸覆盖工位,每个所述隔纸覆盖工位的左右两侧分别设置有一个所述纸盒升降组件(6),每个所述纸盒升降组件(6)上均设置有一个所述纸盒(7),共计6个所述纸盒(7)用于放隔纸。
7.根据权利要求1所述的用于硅片分选的隔纸分板机,其特征在于:所述塑料片传输带(2)的行程中后段设置有最多24个所述硅片分选工位,每个所述硅片分选工位的左侧均通过对应的所述料盒锁紧组件(10)设置有3个沿Y方向排列的所述料盒(11),每个所述硅片分选工位的右侧均通过对应的所述料盒锁紧组件(10)设置有2个沿Y方向排列的所述料盒(11),共计最多120个所述料盒(11)用于覆纸硅片的分选。
8.根据权利要求1所述的用于硅片分选的隔纸分板机,其特征在于:所述塑料片传输带(2)的行程末端设置为硅片出料工位,所述硅片出料工位设置有供破损的硅片(15)出料的落料板(16),所述落料板(16)与所述机架(1)固定连接,所述落料板(16)的上端与所述塑料片传输带(2)的行程末端对接,所述落料板(16)的下端向外露出于所述机架(1)的后侧端面。
9.根据权利要求1所述的用于硅片分选的隔纸分板机,其特征在于:所述机架(1)的前、后、左、右及顶面均覆盖有外罩钣金(17),且在左、右两侧的所述外罩钣金(17)上设置有便于观察和检修的活动柜门(18),在前侧的所述外罩钣金(17)上开设有硅片进料口(24),在后侧的所述外罩钣金(17)上开设有破损硅片出料口(19)和料盒进出口(20)。
10.根据权利要求9所述的用于硅片分选的隔纸分板机,其特征在于:所述机架(1)前侧面的所述外罩钣金(17)上设置有便于工作人员操控的控制面板(21)。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202210497561.1A CN114843217B (zh) | 2022-05-09 | 2022-05-09 | 一种用于硅片分选的隔纸分板机 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202210497561.1A CN114843217B (zh) | 2022-05-09 | 2022-05-09 | 一种用于硅片分选的隔纸分板机 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| CN114843217A true CN114843217A (zh) | 2022-08-02 |
| CN114843217B CN114843217B (zh) | 2025-11-25 |
Family
ID=82571099
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202210497561.1A Active CN114843217B (zh) | 2022-05-09 | 2022-05-09 | 一种用于硅片分选的隔纸分板机 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN114843217B (zh) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN115734501A (zh) * | 2022-11-30 | 2023-03-03 | 欣强电子(清远)有限公司 | 一种ic载板与类载板slp剥膜与闪蚀连线的msap工艺 |
| CN118866767A (zh) * | 2024-07-26 | 2024-10-29 | 常州科隆威智能技术有限公司 | 一种硅片分选设备及其控制系统 |
Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US20200039260A1 (en) * | 2008-06-13 | 2020-02-06 | Kateeva, Inc. | Gas enclosure systems and methods utilizing an auxiliary enclosure |
| CN213008941U (zh) * | 2020-08-13 | 2021-04-20 | 福建金石能源有限公司 | 一种用于太阳能电池分选包装设备 |
| CN218004805U (zh) * | 2022-05-09 | 2022-12-09 | 常州科隆威智能技术有限公司 | 一种用于硅片分选的隔纸分板机 |
-
2022
- 2022-05-09 CN CN202210497561.1A patent/CN114843217B/zh active Active
Patent Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US20200039260A1 (en) * | 2008-06-13 | 2020-02-06 | Kateeva, Inc. | Gas enclosure systems and methods utilizing an auxiliary enclosure |
| CN213008941U (zh) * | 2020-08-13 | 2021-04-20 | 福建金石能源有限公司 | 一种用于太阳能电池分选包装设备 |
| CN218004805U (zh) * | 2022-05-09 | 2022-12-09 | 常州科隆威智能技术有限公司 | 一种用于硅片分选的隔纸分板机 |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN115734501A (zh) * | 2022-11-30 | 2023-03-03 | 欣强电子(清远)有限公司 | 一种ic载板与类载板slp剥膜与闪蚀连线的msap工艺 |
| CN118866767A (zh) * | 2024-07-26 | 2024-10-29 | 常州科隆威智能技术有限公司 | 一种硅片分选设备及其控制系统 |
| CN118866767B (zh) * | 2024-07-26 | 2025-03-21 | 常州科隆威智能技术有限公司 | 一种硅片分选设备及其控制系统 |
Also Published As
| Publication number | Publication date |
|---|---|
| CN114843217B (zh) | 2025-11-25 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN111900115B (zh) | 一种太阳能电池片倒片机上料装置 | |
| CN206705277U (zh) | 自动送料机器人系统集成 | |
| CN216710887U (zh) | 一种电池盖自动检测摆盘设备 | |
| CN117116826A (zh) | 一种硅片镀膜的自动供收料装置及供料方法 | |
| CN117116828B (zh) | 一种电池片镀膜工艺配套用首端自动供料上料系统及方法 | |
| CN110434086A (zh) | 一种太阳能电池片检测筛选线 | |
| CN111348434A (zh) | 用于pcb板的收/送板机 | |
| CN114843217B (zh) | 一种用于硅片分选的隔纸分板机 | |
| CN212461636U (zh) | 一种太阳能电池片倒片机上料装置 | |
| CN114314001A (zh) | 一种玻璃插片设备 | |
| CN218004805U (zh) | 一种用于硅片分选的隔纸分板机 | |
| CN212310119U (zh) | 硅片检测分选机 | |
| CN210236449U (zh) | 一种自动靠边拆垛系统 | |
| CN117485853B (zh) | 一种用于装饰板材的集中上料装置 | |
| CN110790020A (zh) | 校正接料机构及超薄型多兼容性接料飞达 | |
| CN209792892U (zh) | 一种激光切割机的自动上下料装置 | |
| CN118866767B (zh) | 一种硅片分选设备及其控制系统 | |
| CN211310164U (zh) | 校正接料机构及超薄型多兼容性接料飞达 | |
| CN210735537U (zh) | 一种电池板拣选移栽装置 | |
| CN212474837U (zh) | 一种取板尺寸可调的取板装置 | |
| CN210429853U (zh) | 电池片上料编带设备 | |
| CN209408212U (zh) | 全自动研磨生产线 | |
| CN223038918U (zh) | 一种半片电池全自动划片机 | |
| CN221396048U (zh) | 一种手机电池板表面瑕疵检测机 | |
| CN221458251U (zh) | 一种用于引线框架撕膜设备的收料装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| GR01 | Patent grant | ||
| GR01 | Patent grant |