CN114838638B - 一种冲压零件修边线的位置度精度测量用检具和测量方法 - Google Patents
一种冲压零件修边线的位置度精度测量用检具和测量方法 Download PDFInfo
- Publication number
- CN114838638B CN114838638B CN202210356084.7A CN202210356084A CN114838638B CN 114838638 B CN114838638 B CN 114838638B CN 202210356084 A CN202210356084 A CN 202210356084A CN 114838638 B CN114838638 B CN 114838638B
- Authority
- CN
- China
- Prior art keywords
- profile
- trimming
- line
- alignment surface
- error value
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images
Classifications
-
- G—PHYSICS
- G01—MEASURING; TESTING
- G01B—MEASURING LENGTH, THICKNESS OR SIMILAR LINEAR DIMENSIONS; MEASURING ANGLES; MEASURING AREAS; MEASURING IRREGULARITIES OF SURFACES OR CONTOURS
- G01B5/00—Measuring arrangements characterised by the use of mechanical techniques
- G01B5/0002—Arrangements for supporting, fixing or guiding the measuring instrument or the object to be measured
- G01B5/0004—Supports
-
- G—PHYSICS
- G01—MEASURING; TESTING
- G01B—MEASURING LENGTH, THICKNESS OR SIMILAR LINEAR DIMENSIONS; MEASURING ANGLES; MEASURING AREAS; MEASURING IRREGULARITIES OF SURFACES OR CONTOURS
- G01B5/00—Measuring arrangements characterised by the use of mechanical techniques
- G01B5/0002—Arrangements for supporting, fixing or guiding the measuring instrument or the object to be measured
-
- G—PHYSICS
- G01—MEASURING; TESTING
- G01B—MEASURING LENGTH, THICKNESS OR SIMILAR LINEAR DIMENSIONS; MEASURING ANGLES; MEASURING AREAS; MEASURING IRREGULARITIES OF SURFACES OR CONTOURS
- G01B5/00—Measuring arrangements characterised by the use of mechanical techniques
- G01B5/20—Measuring arrangements characterised by the use of mechanical techniques for measuring contours or curvatures
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02P—CLIMATE CHANGE MITIGATION TECHNOLOGIES IN THE PRODUCTION OR PROCESSING OF GOODS
- Y02P90/00—Enabling technologies with a potential contribution to greenhouse gas [GHG] emissions mitigation
- Y02P90/02—Total factory control, e.g. smart factories, flexible manufacturing systems [FMS] or integrated manufacturing systems [IMS]
Landscapes
- Physics & Mathematics (AREA)
- General Physics & Mathematics (AREA)
- Length-Measuring Instruments Using Mechanical Means (AREA)
Abstract
本发明公开了一种冲压零件修边线的位置度精度测量用检具和测量方法,其针对现有技术中单一的内延对齐面构型某些情况下构型的对齐面会产生负角度面、需要二次装夹、分块加工或五轴加工,从而增加检具本体的加工成本,降低检具本体的加工精度,影响冲压零件修边线的检测精度的缺陷,提供了一种全新的冲压零件修边线的位置度精度测量用检具和测量方法,其通过对在检具的定位平面的下端增加第一外延对齐面、第二外延对齐面从而避免了检具本体出现负角度面,有效地避免了检具加工过程中二次装夹、分块加工、五轴加工,具有精度高、成本低、测量功能完整等特点,能够有效地保证冲压零件的面轮廓度和修边轮廓度的检测精度。
Description
技术领域
本发明公开了一种冲压零件修边线的位置度精度测量用检具,具体公开了一种冲压零件修边线的位置度精度测量方法。
背景技术
冲压零件的几何尺寸精度对整车质量有重要影响。现有技术中有多种手段和工具用来检测冲压零件的几何尺寸,常用的测量工具有卡尺、直尺、角度尺、销规、止通规等,常用的测量设备有三坐标测量机等,常用的测量工装有检具、样板等。使用检具测量冲压零件是精度、成本、效率等综合性价比较高的一种方法,基于检具可以实现对冲压零件的型面、轮廓、孔位、孔径、孔距、修边线、翻边线、翻边高度等的精度测量分别有不同的检具结构。本发明着重于冲压零件修边线的位置度测量方法。
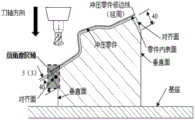
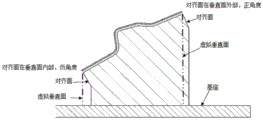
现有技术中,对于冲压零件修边线的位置度测量常用方法是:选用单一的内延对齐面构型,其具有以下特征:1.冲压零件与检具本体的间隙为5mm(或3mm);2.检测修边线的对齐面,位于冲压零件修边线理论位置的正下方,使用直尺测修边线;3.对齐面的宽度一般取40mm;4.对齐面的下面为垂直面(与检具基座垂直);5.冲压零件的面的轮廓度测量零件的下表面,其具体结构见图5-7所示,该技术方案是一个常用的构型方案,其检具本体用料较小,检具体积较小,可以方便、准确地测量冲压零件修边线的位置度精度;上述技术方案选用单一的内延对齐面构型,虽然解决了冲压零件修边线位置度的测量问题,但是单一的内延对齐面构型方案在某些情况下对检具本体的加工工艺有较高要求。具体地,采用常规构型时,当冲压零件的修边线在斜面的下端时,构型的对齐面会产生负角度面,见图5。在这种情况下,使用数控机床加工负角度的对齐面有三种加工工艺:一种是需要检具二次或多次装夹,使检具本体旋转,把负角度的对齐面转成正角度。这会降低检具的加工精度,增加加工成本。第二种是把负角度处的检具本体分块,单独加工后再与检具本体组装。这也会降低检具的加工精度,增加加工成本。第三种是一次装夹,但使用五轴数控机床加工。这对设备要求很高,也大大地增加加工成本。
发明内容
针对现有技术中存在的技术问题,本发明提供了一种冲压零件修边线的位置度精度测量用检具和测量方法,其避免了检具本体出现负角度面,避免了检具加工过程中二次装夹、分块加工、五轴加工,具有精度高、成本低、测量功能完整等特点。
本发明公开了一种冲压零件修边线的位置度精度测量用检具,其包括基座,所述基座上设置有检具本体,所述检具本体包括两个与XOZ平面平行布置的第一垂直面和第二垂直面,所述第一垂直面和所述第二垂直面之间设置有用于定位待测冲压零件的定位平面,所述定位平面上设置有至少三个用于支撑固定待测冲压零件的固定单元,通过固定单元安装于定位平面上的待测冲压零件与冲压零件定位平面之间的间距为l1;所述第一垂直面和所述冲压零件定位平面之间设置有第一外延对齐面和第二外延对齐面,所述第一外延对齐面与所述第二外延对齐面相互垂直,所述第一外延对齐面与所述定位平面相互平行,所述第二外延对齐面与所述定位平面相互垂直,所述第一外延对齐面与所述第一垂直面形成第一交线,所述第一外延对齐面与所述第二外延对齐面形成第二交线,所述第一交线与所述第二交线的间距为l2,所述第二外延对齐面与所述定位平面形成第三交线,所述第二交线与所述第三交线之间的间距为l3,所述第二外延对齐面与待测冲压零件的下修边轮廓线之间的间距为l4;所述第二垂直面与所述定位平面之间设置有内延对齐面,所述内延对齐面与所述定位平面相互垂直,所述内延对齐面与所述第二垂直面形成第四交线,所述内延对齐面与所述定位平面形成第五交线,所述第四交线与所述第五交线的间距为l5,所述第五交线与待测冲压零件的上修边轮廓线之间的间距为l6,所述第一外延对齐面与所述第一垂直面之间呈一钝角,所述内延对齐面与第二垂直面之间呈一钝角。
在本发明的一种优选实施方案中,所述第一垂直面的Z向的高度小于所述第二垂直面的Z向的高度。
在本发明的一种优选实施方案中,用与XOZ平面平行的截面截所述定位平面所获得的曲线形状与用与XOZ平面平行的截面截待测冲压零件所获得的曲线形状相对应。
在本发明的一种优选实施方案中,所述固定单元包括支撑块和定位销,所述支撑块的厚度为3mm或5mm,所述支撑块上设置有供定位销穿过的孔,所述定位平面上设置有与定位销配合的销孔,l2、l5为40mm。
本发明还公开了一种冲压零件修边线的位置度精度测量方法,其特征在于:
S1,将带有负角度面的待测冲压零件放置于前述的冲压零件修边线的位置度精度测量用检具上;
S2,使用三角形塞尺获取第五交线与待测冲压零件的上面轮廓之间的间距l6的实测值,用l6的实测值减去l6的理论值得到实测处的上面轮廓度的误差值,基于冲压零件的公差表确定冲压零件的上面轮廓度的公差带,即上面轮廓度的允许误差的变动范围,基于上面轮廓度的误差值是否落入上面轮廓度的公差带判断实测处的面轮廓度是否合格;
S3,基于内延对齐面使用间隙面差规获取冲压零件的上修边轮廓度的实测值,上修边线轮廓与内延对齐面理论上是齐平的,上修边轮廓度的理论值是零,用上修边轮廓度的实测值减去上修边轮廓度的理论值得到上修边轮廓度的误差值,基于冲压零件的公差表确定上修边轮廓度的公差带,即上修边轮廓度的允许误差的变动范围,基于上修边轮廓度的误差值是否落入上修边轮廓度的公差带判断实测处的修边轮廓度是否合格;
S4,基于第一外延对齐面使用间隙面差规获取冲压零件的下面轮廓度的实测值,下面轮廓与第一外延对齐面是齐平的即理论值是零,用下面轮廓度的实测值减去下面轮廓度的理论值得到下面轮廓度的的误差值,基于冲压零件的公差表中确定冲压零件下面轮廓度的公差带,即下面轮廓度的允许误差的变动范围,基于下面轮廓度的误差值是否落入下面轮廓度的公差带判断实测处的面的轮廓度是否合格;
S5,使用三角形塞尺检测待测冲压零件的第二外延对齐面与待测冲压零件的下修边轮廓线之间的间距为l4的实测值,用l4的实测值减去理论值得到l4的下修边轮廓度的误差值,基于冲压零件的公差表确定下修边轮廓度的公差带,即线轮廓度的下修边轮廓度误差的变动范围,基于下修边轮廓度的误差值是否落入下修边轮廓度的公差带判断实测处的修边轮廓度是否合格。
在本发明的一种优选实施方案中,l6的理论数值为3mm或5mm,l4的理论数值为3mm或5mm。
在本发明的一种优选实施方案中,S2中,上面轮廓度的误差值带正负号,表示误差的方向,正负号相对于检具本体为基准,当误差值为正值时,表示冲压零件离检具本体的距离变大,当误差值为负值时,表示冲压零件离检具本体的距离变小。
在本发明的一种优选实施方案中,S3中,上修边轮廓度的误差值带正负号,表示误差的方向,正负号相对于检具本体为基准的,当误差值为正值时,表示冲压零件修边轮廓大,冲压零件修边轮廓多料,当误差值为负值时,表示冲压零件修边轮廓小,冲压零件修边轮廓少料。
在本发明的一种优选实施方案中,S4中,下面轮廓度的误差值带正负号,表示误差的方向,正负号相对于检具本体为基准的,当误差值为正值时,表示冲压零件离检具本体的距离变大,当误差值为负值时,表示冲压零件离检具本体的距离变小,确定待测冲压零件的面的精度是否合格。
在本发明的一种优选实施方案中,S5中,下修边轮廓度的误差值带正负号,表示误差的方向,正负号相对于检具本体为基准的,当误差值为正值时,表示冲压零件修边轮廓小了,冲压零件修边轮廓少料,当误差值为负值时,表示冲压零件修边轮廓大,冲压零件修边轮廓多料。
本发明的有益效果是:本发明针对现有技术中单一的内延对齐面构型某些情况下构型的对齐面会产生负角度面、需要二次装夹、分块加工或五轴加工,从而增加检具本体的加工成本,降低检具本体的加工精度,影响冲压零件修边线的检测精度的缺陷,提供了一种全新的冲压零件修边线的位置度精度测量用检具和测量方法,其通过对在检具的定位平面的下端增加第一外延对齐面、第二外延对齐面从而避免了检具本体出现负角度面,有效地避免了检具加工过程中二次装夹、分块加工、五轴加工的情况,具有精度高、成本低、测量功能完整等特点,能够有效地保证冲压零件的面轮廓度和修边轮廓度的检测精度;使用本案的构型方案,可以保证检具本体精度并排除检具本体精度对测量结果的干扰和影响;使用本案的测量方法,即测量工具与构型相配合使用,可以很好地保证测量精度的准确性,测量结果能够准确地反映冲压零件修边轮廓度本身的精度情况,从而为修整模具、改善零件质量提供准确的方向和修整量。
附图说明
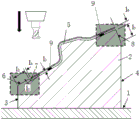
图1是本发明一种冲压零件修边线的位置度精度测量用检具的示意图;
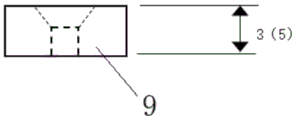
图2是本发明一种冲压零件修边线的位置度精度测量用检具的固定单元示意图;
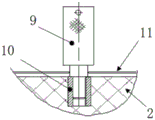
图3是本发明一种冲压零件修边线的位置度精度测量用检具的固定单元链接状态示意图;
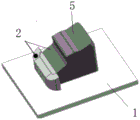
图4是本发明一种冲压零件修边线的位置度精度测量用检具的轴测视图;
图5是现有技术中用于冲压零件修边线的位置度精度的检具第一示意图;
图6是现有技术中用于冲压零件修边线的位置度精度的检具第二示意图;
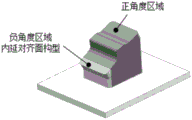
图7是现有技术中用于冲压零件修边线的位置度精度的检具轴测视图。
具体实施方式
下面通过附图以及列举本发明的一些可选实施例的方式,对本发明的技术方案(包括优选技术方案)做进一步的详细描述。显然,所描述的实施例仅仅是本发明的一部分实施例,而不是全部的实施例。基于本发明的实施例,本领域普通技术人员在没有作出创造性劳动前提下所获得的所有其他实施例,都属于本发明保护的范围。
在本申请的描述中,需要说明的是,术语“上”、“下”等指示的方位或位置关系为基于附图所示的方位或位置关系,仅是为了便于描述本申请和简化描述,而不是指示或暗示所指的装置或元件必须具有特定的方位、以特定的方位构造和操作,因此不能理解为对本申请的限制。除非另有明确的规定和限定,术语“安装”、“相连”、“连接”应做广义理解,例如,可以是固定连接,也可以是可拆卸连接,或一体地连接;可以是机械连接,也可以是电连接;可以是直接相连,也可以通过中间媒介间接相连,可以是两个元件内部的连通。对于本领域的普通技术人员而言,可以根据具体情况理解上述术语在本申请中的具体含义。
进一步的,在本申请中,诸如“第一”和“第二”等之类的关系术语仅仅用来将一个实体或者操作与另一个实体或操作区分开来,而不一定要求或者暗示这些实体或操作之间存在任何这种实际的关系或者顺序。而且,术语“包括”、“包含”或者其任何其他变体意在涵盖非排他性的包含,从而使得包括一系列要素的过程、方法、物品或者设备不仅包括那些要素,而且还包括没有明确列出的其他要素,或者是还包括为这种过程、方法、物品或者设备所固有的要素。在没有更多限制的情况下,由语句“包括一个……”限定的要素,并不排除在包括所述要素的过程、方法、物品或者设备中还存在另外的相同要素。
如图1-4所示,本发明公开了一种冲压零件修边线的位置度精度测量用检具,其包括基座1,基座1上设置有检具本体2,检具本体2包括两个与XOZ平面平行布置的第一垂直面3和第二垂直面4,第一垂直面3和第二垂直面4之间设置有用于定位待测冲压零件的定位平面5,定位平面5上设置有至少三个用于支撑固定待测冲压零件的固定单元,通过固定单元安装于定位平面5上的待测冲压零件与冲压零件定位平面5之间的间距为l1;第一垂直面3和冲压零件定位平面5之间设置有第一外延对齐面6和第二外延对齐面7,第一外延对齐面6与第二外延对齐面7相互垂直,第一外延对齐面6与定位平面5相互平行,第二外延对齐面7与定位平面5相互垂直,第一外延对齐面6与第一垂直面3形成第一交线,第一外延对齐面6与第二外延对齐面7形成第二交线,第一交线与第二交线的间距为l2,第二外延对齐面7与定位平面5形成第三交线,第二交线与第三交线之间的间距为l3,第二外延对齐面7与待测冲压零件的下修边轮廓线之间的间距为l4;第二垂直面4与定位平面5之间设置有内延对齐面8,内延对齐面8与定位平面5相互垂直,内延对齐面8与第二垂直面4形成第四交线,内延对齐面8与定位平面5形成第五交线,第四交线与第五交线的间距为l5,第五交线与待测冲压零件的上修边轮廓线之间的间距为l6,第一外延对齐面6与第一垂直面3之间呈一钝角,内延对齐面8与第二垂直面4之间呈一钝角。
在本发明的一种优选实施方案中,第一垂直面3的Z向的高度小于第二垂直面4的Z向的高度。
在本发明的一种优选实施方案中,用与XOZ平面平行的截面截定位平面5所获得的曲线形状与用与XOZ平面平行的截面截待测冲压零件所获得的曲线形状相对应。
在本发明的一种优选实施方案中,固定单元包括支撑块9和定位销10,支撑块9的厚度为3mm或5mm,支撑块9上设置有供定位销10穿过的孔,定位平面5上设置有与定位销10配合的销孔,l2、l5为40mm。
本发明还公开了一种冲压零件修边线的位置度精度测量方法,其特征在于:
S1,将带有负角度面的待测冲压零件放置于前述的冲压零件修边线的位置度精度测量用检具上;
S2,使用三角形塞尺获取第五交线与待测冲压零件的上面轮廓之间的间距l6的实测值,用l6的实测值减去l6的理论值得到实测处的上面轮廓度的误差值,基于冲压零件的公差表确定冲压零件的上面轮廓度的公差带,即上面轮廓度的允许误差的变动范围,基于上面轮廓度的误差值是否落入上面轮廓度的公差带判断实测处的面轮廓度是否合格;
S3,基于内延对齐面8使用间隙面差规获取冲压零件的上修边轮廓度的实测值,上修边线轮廓与内延对齐面8理论上是齐平的,上修边轮廓度的理论值是零,用上修边轮廓度的实测值减去上修边轮廓度的理论值得到上修边轮廓度的误差值,基于冲压零件的公差表确定上修边轮廓度的公差带,即上修边轮廓度的允许误差的变动范围,基于上修边轮廓度的误差值是否落入上修边轮廓度的公差带判断实测处的修边轮廓度是否合格;
S4,基于第一外延对齐面6使用间隙面差规获取冲压零件的下面轮廓度的实测值,下面轮廓与第一外延对齐面6是齐平的即理论值是零,用下面轮廓度的实测值减去下面轮廓度的理论值得到下面轮廓度的的误差值,基于冲压零件的公差表中确定冲压零件下面轮廓度的公差带,即下面轮廓度的允许误差的变动范围,基于下面轮廓度的误差值是否落入下面轮廓度的公差带判断实测处的面的轮廓度是否合格;
S5,使用三角形塞尺检测待测冲压零件的第二外延对齐面7与待测冲压零件的下修边轮廓线之间的间距为l4的实测值,用l4的实测值减去理论值得到l4的下修边轮廓度的误差值,基于冲压零件的公差表确定下修边轮廓度的公差带,即线轮廓度的下修边轮廓度误差的变动范围,基于下修边轮廓度的误差值是否落入下修边轮廓度的公差带判断实测处的修边轮廓度是否合格。
在本发明的一种优选实施方案中,l6的理论数值为3mm或5mm,l4的理论数值为3mm或5mm。
在本发明的一种优选实施方案中,S2中,上面轮廓度的误差值带正负号,表示误差的方向,正负号相对于检具本体为基准,当误差值为正值时,表示冲压零件离检具本体的距离变大,当误差值为负值时,表示冲压零件离检具本体的距离变小;
在本发明的一种优选实施方案中,S3中,上修边轮廓度的误差值带正负号,表示误差的方向,正负号相对于检具本体为基准的,当误差值为正值时,表示冲压零件修边轮廓大,冲压零件修边轮廓多料,当误差值为负值时,表示冲压零件修边轮廓小,冲压零件修边轮廓少料;
在本发明的一种优选实施方案中,S4中,下面轮廓度的误差值带正负号,表示误差的方向,正负号相对于检具本体为基准的,当误差值为正值时,表示冲压零件离检具本体的距离变大,当误差值为负值时,表示冲压零件离检具本体的距离变小,确定待测冲压零件的面的精度是否合格:
在本发明的一种优选实施方案中,S5中,下修边轮廓度的误差值带正负号,表示误差的方向,正负号相对于检具本体为基准的,当误差值为正值时,表示冲压零件修边轮廓小了,冲压零件修边轮廓少料,当误差值为负值时,表示冲压零件修边轮廓大,冲压零件修边轮廓多料。
本发明具有精度高、成本低、测量功能完整的特点,其不仅消除乐常用构型方法产生的检具本体负角度面,而且实现检具本体一次装夹,一次三轴加工成型。
本领域技术人员容易理解,以上仅为本发明的较佳实施例而已,并不以限制本发明,凡在本发明的精神和原则下所做的任何修改、组合、替换、改进等均包含在本发明的保护范围之内。
Claims (10)
1.一种冲压零件修边线的位置度精度测量用检具,其特征在于:包括基座(1),所述基座(1)上设置有检具本体(2),所述检具本体(2)包括两个与XOZ平面平行布置的第一垂直面(3)和第二垂直面(4),所述第一垂直面(3)和所述第二垂直面(4)之间设置有用于定位待测冲压零件的定位平面(5),所述定位平面(5)上设置有至少三个用于支撑固定待测冲压零件的固定单元,通过固定单元安装于定位平面(5)上的待测冲压零件与冲压零件定位平面(5)之间的间距为l1;所述第一垂直面(3)和所述冲压零件定位平面(5)之间设置有第一外延对齐面(6)和第二外延对齐面(7),所述第一外延对齐面(6)与所述第二外延对齐面(7)相互垂直,所述第一外延对齐面(6)与所述定位平面(5)相互平行,所述第二外延对齐面(7)与所述定位平面(5)相互垂直,所述第一外延对齐面(6)与所述第一垂直面(3)形成第一交线,所述第一外延对齐面(6)与所述第二外延对齐面(7)形成第二交线,所述第一交线与所述第二交线的间距为l2,所述第二外延对齐面(7)与所述定位平面(5)形成第三交线,所述第二交线与所述第三交线之间的间距为l3,所述第二外延对齐面(7)与待测冲压零件的下修边轮廓线之间的间距为l4;所述第二垂直面(4)与所述定位平面(5)之间设置有内延对齐面(8),所述内延对齐面(8)与所述定位平面(5)相互垂直,所述内延对齐面(8)与所述第二垂直面(4)形成第四交线,所述内延对齐面(8)与所述定位平面(5)形成第五交线,所述第四交线与所述第五交线的间距为l5,所述第五交线与待测冲压零件的上修边轮廓线之间的间距为l6,所述第一外延对齐面(6)与所述第一垂直面(3)之间呈一钝角,所述内延对齐面(8)与第二垂直面(4)之间呈一钝角。
2.根据权利要求1所述的冲压零件修边线的位置度精度测量用检具,其特征在于:所述第一垂直面(3)的Z向的高度小于所述第二垂直面(4)的Z向的高度。
3.根据权利要求1所述的冲压零件修边线的位置度精度测量用检具,其特征在于:用与XOZ平面平行的截面截所述定位平面(5)所获得的曲线形状与用与XOZ平面平行的截面截待测冲压零件所获得的曲线形状相对应。
4.根据权利要求1所述的冲压零件修边线的位置度精度测量用检具,其特征在于:所述固定单元包括支撑块(9)和定位销(10),所述支撑块(9)的厚度为3mm或5mm,所述支撑块(9)上设置有供定位销(10)穿过的孔,所述定位平面(5)上设置有与定位销(10)配合的销孔,l2、l5为40mm。
5.一种冲压零件修边线的位置度精度测量方法,其特征在于:
S1,将带有负角度面的待测冲压零件放置于如权利要求1-4任一项所述的冲压零件修边线的位置度精度测量用检具上;
S2,使用三角形塞尺获取第五交线与待测冲压零件的上面轮廓之间的间距l6的实测值,用l6的实测值减去l6的理论值得到实测处的上面轮廓度的误差值,基于冲压零件的公差表确定冲压零件的上面轮廓度的公差带,即上面轮廓度的允许误差的变动范围,基于上面轮廓度的误差值是否落入上面轮廓度的公差带判断实测处的面轮廓度是否合格;
S3,基于内延对齐面(8)使用间隙面差规获取冲压零件的上修边轮廓度的实测值,上修边线轮廓与内延对齐面(8)理论上是齐平的,上修边轮廓度的理论值是零,用上修边轮廓度的实测值减去上修边轮廓度的理论值得到上修边轮廓度的误差值,基于冲压零件的公差表确定上修边轮廓度的公差带,即上修边轮廓度的允许误差的变动范围,基于上修边轮廓度的误差值是否落入上修边轮廓度的公差带判断实测处的修边轮廓度是否合格;
S4,基于第一外延对齐面(6)使用间隙面差规获取冲压零件的下面轮廓度的实测值,下面轮廓与第一外延对齐面(6)是齐平的即理论值是零,用下面轮廓度的实测值减去下面轮廓度的理论值得到下面轮廓度的误差值,基于冲压零件的公差表中确定冲压零件下面轮廓度的公差带,即下面轮廓度的允许误差的变动范围,基于下面轮廓度的误差值是否落入下面轮廓度的公差带判断实测处的面的轮廓度是否合格;
S5,使用三角形塞尺检测待测冲压零件的第二外延对齐面(7)与待测冲压零件的下修边轮廓线之间的间距为l4的实测值,用l4的实测值减去理论值得到l4的下修边轮廓度的误差值,基于冲压零件的公差表确定下修边轮廓度的公差带,即线轮廓度的下修边轮廓度误差的变动范围,基于下修边轮廓度的误差值是否落入下修边轮廓度的公差带判断实测处的修边轮廓度是否合格。
6.根据权利要求5所述的冲压零件修边线的位置度精度测量方法,其特征在于:l6的理论数值为3mm或5mm,l4的理论数值为3mm或5mm。
7.根据权利要求5所述的冲压零件修边线的位置度精度测量方法,其特征在于:S2中,上面轮廓度的误差值带正负号,表示误差的方向,正负号相对于检具本体为基准,当误差值为正值时,表示冲压零件离检具本体的距离变大,当误差值为负值时,表示冲压零件离检具本体的距离变小。
8.根据权利要求5所述的冲压零件修边线的位置度精度测量方法,其特征在于:S3中,上修边轮廓度的误差值带正负号,表示误差的方向,正负号相对于检具本体为基准的,当误差值为正值时,表示冲压零件修边轮廓大,冲压零件修边轮廓多料,当误差值为负值时,表示冲压零件修边轮廓小,冲压零件修边轮廓少料。
9.根据权利要求5所述的冲压零件修边线的位置度精度测量方法,其特征在于:S4中,下面轮廓度的误差值带正负号,表示误差的方向,正负号相对于检具本体为基准的,当误差值为正值时,表示冲压零件离检具本体的距离变大,当误差值为负值时,表示冲压零件离检具本体的距离变小,确定待测冲压零件的面的精度是否合格。
10.根据权利要求5所述的冲压零件修边线的位置度精度测量方法,其特征在于:S5中,下修边轮廓度的误差值带正负号,表示误差的方向,正负号相对于检具本体为基准的,当误差值为正值时,表示冲压零件修边轮廓小了,冲压零件修边轮廓少料,当误差值为负值时,表示冲压零件修边轮廓大,冲压零件修边轮廓多料。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202210356084.7A CN114838638B (zh) | 2022-03-25 | 2022-03-25 | 一种冲压零件修边线的位置度精度测量用检具和测量方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202210356084.7A CN114838638B (zh) | 2022-03-25 | 2022-03-25 | 一种冲压零件修边线的位置度精度测量用检具和测量方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| CN114838638A CN114838638A (zh) | 2022-08-02 |
| CN114838638B true CN114838638B (zh) | 2023-07-11 |
Family
ID=82564251
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202210356084.7A Active CN114838638B (zh) | 2022-03-25 | 2022-03-25 | 一种冲压零件修边线的位置度精度测量用检具和测量方法 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN114838638B (zh) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN117760297B (zh) * | 2024-02-21 | 2024-04-30 | 哈尔滨远驰航空装备有限公司 | 毫米波天线安装架的检验方法及检验工装 |
Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB1316137A (en) * | 1969-05-29 | 1973-05-09 | Continental Oil Co | Method and apparatus for optical alignment of industrial equipment |
| JP2003315002A (ja) * | 2002-04-18 | 2003-11-06 | Toyota Motor Corp | 3次元カム形状測定結果補正方法および3次元カムプロフィール測定装置 |
| CN112595281A (zh) * | 2020-12-31 | 2021-04-02 | 域鑫科技(惠州)有限公司 | 一种工件的面轮廓度快速测量方法及介质 |
Family Cites Families (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2008185483A (ja) * | 2007-01-30 | 2008-08-14 | Showa Corp | 加工品の外径測定方法及び装置 |
| CN202582427U (zh) * | 2012-05-25 | 2012-12-05 | 东风汽车公司 | 一种汽车门板总成三坐标测量柔性支架 |
| JP6845612B2 (ja) * | 2016-03-07 | 2021-03-17 | 中村留精密工業株式会社 | 工作機械における機械精度の測定方法及び装置 |
| CN206347955U (zh) * | 2017-01-06 | 2017-07-21 | 襄阳市旭豪鸿泰机械制造有限公司 | 一种多孔冲压零件位置度及面轮廓度检测装置 |
| CN208205955U (zh) * | 2018-05-11 | 2018-12-07 | 无锡威孚力达催化净化器有限责任公司 | 一种短弯管检具 |
| CN210374883U (zh) * | 2019-10-18 | 2020-04-21 | 厦门立洲五金弹簧有限公司 | 一种功能性冲压件检测工装 |
| CN212409658U (zh) * | 2020-07-17 | 2021-01-26 | 龙口市兴浩汽车配件有限公司 | 一种刹车盘检具 |
| CN113664467B (zh) * | 2021-08-16 | 2022-11-01 | 东风汽车集团股份有限公司 | 一种发动机曲轴制造方法 |
-
2022
- 2022-03-25 CN CN202210356084.7A patent/CN114838638B/zh active Active
Patent Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB1316137A (en) * | 1969-05-29 | 1973-05-09 | Continental Oil Co | Method and apparatus for optical alignment of industrial equipment |
| JP2003315002A (ja) * | 2002-04-18 | 2003-11-06 | Toyota Motor Corp | 3次元カム形状測定結果補正方法および3次元カムプロフィール測定装置 |
| CN112595281A (zh) * | 2020-12-31 | 2021-04-02 | 域鑫科技(惠州)有限公司 | 一种工件的面轮廓度快速测量方法及介质 |
Also Published As
| Publication number | Publication date |
|---|---|
| CN114838638A (zh) | 2022-08-02 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN111941148B (zh) | 一种数控加工超行程找正装置及找正方法 | |
| CN106500564B (zh) | 一种大直径小弧段薄壁钣金零件检测方法 | |
| CN211783223U (zh) | 一种测量孔距的千分尺 | |
| CN112595281A (zh) | 一种工件的面轮廓度快速测量方法及介质 | |
| CN217465562U (zh) | 一种用于检测汽车电池前部安装支架的检具 | |
| CN215572577U (zh) | 一种夏比冲击试样v型缺口尺寸测量装置 | |
| CN114838638A (zh) | 一种冲压零件修边线的位置度精度测量用检具和测量方法 | |
| CN211317140U (zh) | 一种深孔台阶高度测量装置 | |
| CN213238757U (zh) | 一种用于检测薄壁定转子冲片平面度的检具 | |
| CN218646188U (zh) | 一种多功能的汽车板簧座检具总成 | |
| CN215064247U (zh) | 一种孔尺寸检具 | |
| CN217900753U (zh) | 一种冲击试样缺口投影仪的测量装置 | |
| CN212458217U (zh) | 一种发动机缸套座深度专用检具 | |
| CN216283129U (zh) | 一种碟刹轴制动底板距离测量检具 | |
| CN214666458U (zh) | 一种飞铁的沟槽加工快速检具 | |
| CN101403596B (zh) | 一种三角间隙尺的在线读数方法 | |
| CN222849958U (zh) | 桥壳检具 | |
| CN218916138U (zh) | 一种管道焊接坡口固定位置的半开口尺寸快速检测工具 | |
| CN113137902B (zh) | 一种测量空间基准孔深度的检测工具及检测方法 | |
| CN219474519U (zh) | 一种曲轴中心偏移检具 | |
| CN223389098U (zh) | 一种通止检测工装 | |
| US12050097B2 (en) | Length measurement method for conical workpiece based on dual displacement sensors | |
| CN221572088U (zh) | 一种汽车用离合器面片弯曲性能试验夹具辅助工装 | |
| CN224246931U (zh) | 一种轴瓦剖分高度检测工装及系统 | |
| CN222635357U (zh) | 一种综合尺寸检测装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| GR01 | Patent grant | ||
| GR01 | Patent grant |