CN114833536A - 一种股骨髓腔锉加工工艺和初铣工装 - Google Patents
一种股骨髓腔锉加工工艺和初铣工装 Download PDFInfo
- Publication number
- CN114833536A CN114833536A CN202210777039.9A CN202210777039A CN114833536A CN 114833536 A CN114833536 A CN 114833536A CN 202210777039 A CN202210777039 A CN 202210777039A CN 114833536 A CN114833536 A CN 114833536A
- Authority
- CN
- China
- Prior art keywords
- milling
- blank
- primary
- file
- wire
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 238000003801 milling Methods 0.000 title claims abstract description 96
- 238000000034 method Methods 0.000 title claims abstract description 38
- 238000012545 processing Methods 0.000 claims abstract description 44
- 238000005520 cutting process Methods 0.000 claims abstract description 41
- 238000000227 grinding Methods 0.000 claims abstract description 26
- 238000004381 surface treatment Methods 0.000 claims abstract description 4
- 238000001514 detection method Methods 0.000 claims description 17
- 229910000906 Bronze Inorganic materials 0.000 claims description 6
- 229910001018 Cast iron Inorganic materials 0.000 claims description 6
- ATJFFYVFTNAWJD-UHFFFAOYSA-N Tin Chemical compound [Sn] ATJFFYVFTNAWJD-UHFFFAOYSA-N 0.000 claims description 6
- 239000010974 bronze Substances 0.000 claims description 6
- KUNSUQLRTQLHQQ-UHFFFAOYSA-N copper tin Chemical compound [Cu].[Sn] KUNSUQLRTQLHQQ-UHFFFAOYSA-N 0.000 claims description 6
- 239000004519 grease Substances 0.000 claims description 5
- 230000001050 lubricating effect Effects 0.000 claims description 5
- 238000009434 installation Methods 0.000 claims description 3
- 238000005259 measurement Methods 0.000 claims description 3
- 230000000149 penetrating effect Effects 0.000 claims description 3
- 238000002679 ablation Methods 0.000 claims 1
- 238000005516 engineering process Methods 0.000 abstract description 7
- 238000004140 cleaning Methods 0.000 abstract 1
- 238000003754 machining Methods 0.000 description 10
- 239000000047 product Substances 0.000 description 10
- 239000000463 material Substances 0.000 description 7
- 238000004519 manufacturing process Methods 0.000 description 4
- 206010006514 bruxism Diseases 0.000 description 3
- 230000006378 damage Effects 0.000 description 3
- 210000004394 hip joint Anatomy 0.000 description 3
- 241000755266 Kathetostoma giganteum Species 0.000 description 2
- 208000027418 Wounds and injury Diseases 0.000 description 2
- 238000005299 abrasion Methods 0.000 description 2
- 238000013461 design Methods 0.000 description 2
- 210000004209 hair Anatomy 0.000 description 2
- 208000014674 injury Diseases 0.000 description 2
- 238000012544 monitoring process Methods 0.000 description 2
- 230000002035 prolonged effect Effects 0.000 description 2
- 238000012797 qualification Methods 0.000 description 2
- 239000011265 semifinished product Substances 0.000 description 2
- 238000005496 tempering Methods 0.000 description 2
- 239000002699 waste material Substances 0.000 description 2
- 210000002268 wool Anatomy 0.000 description 2
- 238000000137 annealing Methods 0.000 description 1
- 230000009286 beneficial effect Effects 0.000 description 1
- 210000000988 bone and bone Anatomy 0.000 description 1
- 238000002156 mixing Methods 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 239000000843 powder Substances 0.000 description 1
- 238000004663 powder metallurgy Methods 0.000 description 1
- 238000003825 pressing Methods 0.000 description 1
- 238000010791 quenching Methods 0.000 description 1
- 230000000171 quenching effect Effects 0.000 description 1
- 238000007493 shaping process Methods 0.000 description 1
- 238000005245 sintering Methods 0.000 description 1
- 230000003746 surface roughness Effects 0.000 description 1
- 238000001356 surgical procedure Methods 0.000 description 1
- 210000001519 tissue Anatomy 0.000 description 1
- 210000000689 upper leg Anatomy 0.000 description 1
Images




Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23P—METAL-WORKING NOT OTHERWISE PROVIDED FOR; COMBINED OPERATIONS; UNIVERSAL MACHINE TOOLS
- B23P15/00—Making specific metal objects by operations not covered by a single other subclass or a group in this subclass
- B23P15/28—Making specific metal objects by operations not covered by a single other subclass or a group in this subclass cutting tools
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23Q—DETAILS, COMPONENTS, OR ACCESSORIES FOR MACHINE TOOLS, e.g. ARRANGEMENTS FOR COPYING OR CONTROLLING; MACHINE TOOLS IN GENERAL CHARACTERISED BY THE CONSTRUCTION OF PARTICULAR DETAILS OR COMPONENTS; COMBINATIONS OR ASSOCIATIONS OF METAL-WORKING MACHINES, NOT DIRECTED TO A PARTICULAR RESULT
- B23Q11/00—Accessories fitted to machine tools for keeping tools or parts of the machine in good working condition or for cooling work; Safety devices specially combined with or arranged in, or specially adapted for use in connection with, machine tools
- B23Q11/10—Arrangements for cooling or lubricating tools or work
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23Q—DETAILS, COMPONENTS, OR ACCESSORIES FOR MACHINE TOOLS, e.g. ARRANGEMENTS FOR COPYING OR CONTROLLING; MACHINE TOOLS IN GENERAL CHARACTERISED BY THE CONSTRUCTION OF PARTICULAR DETAILS OR COMPONENTS; COMBINATIONS OR ASSOCIATIONS OF METAL-WORKING MACHINES, NOT DIRECTED TO A PARTICULAR RESULT
- B23Q3/00—Devices holding, supporting, or positioning work or tools, of a kind normally removable from the machine
- B23Q3/02—Devices holding, supporting, or positioning work or tools, of a kind normally removable from the machine for mounting on a work-table, tool-slide, or analogous part
- B23Q3/06—Work-clamping means
- B23Q3/062—Work-clamping means adapted for holding workpieces having a special form or being made from a special material
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Dental Tools And Instruments Or Auxiliary Dental Instruments (AREA)
Abstract
本发明公开了一种股骨髓腔锉加工工艺,包括以下步骤:S1:厚度加工,备料板材毛坯,加工两个大面至规定厚度;S2:线切割,线切割毛坯的外轮廓;S3:初铣,使用初铣工装装卡线切割毛坯,数控铣削加工近端的锉柄、安装槽和远端的工艺头,成型初铣毛坯;S4、去量铣,使用去量铣装卡工装固定初铣毛坯,数控铣削加工锉身主体降低加工量且将远端工艺头加工为定位端头,成型去量铣毛坯;S5、铣齿,铣削加工锉身主体上的齿形;S6、磨齿,对齿形进行磨削精加工;S7、去毛刺,清理毛刺,去除定位端头并表面处理。本发明股骨髓腔锉加工工艺,多工序优化组合,提高了髓腔锉的加工精度和表面质量。本发明还提供了上述工艺应用的初铣工装。
Description
技术领域
本发明涉及髓腔锉加工制造技术领域,更具体的说是涉及一种股骨髓腔锉加工工艺和初铣工装。
背景技术
髓腔锉一种在人工髋关节置换手术中常见的医疗器械,在人工髋关节置换手术中,在将股骨柄假体植入股骨髓腔之前,需要使用髓腔锉对髓腔进行塑形处理,髓腔锉做为人工髋关节置换手术中关键的手术器械,需求量巨大,且对产品精度要求越来越高。
公布号为CN105568106A的发明专利一种骨外科髓腔锉,骨外科髓腔锉包括锉头和锉柄,锉头和锉柄为一体成型,通过粉末混合,压制烧结,退火,淬火,回火等工序使制造流程集约化,降低了生产成本;产品分段回火使得材料内部应力释放,得到均匀的组织构造。然而,其采用粉末冶金方式进行加工制造,存在整体强度和表面硬度低的问题,造成容易意外损坏,使用寿命短的问题。
采用机械加工方式进行制造方式,现阶段大多是在铣床上利用虎钳夹着大端头竖起来铣齿。由于只一个方向装卡固定,固定的可靠性差,加工出来的零件表面粗糙度差,精度也差。尤其是对长度较大规格髓腔锉,远端的加工误差较大,表面精度差,合格率低,不能满足使用要求。
因此,如何提供一种股骨髓腔锉加工工艺是本领域技术人员亟需解决的问题。
发明内容
有鉴于此,本发明提供了一种股骨髓腔锉加工工艺,多工序优化组合,提高了髓腔锉的加工精度和表面质量。
为了实现上述目的,本发明采用如下技术方案:一种股骨髓腔锉加工工艺,包括以下步骤:
S1:厚度加工,备料板材毛坯,铣削加工两个大面至规定厚度;
S2:线切割,线切割上步骤中加工完的板材,成型线切割毛坯的外轮廓;
S3:初铣,使用初铣工装装卡所述线切割毛坯,两端露出,数控铣削加工近端的锉柄、安装槽和远端的工艺头,成型初铣毛坯;
S4、去量铣,使用去量铣装卡工装固定所述初铣毛坯的近端所述锉柄和安装槽,数控铣削加工锉身主体降低加工量且将远端所述工艺头加工为定位端头,成型去量铣毛坯;
S5、铣齿,铣削加工所述锉身主体上的齿形;
S6、磨齿,使用磨齿工装卡固定近端所述锉柄和安装槽,使用磨齿工装套装卡所述定位端头,对齿形进行磨削精加工;
S7、去毛刺,钳工清理毛刺,去除所述定位端头并表面处理。
优选的,在步骤S1中,粗铣完成后,上平面磨床磨削加工两个大面,进一步提高板材的表面质量和厚度精度。
优选的,在步骤S2中,所述线切割毛坯上留有定位台,所述定位台作为轴向尺寸基准面在步骤S3中进行定位装卡。
优选的,在步骤S3中,所述初铣工装采用对称设置两个装卡槽的方式,能够同时装卡两个所述线切割毛坯进行加工。
优选的,在步骤S3和步骤S4之间增加尺寸检测步骤,使用专用检具检测柄部和去量端头之间的形位公差。
优选的,还包括外轮廓检测步骤,采用投影测量仪对完成所述S7去毛刺的成品锉进行外形轮廓度公差检测,进行平放和立放两个方向的外轮廓检测。
本发明提供一种初铣工装,包括初铣工装主体、转轴、第一顶丝、限位块和第二顶丝,所述初铣工装主体两侧对称开设有贯通的装卡槽,所述转轴可转动穿接在所述装卡槽侧壁上,所述转轴中部螺纹孔螺纹连接所述第一顶丝;线切割毛坯竖直倒放在所述装卡槽中,且所述线切割毛坯的定位台抵接在所述限位块上,所述第一顶丝的内端顶紧在所述线切割毛坯的背面上;所述装卡槽的一侧侧壁开设有螺纹孔并螺纹连接所述第二顶丝,所述第二顶丝的内端顶紧在所述线切割毛坯的大侧面上。
优选的,所述初铣工装主体的中部设置有定位孔,所述定位孔外围设置有多个安装孔,所述定位孔定位所述初铣工装主体到机床工作台上,所述安装孔内设置安装所述初铣工装主体到机床工作台上的螺栓。
优选的,所述转轴与套筒孔之间设置有锡青铜或者铸铁套且开设有润滑油脂槽。
优选的,所述第一顶丝的顶接端设置为圆头。
经由上述的技术方案可知,与现有技术相比,本发明一种股骨髓腔锉加工工艺,具有以下有益效果:
通过一系列机械加工工艺优化组合,适用于各种规格的髓腔锉的加工,尤其是较长规格的成品锉,提高了成品锉的尺寸精度,合格率大幅提高,表面光洁度好;通过初铣工艺加工出锉柄、安装槽和去量端头,为后续工序提供装卡位和辅助支撑位,提高了装夹稳定性,加工质量高;通过去量铣工艺,能够降低铣齿形的加工量,提高了加工效率;通过磨齿工装卡和磨齿工装套两端装卡工件进行磨齿加工,稳定性好,便于磨削头进行磨削,表面质量好。
此外,通过磨削加工两个大面,两个大面的平行度高,厚度精度能够控制在.毫米内,大幅提高了后续工序的加工定位精度。通过所述初铣工装采用对称设置两个装卡槽的方式,能够一次装卡后,两个工件依次进行初铣,降低了上下料时间,提高了加工效率。通过在步骤S3和步骤S4之间增加尺寸检测步骤,对半成品进行快速检测,避免流入后续工序造成的工料浪费;通过专用检具的设计,检测快速便捷。通过最终的外轮廓检测步骤,对成品锉外轮廓进行检测,提高了产品外形尺寸精度监控,保证了产品质量。
本发明初铣工装,通过在初铣工装主体两侧对称开设两个贯通的装卡槽,每个装卡槽装卡一个线切割毛坯进行加工,大幅提高了加工效率;通过在转轴中部设置第一顶丝,第一顶丝能够根据不同规格的线切割毛坯改变不同的顶紧位置,适应性好。限位块对线切割毛坯进行轴向底限位,第一顶丝能够提供向下的顶紧力,保证了轴向卡紧,装卡槽侧壁和第二顶丝进行配合,进行包裹式锁紧,装卡固定强度高。本发明初铣工装,能够同时装卡两个工件,装卡不同规格工件方便灵活,适应性好,同时装卡强度高,提高了加工质量。此外,通过定位孔和安装孔的设置,方便将初铣工装主体安装到机床工作台上。通过在转轴与套筒孔之间设置有套筒并加注有润滑油脂,能够提高转轴的转动灵活性,同时套筒能够降低初铣工装主体的转孔磨损,提高了设备使用寿命。通过将第一顶丝的顶接端设置为圆头,能够灵活的自适应顶紧在线切割毛坯背面弧面,顶紧强度大,不会发生松动;同时,能够降低平头对线切割毛坯背面的压伤划伤。通过沿着线切割毛坯的大侧面轮廓排布设置多个第二顶丝,能够多点顶紧到线切割毛坯的大侧面,提高了装卡强度。
附图说明
下面结合附图说明对本发明作进一步说明。
图1为本发明股骨髓腔锉加工工艺流程图;
图2为本发明加工工艺的成品髓腔锉立体结构示意图;
图3为本发明加工工艺的线切割毛坯立体结构示意图;
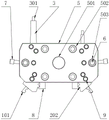
图4为本发明初铣工装的主视结构示意图;
图5为本发明初铣工装的俯视结构示意图;
图6为本发明初铣工装的主视剖视结构示意图;
图7为本发明加工工艺的去量铣工序示意图;
图8为本发明加工工艺的磨齿工序示意图;
图9为本发明加工工艺的专用检具测量示意图。
附图标记说明:1、成品锉;101、锉柄;102、安装槽;103、端头;2、线切割毛坯;201、柄毛料;202、定位台;203、端头毛料;3、初铣毛坯;301、去量端头;302、初始安装槽;4、去量铣毛坯;401、定位端头;5、初铣工装主体;501、定位孔;502、安装孔;503、套筒孔;504、装卡槽;6、转轴;7、第一顶丝;8、限位块;9、第二顶丝;10、去量铣装卡工装;11、磨齿工装卡;12、锁定螺钉;13、磨齿工装套;14、专用检具。
具体实施方式
本发明的核心是提供一种股骨髓腔锉加工工艺,多工序优化组合,提高了髓腔锉的加工精度和表面质量。
下面对本发明实施例中的技术方案进行清楚、完整地描述,显然,所描述的实施例仅仅是本发明一部分实施例,而不是全部的实施例。基于本发明中的实施例,本领域普通技术人员在没有做出创造性劳动前提下所获得的所有其他实施例,都属于本发明保护的范围。
参考附图,图1为本发明股骨髓腔锉加工工艺流程图;图2为本发明加工工艺的成品髓腔锉立体结构示意图;图3为本发明加工工艺的线切割毛坯立体结构示意图;图4为本发明初铣工装的主视结构示意图;图5为本发明初铣工装的俯视结构示意图;图6为本发明初铣工装的主视剖视结构示意图;图7为本发明加工工艺的去量铣工序示意图;图8为本发明加工工艺的磨齿工序示意图;图9为本发明加工工艺的专用检具测量示意图。
实施例1
采用本发明股骨髓腔锉加工工艺,如图1~8所示,包括以下步骤:S1:厚度加工,备料板材毛坯,铣削加工两个大面至规定厚度。S2:线切割,线切割上步骤中加工完的板材,成型线切割毛坯2的外轮廓;具体而言,如图3所示,线切割毛坯2在近端切割出柄毛料201,远端留有端头毛料203。线切割毛坯2的一侧面上留有定位台202,定位台202作为轴向尺寸基准面在下一步中进行定位装卡。S3:初铣,使用初铣工装装卡线切割毛坯2的中部,两端露出。数控铣削加工近端的锉柄101、安装槽102和远端的工艺头成型为去量端头301,初铣加工成型初铣毛坯3。安装槽102为T型槽。S4、去量铣,使用去量铣装卡工装固定所述初铣毛坯的近端所述锉柄和安装槽,锉身主体悬臂探出。数控铣削加工锉身主体降低加工量且将远端去量端头301加工为定位端头401,去量铣加工成型去量铣毛坯4。S5、铣齿,铣削上述去量铣毛坯4,加工所述锉身主体上的齿形。S6、磨齿,使用磨齿工装卡11固定近端的锉柄101和安装槽102,使用磨齿工装套13装卡定位端头401。磨齿工装卡11在锁紧锉柄101的两个钳臂之间使用锁定螺钉12锁紧。数控磨床的工作头对装卡好工件的齿形进行磨削精加工。S7、去毛刺,钳工清理毛刺,去除定位端头401并表面处理。
加工好的成品锉1近端设置有锉柄101和安装槽102,远端设置为端头103。
通过一系列机械加工工艺优化组合,适用于各种规格的髓腔锉的加工,尤其是较长规格的成品锉1,提高了成品锉1的尺寸精度,合格率大幅提高,表面光洁度好;通过初铣工艺加工出锉柄101、安装槽102和去量端头301,为后续工序提供装卡位和辅助支撑位,提高了装夹稳定性,加工质量高;通过去量铣工艺,能够降低铣齿形的加工量,提高了加工效率;通过磨齿工装卡11和磨齿工装套13两端装卡工件进行磨齿加工,稳定性好,便于磨削头进行磨削,表面质量好。
实施例2
在实施例1的基础上改进步骤S1,具体而言,如图3所示,在步骤S1中,粗铣完成后,上平面磨床磨削加工两个大面,进一步提高板材的表面质量和厚度精度。
通过磨削加工两个大面,两个大面的平行度高,厚度精度能够控制在0.01毫米内,大幅提高了后续工序的加工定位精度。
实施例3
在实施例1的基础上改进步骤S3,具体而言,如图4~6所示,在步骤S3中,所述初铣工装采用对称设置两个装卡槽的方式,能够同时装卡两个线切割毛坯2进行加工。
通过所述初铣工装采用对称设置两个装卡槽的方式,能够一次装卡后,两个工件依次进行初铣,降低了上下料时间,提高了加工效率。
实施例4
在实施例1的基础上增加检测步骤,具体而言,如图9所示,在步骤S3和步骤S4之间增加尺寸检测步骤,使用专用检具14检测锉柄101和去量端头301之间的形位公差。在锉柄101与A面贴合,去量端头301与B面贴合后,C面处的间隙应该小于等于0.03毫米,否侧不合格。
进一步的,本发明股骨髓腔锉加工工艺还包括外轮廓检测步骤,采用投影测量仪对完成所述S7去毛刺步骤的成品锉1进行外形轮廓度公差检测,进行平放和立放两个方向的外轮廓检测。
通过在步骤S3和步骤S4之间增加尺寸检测步骤,对半成品进行快速检测,避免流入后续工序造成的工料浪费;通过专用检具14的设计,检测快速便捷。通过最终的外轮廓检测步骤,对成品锉1外轮廓进行检测,提高了产品外形尺寸精度监控,保证了产品质量。
本发明还公开了一种初铣工装,用于上述任一实施例中的股骨髓腔锉加工工艺。本发明初铣工装在一具体实施方式中,如图4~6所示,包括初铣工装主体5、转轴6、第一顶丝7、限位块8和第二顶丝9。初铣工装主体5两侧对称开设有贯通的装卡槽504,装卡槽504的宽度大于最大规格线切割毛坯2的厚度。转轴6可转动穿接在装卡槽504的侧壁上,转轴6中部设置有螺纹孔并螺纹连接第一顶丝7。线切割毛坯2竖直大头朝下放置在装卡槽504中,且线切割毛坯2的定位台202抵接在限位块8上,限位块8螺栓安装在初铣工装主体5底面上。第一顶丝7的内端顶紧在线切割毛坯2的背面上。装卡槽504的一侧侧壁开设有螺纹孔并螺纹连接第二顶丝9,第二顶丝9的内端顶紧在线切割毛坯2的大侧面上。
通过在初铣工装主体5两侧对称开设两个贯通的装卡槽504,每个装卡槽504装卡一个线切割毛坯2进行加工,大幅提高了加工效率;通过在转轴6中部设置第一顶丝7,第一顶丝7能够根据不同规格的线切割毛坯2改变不同的顶紧位置,适应性好。限位块8对线切割毛坯2进行轴向底限位,第一顶丝7能够提供向下的顶紧力,保证了轴向卡紧,装卡槽504侧壁和第二顶丝9进行配合,进行包裹式锁紧,装卡固定强度高。本发明初铣工装,能够同时装卡两个工件,装卡不同规格工件方便灵活,适应性好,同时装卡强度高,提高了加工质量。
在本发明的一具体实施方式中,如图4和图6所示,初铣工装主体5的中部开设有定位孔501,定位孔501外围圆周均布有多个安装孔502。定位孔501定位初铣工装主体5到机床工作台上,安装孔502内设置安装初铣工装主体5到机床工作台上的螺栓。
通过定位孔501和安装孔502的设置,方便将初铣工装主体5安装到机床工作台上。
在本发明的一具体实施方式中,如图4和图6所示,转轴6与套筒孔503之间安装有锡青铜或者铸铁套筒,且所述锡青铜或者铸铁套筒内壁开设有润滑油脂槽。
通过在转轴6与套筒孔503之间设置有套筒并加注有润滑油脂,能够提高转轴6的转动灵活性,同时套筒能够降低初铣工装主体5的转孔磨损,提高了设备使用寿命。
在本发明的一具体实施方式中,如图6所示,第一顶丝7的顶接端设置为圆头。
通过将第一顶丝7的顶接端设置为圆头,能够灵活的自适应顶紧在线切割毛坯2背面弧面,顶紧强度大,不会发生松动;同时,能够降低平头对线切割毛坯2背面的压伤划伤。
在本发明的一具体实施方式中,如图4和6所示,第二顶丝9的数量为多个,多个第二顶丝9沿着线切割毛坯2的大侧面轮廓排布设置。
通过沿着线切割毛坯2的大侧面轮廓排布设置多个第二顶丝9,能够多点顶紧到线切割毛坯2的大侧面,提高了装卡强度。
对所公开的实施例的上述说明,使本领域专业技术人员能够实现或使用本发明。对这些实施例的多种修改对本领域的专业技术人员来说将是显而易见的,本文中所定义的一般原理可以在不脱离本发明的精神或范围的情况下,在其它实施例中实现。因此,本发明将不会被限制于本文所示的这些实施例,而是要符合与本文所公开的原理和新颖特点相一致的最宽的范围。
Claims (10)
1.一种股骨髓腔锉加工工艺,其特征在于,包括以下步骤:
S1:厚度加工,备料板材毛坯,铣削加工两个大面至规定厚度;
S2:线切割,线切割上步骤中加工完的板材,成型线切割毛坯的外轮廓;
S3:初铣,使用初铣工装装卡所述线切割毛坯,两端露出,数控铣削加工近端的锉柄、安装槽和远端的工艺头,成型初铣毛坯;
S4、去量铣,使用去量铣装卡工装固定所述初铣毛坯的近端所述锉柄和安装槽,数控铣削加工锉身主体降低加工量且将远端所述工艺头加工为定位端头,成型去量铣毛坯;
S5、铣齿,铣削加工所述锉身主体上的齿形;
S6、磨齿,使用磨齿工装卡固定近端所述锉柄和安装槽,使用磨齿工装套装卡所述定位端头,对齿形进行磨削精加工;
S7、去毛刺,钳工清理毛刺,去除所述定位端头并表面处理。
2.根据权利要求1所述的股骨髓腔锉加工工艺,其特征在于,在步骤S1中,粗铣完成后,上平面磨床磨削加工两个大面,进一步提高板材的表面质量和厚度精度。
3.根据权利要求1所述的股骨髓腔锉加工工艺,其特征在于,在步骤S2中,所述线切割毛坯上留有定位台,所述定位台作为轴向尺寸基准面在步骤S3中进行定位装卡。
4.根据权利要求3所述的股骨髓腔锉加工工艺,其特征在于,在步骤S3中,所述初铣工装采用对称设置两个装卡槽的方式,能够同时装卡两个所述线切割毛坯进行加工。
5.根据权利要求1所述的股骨髓腔锉加工工艺,其特征在于,在步骤S3和步骤S4之间增加尺寸检测步骤,使用专用检具检测柄部和去量端头之间的形位公差。
6.根据权利要求1所述的股骨髓腔锉加工工艺,其特征在于,还包括外轮廓检测步骤,采用投影测量仪对完成所述S7去毛刺的成品锉进行外形轮廓度公差检测,进行平放和立放两个方向的外轮廓检测。
7.一种初铣工装,其特征在于,包括初铣工装主体、转轴、第一顶丝、限位块和第二顶丝,所述初铣工装主体两侧对称开设有贯通的装卡槽,所述转轴可转动穿接在所述装卡槽侧壁上,所述转轴中部螺纹孔螺纹连接所述第一顶丝;线切割毛坯竖直倒放在所述装卡槽中,且所述线切割毛坯的定位台抵接在所述限位块上,所述第一顶丝的内端顶紧在所述线切割毛坯的背面上;所述装卡槽的一侧侧壁开设有螺纹孔并螺纹连接所述第二顶丝,所述第二顶丝的内端顶紧在所述线切割毛坯的大侧面上。
8.根据权利要求7所述的初铣工装,其特征在于,所述初铣工装主体的中部设置有定位孔,所述定位孔外围设置有多个安装孔,所述定位孔定位所述初铣工装主体到机床工作台上,所述安装孔内设置安装所述初铣工装主体到机床工作台上的螺栓。
9.根据权利要求7所述的初铣工装,其特征在于,所述转轴与套筒孔之间设置有锡青铜或者铸铁套,且所述锡青铜或者铸铁套内壁上开设有润滑油脂槽。
10.根据权利要求7所述的初铣工装,其特征在于,所述第一顶丝的顶接端设置为圆头。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202210777039.9A CN114833536A (zh) | 2022-07-04 | 2022-07-04 | 一种股骨髓腔锉加工工艺和初铣工装 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202210777039.9A CN114833536A (zh) | 2022-07-04 | 2022-07-04 | 一种股骨髓腔锉加工工艺和初铣工装 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN114833536A true CN114833536A (zh) | 2022-08-02 |
Family
ID=82574227
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202210777039.9A Pending CN114833536A (zh) | 2022-07-04 | 2022-07-04 | 一种股骨髓腔锉加工工艺和初铣工装 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN114833536A (zh) |
Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US20060229732A1 (en) * | 2005-03-30 | 2006-10-12 | Benoist Girard Sas | Femoral prosthesis component |
| CN204183452U (zh) * | 2014-10-15 | 2015-03-04 | 中航飞机股份有限公司西安飞机分公司 | 一种零件顶紧装置 |
| CN108705261A (zh) * | 2018-03-30 | 2018-10-26 | 西安西航集团莱特航空制造技术有限公司 | 一种花键的细长轴设计基准孔加工方法 |
| CN209565816U (zh) * | 2018-12-31 | 2019-11-01 | 保定向阳航空精密机械有限公司 | 一种加工髓腔锉的工装夹具 |
| CN112059562A (zh) * | 2020-09-01 | 2020-12-11 | 南通中能机械制造有限公司 | 一种不带冠动叶片的生产工艺 |
| CN112692613A (zh) * | 2021-01-13 | 2021-04-23 | 浙江科技学院 | 一种面向鸭嘴锤制作的钻削夹具 |
| CN114378319A (zh) * | 2021-12-06 | 2022-04-22 | 河北瑞鹤医疗器械有限公司 | 一种髓腔锉加工工装及髓腔锉半成品 |
-
2022
- 2022-07-04 CN CN202210777039.9A patent/CN114833536A/zh active Pending
Patent Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US20060229732A1 (en) * | 2005-03-30 | 2006-10-12 | Benoist Girard Sas | Femoral prosthesis component |
| CN204183452U (zh) * | 2014-10-15 | 2015-03-04 | 中航飞机股份有限公司西安飞机分公司 | 一种零件顶紧装置 |
| CN108705261A (zh) * | 2018-03-30 | 2018-10-26 | 西安西航集团莱特航空制造技术有限公司 | 一种花键的细长轴设计基准孔加工方法 |
| CN209565816U (zh) * | 2018-12-31 | 2019-11-01 | 保定向阳航空精密机械有限公司 | 一种加工髓腔锉的工装夹具 |
| CN112059562A (zh) * | 2020-09-01 | 2020-12-11 | 南通中能机械制造有限公司 | 一种不带冠动叶片的生产工艺 |
| CN112692613A (zh) * | 2021-01-13 | 2021-04-23 | 浙江科技学院 | 一种面向鸭嘴锤制作的钻削夹具 |
| CN114378319A (zh) * | 2021-12-06 | 2022-04-22 | 河北瑞鹤医疗器械有限公司 | 一种髓腔锉加工工装及髓腔锉半成品 |
Non-Patent Citations (4)
| Title |
|---|
| AH腊宾诺维奇: "《机器制造工艺过程自动化》", 30 April 1959 * |
| 中国医疗器械工业公司: "《医疗器械标准化工作手册》", 31 August 1981 * |
| 杜长胜: "《冲压工艺在汽车制造中的应用》" * |
| 王成焘: "《数字骨科学基础》", 28 February 2019 * |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN115805417B (zh) | 一种铝合金中框薄壁类零件加工方法 | |
| KR102923384B1 (ko) | 스틸 레일의 온라인 밀링용 조합 커터 | |
| CN104259774B (zh) | 飞机机翼钛合金薄壁腹板高效数控加工工艺 | |
| Sharma | A textbook of production engineering | |
| CN105904169A (zh) | 一种铝合金材料超长叶片复杂曲面整体叶轮的制造工艺 | |
| KR20140061456A (ko) | 가공물 마무리 방법 및 장치 | |
| CN105033566A (zh) | 适用于数控机床的薄壁薄底产品加工方法 | |
| CN115283949B (zh) | 一种多瓣剖开高精度薄壁铝筒零件的加工方法 | |
| KR20140061455A (ko) | 가공물 마무리 방법 및 장치 | |
| CN108817872A (zh) | 一种发电机曲轴的加工工艺 | |
| RU2325985C1 (ru) | Устройство для установки и закрепления турбинных лопаток и способ их фрезерования с помощью этого устройства | |
| CN118926844A (zh) | 一种170增压器zb轴向轴承的加工方法 | |
| CN102091818A (zh) | 高精度内键槽的插削加工方法 | |
| CN212496427U (zh) | 一种铣镗专用一体机 | |
| CN217965969U (zh) | 一种锁钩的装夹装置 | |
| KR101530083B1 (ko) | 웜기어의 제작이 가능한 선반 및 이를 이용한 웜기어 가공 방법 | |
| CN218362293U (zh) | 一种立式加工中心异形工件铣削装置 | |
| CN108044307B (zh) | 大型高强度合金钢吊钩锻件及加工方法 | |
| CN115609251A (zh) | 一种高精度小模数小径定心复合细长拉刀的制造工艺 | |
| CN110480288A (zh) | 一种胫骨平台人工关节的精锻模具的加工方法 | |
| CN119820265A (zh) | 一种精密细长三角形花键内拉刀加工方法 | |
| CN112355591A (zh) | 一种用于气门座圈和导管孔加工的镗刀及其加工方法 | |
| CN115740317B (zh) | 一种大腔体锻造式六面顶液压机及其制备方法 | |
| CN111168327A (zh) | 一种强力磨床加工叶片装配内背弧方法 | |
| CN219254347U (zh) | 一种股骨髓腔锉磨齿工装 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| RJ01 | Rejection of invention patent application after publication |
Application publication date: 20220802 |
|
| RJ01 | Rejection of invention patent application after publication |