CN114807572A - 一种新型不锈钢固溶热处理炉 - Google Patents
一种新型不锈钢固溶热处理炉 Download PDFInfo
- Publication number
- CN114807572A CN114807572A CN202110114304.0A CN202110114304A CN114807572A CN 114807572 A CN114807572 A CN 114807572A CN 202110114304 A CN202110114304 A CN 202110114304A CN 114807572 A CN114807572 A CN 114807572A
- Authority
- CN
- China
- Prior art keywords
- layer
- compressor
- pipe
- burner
- stainless steel
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 238000010438 heat treatment Methods 0.000 title claims abstract description 27
- 239000010935 stainless steel Substances 0.000 title claims abstract description 26
- 229910001220 stainless steel Inorganic materials 0.000 title claims abstract description 26
- 239000006104 solid solution Substances 0.000 title claims abstract description 17
- 238000001816 cooling Methods 0.000 claims abstract description 38
- 239000000243 solution Substances 0.000 claims abstract description 24
- 238000003860 storage Methods 0.000 claims abstract description 19
- 238000007789 sealing Methods 0.000 claims abstract description 14
- 238000009423 ventilation Methods 0.000 claims description 16
- 238000009413 insulation Methods 0.000 claims description 12
- 230000007246 mechanism Effects 0.000 claims description 10
- 230000000903 blocking effect Effects 0.000 claims description 9
- 238000002485 combustion reaction Methods 0.000 claims description 9
- 239000011449 brick Substances 0.000 claims description 3
- 239000004927 clay Substances 0.000 claims description 3
- 238000003754 machining Methods 0.000 claims 1
- 239000007789 gas Substances 0.000 abstract description 30
- 239000000112 cooling gas Substances 0.000 abstract description 4
- 239000002737 fuel gas Substances 0.000 abstract description 2
- 239000000463 material Substances 0.000 description 4
- 229910045601 alloy Inorganic materials 0.000 description 3
- 239000000956 alloy Substances 0.000 description 3
- 238000000034 method Methods 0.000 description 3
- 238000010622 cold drawing Methods 0.000 description 2
- 238000005097 cold rolling Methods 0.000 description 2
- 238000010586 diagram Methods 0.000 description 2
- 230000008569 process Effects 0.000 description 2
- 238000005086 pumping Methods 0.000 description 2
- 238000010791 quenching Methods 0.000 description 2
- 230000000171 quenching effect Effects 0.000 description 2
- 230000009466 transformation Effects 0.000 description 2
- 238000000844 transformation Methods 0.000 description 2
- 230000032258 transport Effects 0.000 description 2
- 229910000831 Steel Inorganic materials 0.000 description 1
- 230000009286 beneficial effect Effects 0.000 description 1
- 230000008859 change Effects 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 238000005516 engineering process Methods 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
- 239000011159 matrix material Substances 0.000 description 1
- 238000005554 pickling Methods 0.000 description 1
- 238000001556 precipitation Methods 0.000 description 1
- 238000002360 preparation method Methods 0.000 description 1
- 238000001226 reprecipitation Methods 0.000 description 1
- 238000007711 solidification Methods 0.000 description 1
- 230000008023 solidification Effects 0.000 description 1
- 239000002904 solvent Substances 0.000 description 1
- 239000010959 steel Substances 0.000 description 1
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 1
Images



Classifications
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D9/00—Heat treatment, e.g. annealing, hardening, quenching or tempering, adapted for particular articles; Furnaces therefor
- C21D9/08—Heat treatment, e.g. annealing, hardening, quenching or tempering, adapted for particular articles; Furnaces therefor for tubular bodies or pipes
- C21D9/085—Cooling or quenching
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D9/00—Heat treatment, e.g. annealing, hardening, quenching or tempering, adapted for particular articles; Furnaces therefor
- C21D9/0062—Heat-treating apparatus with a cooling or quenching zone
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Physics & Mathematics (AREA)
- Thermal Sciences (AREA)
- Crystallography & Structural Chemistry (AREA)
- Mechanical Engineering (AREA)
- Materials Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Tunnel Furnaces (AREA)
- Heat Treatments In General, Especially Conveying And Cooling (AREA)
Abstract
本发明公开了一种新型不锈钢固溶热处理炉,属于固溶热处理炉技术领域,包括不锈钢制成的炉体、存放燃气的罐体、存气罐和用于冷却的压缩机,罐体和存气罐分别连接的管道插入炉体的烧嘴内,并在炉体的两侧通过管道与压缩机的输入\输出端连接,并在炉体的内部安装有用于运输的滚轴。本发明提出的一种新型不锈钢固溶热处理炉,通气孔内排出的冷气经出风管流入压缩机的进口管内,冷气气流经过快速流速环道,其产生的负压抽动空腔层的冷气朝压缩机进口管方向流动,快速带走热量,在冷却时,电机控制密封板旋转,槽孔露出,冷却气体经过槽孔流入烧嘴内,进行冷却,从而对炉体内部进行冷却,实现快速的冷却的目的。
Description
技术领域
本发明涉及固溶热处理炉技术领域,特别涉及一种新型不锈钢固溶热处理炉。
背景技术
固溶处理是指将合金加热到高温单相区恒温保持,使过剩相充分溶解到固溶体中后快速冷却,以得到过饱和固溶体的热处理工艺。因操作过程与淬火相似,又称为“固溶淬火”。适用于以固溶体为基体,且在温度变化时溶解度变化较大的合金。先将合金加热到溶解度曲线以上、固相线以下的某一合适温度保温一定时间,使第二相溶入固溶体中。然后在水或其他介质中快速冷却以抑制第二相重新析出,即可得到室温下的过饱和固溶体或通常只存在于高温下的一种固溶体相。由于在热力学上处于亚稳定状态,在适当的温度或应力条件下将发生脱溶或其他转变。一般属预备热处理,其作用是为随后的热处理准备最佳条件。
不锈钢管坯经加热、热穿孔后制成毛管,毛管通过酸洗后冷拔或冷轧加工,制成符合要求的不锈钢钢管,在冷拔或冷轧加工前,为了改善材料结构,提高不锈钢组织性能,通常要对酸洗后的不锈钢毛管进行固溶处理,使其组织结构是过饱和固溶体或通常只存在于高温的一种固溶体相,在热力学上处于亚稳态,在适当的温度或应力条件下会发生脱溶或其他转变。目前在生产领域中进行固溶处理常用的固溶炉,其在钢管进入炉体时,一般都是采用辊道直接输送,按一定的速度通过固溶炉而进行固溶处理,经冷却室冷却后送出炉体外。传统的固溶炉结构复杂,热处理效果差。
发明内容
本发明的目的在于提供一种新型不锈钢固溶热处理炉,以解决上述背景技术中提出的问题。
为实现上述目的,本发明提供如下技术方案:一种新型不锈钢固溶热处理炉,包括不锈钢制成的炉体、存放燃气的罐体、存气罐和用于冷却的压缩机,罐体和存气罐分别连接的管道插入炉体的烧嘴内,并在炉体的两侧通过管道与压缩机的输入\输出端连接,并在炉体的内部安装有用于运输的滚轴,其中,滚轴的两端分别接在压缩机的输入\输出端上,压缩机还与烧嘴连接。
进一步地,炉体从外至内分别设置有外砌层、保温层、空腔层以及内砌层,外砌层和内砌层均采用重质粘土耐火砖制备。
进一步地,空腔层内设置有用于支撑保温层和内砌层的支柱,支柱的长度与内砌层的厚度相同。
进一步地,烧嘴的侧壁通过连接的支撑杆接在内砌层上固定,烧嘴底端的窄口部朝向滚轴,烧嘴上还分别连接燃气管和气流管,燃气管和气流管穿出烧嘴通过气泵分别接在罐体和存气罐上,并在燃气管和气流管之间安装有打火器,罐体和存气罐由气泵向烧嘴内通气,打火器点燃混合气体,在烧嘴的燃烧室内燃烧,存气罐输送燃烧高温气体至滚轴上。
进一步地,烧嘴上还安装有穿过内砌层与空腔层连通的冷却管,冷却管的内部安装有堵塞机构。
进一步地,堵塞机构包括锥齿轮组、电机、密封板和弧板,弧板密封冷却管位于烧嘴的端口,弧板上加工有与冷却管连通的槽孔,电机设置在冷却管的外壁上,电机的旋转轴与弧板圆心的锥齿轮组相固定,密封板跟随锥齿轮组旋转,槽孔上下两侧安装有红外传感器,用于感应密封板的两端是否覆盖槽孔。
进一步地,滚轴的内部加工贯穿的通气孔,滚轴的两端上均套有前轴承座和后轴承座;
所述前轴承座和后轴承座均嵌入内砌层、保温层和外砌层的凹槽内,前轴承座内部设置有与通气孔相连通环状的引流通道,并在通气孔端口的滚轴外边沿上固定弧形引流块,引流通道的外部与空腔层连通,压缩机冷气出口连接的管道穿过炉体和外砌层延伸至前轴承座内,冷气出口连接的管道与通气孔轴线对齐;
所述后轴承座的端口上连接有与通气孔连通的出风管,出风管插进接入压缩机进口的管道内,并且压缩机进口管和出风管之间形成的快速流速环道与空腔层连通;
所述压缩机排出的冷气流入引流通道内,一部分流入通气孔内,还有一部分流入空腔层内,通气孔内排出的冷气经出风管流入压缩机的进口管内,冷气气流经过快速流速环道,其产生的负压抽动空腔层的冷气朝压缩机进口管方向流动,空腔层的冷气带走炉体内热量排入压缩机内。
与现有技术相比,本发明的有益效果是:
1.本发明提出的一种新型不锈钢固溶热处理炉,空腔层设在保温层的内侧,空腔层用于冷气流通,可以起到保护冷气的作用,在冷却时,避免冷气流失,从而快速的实现升温和降温,罐体和存气罐由气泵向烧嘴内通气,打火器点燃混合气体,在烧嘴的燃烧室内燃烧,存气罐输送燃烧高温气体至滚轴上,进行固溶处理,通过堵塞机构避免烧嘴内火焰进入冷却管内。
2.本发明提出的一种新型不锈钢固溶热处理炉,压缩机排出的冷气流入引流通道内,一部分流入通气孔内,还有一部分流入空腔层内,通气孔内排出的冷气经出风管流入压缩机的进口管内,冷气气流经过快速流速环道,其产生的负压抽动空腔层的冷气朝压缩机进口管方向流动,快速带走热量。
3.本发明提出的一种新型不锈钢固溶热处理炉,槽孔上下两侧安装有红外传感器,用于感应密封板的两端是否覆盖槽孔,在冷却时,电机控制密封板旋转,槽孔露出,冷却气体经过槽孔流入烧嘴内,进行冷却,从而对炉体内部进行冷却,实现快速的冷却的目的。
附图说明
图1为本发明的整体俯视图;
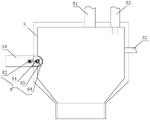
图2为本发明的炉体内部结构图;
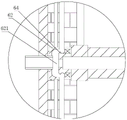
图3为本发明的图2的A处放大图;
图4为本发明的图2的B处放大图;
图5为本发明的防堵机构结构图。
图中:1、炉体;11、外砌层;12、保温层;13、空腔层;131、支柱;14、内砌层;2、罐体;3、存气罐;4、压缩机;5、烧嘴;51、燃气管;52、气流管;53、打火器;54、冷却管;55、支撑杆;6、滚轴;61、通气孔;62、前轴承座;621、引流通道;63、后轴承座;64、弧形引流块;7、气泵;8、堵塞机构;81、锥齿轮组;82、电机;83、密封板;84、弧板;9、出风管。
具体实施方式
下面将结合本发明实施例中的附图,对本发明实施例中的技术方案进行清楚、完整地描述,显然,所描述的实施例仅仅是本发明一部分实施例,而不是全部的实施例。基于本发明中的实施例,本领域普通技术人员在没有做出创造性劳动前提下所获得的所有其他实施例,都属于本发明保护的范围。
请参阅图1,一种新型不锈钢固溶热处理炉,包括不锈钢制成的炉体1、存放燃气的罐体2、存气罐3和用于冷却的压缩机4,罐体2和存气罐3分别连接的管道插入炉体1的烧嘴5内,并在炉体1的两侧通过管道与压缩机4的输入\输出端连接,压缩机4为制冷循环提供动力,并在炉体1的内部安装有用于运输的滚轴6,材料通过滚轴6运输至炉体1内,其中,滚轴6的两端分别接在压缩机4的输入\输出端上,压缩机4还与烧嘴5连接,通过向滚轴6、烧嘴5以及空腔层13内注入冷气,快速的降低热处理炉内部的温度。
请参阅图2,炉体1从外至内分别设置有外砌层11、保温层12、空腔层13以及内砌层14,外砌层11和内砌层14均采用重质粘土耐火砖制备,外砌层11和内砌层14能够耐高温,保温层12避免温度流失,空腔层13设在保温层12的内侧,空腔层13用于冷气流通,可以起到保护冷气的作用,在冷却时,避免冷气流失,从而快速的实现升温和降温。
空腔层13内设置有用于支撑保温层12和内砌层14的支柱131,支柱131的长度与内砌层14的厚度相同,有足够的空间进行冷却,用于燃烧固溶后快速冷却。
烧嘴5的侧壁通过连接的支撑杆55接在内砌层14上固定,烧嘴5底端的窄口部朝向滚轴6,烧嘴5上还分别连接燃气管51和气流管52,燃气管51和气流管52穿出烧嘴5通过气泵7分别接在罐体2和存气罐3上,并在燃气管51和气流管52之间安装有打火器53,罐体2和存气罐3由气泵7向烧嘴5内通气,打火器53点燃混合气体,在烧嘴5的燃烧室内燃烧,存气罐3输送燃烧高温气体至滚轴6上。
烧嘴5上还安装有穿过内砌层14与空腔层13连通的冷却管54,冷却管54的内部安装有堵塞机构8,通过堵塞机构8避免烧嘴5内火焰进入冷却管54内。
请参阅图3,滚轴6的内部加工贯穿的通气孔61,滚轴6的两端上均套有前轴承座62和后轴承座63,前轴承座62和后轴承座63均嵌入内砌层14、保温层12和外砌层11的凹槽内,前轴承座62内部设置有与通气孔61相连通环状的引流通道621,并在通气孔61端口的滚轴6外边沿上固定弧形引流块64,引流通道621的外部与空腔层13连通,压缩机4冷气出口连接的管道穿过炉体1和外砌层11延伸至前轴承座62内,冷气出口连接的管道与通气孔61轴线对齐,冷气出口管排出的冷气一部分能够流入通气孔61内,另一部在引流通道621的四周在弧形引流块64引导下流入空腔层13内。
请参阅图4,后轴承座63的端口上连接有与通气孔61连通的出风管9,出风管9插进接入压缩机4进口的管道内,并且压缩机4进口管和出风管9之间形成的快速流速环道与空腔层13连通;
压缩机4排出的冷气流入引流通道621内,一部分流入通气孔61内,还有一部分流入空腔层13内,通气孔61内排出的冷气经出风管9流入压缩机4的进口管内,冷气气流经过快速流速环道,其产生的负压抽动空腔层13的冷气朝压缩机4进口管方向流动,空腔层13的冷气带走炉体1内热量排入压缩机4内。
请参阅图5,堵塞机构8包括锥齿轮组81、电机82、密封板83和弧板84,弧板84密封冷却管54位于烧嘴5的端口,弧板84上加工有与冷却管54连通的槽孔,电机82设置在冷却管54的外壁上,电机82的旋转轴与弧板84圆心的锥齿轮组81相固定,密封板83跟随锥齿轮组81旋转,槽孔上下两侧安装有红外传感器,用于感应密封板83的两端是否覆盖槽孔,在冷却时,电机82控制密封板83旋转,槽孔露出,冷却气体经过槽孔流入烧嘴5内,进行冷却,从而对炉体1内部进行冷却,实现快速的冷却的目的。
综上所述;本新型不锈钢固溶热处理炉,材料通过滚轴6运输至炉体1内,罐体2和存气罐3由气泵7向烧嘴5内通气,打火器53点燃混合气体,在烧嘴5的燃烧室内燃烧,存气罐3输送燃烧高温气体至滚轴6上,对材料固溶处理,固溶结束后,压缩机4排出的冷气流入引流通道621内,一部分流入通气孔61内,还有一部分流入空腔层13内,通气孔61内排出的冷气经出风管9流入压缩机4的进口管内,在冷却时,电机82控制密封板83旋转,槽孔露出,冷却气体经过槽孔流入烧嘴5内,进行冷却,从而对炉体1内部进行冷却,实现快速的冷却的目的。
以上所述,仅为本发明较佳的具体实施方式,但本发明的保护范围并不局限于此,任何熟悉本技术领域的技术人员在本发明披露的技术范围内,根据本发明的技术方案及其发明构思加以等同替换或改变,都应涵盖在本发明的保护范围之内。
Claims (7)
1.一种新型不锈钢固溶热处理炉,其特征在于,包括不锈钢制成的炉体(1)、存放燃气的罐体(2)、存气罐(3)和用于冷却的压缩机(4),罐体(2)和存气罐(3)分别连接的管道插入炉体(1)的烧嘴(5)内,并在炉体(1)的两侧通过管道与压缩机(4)的输入\输出端连接,并在炉体(1)的内部安装有用于运输的滚轴(6),其中,滚轴(6)的两端分别接在压缩机(4)的输入\输出端上,压缩机(4)还与烧嘴(5)连接。
2.如权利要求1所述的一种新型不锈钢固溶热处理炉,其特征在于,炉体(1)从外至内分别设置有外砌层(11)、保温层(12)、空腔层(13)以及内砌层(14),外砌层(11)和内砌层(14)均采用重质粘土耐火砖制备。
3.如权利要求2所述的一种新型不锈钢固溶热处理炉,其特征在于,空腔层(13)内设置有用于支撑保温层(12)和内砌层(14)的支柱(131),支柱(131)的长度与内砌层(14)的厚度相同。
4.如权利要求3所述的一种新型不锈钢固溶热处理炉,其特征在于,烧嘴(5)的侧壁通过连接的支撑杆(55)接在内砌层(14)上固定,烧嘴(5)底端的窄口部朝向滚轴(6),烧嘴(5)上还分别连接燃气管(51)和气流管(52),燃气管(51)和气流管(52)穿出烧嘴(5)通过气泵(7)分别接在罐体(2)和存气罐(3)上,并在燃气管(51)和气流管(52)之间安装有打火器(53),罐体(2)和存气罐(3)由气泵(7)向烧嘴(5)内通气,打火器(53)点燃混合气体,在烧嘴(5)的燃烧室内燃烧,存气罐(3)输送燃烧高温气体至滚轴(6)上。
5.如权利要求4所述的一种新型不锈钢固溶热处理炉,其特征在于,烧嘴(5)上还安装有穿过内砌层(14)与空腔层(13)连通的冷却管(54),冷却管(54)的内部安装有堵塞机构(8)。
6.如权利要求5所述的一种新型不锈钢固溶热处理炉,其特征在于,堵塞机构(8)包括锥齿轮组(81)、电机(82)、密封板(83)和弧板(84),弧板(84)密封冷却管(54)位于烧嘴(5)的端口,弧板(84)上加工有与冷却管(54)连通的槽孔,电机(82)设置在冷却管(54)的外壁上,电机(82)的旋转轴与弧板(84)圆心的锥齿轮组(81)相固定,密封板(83)跟随锥齿轮组(81)旋转,槽孔上下两侧安装有红外传感器,用于感应密封板(83)的两端是否覆盖槽孔。
7.如权利要求6所述的一种新型不锈钢固溶热处理炉,其特征在于,滚轴(6)的内部加工贯穿的通气孔(61),滚轴(6)的两端上均套有前轴承座(62)和后轴承座(63);
所述前轴承座(62)和后轴承座(63)均嵌入内砌层(14)、保温层(12)和外砌层(11)的凹槽内,前轴承座(62)内部设置有与通气孔(61)相连通环状的引流通道(621),并在通气孔(61)端口的滚轴(6)外边沿上固定弧形引流块(64),引流通道(621)的外部与空腔层(13)连通,压缩机(4)冷气出口连接的管道穿过炉体(1)和外砌层(11)延伸至前轴承座(62)内,冷气出口连接的管道与通气孔(61)轴线对齐;
所述后轴承座(63)的端口上连接有与通气孔(61)连通的出风管(9),出风管(9)插进接入压缩机(4)进口的管道内,并且压缩机(4)进口管和出风管(9)之间形成的快速流速环道与空腔层(13)连通;
所述压缩机(4)排出的冷气流入引流通道(621)内,一部分流入通气孔(61)内,还有一部分流入空腔层(13)内,通气孔(61)内排出的冷气经出风管(9)流入压缩机(4)的进口管内,冷气气流经过快速流速环道,其产生的负压抽动空腔层(13)的冷气朝压缩机(4)进口管方向流动,空腔层(13)的冷气带走炉体(1)内热量排入压缩机(4)内。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202110114304.0A CN114807572B (zh) | 2021-01-28 | 2021-01-28 | 一种不锈钢固溶热处理炉 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202110114304.0A CN114807572B (zh) | 2021-01-28 | 2021-01-28 | 一种不锈钢固溶热处理炉 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| CN114807572A true CN114807572A (zh) | 2022-07-29 |
| CN114807572B CN114807572B (zh) | 2023-12-01 |
Family
ID=82524144
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202110114304.0A Expired - Fee Related CN114807572B (zh) | 2021-01-28 | 2021-01-28 | 一种不锈钢固溶热处理炉 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN114807572B (zh) |
Citations (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB828419A (en) * | 1957-11-15 | 1960-02-17 | Harold Norregaard Ipsen | Improvements in or relating to heat treating furnaces |
| GB1056502A (en) * | 1965-07-16 | 1967-01-25 | Hazen Engineering Company | Method of and apparatus for annealing sheet metal |
| KR100742586B1 (ko) * | 2007-01-03 | 2007-07-25 | 주식회사 성일에스아이엠 | 냉각수단을 구비한 열처리장치 |
| JP2010037572A (ja) * | 2008-07-31 | 2010-02-18 | Kanai Hiroaki | 熱処理装置 |
| CN101915505A (zh) * | 2010-08-25 | 2010-12-15 | 中冶南方(武汉)威仕工业炉有限公司 | 一种实现热处理炉快速降温的装置和方法 |
| CN202830108U (zh) * | 2012-08-24 | 2013-03-27 | 刘汝松 | 带钢连续退火中的蓄热式直烧炉 |
| KR101486909B1 (ko) * | 2014-01-29 | 2015-02-04 | 주식회사 하이스텐 | 스테인리스 주조품 고용화 및 표면 광휘 열처리 방법 |
| CN206666599U (zh) * | 2017-04-19 | 2017-11-24 | 常州腾跃不锈钢管有限公司 | 新型不锈钢固溶热处理炉 |
| CN108707737A (zh) * | 2018-08-17 | 2018-10-26 | 海安金锻工业有限公司 | 一种自动固溶生产线及固溶处理方法 |
| CN208815085U (zh) * | 2018-08-27 | 2019-05-03 | 上上德盛集团有限公司 | 一种新型不锈钢固溶热处理炉 |
| CN209113961U (zh) * | 2018-09-10 | 2019-07-16 | 江苏新中洲特种合金材料有限公司 | 一种双相钢铸件固溶装置 |
-
2021
- 2021-01-28 CN CN202110114304.0A patent/CN114807572B/zh not_active Expired - Fee Related
Patent Citations (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB828419A (en) * | 1957-11-15 | 1960-02-17 | Harold Norregaard Ipsen | Improvements in or relating to heat treating furnaces |
| GB1056502A (en) * | 1965-07-16 | 1967-01-25 | Hazen Engineering Company | Method of and apparatus for annealing sheet metal |
| KR100742586B1 (ko) * | 2007-01-03 | 2007-07-25 | 주식회사 성일에스아이엠 | 냉각수단을 구비한 열처리장치 |
| JP2010037572A (ja) * | 2008-07-31 | 2010-02-18 | Kanai Hiroaki | 熱処理装置 |
| CN101915505A (zh) * | 2010-08-25 | 2010-12-15 | 中冶南方(武汉)威仕工业炉有限公司 | 一种实现热处理炉快速降温的装置和方法 |
| CN202830108U (zh) * | 2012-08-24 | 2013-03-27 | 刘汝松 | 带钢连续退火中的蓄热式直烧炉 |
| KR101486909B1 (ko) * | 2014-01-29 | 2015-02-04 | 주식회사 하이스텐 | 스테인리스 주조품 고용화 및 표면 광휘 열처리 방법 |
| CN206666599U (zh) * | 2017-04-19 | 2017-11-24 | 常州腾跃不锈钢管有限公司 | 新型不锈钢固溶热处理炉 |
| CN108707737A (zh) * | 2018-08-17 | 2018-10-26 | 海安金锻工业有限公司 | 一种自动固溶生产线及固溶处理方法 |
| CN208815085U (zh) * | 2018-08-27 | 2019-05-03 | 上上德盛集团有限公司 | 一种新型不锈钢固溶热处理炉 |
| CN209113961U (zh) * | 2018-09-10 | 2019-07-16 | 江苏新中洲特种合金材料有限公司 | 一种双相钢铸件固溶装置 |
Also Published As
| Publication number | Publication date |
|---|---|
| CN114807572B (zh) | 2023-12-01 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN201547779U (zh) | 旋转式连续蓄热燃烧器 | |
| CN103438478B (zh) | 铝熔炼炉旋转蓄热式燃烧装置 | |
| CN101382388A (zh) | 中频感应烧结炉的快冷方法 | |
| CN210569930U (zh) | 一种用于熔炼废铁的节能型电炉 | |
| CN105858649B (zh) | 石墨高温膨化炉 | |
| CN114807572B (zh) | 一种不锈钢固溶热处理炉 | |
| CN204151368U (zh) | 铁合金电炉炉底自然风冷装置 | |
| US2627398A (en) | Combustion apparatus using preheated air | |
| CN211005492U (zh) | 一种氩气退火炉 | |
| CN209458945U (zh) | 低氮排放蓄热式燃气加热炉 | |
| CN108330272A (zh) | 一种使用高炉煤气的单蓄热板坯加热炉 | |
| CN117848027A (zh) | 一种发泡陶瓷保温板窑炉 | |
| CN110873531A (zh) | 一种燃气式节能坩埚炉 | |
| CN202830108U (zh) | 带钢连续退火中的蓄热式直烧炉 | |
| CN204513757U (zh) | 一种全钢结构燃油燃气热风炉 | |
| CN104907518B (zh) | 一种不锈钢板坯缓冷温度控制装置及控制方法 | |
| CN207741586U (zh) | 一种处理回转窑废气装置的一次风引射结构 | |
| CN201177270Y (zh) | 预热式燃烧室 | |
| CN108453209A (zh) | 一种模具制造用高温高压的锻造炉 | |
| CN202204281U (zh) | 一种微波辊道窑 | |
| CN206655085U (zh) | 一种再生料加热装置 | |
| CN212983007U (zh) | 一种用于超大型薄壁筒体的高精度回火炉 | |
| CN222069240U (zh) | 一种辊道炉的预热回收装置 | |
| CN207080421U (zh) | 一种消防隧道专用风机 | |
| CN105066681A (zh) | 一种旋转式反射炉 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| TA01 | Transfer of patent application right | ||
| TA01 | Transfer of patent application right |
Effective date of registration: 20231031 Address after: 323000 Songyang Yuyao Shanhai Collaborative Park, Songyang County, Lishui City, Zhejiang Province (No. 9 Chixing Road, Chishou Township) Applicant after: Lishui Longdong Stainless Steel Co.,Ltd. Address before: 233000 room 603, building 1, Xicheng Meishu, Chengguan Town, Wuhe County, Bengbu City, Anhui Province Applicant before: Zhang Zheng |
|
| GR01 | Patent grant | ||
| GR01 | Patent grant | ||
| CF01 | Termination of patent right due to non-payment of annual fee | ||
| CF01 | Termination of patent right due to non-payment of annual fee |
Granted publication date: 20231201 |