CN114801280A - 一种多工位冲床的齿轮相位校正装置及校正方法 - Google Patents
一种多工位冲床的齿轮相位校正装置及校正方法 Download PDFInfo
- Publication number
- CN114801280A CN114801280A CN202210452704.7A CN202210452704A CN114801280A CN 114801280 A CN114801280 A CN 114801280A CN 202210452704 A CN202210452704 A CN 202210452704A CN 114801280 A CN114801280 A CN 114801280A
- Authority
- CN
- China
- Prior art keywords
- transmission shaft
- auxiliary
- main
- adjusting
- gear
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 238000012937 correction Methods 0.000 title claims abstract description 34
- 238000000034 method Methods 0.000 title claims abstract description 14
- 238000004080 punching Methods 0.000 title description 7
- 230000005540 biological transmission Effects 0.000 claims abstract description 103
- 230000007246 mechanism Effects 0.000 claims description 20
- 238000009434 installation Methods 0.000 claims description 10
- 210000004907 gland Anatomy 0.000 claims description 8
- 230000001105 regulatory effect Effects 0.000 claims description 8
- 238000003754 machining Methods 0.000 claims description 6
- 125000003003 spiro group Chemical group 0.000 claims description 2
- 230000001276 controlling effect Effects 0.000 claims 1
- 238000012545 processing Methods 0.000 description 3
- 230000008569 process Effects 0.000 description 2
- RYGMFSIKBFXOCR-UHFFFAOYSA-N Copper Chemical compound [Cu] RYGMFSIKBFXOCR-UHFFFAOYSA-N 0.000 description 1
- 230000004075 alteration Effects 0.000 description 1
- 229910052802 copper Inorganic materials 0.000 description 1
- 239000010949 copper Substances 0.000 description 1
- 238000010586 diagram Methods 0.000 description 1
- 230000006872 improvement Effects 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 238000003825 pressing Methods 0.000 description 1
- 238000012795 verification Methods 0.000 description 1
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B30—PRESSES
- B30B—PRESSES IN GENERAL
- B30B1/00—Presses, using a press ram, characterised by the features of the drive therefor, pressure being transmitted directly, or through simple thrust or tension members only, to the press ram or platen
- B30B1/26—Presses, using a press ram, characterised by the features of the drive therefor, pressure being transmitted directly, or through simple thrust or tension members only, to the press ram or platen by cams, eccentrics, or cranks
- B30B1/261—Presses, using a press ram, characterised by the features of the drive therefor, pressure being transmitted directly, or through simple thrust or tension members only, to the press ram or platen by cams, eccentrics, or cranks by cams
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B30—PRESSES
- B30B—PRESSES IN GENERAL
- B30B15/00—Details of, or accessories for, presses; Auxiliary measures in connection with pressing
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02P—CLIMATE CHANGE MITIGATION TECHNOLOGIES IN THE PRODUCTION OR PROCESSING OF GOODS
- Y02P70/00—Climate change mitigation technologies in the production process for final industrial or consumer products
- Y02P70/10—Greenhouse gas [GHG] capture, material saving, heat recovery or other energy efficient measures, e.g. motor control, characterised by manufacturing processes, e.g. for rolling metal or metal working
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- General Details Of Gearings (AREA)
- Automatic Assembly (AREA)
Abstract
本发明公开了一种多工位冲床的齿轮相位校正装置及校正方法,特点是包括校正座,校正座上设置有左右分布且相平行的第一轮轴安装组件和第二轮轴安装组件,第一轮轴安装组件固定在校正座的上端且用于固定传动系统中的主传动轴,第二轮轴安装组件用于安装传动系统中的副传动轴,且第二轮轴安装组件与校正座之间设置有左右位置调节机构,用于调节副传动轴与主传动轴之间的间距;优点是通过本校正装置及方法可在齿轮总装前一次性完成相位的校正,使得主、副小齿轮在传动过程中角度位置一致,确保滑块上下运动时有良好、稳定的精度,且校正便捷可靠;此外,本校正装置为开放式结构,有利于提高校正效率,且通用性较好。
Description
技术领域
本发明涉及冲床中传动部件的位置校正方法,尤其涉及一种多工位冲床的齿轮相位校正装置及校正方法。
背景技术
多工位冲床的传动系统一般由偏心机构、齿轮和传动轴构成,对于多工位冲床而言,左右偏心机构(主要是偏心轮)的角度位置的一致性与滑块的精度直接相关,而偏心机构由齿轮传动实现动力的传递,所以齿轮角度位置的一致性,即齿轮相位的精度决定了多工位冲床的精度。但通过机械加工很难保证所有的传动齿轮的角度位置有很高的精度,完成齿轮组装后若发现相位差较大,需要通过理论计算推算出齿轮的调整角度,然后拆卸传动系统,等修整加工完成后再进行组装和校验, 整个过程一般需要一周甚至更长时间,费时费力,又影响生产交期。目前也有的是采用分体式齿轮来调整相位,但这种分体式齿轮可靠性和安全性不高,由于冲床运行过程中,传动系统要承载非常大的冲击力,一旦分体式齿轮结构发生失效会引发较大的安全事故。
发明内容
本发明所要解决的技术问题是提供一种多工位冲床的齿轮相位校正装置及校正方法,其可在齿轮总装前一次性完成相位的校正,且校正便捷可靠。
本发明解决上述技术问题所采用的技术方案为:一种多工位冲床的齿轮相位校正装置,包括校正座,所述的校正座上设置有左右分布且相平行的第一轮轴安装组件和第二轮轴安装组件,所述的第一轮轴安装组件固定在所述的校正座的上端且用于固定传动系统中的主传动轴,所述的第二轮轴安装组件用于安装传动系统中的副传动轴,且所述的第二轮轴安装组件与所述的校正座之间设置有左右位置调节机构,用于调节副传动轴与主传动轴之间的间距。
进一步地,所述的校正座包括底座和两个前后平行设置的支撑台,其中一个支撑台与所述的底座相固定,另一个支撑台与所述的底座之间设置有前后位置调节机构,用于调节两个所述的支撑台之间的间距。
进一步地,所述的前后位置调节机构包括设置在所述的底座上且沿前后方向延伸的第一调节槽,所述的支撑台的下端设置有第一调节螺栓,所述的第一调节螺栓穿过所述的第一调节槽并通过螺母固定,使得支撑台与所述的底座相固定。
进一步地,所述的底座的上端外侧固定设置有定位挡边。
进一步地,所述的第一轮轴安装组件包括固定安装在前后两个所述的支撑台上的第一安装座,所述的第一安装座上设置有用于支撑主传动轴的第一V型槽,前后两个所述的第一V型槽同轴设置,所述的第一安装座的外端面固定设置有压盖,所述的压盖与主传动轴的端部固定连接。
进一步地,所述的第二轮轴安装组件包括固定安装在前后两个所述的支撑台上的第二安装座,所述的第二安装座上设置有用于支撑副传动轴的第二V型槽,前后两个所述的第二V型槽同轴设置,所述的第二安装座与其对应的支撑台之间设置有所述的左右位置调节机构。
进一步地,所述的左右位置调节机构包括调节螺杆、推块、调节块和连接块,所述的连接块固定在所述的支撑台的上端,所述的推块和所述的调节块分别位于所述的第二安装座的左右两侧,所述的调节螺杆穿过所述的连接块且与所述的连接块相螺接,所述的调节螺杆的端部抵在所述的推块上,所述的调节块上设置有沿左右方向延伸的第二调节槽,所述的支撑台上设置有第二调节螺栓,所述的第二调节螺栓穿过所述的第二调节槽且通过螺母固定,使得所述的调节块与所述的支撑台相固定。
一种多工位冲床的齿轮相位校正方法,包括以下具体步骤:
(1)、调整前后两个支撑台之间的距离并固定,使其与冲床传动系统中主、副传动轴的长度相匹配;
(2)、将主齿轮套在主传动轴上并通过键固定,主传动轴上固定或一体设置有主小齿轮,然后将主传动轴的两端分别安装到前后两个第一安装座的第一V型槽上,并通过压盖与主传动轴的端部相固定,以限制主传动轴转动;
(3)、将副齿轮套在副传动轴上,副传动轴上固定或一体设置有副小齿轮,然后将副传动轴的两端分别安装到前后两个第二安装座的第二V型槽上;
(4)、检查主、副传动轴的中心是否位于同一高度,若不是,则在第一安装座或第二安装座的下端增加垫片,使得主、副传动轴的中心等高,并将第一安装座固定在支撑台上;
(5)、转动调节螺杆通过推块推动第二安装座移动,使得副齿轮与主齿轮相咬合,直至相咬合的齿的上、下齿面间隙均在0~0.02mm的范围内,然后锁定调节块,第二安装座在调节块与推块的夹持下被固定;
(6)、测量主小齿轮和副小齿轮上同一齿的齿面最高点的高度,若两者的高度不等,则以主小齿轮为基准,旋转副传动轴进行微调,直至两者的高度相等,允许公差范围为0~0.01mm;
(7)、在副传动轴上划线记录键槽位置,其与副齿轮上的键槽位置相对齐;
(8)、取下副传动轴,并拆下副齿轮,根据划线位置精加工副传动轴上的键槽,加工完成后再将副齿轮套在副传动轴上,并通过键固定,完成齿轮相位的校正。
与现有技术相比,本发明的优点是通过本校正装置及方法可在齿轮总装前一次性完成相位的校正,使得主、副小齿轮在传动过程中的角度位置一致,进而使得由主、副小齿轮带动的偏心机构的角度位置一致,确保了滑块上下运动时有良好、稳定的精度,且校正便捷可靠;此外,本校正装置为开放式结构,有利于提高校正效率,且通用性较好;而且校正装置的精度可预先检测,完全模拟冲床的尺寸位置,使最终的校正结果有保障。
附图说明
图1为多工位冲床的传动系统的结构示意图;
图2为本发明的校正装置的立体结构示意图;
图3为图2中A处的放大示意图;
图4为图2的正视图;
图5为图4中B处的放大示意图;
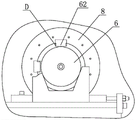
图6为图2的后视图;
图7为图4中C处的放大示意图。
具体实施方式
以下结合附图实施例对本发明作进一步详细描述。
如图所示,一种多工位冲床的齿轮相位校正装置,包括校正座,校正座包括底座1和两个前后平行设置的支撑台2,其中一个支撑台2与底座1相固定,另一个支撑台2与底座1之间设置有前后位置调节机构,用于调节两个支撑台2之间的间距,以适应不同规格的主、副传动轴,前后位置调节机构包括设置在底座1上且沿前后方向延伸的第一调节槽11,支撑台2的下端设置有第一调节螺栓21,第一调节螺栓21穿过第一调节槽11并通过螺母固定,使得支撑台2与底座1相固定,底座1的上端外侧固定设置有定位挡边12,防止支撑台2在移动时发生偏转,保证了前后两个支撑台2之间的平行度;
支撑台2上设置有左右分布且相平行的第一轮轴安装组件3和第二轮轴安装组件4,第一轮轴安装组件3固定在支撑台2的上端且用于固定传动系统中的主传动轴5,第一轮轴安装组件3包括设置在前后两个支撑台2上的第一安装座31,第一安装座31通过螺栓与支撑台2相固定,第一安装座31上设置有用于支撑主传动轴5的第一V型槽(图中未标出),前后两个第一V型槽同轴设置,第一安装座31的外端面固定设置有压盖32,压盖32与主传动轴5的端部通过螺钉固定连接,第二轮轴安装组件4用于安装传动系统中的副传动轴6,第二轮轴安装组件4包括设置在前后两个支撑台2上的第二安装座41,第二安装座41上设置有用于支撑副传动轴6的第二V型槽42,前后两个第二V型槽42同轴设置,第二安装座41与其对应的支撑台2之间设置有左右位置调节机构,用于调节副传动轴6与主传动轴5之间的间距,左右位置调节机构包括调节螺杆43、推块44、调节块45和连接块46,连接块46固定在支撑台2的上端,推块44和调节块45分别位于第二安装座41的左右两侧,调节螺杆43穿过连接块46且与连接块46相螺接,调节螺杆43的端部抵在推块44上,调节块45上设置有沿左右方向延伸的第二调节槽47,支撑台2上设置有第二调节螺栓48,第二调节螺栓48穿过第二调节槽47且通过螺母固定,使得调节块45与支撑台2相固定。
上述实施例中,还可在第一V型槽和第二V型槽42的表面设置薄铜片,以防止第一V型槽和第二V型槽42与主、副传动轴接触而损伤其表面。
一种多工位冲床的齿轮相位校正方法,包括以下具体步骤:
(1)、调整前后两个支撑台2之间的距离并固定,使其与冲床传动系统中主传动轴5、副传动轴6的长度相匹配;
(2)、将主齿轮7套在主传动轴5上并通过键71固定,主传动轴5上固定或一体设置有主小齿轮51,然后将主传动轴5的两端分别安装到前后两个第一安装座31的第一V型槽上,并通过压盖32与主传动轴5的端部相固定,以限制主传动轴5转动;
(3)、将副齿轮8套在副传动轴6上,副传动轴6上固定或一体设置有副小齿轮61,然后将副传动轴6的两端分别安装到前后两个第二安装座41的第二V型槽42上;
(4)、检查主传动轴5和副传动轴6的中心是否位于同一高度,若不是,则在第一安装座31或第二安装座41的下端增加垫片,使得主传动轴5与副传动轴6的中心等高,并将第一安装座31通过螺栓固定在支撑台2上;
(5)、转动调节螺杆43通过推块44推动第二安装座41移动,使得副齿轮8与主齿轮7相咬合,直至相咬合的齿的上、下齿面的间隙G1、G2均在0~0.02mm的范围内,如图3、4所示,然后通过第二调节螺栓48锁定调节块45,第二安装座41在调节块45与推块44的夹持下被固定;
(6)、测量主小齿轮51和副小齿轮61上同一齿的齿面最高点的高度H1、H2,如图5所示,若两者的高度不等,则以主小齿轮51为基准,旋转副传动轴6进行微调,直至两者的高度相等,允许公差范围为0~0.01mm;
(7)、然后在副传动轴6上划线记录键槽位置,其与副齿轮8上的键槽位置相对齐,如图6所示;
(8)、取下副传动轴6,并拆下副齿轮8,根据划线位置D精加工副传动轴6上的键槽,加工完成后再将副齿轮8套在副传动轴6上,并通过键固定,完成齿轮相位的校正,使得主、副小齿轮在传动过程中角度位置一致,进而使得由主、副小齿轮带动的偏心机构9、10的角度位置一致,确保滑块上下运动时有良好、稳定的精度。
上述校正方法中,还可预先在副传动轴6上加工预开键槽62,并在预开键槽62的两侧分别预留5mm的加工余量,待齿轮相位校正并划线后,再根据划线位置D对预开键槽62进行精加工。
本发明的保护范围包括但不限于以上实施方式,本发明的保护范围以权利要求书为准,任何对本技术做出的本领域的技术人员容易想到的替换、变形、改进均落入本发明的保护范围。
Claims (8)
1.一种多工位冲床的齿轮相位校正装置,其特征在于包括校正座,所述的校正座上设置有左右分布且相平行的第一轮轴安装组件和第二轮轴安装组件,所述的第一轮轴安装组件固定在所述的校正座的上端且用于固定传动系统中的主传动轴,所述的第二轮轴安装组件用于安装传动系统中的副传动轴,且所述的第二轮轴安装组件与所述的校正座之间设置有左右位置调节机构,用于调节副传动轴与主传动轴之间的间距。
2.如权利要求1所述的一种多工位冲床的齿轮相位校正装置,其特征在于:所述的校正座包括底座和两个前后平行设置的支撑台,其中一个支撑台与所述的底座相固定,另一个支撑台与所述的底座之间设置有前后位置调节机构,用于调节两个所述的支撑台之间的间距。
3.如权利要求2所述的一种多工位冲床的齿轮相位校正装置,其特征在于:所述的前后位置调节机构包括设置在所述的底座上且沿前后方向延伸的第一调节槽,所述的支撑台的下端设置有第一调节螺栓,所述的第一调节螺栓穿过所述的第一调节槽并通过螺母固定,使得支撑台与所述的底座相固定。
4.如权利要求2所述的一种多工位冲床的齿轮相位校正装置,其特征在于:所述的底座的上端外侧固定设置有定位挡边。
5.如权利要求2所述的一种多工位冲床的齿轮相位校正装置,其特征在于:所述的第一轮轴安装组件包括固定安装在前后两个所述的支撑台上的第一安装座,所述的第一安装座上设置有用于支撑主传动轴的第一V型槽,前后两个所述的第一V型槽同轴设置,所述的第一安装座的外端面固定设置有压盖,所述的压盖与主传动轴的端部固定连接。
6.如权利要求2所述的一种多工位冲床的齿轮相位校正装置,其特征在于:所述的第二轮轴安装组件包括固定安装在前后两个所述的支撑台上的第二安装座,所述的第二安装座上设置有用于支撑副传动轴的第二V型槽,前后两个所述的第二V型槽同轴设置,所述的第二安装座与其对应的支撑台之间设置有所述的左右位置调节机构。
7.如权利要求6所述的一种多工位冲床的齿轮相位校正装置,其特征在于:所述的左右位置调节机构包括调节螺杆、推块、调节块和连接块,所述的连接块固定在所述的支撑台的上端,所述的推块和所述的调节块分别位于所述的第二安装座的左右两侧,所述的调节螺杆穿过所述的连接块且与所述的连接块相螺接,所述的调节螺杆的端部抵在所述的推块上,所述的调节块上设置有沿左右方向延伸的第二调节槽,所述的支撑台上设置有第二调节螺栓,所述的第二调节螺栓穿过所述的第二调节槽且通过螺母固定,使得所述的调节块与所述的支撑台相固定。
8.一种多工位冲床的齿轮相位校正方法,其特征在于包括以下具体步骤:
(1)、调整前后两个支撑台之间的距离并固定,使其与冲床传动系统中主、副传动轴的长度相匹配;
(2)、将主齿轮套在主传动轴上并通过键固定,主传动轴上固定或一体设置有主小齿轮,然后将主传动轴的两端分别安装到前后两个第一安装座的第一V型槽上,并通过压盖与主传动轴的端部相固定,以限制主传动轴转动;
(3)、将副齿轮套在副传动轴上,副传动轴上固定或一体设置有副小齿轮,然后将副传动轴的两端分别安装到前后两个第二安装座的第二V型槽上;
(4)、检查主、副传动轴的中心是否位于同一高度,若不是,则在第一安装座或第二安装座的下端增加垫片,使得主、副传动轴的中心等高,并将第一安装座固定在支撑台上;
(5)、转动调节螺杆通过推块推动第二安装座移动,使得副齿轮与主齿轮相咬合,直至相咬合的齿的上、下齿面间隙均在0~0.02mm的范围内,然后锁定调节块,第二安装座在调节块与推块的夹持下被固定;
(6)、测量主小齿轮和副小齿轮上同一齿的齿面最高点的高度,若两者的高度不等,则以主小齿轮为基准,旋转副传动轴进行微调,直至两者的高度相等,允许公差范围为0~0.01mm;
(7)、然后在副传动轴上划线记录键槽位置,其与副齿轮上的键槽位置相对齐;
(8)、取下副传动轴,并拆下副齿轮,根据划线位置精加工副传动轴上的键槽,加工完成后再将副齿轮套在副传动轴上,并通过键固定,完成齿轮相位的校正。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202210452704.7A CN114801280B (zh) | 2022-04-27 | 2022-04-27 | 一种多工位冲床的齿轮相位校正方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202210452704.7A CN114801280B (zh) | 2022-04-27 | 2022-04-27 | 一种多工位冲床的齿轮相位校正方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| CN114801280A true CN114801280A (zh) | 2022-07-29 |
| CN114801280B CN114801280B (zh) | 2023-03-31 |
Family
ID=82510223
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202210452704.7A Active CN114801280B (zh) | 2022-04-27 | 2022-04-27 | 一种多工位冲床的齿轮相位校正方法 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN114801280B (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN117308732A (zh) * | 2023-11-02 | 2023-12-29 | 金丰(中国)机械工业有限公司 | 一种分体式偏心齿轮的相位校正方法 |
Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN101402262A (zh) * | 2008-09-27 | 2009-04-08 | 济南二机床集团有限公司 | 机械压力机的分体齿轮相位调整装置及其调整方法 |
| CN103836159A (zh) * | 2013-11-22 | 2014-06-04 | 宝钢苏冶重工有限公司 | 一种斜齿轮啮合时轴间相位角的调整方法 |
| JP2015062925A (ja) * | 2013-09-25 | 2015-04-09 | 株式会社アマダ | スライド駆動機構の調整方法及び位相調整装置 |
| CN104948671A (zh) * | 2015-07-03 | 2015-09-30 | 安庆联泰电子科技有限公司 | 一种间距可调式传动机构 |
| CN207989710U (zh) * | 2018-03-15 | 2018-10-19 | 济南飞越机电科技有限公司 | 一种手动式调节蜗轮蜗杆研磨装置 |
| CN208778656U (zh) * | 2018-08-03 | 2019-04-23 | 南京金格尔齿轮箱有限公司 | 双螺杆挤出机输出轴花键同相位调整装置 |
| CN212080097U (zh) * | 2020-04-29 | 2020-12-04 | 江苏松冈传动科技有限公司 | 一种消除齿轮侧隙的减速装置 |
-
2022
- 2022-04-27 CN CN202210452704.7A patent/CN114801280B/zh active Active
Patent Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN101402262A (zh) * | 2008-09-27 | 2009-04-08 | 济南二机床集团有限公司 | 机械压力机的分体齿轮相位调整装置及其调整方法 |
| JP2015062925A (ja) * | 2013-09-25 | 2015-04-09 | 株式会社アマダ | スライド駆動機構の調整方法及び位相調整装置 |
| CN103836159A (zh) * | 2013-11-22 | 2014-06-04 | 宝钢苏冶重工有限公司 | 一种斜齿轮啮合时轴间相位角的调整方法 |
| CN104948671A (zh) * | 2015-07-03 | 2015-09-30 | 安庆联泰电子科技有限公司 | 一种间距可调式传动机构 |
| CN207989710U (zh) * | 2018-03-15 | 2018-10-19 | 济南飞越机电科技有限公司 | 一种手动式调节蜗轮蜗杆研磨装置 |
| CN208778656U (zh) * | 2018-08-03 | 2019-04-23 | 南京金格尔齿轮箱有限公司 | 双螺杆挤出机输出轴花键同相位调整装置 |
| CN212080097U (zh) * | 2020-04-29 | 2020-12-04 | 江苏松冈传动科技有限公司 | 一种消除齿轮侧隙的减速装置 |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN117308732A (zh) * | 2023-11-02 | 2023-12-29 | 金丰(中国)机械工业有限公司 | 一种分体式偏心齿轮的相位校正方法 |
| CN117308732B (zh) * | 2023-11-02 | 2024-04-12 | 金丰(中国)机械工业有限公司 | 一种分体式偏心齿轮的相位校正方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| CN114801280B (zh) | 2023-03-31 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2666566B1 (en) | Turning spindle unit for composite machine tools | |
| CN114801280B (zh) | 一种多工位冲床的齿轮相位校正方法 | |
| CN210209459U (zh) | 一种实现零件加工面开敞的多工位模块化快速组合工装 | |
| CN114654227A (zh) | 一种差速器的装配设备及装配方法 | |
| CN220921973U (zh) | 摆线齿轮珩磨结构 | |
| CN111360527B (zh) | 一种分体人字齿轮装配前对齿工装及其使用方法 | |
| CN113458713A (zh) | Amt变速箱中轴总成斜齿对齿机构、压装装置及压装方法 | |
| CN222037241U (zh) | 一种激光加工用夹具 | |
| CN2915335Y (zh) | 一种电动剪板机装置 | |
| CN212122316U (zh) | 一种分体人字齿轮装配前对齿工装 | |
| CN213729862U (zh) | 一种电池焊接定位装置 | |
| CN105414697A (zh) | 一种送丝机构 | |
| CN215110360U (zh) | 一种自动消除丝杆螺母副传动间隙的新型机构 | |
| CN110814364A (zh) | 一种用于轧辊加工的车床 | |
| US2498870A (en) | Backlash compensator | |
| CN212371445U (zh) | 一种激光切割头旋转机构 | |
| CN202317050U (zh) | 具有回转中心精密微调功能的磨齿机尾架 | |
| CN209532705U (zh) | 组合式加工制造平台 | |
| CN219986779U (zh) | 位置调整件及调整机构 | |
| CN223863581U (zh) | 平面磨床垂直进给丝杆安装自动调心结构 | |
| CN221388960U (zh) | 一种刀塔车床的刀具安装座 | |
| CN107323080B (zh) | 印铁机铁板推料电动调节定位装置 | |
| CN223492231U (zh) | 坡口机升降安装结构 | |
| CN219139765U (zh) | 减速器箱体及其装夹工装 | |
| CN223519073U (zh) | 一种兼容前轮转向系统和后轮转向系统的同步拧紧工装 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| GR01 | Patent grant | ||
| GR01 | Patent grant |