CN114714568A - 一种筹码双色注塑全自动设备及其使用方法 - Google Patents
一种筹码双色注塑全自动设备及其使用方法 Download PDFInfo
- Publication number
- CN114714568A CN114714568A CN202210174739.9A CN202210174739A CN114714568A CN 114714568 A CN114714568 A CN 114714568A CN 202210174739 A CN202210174739 A CN 202210174739A CN 114714568 A CN114714568 A CN 114714568A
- Authority
- CN
- China
- Prior art keywords
- injection molding
- frame
- sucking disc
- molding machine
- driving device
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images




Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C45/00—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor
- B29C45/16—Making multilayered or multicoloured articles
Landscapes
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Mechanical Engineering (AREA)
- Injection Moulding Of Plastics Or The Like (AREA)
- Moulds For Moulding Plastics Or The Like (AREA)
Abstract
本发明涉及一种筹码双色注塑全自动设备及其使用方法,包括工作机架,工作机架的一侧设有注塑设备,工作机架的顶部设有吸盘运送装置,吸盘运送装置包括整体驱动装置、局部驱动装置和吸盘架;整体驱动装置和局部驱动装置分别与吸盘架传动连接;驱动吸盘架在工作机架的工作台顶部前后左右运动,局部驱动装置驱动吸盘架旋转作业,吸盘架为注塑设备在送料的同时兼顾取料。本发明通过在工作机架中安装搬运装置来自动搬运筹码基料,还安装吸盘运送装置来将筹码基料放置到注塑机中注塑,并且吸盘运送装置不光可以取料还可以送料,且取料送料均通过吸盘架的旋转来实现,自动化程度高,能够有效降低劳动成本,提高筹码注塑生产的工作效率。
Description
技术领域
本发明涉及筹码生产设备技术领域,尤其涉及一种筹码双色注塑全自动设备及其使用方法。
背景技术
现有的筹码在注塑生产过程中,自动化程度低,人工操作时劳动强度大,且效率低下,为此申请人自主设计研发本筹码双色注塑全自动设备。
发明内容
本发明的目的在于提供一种筹码双色注塑全自动设备及其使用方法,以解决上述背景技术中遇到的问题。
为实现上述目的,本发明的技术方案如下:
一种筹码双色注塑全自动设备,包括工作机架,所述工作机架的一侧设有注塑设备,所述工作机架的顶部设有吸盘运送装置,吸盘运送装置包括整体驱动装置、局部驱动装置和吸盘架;整体驱动装置和局部驱动装置分别与吸盘架传动连接;驱动所述吸盘架在所述工作机架的工作台顶部前后左右运动,局部驱动装置驱动所述吸盘架旋转作业,吸盘架为注塑设备在送料的同时兼顾取料。
上述方案中,所述整体驱动装置包括第一轨道、第二轨道和支撑架,所述第一轨道安装在工作机架的顶部,所述第二轨道安装在第一轨道的底部且与第一轨道滑动连接,支撑架固定安装在第二轨道的底部,支撑架的端部与吸盘架连接。
上述方案中,所述局部驱动装置包括第二驱动电机,第二驱动电机通过电机安装座安装在吸盘架的顶部,且其驱动所述吸盘架旋转作业,支撑架的端部通过电机安装座与吸盘架连接。
进一步的,所述吸盘架的底部至少设有两组吸盘,两组吸盘分别固定安装在吸盘架的底部两侧。
上述方案中,所述工作机架的进料端顶部设有铁片搬运装置,吸盘运送装置位于所述铁片搬运装置的顶部,铁片搬运装置在所述工作机架的工作台上左右来回运动。
进一步的,所述铁片搬运装置包括第一驱动电机、滑轨和集料盘,所述滑轨安装在工作机架的工作台上,滑轨的顶部一侧滑动连接有吸料装置,集料盘安装在滑轨的一侧,所述第一驱动电机安装在滑轨的一侧,第一驱动电机驱动所述吸料装置在滑轨上滑动,将吸取的产品放置到集料盘内。
上述方案中,所述工作机架的出料端设有成品输送带,所述成品输送带的端部连接有导料口,导料口弯曲向下设置。
上述方案中,所述工作机架的进料端外侧设有进料装置,进料装置包括进料斗和振动盘,进料斗的出料端与振动盘的顶部进料口连接,振动盘的出料端通过直线输送器连接所述工作机架的进料端。
一种筹码双色注塑全自动设备的使用方法,包括以下步骤:
A:设置两台注塑设备,分别为第一注塑机和第二注塑机;在吸盘架的底部设置两组吸盘,分别为A区吸附盘和B区吸附盘;
B:吸盘架在整体驱动装置的驱动下,移动到铁片搬运装置的上方,B区吸附盘对准铁片中心吸取铁片;
C:吸盘架在整体驱动装置的驱动下,移动到第一注塑机的注塑位置,利用A区吸附盘对准第一注塑机中注塑模具中心吸取经过第一种颜色注塑的筹码半成品;
D:吸盘架在局部驱动装置的驱动下旋转180度,将B区吸附盘区域对准第一注塑机的注塑位置,将铁片放置到第一注塑机中注塑模具内;
E:吸盘架在整体驱动装置的驱动下,移出第一注塑机的注塑位置,第一注塑机开始为铁皮注塑筹码的第一种颜色;
F:吸盘架在整体驱动装置的驱动下,移动到第二注塑机的注塑位置,利用B区吸附盘区对准第二注塑机中注塑模具中心吸取经过第二种颜色注塑的筹码成品;
D:吸盘架在局部驱动装置的驱动下旋转180度,将用A区吸附盘区域对准第二注塑机的注塑位置,将筹码半成品放置到第二注塑机中注塑模具内;
G:吸盘架在整体驱动装置的驱动下,移出第二注塑机的注塑位置,第二注塑机开始为筹码半成品注塑筹码的第二种颜色;
H:吸盘架在整体驱动装置的驱动下,利用B区吸附盘对准成品输送带位置,释放成品到输送带上;
I:吸盘架在整体驱动装置的驱动下,移动到铁片搬运装置的上方,B区吸附盘对准铁片中心吸取铁片;此时第一注塑机的注塑过程结束,通过重复步骤B至H,不断循环下去。
上述使用方法中,吸盘架的输送速度应与注塑设备的注塑速度相配合。
与现有技术相比,本发明的有益效果是:通过在工作机架中安装搬运装置来自动搬运筹码基料,还安装吸盘运送装置来将筹码基料放置到注塑机中注塑,并且吸盘运送装置不光可以取料还可以送料,且取料送料均通过吸盘架的旋转来实现,自动化程度高,能够有效降低劳动成本,提高筹码注塑生产的工作效率。
附图说明
参照附图来说明本发明的公开内容。应当了解,附图仅仅用于说明目的,而并非意在对本发明的保护范围构成限制。在附图中,相同的附图标记用于指代相同的部件。其中:
图1为本发明整体结构示意图;
图2为图1另一视角的结构示意图;
图3为图2中工作机架顶部局部结构放大图;
图4为本发明中铁片搬运装置的结构示意图;
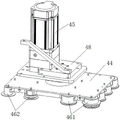
图5为本发明中吸盘架的结构示意图;
图6为本发明中吸盘运送装置的结构示意图;
图7为本发明在另一实施例中的整体结构示意图。
图中标号:1-工作机架;11-成品输送带;12-导料口;2-注塑设备;21-第一注塑机;22- 第二注塑机;3-铁片搬运装置;31-第一驱动电机;32-滑轨;33-集料盘;34-装料孔;35-吸料装置;4-吸盘运送装置;41-第一轨道;42-第二轨道;43-支撑架;44-吸盘架;45-第二驱动电机;46-吸盘;461-A区吸附盘;462-B区吸附盘;47-辅助运送机构;48-电机安装座; 5-进料装置。
具体实施方式
为了使本发明实现的技术手段、创作特征、达成目的与功效易于明白了解,现在结合附图对本发明作进一步详细的说明。这些附图均为简化的示意图,仅以示意方式说明本发明的基本结构,因此其仅显示本发明有关的构成。
根据本发明的技术方案,在不变更本发明实质精神下,本领域的一般技术人员可以提出可相互替换的多种结构方式以及实现方式。因此,以下具体实施方式以及附图仅是对本发明的技术方案的示例性说明,而不应当视为本发明的全部或者视为对本发明技术方案的限定或限制。
下面结合附图和实施例对本发明的技术方案做进一步的详细说明。
实施例1,如图1至图3所示,一种筹码双色注塑全自动设备,包括工作机架1,工作机架1的一侧设有注塑设备2,注塑设备2包括第一注塑机21和第二注塑机22,用于为筹码注塑。以铁片为基体,通过第一注塑机21在铁片中注塑上第一种塑料颜色,构成筹码半成品,通过第二注塑机22将筹码半成品注塑上第二种塑料颜色,构成筹码成品。
工作机架1的顶部设有吸盘运送装置4,吸盘运送装置4在工作机架2的工作台顶部前后左右运动,用于输送筹码基料至注塑机5进行注塑,也用于对筹码成本、半成品的取料或放料。吸盘运送装置4包括整体驱动装置、局部驱动装置和吸盘架44,整体驱动装置和局部驱动装置分别与吸盘架44传动连接,对吸盘架44进行稳定移送。
请参阅图5和图6,整体驱动装置包括第一轨道41、第二轨道42和支撑架43,第一轨道41安装在工作机架1的顶部,第二轨道42安装在第一轨道41的底部且与第一轨道41滑动连接,第一轨道41一侧的伺服电机通过带动辅助运送机构47伸长或收缩,从而带动整个第二轨道42左右移动,辅助运送机构47可以选用气缸或油缸。支撑架43固定安装在第二轨道42的底部,支撑架43的端部与吸盘架44连接。局部驱动装置包括第二驱动电机45,第二驱动电机45通过电机安装座48安装在吸盘架44的顶部,且其驱动吸盘架44进行180度旋转作业,支撑架43的端部通过电机安装座48与吸盘架44连接,吸盘架44用于吸取集料盘33上的筹码基料,比如圆形的铁片,放置到注塑机5内进行注塑,从而获得筹码产品。
在工作机架1中,第二轨道42横向放置,在第二轨道42的带动下,吸盘架44以及支撑架43整体左右移动,第一轨道41纵向设置,在第一轨道41的带动下,吸盘架44、支撑架43、第二轨道42整体前后移动,通过在前后左右的移动输送下,输送筹码基料更加方便,在吸盘架44的吸附下,可以对筹码进行取料、放料。从集料盘33取料后,取料和放料可以作用于注塑设备2。
进一步的,吸盘架44的底部至少设有两组吸盘46,两组吸盘46分别固定安装在吸盘架 44的底部两侧。两组吸盘46分别为A区吸附盘461和B区吸附盘462。第二驱动电机45可以带动吸盘架44整体旋转,当旋转180度后便可以前后颠倒过来,这样在吸附筹码物料的过程中,既可以吸料又可以放料,只要旋转180度调整一下就可以了,这样做能够大大提高筹码输送效率,为注塑机5快速工作提供助力。吸盘架44的底部至少设有两组吸盘46,在同一台注塑设备2中,一组吸盘46通过吸附作用可以用于取料,另一组吸盘46通过吸附作用可以用于放料,在使用时,可以通过第二驱动电机45驱动吸盘架44转动来兼顾放料和取料。
综上所述,在吸盘运送装置4中,驱动吸盘架44在工作机架1的工作台顶部前后左右运动,局部驱动装置驱动吸盘架44旋转作业,吸盘架44为注塑设备2在送料的同时兼顾取料。
上述方案中,工作机架1的进料端顶部设有铁片搬运装置3,吸盘运送装置4位于铁片搬运装置3的顶部,铁片搬运装置3在工作机架1的工作台上左右来回运动,用于将筹码进行搬运。铁片搬运装置3将工作机架1的进料端输入的筹码基料铁片通过吸附作用,输送到指定位置,以便于吸盘运送装置4的吸盘46对注塑设备2进行送料。
请参阅图4,铁片搬运装置3包括第一驱动电机31、滑轨32和集料盘33,滑轨32安装在工作机架1的工作台上,滑轨32的顶部一侧滑动连接有吸料装置35,集料盘33安装在滑轨32的一侧,集料盘33的位置作为吸盘运送装置4吸取物料的指定位置。第一驱动电机31 安装在滑轨32的一侧,第一驱动电机31驱动吸料装置35在滑轨32上滑动,将吸取的产品放置到集料盘33内。吸料装置35至少设有两个吸附盘,该吸附盘和吸盘46为电动磁性吸盘,当然也可以采用电动负压吸附盘(针对光滑的筹码铁片基料)。通过在工作机架1的物料输入端加入铁片,通过本磁性吸盘能够及时吸起和放下,稳定性强,吸附效果好,成本低。集料盘33安装在滑轨32的一侧,吸料装置35吸取的筹码基料都会放置于集料盘33,集料盘33 的顶部开设了若干个装料孔34,用于盛装筹码铁片基料。第一驱动电机31安装在滑轨32的一侧,第一驱动电机31驱动吸料装置35在滑轨32上滑动,从而来回对输送来的筹码基料进行吸附,吸附后放置到集料盘33上。
上述方案中,工作机架1的出料端设有成品输送带11,成品输送带11的端部连接有导料口12,导料口12弯曲向下设置。注塑好的筹码成品将通过吸盘运送装置4将筹码放置到成品输送带11内,成品输送带11运送筹码至导料口12,导料口12为弯曲的弧形状结构,通过导料口12将筹码从本设备中输出,进入到下一道工序中,比如后序的筛选、检测、包装等工序。
实施例2,在实施例1的基础上,请参阅图7,在工作机架1的进料端外侧设有进料装置 5,进料装置5包括进料斗和振动盘,进料斗的出料端与振动盘的顶部进料口连接,振动盘的出料端通过直线输送器连接工作机架1的进料端。在工作机架1的进料端,铁片搬运装置3 将筹码基料铁片通过吸附作用,输送到指定位置,以便于吸盘运送装置4对注塑设备2进行送料。
可在直线输送器的末端连接着分料器,将筹码基料铁片在输送过程中分成两条输送线路,最后通过铁片搬运装置3对筹码基料进行吸附搬运,两个输送道能大大提高物料输送效率,也避免振动盘输送来的物料发生堆积现象,造成物料挤出设备外。
本发明通过在工作机架1中安装铁片搬运装置3来自动搬运筹码基料,还安装吸盘运送装置4来将筹码基料放置到注塑设备2中注塑,并且吸盘运送装置4在伸入同一个注塑设备 2中,不光可以取料还可以送料,且取料送料均通过吸盘架44的旋转来实现,自动化程度高,能够有效降低劳动成本,提高筹码注塑生产的工作效率。
一种筹码双色注塑全自动设备的使用方法,包括以下步骤:
A:设置两台注塑设备,分别为第一注塑机和第二注塑机;在吸盘架的底部设置两组吸盘,分别为A区吸附盘和B区吸附盘;
B:吸盘架在整体驱动装置的驱动下,移动到铁片搬运装置的上方,B区吸附盘对准铁片中心吸取铁片;
C:吸盘架在整体驱动装置的驱动下,移动到第一注塑机的注塑位置,利用A区吸附盘对准第一注塑机中注塑模具中心吸取经过第一种颜色注塑的筹码半成品;
D:吸盘架在局部驱动装置的驱动下旋转180度,将B区吸附盘区域对准第一注塑机的注塑位置,将铁片放置到第一注塑机中注塑模具内;
E:吸盘架在整体驱动装置的驱动下,移出第一注塑机的注塑位置,第一注塑机开始为铁皮注塑筹码的第一种颜色;
F:吸盘架在整体驱动装置的驱动下,移动到第二注塑机的注塑位置,利用B区吸附盘区对准第二注塑机中注塑模具中心吸取经过第二种颜色注塑的筹码成品;
D:吸盘架在局部驱动装置的驱动下旋转180度,将用A区吸附盘区域对准第二注塑机的注塑位置,将筹码半成品放置到第二注塑机中注塑模具内;
G:吸盘架在整体驱动装置的驱动下,移出第二注塑机的注塑位置,第二注塑机开始为筹码半成品注塑筹码的第二种颜色;
H:吸盘架在整体驱动装置的驱动下,利用B区吸附盘对准成品输送带位置,释放成品到输送带上;
I:吸盘架在整体驱动装置的驱动下,移动到铁片搬运装置的上方,B区吸附盘对准铁片中心吸取铁片;此时第一注塑机的注塑过程结束,通过重复步骤B至H,不断循环下去。
在步骤B至H的过程中,吸盘架44只需要快速的旋转180,就可以调转方向,轻松实现模具内的产品取放过程,省时省力。
上述使用方法中,吸盘架44的输送速度应与注塑设备2的注塑速度相配合。即当第一注塑机21注塑后,打开模具时,吸盘架44在驱动作用下伸入到注塑模具中,对半成品进行夹取,并放置铁片;当吸盘架44推出注塑模具后,第一注塑机21再进行闭合注塑作业;当第二注塑机22注塑后,打开模具时,吸盘架44在驱动作用下伸入到注塑模具中,对成品进行夹取,并放置半成品;当吸盘架44推出注塑模具后,第二注塑机22再进行闭合注塑作业。
整个操作过程都根据注塑机的注塑工艺节奏进行,运行过程中不存在因过程而浪费时间,从而能最大的利用注塑机的工作效率。过程中使用2台小型的单色注塑机,实现双色注塑的功能,比单独购买双色注塑机便宜很多。
需要说明的是,在本文中,诸如第一和第二等之类的关系术语仅仅用来将一个实体或者操作与另一个实体或操作区分开来,而不一定要求或者暗示这些实体或操作之间存在任何这种实际的关系或者顺序。而且,术语“包括”、“包含”或者其任何其他变体意在涵盖非排他性的包含,从而使得包括一系列要素的过程、方法、物品或者设备不仅包括那些要素,而且还包括没有明确列出的其他要素,或者是还包括为这种过程、方法、物品或者设备所固有的要素。这些未公开的要素,均属于本领域的技术人员能够获知的现有技术。
以上所述的具体实施方式,对本发明的目的、技术方案和有益效果进行了进一步详细说明,所应理解的是,以上所述仅为本发明的具体实施方式,并不用于限定本发明保护范围,凡在本发明的精神和原则之内,所做的任何修改、等同替换、改进等,均应含在本发明的保护范围之内。
Claims (10)
1.一种筹码双色注塑全自动设备,包括工作机架(1),所述工作机架(1)的一侧设有注塑设备(2),其特征在于:所述工作机架(1)的顶部设有吸盘运送装置(4),吸盘运送装置(4)包括整体驱动装置、局部驱动装置和吸盘架(44);整体驱动装置和局部驱动装置分别与吸盘架(44)传动连接;驱动所述吸盘架(44)在所述工作机架(1)的工作台顶部前后左右运动,局部驱动装置驱动所述吸盘架(44)旋转作业,吸盘架(44)为注塑设备(2)在送料的同时兼顾取料。
2.根据权利要求1所述的一种筹码双色注塑全自动设备,其特征在于:所述整体驱动装置包括第一轨道(41)、第二轨道(42)和支撑架(43),所述第一轨道(41)安装在工作机架(1)的顶部,所述第二轨道(42)安装在第一轨道(41)的底部且与第一轨道(41)滑动连接,支撑架(43)固定安装在第二轨道(42)的底部,支撑架(43)的端部与吸盘架(44)连接。
3.根据权利要求2所述的一种筹码双色注塑全自动设备,其特征在于:所述局部驱动装置包括第二驱动电机(45),第二驱动电机(45)通过电机安装座(48)安装在吸盘架(44)的顶部,且其驱动所述吸盘架(44)旋转作业,支撑架(43)的端部通过电机安装座(48)与吸盘架(44)连接。
4.根据权利要求2或3所述的一种筹码双色注塑全自动设备,其特征在于:所述吸盘架(44)的底部至少设有两组吸盘,两组吸盘分别固定安装在吸盘架(44)的底部两侧。
5.根据权利要求1所述的一种筹码双色注塑全自动设备,其特征在于:所述工作机架(1)的进料端顶部设有铁片搬运装置(3),吸盘运送装置(4)位于所述铁片搬运装置(3)的顶部,铁片搬运装置(3)在所述工作机架(1)的工作台上左右来回运动。
6.根据权利要求5所述的一种筹码双色注塑全自动设备,其特征在于:所述铁片搬运装置(3)包括第一驱动电机(31)、滑轨(32)和集料盘(33),所述滑轨(32)安装在工作机架(1)的工作台上,滑轨(32)的顶部一侧滑动连接有吸料装置(35),集料盘(33)安装在滑轨(32)的一侧,所述第一驱动电机(31)安装在滑轨(32)的一侧,第一驱动电机(31)驱动所述吸料装置(35)在滑轨(32)上滑动,将吸取的产品放置到集料盘(33)内。
7.根据权利要求1所述的一种筹码双色注塑全自动设备,其特征在于:所述工作机架(1)的出料端设有成品输送带(11),所述成品输送带(11)的端部连接有导料口(12),导料口(12)弯曲向下设置。
8.根据权利要求1所述的一种筹码双色注塑全自动设备,其特征在于:所述工作机架(1)的进料端外侧设有进料装置(5),进料装置(5)包括进料斗和振动盘,进料斗的出料端与振动盘的顶部进料口连接,振动盘的出料端通过直线输送器连接所述工作机架(1)的进料端。
9.利用权利要求1-8任意一项所述的一种筹码双色注塑全自动设备的使用方法,其特征在于,包括以下步骤:
A:设置两台注塑设备,分别为第一注塑机和第二注塑机;在吸盘架的底部设置两组吸盘,分别为A区吸附盘和B区吸附盘;
B:吸盘架在整体驱动装置的驱动下,移动到铁片搬运装置的上方,B区吸附盘对准铁片中心吸取铁片;
C:吸盘架在整体驱动装置的驱动下,移动到第一注塑机的注塑位置,利用A区吸附盘对准第一注塑机中注塑模具中心吸取经过第一种颜色注塑的筹码半成品;
D:吸盘架在局部驱动装置的驱动下旋转180度,将B区吸附盘区域对准第一注塑机的注塑位置,将铁片放置到第一注塑机中注塑模具内;
E:吸盘架在整体驱动装置的驱动下,移出第一注塑机的注塑位置,第一注塑机开始为铁皮注塑筹码的第一种颜色;
F:吸盘架在整体驱动装置的驱动下,移动到第二注塑机的注塑位置,利用B区吸附盘区对准第二注塑机中注塑模具中心吸取经过第二种颜色注塑的筹码成品;
D:吸盘架在局部驱动装置的驱动下旋转180度,将用A区吸附盘区域对准第二注塑机的注塑位置,将筹码半成品放置到第二注塑机中注塑模具内;
G:吸盘架在整体驱动装置的驱动下,移出第二注塑机的注塑位置,第二注塑机开始为筹码半成品注塑筹码的第二种颜色;
H:吸盘架在整体驱动装置的驱动下,利用B区吸附盘对准成品输送带位置,释放成品到输送带上;
I:吸盘架在整体驱动装置的驱动下,移动到铁片搬运装置的上方,B区吸附盘对准铁片中心吸取铁片;此时第一注塑机的注塑过程结束,通过重复步骤B至H,不断循环下去。
10.根据权利要求9所述的一种筹码双色注塑全自动设备的使用方法,其特征在于,吸盘架的输送速度应与注塑设备的注塑速度相配合。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202210174739.9A CN114714568A (zh) | 2022-02-24 | 2022-02-24 | 一种筹码双色注塑全自动设备及其使用方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202210174739.9A CN114714568A (zh) | 2022-02-24 | 2022-02-24 | 一种筹码双色注塑全自动设备及其使用方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN114714568A true CN114714568A (zh) | 2022-07-08 |
Family
ID=82236438
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202210174739.9A Pending CN114714568A (zh) | 2022-02-24 | 2022-02-24 | 一种筹码双色注塑全自动设备及其使用方法 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN114714568A (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN118269301A (zh) * | 2024-05-30 | 2024-07-02 | 石狮市科达电器有限公司 | 一种手机卡托加工模具 |
Citations (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN205364436U (zh) * | 2016-02-17 | 2016-07-06 | 苏州铂普乐新材料有限公司 | 一种注塑机取瓶胚的机械手 |
| CN106976205A (zh) * | 2017-04-20 | 2017-07-25 | 丰铁塑机(广州)有限公司 | 塑胶多色自动化一体生产设备及方法 |
| CN108556252A (zh) * | 2017-12-26 | 2018-09-21 | 张家港市新鑫模塑有限公司 | 一种多色注塑机 |
| CN208359292U (zh) * | 2018-03-26 | 2019-01-11 | 天津富强鑫塑胶机械科技有限公司 | 一种注塑范围可调的双色注塑机 |
| CN109732848A (zh) * | 2019-01-10 | 2019-05-10 | 重庆昊泰塑胶制品有限公司 | 一种注塑过滤网模具自动切边机构 |
| CN109808139A (zh) * | 2018-12-25 | 2019-05-28 | 深圳市诚盈信科技有限公司 | 一种自动化注塑收料设备 |
| KR101989346B1 (ko) * | 2018-12-17 | 2019-06-14 | (주)엠지엠월드 | 다색 회오리 카지노칩 및 이의 제조방법 |
| CN210477603U (zh) * | 2019-08-19 | 2020-05-08 | 深圳市新大智能科技有限公司 | 一种注塑机上下料装置 |
| CN211683174U (zh) * | 2020-01-13 | 2020-10-16 | 东莞市美钰电子科技有限公司 | 一种充电器注塑模内嵌件机器 |
| CN212707713U (zh) * | 2020-05-21 | 2021-03-16 | 东江塑胶制品(苏州)有限公司 | 一种埋入铁件注塑的双色成型设备 |
| CN214266408U (zh) * | 2020-11-23 | 2021-09-24 | 惠州高宝发工艺制品有限公司 | 一种用于包胶模具的注塑机械手放件取件装置 |
-
2022
- 2022-02-24 CN CN202210174739.9A patent/CN114714568A/zh active Pending
Patent Citations (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN205364436U (zh) * | 2016-02-17 | 2016-07-06 | 苏州铂普乐新材料有限公司 | 一种注塑机取瓶胚的机械手 |
| CN106976205A (zh) * | 2017-04-20 | 2017-07-25 | 丰铁塑机(广州)有限公司 | 塑胶多色自动化一体生产设备及方法 |
| CN108556252A (zh) * | 2017-12-26 | 2018-09-21 | 张家港市新鑫模塑有限公司 | 一种多色注塑机 |
| CN208359292U (zh) * | 2018-03-26 | 2019-01-11 | 天津富强鑫塑胶机械科技有限公司 | 一种注塑范围可调的双色注塑机 |
| KR101989346B1 (ko) * | 2018-12-17 | 2019-06-14 | (주)엠지엠월드 | 다색 회오리 카지노칩 및 이의 제조방법 |
| CN109808139A (zh) * | 2018-12-25 | 2019-05-28 | 深圳市诚盈信科技有限公司 | 一种自动化注塑收料设备 |
| CN109732848A (zh) * | 2019-01-10 | 2019-05-10 | 重庆昊泰塑胶制品有限公司 | 一种注塑过滤网模具自动切边机构 |
| CN210477603U (zh) * | 2019-08-19 | 2020-05-08 | 深圳市新大智能科技有限公司 | 一种注塑机上下料装置 |
| CN211683174U (zh) * | 2020-01-13 | 2020-10-16 | 东莞市美钰电子科技有限公司 | 一种充电器注塑模内嵌件机器 |
| CN212707713U (zh) * | 2020-05-21 | 2021-03-16 | 东江塑胶制品(苏州)有限公司 | 一种埋入铁件注塑的双色成型设备 |
| CN214266408U (zh) * | 2020-11-23 | 2021-09-24 | 惠州高宝发工艺制品有限公司 | 一种用于包胶模具的注塑机械手放件取件装置 |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN118269301A (zh) * | 2024-05-30 | 2024-07-02 | 石狮市科达电器有限公司 | 一种手机卡托加工模具 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN106658336A (zh) | 一种扬声器磁路自动化设备 | |
| CN106005640A (zh) | 一种手机壳辅料贴标机 | |
| CN110842361B (zh) | 一种自动上料焊接机 | |
| CN109677652B (zh) | 一种试卡包装装置 | |
| CN104669563A (zh) | 一种医疗用采血管自动取出及装箱系统 | |
| CN110104430A (zh) | 一种冲床自动插篮机 | |
| CN107052586A (zh) | 一种硅片激光打标机及方法 | |
| CN210914300U (zh) | 一种自动上料机构 | |
| CN206422917U (zh) | 一种扬声器磁路自动化设备 | |
| CN204271182U (zh) | 注液封装机 | |
| CN202480518U (zh) | 一种软包装锂电池自动贴膜机 | |
| CN214452174U (zh) | 一种芯片编带机 | |
| CN219310913U (zh) | 一种用于电机外壳的打磨贴标装置 | |
| CN222743071U (zh) | 全自动吸嘴袋包装生产线 | |
| CN219787764U (zh) | 一种用于注塑件的来料加工设备 | |
| CN204335175U (zh) | 一种双工作头异型插件机 | |
| CN104386447B (zh) | 一种全自动高速铝壳整列机 | |
| CN210557844U (zh) | 机器人上下料机及其上料夹取机构 | |
| CN112027184A (zh) | 一种旋转贴膜装置 | |
| CN208484459U (zh) | 基于玻璃精雕机的自动化生产线 | |
| CN206983490U (zh) | 自动连体移印机 | |
| CN214266606U (zh) | 一种具有可调节性能的全自动高速吸塑机 | |
| CN214398472U (zh) | 一种手机外壳压模用连续供料装置 | |
| CN213862915U (zh) | 一种用于奶粉加工的罐体输送装置 | |
| CN115043585A (zh) | 一种tft玻璃激光切割自动上料设备 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| RJ01 | Rejection of invention patent application after publication | ||
| RJ01 | Rejection of invention patent application after publication |
Application publication date: 20220708 |