CN114433953A - 一种特狭腔内槽孔倒角加工的组合刀具及加工方法 - Google Patents
一种特狭腔内槽孔倒角加工的组合刀具及加工方法 Download PDFInfo
- Publication number
- CN114433953A CN114433953A CN202210245660.0A CN202210245660A CN114433953A CN 114433953 A CN114433953 A CN 114433953A CN 202210245660 A CN202210245660 A CN 202210245660A CN 114433953 A CN114433953 A CN 114433953A
- Authority
- CN
- China
- Prior art keywords
- tool
- chamfering
- slot hole
- narrow cavity
- combined
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 238000003672 processing method Methods 0.000 title claims description 5
- 238000005452 bending Methods 0.000 claims description 6
- 238000004519 manufacturing process Methods 0.000 abstract description 11
- 238000000034 method Methods 0.000 abstract description 7
- 238000003754 machining Methods 0.000 abstract description 5
- 230000000149 penetrating effect Effects 0.000 abstract 1
- 238000010586 diagram Methods 0.000 description 6
- 210000005069 ears Anatomy 0.000 description 2
- 239000002184 metal Substances 0.000 description 2
- 238000012986 modification Methods 0.000 description 2
- 230000004048 modification Effects 0.000 description 2
- 230000000694 effects Effects 0.000 description 1
- 238000005516 engineering process Methods 0.000 description 1
- 238000011089 mechanical engineering Methods 0.000 description 1
Images



Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23D—PLANING; SLOTTING; SHEARING; BROACHING; SAWING; FILING; SCRAPING; LIKE OPERATIONS FOR WORKING METAL BY REMOVING MATERIAL, NOT OTHERWISE PROVIDED FOR
- B23D79/00—Methods, machines, or devices not covered elsewhere, for working metal by removal of material
Landscapes
- Physics & Mathematics (AREA)
- Optics & Photonics (AREA)
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Milling Processes (AREA)
Abstract
本发明公开了一种特狭腔内槽孔倒角加工的组合刀具及加工方法,包括能设置在特狭腔内的小型刀头,小型刀头上至少设有一个倒角刀片,倒角刀片上设有用于槽孔倒角加工的倒角部;在小型刀头上连接有外径稍小于槽孔刀柄。加工时,以待加工零件的特狭腔内的槽孔为基准,将组合刀具的小型刀头设置在特狭腔内的槽孔处,刀柄穿装在槽孔内,由电动工具驱动刀柄带动小型刀头绕槽孔轴线旋转,采用倒角刀片上的倒角部即可进行槽孔倒角加工。本发明通过组合刀具配合电动工具的方法,加工产品的的成品率高,加工质量好,本发明使用简单方便,满足大批量生产需求,能够降低生产费用,成品率高不变形,大大提高了的生产和产品的质量。
Description
技术领域
本发明涉及一种特狭腔内槽孔倒角加工的组合刀具及加工方法,属于机械加工设备技术领域。
背景技术
随着机械工程行业的飞速发展,各种金加工零部件的结构越来越复杂,金加工精度的要求也越来越高。一些零件由于结构限制等原因,造成零件内槽台阶、孔内侧倒角、划台阶锪平等加工很困难,同时目前还没有可实现特狭腔内槽孔倒角加工的专用刀具,导致加工出来的结果不理想,加工质量较差,加工效率低下,尤其是在大批量生产时,不能满足加工需求。
发明内容
鉴于此,本发明的目的是提供一种特狭腔内槽孔倒角加工的组合刀具及加工方法,通过组合刀具和电动工具操作,对台阶内侧进行加工、方法稳定性高;能够降低生产费用,成品率高,提高了的生产和产品的质量,还满足了制造型企业高质量、高效率的加工生产需求,可以克服现有技术的不足。
本发明的目的是通过以下技术方案实现的:
一种特狭腔内槽孔倒角加工的组合刀具,它用于待加工零件特狭腔内的槽孔倒角加工,包括能穿装在待加工槽孔内的刀柄,刀柄一端与电动工具相连,另一端设有一个相较于刀柄折弯的倒角刀片。
前述刀柄和倒角刀片为一体式结构。
前述刀柄和倒角刀片通过角度调节结构连接。
前述角度调节结构包括设置在刀柄一端的固定部和活动限位块,在固定部上设有角度调节齿,所述活动限位块通过螺钉固连在角度调节齿上,在倒角刀片上设有与角度调节齿匹配的卡套,使倒角刀片通过卡套卡接在角度调节齿上并用活动限位块固定限位。
在前述角度调节齿的每个齿形旁边对应设有角度标记。
在前述刀柄上套装有保证刀柄与槽孔同轴的定位辅具。
前述定位辅具包括套筒,套筒一端设有定位凸台,套筒的轴孔与刀柄外径相适配,且定位凸台的外径与槽孔相适配。
一种特狭腔内槽孔倒角的加工方法,提供上述的组合刀具,以待加工零件的特狭腔内的槽孔为基准,将组合刀具的刀柄穿入特狭腔内的槽孔内,并保证刀柄与待加工槽孔同轴,倒角刀片抵接在待加工槽孔处,由电动工具驱动刀柄带动倒角刀片绕槽孔轴线旋转,进行槽孔倒角加工。
现有技术比较,本发明涉及一种特狭腔内槽孔倒角加工的组合刀具及加工方法,其包括能包括能穿装在待加工槽孔内的刀柄,刀柄一端与电动工具相连,另一端设有一个相较于刀柄折弯的倒角刀片。加工时,以待加工零件的特狭腔内的槽孔为基准,将组合刀具的刀柄穿入特狭腔内的槽孔内,并保证刀柄与待加工槽孔同轴,倒角刀片抵接在待加工槽孔处,由电动工具驱动刀柄带动倒角刀片绕槽孔轴线旋转,进行槽孔倒角加工。其中在能穿装在待加工槽孔内的刀柄上设置一个倒角刀片,使得刀具不受加工空间限制,即便在特特狭腔内的槽孔处也能灵活工作,加工效率高,精度好。
本发明结构简单,加工成本低廉,所述的组合刀具在实际加工过程中,对零件没有精度影响,通过组合刀具配合电动工具的方法,加工产品的的成品率高,加工质量好,本发明使用简单方便,满足大批量生产需求,能够降低生产费用,成品率高不变形,大大提高了的生产和产品的质量。
本发明的其它优点、目标和特征在某种程度上将在随后的说明书中进行阐述,并且在某种程度上,基于对下文的考察研究对本领域技术人员而言将是显而易见的,或者可以从本发明的实践中得到教导。本发明的目标和其它优点可以通过下面的说明书来实现和获得。
附图说明
为了使本发明的目的、技术方案和优点更加清楚,下面将结合附图对本发明作进一步的详细描述,其中:
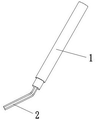
图1为本发明实施例一的结构示意图。
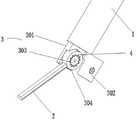
图2为本发明实施例二的结构示意图。
图3为本发明安装了定位辅具的结构示意图。
图4为图3中定位辅具的结构示意图。
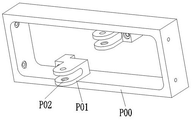
图5为一种待加工零件的结构示意图。
图6为本发明加工状态的结构示意图。
具体实施方式
以下将参照附图,对本发明的优选实施例进行详细的描述。应当理解,优选实施例仅为了说明本发明,而不是为了限制本发明的保护范围。
如图1-4所示,一种特狭腔内槽孔倒角加工的组合刀具,它用于待加工零件特狭腔内的槽孔倒角加工,其包括能穿装在待加工槽孔内的刀柄1,刀柄1一端与电动工具相连,另一端设有一个相较于刀柄折弯的倒角刀片2,其折弯角度即为倒角角度。
根据加工需要,所述倒角刀片2相较于刀柄1的折弯角度为10°-60°。
其中,所述刀柄1和倒角刀片2为一体式结构。此结构简单,成本低廉,可根据折弯角度的尺寸设置多种规格的刀具,以满足不同倒角加工需求。
或者,所述刀柄1和倒角刀片2通过角度调节结构3连接。通过角度调节结构3调节刀柄1和倒角刀片2之间的折弯角度,以满足不同倒角加工需求。
所述角度调节结构3包括设置在刀柄1一端的固定部301和活动限位块302,在固定部301上设有角度调节齿303,所述活动限位块302通过螺钉固连在角度调节齿303上,在倒角刀片2上设有与角度调节齿303匹配的卡套304,使倒角刀片2通过卡套304卡接在角度调节齿303上并用活动限位块302固定限位。
在角度调节齿303的每个齿形旁边对应设有角度标记4,便于工作人员参考调节倒角刀片2的折弯角度,便捷性高。
在刀柄1上套装有保证刀柄1与槽孔同轴的定位辅具5。
所述定位辅具5包括套筒501,套筒501一端设有定位凸台502,套筒501的轴孔与刀柄4外径相适配,且定位凸台502的外径与待加工槽孔相适配。使用时将套筒501套装在刀柄1外,再将套筒一端的定位凸台502卡入待加工槽孔内,进行刀柄4定位,保证刀柄与待加工槽孔同轴,可进行槽孔倒角加工。
一种特狭腔内槽孔倒角的加工方法,提供上述的组合刀具,以待加工零件的特狭腔内的槽孔为基准,将组合刀具的刀柄1穿入特狭腔内的槽孔内,并保证刀柄1与待加工槽孔同轴,倒角刀片2抵接在待加工槽孔处,由电动工具驱动刀柄1带动倒角刀片2绕槽孔轴线旋转,进行槽孔倒角加工。
如图5-图6所示为一种待加工零件,所述待加工零件为框架结构p00,在框架结构p00上设有多组吊耳p01,两相对吊耳p01上设有槽孔p02,两吊耳之间构成一般刀具不易伸入的特狭腔,需要特狭腔内侧槽孔处进行倒角加工。加工时,将组合刀具的刀柄1穿入特狭腔内,倒角刀片2抵接在特狭腔内侧槽孔处,由电动工具驱动刀柄带动倒角刀片2绕槽孔轴线旋转,即可进行槽孔倒角加工。
以上所述,仅是本发明的较佳实施例而已,并非对本发明作任何形式保密的限制,任何未脱离本发明技术方案内容、依据本发明的技术实质对以上实施例所作的任何简单修改、等同变化与修饰,均仍属于本发明技术方案的范围内。
Claims (8)
1.一种特狭腔内槽孔倒角加工的组合刀具,它用于待加工零件特狭腔内的槽孔倒角加工,其特征在于:包括能穿装在待加工槽孔内的刀柄(1),刀柄(1)一端与电动工具相连,另一端设有一个相较于刀柄(1)折弯的倒角刀片(2),其折弯角度即为倒角角度。
2.根据权利要求1所述的特狭腔内槽孔倒角加工的组合刀具,其特征在于:所述刀柄(1)和倒角刀片(2)为一体式结构。
3.根据权利要求1所述的特狭腔内槽孔倒角加工的组合刀具,其特征在于:所述刀柄(1)和倒角刀片(2)通过角度调节结构(3)连接。
4.根据权利要求3所述的特狭腔内槽孔倒角加工的组合刀具,其特征在于:所述角度调节结构(3)包括设置在刀柄(1)一端的固定部(301)和活动限位块(302),在固定部(301)上设有角度调节齿(303),所述活动限位块(302)通过螺钉固连在角度调节齿(301)上,在倒角刀片(2)上设有与角度调节齿(303)匹配的卡套(304),使倒角刀片(2)通过卡套(304)卡接在角度调节齿(303)上并用活动限位块(302)固定限位。
5.根据权利要求3所述的特狭腔内槽孔倒角加工的组合刀具,其特征在于:在角度调节齿(303)的每个齿形旁边对应设有角度标记(4)。
6.根据权利要求1-4任一所述的特狭腔内槽孔倒角加工的组合刀具,其特征在于:在刀柄(1)上套装有保证刀柄(1)与槽孔同轴的定位辅具(5)。
7.根据权利要求8所述的特狭腔内槽孔倒角加工的组合刀具,其特征在于:所述定位辅具(5)包括套筒(501),套筒(501)一端设有定位凸台(502),套筒(501)的轴孔与刀柄(4)外径相适配,且定位凸台(502)的外径与槽孔相适配。
8.一种特狭腔内槽孔倒角的加工方法,其特征在于:提供上述的组合刀具,以待加工零件的特狭腔内的槽孔为基准,将组合刀具的刀柄(1)穿入特狭腔内的槽孔内,并保证刀柄(1)与待加工槽孔同轴,倒角刀片(2)抵接在待加工槽孔处,由电动工具驱动刀柄(1)带动倒角刀片(2)绕槽孔轴线旋转,进行槽孔倒角加工。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202210245660.0A CN114433953A (zh) | 2022-03-14 | 2022-03-14 | 一种特狭腔内槽孔倒角加工的组合刀具及加工方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202210245660.0A CN114433953A (zh) | 2022-03-14 | 2022-03-14 | 一种特狭腔内槽孔倒角加工的组合刀具及加工方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN114433953A true CN114433953A (zh) | 2022-05-06 |
Family
ID=81358610
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202210245660.0A Pending CN114433953A (zh) | 2022-03-14 | 2022-03-14 | 一种特狭腔内槽孔倒角加工的组合刀具及加工方法 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN114433953A (zh) |
Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN200988120Y (zh) * | 2006-08-17 | 2007-12-12 | 郑伟平 | 一种刮刀 |
| CN202701517U (zh) * | 2012-07-11 | 2013-01-30 | 郑州宇通客车股份有限公司 | 一种倒角装置 |
| CN203711910U (zh) * | 2014-02-28 | 2014-07-16 | 金川集团股份有限公司 | 一种钻具 |
| CN106270801A (zh) * | 2016-10-20 | 2017-01-04 | 重庆跃进机械厂有限公司 | 二内孔相贯线倒角的加工方法 |
| CN109623043A (zh) * | 2017-10-09 | 2019-04-16 | 上海济可佳精密技术有限公司 | 反向倒角的加工方法 |
| CN210132072U (zh) * | 2019-02-13 | 2020-03-10 | 宁波顺奥精密机电有限公司 | 一种靶材侧面槽切削刀具 |
| CN212652825U (zh) * | 2020-07-02 | 2021-03-05 | 苏州源浩模具有限公司 | 一种模具加工用倒角装置 |
-
2022
- 2022-03-14 CN CN202210245660.0A patent/CN114433953A/zh active Pending
Patent Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN200988120Y (zh) * | 2006-08-17 | 2007-12-12 | 郑伟平 | 一种刮刀 |
| CN202701517U (zh) * | 2012-07-11 | 2013-01-30 | 郑州宇通客车股份有限公司 | 一种倒角装置 |
| CN203711910U (zh) * | 2014-02-28 | 2014-07-16 | 金川集团股份有限公司 | 一种钻具 |
| CN106270801A (zh) * | 2016-10-20 | 2017-01-04 | 重庆跃进机械厂有限公司 | 二内孔相贯线倒角的加工方法 |
| CN109623043A (zh) * | 2017-10-09 | 2019-04-16 | 上海济可佳精密技术有限公司 | 反向倒角的加工方法 |
| CN210132072U (zh) * | 2019-02-13 | 2020-03-10 | 宁波顺奥精密机电有限公司 | 一种靶材侧面槽切削刀具 |
| CN212652825U (zh) * | 2020-07-02 | 2021-03-05 | 苏州源浩模具有限公司 | 一种模具加工用倒角装置 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN111266612A (zh) | 一种粗精双模可调镗刀及其使用方法 | |
| CN114101726B (zh) | 一种可调节式旋转切削刀具 | |
| CN211866691U (zh) | 一种弯臂加长铣削头 | |
| CN222359296U (zh) | 一种新型电机壳镗刀 | |
| CN221734976U (zh) | 渐开线花键硬拉刀 | |
| CN110722200A (zh) | 一种使用双头刀具加工内腔孔端面的方法 | |
| CN211248377U (zh) | 一种高精度可调式套镗刀 | |
| CN103921144B (zh) | 加工十字外圆中心孔定位装置 | |
| CN210677081U (zh) | 一种组合式铣刀 | |
| JP2006068881A (ja) | 切削加工装置 | |
| CN111889773B (zh) | 一种机械加工多功能复合刀具及工艺 | |
| CN104842013A (zh) | 一种轴件横孔去毛刺工具 | |
| CN208230939U (zh) | 一种机床用立式铣刀 | |
| CN115351506B (zh) | 一种钢丝螺母生产工艺及装置 | |
| CN219152585U (zh) | 可伸缩式盘刷 | |
| CN217166671U (zh) | 一种炮塔式铣床侧铣头装置 | |
| CN217018750U (zh) | 一种钥匙加工机 | |
| CN213945047U (zh) | 一种抗震铣刀杆及其铣刀 | |
| CN115570162A (zh) | 一种新型整体管孔加工刀具的设计及应用 | |
| CN217290454U (zh) | 一种齿轮泵细镗孔加工刀具 | |
| CN223476396U (zh) | 焊接硬质合金一体成型组合式盘铣刀 | |
| CN213318984U (zh) | 一种小限动器工装夹具 | |
| CN217290552U (zh) | 通用钻床弯头 | |
| CN221870404U (zh) | 钻刀的倒角环及钻刀 | |
| CN222511360U (zh) | 一种深腔铣削装置及数控铣床 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| RJ01 | Rejection of invention patent application after publication |
Application publication date: 20220506 |
|
| RJ01 | Rejection of invention patent application after publication |