CN114406700A - 一种单槽位处理路由器的零部件组装设备 - Google Patents
一种单槽位处理路由器的零部件组装设备 Download PDFInfo
- Publication number
- CN114406700A CN114406700A CN202111419511.3A CN202111419511A CN114406700A CN 114406700 A CN114406700 A CN 114406700A CN 202111419511 A CN202111419511 A CN 202111419511A CN 114406700 A CN114406700 A CN 114406700A
- Authority
- CN
- China
- Prior art keywords
- cutting
- bending
- reversing
- feeding
- cylinder
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images




Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23P—METAL-WORKING NOT OTHERWISE PROVIDED FOR; COMBINED OPERATIONS; UNIVERSAL MACHINE TOOLS
- B23P23/00—Machines or arrangements of machines for performing specified combinations of different metal-working operations not covered by a single other subclass
- B23P23/04—Machines or arrangements of machines for performing specified combinations of different metal-working operations not covered by a single other subclass for both machining and other metal-working operations
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23P—METAL-WORKING NOT OTHERWISE PROVIDED FOR; COMBINED OPERATIONS; UNIVERSAL MACHINE TOOLS
- B23P19/00—Machines for simply fitting together or separating metal parts or objects, or metal and non-metal parts, whether or not involving some deformation; Tools or devices therefor so far as not provided for in other classes
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Physics & Mathematics (AREA)
- Optics & Photonics (AREA)
- Automatic Assembly (AREA)
Abstract
本发明公开了一种单槽位处理路由器的零部件组装设备,其特征在于,包括工作台、上料机构、组装机构、传送机构、折弯机构、换向机构和裁切分料机构,上料机构、传送机构和换向机构从右向左依次设置于所述工作台上,组装机构和折弯机构从右向左依次设置于所述传送机构的后侧,裁切分料机构设置于所述换向机构的右前侧;折弯机构包括折弯推板组件、折弯推杆和折弯块,折弯推板组件的前端相对设置有两个推轴,推轴的上下两端分别固定于折弯推板组件的上下两端,两个折弯推杆的中间均设置有调节槽,两个推轴的下端分别活动连接于两个调节槽内,两个折弯块分别固定于两个折弯推杆的前端;本发明工作效率高,人工成本低,具有良好的市场应用价值。
Description
技术领域
本发明属于电子产品组装领域,尤其涉及到一种单槽位处理路由器的零部件组装设备。
背景技术
路由器是连接两个或多个网络的硬件设备,在网络间起网关的作用,是读取每一个数据包中的地址然后决定如何传送的专用智能性的网络设备;随着新一代信息网络产业的发展,单槽位处理路由器由于其出色的数据处理能力在特定场合有着广泛的应用,为了提高单槽位处理路由器的接口的使用性能,需要在接口的两侧安装插片。
传统的单槽位处理路由器组装过程中,通常是由人工进行插片的组装,组装效率比较低,并且人工成本也较大,另外人工组装会出现不同程度的差别,会导致组装质量的不稳定,从而影响使用。
现有技术存在缺陷,需要改进。
发明内容
本发明提供一种单槽位处理路由器的零部件组装设备,解决的上述问题。
为解决上述问题,本发明提供的技术方案如下:一种单槽位处理路由器的零部件组装设备,包括工作台、上料机构、组装机构、传送机构、折弯机构、换向机构和裁切分料机构,所述上料机构、传送机构和换向机构从右向左依次设置于所述工作台上,所述组装机构和折弯机构从右向左依次设置于所述传送机构的后侧,所述裁切分料机构设置于所述换向机构的右前侧;所述折弯机构包括折弯推板组件、折弯推杆和折弯块,所述折弯推板组件的前端相对设置有两个推轴,所述推轴的上下两端分别固定于所述折弯推板组件的上下两端,两个所述折弯推杆的中间均设置有调节槽,两个所述推轴的下端分别活动连接于两个所述调节槽内,两个所述折弯块分别固定于两个所述折弯推杆的前端。上料机构包括振动盘和错位装置,所述振动盘设置于所述错位装置的右侧,所述错位装置包括错位气缸、错位治具、错位滑槽和错位流道,所述错位流道的右端与所述振动盘的出料口相连,所述错位治具的右侧面与所述错位流道的左端相贴,所述错位治具的前端滑动连接于所述错位滑槽内,并且所述错位治具的前端与所述错位气缸的输出端相连,所述错位治具的后端设置有物料放置槽,用于放置所述振动盘出来的物料并将物料送至传送机构上。
优选地,所述折弯机构还包括前推固定架、前推气缸、前推滑块、折弯固定架、折弯气缸和折弯滑轨,所述前推气缸固定于所述前推固定架的后端,所述前推滑块滑动设置于所述前推固定架的前端的前推滑槽内,所述折弯固定架设置于所述前推滑块上,所述折弯滑轨和折弯气缸分别设置于所述折弯固定架的前后两端,所述折弯气缸的输出端与所述折弯推板组件的后端相连,所述折弯推板组件固定于所述折弯滑轨的滑块上,所述折弯固定架的前端相对设置有两个U型固定槽,所述U行固定槽内设置有折弯转轴,两个所述折弯推杆的后端分别转动连接于两个所述折弯转轴上。
优选地,所述换向机构包括换向固定架、换向气缸、换向齿条、换向滑槽、换向齿轮、换向转轴、换向治具和推料气缸,所述换向气缸固定于所述换向固定架的后端,所述换向气缸的输出端与所述换向齿条的后端相连,所述换向齿条的下端滑动连接于所述换向滑槽内,所述换向滑槽固定于所述换向固定架的左侧,所述换向齿条的齿牙与所述换向齿轮相啮合,所述换向齿轮固定于所述换向转轴的左端,所述换向转轴转动连接于所述换向固定架的上端,所述换向治具的后端固定于所述换向转轴上,所述推料气缸设置于所述换向治具的左侧;当所述换向治具旋转至水平时,所述推料气缸的输出端能够伸入所述换向治具内。
优选地,所述组装机构包括第一组装装置和第二组装装置,所述第一组装装置和第二组装装置相对设置于所述传送机构的后侧,所述第一组装装置和第二组装装置的结构特征相同;所述第一组装装置包括组装固定架、移料电机、移料盘、移料槽、裁料组件和送料组件,所述组装固定架固定于所述工作台上,所述移料槽设置于所述组装固定架的前端右侧,所述移料槽的后端开设有拨料槽,所述移料电机固定于所述组装固定架的前端上侧,所述移料盘设置于所述移料电机的工作端,所述移料盘的右侧位于所述拨料槽内,所述移料盘的圆周上均匀设置有多个用于拨料的凸点;所述裁料组件设置于所述移料槽的后下方,所述送料组件设置于所述裁料组件的下方。所述第一组装装置还包括第一放料组件,所述第一放料组件设置于所述移料槽的右侧的所述工作台上,所述第一放料组件的尾端位于所述移料槽的上端。
优选地,所述裁料组件包括裁料气缸、裁料支撑杆,裁料连杆、裁料刀具和裁料滑槽,所述裁料滑槽固定于所述移料槽的下端的组装固定架上,所述裁料刀具的左端滑动连接于所述裁料滑槽内,所述裁料刀具的右端与所述裁料连杆的前端活动连接,所述裁料连杆的后端与所述裁料气缸的输出端活动连接,所述裁料气缸固定于所述组装固定架的后端上侧,所述裁料连杆的中间转动连接于所述裁料支撑杆的左端,所述裁料支撑杆的右端固定于所述组装固定架上。所述裁料刀具的中间开设有裁料料槽,所述裁料料槽的右侧开设有裁料刀,所述裁料支撑杆的上表面与所述组装固定架的上表面成倾斜状态,有利于合理利用空间,从而合理的布局各部件之间的位置分布。
优选地,所述送料组件包括送料气缸、送料滑块、夹料气缸、夹料滑槽和夹料销,所述送料气缸固定于所述组装固定架的后端下侧,所述送料滑块的后端与所述送料气缸的输出端相连,所述送料滑块的右侧滑动连接于所述组装固定架上的送料滑槽内,所述送料滑块上设置有夹料固定架,所述夹料气缸固定于所述夹料固定架的右端,所述夹料滑槽的右端与所述夹料气缸的输出端相连,所述夹料滑槽的后侧滑动连接于所述夹料固定架上的夹料滑块上,所述送料滑块和夹料滑槽的前端分别设置有第一夹料板和第二夹料板,所述夹料销设置于所述第二夹料板的前端,所述第一夹料板的前端开设有夹料孔。所述夹料销和夹料孔相对设置,通过所述夹料销穿入所述夹料孔内对裁切后的物料进行定位,同时由所述第一夹料板和第二夹料板将物料夹紧。
优选地,所述裁切分料机构包括中转皮带机、压切装置、检测相机、落料槽、分料组件、出料皮带机和废料箱,所述中转皮带机的后端位于所述换向治具的右侧,所述压切装置设置于所述换向机构的前方并且所述中转皮带机的后端贯穿所述压切装置,所述检测相机设置于所述压切装置的前方的所述中转皮带机的上方,所述检测相机为CCD相机,用于检测产品的组装质量,所述落料槽设置于所述中转皮带机的前端,所述分料组件设置于所述落料槽的下端,所述废料箱和出料皮带机从前到后依次设置于所述分料组件的右侧。
优选地,所述压切装置包括压切固定架、下压气缸、下压杆、裁切气缸、裁切连杆、裁切滑槽、裁切滑块和裁切刀,所述下压气缸固定于所述压切固定架的顶端,所述下压气缸的输出端设置有下压固定块,两个所述下压杆分别固定于所述下压固定块的左右两侧,两个所述裁切气缸相对设置于所述压切固定架的上端的左右两侧,两个所述裁切连杆的上端均设置有裁切调节槽,两个所述裁切调节槽分别与两个所述裁切气缸的输出端活动连接,两个所述裁切连杆均为L行结构,两个所述裁切连杆的中间分别转动连接于两个所述裁切滑槽上的固定轴上,两个所述裁切滑槽分别固定于所述压切固定架的左右两侧,两个所述裁切连杆的前端分别转动连接于两个所述裁切滑块上,两个所述裁切滑块分别滑动连接于两个所述裁切滑槽内,两个所述裁切刀分别固定于两个所述裁切滑块的下端。
优选地,所述分料组件包括分料支撑座、分料板、分料电机和流料板,所述支撑座固定于所述工作台上,所述流料板固定于所述分料支撑座上,所述流料板上开设有废料流道和成品流道,所述分料板设置于所述流料板的左端,用于将合格品和废品分别拨送到所述成品流道和废料流道,所述分料板的左端设置于所述分料电机的工作端,所述分料电机设置于所述流料板的底部。
优选地,所述传送机构包括送料槽、传送气缸、拨料固定板、拨料片和压紧块,所述拨料固定板位于所述送料槽内并且贯穿所述送料槽,所述传送气缸的输出端与所述拨料固定板的右端相连,所述送料槽的上端设置有盖板,所述盖板上均匀设置有多个固定块,所述固定块上设置有压紧弹簧,多个所述拨料片的上端与多个所述压紧弹簧的下端相连,所述拨料片的下端贯穿所述盖板,所述压紧块用于将物料压紧,以方便进行零部件的组装,所述拨料固定板上均匀设置有多个拨料转轴,多个所述拨料片分别转动设置于多个所述拨料转轴上;所述传送气缸带动所述拨料固定板向左移动,从而带动所述拨料片向左移动将物料向左输送,当所述传送气缸带动所述拨料固定板向右移动进行下一次拨料时,所述压紧块将物料压紧,从而使所述拨料片向右移动时使物料压住拨料片,使所述拨料片绕所述拨料转轴向下转动,从而从物料底部通过。
相对于现有技术的有益效果是,采用上述方案,本发明通过上料机构实现胶壳的自动上料,通过组装机构实现插片的自动上料和裁切并将插片装入胶壳内,通过折弯机构完成对插片的折弯,通过裁切分料机构完成对这完后的插片进行压紧并将插片上多余的废料才切掉,然后对组装完成的零部件进行检测以及对合格品和不合格品进行分离;提高了组装效率,减少了人工操作,节约了人工成本,同时保证了产品的组装质量。
附图说明
为了更清楚的说明实施例或现有技术中的技术方案,下面将对实施例或现有技术描述中所需使用的附图作简单介绍,显而易见的,下面描述中的附图仅仅是发明的一些实施例,对于本领域普通技术人员来讲,在不付出创造性劳动的前提下,还可以根据这些附图获得其他的附图。
图1为本发明的结构总示意图;
图2为本发明的上料机构的结构示意图;
图3为本发明的传送机构的结构示意图;
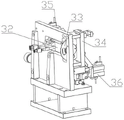
图4为本发明的第一组装装置的结构示意图一;
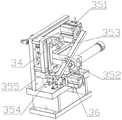
图5为本发明的第一组装装置的结构示意图二;
图6为本发明的送料组件的结构示意图;
图7为本发明的折弯机构的结构示意图;
图8为本发明的换向机构的结构示意图;
图9为本发明的裁切分料机构的结构示意图;
图10为本发明的压切装置的结构示意图;
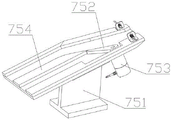
图11为本发明的分料组件的结构示意图。
附图所示标记:工作台1、上料机构2、组装机构3、传送机构4、折弯机构5、换向机构6、裁切分料机构7、振动盘21、错位气缸22、错位治具23、错位滑槽24、错位流道25、第一放料组件31、移料电机32、移料盘33、移料槽34、裁料组件35、裁料气缸351、裁料支撑杆352,裁料连杆353、裁料刀具354、裁料滑槽355、送料组件36、送料气缸361、送料滑块362、夹料气缸363、夹料滑槽364、夹料销365、送料槽41、传送气缸42、拨料固定板43、拨料片44、压紧块45、前推气缸51、前推滑块52、折弯固定架53、折弯气缸54、折弯滑轨55、折弯推板组件56、折弯推杆57、折弯块58、换向气缸61、换向齿条62、换向滑槽63、换向齿轮64、换向治具65、推料气缸66、中转皮带机71、压切装置72、下压气缸721、下压杆722、裁切气缸723、裁切连杆724、裁切滑槽725、裁切滑块726、裁切刀727、检测相机73、落料槽74、分料组件75、分料支撑座751、分料板752、分料电机753、流料板754、出料皮带机76、废料箱77。
具体实施方式
为了便于理解本发明,下面结合附图和具体实施例,对本发明进行更详细的说明。附图中给出了本发明的较佳的实施例。但是,本发明可以以许多不同的形式来实现,并不限于本说明书所描述的实施例。相反地,提供这些实施例的目的是使对本发明的公开内容的理解更加透彻全面。
需要说明的是,当元件被称为“固定于”另一个元件,它可以直接在另一个元件上或者也可以存在居中的元件。当一个元件被认为是“连接”另一个元件,它可以是直接连接到另一个元件或者可能同时存在居中元件。本说明书所使用的术语“固定”、“一体成型”、“左”、“右”以及类似的表述只是为了说明的目的,在图中,结构相似的单元是用以相同标号标示。
除非另有定义,本说明书所使用的所有的技术和科学术语与属于本发明的技术领域的技术人员通常理解的含义相同。本说明书中在本发明的说明书中所使用的术语只是为了描述具体的实施例的目的,不是用于限制本发明。
实施例1:如图1所示,一种单槽位处理路由器的零部件组装设备,包括工作台1、上料机构2、组装机构3、传送机构4、折弯机构5、换向机构6和裁切分料机构7,上料机构2用于对胶壳进行上料,组装机构3用于插片的上料、裁切和组装,折弯机构5用于对组装入胶壳内的插片进行折弯,传送机构4用于将胶壳传送至每一道工序,换向机构6用于将组装好插片的产品换向,使原本在侧面的插片转动至上侧,以方便下一道工序对产品进行加工,裁切分料机构7用于对折弯的插片进一步折弯并进行压紧,然后对插片中多余的废料进行裁切,然后对组装完成的产品进行检测,并将合格产品和不合格产品进行分离。
如图2所示,上料机构2包括振动盘21和错位装置,其中错位装置包括错位气缸22、错位治具23、错位滑槽24和错位流道25,振动盘21用于胶壳的上料,胶壳从振动盘21出来后进入错位流道25内,同时错位气缸22带动错位治具23在错位滑槽24内向前移动,使错位治具23的后端的物料放置槽与错位流道25对齐,待物料进入物料放置槽内后,错位气缸22带动错位治具23在错位滑槽24内向后移动,将物料送至传送机构4;如图3所示,传送机构4包括送料槽41、传送气缸42、拨料固定板43、拨料片44和压紧块45,物料首先进入送料槽41的右端,然后由传送气缸42带动拨料固定板43向左移动,从而使拨料片44带动物料向左移动,拨料固定板43向左移动一次,物料被向左移动一个工位,物料被移动一个工位后由传送气缸42带动拨料固定板43和拨料片44向右后退进行下一次物料的传送,此过程中每个工位上的物料被相应工位上方的压紧块45压紧,因此拨料片44向右后退时被物料阻挡从而绕拨料转轴向下转动,从而从物料底部通过。
首先物料被传送机构4输送至组装机构3,由组装机构3将胶壳两侧的插片进行组装,然后由传送机构4将物料输送至折弯机构5,由折弯机构5将两个插片进行折弯,然后物料被输送至换向机构6,由换向机构6将物料组装完插片的一侧旋转至上方并推送至裁切分料机构7,由裁切分料机构7对组装后的插片进行进一步折弯和压紧,并对产品进行检测,然后将合格产品和不合格产品进行分离;本设备自动化程度高,能够提高组装效率,节约人工成本,并且能够保证产品组装的质量。
实施例2:为了实现对插片的自动上料、送料、裁切和装入胶壳,减少物料的周转工序,组装机构3设置了结构特征相同的第一组装装置和第二组装装置,如图1所示,第一组装装置设置了第一放料组件31,用于插片盘的固定以及对插片的放料和张紧,插片采用料带的形式进行上料,如图4和图5所示,第一组装装置还设置了移料电机32、移料盘33、移料槽34、裁料组件35和送料组件36,插片通过第一放料组件31张紧后进入移料槽34内,然后由移料电机32带动移料盘33转动,使移料盘33圆周上的凸点卡接进插片料带上的卡孔内带动料带向下移动,从而带动插片向下移动,当一个插片移动至裁料组件35下方时由送料组件36将其加紧,然后由裁料组件35将其裁断,然后由送料组件36将裁断的插片向前移送并插接进传送机构4上的胶壳右侧;然后胶壳被传送至第二组装装置,由第二组装装置完成胶壳左侧的插片的组装;
如图5所示,裁料组件35包括裁料气缸351、裁料支撑杆352、裁料连杆353、裁料刀具354和裁料滑槽355,由裁料气缸351带动裁料连杆353的后端向右移动,从而使裁料连杆353的中间绕裁料支撑杆352转动,从而使裁料连杆353的前端向左移动,进而带动裁料刀具354在裁料滑槽355内向左滑动,将插片裁断;如图6所示,送料组件36包括送料气缸361、送料滑块362、夹料气缸363、夹料滑槽364和夹料销365,由夹料气缸363带动夹料滑槽364向左移动,从而带动第二夹料板上的夹料销365向左移动,使夹料销365穿过裁料组件35下方的插片的卡孔内,并且穿入第一夹料板上的夹料孔内,从而将插片加紧,然后由裁料组件35将插片切断,然后由送料气缸361带动送料滑块362在送料滑槽内向前滑动,将才切掉的插片向前移送至胶壳内并插接进胶壳内;通过组装机构3一次完成了插片的上料、送料、夹紧、裁断以及装入胶壳,减少了周转工序,节约了人工,提高了工作效率。
实施例3:为了实现同时对胶壳两端的插片进行折弯,如图7所示,折弯机构5设置了前推气缸51、前推滑块52、折弯固定架53、折弯气缸54、折弯滑轨55、折弯推板组件56、折弯推杆57和折弯块58,通过前推气缸51带动前推滑块52向前移动,从而带动折弯固定架53、折弯气缸54、折弯滑轨55、折弯推板组件56、折弯推杆57和折弯块58一起向前移动,使两个折弯块58移动至两个插片中间,然后由折弯气缸54带动折弯推板组件56向前移动,从而使折弯推板组件56上的推轴推动两个折弯推杆57的前端向两边摆动,同时折弯推杆57的后端绕折弯转轴转动,从而带动两个折弯块58向两边摆动,将两个插片进行折弯;通过两个折弯推杆57的设置,实现了同时对两个插片进行折弯,减少了工序,进一步提高了效率。
实施例4:为了将产品中的插片转动至上方,以方便裁切分料机构7对产品进行加工,如图8所示,换向机构6设置了换向气缸61、换向齿条62、换向滑槽63、换向齿轮64、换向治具65和推料气缸66,首先换向治具65的开口朝上,换向治具65的治具槽与传送机构4的送料槽41相对齐,待物料进入换向治具65内后由换向气缸61带动换向齿条62在换向滑槽63内向前滑动,从而带动换向齿轮64转动,从而带动换向转轴转动从而带动换向治具65转动,使换向治具65的开口转动至前方,从而使换向治具65内的物料的插片转动至朝上,然后由推料气缸66将换向治具65内的物料推动至裁切分料机构7中的中转皮带机上,从而改变物料插片的朝向,方便了裁切分料机构7对插片的进一步加工,自动换向代替了人工换向,节约了人工成本,降低了劳动强度。
实施例5:为了进一步对插片折弯,以及将插片压紧,保证组装的质量,并且将插片中多余的废料裁切掉,如图9所示,裁切分料机构7设置了中转皮带机71和压切装置72,其中如图10所示,压切装置72包括下压气缸721、下压杆722、裁切气缸723、裁切连杆724、裁切滑槽725、裁切滑块726和裁切刀727,中转皮带机71用于将换向后的物料一次输送至压切装置72和检测相机,当物料被输送至压切装置72时,由下压气缸721带动下压杆722下降将折弯后的插片进一步折弯并将插片压紧在胶壳内,同时由裁切气缸723带动裁切连杆724的上端移动,从而使裁切连杆724的中间绕裁切滑槽725上的固定轴转动,从而使裁切连杆724的前端推动裁切滑块726在裁切滑槽725内向下滑动,从而带动裁切到向下移动至插片上,将多余的废料裁切掉;从而使插片组装更紧密,折弯的更符合要求,保证了产品的质量。
实施例6:为了进一步保证成品的质量,并且将合格品和不合格品进行分离,如图9所示,裁切分料机构7还设置了检测相机73、落料槽74、分料组件75、出料皮带机76和废料箱77,其中如图11所示,分料组件75包括分料支撑座751、分料板752、分料电机753和流料板754,检测相机73为CCD相机,用于对插片组装完成的产品进行检测,检测产品是否合格,检测完成的产品顺着落料槽74进入分料组件75,合格产品由流料板754上的成品流道落入出料皮带机76输送至下一道工序,不合格品由流料板754上的废品流道落入废料箱77内;当合格产品落入流料板754上时,分料电机753带动分料板752转动至后侧,打开成品流道的入口,使物料流入成品流道,当不合格产品落入流料板754上时,分料电机753带动分料板752转动至前侧,阻挡住成品流道的入口,时不合格品流入废品流道;通过检测相机73和分料组件75将不合格品分离出来,保证了成品的合格率,进一步保证了产品的质量。
本发明的工作原理:胶壳从振动盘出来后进入错位流道,错位气缸带动错位治具向前移动使胶壳进入错位治具内,然后错位气缸带动错位治具向后移动将胶壳推送入送料槽内,然后传送气缸带动拨料固定板向左移动,从而带动拨料片将胶壳向左传送,首先胶壳被传送到第一组装装置;
第一收放料组件对插片料卷进行张紧放料后插片进入移料槽内,由移料电机带动移料盘转动,从而带动插片料带在移料槽内向下移动,当插片料带移动够一个插片的距离后,由夹料气缸带动夹料销向左移动,使夹料销穿入夹料孔内,从而将插片夹紧,然后由裁料气缸带动裁料连杆绕裁料支撑杆转动,从而带动裁料刀具在裁料滑槽内向左滑动,将插片切断,然后由送料气缸带动送料滑块向前移动,从而带动夹料销和夹料孔向前移动,从而将插片装入胶壳的右侧,然后胶壳由传送机构继续传送至第二组装装置,由第二组装装置将胶壳左侧的插片进行组装;
然后产品由传送机构传送至折弯机构,由前推气缸带动前推滑块向前移动,从而使折弯块移动至胶壳上的两个插片之间,然后由折弯气缸带动折弯推板组件向前移动,从而带动两个折弯推杆向两边摆动,从而带动两个折弯块向两边摆动将两个插片折弯;折弯后的产品由传送机构继续传送至换向治具内,然后由换向气缸带动换向齿条向前移动,从而带动换向齿轮转动,从而带动换向治具向前转动将产品旋转90°,然后由推料气缸将旋转后的产品推动送至中转皮带机上,有中转皮带机将产品输送至压切装置;
由下压气缸带动下压杆向下移动将两个插片向下压,进一步进行折弯,同时将插片与胶壳进行压紧,然后裁切气缸带动裁切连杆转动,从而带动裁切滑块在裁切滑槽内向下移动,从而带动裁切刀向下移动将插片上多余的废料裁切掉;然后产品被输送到检测相机下方,检测产品组装是否合格,然后产品进入落料槽落入分料组件内,检测合格的产品顺着成品流道进入出料皮带机,不合格产品顺着废品流道进入废料箱内。
需要说明的是,上述各技术特征继续相互组合,形成未在上面列举的各种实施例,均视为本发明说明书记载的范围;并且,对本领域普通技术人员来说,可以根据上述说明加以改进或变换,而所有这些改进和变换都应属于本发明所附权利要求的保护范围。
Claims (10)
1.一种单槽位处理路由器的零部件组装设备,其特征在于,包括工作台、上料机构、组装机构、传送机构、折弯机构、换向机构和裁切分料机构,所述上料机构、传送机构和换向机构从右向左依次设置于所述工作台上,所述组装机构和折弯机构从右向左依次设置于所述传送机构的后侧,所述裁切分料机构设置于所述换向机构的右前侧;所述折弯机构包括折弯推板组件、折弯推杆和折弯块,所述折弯推板组件的前端相对设置有两个推轴,所述推轴的上下两端分别固定于所述折弯推板组件的上下两端,两个所述折弯推杆的中间均设置有调节槽,两个所述推轴的下端分别活动连接于两个所述调节槽内,两个所述折弯块分别固定于两个所述折弯推杆的前端。
2.根据权利要求1所述的一种单槽位处理路由器的零部件组装设备,其特征在于,所述折弯机构还包括前推固定架、前推气缸、前推滑块、折弯固定架、折弯气缸和折弯滑轨,所述前推气缸固定于所述前腿固定架的后端,所述前推滑块滑动设置于所述前腿固定架的前端的前推滑槽内,所述折弯固定架设置于所述前推滑块上,所述折弯滑轨和折弯气缸分别设置于所述折弯固定架的前后两端,所述折弯气缸的输出端与所述折弯推板组件的后端相连,所述折弯推板组件固定于所述折弯滑轨的滑块上,所述折弯固定架的前端相对设置有两个U型固定槽,所述U行固定槽内设置有折弯转轴,两个所述折弯推杆的后端分别转动连接于两个所述折弯转轴上。
3.根据权利要求1所述的一种单槽位处理路由器的零部件组装设备,其特征在于,所述换向机构包括换向固定架、换向气缸、换向齿条、换向滑槽、换向齿轮、换向转轴、换向治具和推料气缸,所述换向气缸固定于所述换向固定架的后端,所述换向气缸的输出端与所述换向齿条的后端相连,所述换向齿条的下端滑动连接于所述换向滑槽内,所述换向滑槽固定于所述换向固定架的左侧,所述换向齿条的齿牙与所述换向齿轮相啮合,所述换向齿轮固定于所述换向转轴的左端,所述换向转轴转动连接于所述换向固定架的上端,所述换向治具的后端固定于所述换向转轴上,所述推料气缸设置于所述换向治具的左侧。
4.根据权利要求1所述的一种单槽位处理路由器的零部件组装设备,其特征在于,所述组装机构包括第一组装装置和第二组装装置,所述第一组装装置和第二组装装置相对设置于所述传送机构的后侧,所述第一组装装置和第二组装装置的结构特征相同;所述第一组装装置包括组装固定架、移料电机、移料盘、移料槽、裁料组件和送料组件,所述组装固定架固定于所述工作台上,所述移料槽设置于所述组装固定架的前端右侧,所述移料槽的后端开设有拨料槽,所述移料电机固定于所述组装固定架的前端上侧,所述移料盘设置于所述移料电机的工作端,所述移料盘的右侧位于所述拨料槽内;所述裁料组件设置于所述移料槽的后下方,所述送料组件设置于所述裁料组件的下方。
5.根据权利要求4所述的一种单槽位处理路由器的零部件组装设备,其特征在于,所述裁料组件包括裁料气缸、裁料支撑杆,裁料连杆、裁料刀具和裁料滑槽,所述裁料滑槽固定于所述移料槽的下端的组装固定架上,所述裁料刀具的左端滑动连接于所述裁料滑槽内,所述裁料刀具的右端与所述裁料连杆的前端活动连接,所述裁料连杆的后端与所述裁料气缸的输出端活动连接,所述裁料气缸固定于所述组装固定架的后端上侧,所述裁料连杆的中间转动连接于所述裁料支撑杆的左端,所述裁料支撑杆的右端固定于所述组装固定架上。
6.根据权利要求4所述的一种单槽位处理路由器的零部件组装设备,其特征在于,所述送料组件包括送料气缸、送料滑块、夹料气缸、夹料滑槽和夹料销,所述送料气缸固定于所述组装固定架的后端下侧,所述送料滑块的后端与所述送料气缸的输出端相连,所述送料滑块的右侧滑动连接于所述组装固定架上的送料滑槽内,所述送料滑块上设置有夹料固定架,所述夹料气缸固定于所述夹料固定架的右端,所述夹料滑槽的右端与所述夹料气缸的输出端相连,所述夹料滑槽的后侧滑动连接于所述夹料固定架上的夹料滑块上,所述送料滑块和夹料滑槽的前端分别设置有第一夹料板和第二夹料板,所述夹料销设置于所述第二夹料板的前端,所述第一夹料板的前端开设有夹料孔。
7.根据权利要求3所述的一种单槽位处理路由器的零部件组装设备,其特征在于,所述裁切分料机构包括中转皮带机、压切装置、检测相机、落料槽、分料组件、出料皮带机和废料箱,所述中转皮带机的后端位于所述换向治具的右侧,所述压切装置设置于所述换向机构的前方并且所述中转皮带机的后端贯穿所述压切装置,所述检测相机设置于所述压切装置的前方的所述中转皮带机的上方,所述落料槽设置于所述中转皮带机的前端,所述分料组件设置于所述落料槽的下端,所述废料箱和出料皮带机从前到后依次设置于所述分料组件的右侧。
8.根据权利要求7所述的一种单槽位处理路由器的零部件组装设备,其特征在于,所述压切装置包括压切固定架、下压气缸、下压杆、裁切气缸、裁切连杆、裁切滑槽、裁切滑块和裁切刀,所述下压气缸固定于所述压切固定架的顶端,两个所述下压杆分别固定于所述下压气缸的输出端的左右两侧,两个所述裁切气缸相对设置于所述压切固定架的上端的左右两侧,两个所述裁切连杆的上端均设置有裁切调节槽,两个所述裁切调节槽分别活动连接与两个所述裁切气缸的输出端,两个所述裁切连杆的中间分别转动连接于两个所述裁切滑槽上的固定轴上,两个所述裁切滑槽分别固定于所述压切固定架的左右两侧,两个所述裁切连杆的前端分别转动连接于两个所述裁切滑块上,两个所述裁切滑块分别滑动连接于两个所述裁切滑槽内,两个所述裁切刀分别固定于两个所述裁切滑块的下端。
9.根据权利要求7所述的一种单槽位处理路由器的零部件组装设备,其特征在于,所述分料组件包括分料支撑座、分料板、分料电机和流料板,所述支撑座固定于所述工作台上,所述流料板固定于所述分料支撑座上,所述流料板上开设有废料流道和成品流道,所述分料板设置于所述流料板的左端,用于将合格品和废品分别拨送到所述成品流道和废料流道,所述分料板的左端设置于所述分料电机的工作端,所述分料电机设置于所述流料板的底部。
10.根据权利要求1所述的一种单槽位处理路由器的零部件组装设备,其特征在于,所述传送机构包括送料槽、传送气缸、拨料固定板、拨料片和压紧块,所述拨料固定板位于所述送料槽内并且贯穿所述送料槽,所述传送气缸的输出端与所述拨料固定板的右端相连,所述送料槽的上端设置有盖板,所述盖板上均匀设置有多个固定块,所述固定块上设置有压紧弹簧,多个所述拨料片的上端与多个所述压紧弹簧的下端相连,所述拨料片的下端贯穿所述盖板,所述拨料固定板上均匀设置有多个拨料转轴,多个所述拨料片分别转动设置于多个所述拨料转轴上。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202111419511.3A CN114406700A (zh) | 2021-11-26 | 2021-11-26 | 一种单槽位处理路由器的零部件组装设备 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202111419511.3A CN114406700A (zh) | 2021-11-26 | 2021-11-26 | 一种单槽位处理路由器的零部件组装设备 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN114406700A true CN114406700A (zh) | 2022-04-29 |
Family
ID=81266614
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202111419511.3A Pending CN114406700A (zh) | 2021-11-26 | 2021-11-26 | 一种单槽位处理路由器的零部件组装设备 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN114406700A (zh) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN115121742A (zh) * | 2022-08-09 | 2022-09-30 | 广东鑫信智能装备有限公司 | 一种新型电感裁切折弯一体机 |
| CN116408657A (zh) * | 2023-04-12 | 2023-07-11 | 池州市明坤电子科技有限公司 | 一种铝合金冷却弯管连续折弯设备 |
-
2021
- 2021-11-26 CN CN202111419511.3A patent/CN114406700A/zh active Pending
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN115121742A (zh) * | 2022-08-09 | 2022-09-30 | 广东鑫信智能装备有限公司 | 一种新型电感裁切折弯一体机 |
| CN116408657A (zh) * | 2023-04-12 | 2023-07-11 | 池州市明坤电子科技有限公司 | 一种铝合金冷却弯管连续折弯设备 |
| CN116408657B (zh) * | 2023-04-12 | 2025-12-12 | 池州市明坤电子科技有限公司 | 一种铝合金冷却弯管连续折弯设备 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN110203492B (zh) | 一种用于电子设备贴膜的剪切设备 | |
| CN107639414B (zh) | 一种手机卡座的自动组装生产线和工艺方法 | |
| CN113172160B (zh) | 一种弹片铆接设备 | |
| CN105499332A (zh) | 一种折弯中心 | |
| CN110911758A (zh) | 一种锂电池自动贴胶方法和设备 | |
| CN113594828A (zh) | 一种5g连接器自动组装机 | |
| CN209358052U (zh) | 一种自动剥线并自动组装设备 | |
| CN116728078A (zh) | 一种双滤光片切换器成品全自动组装机 | |
| CN109732341A (zh) | 一种手机充电数据线生产系统及其生产方法 | |
| CN109677880A (zh) | 一种usb接线头出料装置 | |
| CN217673613U (zh) | 一种双面热封膜设备 | |
| CN212312521U (zh) | 一种马桶盖板成型修边系统 | |
| CN109607190A (zh) | 一种usb接线头连接弹簧进料输送机构 | |
| CN217943449U (zh) | 一种epe珍珠棉自动化高效切割装置 | |
| CN116476136A (zh) | 一种具有连续定量下料功能的鸭脖切断设备 | |
| CN115123636B (zh) | 一种检测试剂盒的生产线 | |
| CN215466023U (zh) | 一种用于大米加工的分级设备 | |
| CN206253706U (zh) | 一种全自动铣槽机 | |
| CN205600893U (zh) | 全自动无限接长机 | |
| CN116683258A (zh) | 防水款Type-C内壳组装摆载具机 | |
| CN219519975U (zh) | 一种废纸回收用自动划割装置 | |
| CN109830866A (zh) | 一种用于usb接线头的加工旋转平台 | |
| CN211307592U (zh) | 一种开槽压线机 | |
| CN115281311A (zh) | 一种干湿米线机 | |
| CN211051816U (zh) | 粉仓自动装配线 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| WD01 | Invention patent application deemed withdrawn after publication | ||
| WD01 | Invention patent application deemed withdrawn after publication |
Application publication date: 20220429 |