CN114178384A - 一种多工位电力设备用零件弯曲设备及其加工方法 - Google Patents
一种多工位电力设备用零件弯曲设备及其加工方法 Download PDFInfo
- Publication number
- CN114178384A CN114178384A CN202210143709.1A CN202210143709A CN114178384A CN 114178384 A CN114178384 A CN 114178384A CN 202210143709 A CN202210143709 A CN 202210143709A CN 114178384 A CN114178384 A CN 114178384A
- Authority
- CN
- China
- Prior art keywords
- frame
- fixedly connected
- clamping
- parts
- forming
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 238000005452 bending Methods 0.000 title claims abstract description 23
- 238000000034 method Methods 0.000 title claims description 7
- 238000003754 machining Methods 0.000 title description 6
- 238000012545 processing Methods 0.000 claims abstract description 39
- 238000003672 processing method Methods 0.000 claims abstract description 4
- 230000007246 mechanism Effects 0.000 claims description 35
- 238000007493 shaping process Methods 0.000 claims description 16
- 230000002457 bidirectional effect Effects 0.000 claims description 4
- 238000012958 reprocessing Methods 0.000 claims description 3
- 238000004080 punching Methods 0.000 claims 1
- 238000004519 manufacturing process Methods 0.000 abstract description 3
- 238000009826 distribution Methods 0.000 description 7
- 238000003860 storage Methods 0.000 description 6
- 229920001971 elastomer Polymers 0.000 description 3
- 239000000806 elastomer Substances 0.000 description 3
- 238000000465 moulding Methods 0.000 description 3
- 230000003014 reinforcing effect Effects 0.000 description 3
- 230000003139 buffering effect Effects 0.000 description 2
- 230000005389 magnetism Effects 0.000 description 2
- 239000002184 metal Substances 0.000 description 2
- 230000001360 synchronised effect Effects 0.000 description 2
- 230000002337 anti-port Effects 0.000 description 1
- 230000009286 beneficial effect Effects 0.000 description 1
- 238000009434 installation Methods 0.000 description 1
- 239000000463 material Substances 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 238000004801 process automation Methods 0.000 description 1
- 230000002787 reinforcement Effects 0.000 description 1
- 230000002441 reversible effect Effects 0.000 description 1
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D22/00—Shaping without cutting, by stamping, spinning, or deep-drawing
- B21D22/02—Stamping using rigid devices or tools
- B21D22/08—Stamping using rigid devices or tools with die parts on rotating carriers
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D43/00—Feeding, positioning or storing devices combined with, or arranged in, or specially adapted for use in connection with, apparatus for working or processing sheet metal, metal tubes or metal profiles; Associations therewith of cutting devices
- B21D43/02—Advancing work in relation to the stroke of the die or tool
- B21D43/026—Combination of two or more feeding devices provided for in B21D43/04 - B21D43/18
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D43/00—Feeding, positioning or storing devices combined with, or arranged in, or specially adapted for use in connection with, apparatus for working or processing sheet metal, metal tubes or metal profiles; Associations therewith of cutting devices
- B21D43/02—Advancing work in relation to the stroke of the die or tool
- B21D43/027—Combined feeding and ejecting devices
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D43/00—Feeding, positioning or storing devices combined with, or arranged in, or specially adapted for use in connection with, apparatus for working or processing sheet metal, metal tubes or metal profiles; Associations therewith of cutting devices
- B21D43/02—Advancing work in relation to the stroke of the die or tool
- B21D43/04—Advancing work in relation to the stroke of the die or tool by means in mechanical engagement with the work
- B21D43/10—Advancing work in relation to the stroke of the die or tool by means in mechanical engagement with the work by grippers
- B21D43/105—Manipulators, i.e. mechanical arms carrying a gripper element having several degrees of freedom
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D43/00—Feeding, positioning or storing devices combined with, or arranged in, or specially adapted for use in connection with, apparatus for working or processing sheet metal, metal tubes or metal profiles; Associations therewith of cutting devices
- B21D43/02—Advancing work in relation to the stroke of the die or tool
- B21D43/04—Advancing work in relation to the stroke of the die or tool by means in mechanical engagement with the work
- B21D43/14—Advancing work in relation to the stroke of the die or tool by means in mechanical engagement with the work by turning devices, e.g. turn-tables
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Bending Of Plates, Rods, And Pipes (AREA)
Abstract
本发明公开一种多工位电力设备用零件弯曲设备及其加工方法,涉及零件加工技术领域,包括基座,所述基座的上表面固定连接有工作架,且基座上表面靠近工作架的外侧设置有加工台,所述工作架的下表面固定连接有若干个冲压构件,所述加工台的上侧安装有若干个成型架,且加工台的内部安装有若干个对成型架进行加固的锁紧构件,所述加工台上表面靠近若干个成型架上侧固定连接有支撑轨道。本发明中的零件弯曲设备设置有多个成型架,可以根据需要将成型架摆放在加工台上,从而可以适用于不同的生产要求,通过驱动架和构件夹持结构,可以将零件通过支撑轨道在各个成型架中进行移动,从而可以将各个零件进行多次加工,可以提高加工效率。
Description
技术领域
本发明涉及零件加工技术领域,具体为一种多工位电力设备用零件弯曲设备及其加工方法。
背景技术
电力设备在生产时,需要使用较多的零件,各种零件在加工时,需要通过对应的设备将其加工成对应的弯曲形状,在对零件进行弯曲加工时,冲压是常用的技术手段之一。
经检索,中国专利公开了一种实现零件多工位连续冲压的自动冲压设备(公开号:CN111151671B),该专利包括底座、工作台以及动模安装台,所述工作台安装于底座上壁面,所述动模安装台安装于工作台上壁面,所述工作台上壁面等距离设有若干个下模,且所述工作台上设有输送结构,所述动模安装台下壁面设有若干个上模。
现有的零件在加工时,若冲压次数较少,则容易出现回弹的现象,导致在冲压后,需要进行二次冲压,并且一些零件在加工时,需要经过多次冲压成型,现在装置不方便将零件进行连续冲压,导致在多次冲压时的加工效率较低。
发明内容
本发明的目的在于提供一种多工位电力设备用零件弯曲设备及其加工方法,解决以下技术问题:
如何在零件加工时,提高连续冲压变形的效率;
如何提高装置的使用范围,并且根据零件的需要,方便将装置内部的部分结构进行更换,从而满足零件多次冲压成型的要求。
本发明的目的可以通过以下技术方案实现:
一种多工位电力设备用零件弯曲设备,包括基座,所述基座的上表面固定连接有工作架,且基座上表面靠近工作架的外侧设置有加工台,用于提供加工空间,所述工作架的下表面固定连接有若干个冲压构件,用于对零件进行冲压变形,从而将其进行弯曲,所述加工台的上侧安装有若干个成型架,且加工台的内部安装有若干个对成型架进行加固的锁紧构件,所述加工台上表面靠近若干个成型架上侧固定连接有支撑轨道,所述支撑轨道的内部安装有若干个驱动架,若干个冲压构件的输出端均位于支撑轨道内部空间的上侧,从而防止冲压构件在工作时,触碰到支撑轨道,所述驱动架内部的两侧均安装有构件夹持结构,用于将各个零件在装置内部和各个成型架之间进行移动,所述工作架侧面靠近成型架的一侧均安装有振动调整件,用于将零件在成型架内部的加工进行调整,从而将零件与成型架进行更好的组装。
作为本发明进一步的方案:若干个所述成型架在加工台的上侧呈半环形分布,所述基座的侧面安装有两组输送结构,分别用于将零件输送至装置和移动出装置,两组所述输送结构分别与若干个成型架分布轨迹中最两侧部位的轴向延长线平行,用于方便驱动架将零件在两组输送结构中进行移动。
作为本发明进一步的方案:若干个所述构件夹持结构的分布方向均与驱动架的移动方向相同,且构件夹持结构均包括与驱动架固定连接的收纳盒,所述收纳盒的内部均固定连接有第一延伸气缸,所述第一延伸气缸的底端均固定连接有第一转向机构,所述第一转向机构的输出端均安装有若干个夹持气缸。
作为本发明进一步的方案:所述成型架包括模具体,所述模具体的内部开设有成型槽,用于将零件进行成型,且模具体的下表面固定连接有延伸至基座内部的卡接体,所述卡接体的两侧均开设有主卡槽,所述主卡槽的两侧均开设有侧翼槽,各个侧翼槽的尺寸均相同。
作为本发明进一步的方案:所述卡接体的内部固定连接有若干个第二延伸气缸,所述第二延伸气缸的输出端均固定连接有推块,所述推块的上表面与成型槽的底部持平,用于防止在零件弯曲加工时,对其表面造成损伤。
作为本发明进一步的方案:所述锁紧构件均包括安装在对应成型架下侧的双向丝杆驱动器,所述双向丝杆驱动器设置有两组旋转方向相反的螺旋纹,用作为实现两组反向移动的输出端,两组输出端的外侧分别螺纹连接有移动架,两组移动架的底部分别与基座滑动连接,用于防止与双向丝杆驱动器同步转动,所述移动架的顶端均固定连接有卡紧器,卡紧器的尺寸与对应主卡槽的尺寸相同,且卡紧器的中心延长线与对应主卡槽的中心延长线相重合,用于嵌入到对应的主卡槽中,将其进行加固。
作为本发明进一步的方案:所述卡紧器的内部均固定连接有电磁构件,且卡紧器的两侧均转动连接有侧翼板,所述侧翼板的尺寸均与侧翼槽的尺寸相同,且侧翼板均为具有磁性的金属构件,用于在电磁构件工作时,通过磁性进行转动。
作为本发明进一步的方案:所述侧翼板朝向电磁构件的一侧均开设有侧槽,用于在侧翼板收纳时套设在对应电磁构件的外侧,所述侧翼板与电磁构件之间均粘附连接有若干个第一弹性体。
作为本发明进一步的方案:若干个第一弹性体在对应侧翼板的下侧轴向分布,且按靠近侧翼板与卡紧器转动部位一侧的方向,弹性系数依次减小,从而方便侧翼板进行转动。
作为本发明进一步的方案:所述工作架靠近各个成型架的一侧均开设有收纳槽,所述振动调整件均安装在对应的收纳槽的内部,用于在振动调整件不工作时,将其进行收纳。
作为本发明进一步的方案:所述振动调整件均包括与收纳槽固定连接的第二转向机构,所述第二转向机构的输出端均固定连接有连接件,所述连接件远离第二转向机构的一端固定连接有竖直分布的第三延伸气缸,所述第三延伸气缸的底部延伸至连接件的下侧且固定连接有振动机构。
作为本发明进一步的方案:所述振动机构的输出端固定连接有连接板,所述连接板的下表面粘附连接有膨胀气囊,且连接板的外侧与连接件之间固定连接有若干个第二弹性体,用于对第二弹性体进行支撑和缓冲。
作为本发明进一步的方案:所述工作架内部靠近收纳槽的一侧均固定连接有风机,所述风机的出气口分别与对应振动调整件的膨胀气囊相连接,用于将膨胀气囊充气膨胀。
作为本发明进一步的方案:所述连接件的外侧固定连接有支撑架,用于对连接件进行支撑。
本发明还公开了一种多工位电力设备用零件弯曲设备的加工方法,包括以下步骤:
步骤一:将待加工的零件通过一组输送结构输送至支撑轨道的下侧,启动对应的构件夹持结构,将零件进行夹持;
步骤二:启动驱动架,将零件转移至成型架的上侧,再启动对应成型架一侧的振动调整件,将零件进行整理;
步骤三:启动冲压构件,对零件进行加工,加工完成后,启动对应成型架中的第二延伸气缸,将零件从成型架中顶出,再次启动驱动架和构件夹持结构,将零件移动至下一个成型架中进行再加工处理;
步骤四:重复步骤一-步骤五的加工步骤,将零件在各个成型架中依次进行加工,得到成品零件;
步骤五:将成品零件转移另一组输送结构中,运输出装置即可。
本发明的有益效果:
本发明中的零件弯曲设备设置有多个成型架,可以根据需要将成型架摆放在加工台上,从而可以适用于不同的生产要求,使用范围更大;
通过驱动架和构件夹持结构,可以将零件通过支撑轨道在各个成型架中进行移动,从而可以将各个零件进行多次加工,并且过程自动化和机械程度高,可以提高加工效率;
另一方面,基座内部靠近各个成型架的一侧均安装有锁紧构件,用于将成型架与加工台进行加固,防止零件在冲压变形时,成型架出现滑动的问题;
进一步,零件在与成型架组装时,通过振动调整件,可以对零件进行振动,同时振动调整件通过柔性材质与零件进行接触,零件在与成型架组装后,其边缘出现阻力,即可避免零件再次在振动调整件的带动下进行移动,从而可以更好的与成型架进行组装,可以提高产品的良品率。
附图说明
下面结合附图对本发明作进一步的说明。
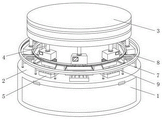
图1是本发明的立体图;
图2是本发明中加工台的俯视图;
图3是本发明中驱动架和构件夹持结构的局部剖视图;
图4是本发明中成型架和锁紧构件的局部剖视图;
图5是本发明中卡紧器的剖视图;
图6是本发明中振动调整件的结构示意图。
图中:1、基座;2、加工台;3、工作架;4、冲压构件;5、成型架;6、锁紧构件;7、支撑轨道;8、驱动架;9、构件夹持结构;10、振动调整件;11、输送结构;91、收纳盒;92、第一延伸气缸;93、第一转向机构;94、夹持气缸;51、模具体;52、成型槽;53、卡接体;54、第二延伸气缸;55、推块;56、主卡槽;57、侧翼槽;61、双向丝杆驱动器;62、移动架;63、卡紧器;631、电磁构件;632、侧翼板;633、侧槽;634、第一弹性体;31、收纳槽;32、第二转向机构;33、连接件;34、支撑架;35、第三延伸气缸;36、振动机构;37、连接板;38、第二弹性体;39、膨胀气囊;310、风机。
具体实施方式
下面将结合本发明实施例中的附图,对本发明实施例中的技术方案进行清楚、完整地描述,显然,所描述的实施例仅仅是本发明一部分实施例,而不是全部的实施例。基于本发明中的实施例,本领域普通技术人员在没有作出创造性劳动前提下所获得的所有其它实施例,都属于本发明保护的范围。
请参阅图1-图2所示,本发明为一种多工位电力设备用零件弯曲设备,包括基座1,基座1的上表面固定连接有工作架3,且基座1上表面靠近工作架3的外侧设置有加工台2,用于提供加工空间,工作架3的下表面固定连接有若干个冲压构件4,用于对零件进行冲压变形,从而将其进行弯曲,加工台2的上侧安装有若干个成型架5,且加工台2的内部安装有若干个对成型架5进行加固的锁紧构件6,加工台2上表面靠近若干个成型架5上侧固定连接有支撑轨道7,支撑轨道7的内部安装有若干个驱动架8,若干个冲压构件4的输出端均位于支撑轨道7内部空间的上侧,从而防止冲压构件4在工作时,触碰到支撑轨道7,驱动架8内部的两侧均安装有构件夹持结构9,用于将各个零件在装置内部和各个成型架5之间进行移动,工作架3侧面靠近成型架5的一侧均安装有振动调整件10,用于将零件在成型架5内部的加工进行调整,从而将零件与成型架5进行更好的组装。
若干个成型架5在加工台2的上侧呈半环形分布,基座1的侧面安装有两组输送结构11,分别用于将零件输送至装置和移动出装置,两组输送结构11分别与若干个成型架5分布轨迹中最两侧部位的轴向延长线平行,用于方便驱动架8将零件在两组输送结构11中进行移动。
请参阅图3所示,若干个构件夹持结构9的分布方向均与驱动架8的移动方向相同,且构件夹持结构9均包括与驱动架8固定连接的收纳盒91,收纳盒91的内部均固定连接有第一延伸气缸92,第一延伸气缸92的底端均固定连接有第一转向机构93,第一转向机构93的输出端均安装有若干个夹持气缸94。
请参阅图4-图5所示,成型架5包括模具体51,模具体51的内部开设有成型槽52,用于将零件进行成型,且模具体51的下表面固定连接有延伸至基座1内部的卡接体53,卡接体53的两侧均开设有主卡槽56,主卡槽56的两侧均开设有侧翼槽57,各个侧翼槽57的尺寸均相同。
卡接体53的内部固定连接有若干个第二延伸气缸54,第二延伸气缸54的输出端均固定连接有推块55,推块55的上表面与成型槽52的底部持平,用于防止在零件弯曲加工时,对其表面造成损伤。
锁紧构件6均包括安装在对应成型架5下侧的双向丝杆驱动器61,双向丝杆驱动器61设置有两组旋转方向相反的螺旋纹,用作为实现两组反向移动的输出端,两组输出端的外侧分别螺纹连接有移动架62,两组移动架62的底部分别与基座1滑动连接,用于防止与双向丝杆驱动器61同步转动,移动架62的顶端均固定连接有卡紧器63,卡紧器63的尺寸与对应主卡槽56的尺寸相同,且卡紧器63的中心延长线与对应主卡槽56的中心延长线相重合,用于嵌入到对应的主卡槽56中,将其进行加固。
卡紧器63的内部均固定连接有电磁构件631,且卡紧器63的两侧均转动连接有侧翼板632,侧翼板632的尺寸均与侧翼槽57的尺寸相同,且侧翼板632均为具有磁性的金属构件,用于在电磁构件631工作时,通过磁性进行转动。
侧翼板632朝向电磁构件631的一侧均开设有侧槽633,用于在侧翼板632收纳时套设在对应电磁构件631的外侧,侧翼板632与电磁构件631之间均粘附连接有若干个第一弹性体634。
若干个第一弹性体634在对应侧翼板632的下侧轴向分布,且按靠近侧翼板632与卡紧器63转动部位一侧的方向,弹性系数依次减小,从而方便侧翼板632进行转动。
在更换成型架5时,将成型架5底部的卡接体53坐放至加工台2对应的部位上,在安装完成后,卡接体53两侧的主卡槽56与卡紧器63对准;
启动电磁构件631,将侧翼板632收纳进卡紧器63中,随后启动锁紧机构3中的双向丝杆驱动器61,将卡紧器63移动至主卡槽56中,再关闭电磁构件631,侧翼板632通过第一弹性体634转动至卡紧器63的外侧,并卡进对应的侧翼槽57中,即可完成对成型架5的加固。
请参阅图6所示,工作架3靠近各个成型架5的一侧均开设有收纳槽31,振动调整件10均安装在对应的收纳槽31的内部,用于在振动调整件10不工作时,将其进行收纳。
振动调整件10均包括与收纳槽31固定连接的第二转向机构32,第二转向机构32的输出端均固定连接有连接件33,连接件33远离第二转向机构32的一端固定连接有竖直分布的第三延伸气缸35,第三延伸气缸35的底部延伸至连接件33的下侧且固定连接有振动机构36。
振动机构36的输出端固定连接有连接板37,连接板37的下表面粘附连接有膨胀气囊39,且连接板37的外侧与连接件33之间固定连接有若干个第二弹性体38,用于对第二弹性体38进行支撑和缓冲。
工作架3内部靠近收纳槽31的一侧均固定连接有风机310,风机310的出气口分别与对应振动调整件10的膨胀气囊39相连接,用于将膨胀气囊39充气膨胀,连接件33的外侧固定连接有支撑架34,用于对连接件33进行支撑。
其中,在加工不同尺寸的零件时,不同尺寸的零件按相同的顺序进行摆放,同时相对设置的两组夹持气缸94的伸长量根据待加工的零件尺寸进行预设。
本发明的工作原理,包括以下实施例:
实施例1
将待加工的零件通过一组输送结构11输送至支撑轨道7的下侧,启动对应的构件夹持结构9的第一延伸气缸92,将第一转向机构93和夹持气缸94延伸至收纳盒91的外侧,且下降至待加工的零件的两侧,随手启动第一转向机构93,将夹持气缸94从竖直状态转为水平状态,启动夹持气缸94,将零件进行夹持;
启动驱动架8,沿着支撑轨道7进行移动,将零件转移至成型架5的上侧,随后启动构件夹持结构9,将零件移动至成型架5中的成型槽52内部,在零件移动至成型槽52的内部后,再启动对应成型架5一侧的振动调整件10,振动调整件10中的第二转向机构32将连接件33转移至工作架3的外侧,启动第三延伸气缸35,将膨胀气囊39下降至成型槽52的上侧,启动风机310,将膨胀气囊39充气膨胀,与零件进行贴合,启动振动机构36,带动膨胀气囊39进行振动,将零件与成型槽52完成组装,由于膨胀气囊39为充气式,柔性较好,零件在与成型槽52组装后,即可通过挤压膨胀气囊39,在膨胀气囊39振动时避免出现移动;
启动冲压构件4,对零件进行冲压加工,将零件加工变形,加工完成后,启动对应成型架5中的第二延伸气缸54,通过推块55的移动,将零件从成型架5中顶出,再次启动构件夹持结构9,将零件移动至另一组输送结构11上,运输出装置即可。
实施例2
将待加工的零件通过一组输送结构11输送至支撑轨道7的下侧,启动对应的构件夹持结构9的第一延伸气缸92,将第一转向机构93和夹持气缸94延伸至收纳盒91的外侧,且下降至待加工的零件的两侧,随手启动第一转向机构93,将夹持气缸94从竖直状态转为水平状态,启动夹持气缸94,将零件进行夹持;
启动驱动架8,沿着支撑轨道7进行移动,将零件转移至成型架5的上侧,随后启动构件夹持结构9,将零件移动至成型架5中的成型槽52内部,在零件移动至成型槽52的内部后,再启动对应成型架5一侧的振动调整件10,振动调整件10中的第二转向机构32将连接件33转移至工作架3的外侧,启动第三延伸气缸35,将膨胀气囊39下降至成型槽52的上侧,启动风机310,将膨胀气囊39充气膨胀,与零件进行贴合,启动振动机构36,带动膨胀气囊39进行振动,将零件与成型槽52完成组装,由于膨胀气囊39为充气式,柔性较好,零件在与成型槽52组装后,即可通过挤压膨胀气囊39,在膨胀气囊39振动时避免出现移动;
启动冲压构件4,对零件进行冲压加工,将零件加工变形,加工完成后,启动对应成型架5中的第二延伸气缸54,通过推块55的移动,将零件从成型架5中顶出,再次启动构件夹持结构9,将零件移动至相邻的成型架5中,其中,相邻成型架5中对应的成型槽52尺寸相同,再二次加工时,可以减小零件出现回弹的问题;
再二次加工后,再次启动驱动架8和构件夹持结构9,将零件移动至另一组输送结构11上,运输出装置。
实施例3
将待加工的零件通过一组输送结构11输送至支撑轨道7的下侧,启动对应的构件夹持结构9的第一延伸气缸92,将第一转向机构93和夹持气缸94延伸至收纳盒91的外侧,且下降至待加工的零件的两侧,随手启动第一转向机构93,将夹持气缸94从竖直状态转为水平状态,启动夹持气缸94,将零件进行夹持;
启动驱动架8,沿着支撑轨道7进行移动,将零件转移至成型架5的上侧,随后启动构件夹持结构9,将零件移动至成型架5中的成型槽52内部,在零件移动至成型槽52的内部后,再启动对应成型架5一侧的振动调整件10,振动调整件10中的第二转向机构32将连接件33转移至工作架3的外侧,启动第三延伸气缸35,将膨胀气囊39下降至成型槽52的上侧,启动风机310,将膨胀气囊39充气膨胀,与零件进行贴合,启动振动机构36,带动膨胀气囊39进行振动,将零件与成型槽52完成组装,由于膨胀气囊39为充气式,柔性较好,零件在与成型槽52组装后,即可通过挤压膨胀气囊39,在膨胀气囊39振动时避免出现移动;
启动冲压构件4,对零件进行冲压加工,将零件加工变形,加工完成后,启动对应成型架5中的第二延伸气缸54,通过推块55的移动,将零件从成型架5中顶出,再次启动构件夹持结构9,将零件移动至相邻的成型架5中,其中,若干个成型架5中对应的成型槽52根据零件冲压变形的顺序进行分布,并且用于冲压相同形状的成型槽52设置有两组且相邻分布,用于减少零件出现回弹的问题;
再加工后,启动驱动架8和构件夹持结构9,将零件移动至另一组输送结构11上,运输出装置。
在本发明的描述中,需要理解的是,术语“上”、“下”、“左”、“右”等指示方位或位置关系为基于附图所示的方位或位置关系,仅是为了便于描述本发明和简化描述,而不是指示或暗示所指的装置或元件必须具有特定的方位、以及特定的方位构造和操作,因此,不能理解为对本发明的限制。此外,“第一”、“第二”仅用于描述目的,且不能理解为指示或暗示相对重要性或者隐含指明所指示的技术特征的数量。因此,限定有“第一”、“第二”的特征可以明示或者隐含地包括一个或者多个该特征。本发明的描述中,除非另有说明,“多个”的含义是两个或两个以上。
在本发明的描述中,需要说明的是,除非另有明确的规定和限定,术语“安装”“相连”“连接”等应做广义理解,例如,可以是固定连接,也可以是可拆卸连接,或一体地连接;可以是机械连接,也可以是电连接;可以是直接相连,也可以通过中间媒介间接连接,可以是两个元件内部的连通。对于本领域的普通技术人员而言,可以具体情况理解上述术语在本发明中的具体含义。
以上对本发明的一个实施例进行了详细说明,但所述内容仅为本发明的较佳实施例,不能被认为用于限定本发明的实施范围。凡依本发明申请范围所作的均等变化与改进等,均应仍归属于本发明的专利涵盖范围之内。
Claims (9)
1.一种多工位电力设备用零件弯曲设备,包括基座(1),所述基座(1)的上表面固定连接有工作架(3),且基座(1)上表面靠近工作架(3)的外侧设置有加工台(2),所述工作架(3)的下表面固定连接有若干个冲压构件(4),其特征在于,所述加工台(2)的上侧安装有若干个成型架(5),且加工台(2)的内部安装有若干个对成型架(5)进行加固的锁紧构件(6),所述加工台(2)上表面靠近若干个成型架(5)上侧固定连接有支撑轨道(7),所述支撑轨道(7)的内部安装有若干个驱动架(8),所述驱动架(8)内部的两侧均安装有构件夹持结构(9),所述工作架(3)侧面靠近成型架(5)的一侧均安装有振动调整件(10)。
2.根据权利要求1所述的多工位电力设备用零件弯曲设备,其特征在于,所述成型架(5)包括模具体(51),所述模具体(51)的内部开设有成型槽(52),且模具体(51)的下表面固定连接有延伸至基座(1)内部的卡接体(53),所述卡接体(53)的两侧均开设有主卡槽(56),所述主卡槽(56)的两侧均开设有尺寸相同的侧翼槽(57)。
3.根据权利要求2所述的多工位电力设备用零件弯曲设备,其特征在于,所述卡接体(53)的内部固定连接有若干个第二延伸气缸(54),所述第二延伸气缸(54)的输出端均固定连接有与成型槽(52)底部持平的推块(55)。
4.根据权利要求3所述的多工位电力设备用零件弯曲设备,其特征在于,所述锁紧构件(6)均包括安装在对应成型架(5)下侧的双向丝杆驱动器(61),所述双向丝杆驱动器(61)的两组输出端分别安装有移动架(62),两组移动架(62)的顶端均固定连接有卡紧器(63)。
5.根据权利要求4所述的多工位电力设备用零件弯曲设备,其特征在于,所述卡紧器(63)的内部均固定连接有电磁构件(631),且卡紧器(63)的两侧均转动连接有与对应侧翼槽(57)卡接的侧翼板(632)。
6.根据权利要求1所述的多工位电力设备用零件弯曲设备,其特征在于,所述振动调整件(10)均包括与收纳槽(31)固定连接的第二转向机构(32),所述第二转向机构(32)的输出端均固定连接有连接件(33)。
7.根据权利要求6所述的多工位电力设备用零件弯曲设备,其特征在于,所述连接件(33)远离第二转向机构(32)的一端固定连接有竖直分布的第三延伸气缸(35),所述第三延伸气缸(35)的底部延伸至连接件(33)的下侧且固定连接有振动机构(36)。
8.根据权利要求7所述的多工位电力设备用零件弯曲设备,其特征在于,所述振动机构(36)的输出端固定连接有连接板(37),所述连接板(37)的下表面粘附连接有膨胀气囊(39),且连接板(37)的外侧与连接件(33)之间固定连接有若干个第二弹性体(38)。
9.一种多工位电力设备用零件弯曲设备的加工方法,其特征在于,包括以下步骤:
步骤一:将待加工的零件通过一组输送结构(11)输送至支撑轨道(7)的下侧,启动对应的构件夹持结构(9),将零件进行夹持;
步骤二:启动驱动架(8),将零件转移至成型架(5)的上侧,再启动对应成型架(5)一侧的振动调整件(10),将零件进行整理;
步骤三:启动冲压构件(4),对零件进行加工,加工完成后,启动对应成型架(5)中的第二延伸气缸(54),将零件从成型架(5)中顶出,再次启动驱动架(8)和构件夹持结构(9),将零件移动至下一个成型架(5)中进行再加工处理;
步骤四:重复步骤一-步骤五的加工步骤,将零件在各个成型架(5)中依次进行加工,得到成品零件;
步骤五:将成品零件转移另一组输送结构(11)中,运输出装置即可。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202210143709.1A CN114178384A (zh) | 2022-02-17 | 2022-02-17 | 一种多工位电力设备用零件弯曲设备及其加工方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202210143709.1A CN114178384A (zh) | 2022-02-17 | 2022-02-17 | 一种多工位电力设备用零件弯曲设备及其加工方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN114178384A true CN114178384A (zh) | 2022-03-15 |
Family
ID=80546099
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202210143709.1A Pending CN114178384A (zh) | 2022-02-17 | 2022-02-17 | 一种多工位电力设备用零件弯曲设备及其加工方法 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN114178384A (zh) |
Citations (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB1156552A (en) * | 1965-09-30 | 1969-07-02 | Fuchs Martin Metallwaren | Improvements in or relating to blanks feeding means for die presses |
| CN101890461A (zh) * | 2010-05-13 | 2010-11-24 | 山东神工宏全模具有限公司 | 多工位液压自动生产线 |
| CN102441599A (zh) * | 2011-11-25 | 2012-05-09 | 永康市加效焊接自动化设备有限公司 | 多工位多道拉伸液压机及其加工方法 |
| CN106363050A (zh) * | 2016-11-04 | 2017-02-01 | 芜湖市恒浩机械制造有限公司 | 一种汽车板材部件折弯用多工位折弯装置 |
| CN209452583U (zh) * | 2018-12-24 | 2019-10-01 | 重庆井上通电子科技有限公司 | 电池连接片生产用冲压装置 |
| CN211027739U (zh) * | 2019-11-11 | 2020-07-17 | 重庆正博机械制造有限公司 | 一种冲压模具冲压机构 |
| CN112916730A (zh) * | 2021-03-15 | 2021-06-08 | 浙江宏大液压科技有限公司 | 一种多工位液压机 |
| CN113399565A (zh) * | 2021-06-18 | 2021-09-17 | 曾锐鹏 | 一种五金加工生产用弯折装置 |
| CN214556741U (zh) * | 2021-03-03 | 2021-11-02 | 天津英威特科技有限公司 | 水阀门壳体生产加工用冲压模具 |
| CN214639815U (zh) * | 2021-03-12 | 2021-11-09 | 佛山市立鼎科技有限公司 | 一种叶片生产用切压模具 |
-
2022
- 2022-02-17 CN CN202210143709.1A patent/CN114178384A/zh active Pending
Patent Citations (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB1156552A (en) * | 1965-09-30 | 1969-07-02 | Fuchs Martin Metallwaren | Improvements in or relating to blanks feeding means for die presses |
| CN101890461A (zh) * | 2010-05-13 | 2010-11-24 | 山东神工宏全模具有限公司 | 多工位液压自动生产线 |
| CN102441599A (zh) * | 2011-11-25 | 2012-05-09 | 永康市加效焊接自动化设备有限公司 | 多工位多道拉伸液压机及其加工方法 |
| CN106363050A (zh) * | 2016-11-04 | 2017-02-01 | 芜湖市恒浩机械制造有限公司 | 一种汽车板材部件折弯用多工位折弯装置 |
| CN209452583U (zh) * | 2018-12-24 | 2019-10-01 | 重庆井上通电子科技有限公司 | 电池连接片生产用冲压装置 |
| CN211027739U (zh) * | 2019-11-11 | 2020-07-17 | 重庆正博机械制造有限公司 | 一种冲压模具冲压机构 |
| CN214556741U (zh) * | 2021-03-03 | 2021-11-02 | 天津英威特科技有限公司 | 水阀门壳体生产加工用冲压模具 |
| CN214639815U (zh) * | 2021-03-12 | 2021-11-09 | 佛山市立鼎科技有限公司 | 一种叶片生产用切压模具 |
| CN112916730A (zh) * | 2021-03-15 | 2021-06-08 | 浙江宏大液压科技有限公司 | 一种多工位液压机 |
| CN113399565A (zh) * | 2021-06-18 | 2021-09-17 | 曾锐鹏 | 一种五金加工生产用弯折装置 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN212652502U (zh) | 一种接地端子冲压冲孔成型系统 | |
| CN214644113U (zh) | 一种高效塑胶件冲切机 | |
| CN113732337A (zh) | 一种多工序加工成型孔智能设备及其使用方法 | |
| CN117299884A (zh) | 一种用于汽车配件的冲压折弯装置 | |
| CN213288237U (zh) | 一种钢板加工用折弯机 | |
| CN112974646A (zh) | 一种便于下料的零件加工模具 | |
| CN215545389U (zh) | 一种产品自动加工设备 | |
| CN217492365U (zh) | 一种新型铜箔弯折成型装置 | |
| CN214133665U (zh) | 一种电芯压扁出入料机构以及电芯压扁设备 | |
| CN212494999U (zh) | 一种用于大型冲床连续生产的工件转移机械手 | |
| CN210208274U (zh) | 一种管件冲压加工用模具 | |
| CN115351137A (zh) | 一种便于换模的双机联动数控折弯机 | |
| CN211360454U (zh) | 一种引脚整形设备 | |
| CN217550961U (zh) | 机箱无铆钉铆压机 | |
| CN120438488B (zh) | 一种开关柜导轨多工位冲孔成型一体化模具 | |
| CN108581501A (zh) | 集成墙板专用卡扣自动加工设备 | |
| CN218963824U (zh) | 一种高效导热型龙门高速高精模具用操作台 | |
| CN223835110U (zh) | 内外多层复合粉体成型装置 | |
| CN224164227U (zh) | 一种电芯的堆叠装置和堆叠设备 | |
| CN220346974U (zh) | 一种电动机外壳后盖冲压成型机构 | |
| CN217752408U (zh) | 一种可自动下料的压模机 | |
| CN220970500U (zh) | 一种连续冲压的冲压设备 | |
| CN217849192U (zh) | 一种转子磁钢上料机构 | |
| CN108857417A (zh) | 适用于集成墙板专用卡扣的加工装置 | |
| CN223600248U (zh) | 一种提高对贴精度的对贴设备 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| RJ01 | Rejection of invention patent application after publication | ||
| RJ01 | Rejection of invention patent application after publication |
Application publication date: 20220315 |