CN114161195A - 一种适用于大型结构件加工的自锁紧刀具及其使用方法 - Google Patents
一种适用于大型结构件加工的自锁紧刀具及其使用方法 Download PDFInfo
- Publication number
- CN114161195A CN114161195A CN202111499792.8A CN202111499792A CN114161195A CN 114161195 A CN114161195 A CN 114161195A CN 202111499792 A CN202111499792 A CN 202111499792A CN 114161195 A CN114161195 A CN 114161195A
- Authority
- CN
- China
- Prior art keywords
- locking
- cutter
- self
- pull
- rod
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23Q—DETAILS, COMPONENTS, OR ACCESSORIES FOR MACHINE TOOLS, e.g. ARRANGEMENTS FOR COPYING OR CONTROLLING; MACHINE TOOLS IN GENERAL CHARACTERISED BY THE CONSTRUCTION OF PARTICULAR DETAILS OR COMPONENTS; COMBINATIONS OR ASSOCIATIONS OF METAL-WORKING MACHINES, NOT DIRECTED TO A PARTICULAR RESULT
- B23Q3/00—Devices holding, supporting, or positioning work or tools, of a kind normally removable from the machine
- B23Q3/12—Devices holding, supporting, or positioning work or tools, of a kind normally removable from the machine for securing to a spindle in general
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Gripping On Spindles (AREA)
- Cutting Tools, Boring Holders, And Turrets (AREA)
Abstract
本发明公开了一种适用于大型结构件加工的自锁紧刀具,包括刀具本体、用于固定刀具本体的夹具和用于锁紧刀具的自锁机构;所述夹具包括车床拉杆、夹头座和拉式弹簧夹头,所述拉式弹簧夹头设置在夹头座内;所述自锁机构包括连接圆筒、锁紧滑块和驱动杆;本发明还公开了自锁紧刀具的使用方法,包括刀具装配、自锁机构定位、锁紧滑块定位和刀具固定等步骤。本发明刀具在夹紧状态受到冲击时,不论刀具有朝哪个方向的(轴向)运动趋势,由于人字形的锁紧槽及锁紧头形成的两个楔形槽及楔形块结构,轴向运动趋势都会使刀具夹得更紧,使刀具能够在任何情况下都能与刀具夹头保持锁紧状态,防止掉刀现象的发生。
Description
技术领域
本发明涉及飞机零部件加工装置技术领域,特别涉及一种适用于大型结构件加工的自锁紧刀具及其使用方法。
背景技术
飞机零部件生产时需要使用切削刀具进行加工。
加工过程,由于刀具在切削过程中受到冲击力较大,因此刀具容易出现掉刀现象,掉刀会直接导致零件过切而报废。
发明内容
本发明的目的在于克服现有技术的不足,提供一种适用于大型结构件加工的自锁紧刀具,在夹紧状态受到冲击时,不论刀具有朝哪个方向的(轴向)运动趋势,由于人字形的锁紧槽及锁紧头形成的两个楔形槽及楔形块结构,轴向运动趋势都会使刀具夹得更紧,使刀具能够在任何情况下都能与刀具夹头保持锁紧状态,防止掉刀现象的发生。
本发明的目的是通过以下技术方案来实现的:
一种适用于大型结构件加工的自锁紧刀具,包括刀具本体、用于固定刀具本体的夹具和用于锁紧刀具的自锁机构;
所述夹具包括车床拉杆、夹头座和拉式弹簧夹头,所述拉式弹簧夹头设置在夹头座内,所述车床拉杆与所述拉式弹簧夹头的一端相连接;所述拉式弹簧夹头远离车床拉杆一端外锥面与所述夹头座的内锥面配合,所述拉式弹簧夹头远离车床拉杆一端的内侧由端部朝向车床拉杆方向依次设有第一锥面和第二锥面,所述第一锥面内径由拉式弹簧夹头远离车床拉杆一端的端部朝向车床拉杆方向逐渐增大,所述第二锥面内径由第一锥面朝向车床拉杆方向逐渐减小,所述第一锥面与第二锥面在二者连接处形成人字形的锁紧槽;所述车床拉杆与拉式弹簧夹头连接的一端端部设有限位杆,所述限位杆位于所述拉式弹簧夹头内;
所述自锁机构包括连接圆筒、锁紧滑块和驱动杆,所述连接圆筒的内壁设有内螺纹,连接圆筒的侧壁设有滑动孔,所述锁紧滑块滑动设置在所述滑动孔内,所述锁紧滑块的一端设有与所述锁紧槽适配的锁紧头,所述锁紧滑块的另一端设有第一倾斜面;所述驱动杆与所述连接圆筒螺纹连接,所述连接圆筒远离驱动杆的一端内部设有与限位杆适配的限位孔,且限位孔与内螺纹之间通过定位板隔开;
所述驱动杆的一端与刀具本体的刀柄相连接。
进一步地,所述滑动孔的孔壁上沿连接圆筒径向设有滑动槽,所述锁紧滑块上设有于所述滑动槽滑动连接的限位滑块。
进一步地,所述滑动槽靠近驱动杆的一端设有挡板,所述限位滑块和挡板之间设有复位弹簧,所述复位弹簧的两端分别与所述限位滑块和挡板固定连接。
进一步地,所述驱动杆的远离刀柄的一端为与第一倾斜面倾斜度相同的倒锥台形结构。
进一步地,所述刀具本体包括刀柄和刀体,所述刀体通过刀颈与所述刀柄相连接,所述刀体的上下两平面上错齿分布的刃口,所述刃口与水平方向的夹角为7°,所述刃口与竖直方向的夹角为5°。
一种适用于大型结构件加工的自锁紧刀具的使用方法,包括如下步骤:
S10、刀具装配:将刀具本体端部的驱动杆与连接圆筒连接,使刀具本体端部伸入连接圆筒且保证刀具本体端部与锁紧滑块的第一倾斜面有间隙;
S20、自锁机构定位:将刀具本体、自锁机构伸入拉式弹簧夹头直至限位杆端部与定位板接触,此时自锁机构到位;
S30、锁紧滑块定位:通过刀具本体旋转带动驱动杆旋入连接圆筒,使驱动杆将锁紧滑块顶推出滑动孔;刀具本体旋转过程使刀具本体端部伸入拉式弹簧夹头;
S40、刀具固定:车床拉杆在车床气缸的带动下前后运动,并带动拉式弹簧夹头在夹头座中前后运动,夹紧刀具本体。
进一步地,所述步骤S30包括如下步骤:
S31、刀具本体端部伸入拉式弹簧夹头至刀具本体端部与连接圆筒端部接触。
本发明的有益效果是:
本发明刀具在夹紧状态受到冲击时,不论刀具有朝哪个方向的(轴向)运动趋势,由于人字形的锁紧槽及锁紧头形成的两个楔形槽及楔形块结构,轴向运动趋势都会使刀具夹得更紧,使刀具能够在任何情况下都能与刀具夹头保持锁紧状态,防止掉刀现象的发生。
附图说明
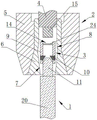
图1为本发明实施例中适用于大型结构件加工的自锁紧刀具的整体结构示意图;
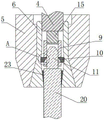
图2为本发明实施例中适用于大型结构件加工的自锁紧刀具的使用时的结构示意图;
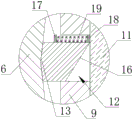
图3为图2中局部A处的放大示意图;
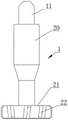
图4为刀具本体的具体结构实体;
图中,1、刀具本体;2、夹具;3、自锁机构;4、车床拉杆;5、夹头座;6、拉式弹簧夹头;7、第一锥面;8、第二锥面;9、连接圆筒;10、锁紧滑块;11、驱动杆;12、滑动孔;13、锁紧头;14、限位孔;15、限位杆;16、第一倾斜面;17、限位滑块;18、挡板;19、复位弹簧;20、刀柄;21、刀体;22、刃口;23、筒夹;24、定位板。
具体实施方式
下面将结合实施例,对本发明的技术方案进行清楚、完整地描述,显然,所描述的实施例仅仅是本发明一部分实施例,而不是全部的实施例。基于本发明中的实施例,本领域技术人员在没有付出创造性劳动的前提下所获得的所有其他实施例,都属于本发明保护的范围。
参阅图1-图4,本发明提供一种技术方案:
实施例1:
如图1-图4所示,一种适用于大型结构件加工的自锁紧刀具,包括刀具本体1、用于固定刀具本体1的夹具2和用于锁紧刀具的自锁机构3;
所述夹具2包括车床拉杆4、夹头座5和拉式弹簧夹头6,所述拉式弹簧夹头6设置在夹头座5内,所述车床拉杆4与所述拉式弹簧夹头6的一端相连接;所述拉式弹簧夹头6远离车床拉杆4一端外锥面与所述夹头座5的内锥面配合,所述拉式弹簧夹头6远离车床拉杆4一端的内侧由端部朝向车床拉杆4方向依次设有第一锥面7和第二锥面8,所述第一锥面7内径由拉式弹簧夹头6远离车床拉杆4一端的端部朝向车床拉杆4方向逐渐增大,所述第二锥面8内径由第一锥面7朝向车床拉杆4方向逐渐减小,所述第一锥面7与第二锥面8在二者连接处形成人字形的锁紧槽;所述车床拉杆4与拉式弹簧夹头6连接的一端端部设有限位杆15,所述限位杆15位于所述拉式弹簧夹头6内;
所述自锁机构3包括连接圆筒9、锁紧滑块10和驱动杆11,所述连接圆筒9的内壁设有内螺纹,连接圆筒9的侧壁设有滑动孔12,所述锁紧滑块10滑动设置在所述滑动孔12内,所述锁紧滑块10的一端设有与所述锁紧槽适配的锁紧头13,所述锁紧滑块10的另一端设有第一倾斜面16;所述驱动杆11与所述连接圆筒9螺纹连接,所述连接圆筒9远离驱动杆11的一端内部设有与限位杆15适配的限位孔14,且限位孔14与内螺纹之间通过定位板24隔开;(其中,限位杆15为方形杆,限位孔14为方形孔,该结构避免驱动杆11转动时连接圆筒9随之转动,进而导致驱动杆11无法旋入连接圆筒9;连接圆筒9外径小于拉式弹簧夹头6的内径)。
所述驱动杆11的一端与刀具本体1的刀柄20相连接。
其中,滑动孔12有两个,锁紧滑块10有两个,两个锁紧滑块10以连接圆筒9轴线为对称轴对称分布。车床拉杆4与拉式弹簧夹头6可以是但不局限螺纹连接、焊接或铆接。
工作原理:刀具固定步骤如下,
第一步:首先将与刀柄20连接的驱动杆11端部旋入连接圆筒9,且连接圆筒9不与锁紧滑块10接触,保证锁紧滑块10此时不滑出滑动孔12。
驱动杆11与连接圆筒9连接到位后进行第二步:将刀具及连接圆筒9整体伸入拉式弹簧夹头6(此时的拉式弹簧夹头6处于松开状态),刀具及连接圆筒9整体伸入至隔板与限位杆15端部接触时,该整体到位。此时锁紧滑块10位置与锁紧槽位置对应,锁紧滑块10滑出滑动孔12即可与锁紧槽适配,而限位杆15伸入连接圆筒9的限位孔14内,限制连接圆筒9的转动。
整体到位后第三步:转动刀具本体1,带动驱动杆11转动,驱动杆11转动时由于驱动杆11与连接圆筒9螺纹连接,且连接圆筒9由于限位杆15和限位孔14的作用不能转动,进而驱动杆11转动时,沿连接圆筒9轴向前进。驱动杆11前进过程将两个锁紧滑块10顶推出滑动孔12,当驱动杆11端部运动至超过锁紧滑块10时(即锁紧滑块10与驱动杆11圆周面接触)锁紧滑块10的形成达到最大,此时的锁紧滑块10伸入至锁紧槽内与锁紧槽配合。
第四步刀具固定:车床拉杆4在车床气缸的带动下前后运动,夹头座5固定在车床主轴上,利用车床拉杆4的前后运动,从而实现拉式弹簧夹头6在夹头座5中的前后运动,实现刀柄20的夹紧或放松。此处车床拉杆4朝向远离刀柄20方向运动为夹紧刀柄20。(其中,可在拉式弹簧夹头6中设置筒夹23,筒夹23的外壁与拉式弹簧夹头6的第一锥面7适配,筒夹23内壁与刀具本体1端部(刀柄20)适配,如此可提高刀柄20的受力面积,提高夹紧效果)
刀具本体1通过连接圆筒9实现二次固定。当刀具在加工过程出现较大冲击时,刀具朝向车床拉杆4方向运动,而此时由于第二锥面8与锁紧头13的限位作用直接避免刀具的位移。而刀具有向远离车床拉杆4方向运动的趋势时由于第一锥面7与锁紧头13的限位作用同样可避免刀具的位移。
刀具使用结束或需要换刀时,通过车床拉杆4松开拉式弹簧夹头6,反向转动刀具使驱动杆11退出至连接圆筒9端部,整体抽出刀具。抽出过程,锁紧滑块10在第一锥面7的作用下自动复位至收回滑动孔12内。刀具本体1及连接圆筒9退出拉式弹簧夹头6后将二者拆除即可。其中限位杆15除起限位作用还起到对连接圆筒9定位的作用。需要更换不同的刀具时,只需在不同刀具端部设置驱动杆11,使不同刀具可通过驱动杆11与连接圆筒9连接。
刀具在夹紧状态受到冲击时,不论刀具有朝哪个方向的(轴向)运动趋势,由于人字形的锁紧槽及锁紧头13形成的两个楔形槽及楔形块结构,轴向运动趋势都会使刀具夹得更紧,使刀具能够在任何情况下都能与刀具夹头保持锁紧状态,防止掉刀现象的发生。
本发明刀具在夹紧状态受到冲击时,不论刀具有朝哪个方向的(轴向)运动趋势,由于人字形的锁紧槽及锁紧头13形成的两个楔形槽及楔形块结构,轴向运动趋势都会使刀具夹得更紧,使刀具能够在任何情况下都能与刀具夹头保持锁紧状态,防止掉刀现象的发生。
进一步地,如图2和图3所示,所述滑动孔12的孔壁上沿连接圆筒9径向设有滑动槽,所述锁紧滑块10上设有于所述滑动槽滑动连接的限位滑块17。
所述滑动槽靠近驱动杆11的一端设有挡板18,所述限位滑块17和挡板18之间设有复位弹簧19,所述复位弹簧19的两端分别与所述限位滑块17和挡板18固定连接。
限位滑块17、挡板18及复位弹簧19的配套使用可保证驱动杆11退出连接圆筒9时锁紧滑块10自动复位。且滑动槽和限位滑块17可在锁紧滑块10运动过程进行导向。
进一步地,如图2和图3所示,所述驱动杆11的远离刀柄20的一端为与第一倾斜面16倾斜度相同的倒锥台形结构。驱动杆11端部如此设置,在驱动杆11运动时,起到导向的作用,同时可避免驱动杆11与锁紧滑块10过大的冲击,保证锁紧滑块10运动过程顺畅。
进一步地,如图4所示,所述刀具本体1包括刀柄20和刀体21,所述刀体21通过刀颈与所述刀柄20相连接,所述刀体21的上下两平面上错齿分布的刃口22,所述刃口22与水平方向的夹角为7°,所述刃口22与竖直方向的夹角为5°。
刀具本体1如此设置,能很好的完成飞机零部件内腔的切削,降低刀具加工时产生的振动,使零件的加工质量最佳。
实施例2:
本实施例为实施例1的自锁刀具的使用方法:
如图1-*图4所示,一种适用于大型结构件加工的自锁紧刀具的使用方法,包括如下步骤:
S10、刀具装配:将刀具本体1端部的驱动杆11与连接圆筒9连接,使刀具本体1端部伸入连接圆筒9且保证刀具本体1端部与锁紧滑块10的第一倾斜面16有间隙;
S20、自锁机构3定位:将刀具本体1、自锁机构3伸入拉式弹簧夹头6直至限位杆15端部与定位板24接触,此时自锁机构3到位;
S30、锁紧滑块10定位:通过刀具本体1旋转带动驱动杆11旋入连接圆筒9,使驱动杆11将锁紧滑块10顶推出滑动孔12;刀具本体1旋转过程使刀具本体1端部伸入拉式弹簧夹头6;
S31、刀具本体1端部伸入拉式弹簧夹头6至刀具本体1端部与连接圆筒9端部接触;
S40、刀具固定:车床拉杆4在车床气缸的带动下前后运动,并带动拉式弹簧夹头6在夹头座5中前后运动,夹紧刀具本体1。
以上所述仅是本发明的优选实施方式,应当理解本发明并非局限于本文所披露的形式,不应看作是对其他实施例的排除,而可用于各种其他组合、修改和环境,并能够在本文所述构想范围内,通过上述教导或相关领域的技术或知识进行改动。而本领域人员所进行的改动和变化不脱离本发明的精神和范围,则都应在本发明所附权利要求的保护范围内。
Claims (7)
1.一种适用于大型结构件加工的自锁紧刀具,其特征在于:包括刀具本体、用于固定刀具本体的夹具和用于锁紧刀具的自锁机构;
所述夹具包括车床拉杆、夹头座和拉式弹簧夹头,所述拉式弹簧夹头设置在夹头座内,所述车床拉杆与所述拉式弹簧夹头的一端相连接;所述拉式弹簧夹头远离车床拉杆一端外锥面与所述夹头座的内锥面配合,所述拉式弹簧夹头远离车床拉杆一端的内侧由端部朝向车床拉杆方向依次设有第一锥面和第二锥面,所述第一锥面内径由拉式弹簧夹头远离车床拉杆一端的端部朝向车床拉杆方向逐渐增大,所述第二锥面内径由第一锥面朝向车床拉杆方向逐渐减小,所述第一锥面与第二锥面在二者连接处形成人字形的锁紧槽;所述车床拉杆与拉式弹簧夹头连接的一端端部设有限位杆,所述限位杆位于所述拉式弹簧夹头内;
所述自锁机构包括连接圆筒、锁紧滑块和驱动杆,所述连接圆筒的内壁设有内螺纹,连接圆筒的侧壁设有滑动孔,所述锁紧滑块滑动设置在所述滑动孔内,所述锁紧滑块的一端设有与所述锁紧槽适配的锁紧头,所述锁紧滑块的另一端设有第一倾斜面;所述驱动杆与所述连接圆筒螺纹连接,所述连接圆筒远离驱动杆的一端内部设有与限位杆适配的限位孔,且限位孔与内螺纹之间通过定位板隔开;
所述驱动杆的一端与刀具本体的刀柄相连接。
2.根据权利要求1所述适用于大型结构件加工的自锁紧刀具,其特征在于:所述滑动孔的孔壁上沿连接圆筒径向设有滑动槽,所述锁紧滑块上设有于所述滑动槽滑动连接的限位滑块。
3.根据权利要求2所述适用于大型结构件加工的自锁紧刀具,其特征在于:所述滑动槽靠近驱动杆的一端设有挡板,所述限位滑块和挡板之间设有复位弹簧,所述复位弹簧的两端分别与所述限位滑块和挡板固定连接。
4.根据权利要求1所述适用于大型结构件加工的自锁紧刀具,其特征在于:所述驱动杆的远离刀柄的一端为与第一倾斜面倾斜度相同的倒锥台形结构。
5.根据权利要求1所述适用于大型结构件加工的自锁紧刀具,其特征在于:所述刀具本体包括刀柄和刀体,所述刀体通过刀颈与所述刀柄相连接,所述刀体的上下两平面上错齿分布的刃口,所述刃口与水平方向的夹角为7°,所述刃口与竖直方向的夹角为5°。
6.一种如权利要求1-5任意一项所述适用于大型结构件加工的自锁紧刀具的使用方法,其特征在于:包括如下步骤:
S10、刀具装配:将刀具本体端部的驱动杆与连接圆筒连接,使刀具本体端部伸入连接圆筒且保证刀具本体端部与锁紧滑块的第一倾斜面有间隙;
S20、自锁机构定位:将刀具本体、自锁机构伸入拉式弹簧夹头直至限位杆端部与定位板接触,此时自锁机构到位;
S30、锁紧滑块定位:通过刀具本体旋转带动驱动杆旋入连接圆筒,使驱动杆将锁紧滑块顶推出滑动孔;刀具本体旋转过程使刀具本体端部伸入拉式弹簧夹头;
S40、刀具固定:车床拉杆在车床气缸的带动下前后运动,并带动拉式弹簧夹头在夹头座中前后运动,夹紧刀具本体。
7.根据权利要求6所述的使用方法,其特征在于:所述步骤S30包括如下步骤:
S31、刀具本体端部伸入拉式弹簧夹头至刀具本体端部与连接圆筒端部接触。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202111499792.8A CN114161195B (zh) | 2021-12-09 | 2021-12-09 | 一种适用于大型结构件加工的自锁紧刀具及其使用方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202111499792.8A CN114161195B (zh) | 2021-12-09 | 2021-12-09 | 一种适用于大型结构件加工的自锁紧刀具及其使用方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| CN114161195A true CN114161195A (zh) | 2022-03-11 |
| CN114161195B CN114161195B (zh) | 2022-09-13 |
Family
ID=80484903
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202111499792.8A Active CN114161195B (zh) | 2021-12-09 | 2021-12-09 | 一种适用于大型结构件加工的自锁紧刀具及其使用方法 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN114161195B (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN116533028A (zh) * | 2023-04-23 | 2023-08-04 | 浙江吉山科技有限公司 | 一种单气缸双向夹紧装置 |
Citations (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR20060126415A (ko) * | 2006-11-18 | 2006-12-07 | 이정옥 | 절삭가공용 스핀들 구조체 |
| CN200991771Y (zh) * | 2006-12-20 | 2007-12-19 | 浙江三鸥机械股份有限公司 | 新式自锁式自紧钻夹头 |
| CN101432088A (zh) * | 2006-04-10 | 2009-05-13 | 弗朗茨海默尔机械制造两合公司 | 防止刀具从具有刀具接纳部的刀具夹持装置中拉出的装置 |
| CN201693387U (zh) * | 2009-12-14 | 2011-01-05 | 嘉兴永佳精密机械制造有限公司 | 一种蜗轮蜗杆式筒夹锁紧机构 |
| CN203791705U (zh) * | 2014-04-25 | 2014-08-27 | 济宁职业技术学院 | 一种弹性数控立式铣刀 |
| CN104400046A (zh) * | 2014-11-24 | 2015-03-11 | 常州市永联管桩有限公司 | 一种刀具夹头 |
| CN206200162U (zh) * | 2016-09-29 | 2017-05-31 | 新昌县七星街道安广机械厂 | 一种钻头夹头 |
| CN213350874U (zh) * | 2020-09-23 | 2021-06-04 | 河北澳晟汽车配件有限公司 | 一种汽车垫片生产用数控车床弹簧夹头夹紧机构 |
| CN214263936U (zh) * | 2021-02-04 | 2021-09-24 | 山东盛安贝新能源有限公司 | 一种后拉式刀柄 |
-
2021
- 2021-12-09 CN CN202111499792.8A patent/CN114161195B/zh active Active
Patent Citations (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN101432088A (zh) * | 2006-04-10 | 2009-05-13 | 弗朗茨海默尔机械制造两合公司 | 防止刀具从具有刀具接纳部的刀具夹持装置中拉出的装置 |
| KR20060126415A (ko) * | 2006-11-18 | 2006-12-07 | 이정옥 | 절삭가공용 스핀들 구조체 |
| CN200991771Y (zh) * | 2006-12-20 | 2007-12-19 | 浙江三鸥机械股份有限公司 | 新式自锁式自紧钻夹头 |
| CN201693387U (zh) * | 2009-12-14 | 2011-01-05 | 嘉兴永佳精密机械制造有限公司 | 一种蜗轮蜗杆式筒夹锁紧机构 |
| CN203791705U (zh) * | 2014-04-25 | 2014-08-27 | 济宁职业技术学院 | 一种弹性数控立式铣刀 |
| CN104400046A (zh) * | 2014-11-24 | 2015-03-11 | 常州市永联管桩有限公司 | 一种刀具夹头 |
| CN206200162U (zh) * | 2016-09-29 | 2017-05-31 | 新昌县七星街道安广机械厂 | 一种钻头夹头 |
| CN213350874U (zh) * | 2020-09-23 | 2021-06-04 | 河北澳晟汽车配件有限公司 | 一种汽车垫片生产用数控车床弹簧夹头夹紧机构 |
| CN214263936U (zh) * | 2021-02-04 | 2021-09-24 | 山东盛安贝新能源有限公司 | 一种后拉式刀柄 |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN116533028A (zh) * | 2023-04-23 | 2023-08-04 | 浙江吉山科技有限公司 | 一种单气缸双向夹紧装置 |
| CN116533028B (zh) * | 2023-04-23 | 2024-08-30 | 浙江吉山科技有限公司 | 一种单气缸双向夹紧装置 |
Also Published As
| Publication number | Publication date |
|---|---|
| CN114161195B (zh) | 2022-09-13 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN111168451B (zh) | 一种具有多刀头快速换刀机构的加工中心 | |
| US8561509B2 (en) | Mechanical-activated ID grooving tool | |
| CN213646781U (zh) | 一种具有多刀头快速换刀机构的加工中心 | |
| CN111957989B (zh) | 一种深孔槽的加工方法 | |
| CN114161195B (zh) | 一种适用于大型结构件加工的自锁紧刀具及其使用方法 | |
| CN110919035B (zh) | 一种用于加工深孔内环槽的刀具 | |
| CN102873404B (zh) | 刀具涨缩调节机构 | |
| CN210334517U (zh) | 一种高精度铣夹头 | |
| JP2002307216A (ja) | 複数穴の加工方法およびその方法の実施に使用する中ぐり加工装置 | |
| CN114654174A (zh) | 一种大长径比空心轴类零件内型面的加工方法 | |
| CN211331361U (zh) | 一种用于加工深孔内环槽的刀具 | |
| CN209773526U (zh) | 一种旋塞阀镗锥孔装置 | |
| CN209773483U (zh) | 一种加工孔径可调的石墨材料用深孔钻头 | |
| CN219648792U (zh) | 一种圆柱形铣刀安装结构 | |
| CN111761447B (zh) | 一种变速箱一轴缺口去毛刺装置 | |
| CN111673128B (zh) | 一种孔反向加工装置及加工方法 | |
| CN210997693U (zh) | 一种薄壁套加工治具 | |
| CN211564561U (zh) | 一种摇臂钻床自动退刀装置 | |
| CN216632736U (zh) | 一种用于襟翼滑轨侧面镗孔的侧铣头 | |
| CN214263936U (zh) | 一种后拉式刀柄 | |
| CN223114201U (zh) | 一种镗刀刀具的安装结构 | |
| CN221415131U (zh) | 一种镗孔铣环槽加工复合刀具 | |
| CN220993029U (zh) | 一种高精度螺纹铣刀 | |
| CN206966660U (zh) | 高速车削圆锥螺纹的自动退刀装置 | |
| CN224073475U (zh) | 一种用于阀芯孔的去毛刺工具 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| GR01 | Patent grant | ||
| GR01 | Patent grant |