CN113953362A - 一种翻边机模具 - Google Patents
一种翻边机模具 Download PDFInfo
- Publication number
- CN113953362A CN113953362A CN202111364145.6A CN202111364145A CN113953362A CN 113953362 A CN113953362 A CN 113953362A CN 202111364145 A CN202111364145 A CN 202111364145A CN 113953362 A CN113953362 A CN 113953362A
- Authority
- CN
- China
- Prior art keywords
- lower die
- die
- shaft
- sleeve
- flanging
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images




Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D19/00—Flanging or other edge treatment, e.g. of tubes
- B21D19/02—Flanging or other edge treatment, e.g. of tubes by continuously-acting tools moving along the edge
- B21D19/04—Flanging or other edge treatment, e.g. of tubes by continuously-acting tools moving along the edge shaped as rollers
- B21D19/046—Flanging or other edge treatment, e.g. of tubes by continuously-acting tools moving along the edge shaped as rollers for flanging edges of tubular products
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D37/00—Tools as parts of machines covered by this subclass
- B21D37/10—Die sets; Pillar guides
- B21D37/12—Particular guiding equipment, e.g. pliers; Special arrangements for interconnection or cooperation of dies
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D51/00—Making hollow objects
- B21D51/16—Making hollow objects characterised by the use of the objects
- B21D51/18—Making hollow objects characterised by the use of the objects vessels, e.g. tubs, vats, tanks, sinks, or the like
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D55/00—Safety devices protecting the machine or the operator, specially adapted for apparatus or machines dealt with in this subclass
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Shaping Metal By Deep-Drawing, Or The Like (AREA)
- Moulds For Moulding Plastics Or The Like (AREA)
Abstract
本发明公开了一种翻边机模具,包括上模装置和下模装置,上模装置包括上模,竖直设置的主轴,上模下方设有翻边套和双锥套,套设有上模复位弹簧的导杆其上端部穿过双锥套的中孔螺接于上模下端的中部;下模装置包括下模,下模轴,下模轴的下端连接用于驱动其沿轴线上下移动的驱动机构,以完成其与上模装置的合模或脱离。本发明的翻边机模具,内胆翻边垂直度更好,生产效率更高,废品率更低,这就使得与之对应的外壳可以缩减外径尺寸,节省材料,降低成本,在相同容量的前提下使保温杯更加小巧。
Description
技术领域
本发明涉及水杯的模具,尤其是一种水杯内胆的翻边模具。
背景技术
为了防止金属保温杯的杯口划伤使用者,保温杯的内胆需要向外翻边,再在内胆的外侧套装外壳。
采用翻边后弧口焊接工艺的常规保温杯,由于口部旋缩后内胆口部翻边外径要大于外壳口部内径,内胆无法套入外壳进行配口焊接,因此需要先将内胆套入外壳后再对内胆口进行翻边,最后进行口部焊接。针对以上工艺,目前普遍采用的翻边机是卧式翻边机,如专利号为202022343064.5的《一种不锈钢杯杯口翻边机》。卧式翻边机效率较低,且翻边与杯体垂直度差,导致内胆与外壳配口焊接后容易使内胆与外壳不平行,间隙不均匀,甚至碰壁,从而导致不良品的产生。基于上述缺陷,为避免碰壁导致不良品的产生,目前只能加大杯子外壳尺寸。这样不仅浪费材料,而且增大了产品的尺寸。
发明内容
本发明的目的是提供一种翻边机模具,内胆翻边垂直度更好,生产效率更高,废品率更低,这就使得与之对应的外壳可以缩减外径尺寸,节省材料,降低成本,在相同容量的前提下使保温杯更加小巧。
为实现上述目的,本发明采用如下技术方案:
一种翻边机模具,包括上模装置和下模装置,所述上模装置,包括可拆卸地设于主轴下端的上模,所述主轴竖直设置且与驱动其转动的主轴驱动机构传动连接,所述上模下方由上至下依次设有翻边套和双锥套,双锥套的上锥面与翻边套中心孔的锥面相配合,套设有上模复位弹簧的导杆其上端部穿过双锥套的中孔螺接于上模下端的中部;所述下模装置,包括与所述上模装置同轴设置的下模组件,下模组件包括下模,该下模通过轴承转动设置在下模轴的上端,下模轴的下端连接用于驱动其沿轴线上下移动的驱动机构,以完成其与上模装置的合模或脱离。
所述上模下端设有凸台,凸台的外侧与内胆端口的内侧相适配,所述翻边套外径与凸台外径相同,所述凸台下端还设有环形限位部,上模复位弹簧向上的弹力通过双锥套上锥面作用于翻边套中心孔的锥面,以使翻边套上端紧贴所述凸台的下表面且使其与导杆同轴,翻边套内侧面与环形限位部外周面之间具有间隙。
所述下模顶面设置凹槽,凹槽与内胆底部的形状相适配,下模的上部圆周外侧与外壳下部内侧相适配。
所述驱动机构包括:滑动设置于下模滑座内腔的下模滑套,下模滑套的上端与端盖固定连接,下模滑套的下端与固定于下模滑座底部的下模气缸通过滑套接头连接,所述端盖上表面固定设有下模座,下模座上端部沿周向均布有至少3颗万向球A,下模座腔内且位于端盖上端部沿周向均布有至少3颗万向球B,万向球B上活动设有滑动盖,下模轴中部设有下模限位部,下模限位部下方和滑动盖之间设有下模复位弹簧,下模轴通过下模限位部上方锥面与下模座口部内侧锥面相抵接限位,下模轴上端穿过所述轴承与旋转轴固定连接,旋转轴与下模轴承座之间设有所述轴承,轴承通过下模下端面和下模轴承座内部上端面轴向限位;下模固定连接于下模轴承座上表面。
所述下模轴下端穿过滑动盖、端盖延伸至滑套内,下模轴下端与端盖之间设有下模导向套,下模轴与所述万向球A内侧之间设有导向套。
所述下模装置还设有调节组件,其包括:固定在底座顶板下表面的燕尾座、竖直设于燕尾座内的螺杆、设于螺杆下端的手轮,所述下模滑座通过螺母与螺杆连接,通过手轮和螺杆的作用使下模滑座上下滑动于燕尾座,用于调节下模高度以适用于不同高度规格的内胆、外壳。
所述下模装置还设有锁紧组件,其包括:通过锁紧气缸座固定在下模滑座上的锁紧气缸,竖直设置在锁紧导向座内的斜楔滑块,横向设置在锁紧导向座内的锁紧轴,锁紧轴一端通过斜面与斜楔滑块配合,另一端穿过下模滑座上的通孔位于下模滑套斜楔面的外侧,所述通孔设有锁紧导向套,锁紧导向套与锁紧轴凸台之间设有锁紧复位弹簧,锁紧轴一端上方还开设有导向键槽,导向键槽与固定于锁紧导向座上的导向键滑动配合。
压轮装置,包括设置于压轮轴上且可绕该压轮轴轴线旋转的用于内胆端口翻边的压轮,所述压轮轴竖直设置于由动力源驱动可沿线轨水平移动的压轮架上。
与现有技术相比本发明的有益效果是:由于采用上述技术方案,用于内胆端口翻边的所述上模装置可拆卸的设于竖直的主轴下端,用于同上模装置合模的下模与所述上模装置同轴设置,这种立式结构与现有的卧式相比,上下模具之间的同轴度、翻边与杯体垂直度更容易保证,翻边垂直度更好,生产效率更高,废品率更低,这就使得对应的产品外壳设计可以缩减外径尺寸,节省材料,降低成本,在相同容量的前提下使保温杯更加小巧。
进一步的有益效果是:凸台的外侧与内胆端口的内侧相适配,所述翻边套外径与凸台外径相同,凸台下端还设有环形限位部,上模复位弹簧向上的弹力通过双锥套上锥面作用于翻边套中心孔的锥面,以使翻边套上端紧贴所述凸台的下表面且使其与导杆同轴,翻边套内侧面与环形限位部外周面之间具有间隙,这种结构,通过压轮滚压套在翻边套上的内胆端口进行翻边,上模装置结构简单,压轮可以适用于各种规格的内胆,翻边垂直度更好。
再进一步的有益效果是:上下模具可以更换,并且可以调节模具高度,可以适应不同径向和高度尺寸规格的保温杯生产,适用性广;翻边过程中,内胆外壳可以一起同向移动,保证了更好的翻边效果;下模导向套可以进一步防止下模轴发生倾斜以及卡顿的问题;导向键与导向键槽配合,可以使锁紧轴在移动过程中不会发生偏斜,进一步保证锁紧效果;防偏套、滑动盖的设置可以进一步防止下模轴在移动的过程中发生偏斜影响翻边效果。
附图说明
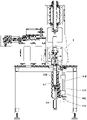
图1是本发明翻边机模具安装在翻边机上的结构示意图;
图2是图1中压轮装置的结构示意图;
图3是图1中立柱装置的结构示意图;
图4是图3中A部即上模装置的放大视图;
图5是图1中下模装置和调节组件的结构示意图;
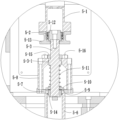
图6是图5的B部即下模装置的放大视图;
图7是图1中锁紧组的拆分结构示意图;
图8是图7的C部放大视图;
图9是待翻边内胆、外壳放在下模后下模装置带动内胆上移至上模时的结构示意图;
图10是图9的D部放大视图;
图11是内胆翻边加工状态示意图;
图12是图11的E部放大视图。
具体实施方式
为了使本发明的技术方案更加清晰,以下结合附图1至12,对本发明进行详细说明。应当理解的是,本说明书中描述的具体实施方式仅仅是为了解释本发明,并不是为了限定本发明的保护范围。
本发明是一种翻边机模具,包括上模装置4和下模装置5:所述上模装置4,包括可拆卸地设于主轴3-2下端的上模4-1,所述主轴3-2竖直设置且与驱动其转动的主轴驱动机构传动连接,所述上模4-1下方由上至下依次设有翻边套4-2和双锥套4-3,双锥套4-3的上锥面与翻边套4-2中心孔的锥面相配合,套设有上模复位弹簧4-5的导杆4-4其上端部穿过双锥套4-3的中孔螺接于上模4-1下端的中部;所述下模装置5,包括与所述上模装置4同轴设置的下模组件,下模组件包括下模5-1,该下模5-1通过轴承5-2转动设置在下模轴5-3的上端,下模轴5-3的下端连接用于驱动其沿轴线上下移动的驱动机构,以完成其与上模装置4的合模或脱离。压轮装置2,包括设置于压轮轴2-4上且可绕该压轮轴2-4轴线旋转的用于内胆端口翻边的压轮2-5,所述压轮轴2-4竖直设置于由动力源(优选伺服电机2-6)驱动可沿线轨2-2水平移动的压轮架2-3上。翻边是通过压轮滚压套在翻边套上的内胆端口进行的,翻边时,在伺服电机2-6的驱动下向,通过联轴器2-7驱动丝杆2-8,进而驱动滑板2-9在线轨上移动,最终使设于滑板2-9上的压轮架2-3、压轮架2-3上的压轮2-5向内胆口部移动,直到压轮2-5与内胆口部上边缘接触;伺服电机、线轨和丝杆的共同组合作用,使压轮2-5的进给量更加线性,压轮滚压内胆端口使其产生的翻边形变精度更高更稳定。
作为优选,所述上模4-1下端设有凸台4-1-1,凸台4-1-1的外侧与内胆端口的内侧相适配,优选凸台4-1-1外径大于内胆端口内径0~0.1毫米(最好是0.04~0.06mm,单边间隙为0.02~0.03mm,紧配合;所述翻边套4-2外径与凸台4-1-1外径相同,所述凸台4-1-1下端还设有环形限位部4-1-2,上模复位弹簧4-5向上的弹力通过双锥套4-3上锥面作用于翻边套4-2中心孔的锥面,以使翻边套4-2上端紧贴所述凸台4-1-1的下表面且使其与导杆4-4同轴,翻边套4-2内侧面与环形限位部4-1-2外周面之间具有间隙,该间隙的大小依据内胆端口部翻边的尺寸确定。所述下模5-1顶面设置凹槽,凹槽与内胆底部的形状相适配,下模5-1的上部圆周外侧与外壳下部内侧相适配,优选下模上部的圆周外径小于外壳下部内径0.1~1.6毫米(最好是1 mm,单边间隙为0.5mm),间隙配合。
作为优选,所述驱动机构包括:滑动设置于下模滑座5-20内腔的下模滑套5-6,下模滑套5-6的上端与端盖5-7固定连接,下模滑套5-6的下端与固定于下模滑座5-20底部的下模气缸5-4通过滑套接头5-5连接,所述端盖5-7上表面固定设有下模座5-8,下模座5-8上端部沿周向均布有至少3颗万向球A5-16,下模座5-8腔内且位于端盖5-7上端部沿周向均布有至少3颗万向球B5-9,万向球B5-9上活动设有滑动盖5-10,下模轴5-3中部设有下模限位部5-3-1,下模限位部5-3-1下方和滑动盖5-10之间设有下模复位弹簧5-11,下模轴5-3通过下模限位部5-3-1上方锥面与下模座5-8口部内侧锥面相抵接限位,下模轴5-3上端穿过所述轴承5-2与旋转轴5-12固定连接,旋转轴5-12与下模轴承座5-13之间设有所述轴承5-2,轴承5-2通过下模5-1下端面和下模轴承座5-13内部上端面轴向限位;下模5-1固定连接于下模轴承座5-13上表面。所述下模轴5-3下端穿过滑动盖5-10、端盖5-7延伸至滑套5-6内,下模轴5-3下端与端盖5-7之间设有下模导向套5-14,下模轴5-3与所述万向球A5-16内侧之间设有导向套5-15。所述下模装置5还设有调节组件,其包括:固定在底座1顶板下表面的燕尾座5-17、竖直设于燕尾座5-17内的螺杆5-18、设于螺杆5-18下端的手轮5-19,所述下模滑座5-20通过螺母5-21与螺杆5-18连接,通过手轮5-19和螺杆5-18的作用使下模滑座5-20上下滑动于燕尾座5-17,用于调节下模5-1高度以适用于不同高度规格的内胆、外壳。所述下模装置5还设有锁紧组件,其包括:通过锁紧气缸座5-22固定在下模滑座5-20上的锁紧气缸5-23,竖直设置在锁紧导向座5-25内的斜楔滑块5-24,横向设置在锁紧导向座5-25内的锁紧轴5-26,锁紧轴5-26一端通过斜面与斜楔滑块5-24配合,另一端穿过下模滑座上的通孔位于下模滑套斜楔面5-6-1的外侧,所述通孔设有锁紧导向套5-27,锁紧导向套5-27与锁紧轴凸台5-26-1之间设有锁紧复位弹簧5-28,锁紧轴5-26一端上方还开设有导向键槽5-29,导向键槽5-29与固定于锁紧导向座5-25上的导向键5-30滑动配合。
使用上述翻边机模具的立式翻边机,包括底座1、压轮装置2、立柱装置3、上模装置4和下模装置5;所述压轮装置2,包括设置于压轮轴2-4上且可绕该压轮轴2-4轴线旋转的用于内胆端口翻边的压轮2-5,所述压轮轴2-4竖直设置于由动力源(优选伺服电机2-6)驱动可沿线轨2-2水平移动的压轮架2-3上,所述线轨2-2设置于机座2-1的顶部,所述机座2-1固定于所述底座1的顶板上表面左侧;所述立柱装置3,包括竖直设置于立柱3-1上部左端的主轴3-2,所述立柱3-1固定于底座1顶板上表面右侧,用于内胆端口翻边的所述上模装置4可拆卸的设于主轴3-2下端,主轴驱动机构通过驱动主轴3-2转动从而带动上模装置4转动,所述主轴驱动机构包括安装在立柱装置上的变频电机3-4、皮带3-3和皮带轮;所述上模装置4,包括可拆卸地设于主轴3-2下端的上模4-1,上模4-1下方由上至下依次设有翻边套4-2和双锥套4-3,双锥套4-3的上锥面与翻边套4-2中心孔的锥面相配合,套设有上模复位弹簧4-5的导杆4-4其上端部穿过双锥套4-3的中孔螺接于上模4-1下端的中部;所述下模装置5,包括与所述上模装置4同轴(轴线重合)设置的下模组件,下模组件包括下模5-1,该下模5-1通过轴承5-2转动设置在下模轴5-3的上端,下模轴5-3的下端连接用于驱动其沿轴线上下移动的驱动机构,以完成其与上模装置4的合模或脱离。翻边是通过压轮滚压套在翻边套上的内胆端口进行的,翻边时,在伺服电机2-6的驱动下向,通过联轴器2-7驱动丝杆2-8,进而驱动滑板2-9在线轨上移动,最终使设于滑板2-9上的压轮架2-3、压轮架2-3上的压轮2-5向内胆口部移动,直到压轮2-5与内胆口部上边缘接触;伺服电机、线轨和丝杆的共同组合作用,使压轮2-5的进给量更加线性,压轮滚压内胆端口使其产生的翻边形变精度更高更稳定。
作为优选,所述上模4-1下端设有凸台4-1-1,凸台4-1-1的圆形外侧与内胆端口的内侧相适配,优选凸台4-1-1外径大于内胆端口内径0~0.1毫米(最好是0.04~0.06mm,单边间隙为0.02~0.03mm),紧配合;所述翻边套4-2外径与凸台4-1-1外径相同,所述凸台4-1-1下端还设有环形限位部4-1-2,上模复位弹簧4-5向上的弹力通过双锥套4-3上锥面作用于翻边套4-2中心孔的锥面,以使翻边套4-2上端紧贴所述凸台4-1-1的下表面且使其与导杆4-4同轴,翻边套4-2内侧面与环形限位部4-1-2外周面之间具有间隙,该间隙的大小依据内胆端口部翻边的尺寸确定。所述驱动机构包括:滑动设置于下模滑座5-20内腔的下模滑套5-6,下模滑套5-6的上端与端盖5-7固定连接,下模滑套5-6的下端与固定于下模滑座5-20底部的下模气缸5-4通过滑套接头5-5连接,所述端盖5-7上表面固定设有下模座5-8,下模座5-8上端部沿周向均布有至少3颗万向球A5-16,下模座5-8腔内且位于端盖5-7上端部沿周向均布有至少3颗万向球B5-9,万向球B5-9上活动设有滑动盖5-10,下模轴5-3中部设有下模限位部5-3-1,下模限位部5-3-1下方和滑动盖5-10之间设有下模复位弹簧5-11,下模轴5-3通过下模限位部5-3-1上方锥面与下模座5-8口部内侧锥面相抵接限位,下模轴5-3上端穿过所述轴承5-2与旋转轴5-12固定连接,旋转轴5-12与下模轴承座5-13之间设有所述轴承5-2,轴承5-2通过下模5-1下端面和下模轴承座5-13内部上端面轴向限位;下模5-1固定连接于下模轴承座5-13上表面。所述下模轴5-3下端穿过滑动盖5-10、端盖5-7延伸至滑套5-6内,下模轴5-3下端与端盖5-7之间设有下模导向套5-14,下模轴5-3与所述万向球A5-16内侧之间设有导向套5-15。所述下模5-1顶面设置凹槽,凹槽与内胆底部的形状相适配,下模5-1的上部圆周外侧与外壳下部内侧相适配,优选下模上部的圆周外径小于外壳下部内径0.1~1.6毫米(最好是1 mm,单边间隙为0.5mm),间隙配合。所述下模装置5还设有调节组件,其包括:固定在底座1顶板下表面的燕尾座5-17、竖直设于燕尾座5-17内的螺杆5-18、设于螺杆5-18下端的手轮5-19,所述下模滑座5-20通过螺母5-21与螺杆5-18连接,通过手轮5-19和螺杆5-18的作用使下模滑座5-20上下滑动于燕尾座5-17,用于调节下模5-1高度以适用于不同高度规格的内胆、外壳。所述下模装置5还设有锁紧组件,其包括:通过锁紧气缸座5-22固定在下模滑座5-20上的锁紧气缸5-23,竖直设置在锁紧导向座5-25内的斜楔滑块5-24,横向设置在锁紧导向座5-25内的锁紧轴5-26,锁紧轴5-26一端通过斜面与斜楔滑块5-24配合,另一端穿过下模滑座上的通孔位于下模滑套斜楔面5-6-1的外侧,所述通孔设有锁紧导向套5-27,锁紧导向套5-27与锁紧轴凸台5-26-1之间设有锁紧复位弹簧5-28,锁紧轴5-26一端上方还开设有导向键槽5-29,导向键槽5-29与固定于锁紧导向座5-25上的导向键5-30滑动配合。
作为优选,还设有固定在上模4-1和下模5-1前方两侧的安全光幕6,通过安全光幕6感应异物以控制设备的急停,防止人身伤害。作为优选,所述立式翻边机外周可以设置框架,开关盒、控制装置等可以安装在框架上。
上述立式翻边机翻边步骤如下:
1、将待翻边的内胆01及套在内胆外面的外壳02放在下模5-1上,内胆01底部与下模5-1顶面的凹陷相适配,外壳02自然下落使其下端套在下模5-1外周上限位;
2、按下开关盒的启动按钮,下模气缸5-4通过下模装置5驱动内胆01、外壳02上移,具体为:下模气缸5-4往上顶带动下模滑套5-6向上移动,进而带动端盖5-7和设于端盖5-7上的下模座5-8、滑动盖5-10向上移动,下模轴5-3通过下模复位弹簧5-11支撑向上移动,进而带动下模轴承座5-13和下模5-1上移,最终使内胆01、外壳02共同上移;上移过程中,下模导向套5-14用于防止下模轴5-3发生倾斜以及卡顿的问题;
3、内胆01、外壳02上移,直到内胆口部抵触上模4-1下端面,这时内胆端口已套在凸台4-1-1的外圆周上;
4、下模气缸5-4继续往上顶,使端盖5-7和设于端盖5-7上的下模座5-8、滑动盖5-10继续向上移动,滑动盖5-10和下模轴5-3之间的下模复位弹簧5-11被压缩,下模座5-8上的万向球A5-16同时也继续向上移动直到与下模轴承座5-13下端面抵触;此时,模具合模到位,内胆等待翻边加工;
5、模具合模到位时,下模锁紧组件启动,锁紧气缸5-23上顶带动斜楔滑块5-24上移,斜楔滑块5-24斜面与锁紧轴5-26一端斜面配合使锁紧轴5-26向下模滑套5-6移动,锁紧轴另一端斜面与下模滑套斜楔面5-6-1配合锁紧下模滑套5-6,进而防止下模5-1及内胆外壳下移,以保持合模状态;此时,锁紧复位弹簧5-28处于压缩状态;导向键5-30与导向键槽5-29配合使锁紧轴5-26在移动过程中不会发生偏斜,保证锁紧效果,锁紧导向套5-27起到支撑及导向锁紧轴5-26的作用;
6、立柱装置上的变频电机3-4通过皮带3-3和皮带轮带动主轴3-2、上模4-1、翻边套4-2、双锥套4-3、下模5-1、下模轴承座5-13和内胆01外壳02一同旋转;
7、压轮装置2启动,在伺服电机2-6的驱动下向,通过联轴器2-7驱动丝杆2-8,进而驱动滑板2-9在线轨上移动,最终使设于滑板2-9上的压轮架2-3、压轮架2-3上的压轮2-5向内胆口部移动,直到压轮2-5与内胆口部上边缘接触;
8、压轮2-5在伺服电机2-6驱动下继续向内胆口部进给,此时,内胆口部上边沿限位于上模的凸台4-1-1,压轮2-5挤压内胆口部上边沿下方使其变形内缩,进而挤压翻边套4-2使其在上模复位弹簧4-5作用下紧贴上模接触面移动直到限位于环形限位部4-1-2,双锥套4-3在翻边套4-2中心孔的锥面和双锥套4-3上锥面配合下向下移动并压缩上模复位弹簧4-5沿着导杆向下移动;同时,内胆外壳的移动可以带动下模5-1、下模轴承座5-13、下模轴5-3通过万向球的作用一起同向移动,以保证翻边效果,而导向套5-15、滑动盖5-10的设置可以进一步防止下模轴5-3在移动的过程中发生偏斜影响翻边效果。
9、翻边结束后压轮装置2横向退回,主轴3-2停止旋转,锁紧气缸5-23松开,斜楔滑块5-24在锁紧气缸5-23的作用下垂直下移,锁紧轴5-26在锁紧复位弹簧5-28的作用下复位,下模气缸5-4带动下模装置5退回,在下模复位弹簧5-11、下模导向套5-14及下模轴限位部5-3-1上方锥面与下模座5-8口部内侧锥面的配合作用下,下模轴5-3复位,同时双锥套4-3在上模复位弹簧4-5的作用下沿着导杆上移,翻边套4-2在双锥套4-3的作用下复位,完成翻边。
Claims (8)
1.一种翻边机模具,包括上模装置(4)和下模装置(5),其特征在于:
所述上模装置(4),包括可拆卸地设于主轴(3-2)下端的上模(4-1),所述主轴(3-2)竖直设置且与驱动其转动的主轴驱动机构传动连接,所述上模(4-1)下方由上至下依次设有翻边套(4-2)和双锥套(4-3),双锥套(4-3)的上锥面与翻边套(4-2)中心孔的锥面相配合,套设有上模复位弹簧(4-5)的导杆(4-4)其上端部穿过双锥套(4-3)的中孔螺接于上模(4-1)下端的中部;
所述下模装置(5),包括与所述上模装置(4)同轴设置的下模组件,下模组件包括下模(5-1),该下模(5-1)通过轴承(5-2)转动设置在下模轴(5-3)的上端,下模轴(5-3)的下端连接用于驱动其沿轴线上下移动的驱动机构,以完成其与上模装置(4)的合模或脱离。
2.根据权利要求1所述的翻边机模具,其特征在于:所述上模(4-1)下端设有凸台(4-1-1),凸台(4-1-1)的外侧与内胆端口的内侧相适配,所述翻边套(4-2)外径与凸台(4-1-1)外径相同,所述凸台(4-1-1)下端还设有环形限位部(4-1-2),上模复位弹簧(4-5)向上的弹力通过双锥套(4-3)上锥面作用于翻边套(4-2)中心孔的锥面,以使翻边套(4-2)上端紧贴所述凸台(4-1-1)的下表面且使其与导杆(4-4)同轴,翻边套(4-2)内侧面与环形限位部(4-1-2)外周面之间具有间隙。
3.根据权利要求2所述的翻边机模具,其特征在于:所述下模(5-1)顶面设置凹槽,凹槽与内胆底部的形状相适配,下模(5-1)的上部圆周外侧与外壳下部内侧相适配。
4.根据权利要求3所述的翻边机模具,其特征在于,所述驱动机构包括:滑动设置于下模滑座(5-20)内腔的下模滑套(5-6),下模滑套(5-6)的上端与端盖(5-7)固定连接,下模滑套(5-6)的下端与固定于下模滑座(5-20)底部的下模气缸(5-4)通过滑套接头(5-5)连接,所述端盖(5-7)上表面固定设有下模座(5-8),下模座(5-8)上端部沿周向均布有至少3颗万向球A(5-16),下模座(5-8)腔内且位于端盖(5-7)上端部沿周向均布有至少3颗万向球B(5-9),万向球B(5-9)上活动设有滑动盖(5-10),下模轴(5-3)中部设有下模限位部(5-3-1),下模限位部(5-3-1)下方和滑动盖(5-10)之间设有下模复位弹簧(5-11),下模轴(5-3)通过下模限位部(5-3-1)上方锥面与下模座(5-8)口部内侧锥面相抵接限位,下模轴(5-3)上端穿过所述轴承(5-2)与旋转轴(5-12)固定连接,旋转轴(5-12)与下模轴承座(5-13)之间设有所述轴承(5-2),轴承(5-2)通过下模(5-1)下端面和下模轴承座(5-13)内部上端面轴向限位;下模(5-1)固定连接于下模轴承座(5-13)上表面。
5.根据权利要求4所述的翻边机模具,其特征在于:所述下模轴(5-3)下端穿过滑动盖(5-10)、端盖(5-7)延伸至滑套(5-6)内,下模轴(5-3)下端与端盖(5-7)之间设有下模导向套(5-14),下模轴(5-3)与所述万向球A(5-16)内侧之间设有导向套(5-15)。
6.根据权利要求5所述的翻边机模具,其特征在于:所述下模装置(5)还设有调节组件,其包括:固定在底座(1)顶板下表面的燕尾座(5-17)、竖直设于燕尾座(5-17)内的螺杆(5-18)、设于螺杆(5-18)下端的手轮(5-19),所述下模滑座(5-20)通过螺母(5-21)与螺杆(5-18)连接,通过手轮(5-19)和螺杆(5-18)的作用使下模滑座(5-20)上下滑动于燕尾座(5-17),用于调节下模(5-1)高度以适用于不同高度规格的内胆、外壳。
7.根据权利要求6所述的翻边机模具,其特征在于:所述下模装置(5)还设有锁紧组件,其包括:通过锁紧气缸座(5-22)固定在下模滑座(5-20)上的锁紧气缸(5-23),竖直设置在锁紧导向座(5-25)内的斜楔滑块(5-24),横向设置在锁紧导向座(5-25)内的锁紧轴(5-26),锁紧轴(5-26)一端通过斜面与斜楔滑块(5-24)配合,另一端穿过下模滑座上的通孔位于下模滑套斜楔面(5-6-1)的外侧,所述通孔设有锁紧导向套(5-27),锁紧导向套(5-27)与锁紧轴凸台(5-26-1)之间设有锁紧复位弹簧(5-28),锁紧轴(5-26)一端上方还开设有导向键槽(5-29),导向键槽(5-29)与固定于锁紧导向座(5-25)上的导向键(5-30)滑动配合。
8.根据权利要求1至7中任一所述的翻边机模具,其特征在于,压轮装置(2)包括:设置于压轮轴(2-4)上且可绕该压轮轴(2-4)轴线旋转的用于内胆端口翻边的压轮(2-5),所述压轮轴(2-4)竖直设置于由动力源驱动可沿线轨(2-2)水平移动的压轮架(2-3)上。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202111364145.6A CN113953362B (zh) | 2021-11-17 | 2021-11-17 | 一种翻边机模具 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202111364145.6A CN113953362B (zh) | 2021-11-17 | 2021-11-17 | 一种翻边机模具 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| CN113953362A true CN113953362A (zh) | 2022-01-21 |
| CN113953362B CN113953362B (zh) | 2023-05-16 |
Family
ID=79471034
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202111364145.6A Active CN113953362B (zh) | 2021-11-17 | 2021-11-17 | 一种翻边机模具 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN113953362B (zh) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN115229058A (zh) * | 2022-07-04 | 2022-10-25 | 浙江哈尔斯真空器皿股份有限公司 | 薄壁内胆配口机及配口方法 |
| CN116000207A (zh) * | 2022-10-17 | 2023-04-25 | 深圳市天恩精密机械有限公司 | 罐身成型机 |
Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH05111721A (ja) * | 1991-10-22 | 1993-05-07 | Inba Denki Sangyo Kk | 管端加工器 |
| CN201291268Y (zh) * | 2008-11-21 | 2009-08-19 | 济南铸锻所捷迈机械有限公司 | 数控转塔冲床二次翻边成型模具 |
| CN203030701U (zh) * | 2012-11-16 | 2013-07-03 | 浙江哈尔斯真空器皿股份有限公司 | 加工保温杯封水颈的模具 |
| CN203356502U (zh) * | 2013-07-31 | 2013-12-25 | 浙江哈尔斯真空器皿股份有限公司 | 杯体滚螺纹加工机 |
| CN103691787A (zh) * | 2013-12-19 | 2014-04-02 | 重庆布莱迪仪器仪表有限公司 | 一种表头翻边装置 |
| CN104438901A (zh) * | 2014-11-25 | 2015-03-25 | 常州盛杰车辆配件有限公司 | 缩口装置 |
| CN204448962U (zh) * | 2014-11-21 | 2015-07-08 | 张家港保税区鑫和成国际贸易有限公司 | 减振器翻边机 |
| CN112404229A (zh) * | 2020-11-21 | 2021-02-26 | 浙江哈尔斯真空器皿股份有限公司 | 加工封水颈的缩颈模具及缩颈加工方法 |
-
2021
- 2021-11-17 CN CN202111364145.6A patent/CN113953362B/zh active Active
Patent Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH05111721A (ja) * | 1991-10-22 | 1993-05-07 | Inba Denki Sangyo Kk | 管端加工器 |
| CN201291268Y (zh) * | 2008-11-21 | 2009-08-19 | 济南铸锻所捷迈机械有限公司 | 数控转塔冲床二次翻边成型模具 |
| CN203030701U (zh) * | 2012-11-16 | 2013-07-03 | 浙江哈尔斯真空器皿股份有限公司 | 加工保温杯封水颈的模具 |
| CN203356502U (zh) * | 2013-07-31 | 2013-12-25 | 浙江哈尔斯真空器皿股份有限公司 | 杯体滚螺纹加工机 |
| CN103691787A (zh) * | 2013-12-19 | 2014-04-02 | 重庆布莱迪仪器仪表有限公司 | 一种表头翻边装置 |
| CN204448962U (zh) * | 2014-11-21 | 2015-07-08 | 张家港保税区鑫和成国际贸易有限公司 | 减振器翻边机 |
| CN104438901A (zh) * | 2014-11-25 | 2015-03-25 | 常州盛杰车辆配件有限公司 | 缩口装置 |
| CN112404229A (zh) * | 2020-11-21 | 2021-02-26 | 浙江哈尔斯真空器皿股份有限公司 | 加工封水颈的缩颈模具及缩颈加工方法 |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN115229058A (zh) * | 2022-07-04 | 2022-10-25 | 浙江哈尔斯真空器皿股份有限公司 | 薄壁内胆配口机及配口方法 |
| CN116000207A (zh) * | 2022-10-17 | 2023-04-25 | 深圳市天恩精密机械有限公司 | 罐身成型机 |
Also Published As
| Publication number | Publication date |
|---|---|
| CN113953362B (zh) | 2023-05-16 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN110394644B (zh) | 一种风机叶轮自动装配生产线 | |
| CN113953363A (zh) | 一种立式翻边机 | |
| CN113953362B (zh) | 一种翻边机模具 | |
| CN110315336B (zh) | 一种用于风机叶轮自动装配生产线上的组装压料机构 | |
| CN113084421A (zh) | 一种桥壳后盖环形焊接机器人 | |
| CN116572098B (zh) | 一种轴承处理用双端面磨床 | |
| CN201482881U (zh) | 冷柜内胆绕管机 | |
| CN201997492U (zh) | 轴承套圈漏工序检测机 | |
| CN117428108A (zh) | 一种大直径镍合金封头整体冲压成型设备及其冲压成型方法 | |
| CN210115758U (zh) | 一种轴承内圈无心磨的进料装置 | |
| CN118417405B (zh) | 一种滤波器盖板加工设备及加工方法 | |
| CN116765700B (zh) | 底盘悬置支架焊接工装 | |
| CN113231491A (zh) | 一种法兰碾环后的定圆和平整装置及方法 | |
| CN113545403A (zh) | 一种茶叶揉捻装置 | |
| CN219309388U (zh) | 一种弹簧内外径检测装置 | |
| CN115415900B (zh) | 弯管自动磨平设备 | |
| CN110227995A (zh) | 不锈钢保温杯自动磨口装备 | |
| CN217889403U (zh) | 一种立式摆碾机 | |
| CN210412336U (zh) | 一种便捷式碾环机 | |
| CN217369889U (zh) | 小直径衬套卷圆设备 | |
| CN114029718B (zh) | 连续进给气雾罐与罐托的自动装配机 | |
| CN117696760B (zh) | 一种数控柱塞组件收口装置 | |
| CN222985389U (zh) | 一种防尘盖加工用翻边模具 | |
| CN220095644U (zh) | 一种可调节厚度的压片机 | |
| CN224208981U (zh) | 一种齿圈加工用卷曲设备 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| GR01 | Patent grant | ||
| GR01 | Patent grant |