CN113908913B - 一种板式拼接型定鄂板及其拼装焊接系统 - Google Patents
一种板式拼接型定鄂板及其拼装焊接系统 Download PDFInfo
- Publication number
- CN113908913B CN113908913B CN202111313585.9A CN202111313585A CN113908913B CN 113908913 B CN113908913 B CN 113908913B CN 202111313585 A CN202111313585 A CN 202111313585A CN 113908913 B CN113908913 B CN 113908913B
- Authority
- CN
- China
- Prior art keywords
- plate
- side plate
- transverse
- positioning seat
- feeding
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images




Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B02—CRUSHING, PULVERISING, OR DISINTEGRATING; PREPARATORY TREATMENT OF GRAIN FOR MILLING
- B02C—CRUSHING, PULVERISING, OR DISINTEGRATING IN GENERAL; MILLING GRAIN
- B02C1/00—Crushing or disintegrating by reciprocating members
- B02C1/02—Jaw crushers or pulverisers
- B02C1/10—Shape or construction of jaws
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K31/00—Processes relevant to this subclass, specially adapted for particular articles or purposes, but not covered by any single one of main groups B23K1/00 - B23K28/00
- B23K31/02—Processes relevant to this subclass, specially adapted for particular articles or purposes, but not covered by any single one of main groups B23K1/00 - B23K28/00 relating to soldering or welding
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K37/00—Auxiliary devices or processes, not specially adapted for a procedure covered by only one of the other main groups of this subclass
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K37/00—Auxiliary devices or processes, not specially adapted for a procedure covered by only one of the other main groups of this subclass
- B23K37/04—Auxiliary devices or processes, not specially adapted for a procedure covered by only one of the other main groups of this subclass for holding or positioning work
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Physics & Mathematics (AREA)
- Optics & Photonics (AREA)
- Food Science & Technology (AREA)
- Butt Welding And Welding Of Specific Article (AREA)
Abstract
本发明公开了一种板式拼接型定鄂板及其拼装焊接系统,其中板式拼接型定鄂板包括底板、若干横板和若干侧板,若干所述侧板均匀固定焊接于底板的两个侧边,若干所述横板平行焊接于底板且端部与侧板焊接连接,本发明中的板式拼接型定鄂板由板件与板件拼焊后成型,可以避免相应的铸造缺陷,结构简单但结构强度大,拼装焊接系统可用于板式拼接型定鄂板的加工,通过依次对横板与底板定位、侧板与底板定位后,再对底板、横板和侧板之间进行焊接,可形成板式拼接型定鄂板的自动焊接,加工效率高。
Description
技术领域
本发明涉及颚式破碎机技术领域,尤其涉及一种板式拼接型定鄂板及其拼装焊接系统。
背景技术
颚式破碎机的工作部分由固定颚板和可动颚板组成,当可动颚板周期摆动,并靠近固定颚板时,对破碎腔中的石料产生挤压作用进而进行破碎。现有技术中,颚式破碎机的定颚板基本都是采用铸造成型,铸件会产生一些不可避免的铸造缺陷,影响定颚板的结构强度和使用寿命。
发明内容
本发明的目的是为了解决现有技术中铸造型定颚板的问题,而提出的一种板式拼接型定鄂板,并针对该板式拼接型定鄂板的加工提出一种拼装焊接系统,用于该板式拼接型定鄂板高效的拼装焊接。
为了实现上述目的,本发明采用了如下技术方案:
一种板式拼接型定鄂板,包括底板、若干横板和若干侧板,若干所述侧板均匀固定焊接于底板的两个侧边,若干所述横板平行焊接于底板且端部与侧板焊接连接。
本发明将将原本行业普遍的铸造型定鄂板变为由板件与板件拼焊后成型的定鄂板,可以避免相应的铸造缺陷。本发明中的定鄂板的尺寸和外形可做成与现有技术中定鄂板相同,也可以定制。
为方便横板和侧板的定位,所述横板远离底板的一侧设置横板定位孔,所述侧板远离底板的一侧设置侧板定位孔,上述定位孔可用于横板和侧板的加工定位。
本发明还提供一种基于上述板式拼接型定鄂板的拼装焊接系统,所述拼装焊接系统包括底板传送带和在底板传送带传动方向依次设置的横板定位座、侧板定位座和焊接座。所述横板定位座用于将横板送到底板焊接相对位置;侧板定位座用于将侧板送到底板焊接相对位置;焊接座上设置焊枪,焊枪用于将底板、横板和侧板之间进行焊接。
具体的,所述底板传送带的传送表面设置用于夹持固定底座的夹具,底板传送带的一端设置固定底座的上料位置,底板传送带的另一端设置固定底座的下料位置。所述固定底座的中部设置用于固定底板的夹持件,底板被固定于固定底座,通过底板传送带进行传送。
进一步的,所述固定底座的两侧设置用于固定横板和侧板的定位钩。所述定位钩的一端与固定底座旋转连接,所述定位钩的一端为自由端。定位钩的自由端用于插入横板定位孔和侧板定位孔中,进行横板和侧板的定位。
进一步的,所述横板定位座设置用于夹持横板的横板传送夹,所述横板传送夹由两个对称设置的横板传送带组合而成,横板位于横板传送带之间,横板传送带相对运动,可对横板进行传送。若干所述横板传送夹固定连接于横板固定工作板,横板传送夹按照在底板目标位置固定于横板固定工作板。所述横板固定工作板与横板定位座之间设置竖直方向的横板升降油缸,横板升降油缸用于驱动横板固定工作板移动,与横板传送夹相配合完成横板被送至底板的目标位置。
同样的,所述侧板定位座设置用于夹持侧板的侧板传送夹,所述侧板传送夹由两个对称设置的侧板传送带组合而成,侧板位于侧板传送带之间,侧板传送带相对运动,可对侧板进行传送。若干所述侧板传送夹固定连接于侧板固定工作板,侧板传送夹按照在底板目标位置固定于侧板固定工作板。所述侧板固定工作板与侧板定位座之间设置竖直方向的侧板送料油缸,侧板送料油缸用于驱动侧板固定工作板移动,与侧板传送夹相配合完成侧板被送至底板的目标位置
为方便横板和侧板的送料,横板定位座和侧板定位座的顶部分别设置用于板材送料的送料结构。
具体的,所述侧板固定工作板和侧板定位座设置位置与侧板传送带之间间隙对应的送料孔。所述侧板定位座的送料结构包括位于侧板定位座顶部的侧板送料台,侧板送料台的两侧设置倾斜的侧板送料板,侧板送料台与侧板送料板的顶部旋转连接,所述侧板送料板的底部延伸至侧板定位座的送料孔。所述侧板定位座于侧板送料板的底部位置设置限位板,所述侧板送料板的底部与侧板定位座之间设置弹簧,弹簧可时所述的传送面低于限位板的顶部。限位板可挡住侧板送料板上的侧板,阻止侧板进入侧板定位座的送料孔。
进一步的,所述侧板固定工作板设置用于将侧板送料板的底部顶起的送料杆,当固定工作板上移,送料杆可推动侧板送料板的底部,使侧板送料板的底部高于限位板的顶部,侧板送料板上的侧板可进入侧板定位座的送料孔。
优选的,所述侧板定位座送料孔于限位板对面一侧设置侧挡板,所述侧挡板顶部的高度高于限位板的顶部。侧挡板用于在侧板可进入侧板定位座的送料孔时防止侧板翻出侧板定位座。
进一步的,所述侧板定位座的底部设置旋转挡板,旋转挡板与侧板定位座旋转连接。所述旋转挡板的一侧位于侧板定位座的送料孔的下方,旋转挡板用于侧板定位座的送料孔进行关闭。旋转挡板的另一侧通过顶杆连接侧板送料板的底部且与送料杆在竖直方向上的位置对应,所述顶杆与旋转挡板滑动连接。当固定工作板上移,送料杆可从顶杆所在侧推动旋转挡板,旋转挡板旋转,旋转挡板的一侧离开侧板定位座送料孔的下方,侧板定位座的送料孔处于打开的状态,旋转挡板的另一侧通过顶杆推动侧板送料板的底部,使侧板送料板的底部高于限位板的顶部,侧板送料板上的侧板可进入侧板定位座的送料孔,完成侧板的自动进料。
本发明中,横板定位座的顶部也设置了与侧板定位座结构远离相同的送料结构,用于横板的自动送料。
本发明的有益效果是:
1、本板式拼接型定鄂板由板件与板件拼焊后成型,可以避免相应的铸造缺陷,结构简单但结构强度大。
2、本拼装焊接系统可用于板式拼接型定鄂板的加工,通过依次对横板与底板定位、侧板与底板定位后,再对底板、横板和侧板之间进行焊接,可形成板式拼接型定鄂板的自动焊接;且在焊接过程中,底板和横板可进行自动上料,可节省人工,提高加工效率。
附图说明
图1为本板式拼接型定鄂板正面的结构示意图;
图2为本板式拼接型定鄂板侧面的结构示意图;
图3为本定鄂板拼装焊接系统的结构示意图;
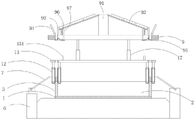
图4为本定鄂板拼装焊接系统侧板定位座处的结构示意图;
图5为本定鄂板拼装焊接系统横板定位座处的结构示意图;
图6为本定鄂板拼装焊接定位示意图。
图中:1、底板;2、横板;3、侧板;4、底板传送带;5、夹具;6、固定底座;7、定位钩;8、横板定位座;9、侧板定位座;10、横板固定工作板;11、横板传送带;12、侧板传送带;13、侧板固定工作板;14、焊接座;15、焊枪;16、横板升降油缸;17、侧板送料油缸;21、横板定位孔;31、侧板定位孔;71、横板定位钩;72、侧板定位钩;81、横板送料台;91、侧板送料台;92、侧板送料板;93、限位板;94、侧挡板;95、旋转挡板;96、弹簧;97、顶杆;131、送料杆。
具体实施方式
下面将结合本发明实施例中的附图,对本发明实施例中的技术方案进行清楚、完整地描述,显然,所描述的实施例仅仅是本发明一部分实施例,而不是全部的实施例。
实施例1
参照图1和图2,一种板式拼接型定鄂板,包括底板1、若干横板2和若干侧板3,若干所述侧板3均匀固定焊接于底板1的两个侧边,若干所述横板2平行焊接于底板1且端部与侧板3焊接连接。
本实施例中的定鄂板由板件与板件拼焊后成型,可以避免相应的铸造缺陷。本实施例中的定鄂板的尺寸和外形可做成与现有技术中定鄂板相同,也可以根据需求定制。
为方便横板2和侧板3的定位,所述横板2远离底板1的一侧设置横板定位孔21,所述侧板3远离底板1的一侧设置侧板定位孔31,上述定位孔可用于横板2和侧板3的加工定位。
实施例2
本实施例中提供一种基于实施例1中板式拼接型定鄂板的拼装焊接系统,参考图3,所述拼装焊接系统包括底板传送带4和在底板传送带4传动方向依次设置的横板定位座8、侧板定位座9和焊接座14。所述横板定位座8用于将横板2送到底板1焊接相对位置;侧板定位座9用于将侧板3送到底板1焊接相对位置;焊接座14上设置焊枪15,焊枪15用于将底板1、横板2和侧板3之间进行焊接。
具体的,所述底板传送带4的传送表面设置用于夹持固定底座6的夹具5,底板传送带4的一端设置固定底座6的上料位置,底板传送带4的另一端设置固定底座6的下料位置。所述固定底座6的中部设置用于固定底板1的夹持件,底板1被固定于固定底座6,通过底板传送带4进行传送。
进一步的,所述固定底座6的两侧设置用于固定横板2和侧板3的定位钩7。所述定位钩7的一端与固定底座6旋转连接,所述定位钩7的一端为自由端。定位钩7的自由端用于插入横板定位孔21和侧板定位孔31中,进行横板2和侧板3的定位。本实施例中,定位钩7包括横板定位钩71和侧板定位钩72。
进一步的,所述横板定位座8设置用于夹持横板2的横板传送夹,所述横板传送夹由两个对称设置的横板传送带11组合而成,横板2位于横板传送带11之间,横板传送带11相对运动,可对横板2进行传送。若干所述横板传送夹固定连接于横板固定工作板10,横板传送夹按照在底板1目标位置固定于横板固定工作板10。所述横板固定工作板10与横板定位座8之间设置竖直方向的横板升降油缸16,横板升降油缸16用于驱动横板固定工作板10移动,横板升降油缸16与横板传送夹相配合完成横板2被送至底板1的目标位置。
同样的,所述侧板定位座9设置用于夹持侧板3的侧板传送夹,所述侧板传送夹由两个对称设置的侧板传送带12组合而成,侧板3位于侧板传送带12之间,侧板传送带12相对运动,可对侧板3进行传送。若干所述侧板传送夹固定连接于侧板固定工作板13,侧板传送夹按照在底板1目标位置固定于侧板固定工作板13。所述侧板固定工作板13与侧板定位座9之间设置竖直方向的侧板送料油缸17,侧板送料油缸17用于驱动侧板固定工作板13移动,与侧板传送夹相配合完成侧板3被送至底板1的目标位置。横板2和侧板3的焊接定位参考图6。
为方便横板和侧板的送料,横板定位座8和侧板定位座9的顶部分别设置用于板材送料的送料结构。
具体的,参考图4,所述侧板固定工作板13和侧板定位座9设置位置与侧板传送带12之间间隙对应的送料孔。所述侧板定位座9的送料结构包括位于侧板定位座9顶部的侧板送料台91,侧板送料台91的两侧设置倾斜的侧板送料板92,侧板送料台91与侧板送料板92的顶部旋转连接,所述侧板送料板92的底部延伸至侧板定位座9的送料孔。所述侧板定位座9于侧板送料板92的底部位置设置限位板93,所述侧板送料板92的底部与侧板定位座9之间设置弹簧96,弹簧96可时所述的传送面低于限位板93的顶部。限位板93可挡住侧板送料板92上的侧板3,阻止侧板3进入侧板定位座9的送料孔。
进一步的,所述侧板固定工作板13设置用于将侧板送料板92的底部顶起的送料杆131,当固定工作板13上移,送料杆131可推动侧板送料板92的底部,使侧板送料板92的底部高于限位板93的顶部,侧板送料板92上的侧板可进入侧板定位座9的送料孔。
本实施例中,所述侧板定位座9送料孔于限位板93对面一侧设置侧挡板94,所述侧挡板94顶部的高度高于限位板93的顶部。侧挡板94用于在侧板可进入侧板定位座9的送料孔时防止侧板3翻出侧板定位座9。
进一步的,所述侧板定位座9的底部设置旋转挡板95,旋转挡板95与侧板定位座9旋转连接。所述旋转挡板95的一侧位于侧板定位座9的送料孔的下方,旋转挡板95用于侧板定位座9的送料孔进行关闭。旋转挡板95的另一侧通过顶杆97连接侧板送料板92的底部且与送料杆131在竖直方向上的位置对应,所述顶杆97与旋转挡板95滑动连接。当固定工作板13上移,送料杆131可从顶杆97所在侧推动旋转挡板95,旋转挡板95旋转,旋转挡板95的一侧离开侧板定位座9送料孔的下方,侧板定位座9的送料孔处于打开的状态,旋转挡板95的另一侧通过顶杆97推动侧板送料板92的底部,使侧板送料板92的底部高于限位板93的顶部,侧板送料板92上的侧板3可进入侧板定位座9的送料孔,完成侧板3的自动进料。
参考图5,横板定位座8的顶部也设置了与侧板定位座9结构远离相同的送料结构,用于横板2的自动送料。
本实施例中的定鄂板拼装焊接系统工作过程为:
步骤一:将底板1固定于固定底座6,然后在底板传送带4一端的固定底座6上料位置将固定底座6固定于夹具5上。
步骤二:固定底座6经过横板定位座8,横板定位座8上的横板升降油缸16与横板传送夹相配合,将横板2送至底板1的目标位置,固定底座6上的横板定位钩71旋转,参考图4,横板定位钩71的自由端插入横板2的横板定位孔21中,对横板2进行定位;横板2定位完毕,横板固定工作板10上移回位,通过横板定位座8对应的送料结构,下一批横板穿过横板定位座8和横板固定工作板10进入横板传送夹的横板传送带11之间,为下一底板1经过做准备。
步骤三:固定底座6经过侧板定位座9,侧板定位座9上的侧板送料油缸17与侧板传送夹相配合相配合,将侧板3送至底板1的目标位置,固定底座6上的侧板定位钩72旋转,参考图5,侧板定位钩72的自由端插入侧板3的侧板定位孔31中,对侧板3进行定位;
侧板3定位完毕,侧板固定工作板13上移回位,送料杆131可从顶杆97所在侧推动旋转挡板95,旋转挡板95旋转,旋转挡板95的一侧离开侧板定位座9送料孔的下方,侧板定位座9的送料孔处于打开的状态,旋转挡板95的另一侧通过顶杆97推动侧板送料板92的底部,使侧板送料板92的底部高于限位板93的顶部,侧板送料板92上的侧板3可进入侧板定位座9的送料孔,下一批侧板3穿过侧板定位座9和侧板固定工作板13的落料孔进入侧板传送夹的侧板传送带12之间,为下一底板1经过做准备。
步骤四:横板2和侧板3定位完毕,固定底座6经过焊接座14,焊枪15对底板1、横板2和侧板3之间进行焊接,完成定鄂板的拼装焊接。
步骤五:在底板传送带4另一端的固定底座6下料位置将固定底座6从夹具5上取下,随后将成型的定鄂板从固定底座6上取下。
本实施例中的拼装焊接系统可用于板式拼接型定鄂板的加工,通过依次对横板与底板定位、侧板与底板定位后,再对底板、横板和侧板之间进行焊接,可形成板式拼接型定鄂板的自动焊接;且在焊接过程中,底板和横板可进行自动上料,可节省人工,加工效率高。
以上所述,仅为本发明较佳的具体实施方式,但本发明的保护范围并不局限于此,任何熟悉本技术领域的技术人员在本发明揭露的技术范围内,根据本发明的技术方案及其发明构思加以等同替换或改变,都应涵盖在本发明的保护范围之内。
Claims (3)
1.一种板式拼接型定鄂板,其特征在于,包括底板(1)、若干横板(2)和若干侧板(3),若干所述侧板(3)均匀固定焊接于底板(1)的两个侧边,若干所述横板(2)平行焊接于底板(1)且端部与侧板(3)焊接连接;
所述横板(2)远离底板(1)的一侧设置横板定位孔(21),所述侧板(3)远离底板(1)的一侧设置侧板定位孔(31);
所述定鄂板通过拼装焊接系统拼接,所述拼装焊接系统包括底板传送带(4)和在底板传送带(4)传动方向依次设置的横板定位座(8)、侧板定位座(9)和焊接座(14);
所述底板传送带(4)的传送表面设置用于夹持固定底座(6)的夹具(5),所述固定底座(6)的中部设置用于固定底板(1)的夹持件,所述固定底座(6)的两侧设置用于固定横板(2)和侧板(3)的定位钩(7);
所述横板定位座(8)设置用于夹持横板(2)的横板传送夹,所述横板传送夹由两个对称设置的横板传送带(11)组合而成,若干所述横板传送夹固定连接于横板固定工作板(10),所述横板固定工作板(10)与横板定位座(8)之间设置竖直方向的横板升降油缸(16);
所述侧板定位座(9)设置用于夹持侧板(3)的侧板传送夹,所述侧板传送夹由两个对称设置的侧板传送带(12)组合而成,若干所述侧板传送夹固定连接于侧板固定工作板(13),所述侧板固定工作板(13)与侧板定位座(9)之间设置竖直方向的侧板送料油缸(17);
所述焊接座(14)上设置焊枪(15);
所述侧板固定工作板(13)和侧板定位座(9)设置位置与侧板传送带(12)之间间隙对应的送料孔;
所述侧板定位座(9)的顶部设置侧板送料台(91),侧板送料台(91)的两侧设置倾斜的侧板送料板(92),所述侧板送料板(92)的底部延伸至侧板定位座(9)的送料孔;
所述侧板定位座(9)于侧板送料板(92)的底部位置设置限位板(93),所述侧板送料板(92)的底部与侧板定位座(9)之间设置弹簧(96);
所述侧板送料板(92)的传送面低于限位板(93)的顶部;所述侧板固定工作板(13)设置用于将侧板送料板(92)的底部顶起的送料杆(131);
所述侧板定位座(9)的底部设置旋转挡板(95),所述旋转挡板(95)的一侧位于侧板定位座(9)的送料孔的下方,旋转挡板(95)的另一侧通过顶杆(97)连接侧板送料板(92)的底部且与送料杆(131)在竖直方向上的位置对应,所述顶杆(97)与旋转挡板(95)滑动连接。
2.根据权利要求1所述的板式拼接型定鄂板,其特征在于,所述定位钩(7)的一端与固定底座(6)旋转连接,所述定位钩(7)的一端为自由端。
3.根据权利要求1或者2所述的板式拼接型定鄂板,其特征在于,所述侧板定位座(9)送料孔于限位板(93)对面一侧设置侧挡板(94),所述侧挡板(94)顶部的高度高于限位板(93)的顶部。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202111313585.9A CN113908913B (zh) | 2021-11-08 | 2021-11-08 | 一种板式拼接型定鄂板及其拼装焊接系统 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202111313585.9A CN113908913B (zh) | 2021-11-08 | 2021-11-08 | 一种板式拼接型定鄂板及其拼装焊接系统 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| CN113908913A CN113908913A (zh) | 2022-01-11 |
| CN113908913B true CN113908913B (zh) | 2022-06-24 |
Family
ID=79245616
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202111313585.9A Active CN113908913B (zh) | 2021-11-08 | 2021-11-08 | 一种板式拼接型定鄂板及其拼装焊接系统 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN113908913B (zh) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN119974573A (zh) * | 2025-04-16 | 2025-05-13 | 武汉市双桥科技有限公司 | 一种亚克力板粘合用夹紧工装 |
Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN2048393U (zh) * | 1989-04-12 | 1989-11-29 | 庄勇 | 单齿辊活动颚板破碎机 |
| CN1925919A (zh) * | 2004-03-02 | 2007-03-07 | 平户金属工业株式会社 | 铸造用浇口的破碎装置 |
| CN103372612A (zh) * | 2012-04-27 | 2013-10-30 | 珠海格力电器股份有限公司 | 柜式空调后板组件的组装方法及其所用的组装装置 |
| JP2015059340A (ja) * | 2013-09-19 | 2015-03-30 | 株式会社アキコ | 建物解体用圧砕機の破砕爪及び溶接方法 |
| CN213286961U (zh) * | 2020-09-15 | 2021-05-28 | 成都市启发工程机械有限公司 | 粉碎机动板组件、粉碎机执行机构和鄂式粉碎机 |
| CN213613772U (zh) * | 2020-09-28 | 2021-07-06 | 台山市新建业(药用)五金包装有限公司 | 自动上料机构 |
-
2021
- 2021-11-08 CN CN202111313585.9A patent/CN113908913B/zh active Active
Patent Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN2048393U (zh) * | 1989-04-12 | 1989-11-29 | 庄勇 | 单齿辊活动颚板破碎机 |
| CN1925919A (zh) * | 2004-03-02 | 2007-03-07 | 平户金属工业株式会社 | 铸造用浇口的破碎装置 |
| CN103372612A (zh) * | 2012-04-27 | 2013-10-30 | 珠海格力电器股份有限公司 | 柜式空调后板组件的组装方法及其所用的组装装置 |
| JP2015059340A (ja) * | 2013-09-19 | 2015-03-30 | 株式会社アキコ | 建物解体用圧砕機の破砕爪及び溶接方法 |
| CN213286961U (zh) * | 2020-09-15 | 2021-05-28 | 成都市启发工程机械有限公司 | 粉碎机动板组件、粉碎机执行机构和鄂式粉碎机 |
| CN213613772U (zh) * | 2020-09-28 | 2021-07-06 | 台山市新建业(药用)五金包装有限公司 | 自动上料机构 |
Also Published As
| Publication number | Publication date |
|---|---|
| CN113908913A (zh) | 2022-01-11 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN109366118B (zh) | 一种c型卡自动装配系统 | |
| CN107570855B (zh) | 一种螺母自动凸焊装置 | |
| CN220498260U (zh) | 一种汽车部件点焊自动搬运输送机构 | |
| CN113305584A (zh) | 一种全自动棒料加工机 | |
| CN109926831B (zh) | 热锻组合机床 | |
| CN113908913A (zh) | 一种板式拼接型定鄂板及其拼装焊接系统 | |
| CN116551401B (zh) | 太阳能边框锯切冲压自动化生产装置及加工工艺 | |
| CN105537431A (zh) | 一种用于钢绳端部与螺杆铆压固定的加工设备 | |
| CN210824358U (zh) | 一种异位金属片自动上料系统 | |
| CN219986573U (zh) | 重型型材坡口激光切管机 | |
| CN204771203U (zh) | 一种空调底座螺栓、底座脚自动焊接生产系统 | |
| CN215248191U (zh) | 自动分板机 | |
| CN209532162U (zh) | 一种具有自动输料装置的多轴卧式开孔机 | |
| CN112091490A (zh) | 一种用于管板机器人焊接的自动上料与联动压紧装置 | |
| CN118023804A (zh) | 一种连杆总成的自动化上料焊接定位设备 | |
| CN108247350B (zh) | 一种能铣钳子头异形外侧弧结构的自动连续加工机床 | |
| CN117047328A (zh) | 重型型材坡口激光切管机 | |
| CN113649722B (zh) | 一种钢筋搭接焊接机 | |
| CN219444334U (zh) | 一种用于锥套产品多件装夹的夹具 | |
| CN209532287U (zh) | 一种具有定位夹紧机构的多轴卧式开孔机 | |
| CN109625898B (zh) | 一种链条销轴输送装置 | |
| CN109731998B (zh) | 一种断路器底片的加工设备 | |
| CN109807282B (zh) | 一种链条截断装置及其方法 | |
| CN209532286U (zh) | 一种具有抬送料机构的多轴卧式开孔机 | |
| CN114955484A (zh) | 一种用于活动扳手的无序分料及理料装置及方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| GR01 | Patent grant | ||
| GR01 | Patent grant | ||
| PE01 | Entry into force of the registration of the contract for pledge of patent right | ||
| PE01 | Entry into force of the registration of the contract for pledge of patent right |
Denomination of invention: A plate splicing type fixed jaw plate and its assembly welding system Effective date of registration: 20231113 Granted publication date: 20220624 Pledgee: Bank of Jiangsu Limited by Share Ltd. Wuxi branch Pledgor: WUXI KEMA MACHINE Co.,Ltd. Registration number: Y2023980064455 |