CN113753661A - 一种线束自动盘线装置 - Google Patents
一种线束自动盘线装置 Download PDFInfo
- Publication number
- CN113753661A CN113753661A CN202010487382.0A CN202010487382A CN113753661A CN 113753661 A CN113753661 A CN 113753661A CN 202010487382 A CN202010487382 A CN 202010487382A CN 113753661 A CN113753661 A CN 113753661A
- Authority
- CN
- China
- Prior art keywords
- wire
- turntable
- rotary table
- guide
- rotary
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images



Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H54/00—Winding, coiling, or depositing filamentary material
- B65H54/02—Winding and traversing material on to reels, bobbins, tubes, or like package cores or formers
- B65H54/10—Winding and traversing material on to reels, bobbins, tubes, or like package cores or formers for making packages of specified shapes or on specified types of bobbins, tubes, cores, or formers
- B65H54/14—Winding and traversing material on to reels, bobbins, tubes, or like package cores or formers for making packages of specified shapes or on specified types of bobbins, tubes, cores, or formers on tubes, cores, or formers having generally parallel sides, e.g. cops or packages to be loaded into loom shuttles
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H67/00—Replacing or removing cores, receptacles, or completed packages at paying-out, winding, or depositing stations
- B65H67/04—Arrangements for removing completed take-up packages and or replacing by cores, formers, or empty receptacles at winding or depositing stations; Transferring material between adjacent full and empty take-up elements
- B65H67/0405—Arrangements for removing completed take-up packages or for loading an empty core
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2701/00—Handled material; Storage means
- B65H2701/30—Handled filamentary material
- B65H2701/34—Handled filamentary material electric cords or electric power cables
- B65H2701/341—Handled filamentary material electric cords or electric power cables in a manufacturing process
Landscapes
- Coiling Of Filamentary Materials In General (AREA)
- Manufacture Of Motors, Generators (AREA)
Abstract
本发明涉及一种线束自动盘线装置,包括转盘组件、安装在转盘组件上的多个盘线柱及旋转驱动装置,所述旋转驱动装置驱动所述转盘组件正转或反转,所述盘线柱与转盘组件之间被配置成,当所述转盘组件正转时使所述盘线柱移动至第一位置并绕线,当所述转盘组件反转时使所述盘线柱移动至第二位置以使所述盘线柱脱离线盘。本发明整体结构巧妙,自动化程度高,通过转盘的转动既可实现绕线,同时还可以实现标准直径的定位,在绕线结束后可控制盘线柱脱离线盘,方便取线,可大幅提高工作效率。
Description
技术领域
本发明涉及一种电缆加工技术领域,特别涉及一种线束自动盘线装置。
背景技术
在电缆生产制作过程中,常常需要将制作完成的电缆按照一定的尺寸规格卷绕起来形成电缆盘,以方便存储和运输。在动车组等轨道车辆电线下料过程中,存在线束完成下料后线束较粗、较重、盘线困难等问题,目前作业模式是由多个人协作手动盘线,工人劳动强度大、效率低、成本高,且线盘直径不统一、不方便搬运,而且绕出的线盘外观参差不齐。特别是随着电气系统功能的增加,以动车组为例,从200公里8编组每列10800多根配线,到新一代16编组每列30000多根配线,现有的手动盘线方式已不能满足生产需求。
发明内容
本发明主要解决的技术问题是,提供一种可实现自动化盘线,降低作业劳动强度,提高工作效率,并且可制作标准直径线束,方便转运的线束自动盘线装置。
为实现上述目的,本发明的技术方案是:
一种线束自动盘线装置,包括转盘组件、安装在转盘组件上的多个盘线柱及旋转驱动装置,所述旋转驱动装置驱动所述转盘组件正转或反转,所述盘线柱与转盘组件之间被配置成,当所述转盘组件正转时使所述盘线柱移动至第一位置并绕线,当所述转盘组件反转时使所述盘线柱移动至第二位置以使所述盘线柱脱离线盘。
进一步,所述转盘组件上安装有升降机构,用于调节转盘组件的置线平面与盘线柱之间的相对高度,在绕线时使盘线柱高于置线平面,绕线结束取线时盘线柱的最顶端低于置线平面或与置线平面处于同一平面。
进一步,所述转盘组件包括第一转盘和第二转盘,所述第二转盘安装于第一转盘的上方,所述旋转驱动装置与第一转盘连接并驱动第一转盘旋转,在所述第一转盘上设置有多个第一导向道,在所述第二转盘上设置有多个第二导向道,所述第一导向道与第一转盘的法线方向垂直,所述第二导向道与第一导向道之间具有夹角,所述盘线柱与第一导向道和第二导向道滑动连接并在第一位置和第二位置之间转换,所述第一转盘旋转时通过盘线柱带动第二转盘同步旋转。
进一步,在所述第一转盘的下方还设置有第三转盘,所述盘线柱的底部与第三转盘滑动连接,所述第三转盘上连接有第一升降机构,所述第一升降机构带动第三转盘升降并联带盘线柱升降,所述第一转盘旋转时通过盘线柱带动第三转盘同步旋转;或,所述第二转盘连接有第二升降机构,所述第二升降机构带动第二转盘升降。
进一步,在所述第三转盘上设置有多个滑动副,所述滑动副的滑轨与第一导向道平行,第一导向道和第二导向道为长条形开口槽,所述盘线柱的底部固定在滑动副的滑块上并向上依次穿过第一导向道和第二导向道。
进一步,所述第一升降机构和第二升降机构均包括升降驱动装置及升降平台,所述第二转盘或第三转盘与对应的升降平台之间转动连接,所述升降驱动装置驱动升降平台及对应的第二转盘或第三转盘升降。
进一步,所述第二导向道和第一导向道之间的夹角为30-60°。
进一步,所述第二位置为第二导向道的内侧端部,所述第一位置为第二导向道的外侧端部;或,在至少其中一个第二导向道或第一导向道上安装有限位件,所述限位件用于限定第一位置在第一导向道或第二导向道上所处的位置。
进一步,所述转盘组件、旋转驱动装置安装在移动小车上,车架呈箱形结构。
进一步,在所述车架的一侧安装有把手,另一侧安装有滚轴,线速绕过滚轴与盘线柱连接。
综上内容,本发明所述的一种线束自动盘线装置,与现有技术相比,具有如下优点:
(1)该装置整体结构巧妙,自动化程度高,通过转盘的转动既可实现绕线,同时还可以实现线盘标准直径的定位,在绕线结束后可控制盘线柱脱离线盘,方便取线,可大幅提高工作效率。
(2)该装置利用旋转驱动装置在实现转盘旋转绕线的同时,又可以通过正转与反转的控制实现盘线柱在绕线的第一位置和取线时的第二位置之间转换,不需要分别设置绕线旋转的机构和使盘线柱脱离线盘的机构,同时,在转盘正转绕线时,在旋转力的作用下盘线柱可始终定位的第一位置且具有向外的扩张力,有利于克服线束缠绕时的收缩力,保证线盘的直径为标准直径。该装置利用一套旋转机构可以同时实现多种功能,使整个装置更加简单,且易于操作。
(3)该装置通过设置升降机构,使在绕线结束后可以将盘线柱的顶部降至置线平面的下方,使线盘取用更加方便,有利于将工人的工作效率进一步提高。
附图说明
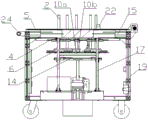
图1是本发明盘线装置的结构示意图;
图2是本发明盘线装置的结构剖视图;
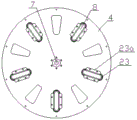
图3是本发明第一转盘的结构示意图;
图4是本发明第三转盘的结构示意图;
图5是本发明线卡结构示意图。
如图1至图5所示,转盘组件1,盘线柱2,旋转驱动装置3,第一转盘4,第二转盘5,第三转盘6,安装孔7,第一导向道8,,第二导向道9,滑动副10,滑轨10a,滑块10b,置线平面11,开口12,升降驱动装置13,升降平台14,上安装平台15,下安装平台16,立柱17,移动小车18,车架19,上限位开关20,下限位开关21,线卡22,主体22a,卡接部22b,防护套23,安装部23a,把手24,滚轴25,保护套26。
具体实施方式
下面结合附图与具体实施方式对本发明作进一步详细描述:
实施例一:
如图1和图2所示,本发明提供一种线束自动盘线装置,包括转盘组件1、安装在转盘组件1上的多个盘线柱2及旋转驱动装置3。
其中,旋转驱动装置3驱动转盘组件1正转或反转,盘线柱2与转盘组件1之间被配置成:绕线时,控制转盘组件1正转,使所有盘线柱2向外移动至第一位置,同时开始绕线,线缆放置在转盘组件1最上方的置线平面11上沿盘线柱2缠绕,此过程中多个盘线柱2围成的圆周尺寸限定线盘的直径;盘线结束后,控制转盘组件1反转,使所有盘线柱2反向向中心移动至第二位置,使所有盘线柱2均脱离线盘,方便工人取线。
为了进一步方便取线,转盘组件1上还安装有升降机构,用于调节转盘组件1的置线平面11与盘线柱2之间的相对高度。在绕线时,使盘线柱2高于置线平面11,绕线结束需要取线时,使盘线柱2的最顶端低于置线平面11或与置线平面11处于同一平面。
具体地,本实施例中,转盘组件1包括第一转盘4、第二转盘5和第三转盘6,第二转盘5、第一转盘4和第三转盘6由上至下依次设置,第二转盘5的上表面即为置线平面11,绕线时线束放置在第二转盘5的上表面上。
旋转驱动装置3优选采用伺服电机,旋转驱动装置3的输出端与第一转盘4连接并驱动第一转盘4旋转,如图3所示,第一转盘4的中心具有安装孔7,安装孔7带键槽,伺服电机的输出端插入安装孔7内并通过键连接。
在第一转盘3上设置有多个第一导向道8,在第二转盘4上设置有多个第二导向道9,第一导向道8与第一转盘3的法线方向垂直,第二导向道9与第一导向道8一一对应设置,但第二导向道9与第一导向道8之间具有夹角,多个第二导向道9的倾斜方向相同,夹角的角度根据盘线柱2移动的最大距离而定,优选第二导向道9和第一导向道8之间的夹角为30-60°,更优选夹角为40-50°,最佳值选择为47°。
本实施例中优选第一导向道8和第二导向道9均为长条形开口槽,盘线柱2的底部与第三转盘5之间滑动连接,盘线柱2向上依次穿过第一导向道8和第二导向道9,并从第二导向道9穿出一定高度用于盘线,在正转和反转时,盘线柱2在对应的第一导向道8和第二导向道9内滑动。本实施例中,如图4所示,优选在第三转盘5上设置有多个滑动副10,由直线滑轨10a和沿滑轨10a滑动的滑块10b组成,滑轨10a通过螺钉固定在第三转盘6上,滑轨10a可以采用T形滑轨或燕尾形滑轨,滑块10b上对应设置有T形或燕尾形滑槽,盘线柱2的底部固定在滑动副10的滑块10b上,滑轨10a与第一导向道8平行,第三转盘6的中心具有用于穿过伺服电机输出轴的开口12,在开口12处通过螺钉固定一尼龙材料的保护套26,用于保证其中穿过的输出轴。第一导向道8、第二导向道9及滑动副10的数量与盘线柱2的数量相同且对应设置。
第一转盘4为主动转盘,第二转盘4和第三转盘5为从动转盘,旋转驱动装置3驱动第一转盘3旋转时,盘线柱2的中部在第一导向道8内滑动,同时盘线柱2的上部在第二导向道9内滑动,底部沿滑轨10a滑动,第一转盘3的旋转通过盘线柱2就会带动第二转盘5和第三转盘6同步旋转。由于第一导向道8和第二导向道9之间具有一定夹角,第一转盘4带动第二转盘5旋转时,在第二导向道9的限制作用下,盘线柱2会沿第二导向道9移动,盘线柱2进而在第一位置和第二位置之间转换。其中,第一位置为第二导向道9的外侧端部,第二位置为第二导向道9的内侧端部,即在第一转盘4正转时,带动第二转盘5正转,此时盘线柱2会从第二位置向第一位置滑动并限制在第一位置处,绕线结束后,第一转盘4反转时,带动第二转盘5反转,此时盘线柱2会从第一位置向第二位置滑动并限制在第二位置处,使所有盘线柱2均脱离线盘,方便工人取线。
利用旋转驱动装置3在实现第二转盘5旋转绕线的同时,又可以通过正转与反转的控制实现盘线柱2在绕线的第一位置和取线时的第二位置之间转换,不需要分别设置绕线旋转的机构和使盘线柱脱离线盘的机构,同时,在第二转盘5正转绕线时,在旋转力的作用下盘线柱2可始终定位的第一位置且具有向外的扩张力,有利于克服线束缠绕时的收缩力,保证线盘的直径为标准直径。该装置利用一套旋转机构可以同时实现多种功能,使整个装置更加简单,且易于操作。
本实施例中,为了调节转盘组件1的置线平面11与盘线柱2之间的相对高度,在第三转盘6上连接有第一升降机构,第一升降机构带动第三转盘6升降并联带盘线柱2升降。
具体地,第一升降机构包括升降驱动装置13及升降平台14,第三转盘6与升降平台14之间通过轴套(图中未标示)转动连接,升降驱动装置13优选采用螺杆电机,杆电机的输出端与升降平台14固定连接,螺杆电机驱动升降平台14及第三转盘6升降,进而带动盘线柱2升降。绕线时,控制螺杆电机的输出端正转,带动第三转盘6上升,盘线柱2穿出第二转盘5用以绕线。绕线结束盘线柱2移动至第二位置后,控制螺杆电机的输出端反转,带动第三转盘6下降,使盘线柱2的顶部下降至置线平面11的下方,方便工作人员取线。
盘线装置还包括上安装平台15和下安装平台16,升降平台14位于上安装平台15和下安装平台16之间,第二转盘5与上安装平台15之间通过轴套(图中未标示)转动连接,升降驱动装置13安装在下安装平台16上,下安装平台16、升降平台14及上安装平台15之间通过四根垂直的立柱17连接,第一转盘4和第三转盘6位于四根立柱17的中间,升降平台14与立柱17之间通过轴套连接,升降平台14可相对于立柱17上下移动,立柱17起到支撑和导向的作用,用以确保第三转盘6平稳旋转和升降,进而保证绕线的质量。为了控制盘线柱2的升降高度,在升降平台14上还安装有上限位开关20和下限位开关21,上限位开关20和下限位开关21可以采用现有技术中的任一种结构形式,这里不再另外描述。
本实施例中,如图1和图5所示,在其中一个第二导向道9的开口槽内安装线卡22,线缆的头部卡在线卡22内以方便盘线,线卡22安装在盘线柱2的内侧,线卡22采用可拆卸的方式卡固在开口槽内,线卡22的主体22a上开有卡口,线束的端部卡固在卡口内,主体22a的下方是卡接部22b,卡接部22b的尺寸与开口槽的尺寸相匹配,直接卡在开口槽内即可实现固定。当然,线卡22也可以直接固定在第二转盘5上。
在盘线柱2外表面套有聚四氟乙烯管(图中未示出),用于保护盘线柱2,避免磨损。同时,在第一导向道8和第二导向道9的开口槽内还安装防护套23,用于进一步保护盘线柱2。防护套23为环形结构,其形状与开口槽的形状相匹配,套装在开口槽内,防护套23的两侧向外伸出安装部23a,安装部23a通过螺钉固定在第二转盘5或第一转盘4上。
如图1和图2所示,为了方便操作及转移,本实施例中,进一步优选将转盘组件1、旋转驱动装置3等设备全部集成安装在移动小车18上,工作人员可以根据需要将该盘线装置推至车间的任意位置。
移动小车18的车架19为箱体形的结构,在车架19的一侧安装有用于推车的把手24,方便推动,车架19的另一侧安装有滚轴25,线束绕过滚轴25与盘线柱2连接,滚轴25的设置有利于线束运动平稳,保证线盘质量。滚轴25采用尼龙材料制成,避免线束磨损。箱形车架19的顶板作为上安装平台15,第二转盘5安装在车架19顶板的上方,其余部件全部安装在车架19的箱体内部,下安装平台16固定在箱形车架19的底板上,当然也可以直接利用箱形车架19的底板作为下安装平台16。伺服电机安装在箱形车架19的底板下方,利用轮子高度的空间安装伺服电机,有利于降低移动小车18的整体高度。在箱形车架19的一侧设置有检查门(图中未示出),方便操作人员对内部设备进行日常维护检修。
该装置的操作步骤如下:
1、将线缆的头部卡在线卡22内。
2、按下该装置的启动按钮,启动后,伺服电机带动第一转盘4正转,盘线柱2移动至第二转盘6外端较大直径的第一位置(即第二导向道9外端部)处,同时,在盘线柱2的带动下带动第二转盘5和第三转盘6同步正转,将下线结束的线束整齐在盘线柱2上盘成一盘。
3、盘线结束后,伺服电机带动第一转盘4反转,盘线柱2移动至第二转盘6内端较小直径的第二位置(即第二导向道9内端部)处,同时在盘线柱2的带动下带动第二转盘5和第三转盘6同步反转。
4、驱动螺杆电机转动,带动第三转盘6下降,联动带动盘线柱2下降,即可将成盘线束从第二转盘5上取下。
该装置整体结构巧妙,自动化程度高,通过转盘的转动既可实现绕线,同时还可以实现标准直径的定位,在绕线结束后可控制盘线柱脱离线盘,方便取线,可大幅提高工作效率。
实施例二:
与实施例一不同之处在于,本实施例中,在转盘组件1中还包括限位件(图中未示出),用于根据不同标准直径的线盘要求限定盘线柱2向外侧移动的最大距离,即限定第一位置所在的位置,进一步提高该装置的通用性。
限位件可以通过螺钉固定在第二导向道9内,第二转盘5正转时盘线柱2最大移动至限位件处,限位件的拆装简单方便。
当然限位件也可以直接利用实施例一中所提供的防护套23,防护套23可以选用不同的规格,即防护套23的开口长度不同,即可限定盘线柱2最大的移动位置,该防护套23即可以起到保护盘线柱2的作用,同时也起到限位的作用。
实施例三:
与实施例一和实施例二不同之处在于,本实施例中,仅包括第一转盘4和第二转盘5,第二转盘5安装在第一转盘4的上方,旋转驱动装置3与第一转盘4连接并驱动第一转盘4正转和反转。此结构中,第一转盘4上的第一导向道8为滑动副,滑动副的结构与实施例一中所述相同,盘线柱2的底部与滑动副中的滑块固定连接,第二转盘5上的第二导向道9为长条形开口槽,盘线柱2的顶部向上穿过第二导向道9,第二导向道9与第一导向道8具有夹角,第一转盘4和第二转盘5之间的旋转关系与实施例一中的描述相同。
本实施例中,为了实现盘线柱2与置线平面11相对高度的调节,在第二转盘5连接第二升降机构(图中未示出),第二升降机构同样包括升降驱动装置及升降平台,第二转盘5与升降平台之间通过轴套(图中未标示)转动连接,升降平台安装在移动小车18的车架19顶板上。升降驱动装置优选采用螺杆电机,杆电机的输出端与升降平台固定连接,螺杆电机驱动升降平台升降,进而带动第二转盘5升降,进而调节盘线柱2与置线平面11的相对高度。
绕线时,控制螺杆电机的输出端旋转,带动第二转盘5下降,盘线柱2穿出第二转盘5用以绕线。绕线结束盘线柱2移动至第二位置后,控制螺杆电机的输出端反向旋转,带动第二转盘5上降,使第二转盘5的上表面高于盘线柱2的顶部,方便工作人员取线。
如上所述,结合附图所给出的方案内容,可以衍生出类似的技术方案。但凡是未脱离本发明技术方案的内容,依据本发明的技术实质对以上实施例所作的任何简单修改、等同变化与修饰,均仍属于本发明技术方案的范围内。
Claims (10)
1.一种线束自动盘线装置,其特征在于:包括转盘组件、安装在转盘组件上的多个盘线柱及旋转驱动装置,所述旋转驱动装置驱动所述转盘组件正转或反转,所述盘线柱与转盘组件之间被配置成,当所述转盘组件正转时使所述盘线柱移动至第一位置并绕线,当所述转盘组件反转时使所述盘线柱移动至第二位置以使所述盘线柱脱离线盘。
2.根据权利要求1所述的一种线束自动盘线装置,其特征在于:所述转盘组件上安装有升降机构,用于调节转盘组件的置线平面与盘线柱之间的相对高度,在绕线时使盘线柱高于置线平面,绕线结束取线时盘线柱的最顶端低于置线平面或与置线平面处于同一平面。
3.根据权利要求1或2所述的一种线束自动盘线装置,其特征在于:所述转盘组件包括第一转盘和第二转盘,所述第二转盘安装于第一转盘的上方,所述旋转驱动装置与第一转盘连接并驱动第一转盘旋转,在所述第一转盘上设置有多个第一导向道,在所述第二转盘上设置有多个第二导向道,所述第一导向道与第一转盘的法线方向垂直,所述第二导向道与第一导向道之间具有夹角,所述盘线柱与第一导向道和第二导向道滑动连接并在第一位置和第二位置之间转换,所述第一转盘旋转时通过盘线柱带动第二转盘同步旋转。
4.根据权利要求3所述的一种线束自动盘线装置,其特征在于:在所述第一转盘的下方还设置有第三转盘,所述盘线柱的底部与第三转盘滑动连接,所述第三转盘上连接有第一升降机构,所述第一升降机构带动第三转盘升降并联带盘线柱升降,所述第一转盘旋转时通过盘线柱带动第三转盘同步旋转;
或,所述第二转盘连接有第二升降机构,所述第二升降机构带动第二转盘升降。
5.根据权利要求4所述的一种线束自动盘线装置,其特征在于:在所述第三转盘上设置有多个滑动副,所述滑动副的滑轨与第一导向道平行,第一导向道和第二导向道为长条形开口槽,所述盘线柱的底部固定在滑动副的滑块上并向上依次穿过第一导向道和第二导向道。
6.根据权利要求4所述的一种线束自动盘线装置,其特征在于:所述第一升降机构和第二升降机构均包括升降驱动装置及升降平台,所述第二转盘或第三转盘与对应的升降平台之间转动连接,所述升降驱动装置驱动升降平台及对应的第二转盘或第三转盘升降。
7.根据权利要求3所述的一种线束自动盘线装置,其特征在于:所述第二导向道和第一导向道之间的夹角为30—60°。
8.根据权利要求3所述的一种线束自动盘线装置,其特征在于:所述第二位置为第二导向道的内侧端部,所述第一位置为第二导向道的外侧端部;或,在至少其中一个第二导向道或第一导向道上安装有限位件,所述限位件用于限定第一位置在第一导向道或第二导向道上所处的位置。
9.根据权利要求1-8任一项所述的一种线束自动盘线装置,其特征在于:所述转盘组件、旋转驱动装置安装在移动小车上,车架呈箱形结构。
10.根据权利要求9所述的一种线束自动盘线装置,其特征在于:在所述车架的一侧安装有把手,另一侧安装有滚轴,线速绕过滚轴与盘线柱连接。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202010487382.0A CN113753661B (zh) | 2020-06-02 | 2020-06-02 | 一种线束自动盘线装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202010487382.0A CN113753661B (zh) | 2020-06-02 | 2020-06-02 | 一种线束自动盘线装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| CN113753661A true CN113753661A (zh) | 2021-12-07 |
| CN113753661B CN113753661B (zh) | 2023-05-30 |
Family
ID=78782767
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202010487382.0A Active CN113753661B (zh) | 2020-06-02 | 2020-06-02 | 一种线束自动盘线装置 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN113753661B (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN115285793A (zh) * | 2022-08-11 | 2022-11-04 | 索尔集团股份有限公司 | 一种用于电线电缆的走线稳定装置及走线稳定方法 |
Citations (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US6533205B1 (en) * | 2001-08-31 | 2003-03-18 | Stocker Yale, Inc. | Fiber optic cable winding tool |
| CN204714155U (zh) * | 2015-01-09 | 2015-10-21 | 深圳市奥科斯特智能装备股份有限公司 | 自动盘带装置 |
| CN105645175A (zh) * | 2016-03-31 | 2016-06-08 | 中特科技工业(青岛)有限公司 | 一种全自动绕线机 |
| CN205855583U (zh) * | 2016-07-29 | 2017-01-04 | 浙江六环电线电缆有限公司 | 一种电缆自动卷取装置 |
| CN206108570U (zh) * | 2016-08-31 | 2017-04-19 | 厦门银佳华电子设备有限公司 | 一种内圈可自动调整的绕线装置 |
| CN206569812U (zh) * | 2017-03-10 | 2017-10-20 | 福建海峡科化股份有限公司 | 一种绕管机构 |
| CN108083013A (zh) * | 2018-01-27 | 2018-05-29 | 山东建筑大学 | 一种自动的塑胶管盘管机 |
| CN209758755U (zh) * | 2019-04-01 | 2019-12-10 | 中车唐山机车车辆有限公司 | 盘线布线装置 |
| CN210339941U (zh) * | 2019-07-02 | 2020-04-17 | 天津华源时代金属制品有限公司 | 镀锌丝缠绕成盘装置 |
-
2020
- 2020-06-02 CN CN202010487382.0A patent/CN113753661B/zh active Active
Patent Citations (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US6533205B1 (en) * | 2001-08-31 | 2003-03-18 | Stocker Yale, Inc. | Fiber optic cable winding tool |
| CN204714155U (zh) * | 2015-01-09 | 2015-10-21 | 深圳市奥科斯特智能装备股份有限公司 | 自动盘带装置 |
| CN105645175A (zh) * | 2016-03-31 | 2016-06-08 | 中特科技工业(青岛)有限公司 | 一种全自动绕线机 |
| CN205855583U (zh) * | 2016-07-29 | 2017-01-04 | 浙江六环电线电缆有限公司 | 一种电缆自动卷取装置 |
| CN206108570U (zh) * | 2016-08-31 | 2017-04-19 | 厦门银佳华电子设备有限公司 | 一种内圈可自动调整的绕线装置 |
| CN206569812U (zh) * | 2017-03-10 | 2017-10-20 | 福建海峡科化股份有限公司 | 一种绕管机构 |
| CN108083013A (zh) * | 2018-01-27 | 2018-05-29 | 山东建筑大学 | 一种自动的塑胶管盘管机 |
| CN209758755U (zh) * | 2019-04-01 | 2019-12-10 | 中车唐山机车车辆有限公司 | 盘线布线装置 |
| CN210339941U (zh) * | 2019-07-02 | 2020-04-17 | 天津华源时代金属制品有限公司 | 镀锌丝缠绕成盘装置 |
Non-Patent Citations (2)
| Title |
|---|
| 杨涛等: "基于PLC绕线机控制系统设计", 组合机床与自动化加工技术 * |
| 许中明等: "一种新型数控立式绕线机的研制", 《顺德职业技术学院学报》 * |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN115285793A (zh) * | 2022-08-11 | 2022-11-04 | 索尔集团股份有限公司 | 一种用于电线电缆的走线稳定装置及走线稳定方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| CN113753661B (zh) | 2023-05-30 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN117253717B (zh) | 一种干式变压器绕线设备及其绕线工艺 | |
| CN106532137B (zh) | 一种卷绕装置及其制作方法 | |
| CN214672215U (zh) | 一种变压器加工用线圈绕线装置 | |
| CN112645141A (zh) | 一种电缆加工用组合型绕丝机组 | |
| CN113753661B (zh) | 一种线束自动盘线装置 | |
| CN209758755U (zh) | 盘线布线装置 | |
| US3714973A (en) | Coil transfer and storage tool and machine for winding same | |
| CN205998755U (zh) | 自动绕线设备 | |
| CN113387241B (zh) | 一种电气工程电缆用束线设备 | |
| CN115189528A (zh) | 一种电机定子的扁线分离设备 | |
| CN112061877B (zh) | 风力发电机组动力电缆绕线、下线装置及绕线、下线方法 | |
| CN221379160U (zh) | 一种用于缠绕线圈电感的自动绕线机 | |
| CN219760824U (zh) | 一种发电机线圈绕制装置 | |
| CN220155373U (zh) | 一种感应线圈绕线装置 | |
| CN118017783A (zh) | 一种发电机定子生产用钢条缠绕装置 | |
| CN113443521B (zh) | 一种全自动双盘收线设备 | |
| CN210824826U (zh) | 一种新型电缆卷收装置 | |
| CN110950164A (zh) | 一种电力工程的绞磨机 | |
| CN210558625U (zh) | 电线电缆双主轴自动绕线成盘装置 | |
| CN115057302A (zh) | 一种用于电线电缆生产时便于更换卷筒的收卷设备 | |
| CN211209545U (zh) | 一种旋转式双模绕线结构 | |
| CN113972035A (zh) | 一种电源线挤塑生产加工用智能调节线缆导向设备 | |
| CN218447538U (zh) | 制造磁轭变压器的绕线设备 | |
| CN202721024U (zh) | 一种变压器线圈拉紧装备 | |
| CN217994901U (zh) | 一种用于ac电源线捆扎的设备 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| GR01 | Patent grant | ||
| GR01 | Patent grant |