CN113606237A - 一种开槽螺母结构及采用螺钉顶压的螺母防松方法 - Google Patents
一种开槽螺母结构及采用螺钉顶压的螺母防松方法 Download PDFInfo
- Publication number
- CN113606237A CN113606237A CN202110851028.6A CN202110851028A CN113606237A CN 113606237 A CN113606237 A CN 113606237A CN 202110851028 A CN202110851028 A CN 202110851028A CN 113606237 A CN113606237 A CN 113606237A
- Authority
- CN
- China
- Prior art keywords
- nut
- bearing
- hole
- slotted nut
- slotted
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 238000000034 method Methods 0.000 title claims abstract description 88
- 238000001125 extrusion Methods 0.000 claims description 7
- 238000003825 pressing Methods 0.000 claims description 6
- 238000005096 rolling process Methods 0.000 claims description 5
- 238000009434 installation Methods 0.000 claims description 3
- 230000002265 prevention Effects 0.000 description 7
- 239000004033 plastic Substances 0.000 description 2
- 238000004080 punching Methods 0.000 description 2
- 239000004677 Nylon Substances 0.000 description 1
- 235000008331 Pinus X rigitaeda Nutrition 0.000 description 1
- 235000011613 Pinus brutia Nutrition 0.000 description 1
- 241000018646 Pinus brutia Species 0.000 description 1
- 229910000831 Steel Inorganic materials 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 238000010438 heat treatment Methods 0.000 description 1
- 238000012423 maintenance Methods 0.000 description 1
- 239000000463 material Substances 0.000 description 1
- 230000010358 mechanical oscillation Effects 0.000 description 1
- 229920001778 nylon Polymers 0.000 description 1
- 230000003068 static effect Effects 0.000 description 1
- 239000010959 steel Substances 0.000 description 1
- 238000006467 substitution reaction Methods 0.000 description 1
- 238000003466 welding Methods 0.000 description 1
Images



Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16B—DEVICES FOR FASTENING OR SECURING CONSTRUCTIONAL ELEMENTS OR MACHINE PARTS TOGETHER, e.g. NAILS, BOLTS, CIRCLIPS, CLAMPS, CLIPS OR WEDGES; JOINTS OR JOINTING
- F16B39/00—Locking of screws, bolts or nuts
- F16B39/02—Locking of screws, bolts or nuts in which the locking takes place after screwing down
- F16B39/028—Locking of screws, bolts or nuts in which the locking takes place after screwing down by means of an auxiliary bolt or threaded element whose action provokes the deformation of the main bolt or nut and thereby its blocking
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16B—DEVICES FOR FASTENING OR SECURING CONSTRUCTIONAL ELEMENTS OR MACHINE PARTS TOGETHER, e.g. NAILS, BOLTS, CIRCLIPS, CLAMPS, CLIPS OR WEDGES; JOINTS OR JOINTING
- F16B39/00—Locking of screws, bolts or nuts
- F16B39/22—Locking of screws, bolts or nuts in which the locking takes place during screwing down or tightening
- F16B39/28—Locking of screws, bolts or nuts in which the locking takes place during screwing down or tightening by special members on, or shape of, the nut or bolt
- F16B39/30—Locking exclusively by special shape of the screw-thread
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16C—SHAFTS; FLEXIBLE SHAFTS; ELEMENTS OR CRANKSHAFT MECHANISMS; ROTARY BODIES OTHER THAN GEARING ELEMENTS; BEARINGS
- F16C35/00—Rigid support of bearing units; Housings, e.g. caps, covers
- F16C35/04—Rigid support of bearing units; Housings, e.g. caps, covers in the case of ball or roller bearings
- F16C35/06—Mounting or dismounting of ball or roller bearings; Fixing them onto shaft or in housing
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16C—SHAFTS; FLEXIBLE SHAFTS; ELEMENTS OR CRANKSHAFT MECHANISMS; ROTARY BODIES OTHER THAN GEARING ELEMENTS; BEARINGS
- F16C2229/00—Setting preload
Landscapes
- Engineering & Computer Science (AREA)
- General Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Mounting Of Bearings Or Others (AREA)
Abstract
本发明公开了一种开槽螺母结构及采用螺钉顶压的螺母防松方法,螺母结构包括开槽螺母和顶压螺钉,所述开槽螺母在柱面沿径向开有锁紧槽,锁紧槽将开槽螺母分割成螺母本体A和螺母本体B,螺母本体A开有顶压螺钉的螺纹孔A、螺纹孔B和开有为开槽螺母调隙扭转的工艺光孔A、工艺光孔B,所述螺母结构设置在位于缸筒内部中心轴线的螺杆上,螺杆前端设置有光杆段和螺纹段,缸筒与光杆段之间设置有轴承A和轴承B,螺纹段紧挨轴承B的位置设置有该螺母结构,本发明结构简单、操作方便、开槽螺母可重复使用,轴承游隙发生变化时可重新调整,采用顶压螺钉顶压的方式保证了螺母的防松,满足了在特殊窄小工况下对轴承调隙并防止螺母松脱的要求。
Description
技术领域
本发明属于连接紧固件技术领域,涉及一种开槽螺母结构及采用螺钉顶压的螺母防松方法,尤其涉及一种在窄小空间内对轴承进行调隙的开槽螺母结构及采用螺钉顶压的螺母防松方法。
背景技术
螺母作为一种常见的与螺栓配合使用的机械连接紧固件,其被广泛应用于各种机械设备中。普通标准螺母在静载荷作用下与螺栓连接时,由于螺纹螺旋升角小于螺旋副的当量摩擦角,螺纹连接在结构受力上可以实现自锁,但在连续的机械振动、冲击等因素影响下,通常会导致螺纹副间的摩擦力逐渐减小或消失,出现螺纹连接旋退松脱现象。目前常见的防松螺母在防松方法上有以下五类,第一类防松方法是摩擦防松,通过轴向或轴向+径向压紧螺纹副的方式,产生可以阻止螺纹副相对转动的摩擦力,实现螺母防松,如采用弹性垫圈+螺母、双螺母、自锁螺母和尼龙嵌件锁紧螺母等,但随着机械振动次数增加,会导致预紧力逐渐减小,阻止螺纹副相对转动的摩擦力减小,以致螺母松脱,螺纹连接失效;第二类防松方法是机械防松,通过止动件直接限制螺纹副的相对转动,止动件如采用开口销、串联钢丝和止动垫圈等,但该类防松方法拆卸比较繁琐;第三类防松方法是铆冲防松,螺母拧紧后采用冲点、焊接或粘接等方法,使螺纹副失去运动特性,以致螺母形成不可拆卸连接,但这类防松方法会破坏螺纹副,导致拆卸比较困难,并且螺母或螺栓不能重复使用;第四类防松方法是结构防松,即唐氏螺纹防松方法,利用螺栓螺纹自身的结构,与左旋螺母和右旋螺母配合使用,在处于振动和冲击工况时,工作支撑面上的紧固螺母松退方向与非支撑面锁紧螺母的松退方向相反,以达到松动制约松动的目的,该类方法防松效果较好,但防松结构对加工要求比较高。第五类防松方法是定期复紧防松,定期对螺纹连接紧固情况进行检查,对有拧紧力矩要求的螺纹连接重新施加拧紧力矩,但该类防松方法将大幅增加人员工作量。
但对于上述五类防松螺母而言,当在特殊窄小空间内对以面对面或背靠背方式安装的向心推力轴承或圆锥滚子轴承采用螺母调整法进行调隙时,螺母扭矩均难以实现,并且轴承间隙难以调整,螺母难以保证防松。
发明内容
本发明需要解决的技术问题是提供一种开槽螺母结构及采用螺钉顶压的螺母防松方法,开槽螺母结构结构简单、操作方便、防松螺母可以重复使用,轴承游隙发生变化时可以重新调整,保证轴承和螺母的动平衡,解决在特殊窄小空间内对以面对面或背靠背方式安装的向心推力轴承或圆锥滚子轴承采用螺母调整法进行调隙时,轴承调隙和螺母防松困难的问题。
为解决上述技术问题,本发明所采用的技术方案是:一种开槽螺母结构,包括开槽螺母和顶压螺钉,所述开槽螺母柱面呈圆形,在开槽螺母柱面上沿径向开有锁紧槽,所述锁紧槽将开槽螺母分割成螺母本体A和螺母本体B,所述螺母本体A开有顶压螺钉的螺纹孔A、螺纹孔B和开有为开槽螺母调隙扭转的工艺光孔A、工艺光孔B,所述工艺光孔A轴线位置和工艺光孔B轴线位置关于开槽螺母轴线位置对称,且所述工艺光孔A轴线位置、工艺光孔B轴线位置与开槽螺母轴线位置平行,所述工艺光孔A的孔深与工艺光孔B的孔深相等,且等于螺母本体A的厚度,所述螺纹孔A轴线位置和螺纹孔B轴线位置关于工艺光孔A轴线位置和工艺光孔B轴线位置所形成的面对称,且所述螺纹孔A轴线位置、螺纹孔B轴线位置与开槽螺母轴线位置平行,所述螺纹孔A和螺纹孔B的孔深为螺母本体A的厚度。
本发明技术方案的进一步改进在于:所述开槽螺母设置在位于缸筒内部中心轴线的螺杆上,所述螺杆的前端设置有光杆段和螺纹段,所述缸筒与光杆段之间设置有轴承A和轴承B,所述轴承A和轴承B采用向心推力轴承或圆锥滚子轴承且轴承A和轴承B以面对面或背靠背的方式安装,所述开槽螺母安装于紧挨轴承B的螺纹段上。
本发明技术方案的进一步改进在于:所述锁紧槽的底面分别与螺母本体A左侧端面和螺母本体B右侧端面进行圆弧处理。
本发明技术方案的进一步改进在于:所述螺母本体A的厚度小于螺母本体B的厚度。
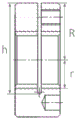
本发明技术方案的进一步改进在于:所述锁紧槽5的最大深度为h,所述开槽螺母的外圆半径为R,所述开槽螺母螺纹孔的半径为r,且R+r<h<2R。
本发明技术方案的进一步改进在于:所述工艺光孔A轴线位置和工艺光孔B轴线位置所形成的面为锁紧槽的对称面。
本发明技术方案的进一步改进在于:在开槽螺母的右侧端面上,所述螺纹孔A或螺纹孔B圆心与开槽螺母圆心的连线和工艺光孔A圆心与开槽螺母圆心的连线呈β夹角,且0°<β<90°。
本发明技术方案的进一步改进在于:所述螺纹段螺纹和开槽螺母螺纹均为细牙螺纹。
一种采用螺钉顶压的螺母防松方法,包括如下步骤:
S1、利用专用工具通过所述螺母本体A上的工艺光孔A和工艺光孔B拧紧开槽螺母到螺杆难以旋转,在拧紧开槽螺母过程中转动螺杆,以便使轴承A和轴承B内的滚动体在滚道上处于正确安装位置;
S2、利用专用工具通过所述螺母本体A上的工艺光孔A和工艺光孔B拧松开槽螺母到螺杆自由旋转为止,并通过采用所述顶压螺钉分别在螺纹孔A和螺纹孔B处顶压加力的方式,实现螺母防松;
S3、当所述轴承A和轴承B内部游隙发生变化需要调整时,此时调整所述顶压螺钉以降低开槽螺母螺纹与螺纹段螺纹的挤压力,之后利用专用工具拧动开槽螺母对轴承A和轴承B进行二次调隙,调隙完成后采用顶压螺钉分别在螺纹孔A和螺纹孔B处再次顶压拧紧。
本发明技术方案的进一步改进在于:所述专用工具包括分别对应插入工艺光孔A和工艺光孔B的工艺光孔A柱和工艺光孔B柱,所述工艺光孔A柱和工艺光孔B柱均固定连接在固定板A上,所述工艺光孔A柱轴线位置和工艺光孔B柱轴线位置关于固定板A轴线位置对称,且与固定板A轴线位置平行,所述固定板A与固定板B之间固定连接多个互相平行的连接柱,所述固定板A的中心开有工艺光孔C,所述固定板B的另一面中心位置连接有方柱,所述方柱内开有内六角孔,所述固定板A、固定板B、方柱和内六角孔的四条轴线位置重合。
由于采用了上述技术方案,本发明取得的技术进步是:
1、本发明结构简单、操作方便、性能安全可靠、防松螺母可以重复使用,轴承游隙发生变化时可以重新调整,保证了轴承和螺母的动平衡,解决了在特殊窄小空间内对以面对面或背靠背方式安装的向心推力轴承或圆锥滚子轴承采用螺母调整法进行调隙时,轴承调隙和螺母防松困难的问题;
2、针对在特殊窄小空间内利用螺母调整法进行轴承调隙和螺母防松困难这一问题,提出了一种开槽螺母结构及采用螺钉顶压的螺母防松方法,就向心推力轴承或圆锥滚子轴承而言,其通常以面对面或背靠背的方式安装,以轴承圈的轴向位置来决定该轴承的内部游隙。当采用螺母调整法进行轴承调隙时,利用专用工具通过工艺光孔A和工艺光孔B拧紧开槽螺母到螺杆难以旋转,在拧紧开槽螺母过程中转动螺杆,保证了轴承A和轴承B内滚动体在滚道上处于正确的安装位置,再通过工艺光孔A和工艺光孔B拧松开槽螺母到螺杆自由旋转为止,通过采用顶压螺钉分别在螺纹孔A和螺纹孔B处顶压加力的方式,使螺母本体A和螺母本体B螺纹与螺纹段螺纹之间产生挤压力,利用开槽螺母螺纹与螺纹段螺纹之间的弹塑性变形,保证了开槽螺母的防松。当轴承A和轴承B内部游隙发生变化需要进行调整时,此时调整顶压螺钉以降低开槽螺母螺纹与螺纹段螺纹之间的挤压力,之后利用专用工具对轴承A和轴承B进行二次调隙,调隙完成后再次拧紧顶压螺钉对开槽螺母进行二次防松,保证了在特殊窄小空间内向心推力轴承或圆锥滚子轴承处于良好工况。开槽螺母中的螺母本体B没有加工工艺光孔和螺纹孔,减小了开槽螺母对轴承调隙后螺母本体B的变形量,保证了螺母本体B左侧端面的受力变形对称,以及轴承A和轴承B受力均匀,降低了对轴承A和轴承B游隙的影响。
附图说明
图1为本发明的开槽螺母对轴承调隙时的结构示意图;
图2为本发明的开槽螺母结构主视图;
图3为本发明的开槽螺母结构右视图;
图4为本发明的开槽螺母结构左视图;
图5为本发明的对称开槽螺母的专用工具的轴测图;
图6为本发明的对称开槽螺母的专用工具的右视图;
其中,1、螺杆;2、轴承A;3、轴承B;4、开槽螺母;5、锁紧槽;6、顶压螺钉;7、螺母本体A;8、螺母本体B;9、缸筒;10-1、光杆段;10-2、螺纹段;11、螺纹孔A;12、工艺光孔A;13、螺纹孔B;14、工艺光孔B;15、专用工具;16、固定板A;17、工艺光孔C;18-1、工艺光孔A柱;18-2、工艺光孔B柱;19、连接柱;20、固定板B;21、方柱;22、内六角孔。
具体实施方式
下面结合实施例对本发明做进一步详细说明:
为了使本发明的技术方案及优点更加清楚明白,以下结合附图对本发明的示例性实施例进行进一步详细的说明。显然,所描述的实施例仅是本发明的一部分实施例,而不是所有实施例的穷举。并且在不冲突的情况下,本发明中的实施例及实施例中的特征可以互相结合。
如图1至图6所示,一种开槽螺母结构,包括开槽螺母4和顶压螺钉6,所述开槽螺母4采用热处理后具有良好弹性的材料进行加工,加工完成后所述开槽螺母4柱面呈圆形,所述开槽螺母4柱面上沿径向开有锁紧槽5,所述锁紧槽5将开槽螺母4分割成螺母本体A7和螺母本体B8,所述螺母本体A7厚度小于螺母本体B8的厚度,且所述螺母本体B8没有加工工艺光孔和螺纹孔,目的是减小开槽螺母4对轴承A2和轴承B3调隙后螺母本体B8左侧端面的变形量,保证螺母本体B8左侧端面的受力变形对称,以及轴承A2和轴承B3受力均匀,降低对轴承A2和轴承B3游隙的影响。所述锁紧槽5的最大深度为h,所述开槽螺母4的外圆半径为R,所述开槽螺母4螺纹孔的半径为r,且R+r<h<2R,以保证顶压螺钉6分别在螺纹孔A11和螺纹孔B13处顶压加力时,所述锁紧槽5关于Y轴变形对称且具有足够的形变空间。所述锁紧槽5的底面分别与螺母本体A7左侧端面、所述螺母本体B8右侧端面进行了圆弧处理,以减小顶压螺钉6分别对螺纹孔A11和螺纹孔B13处顶压加力时的应力集中,保证了开槽螺母4的性能安全可靠。所述工艺光孔A12轴线位置和工艺光孔B14轴线位置关于开槽螺母4轴线位置对称,且所述工艺光孔A12轴线位置、工艺光孔B14轴线位置与开槽螺母4轴线位置平行,所述工艺光孔A12轴线位置和工艺光孔B14轴线位置所形成的面为锁紧槽5的对称面,所述工艺光孔A12和工艺光孔B14的孔深为螺母本体A7的厚度。所述螺母本体A7开有螺纹孔A11和螺纹孔B13,所述螺纹孔A11轴线位置和螺纹孔B13轴线位置关于工艺光孔A12轴线位置和工艺光孔B14轴线位置所成的面对称,且所述螺纹孔A11轴线位置、螺纹孔B13轴线位置与开槽螺母4轴线位置平行,在开槽螺母4的右侧端面处,所述螺纹孔A11或螺纹孔B13圆心与开槽螺母4圆心的连线和工艺光孔A12圆心与开槽螺母4圆心的连线均呈β夹角,且0°<β<90°,所述螺纹孔A11和螺纹孔B13的孔深为螺母本体A7的厚度。
所述开槽螺母4设置在位于缸筒9内部中心轴线的螺杆1上,所述螺杆1的前端设置有光杆段10-1和螺纹段10-2,所述缸筒9与光杆段10-1之间设置有轴承A2和轴承B3,所述轴承A2和轴承B3采用向心推力轴承或圆锥滚子轴承且轴承A2和轴承B3以面对面或背靠背的方式安装,所述开槽螺母4安装于紧挨轴承B3的螺纹段10-2上,所述轴承A2或轴承B3中某一个轴承圈的轴向位置来决定该轴承的内部游隙,游隙决定了该轴承的配置性能和运行状况。
当采用螺母调整法进行轴承调隙时,需要采用专用工具15,所述专用工具15包括分别对应插入工艺光孔A12和工艺光孔B14的工艺光孔A柱18-1和工艺光孔B柱18-2,所述工艺光孔A柱18-1和工艺光孔B柱18-2均固定连接在固定板A16上,所述工艺光孔A柱18-1轴线位置和工艺光孔B柱18-2轴线位置关于固定板A16轴线位置对称,且与固定板A16轴线位置平行,所述固定板A16与固定板B20之间固定连接多个互相平行的连接柱19,所述固定板A16的中心开有工艺光孔C17,所述固定板B20的另一面中心位置连接有方柱21,所述方柱21内开有内六角孔22,所述固定板A16、固定板B20、方柱21和内六角孔22的四条轴线位置重合。
专用工具15通过工艺光孔A12和工艺光孔B14拧紧开槽螺母4到螺杆1难以旋转,在拧紧开槽螺母4过程中应转动螺杆1,以便使轴承A2和轴承B3内的滚动体在滚道上处于正确安装位置,再通过工艺光孔A12和工艺光孔B14拧松开槽螺母4到螺杆1自由旋转为止,通过采用顶压螺钉6分别在螺纹孔A11和螺纹孔B13处顶压加力的方式,使螺母本体A7和螺母本体B8螺纹与螺纹段10-2螺纹之间产生挤压力,利用开槽螺母4螺纹与螺纹段10-2螺纹的弹塑性形变,保证开槽螺母4的防松。当所述轴承A2和轴承B3内部游隙发生变化需要调整时,此时调整顶压螺钉6以降低开槽螺母4螺纹与螺纹段10-2螺纹的挤压力,之后利用专用工具15拧动开槽螺母4对轴承A2和轴承B3进行二次调隙,调隙完成后采用顶压螺钉6分别在螺纹孔A11和螺纹孔B13处再次顶压拧紧,以保证在特殊窄小空间内向心推力轴承或圆锥滚子轴承处于良好工况。
本发明所提供的一种采用螺钉顶压的螺母防松方法,特别是适用于在窄小空间内对轴承进行调隙的防松螺母结构及螺母防松方法,包括如下步骤:
S1、利用专用工具15通过螺母本体A7上的工艺光孔A12和工艺光孔B14拧紧开槽螺母4到螺杆1难以旋转,在拧紧开槽螺母4过程中转动螺杆1,以便使轴承A2和轴承B3内的滚动体在滚道上处于正确安装位置;
S2、利用专用工具15通过螺母本体A7上的工艺光孔A12和工艺光孔B14拧松开槽螺母4到螺杆1自由旋转为止,并通过采用顶压螺钉6分别在螺纹孔A11和螺纹孔B13处顶压加力的方式,实现螺母防松;
S3、当所述轴承A2和轴承B3内部游隙发生变化需要调整时,此时调整所述顶压螺钉6以降低开槽螺母4螺纹与螺纹段10-2螺纹的挤压力,之后利用专用工具15拧动开槽螺母4对轴承A2和轴承B3进行二次调隙,调隙完成后采用顶压螺钉6分别在螺纹孔A11和螺纹孔B13处再次顶压拧紧。
所述开槽螺母4在对轴承A2和轴承B3进行调隙时,由于螺母本体B8没有加工孔,减小了螺母本体B8左侧端面的变形量,降低了利用螺母调整法进行调隙时对轴承A2和轴承B3调隙的影响。本发明结构简单,维护、维修方便,在轴承游隙发生变化时可以重新调整,具有很好的实用价值。
以上所述的实施例,只是本发明的具体实施方式的一种,本领域的技术人员在本发明技术方案范围内进行的通常变化和替换都应包含在本发明的保护范围内。因此,本发明专利不局限于所公开的具体实施过程,而应该包括本发明专利权利要求范围内的全部实施方案。
Claims (10)
1.一种开槽螺母结构,其特征在于:包括开槽螺母(4)和顶压螺钉(6),所述开槽螺母(4)柱面呈圆形,在开槽螺母(4)柱面上沿径向开有锁紧槽(5),所述锁紧槽(5)将开槽螺母(4)分割成螺母本体A(7)和螺母本体B(8),所述螺母本体A(7)开有顶压螺钉(6)的螺纹孔A(11)、螺纹孔B(13)和开有为开槽螺母(4)调隙扭转的工艺光孔A(12)、工艺光孔B(14),所述工艺光孔A(12)轴线位置和工艺光孔B(14)轴线位置关于开槽螺母(4)轴线位置对称,且工艺光孔A(12)轴线位置、工艺光孔B(14)轴线位置与开槽螺母(4)轴线位置平行,所述工艺光孔A(12)的孔深与工艺光孔B(14)的孔深相等,且等于螺母本体A(7)的厚度,所述螺纹孔A(11)轴线位置和螺纹孔B(13)轴线位置关于工艺光孔A(12)轴线位置和工艺光孔B(14)轴线位置所形成的面对称,且所述螺纹孔A(11)轴线位置、螺纹孔B(13)轴线位置与开槽螺母(4)轴线位置平行,所述螺纹孔A(11)和螺纹孔B(13)的孔深为螺母本体A(7)的厚度。
2.根据权利要求1所述的一种开槽螺母结构,其特征在于:所述开槽螺母(4)设置在位于缸筒(9)内部中心轴线的螺杆(1)上,所述螺杆(1)的前端设置有光杆段(10-1)和螺纹段(10-2),所述缸筒(9)与光杆段(10-1)之间设置有轴承A(2)和轴承B(3),所述轴承A(2)和轴承B(3)采用向心推力轴承或圆锥滚子轴承且轴承A(2)和轴承B(3)以面对面或背靠背的方式安装,所述开槽螺母(4)安装于紧挨轴承B(3)的螺纹段(10-2)上。
3.根据权利要求1所述的一种开槽螺母结构,其特征在于:所述锁紧槽(5)的底面分别与螺母本体A(7)左侧端面和螺母本体B(8)右侧端面进行圆弧处理。
4.根据权利要求1所述的一种开槽螺母结构,其特征在于:所述螺母本体A(7)的厚度小于螺母本体B(8)的厚度。
5.根据权利要求1所述的一种开槽螺母结构,其特征在于:所述锁紧槽(5)的最大深度为h,所述开槽螺母(4)的外圆半径为R,所述开槽螺母(4)螺纹孔的半径为r,且R+r<h<2R。
6.根据权利要求1所述的一种开槽螺母结构,其特征在于:所述工艺光孔A(12)轴线位置和工艺光孔B(14)轴线位置所形成的面为锁紧槽(5)的对称面。
7.根据权利要求1所述的一种开槽螺母结构,其特征在于:在开槽螺母(4)的右侧端面上,所述螺纹孔A(11)或螺纹孔B(13)圆心与开槽螺母(4)圆心的连线和工艺光孔A(12)圆心与开槽螺母(4)圆心的连线呈β夹角,且0°<β<90°。
8.根据权利要求2所述的一种开槽螺母结构,其特征在于:所述螺纹段(10-2)螺纹和开槽螺母(4)螺纹均为细牙螺纹。
9.一种采用螺钉顶压的螺母防松方法,其特征在于:包括如下步骤:
S1、利用专用工具(15)通过所述螺母本体A(7)上的工艺光孔A(12)和工艺光孔B(14)拧紧开槽螺母(4)到螺杆(1)难以旋转,在拧紧开槽螺母(4)过程中转动螺杆(1),以便使轴承A(2)和轴承B(3)内的滚动体在滚道上处于正确安装位置;
S2、利用专用工具(15)通过所述螺母本体A(7)上的工艺光孔A(12)和工艺光孔B(14)拧松开槽螺母(4)到螺杆(1)自由旋转为止,并通过采用所述顶压螺钉(6)分别在螺纹孔A(11)和螺纹孔B(13)处顶压加力的方式,实现螺母防松;
S3、当所述轴承A(2)和所述轴承B(3)内部游隙发生变化需要调整时,此时调整所述顶压螺钉(6)以降低开槽螺母(4)螺纹与螺纹段(10-2)螺纹的挤压力,之后利用专用工具(15)拧动开槽螺母(4)对轴承A(2)和轴承B(3)进行二次调隙,调隙完成后采用顶压螺钉(6)分别在螺纹孔A(11)和螺纹孔B(13)处再次顶压拧紧。
10.根据权利要求9所述的一种采用螺钉顶压的螺母防松方法,其特征在于:所述专用工具(15)包括分别对应插入工艺光孔A(12)和工艺光孔B(14)的工艺光孔A柱(18-1)和工艺光孔B柱(18-2),所述工艺光孔A柱(18-1)和工艺光孔B柱(18-2)均固定连接在固定板A(16)上,所述工艺光孔A柱(18-1)轴线位置和工艺光孔B柱(18-2)轴线位置关于固定板A(16)轴线位置对称,且与固定板A(16)轴线位置平行,所述固定板A(16)与固定板B(20)之间固定连接多个互相平行的连接柱(19),所述固定板A(16)的中心开有工艺光孔C(17),所述固定板B(20)的另一面中心位置连接有方柱(21),所述方柱(21)内开有内六角孔(22),所述固定板A(16)、固定板B(20)、方柱(21)和内六角孔(22)的四条轴线位置重合。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202110851028.6A CN113606237A (zh) | 2021-07-27 | 2021-07-27 | 一种开槽螺母结构及采用螺钉顶压的螺母防松方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202110851028.6A CN113606237A (zh) | 2021-07-27 | 2021-07-27 | 一种开槽螺母结构及采用螺钉顶压的螺母防松方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN113606237A true CN113606237A (zh) | 2021-11-05 |
Family
ID=78338445
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202110851028.6A Pending CN113606237A (zh) | 2021-07-27 | 2021-07-27 | 一种开槽螺母结构及采用螺钉顶压的螺母防松方法 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN113606237A (zh) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN116792403A (zh) * | 2023-06-13 | 2023-09-22 | 洛阳新强联回转支承股份有限公司 | 一种高可靠焊接式支柱保持架风电单列圆锥滚子主轴轴承 |
| CN116877479A (zh) * | 2023-07-03 | 2023-10-13 | 襄阳五二五泵业有限公司 | 一种防松动的轴流泵叶轮锁紧结构 |
| CN117515003A (zh) * | 2023-11-24 | 2024-02-06 | 宁波夏拓智能科技有限公司 | 一种端面多区压力调节精密螺母 |
Citations (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2013009004A1 (ko) * | 2011-07-12 | 2013-01-17 | Son Heungsik | 풀림방지 너트 |
| CN203532475U (zh) * | 2013-10-29 | 2014-04-09 | 郑州贝龙液压技术有限公司 | 开槽防松式螺栓螺母紧固连接装置的螺母 |
| CN203532474U (zh) * | 2013-09-25 | 2014-04-09 | 广州市昊志机电股份有限公司 | 一种新型锁紧螺母 |
| CN207807613U (zh) * | 2017-12-18 | 2018-09-04 | 上汽通用五菱汽车股份有限公司 | 端面带孔螺母拆装工具 |
| CN208010753U (zh) * | 2018-04-04 | 2018-10-26 | 北京宇晨瑞翔精密机械有限公司 | 一种锁紧螺母 |
| CN109372874A (zh) * | 2018-12-20 | 2019-02-22 | 浙江安盛汽车零部件有限公司 | 一种偏轴式开槽法兰螺母 |
| CN209146115U (zh) * | 2018-11-21 | 2019-07-23 | 彭绍文 | 商用车驱动或非驱动桥轮端锁紧及防松机构 |
| CN111188825A (zh) * | 2020-01-15 | 2020-05-22 | 燕山大学 | 一种简易双螺母结构及防松方法 |
| CN211820433U (zh) * | 2019-12-06 | 2020-10-30 | 燕山大学 | 一种特制自锁式双螺母结构 |
-
2021
- 2021-07-27 CN CN202110851028.6A patent/CN113606237A/zh active Pending
Patent Citations (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2013009004A1 (ko) * | 2011-07-12 | 2013-01-17 | Son Heungsik | 풀림방지 너트 |
| CN203532474U (zh) * | 2013-09-25 | 2014-04-09 | 广州市昊志机电股份有限公司 | 一种新型锁紧螺母 |
| CN203532475U (zh) * | 2013-10-29 | 2014-04-09 | 郑州贝龙液压技术有限公司 | 开槽防松式螺栓螺母紧固连接装置的螺母 |
| CN207807613U (zh) * | 2017-12-18 | 2018-09-04 | 上汽通用五菱汽车股份有限公司 | 端面带孔螺母拆装工具 |
| CN208010753U (zh) * | 2018-04-04 | 2018-10-26 | 北京宇晨瑞翔精密机械有限公司 | 一种锁紧螺母 |
| CN209146115U (zh) * | 2018-11-21 | 2019-07-23 | 彭绍文 | 商用车驱动或非驱动桥轮端锁紧及防松机构 |
| CN109372874A (zh) * | 2018-12-20 | 2019-02-22 | 浙江安盛汽车零部件有限公司 | 一种偏轴式开槽法兰螺母 |
| CN211820433U (zh) * | 2019-12-06 | 2020-10-30 | 燕山大学 | 一种特制自锁式双螺母结构 |
| CN111188825A (zh) * | 2020-01-15 | 2020-05-22 | 燕山大学 | 一种简易双螺母结构及防松方法 |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN116792403A (zh) * | 2023-06-13 | 2023-09-22 | 洛阳新强联回转支承股份有限公司 | 一种高可靠焊接式支柱保持架风电单列圆锥滚子主轴轴承 |
| CN116877479A (zh) * | 2023-07-03 | 2023-10-13 | 襄阳五二五泵业有限公司 | 一种防松动的轴流泵叶轮锁紧结构 |
| CN117515003A (zh) * | 2023-11-24 | 2024-02-06 | 宁波夏拓智能科技有限公司 | 一种端面多区压力调节精密螺母 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN113606238A (zh) | 一种对称开槽防松螺母结构及螺母防松方法 | |
| CN110552946B (zh) | 一种带有单螺母的防松止退螺栓组件 | |
| CN107630935B (zh) | 一种轴承预紧方式 | |
| US20020039522A1 (en) | Fastener including a screw member and a securing ring | |
| CN111173830A (zh) | 一种复合型防松螺母 | |
| US20190353194A1 (en) | Bolt and method for manufacturing the same | |
| JPH0235213A (ja) | 軸上に設けたロールリングを備えるロール装置 | |
| CN111188825A (zh) | 一种简易双螺母结构及防松方法 | |
| CN110925288A (zh) | 一种快速可靠的防松螺母套组 | |
| US5795119A (en) | Adjustable lock nut | |
| US20210025432A1 (en) | Connection structure of bolt and nut having dumbell-like shaped symmetrical bidirectional tapered thread | |
| CN211820332U (zh) | 一种复合型防松螺母 | |
| CN108895080A (zh) | 一种自扭力防松螺母及加工、使用方法 | |
| CN211820433U (zh) | 一种特制自锁式双螺母结构 | |
| CN208153521U (zh) | 防松螺栓螺母结构总成 | |
| CN216143086U (zh) | 一种用于轴承调隙的防松螺母结构 | |
| CN218625002U (zh) | 一种坡形自锁紧固件 | |
| CN114110000B (zh) | 一种反螺纹螺母防松装置 | |
| CN219013134U (zh) | 一种坡形偏心自锁紧固组件 | |
| CN223781861U (zh) | 一种高强度紧固螺栓结构 | |
| CN223241847U (zh) | 一种分解预紧力锁紧螺母 | |
| US20210010522A1 (en) | Connection structure of internal thread of dumbell-like shaped symmetrical bidirectional tapered thread and traditional thread | |
| CN206309536U (zh) | 轴承限位装置及风力发电机组 | |
| CN218611232U (zh) | 一种旋轮固定装置 | |
| CN110821938A (zh) | 一种防松紧固螺栓 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| RJ01 | Rejection of invention patent application after publication | ||
| RJ01 | Rejection of invention patent application after publication |
Application publication date: 20211105 |