CN113482884A - 一种天然气压缩机组润滑油智能综合处理装置及工艺设计 - Google Patents
一种天然气压缩机组润滑油智能综合处理装置及工艺设计 Download PDFInfo
- Publication number
- CN113482884A CN113482884A CN202110920062.4A CN202110920062A CN113482884A CN 113482884 A CN113482884 A CN 113482884A CN 202110920062 A CN202110920062 A CN 202110920062A CN 113482884 A CN113482884 A CN 113482884A
- Authority
- CN
- China
- Prior art keywords
- oil
- lubricating oil
- ball valve
- compressor unit
- tee joint
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images
Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F04—POSITIVE - DISPLACEMENT MACHINES FOR LIQUIDS; PUMPS FOR LIQUIDS OR ELASTIC FLUIDS
- F04B—POSITIVE-DISPLACEMENT MACHINES FOR LIQUIDS; PUMPS
- F04B39/00—Component parts, details, or accessories, of pumps or pumping systems specially adapted for elastic fluids, not otherwise provided for in, or of interest apart from, groups F04B25/00 - F04B37/00
- F04B39/02—Lubrication
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F04—POSITIVE - DISPLACEMENT MACHINES FOR LIQUIDS; PUMPS FOR LIQUIDS OR ELASTIC FLUIDS
- F04B—POSITIVE-DISPLACEMENT MACHINES FOR LIQUIDS; PUMPS
- F04B39/00—Component parts, details, or accessories, of pumps or pumping systems specially adapted for elastic fluids, not otherwise provided for in, or of interest apart from, groups F04B25/00 - F04B37/00
- F04B39/02—Lubrication
- F04B39/0207—Lubrication with lubrication control systems
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F04—POSITIVE - DISPLACEMENT MACHINES FOR LIQUIDS; PUMPS FOR LIQUIDS OR ELASTIC FLUIDS
- F04B—POSITIVE-DISPLACEMENT MACHINES FOR LIQUIDS; PUMPS
- F04B39/00—Component parts, details, or accessories, of pumps or pumping systems specially adapted for elastic fluids, not otherwise provided for in, or of interest apart from, groups F04B25/00 - F04B37/00
- F04B39/02—Lubrication
- F04B39/0284—Constructional details, e.g. reservoirs in the casing
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- General Engineering & Computer Science (AREA)
- Compressor (AREA)
- Compressors, Vaccum Pumps And Other Relevant Systems (AREA)
Abstract
本发明涉及一种天然气压缩机组润滑油智能综合处理装置及工艺设计,结合油气田场站压缩机组润滑油加注、使用、监测分析、成本消耗等管控模式,对市场进行深度技术交流,以及结合近20年的设备生产成撬技术及技术维护管理经验,实现场站压缩机组曲轴箱内机油实时循环过滤实现永不换油、高位油箱自动补加油、检修旧油自动回收过滤检测及回注,压缩机每日润滑油消耗量精准分析、远程控制及润滑油质停机保护等功能。对于油气田压缩机润滑油品监测、计量、危废减少、安全环保、维护成本等,具有非常重要的意义,可极大的提高设备润滑系统智能化,提高场站设备安全运行可靠性及设备维护管理水平的提升。
Description
技术领域
本发明属于天然气压缩机组润滑油性能创新技术领域,具体涉及一种天然气压缩机组润滑油智能综合处理装置及工艺设计。
背景技术
天然气压缩机组为油气田场站集输采气的核心生产设备,润滑油系统装置均为单台机组配置一个200L左右的高位油箱,安装位置高于机组所有润滑点,靠自重力给压缩机组各润滑部位提供润滑油,维护人员定期根据高位油箱液位进行补加,主要采用注油润滑和飞溅式润滑两种工作方式,曲轴箱内加注有定量润滑油,通过连杆旋转摆动和曲轴旋转实现主轴瓦、连杆瓦、连杆衬套、十字头滑道、十字头等部件的飞溅式润滑,而随着设备长时间使用,部件磨合接触面难免会产生磨削物从而污染润滑油,影响润滑油使用性能及寿命,而目前场站压缩机组曲轴箱均未配套循环过滤装置,智能化程度较低,仅依靠设备生产维护技术手册要求进行油品维护,同时依靠人力取样分析润滑油品质,取样质量难以保障,面对“点多面广、战线长”的设备生产布局,监测分析数据时效性低,并且润滑油未设计油消耗量智能计量,主要依靠人工粗劣统计分析,无法实时有效的控制润滑油消耗量,加大润滑油消耗成本;且曲轴箱内机油按手册要求每2K或4K小时需更换,更换或排放曲轴箱内机油时会产生废旧油桶危废,危废管理给用户带来很大困扰。
同时设备正常运行期间,每5-7天需要给高位油箱补加一次润滑油,加油时至少需要3人进行配合,该高位油箱加注口离地平面约3米,操作人员补充润滑油时,需站在设备本体上操作,存在较大安全隐患。且日常补加油时将润滑油从整装桶中转入专用的加油小桶中,在将加油小桶的润滑油补入高位油箱或曲轴箱内。由于作业场所处于毛乌素沙地腹地,常年风沙不断,作业过程中难以避免沙粒、尘土等杂质飘入加油桶和高位油箱中,人为造成润滑油污染。润滑油如果受到污染,会造成润滑失效,使设备运转部件的磨损加剧,进而引起设备故障、缩短设备使用寿命。
发明内容
本发明的目的是为解决上述问题,提供一种天然气压缩机组润滑油智能综合处理装置及工艺设计,实现场站压缩机组曲轴箱永不换油、曲轴箱内机油实时循环过滤及油品在线监测预警、高位油箱自动补加油、压缩机每日润滑油消耗量精准分析、远程控制及润滑油质停机保护等功能,极大的提高设备润滑系统智能化,提高场站设备安全运行可靠性及设备维护管理水平的提升。
为实现上述目的,本发明提供以下技术方案:一种天然气压缩机组润滑油智能综合处理装置,包括曲轴箱、PLC控制柜及定制油罐,所述曲轴箱的下方设有第七球阀,所述第七球阀与通过入口软管与油品探头连接,所述所述入口软管上设有第一三通,所述第一三通处设有过滤前取样口,所述第一通连接第二三通,所述第二三通连接第一Y型过滤器,所述第一Y型过滤器连接第一电动三通球阀,所述第一三通电动球阀与油泵连接,所述油品探头与油泵均通过第四三通与聚结过滤装置连接,所述聚结过滤装置通过第五三通与柱塞泵连接,所述柱塞泵通过第六三通与第二电动球阀连接,所述第二电动球阀的一端与第三球阀连接,另一端通过出口软管与第六球阀连接,所述第三球阀与定制油罐连接,所述定制油罐通过第四球阀与第三Y型过滤器与柱塞泵连接。
进一步的:所述定制油罐上方设有检修盖,所述检修盖的一侧设有呼吸帽,所述油罐内设有液位传感器,所述油罐的右侧设有油温传感器及油加热器,所述定制油罐的底部设有第五球阀;进一步的:所述润滑油智能综合处理装置采用PLC控制柜一键式控制启停,用于润滑油滤压差显示报警、油品监测参数显示报警、有液位温度显示报警,并与压缩机组的PLC联动,能够就地控制或远程控制,同时能够自动补油、检修放油及检修加注;进一步的:一种天然气压缩机组润滑油智能综合处理装置的工艺设计,实现方式包括以下阶段;
第一阶段:工艺设计
1.1研究本装置的设备工作原理及工艺流程,设计绘制本装置工艺流程示意图,工艺示意图的研讨确定;
第二阶段:物料设计选型采购
2.1研究设备对应功能所需的核心部件选型;
2.2相关部件图纸设计对接确认,设备部件功能设计对接;
2.3确认成撬本装置所需的零部件清单,进行市场询价核算其生产成本;
2.4确认选型设备部件,定制执行部件采购;
第三阶段:设备样机生产成撬
3.1部件成撬从安全可操作性及实用性来绘制设计布局图;
3.2技术研讨及实地考察确认定板布局图;
3.3设计电气自动控制系统布局及控制程序编制、模拟测试;
3.4依据布局图生产成撬样机,理论验证梳理其功能,验收出厂;
第四阶段:现场安装实验测试
4.1与用户对接确定安装测试地点,选用有备用机的站点;
4.2按用户相关管理要求办理相关票据及施工测试方案审批报备;
4.3现场施工作业风险控制措施落实,过程施工改造,启机调试测试,相关功能验证数据记录 ;
第五阶段:市场应用推广及批量生产
5.1根据样机测试验证情况,调整优化部件性能及设计布局优化确定,控制其生产制造成本,绘制定版最终整套生产制造设计图纸及生产加工过程质量控制措施;
5.2市场宣传销售及标准化量化生产。
进一步的:本装置能够持续跟进设备实用情况及客户需求,对智能化要求高的用户,能够开展定制化的系统装置。
与现有技术相比,本发明的有益效果在于:
1.压缩机组曲轴箱内机油循环过滤,通过工艺流程实现曲轴箱永不换油,解决曲轴箱检修后废旧润滑油的产生,实现曲轴箱检修保养零危废产生;
2. 压缩机组配套高位油箱实现自动补加油功能,解决维护人员安全作业风险及油品污染对设备安全运行稳定性影响风险,实现高位油箱润滑油加注智能化操作及零危废产生;
3. 曲轴箱检修旧油自动回收过滤检测及回注,实现零危废;
4. 精准计量分析压缩机组润滑油消耗量,实现润滑油消耗实时在线监测及曲线分析,精准预防维护,降低润滑油消耗成本;
5.本装置具备就地控制及远程通讯功能,能够实现远程监控预警功能;
6.成套撬装设备,实现产品商业化,为企业创收效益。
附图说明
为了更清楚地说明本发明实施例技术方案,下面将对实施例描述中所需要使用的附图作简单地介绍,显而易见地,下面描述中的附图仅仅是为了更清楚地说明本发明实施例或现有技术中的技术方案,对于本领域普通技术人员来讲,在不付出创造性劳动的前提下,还可以根据这些附图获得其他的附图。
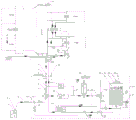
图1为本发明整体结构示意图;
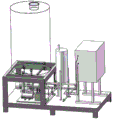
图2为本发明整体三维布局图;
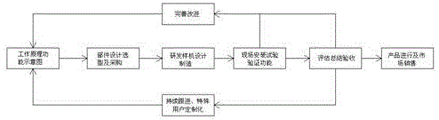
图3为本发明具体技术路线图;
图中:1-入口挠性软管,2-第一三通,3-过滤前取样口,4-第二三通,5-第一Y型过滤器,6-第一电动三通球阀,7-抽油杆,8-软管,9-第一球阀,10-第三三通,11-第二Y型过滤器,12-第二球阀,13-出口软管,14-油品探头,15-油泵, 16-柱塞泵,17-第四三通,18-聚结过滤装置,19-第五三通,20-第六三通,21-第三Y型过滤器,22-第二电动三通球阀,23-第三球阀,24-第四球阀,25-第七三通,26-第五球阀,27-油加热器,28-油温传感器,29-呼吸帽,30-液位传感器 ,31-检修盖,32-定制油罐,33-PLC控制柜,34-第六球阀,35-油液位计,36-第七球阀。
具体实施方式
为了使本领域技术人员更好地理解本发明的技术方案能予以实施,下面结合具体实施例对本发明作进一步说明,但所举实施例只作为对本发明的说明,不作为对本发明的限定。
如图1~2所述的一种天然气压缩机组润滑油智能综合处理装置, 包括曲轴箱、PLC控制柜33及定制油罐32,其特征在于:所述曲轴箱的下方设有第七球阀36,所述第七球阀36与通过入口软管1与油品探头14连接,所述所述入口软管1上设有第一三通2,所述第一三通2处设有过滤前取样口3,所述第一三通2连接第二三通4,所述第二三通4连接第一Y型过滤器5,所述第一Y型过滤器5连接第一电动三通球阀6,所述第一三通电动球阀6与油泵15连接,所述油品探头14与油泵15均通过第四三通17与聚结过滤装置18连接,所述聚结过滤装置18通过第五三通19与柱塞泵16连接,所述柱塞泵16通过第六三通20与第二电动球阀22连接,所述第二电动球阀22的一端与第三球阀23连接,另一端通过出口软管13与第六球阀34连接,所述第三球阀23与定制油罐32连接,所述定制油罐32通过第四球阀24与第三Y型过滤器21与柱塞泵16连接。
所述定制油罐32上方设有检修盖31,所述检修盖31的一侧设有呼吸帽29,所述定制油罐32内设有液位传感器30,所述定制油罐32的右侧设有油温传感器28及油加热器27,所述定制油罐32的底部设有第五球阀26。
所述润滑油智能综合处理装置采用PLC控制柜33一键式控制启停,用于润滑油滤压差显示报警、油品探头14监测参数显示报警、油液位温度显示报警,并与压缩机组的PLC联动,能够就地控制或远程控制,同时能够自动补油、检修放油及检修加注。
曲轴箱内机油循环过滤及监测工作原理
通过PLC控制柜一键式循环过滤监测控制按钮,曲轴箱内机油经过油品探头14、油泵15、聚结过滤装置18,过滤掉机油内的机杂、水分后回到曲轴箱,过程中主要通过逻辑控制第一电动三通球阀6和抽油杆7实现曲轴箱内机油循环过滤监测。
曲轴箱自动补加油工作原理
装置运行后,通过检测油液位计35油位,当油位低时,启动柱塞泵16,油泵15停止,将曲轴箱内机油通过柱塞泵16加注到高位油箱,同时柱塞泵16将定制油罐32内的新机油同比例加注到曲轴箱内;当监测到油位满时,关闭柱塞泵16,油泵15启动,流程切换至循环过滤监测流程,从而实现曲轴箱内永不换油目标。
检修旧油自动回收过滤检测及回注工作原理
当机组需要检修时,按下PLC控制柜33压缩机检修保养按钮,打开第三球阀23,关闭第二球阀12,PLC逻辑控制第一电动三通球阀6和第二电动三通球阀22通道,通过油品探头14、油泵15、聚结过滤装置18,将曲轴箱内机油排放至定制油罐32内,实现排放功能;当检修完成后回注时,关闭第三球阀23,打开第二球阀12,PLC逻辑控制第一电动三通球阀6和第二电动三通球阀22通道,通过油品探头14、油泵15、聚结过滤装置18,将定制油罐32内机油回注到曲轴箱。
润滑油消耗精准计算
新油加注时,通过定制油罐32液位传感器30精准计量加注量,同时压缩机正常运行时每次自动补加油量也进行精准计量,通过PLC曲线核算分析,实时监测每日机组润滑油消耗量,同时可通过本装置PLC控制柜设置上下限报警值,且与压缩机组PLC联动控制,当压缩机组润滑油消耗量很大时,报警停机,防止设备发生更大的故障,从而实现润滑油精准计量。
就地控制及远程通讯功能
润滑油智能综合处理装置中配备PLC控制柜,可实现润滑油滤压差显示报警、油品检测参数显示报警、油液位温度显示报警,并与压缩机组PLC联动,可实现就地显示控制及远程中控室显示控制,同时具备自动补加油、检修放油及检修加注一键式自动控制功能。
如图3所示为本发明装置具体技术路线:
用户有关润滑油危废及设备管理问题调研交流→存在问题解决策略研究→解决措施及方案确定→设备功能研讨及工艺流程示意图设计→验证讨论确定工艺流程→编制设备功能方案与客户交流→设备部件设计选型及采购→设备样机生产成撬及图纸设计绘制→电气控制及远传系统设计编制→现场安装测试验证→优化调整定型产品→市场推广销售→批量成撬生产供应→定制化生产供应→与现有压缩机组技术服务配套形成效益增长点。
本发明装置的实现方式:
第一阶段:工艺设计,主要研究本装置设备工作原理及工艺流程,需查阅配套设备成撬PID流程、机组润滑油相关技术标准、油气田危废管理要求、设备装置主要功能技术研讨确定、实地考察确认设备装置安装方式,设计绘制系统装置工艺流程示意图,工艺示意图研讨确定;并了解客户需求及理论技术研讨其安全可操作性和市场定位。
第二阶段:物料设计选型采购,主要研究要实现设备对应功能所需的核心部件设计选型,相关部件图纸设计对接确认,设备部件功能设计对接,确认成撬本装置所需要的零部件清单,进行市场询价核算其生产成本,优化选型设备部件,定版执行部件采购。
第三阶段:设备样机生产成撬,主要研究部件成撬从安全可操作性及实用性等绘制设计布局图,技术研讨及实地考察确认定版布局图,同时设计定版电气自动控制系统布局及控制程序编制、模拟测试;最后依据布局图生产成撬样机,理论验证梳理其功能,验收出厂。
第四阶段:现场安装试验测试,主要研究系统所实现的五大功能是否达到设计目标,主要工作量与用户对接确定安装测试地点,尽量选用有备用机的站点,按用户相关管理要求办理相关票据及施工测试方案审批报备,现场施工作业风险控制措施落实,过程施工改造,启动样机调试测试,相关功能验证数据记录,测试验证周期计划4000小时,根据用户管理要求调整。
第五阶段:市场应用推广及批量生产,根据样机测试验证情况,调整优化部件性能及设计布局优化确定,控制其生产制造成本,绘制定版最终整套生产制造设计图纸及生产加工过程质量控制措施,市场宣传销售及标准化量化生产;同时持续跟进设备使用情况及客户需求,可开展定制化系统装置,如对智能化较高的用户,提高本装置的智能化控制措施,反之对其成本优化控制,满足客户需求。
本发明一种天然气压缩机组润滑油智能综合处理装置及工艺设计,解决了现有技术中存在的问题:
1.解决压缩机组运行过程中日常补加油及检修保养时产生的危废问题;
2.解决压缩机依靠人力加注润滑油登高作业存在的安全风险及敞口容器加注润滑油二次污染问题;
3.解决压缩机曲轴箱通过工艺流程实现永不换油,降低润滑油使用成本及实现检修零危废产生;
4.解决压缩机组润滑油加注完后,空油桶二次回收利用,降低维护成本;
5.解决压缩机组曲轴箱内机油无循环过滤及油品在线监测问题;
6.解决压缩机油品精准计量问题,提高设备安全运行稳定性。
本发明降低压缩机生产过程中润滑油危废的产生,曲轴箱通过工艺流程设计实现永不换油,降低人员作业强度及安全风险,提高生产效率。
提高压缩机组润滑油系统智能性,深度运用现有监测技术,实现润滑油循环过滤、油品实时监测分析、油品计量等功能,结合远程通讯监控,有效提高设备安全运行可靠性,延长运动部件的使用寿命,降低物料及润滑油使用成本,增加经济效益。
本发明中未做详细描述的内容均为现有技术。
以上所述仅为本发明的较佳实施例而已,并不用以限制本发明,凡在本发明的精神和原则之内,所作的任何修改、等同替换、改进等,均应包含在本发明的保护范围之内。
Claims (5)
1.一种天然气压缩机组润滑油智能综合处理装置,包括曲轴箱、PLC控制柜(33)及定制油罐(32),其特征在于:所述曲轴箱的下方设有第七球阀(36),所述第七球阀(36)与通过入口软管(1)与油品探头(14)连接,所述所述入口软管(1)上设有第一三通(2),所述第一三通(2)处设有过滤前取样口(3),所述第一三通(2)连接第二三通(4),所述第二三通(4)连接第一Y型过滤器(5),所述第一Y型过滤器(5)连接第一电动三通球阀(6),所述第一三通电动球阀(6)与油泵(15)连接,所述油品探头(14)与油泵(15)均通过第四三通(17)与聚结过滤装置(18)连接,所述聚结过滤装置(18)通过第五三通(19)与柱塞泵(16)连接,所述柱塞泵(16)通过第六三通(20)与第二电动球阀(22)连接,所述第二电动球阀(22)的一端与第三球阀(23)连接,另一端通过出口软管(13)与第六球阀(34)连接,所述第三球阀(23)与定制油罐(32)连接,所述定制油罐(32)通过第四球阀(24)与第三Y型过滤器(21)与柱塞泵(16)连接。
2.根据权利要求1所述的一种天然气压缩机组润滑油智能综合处理装置,其特征在于:所述定制油罐(32)上方设有检修盖(31),所述检修盖(31)的一侧设有呼吸帽(29),所述定制油罐(32)内设有液位传感器(30),所述定制油罐(32)的右侧设有油温传感器(28)及油加热器(27),所述定制油罐(32)的底部设有第五球阀(26)。
3.根据权利要求1所述的一种天然气压缩机组润滑油智能综合处理装置,其特征在于:所述润滑油智能综合处理装置采用PLC控制柜(33)一键式控制启停,用于润滑油滤压差显示报警、油品探头(14)监测参数显示报警、油液位温度显示报警,并与压缩机组的PLC联动,能够就地控制或远程控制,同时能够自动补油、检修放油及检修加注。
4.根据权利要求1所述的一种天然气压缩机组润滑油智能综合处理装置的工艺设计,其特征在于:本装置的实现方式包括以下阶段;
第一阶段:工艺设计
1.1研究本装置的设备工作原理及工艺流程,设计绘制本装置工艺流程示意图,工艺示意图的研讨确定;
第二阶段:物料设计选型采购
2.1研究设备对应功能所需的核心部件选型;
2.2相关部件图纸设计对接确认,设备部件功能设计对接;
2.3确认成撬本装置所需的零部件清单,进行市场询价核算其生产成本;
2.4确认选型设备部件,定制执行部件采购;
第三阶段:设备样机生产成撬
3.1部件成撬从安全可操作性及实用性来绘制设计布局图;
3.2技术研讨及实地考察确认定板布局图;
3.3设计电气自动控制系统布局及控制程序编制、模拟测试;
3.4依据布局图生产成撬样机,理论验证梳理其功能,验收出厂;
第四阶段:现场安装实验测试
4.1与用户对接确定安装测试地点,选用有备用机的站点;
4.2按用户相关管理要求办理相关票据及施工测试方案审批报备;
4.3现场施工作业风险控制措施落实,过程施工改造,启机调试测试,相关功能验证数据记录 ;
第五阶段:市场应用推广及批量生产
5.1根据样机测试验证情况,调整优化部件性能及设计布局优化确定,控制其生产制造成本,绘制定版最终整套生产制造设计图纸及生产加工过程质量控制措施;
5.2市场宣传销售及标准化量化生产。
5.根据权利要求1~4任一项所述的一种天然气压缩机组润滑油智能综合处理装置,其特征在于:本装置能够持续跟进设备实用情况及客户需求,对智能化要求高的用户,能够开展定制化的系统装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202110920062.4A CN113482884A (zh) | 2021-08-11 | 2021-08-11 | 一种天然气压缩机组润滑油智能综合处理装置及工艺设计 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202110920062.4A CN113482884A (zh) | 2021-08-11 | 2021-08-11 | 一种天然气压缩机组润滑油智能综合处理装置及工艺设计 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN113482884A true CN113482884A (zh) | 2021-10-08 |
Family
ID=77946183
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202110920062.4A Pending CN113482884A (zh) | 2021-08-11 | 2021-08-11 | 一种天然气压缩机组润滑油智能综合处理装置及工艺设计 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN113482884A (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN117006036A (zh) * | 2023-09-05 | 2023-11-07 | 北京杰利阳能源设备制造有限公司 | 压缩机组循环过滤在线检测系统和监控方法 |
Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4869346A (en) * | 1987-08-14 | 1989-09-26 | Nelson Donald M | Automatic crankcase oil change and makeup system |
| KR20040108317A (ko) * | 2003-10-10 | 2004-12-23 | 이규상 | 압축기의 오일보충장치 및 그 방법 |
| CN106050616A (zh) * | 2016-07-29 | 2016-10-26 | 高原压缩技术(天津)有限公司 | 一种往复式压缩机的余油或废油回收利用系统 |
| CN110778899A (zh) * | 2019-06-13 | 2020-02-11 | 北京杰利阳能源设备制造有限公司 | 一种天然气压缩机组集中自动补加油系统装置 |
| CN112113127A (zh) * | 2019-06-19 | 2020-12-22 | 中国石油天然气股份有限公司 | 自动加油系统 |
| CN213746156U (zh) * | 2020-12-08 | 2021-07-20 | 四川川润液压润滑设备有限公司 | 一种注油补油回路 |
| CN216342677U (zh) * | 2021-08-11 | 2022-04-19 | 西安杰润石油工程有限公司 | 一种天然气压缩机组润滑油智能综合处理装置 |
| CN118934547A (zh) * | 2024-08-05 | 2024-11-12 | 北京杰利阳能源设备制造有限公司 | 一种压缩机组润滑油节能降耗系统及工艺流程 |
-
2021
- 2021-08-11 CN CN202110920062.4A patent/CN113482884A/zh active Pending
Patent Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4869346A (en) * | 1987-08-14 | 1989-09-26 | Nelson Donald M | Automatic crankcase oil change and makeup system |
| KR20040108317A (ko) * | 2003-10-10 | 2004-12-23 | 이규상 | 압축기의 오일보충장치 및 그 방법 |
| CN106050616A (zh) * | 2016-07-29 | 2016-10-26 | 高原压缩技术(天津)有限公司 | 一种往复式压缩机的余油或废油回收利用系统 |
| CN110778899A (zh) * | 2019-06-13 | 2020-02-11 | 北京杰利阳能源设备制造有限公司 | 一种天然气压缩机组集中自动补加油系统装置 |
| CN112113127A (zh) * | 2019-06-19 | 2020-12-22 | 中国石油天然气股份有限公司 | 自动加油系统 |
| CN213746156U (zh) * | 2020-12-08 | 2021-07-20 | 四川川润液压润滑设备有限公司 | 一种注油补油回路 |
| CN216342677U (zh) * | 2021-08-11 | 2022-04-19 | 西安杰润石油工程有限公司 | 一种天然气压缩机组润滑油智能综合处理装置 |
| CN118934547A (zh) * | 2024-08-05 | 2024-11-12 | 北京杰利阳能源设备制造有限公司 | 一种压缩机组润滑油节能降耗系统及工艺流程 |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN117006036A (zh) * | 2023-09-05 | 2023-11-07 | 北京杰利阳能源设备制造有限公司 | 压缩机组循环过滤在线检测系统和监控方法 |
| CN117006036B (zh) * | 2023-09-05 | 2024-03-22 | 北京杰利阳能源设备制造有限公司 | 压缩机组循环过滤在线检测系统和监控方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN114386774B (zh) | 基于cpim的选煤厂三维可视化全生命周期管理平台 | |
| CN106917742B (zh) | 一种空压机节能量监测系统及节能量远程审核方法 | |
| CN111115727A (zh) | 一种农村污水处理系统和方法 | |
| CN104299322B (zh) | 农业地下水管控系统及制作方法和农业地下水管控方法 | |
| CN109269589A (zh) | 一种具有液位调控的水箱水量测算系统及其计算方法 | |
| CN216342677U (zh) | 一种天然气压缩机组润滑油智能综合处理装置 | |
| CN115656430B (zh) | 可实现油液参数在线监测与智能评估的新型润滑系统 | |
| CN113339695B (zh) | 基于高效通信的lng储罐自动化预冷系统及预冷方法 | |
| CN115877793B (zh) | 油田用能源管控系统及油田用能耗管控方法 | |
| CN207571608U (zh) | 一种智能阀门控制系统 | |
| CN113689123A (zh) | 一种天然气模块化采集智能管理平台 | |
| CN114436353B (zh) | 火力发电厂全厂水网监测装置 | |
| CN207137871U (zh) | 乳化泵站集中控制系统 | |
| CN110778899A (zh) | 一种天然气压缩机组集中自动补加油系统装置 | |
| US20250111319A1 (en) | Systems and methods for managing hydrocarbon sites | |
| CN121155423A (zh) | 一种数智化粉剂型免配变粘压裂液撬装设备及其控制方法 | |
| CN206723024U (zh) | 一种空压机节能量监测系统 | |
| CN209433258U (zh) | 碱液卸车浓度控制系统 | |
| CN217025385U (zh) | 火力发电厂全厂水网监测装置 | |
| Sharifnezhad et al. | Performance of pumping stations in relation to irrigation management (Case Study: Khuzestan Province, Iran) | |
| CN210440949U (zh) | 一种天然气压缩机组集中自动补加油系统装置 | |
| CN217111011U (zh) | 智慧燃气计量箱 | |
| CN117217566A (zh) | 一种基于物联网技术的居民小区水资源综合管理与评估方法 | |
| Dayev | Development of a fuzzy automated natural gas volume control system for the gas pipeline | |
| CN116594365A (zh) | 一种油田站场无人值守的智能数字孪生集控方法及系统 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination |