CN113442382A - 一种交替式注塑模具 - Google Patents
一种交替式注塑模具 Download PDFInfo
- Publication number
- CN113442382A CN113442382A CN202111008128.9A CN202111008128A CN113442382A CN 113442382 A CN113442382 A CN 113442382A CN 202111008128 A CN202111008128 A CN 202111008128A CN 113442382 A CN113442382 A CN 113442382A
- Authority
- CN
- China
- Prior art keywords
- die
- long guide
- mold
- upper die
- rod
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 238000002347 injection Methods 0.000 title claims abstract description 37
- 239000007924 injection Substances 0.000 title claims abstract description 37
- 238000004140 cleaning Methods 0.000 claims abstract description 10
- 238000001816 cooling Methods 0.000 claims abstract description 10
- 238000007599 discharging Methods 0.000 claims abstract description 9
- 238000004519 manufacturing process Methods 0.000 claims abstract description 8
- 238000001746 injection moulding Methods 0.000 claims description 16
- 239000002994 raw material Substances 0.000 claims description 10
- 238000000034 method Methods 0.000 claims description 7
- 238000003825 pressing Methods 0.000 claims description 7
- 238000000465 moulding Methods 0.000 claims description 4
- 230000000149 penetrating effect Effects 0.000 claims description 3
- 230000000694 effects Effects 0.000 description 2
- 238000005516 engineering process Methods 0.000 description 2
- 238000009434 installation Methods 0.000 description 2
- 239000000243 solution Substances 0.000 description 2
- 239000003381 stabilizer Substances 0.000 description 2
- 230000009286 beneficial effect Effects 0.000 description 1
- 239000002991 molded plastic Substances 0.000 description 1
- 239000004033 plastic Substances 0.000 description 1
- 229920003023 plastic Polymers 0.000 description 1
- 238000005406 washing Methods 0.000 description 1
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C45/00—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor
- B29C45/17—Component parts, details or accessories; Auxiliary operations
- B29C45/26—Moulds
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C45/00—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor
- B29C45/17—Component parts, details or accessories; Auxiliary operations
- B29C45/1756—Handling of moulds or mould parts, e.g. mould exchanging means
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C45/00—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor
- B29C45/17—Component parts, details or accessories; Auxiliary operations
- B29C45/26—Moulds
- B29C45/27—Sprue channels ; Runner channels or runner nozzles
Landscapes
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Mechanical Engineering (AREA)
- Moulds For Moulding Plastics Or The Like (AREA)
Abstract
本发明公开了一种交替式注塑模具,第一上模上表面设置有第一提拉件,第一上模下端的第一长导杆与第一下模内部的第一长导套一一对应并滑动相连,第二上模上表面设置有第二提拉件,第二上模下端的第二长导杆与第二下模内部的第二长导套一一对应并滑动相连,连接梁的两端分别与第一下模及第二下模的侧边相连,连接梁上表面的中间位置垂直设置有支撑杆,且U型架通过转轴设置有平衡杆,平衡杆两端的滑槽分别通过轴销与第一提拉件和第二提拉件活动相连,本发明结构合理,当其中一个模具注塑时,另一个进行出料、冷却和清洗,实现快速循坏制造,效率大大提高,并且保证模具的使用寿命,并且不需要增加压机的使用数量。
Description
技术领域
本发明涉及注塑模具技术领域,具体为一种交替式注塑模具。
背景技术
目前注塑模具一般是单个压机和一个模具进行配合,并完成上模抬升和下压动作的,效率较低,如果增加模具,则需要增加压机进行配合,成本提高,并且在卸料时,模槽内容易产生置留杂屑,需要停机进行清理,影响生产效率,因此,亟待一种改进的技术来解决现有技术中所存在的这一问题。
发明内容
本发明的目的在于提供一种交替式注塑模具,在第一模具和第二模具之间设置有平衡架,通过平衡杆与第一提拉件及第二提拉件的配合,实现第一上模和第二上模的高度控制,从而实现交替式注塑,当其中一个模具注塑时,另一个进行出料、冷却和清洗,实现快速循坏制造,效率大大提高,并且保证模具的使用寿命,该结构的注塑模具压机的机头只需和第一提拉件及第二提拉件任意一个提拉件的顶端相连,并且不需要增加压机的使用数量,从而提高效率的同时成本也不会增加,以解决上述背景技术中提出的问题。
为实现上述目的,本发明提供如下技术方案:一种交替式注塑模具,包括模具组件及平衡架;
所述模具包括第一模具和第二模具,所述第一模具和第二模具结构一致,所述第一模具包括第一下模及第一上模,所述第一上模上表面设置有第一提拉件,所述第一上模下端设置有若干第一长导杆,所述第一下模内部设置有若干第一长导套,所述第一长导杆与第一长导套一一对应并滑动相连,所述第二模具包括第二下模及第二上模,所述第二上模上表面设置有第二提拉件,所述第二上模下端设置有若干第二长导杆,所述第二下模内部设置有若干第二长导套,所述第二长导杆与第二长导套一一对应并滑动相连;
所述平衡架包括连接梁、支撑杆及平衡杆,所述连接梁的两端分别与第一下模及第二下模的侧边相连,所述连接梁上表面的中间位置垂直设置有支撑杆,所述支撑杆顶端设置有U型架,所述U型架通过转轴设置有平衡杆,所述平衡杆的两端对称开设有滑槽,所述平衡杆两端的滑槽分别通过轴销与第一提拉件和第二提拉件活动相连,所述连接梁下表面设置有支撑座。
优选的,本发明提供的一种交替式注塑模具,其中,所述第一上模和第二上模内部均设置有注塑口,所述第一下模和第二下模内部设置有模槽,所述第一上模内部的注塑口与第一下模内部的模槽相互对应,所述第二上模内部的注塑口与第二下模内部的模槽相互对应,实现原料从注塑口进入到模槽内。
优选的,本发明提供的一种交替式注塑模具,其中,所述第一下模上端设置有若干第一短导杆,所述第一上模内部设置有若干第一短导杆,所述第一短导杆与第一短导套一一对应并滑动相连,所述第二下模上端设置有若干第二短导杆,所述第二上模内部设置有若干第二短导杆,所述第二短导杆与第二短导套一一对应并滑动相连,保证第一下模和第一上模之间、第二下模和第二上模之间连接时候的精准性和稳定性。
优选的,本发明提供的一种交替式注塑模具,其中,所述第一提拉件和第二提拉件结构一致且均由底座及连接座构成,所述底座上表面设置有连接座,所述连接座横向贯穿开设有通槽,所述平衡杆的端部活动设置于连接座所开的通槽内,所述连接座位于通槽处开设有轴孔,所述轴销穿设于平衡杆所开的滑槽及连接座所开的轴孔,所述底座上表面开设有若干连接孔以和压机相连,以实现和平衡杆连接的同时和压机相连。
优选的,本发明提供的一种交替式注塑模具,其中,所述平衡杆中间位置以及U型架均开设有转轴孔,所述转轴穿设于平衡杆中间位置以及U型架所开的转轴孔内,以实现平衡杆和U型架相连并实现平衡杆的转动。
优选的,本发明提供的一种交替式注塑模具,其中,所述连接梁两端均设置有第一连接板,所述第一连接板通过螺钉固定于第一下模及第二下模的内侧。以实现连接梁和第一下模及第二下模的连接。
优选的,本发明提供的一种交替式注塑模具,其中,所述支撑杆底端及支撑座顶端均设置有第二连接板、并分别通过第二连接板与连接梁的上表面和下表面相连,以实现支撑杆和支撑座与连接梁的连接。
优选的,本发明提供的一种交替式注塑模具,其中,当所述第一上模下表面与第一下模上表面相接时所述第二长导杆底端位于第二长导套内部,当所述第二上模下表面与第二下模上表面相接时所述第一长导杆底端位于第一长导套内部,保证第一上模时刻位于第一下模的正上方,第二上模时刻位于第二下模的正上方。
优选的,本发明提供的一种交替式注塑模具,其中,当所述第一上模下表面与第一下模上表面相接时与第一提拉件相连的所述轴销位于对应滑槽的外端位置,该位置可保证无论是第一上模和第二上模位置最下端时,平衡杆可通过销轴对第一提拉件或第二提拉件进行压制。
优选的,本发明提供的一种交替式注塑模具,其中,其使用方法包括以下步骤:
步骤一:首先将第一上模下压至第一下模上表面,通过注压,将原料从第一上模的进料通道进入到模槽内,并实现成型;
步骤二:将第二上模下压至第二下模上表面,通过注压,将原料从第二上模的进料通道进入到模槽内,并实现成型,此时第一上模上抬,并进行出料、冷却及自清洗;
步骤三:将第一上模下压至第一下模上表面,通过注压,将原料从第一上模的进料通道进入到模槽内,并实现成型,此时第二上模上抬,并进行出料、冷却及自清洗;
步骤四:重复步骤二和步骤三,进行产品制造。
与现有技术相比,本发明的有益效果是:
(1)在第一模具和第二模具之间设置有平衡架,通过平衡杆与第一提拉件及第二提拉件的配合,实现第一上模和第二上模的高度控制,从而实现交替式注塑,当其中一个模具注塑时,另一个进行出料、冷却和清洗,实现快速循坏制造,效率大大提高,并且保证模具的使用寿命。
(2)该结构的注塑模具压机的机头只需和第一提拉件及第二提拉件任意一个提拉件的顶端相连,并且不需要增加压机的使用数量,从而提高效率的同时成本也不会增加。
(3)结构简单,在两个模具之间增设平衡架即可实现,便于安装和拆卸,并且便于改造。
附图说明
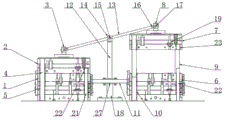
图1为本发明的结构示意图;
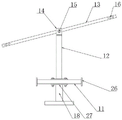
图2为平衡架结构示意图;
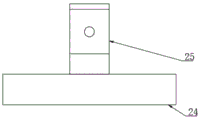
图3为第一提拉件结构(第二提拉件的结构与第一提拉件的结构一致)示意图;
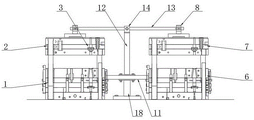
图4为本发明的结构(第一模具和第二模具平衡状态)示意图;
图中:第一下模1、第一上模2、第一提拉件3、第一长导杆4、第一长导套5、第二下模6、第二上模7、第二提拉件8、第二长导杆9、第二长导套10、连接梁11、支撑杆12、平衡杆13、U型架14、转轴15、滑槽16、轴销17、支撑座18、注塑口19、第一短导杆20、第一短导套21、第二短导杆22、第二短导套23、底座24、连接座25、第一连接板26、第二连接板27。
具体实施方式
下面将结合本发明实施例中的附图,对本发明的技术方案进行清楚、完整地描述,显然,所描述的实施例仅仅是本发明一部分实施例,而不是全部的实施例。基于本发明中的实施例,本领域普通技术人员在没有做出创造性劳动前提下所获得的所有其他实施例,都属于本发明保护的范围;
需要说明的是,在本发明的描述中,需要说明的是,术语“内”、“外”、“上”、“下”、“两侧”、“一端”、“另一端”“左”“右”等指示的方位或位置关系为基于附图所示的方位或位置关系,仅是为了便于描述本发明和简化描述,而不是指示或暗示所指的装置或元件必须具有特定的方位、以特定的方位构造和操作,因此不能理解为对本发明的限制。
请参阅图1-4,本发明提供一种技术方案:一种交替式注塑模具,包括模具组件及平衡架;模具包括第一模具和第二模具,第一模具和第二模具结构一致,第一模具包括第一下模1及第一上模2,第一上模2上表面设置有第一提拉件3,第一上模2下端设置有若干第一长导杆4,第一下模1内部设置有若干第一长导套5,第一长导杆4与第一长导套5一一对应并滑动相连,第二模具包括第二下模6及第二上模7,第二上模7上表面设置有第二提拉件8,第二上模7下端设置有若干第二长导杆9,第二下模6内部设置有若干第二长导套10,第二长导杆9与第二长导套10一一对应并滑动相连,第一上模2和第二上模7内部均设置有注塑口19,第一下模1和第二下模6内部设置有模槽,第一上模2内部的注塑口19与第一下模1内部的模槽相互对应,第二上模7内部的注塑口19与第二下模6内部的模槽相互对应,第一下模1上端设置有若干第一短导杆20,第一上模2内部设置有若干第一短导杆20,第一短导杆20与第一短导套21一一对应并滑动相连,第二下模6上端设置有若干第二短导杆22,第二上模7内部设置有若干第二短导杆22,第二短导杆22与第二短导套23一一对应并滑动相连;平衡架包括连接梁11、支撑杆12及平衡杆13,连接梁11的两端分别与第一下模1及第二下模6的侧边相连,连接梁11两端均设置有第一连接板26,第一连接板26通过螺钉固定于第一下模1及第二下模6的内侧,连接梁11上表面的中间位置垂直设置有支撑杆12,支撑杆12顶端设置有U型架14,U型架14通过转轴15设置有平衡杆13,平衡杆13中间位置以及U型架14均开设有转轴孔,转轴15穿设于平衡杆13中间位置以及U型架14所开的转轴孔内,平衡杆13的两端对称开设有滑槽16,平衡杆13两端的滑槽16分别通过轴销17与第一提拉件3和第二提拉件8活动相连,连接梁11下表面设置有支撑座18,支撑杆12底端及支撑座18顶端均设置有第二连接板27、并分别通过第二连接板27与连接梁11的上表面和下表面相连。
当第一上模2下表面与第一下模1上表面相接时第二长导杆9底端位于第二长导套10内部,当第二上模7下表面与第二下模6上表面相接时第一长导杆4底端位于第一长导套5内部;当第一上模2下表面与第一下模1上表面相接时与第一提拉件3相连的轴销17位于对应滑槽16的外端位置。
第一提拉件3和第二提拉件8结构一致且均由底座24及连接座25构成,底座24上表面设置有连接座25,连接座25横向贯穿开设有通槽,平衡杆13的端部活动设置于连接座25所开的通槽内,连接座25位于通槽处开设有轴孔,轴销17穿设于平衡杆13所开的滑槽16及连接座25所开的轴孔,底座24上表面开设有若干连接孔以和压机相连。
安装方法:首先根据第一下模1和第二下模6的高度,选择合适的支撑座18,并将支撑座18安装于连接梁11的下表面,再将支撑杆12垂直安装于连接梁11上表面的中间位置。接着将平衡杆13的中间位置通过转轴15与支撑杆12顶端的U型架14相连,使平衡杆12中间位置绕转轴15转动。随后将第一下模1和第二下模6分别与连接梁11两端的第一连接板26相连,并将第一下模1、第二下模6及支撑座18通过螺栓固定于工作台,再将第一上模2的第一长导杆4放置于第一下模1的第一长导套5内,将第二上模7的第二长导杆9放置于第二下模6的第二长导套10内,随后将第一提拉件3和第二提拉件8分别通过轴销17与平衡杆13的两端的滑槽16相连,完成安装,最后分别将管路线路与第一上模1、第一下模2、第二上模6及第二下模7相连。使用时,将压机的压头与第一提拉件3或第二提拉件8任意一个提拉件的顶端相连,控制压机的压头升降,以控制第一上模2和第二上模7的位置。
一种交替式注塑模具,其使用方法包括以下步骤:
步骤一:首先将第一上模2下压至第一下模1上表面,通过注压,将原料从第一上模2的进料通道进入到模槽内,并实现成型;
步骤二:将第二上模7下压至第二下模6上表面,通过注压,将原料从第二上模7的进料通道进入到模槽内,并实现成型,此时第一上模2上抬,并进行出料、冷却及自清洗;
步骤三:将第一上模2下压至第一下模1上表面,通过注压,将原料从第一上模2的进料通道进入到模槽内,并实现成型,此时第二上模7上抬,并进行出料、冷却及自清洗;
步骤四:重复步骤二和步骤三,进行产品制造。
本发明结构合理,在第一模具和第二模具之间设置有平衡架,通过平衡杆13与第一提拉件3及第二提拉件8的配合,实现第一上模2和第二上模7的高度控制,从而实现交替式注塑,当其中一个模具注塑时,另一个进行出料、冷却和清洗,实现快速循坏制造,效率大大提高,并且保证模具的使用寿命;该结构的注塑模具压机的机头只需和第一提拉件3及第二提拉件8任意一个提拉件的顶端相连,并且不需要增加压机的使用数量,从而提高效率的同时成本也不会增加;结构简单,在两个模具之间增设平衡架即可实现,便于安装和拆卸,并且便于改造。
本发明未详述之处,均为本领域技术人员的公知技术。
最后所要说明的是:以上具体实施方式仅用以说明本发明的技术方案而非限制,尽管参照实施例对本发明进行了详细说明,本领域的普通技术人员应当理解,可以对本发明的技术方案进行修改和等同替换,而不脱离本发明技术方案的精神和范围,其均应涵盖在本发明的权利要求范围当中。
Claims (9)
1.一种交替式注塑模具,其特征在于:包括模具组件及平衡架;
所述模具包括第一模具和第二模具,所述第一模具和第二模具结构一致,所述第一模具包括第一下模(1)及第一上模(2),所述第一上模(2)上表面设置有第一提拉件(3),所述第一上模(2)下端设置有若干第一长导杆(4),所述第一下模(1)内部设置有若干第一长导套(5),所述第一长导杆(4)与第一长导套(5)一一对应并滑动相连,所述第二模具包括第二下模(6)及第二上模(7),所述第二上模(7)上表面设置有第二提拉件(8),所述第二上模(7)下端设置有若干第二长导杆(9),所述第二下模(6)内部设置有若干第二长导套(10),所述第二长导杆(9)与第二长导套(10)一一对应并滑动相连;所述第一上模(2)和第二上模(7)内部均设置有注塑口(19),所述第一下模(1)和第二下模(6)内部设置有模槽,所述第一上模(2)内部的注塑口(19)与第一下模(1)内部的模槽相互对应,所述第二上模(7)内部的注塑口(19)与第二下模(6)内部的模槽相互对应;
所述平衡架包括连接梁(11)、支撑杆(12)及平衡杆(13),所述连接梁(11)的两端分别与第一下模(1)及第二下模(6)的侧边相连,所述连接梁(11)上表面的中间位置垂直设置有支撑杆(12),所述支撑杆(12)顶端设置有U型架(14),所述U型架(14)通过转轴(15)设置有平衡杆(13),所述平衡杆(13)的两端对称开设有滑槽(16),所述平衡杆(13)两端的滑槽(16)分别通过轴销(17)与第一提拉件(3)和第二提拉件(8)活动相连,所述连接梁(11)下表面设置有支撑座(18)。
2.根据权利要求1所述的一种交替式注塑模具,其特征在于:所述第一下模(1)上端设置有若干第一短导杆(20),所述第一上模(2)内部设置有若干第一短导杆(20),所述第一短导杆(20)与第一短导套(21)一一对应并滑动相连,所述第二下模(6)上端设置有若干第二短导杆(22),所述第二上模(7)内部设置有若干第二短导杆(22),所述第二短导杆(22)与第二短导套(23)一一对应并滑动相连。
3.根据权利要求1所述的一种交替式注塑模具,其特征在于:所述第一提拉件(3)和第二提拉件(8)结构一致且均由底座(24)及连接座(25)构成,所述底座(24)上表面设置有连接座(25),所述连接座(25)横向贯穿开设有通槽,所述平衡杆(13)的端部活动设置于连接座(25)所开的通槽内,所述连接座(25)位于通槽处开设有轴孔,所述轴销(17)穿设于平衡杆(13)所开的滑槽(16)及连接座(25)所开的轴孔,所述底座(24)上表面开设有若干连接孔以和压机相连。
4.根据权利要求1所述的一种交替式注塑模具,其特征在于:所述平衡杆(13)中间位置以及U型架(14)均开设有转轴孔,所述转轴(15)穿设于平衡杆(13)中间位置以及U型架(14)所开的转轴孔内。
5.根据权利要求1所述的一种交替式注塑模具,其特征在于:所述连接梁(11)两端均设置有第一连接板(26),所述第一连接板(26)通过螺钉固定于第一下模(1)及第二下模(6)的内侧。
6.根据权利要求1所述的一种交替式注塑模具,其特征在于:所述支撑杆(12)底端及支撑座(18)顶端均设置有第二连接板(27)、并分别通过第二连接板(27)与连接梁(11)的上表面和下表面相连。
7.根据权利要求1所述的一种交替式注塑模具,其特征在于:当所述第一上模(2)下表面与第一下模(1)上表面相接时所述第二长导杆(9)底端位于第二长导套(10)内部,当所述第二上模(7)下表面与第二下模(6)上表面相接时所述第一长导杆(4)底端位于第一长导套(5)内部。
8.根据权利要求1所述的一种交替式注塑模具,其特征在于:当所述第一上模(2)下表面与第一下模(1)上表面相接时与第一提拉件(3)相连的所述轴销(17)位于对应滑槽(16)的外端位置。
9.根据权利要求1所述的一种交替式注塑模具,其特征在于:其使用方法包括以下步骤:
步骤一:首先将第一上模(2)下压至第一下模(1)上表面,通过注压,将原料从第一上模(2)的进料通道进入到模槽内,并实现成型;
步骤二:将第二上模(7)下压至第二下模(6)上表面,通过注压,将原料从第二上模(7)的进料通道进入到模槽内,并实现成型,此时第一上模(2)上抬,并进行出料、冷却及自清洗;
步骤三:将第一上模(2)下压至第一下模(1)上表面,通过注压,将原料从第一上模(2)的进料通道进入到模槽内,并实现成型,此时第二上模(7)上抬,并进行出料、冷却及自清洗;
步骤四:重复步骤二和步骤三,进行产品制造。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202111008128.9A CN113442382A (zh) | 2021-08-31 | 2021-08-31 | 一种交替式注塑模具 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202111008128.9A CN113442382A (zh) | 2021-08-31 | 2021-08-31 | 一种交替式注塑模具 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN113442382A true CN113442382A (zh) | 2021-09-28 |
Family
ID=77819209
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202111008128.9A Pending CN113442382A (zh) | 2021-08-31 | 2021-08-31 | 一种交替式注塑模具 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN113442382A (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN117325381A (zh) * | 2023-12-01 | 2024-01-02 | 江苏普隆磁电有限公司 | 一种电子器件壳体注塑装置 |
Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN2585718Y (zh) * | 2002-11-28 | 2003-11-12 | 崔啟光 | 双重沉底杠杆式冲压机 |
| CN211866367U (zh) * | 2019-12-31 | 2020-11-06 | 青岛海之锋精密模具有限公司 | 一种便于脱模的汽车冲压模具 |
| CN212042339U (zh) * | 2020-04-30 | 2020-12-01 | 北京马勒汽车配件有限公司 | 一种交替式膜片弹簧成型模具 |
-
2021
- 2021-08-31 CN CN202111008128.9A patent/CN113442382A/zh active Pending
Patent Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN2585718Y (zh) * | 2002-11-28 | 2003-11-12 | 崔啟光 | 双重沉底杠杆式冲压机 |
| CN211866367U (zh) * | 2019-12-31 | 2020-11-06 | 青岛海之锋精密模具有限公司 | 一种便于脱模的汽车冲压模具 |
| CN212042339U (zh) * | 2020-04-30 | 2020-12-01 | 北京马勒汽车配件有限公司 | 一种交替式膜片弹簧成型模具 |
Non-Patent Citations (1)
| Title |
|---|
| 申开智: "《塑料成型模具 3版》", 31 March 2013, 中国工业出版社 * |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN117325381A (zh) * | 2023-12-01 | 2024-01-02 | 江苏普隆磁电有限公司 | 一种电子器件壳体注塑装置 |
| CN117325381B (zh) * | 2023-12-01 | 2024-03-08 | 江苏普隆磁电有限公司 | 一种电子器件壳体注塑装置 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN207578917U (zh) | 一种手柄注塑模具 | |
| CN218656684U (zh) | 一种射蜡机自动下料装置 | |
| CN215320338U (zh) | 一种多角度抽芯塑胶模具 | |
| CN113414945B (zh) | 一种电源插头自动注塑生产线 | |
| CN209659113U (zh) | 定子线包定心整形工装 | |
| CN212888647U (zh) | 一种全电动伺服注塑机射出丝杆 | |
| CN209659114U (zh) | 预装型定子线包定心整形工装 | |
| CN210733158U (zh) | 一种可提高稳定性的注塑模具用脱模机构 | |
| CN215750489U (zh) | 注塑面板制备用合模定位装置 | |
| CN214026961U (zh) | 一种便于使用的模具 | |
| CN223160059U (zh) | 一种铸造模具的双向自动复位顶出机构 | |
| CN223266069U (zh) | 一种模具固定结构 | |
| CN216423238U (zh) | 一种用于顶针板与注塑机台ko孔不同心的结构 | |
| CN206796431U (zh) | 一种注射模具 | |
| CN223685911U (zh) | 一种橡胶成型机的脱模架体结构 | |
| CN222832259U (zh) | 电动车灯罩注塑成型模具顶针机构 | |
| CN219903151U (zh) | 一种可调节注塑口方向的快换注塑模具 | |
| CN221339341U (zh) | 一种多点热嘴iml贴膜联动斜抽注塑模具 | |
| CN222346201U (zh) | 注塑生产用辅助脱模器 | |
| CN220946405U (zh) | 一种热熔球生产用的注塑模具 | |
| CN220808351U (zh) | 一种微小孔针管模具结构 | |
| CN223961609U (zh) | 一种鞋底注塑机压中框模板装置 | |
| CN217648853U (zh) | 一种用于导电滑环中轴注塑的多用途拼装模具 | |
| CN224060348U (zh) | 一种汽车电驱动接线总成的注塑模具 | |
| CN223419912U (zh) | 硅胶加工模具 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| RJ01 | Rejection of invention patent application after publication |
Application publication date: 20210928 |
|
| RJ01 | Rejection of invention patent application after publication |