CN113182891A - 一种智能型自动重切的数控车床 - Google Patents
一种智能型自动重切的数控车床 Download PDFInfo
- Publication number
- CN113182891A CN113182891A CN202110634016.8A CN202110634016A CN113182891A CN 113182891 A CN113182891 A CN 113182891A CN 202110634016 A CN202110634016 A CN 202110634016A CN 113182891 A CN113182891 A CN 113182891A
- Authority
- CN
- China
- Prior art keywords
- driving device
- lathe
- linear driving
- fixed chuck
- working
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 230000007246 mechanism Effects 0.000 claims abstract description 134
- 238000001816 cooling Methods 0.000 claims abstract description 35
- 239000000110 cooling liquid Substances 0.000 claims abstract description 29
- 239000002699 waste material Substances 0.000 claims abstract description 19
- 238000005520 cutting process Methods 0.000 claims abstract description 18
- 238000005507 spraying Methods 0.000 claims abstract description 9
- 239000007788 liquid Substances 0.000 claims description 51
- 239000002826 coolant Substances 0.000 claims description 35
- 238000003860 storage Methods 0.000 claims description 17
- 238000003754 machining Methods 0.000 claims description 13
- 239000000463 material Substances 0.000 claims description 13
- 238000009434 installation Methods 0.000 claims description 12
- 230000001788 irregular Effects 0.000 claims description 7
- 230000014392 establishment of spindle localization Effects 0.000 claims description 6
- 230000001360 synchronised effect Effects 0.000 claims description 6
- 230000008859 change Effects 0.000 claims description 4
- 238000001914 filtration Methods 0.000 claims description 4
- 238000004519 manufacturing process Methods 0.000 claims description 3
- 230000000087 stabilizing effect Effects 0.000 claims description 3
- 239000002184 metal Substances 0.000 abstract description 28
- 239000011550 stock solution Substances 0.000 description 16
- 238000007599 discharging Methods 0.000 description 8
- 239000000243 solution Substances 0.000 description 7
- 238000004140 cleaning Methods 0.000 description 6
- 238000000034 method Methods 0.000 description 6
- 230000008569 process Effects 0.000 description 6
- 239000007921 spray Substances 0.000 description 4
- 238000010521 absorption reaction Methods 0.000 description 2
- 230000008878 coupling Effects 0.000 description 2
- 238000010168 coupling process Methods 0.000 description 2
- 238000005859 coupling reaction Methods 0.000 description 2
- 238000001514 detection method Methods 0.000 description 2
- 206010063385 Intellectualisation Diseases 0.000 description 1
- 230000009286 beneficial effect Effects 0.000 description 1
- 230000000903 blocking effect Effects 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 239000000203 mixture Substances 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 238000004064 recycling Methods 0.000 description 1
Images





Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23Q—DETAILS, COMPONENTS, OR ACCESSORIES FOR MACHINE TOOLS, e.g. ARRANGEMENTS FOR COPYING OR CONTROLLING; MACHINE TOOLS IN GENERAL CHARACTERISED BY THE CONSTRUCTION OF PARTICULAR DETAILS OR COMPONENTS; COMBINATIONS OR ASSOCIATIONS OF METAL-WORKING MACHINES, NOT DIRECTED TO A PARTICULAR RESULT
- B23Q3/00—Devices holding, supporting, or positioning work or tools, of a kind normally removable from the machine
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23B—TURNING; BORING
- B23B31/00—Chucks; Expansion mandrels; Adaptations thereof for remote control
- B23B31/02—Chucks
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23Q—DETAILS, COMPONENTS, OR ACCESSORIES FOR MACHINE TOOLS, e.g. ARRANGEMENTS FOR COPYING OR CONTROLLING; MACHINE TOOLS IN GENERAL CHARACTERISED BY THE CONSTRUCTION OF PARTICULAR DETAILS OR COMPONENTS; COMBINATIONS OR ASSOCIATIONS OF METAL-WORKING MACHINES, NOT DIRECTED TO A PARTICULAR RESULT
- B23Q11/00—Accessories fitted to machine tools for keeping tools or parts of the machine in good working condition or for cooling work; Safety devices specially combined with or arranged in, or specially adapted for use in connection with, machine tools
- B23Q11/0042—Devices for removing chips
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23Q—DETAILS, COMPONENTS, OR ACCESSORIES FOR MACHINE TOOLS, e.g. ARRANGEMENTS FOR COPYING OR CONTROLLING; MACHINE TOOLS IN GENERAL CHARACTERISED BY THE CONSTRUCTION OF PARTICULAR DETAILS OR COMPONENTS; COMBINATIONS OR ASSOCIATIONS OF METAL-WORKING MACHINES, NOT DIRECTED TO A PARTICULAR RESULT
- B23Q11/00—Accessories fitted to machine tools for keeping tools or parts of the machine in good working condition or for cooling work; Safety devices specially combined with or arranged in, or specially adapted for use in connection with, machine tools
- B23Q11/0042—Devices for removing chips
- B23Q11/0075—Devices for removing chips for removing chips or coolant from the workpiece after machining
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23Q—DETAILS, COMPONENTS, OR ACCESSORIES FOR MACHINE TOOLS, e.g. ARRANGEMENTS FOR COPYING OR CONTROLLING; MACHINE TOOLS IN GENERAL CHARACTERISED BY THE CONSTRUCTION OF PARTICULAR DETAILS OR COMPONENTS; COMBINATIONS OR ASSOCIATIONS OF METAL-WORKING MACHINES, NOT DIRECTED TO A PARTICULAR RESULT
- B23Q11/00—Accessories fitted to machine tools for keeping tools or parts of the machine in good working condition or for cooling work; Safety devices specially combined with or arranged in, or specially adapted for use in connection with, machine tools
- B23Q11/10—Arrangements for cooling or lubricating tools or work
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23Q—DETAILS, COMPONENTS, OR ACCESSORIES FOR MACHINE TOOLS, e.g. ARRANGEMENTS FOR COPYING OR CONTROLLING; MACHINE TOOLS IN GENERAL CHARACTERISED BY THE CONSTRUCTION OF PARTICULAR DETAILS OR COMPONENTS; COMBINATIONS OR ASSOCIATIONS OF METAL-WORKING MACHINES, NOT DIRECTED TO A PARTICULAR RESULT
- B23Q11/00—Accessories fitted to machine tools for keeping tools or parts of the machine in good working condition or for cooling work; Safety devices specially combined with or arranged in, or specially adapted for use in connection with, machine tools
- B23Q11/10—Arrangements for cooling or lubricating tools or work
- B23Q11/1069—Filtration systems specially adapted for cutting liquids
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23Q—DETAILS, COMPONENTS, OR ACCESSORIES FOR MACHINE TOOLS, e.g. ARRANGEMENTS FOR COPYING OR CONTROLLING; MACHINE TOOLS IN GENERAL CHARACTERISED BY THE CONSTRUCTION OF PARTICULAR DETAILS OR COMPONENTS; COMBINATIONS OR ASSOCIATIONS OF METAL-WORKING MACHINES, NOT DIRECTED TO A PARTICULAR RESULT
- B23Q17/00—Arrangements for observing, indicating or measuring on machine tools
- B23Q17/09—Arrangements for observing, indicating or measuring on machine tools for indicating or measuring cutting pressure or for determining cutting-tool condition, e.g. cutting ability, load on tool
- B23Q17/0952—Arrangements for observing, indicating or measuring on machine tools for indicating or measuring cutting pressure or for determining cutting-tool condition, e.g. cutting ability, load on tool during machining
- B23Q17/099—Arrangements for observing, indicating or measuring on machine tools for indicating or measuring cutting pressure or for determining cutting-tool condition, e.g. cutting ability, load on tool during machining by measuring features of the machined workpiece
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23Q—DETAILS, COMPONENTS, OR ACCESSORIES FOR MACHINE TOOLS, e.g. ARRANGEMENTS FOR COPYING OR CONTROLLING; MACHINE TOOLS IN GENERAL CHARACTERISED BY THE CONSTRUCTION OF PARTICULAR DETAILS OR COMPONENTS; COMBINATIONS OR ASSOCIATIONS OF METAL-WORKING MACHINES, NOT DIRECTED TO A PARTICULAR RESULT
- B23Q17/00—Arrangements for observing, indicating or measuring on machine tools
- B23Q17/20—Arrangements for observing, indicating or measuring on machine tools for indicating or measuring workpiece characteristics, e.g. contour, dimension, hardness
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23Q—DETAILS, COMPONENTS, OR ACCESSORIES FOR MACHINE TOOLS, e.g. ARRANGEMENTS FOR COPYING OR CONTROLLING; MACHINE TOOLS IN GENERAL CHARACTERISED BY THE CONSTRUCTION OF PARTICULAR DETAILS OR COMPONENTS; COMBINATIONS OR ASSOCIATIONS OF METAL-WORKING MACHINES, NOT DIRECTED TO A PARTICULAR RESULT
- B23Q5/00—Driving or feeding mechanisms; Control arrangements therefor
- B23Q5/22—Feeding members carrying tools or work
- B23Q5/28—Electric drives
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23Q—DETAILS, COMPONENTS, OR ACCESSORIES FOR MACHINE TOOLS, e.g. ARRANGEMENTS FOR COPYING OR CONTROLLING; MACHINE TOOLS IN GENERAL CHARACTERISED BY THE CONSTRUCTION OF PARTICULAR DETAILS OR COMPONENTS; COMBINATIONS OR ASSOCIATIONS OF METAL-WORKING MACHINES, NOT DIRECTED TO A PARTICULAR RESULT
- B23Q2717/00—Arrangements for indicating or measuring
- B23Q2717/003—Arrangements for indicating or measuring in lathes
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Turning (AREA)
Abstract
本发明涉及数控机床领域,具体是涉及一种智能型自动重切的数控车床,包括,车床本体、固定卡盘和主轴定位机构,主轴定位机构的中心轴与固定卡盘的工作轴处于同一直线上,轮廓采集机构安装在固定卡盘的工作轴线正上方,轮廓采集机构用于检测固定卡盘上固定的毛坯金属件的旋转外径,冷却机构的工作端朝向智能车刀机构与毛坯金属件的接触位置,冷却机构用于朝向加工部位喷洒冷却液,废料收集机构用于对毛坯件加工时产生的废料和冷却机构喷洒的冷却液进行分类收集,本技术方案解决了手动操作普通车床对形状尺寸不规则的重型毛坯金属件进行粗加工时毛坯件形成同一尺寸并且在收集车削产生的大量废屑严重影响生产环境的技术问题。
Description
技术领域
本发明涉及数控机床领域,具体是涉及一种智能型自动重切的数控车床。
背景技术
数控车床是机械行业最主要、最常用的加工设备,其自动化程度高、柔性好、加工精度高,因此得到迅速的普及和发展,但数控车床只适用于加工批量大、要求精度高的工件,而不适合于粗加工。这是因为粗加工对象大都是毛坯类金属件,批量毛坯的整体性差、外径轮廓差别很大,而数控车床的控制系统无法识别毛坯的差异性,只能按照预先编制的程序进行加工,当毛坯件尺寸超过进给负荷时,很容易引起断刀、堵转等严重后果,所以毛坯件一般是先用普通车床手动进行粗加工,使毛坯件形成统一尺寸,然后再用数控车床进行精加工,效率低,数控车床在粗加工领域无用武之地
中国专利申请号“CN201910318539.4”公开了一种智能重切数控车床,但是该设备对重型不规则尺寸的毛坯金属件的固定效果较差,且毛坯件在加工时会产生大量的废屑,对加工环境造成极大的影响且清理困难。
发明内容
为解决上述技术问题,提供一种智能型自动重切的数控车床,解决了手动操作普通车床对形状尺寸不规则的重型毛坯金属件进行粗加工时毛坯件形成同一尺寸并且在收集车削产生的大量废屑严重影响生产环境的技术问题。
为达到以上目的,本发明采用的技术方案为:
一种智能型自动重切的数控车床,包括,车床本体和固定卡盘,还包括有可在固定卡盘的工作轴线方向做直线移动的主轴定位机构,主轴定位机构的中心轴与固定卡盘的工作轴处于同一直线上,主轴定位机构用于稳定重型不规则毛坯在固定卡盘上旋转,固定卡盘的工作端一侧设置有智能车刀机构,智能车刀机构可以沿固定卡盘工作轴方向做直线移动,智能车刀机构的工作端上安装有多个车刀,智能车刀机构用于针对不同的毛坯更换适用的车刀,智能车刀机构的工作端可在垂直于固定卡盘工作轴的方向上做水平直线移动,轮廓采集机构安装在固定卡盘的工作轴线正上方,轮廓采集机构的工作端设为与智能车刀机构的工作端同步移动,轮廓采集机构用于检测固定卡盘上固定的毛坯金属件的旋转外径,所述智能车刀机构的工作端一侧固定安装有冷却机构,冷却机构的工作端朝向智能车刀机构与毛坯金属件的接触位置,冷却机构用于朝向加工部位喷洒冷却液,废料收集机构设置在车床本体上,废料收集机构用于对毛坯件加工时产生的废料和冷却机构喷洒的冷却液进行分类收集。
优选地,车床本体的一侧设有卡盘安装座,卡盘安装座用于安装固定卡盘,固定卡盘固定安装在旋转套内,旋转套插装在卡盘安装座中心位置设置的第一限位槽中,第一限位槽的形状尺寸与旋转套相吻合,旋转套可以在第一限位槽中稳定旋转,旋转套固定安装在第一旋转驱动装置的工作端上,所述第一旋转驱动装置固定安装在车床本体上,第一旋转驱动装置的工作端插装在卡盘安装座中,第一旋转驱动装置的工作轴与固定卡盘的工作轴处于同一直线上,第一旋转驱动装置用于驱动固定卡盘旋转。
优选地,主轴定位机构包括有安装座,安装座的底部贴合车床本体的上表面,安装座的中心朝向固定卡盘的一侧设置有顶轴,顶轴的轴线与固定卡盘的中心轴处于同一直线上,安装座固定安装在第一直线驱动装置的工作端上,所述第一直线驱动装置的工作端设置在固定卡盘的工作轴线延伸方向平齐的直线方向上移动。
优选地,智能车刀机构包括有第二直线驱动装置,第二直线驱动装置的工作端沿固定卡盘工作轴方向做直线移动,第二直线驱动装置的工作端朝向上方设置,第二直线驱动装置的工作端上固定安装有第三直线驱动装置,第三直线驱动装置的工作端设置在垂直于固定卡盘工作轴的方向上做水平直线移动,第三直线驱动装置的工作端朝向上方设置,第三直线驱动装置的工作端上固定安装有车刀架,车刀架结构形式为回转式,车刀架可以沿圆周方向安装多组车刀,所述第二直线驱动装置用于驱动车刀沿毛坯金属件表面进行移动加工,所述第三直线驱动装置用于驱动车刀改变进刀量。
优选地,车床本体的上表面下方设置有驱动件安装腔,驱动件安装腔用于固定安装第一直线驱动装置与第二直线驱动装置,驱动件安装腔朝向车床本体上方设置有,分别设置在第一直线驱动装置与第二直线驱动装置的工作端上方并沿第一直线驱动装置与第二直线驱动装置工作端的移动方向设置,的尺寸分别与第一直线驱动装置和第二直线驱动装置工作端的连接部位相吻合。
优选地,车床本体的上方安装有支架,支架用于固定安装轮廓采集机构,轮廓采集机构包括有第四直线驱动装置,第四直线驱动装置安装在固定卡盘的正上方,第四直线驱动装置的工作端与第二直线驱动装置的工作端同步移动,第四直线驱动装置的工作端朝向下方设置,第四直线驱动装置的工作端上安装有安装板,安装板的两侧朝向下方设有多个采集头,采集头用于检测固定卡盘上固定的毛坯件旋转时的外径尺寸。
优选地,冷却机构包括有冷却液喷装置,冷却液喷装置固定安装在车刀架的一侧,冷却液喷装置跟随第三直线驱动装置的工作端移动,冷却液喷装置的输出端设置有出料管,出料管对准车刀架的与毛坯件的加工部位,所述车床本体的底部设置有储液腔,储液腔用于储存冷却液,储液腔的一侧设置有吸料口,所述冷却液喷装置通过吸料管连接储液腔的吸料口进行冷却液的吸取。
优选地,冷却机构还包括有导流板,导流板设置在出料管的下方,导流板跟随第三直线驱动装置的工作端一侧,导流板两侧设置有弹性挡板,弹性挡板内分别插装有第二限位槽,第二限位槽在弹性挡板内限位移动,第二限位槽与导流板的内部通过多个弹簧连接,所述导流板与第二限位槽的表面均为一定程度的斜面,且斜面的较高一端设置在靠近智能车刀机构的一侧。
优选地,车床本体的储液腔上方还设置有过滤腔,过滤腔用于设置废料收集机构,过滤腔的开口处设置在冷却机构的导流板较低一端下方,废料收集机构包括有倾斜设置的滤网,滤网用于过滤冷却液中包含的废屑,过滤腔在滤网较低的一端设置有收集槽,收集槽用于方便工作人员回收清理废屑,废料收集机构还包括有设置在过滤腔与储液腔连接部位的多个均匀排列的腰型孔,腰型孔的两侧设置有多个磁铁,磁铁用于对未被滤网过滤的细小废屑进行吸附。
优选地,所述的储液腔下方设置有可自由控制开合的出料口,出料口用于清空储液腔内的冷却液进行更换。
本发明与现有技术相比具有的有益效果是:
1.本发明通过固定卡盘与主轴定位机构配合实现对重型不规则毛坯件的固定,通过智能车刀机构实现对毛坯件的自动加工,通过轮廓采集机构实现对加工时毛坯件的外径进行检测,保证加工的毛坯件尺寸的统一,提升了自动化的水平,通过冷却机构与废料收集机构的配合实现对毛坯件加工部位的降温和废屑的集中清理,提高了工作效率,降低了清洁的难度。
2.本发明通过旋转套插装在车床本体的第一限位槽中对固定卡盘进行限位安装,当固定卡盘旋转时,固定卡盘被旋转套限位,旋转套受第一限位槽限位,保证了第一旋转驱动装置驱动固定卡盘旋转时的稳定性。
3.本发明通过第一直线驱动装置启动带动顶轴朝向毛坯金属件移动实现了针对不同尺寸的毛皮金属件进行固定,保证了重型毛坯金属件旋转时的轴线稳定性,保证了加工的质量。
4.本发明通过第二直线驱动装置与第三直线驱动装置配合带动车刀架移动,实现了设备的自动化加工,通过车刀架安装多组车刀,实现了针对不同材质的金属件使用不同的车刀,降低了断刀的风险,提高了设备的实用性。
5.本发明通过驱动件安装腔安装第一直线驱动装置和第三直线驱动装置,提高了空间的利用率,减少了车床本体表面的设备数量。
6.本发明通过轮廓采集机构实现对毛皮金属件的加工部位的外径进行检测,使智能车刀机构可以保证毛坯金属件的尺寸统一,实现了智能化的功能。
7.本发明通过冷却机构的出料管对准智能车刀机构的工作端进行喷洒冷却液,实现了对毛坯件加工部位的降温和智能车刀机构加工时产生的废屑的包裹,提高了工作效率,降低了废屑清洁的难度。
8.本发明通过导流板实现了冷却机构喷洒的冷却液可以包裹废屑定向流动至过滤腔中进行,避免了冷却液四处流淌对其他设备造成影响,也避免了冷却液的过多浪费。
9.本发明通过废料收集机构对包裹了废屑的冷却液进行过滤,实现了对冷却液的二次处理,使冷却液可以通过腰型孔进入储液腔中重复利用,提高了冷却液的利用效率。
10.本发明通过储液腔下方的出料口可以将储液腔内的冷却液清除,方便工作人员在下一次加工时重新通过吸料口添加新的冷却液。
附图说明
图1为本发明的立体图;
图2为本发明的侧视图;
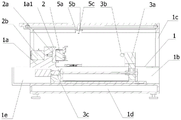
图3为图2的A-A处截面剖视图;
图4为图2的B-B处截面剖视图;
图5为本发明的车床本体的立体图一;
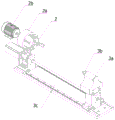
图6为本发明的固定卡盘和主轴定位机构的立体图;
图7为本发明的智能车刀机构的立体图;
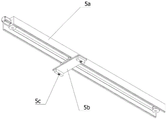
图8为本发明的轮廓采集机构的立体图;
图9为本发明的导流板的立体结构分解图;
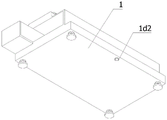
图10为本发明的车床本体的立体图二;
图中标号为:
1-车床本体;1a-卡盘安装座;1a1-第一限位槽;1b-驱动件安装腔;1b2-开口;1c-支架;1d-储液腔;1d1-吸料口;1d2-出料口;1e-过滤腔;
2-固定卡盘;2a-旋转套;2b-第一旋转驱动装置;
3-主轴定位机构;3a-安装座;3b-顶轴;3c-第一直线驱动装置;
4-智能车刀机构;4a-第二直线驱动装置;4b-第三直线驱动装置;4c-车刀架;
5-轮廓采集机构;5a-第四直线驱动装置;5b-安装板;5c-采集头;
6-冷却机构;6a-冷却液喷装置;6b-出料管;6c-吸料管;6d-导流板;6d1-弹性挡板;6d2-第二限位槽;6d3-弹簧;
7-废料收集机构;7a-滤网;7b-收集槽;7c-腰型孔;7c1-磁铁。
具体实施方式
以下描述用于揭露本发明以使本领域技术人员能够实现本发明。以下描述中的优选实施例只作为举例,本领域技术人员可以想到其他显而易见的变型。
为了解决手动操作普通车床对形状尺寸不规则的重型毛坯金属件进行粗加工时毛坯件形成同一尺寸并且在收集车削产生的大量废屑严重影响生产环境的技术问题,如图1所示,提供以下技术方案:
一种智能型自动重切的数控车床,包括,车床本体1和固定卡盘2,还包括有可在固定卡盘2的工作轴线方向做直线移动的主轴定位机构3,主轴定位机构3的中心轴与固定卡盘2的工作轴处于同一直线上,主轴定位机构3用于稳定重型不规则毛坯在固定卡盘2上旋转,固定卡盘2的工作端一侧设置有智能车刀机构4,智能车刀机构4可以沿固定卡盘2工作轴方向做直线移动,智能车刀机构4的工作端上安装有多个车刀,智能车刀机构4用于针对不同的毛坯更换适用的车刀,智能车刀机构4的工作端可在垂直于固定卡盘2工作轴的方向上做水平直线移动,轮廓采集机构5安装在固定卡盘2的工作轴线正上方,轮廓采集机构5的工作端设为与智能车刀机构4的工作端同步移动,轮廓采集机构5用于检测固定卡盘2上固定的毛坯金属件的旋转外径,所述智能车刀机构4的工作端一侧固定安装有冷却机构6,冷却机构6的工作端朝向智能车刀机构4与毛坯金属件的接触位置,冷却机构6用于朝向加工部位喷洒冷却液,废料收集机构7设置在车床本体1上,废料收集机构7用于对毛坯件加工时产生的废料和冷却机构6喷洒的冷却液进行分类收集。
具体的,固定卡盘2用于固定所需加工的毛坯金属件,固定卡盘2通常为三爪卡盘,通过可在固定卡盘2的工作轴线方向做直线移动的主轴定位机构3对固定卡盘2上的金属件的中心轴进行固定,保证毛坯金属件在旋转加工时的稳定性,通过智能车刀机构4与轮廓采集机构5的配合实现自动重切的智能化,工作人员设定好轮廓采集机构5检测的毛坯件加工完成后的标准尺寸,智能车刀机构4的工作端贴紧固定卡盘2固定的毛坯件表面进行加工,当轮廓采集机构5检测到毛坯件的加工处尺寸达标时发出信号控制智能车刀机构4与轮廓采集机构5同时移动对毛坯件另一部位进行加工,冷却机构6在智能车刀机构4加工时对智能车刀机构4的工作端喷洒冷却液,通过冷却机构6可以降低毛坯件加工部位的温度,也可以将智能车刀机构4加工时产生的大量废屑包裹在冷却液中,有效避免了废屑的四处飞溅造成的清理困难,废料收集机构7通过对冷却液和废屑进行分类处理,实现冷却液的回收利用,也减轻了清理废屑的困难程度。
进一步的:
为了解决如何保证固定卡盘2加工时旋转稳定的技术问题,如图4和6所示,提供以下技术方案:车床本体1的一侧设有卡盘安装座1a,卡盘安装座1a用于安装固定卡盘2,固定卡盘2固定安装在旋转套2a内,旋转套2a插装在卡盘安装座1a中心位置设置的第一限位槽1a1中,第一限位槽1a1的形状尺寸与旋转套2a相吻合,旋转套2a可以在第一限位槽1a1中稳定旋转,旋转套2a固定安装在第一旋转驱动装置2b的工作端上,所述第一旋转驱动装置2b固定安装在车床本体1上,第一旋转驱动装置2b的工作端插装在卡盘安装座1a中,第一旋转驱动装置2b的工作轴与固定卡盘2的工作轴处于同一直线上,第一旋转驱动装置2b用于驱动固定卡盘2旋转。
具体的,固定卡盘2限位安装在旋转套2a中,旋转套2a插装在卡盘安装座1a的第一限位槽1a1中,当固定卡盘2旋转时,固定卡盘2被旋转套2a限位,旋转套2a受第一限位槽1a1限位,保证了第一旋转驱动装置2b驱动固定卡盘2旋转时的稳定性,所述第一旋转驱动装置2b可以为伺服电机,第一旋转驱动装置2b固定安装在车床本体1上保证了第一旋转驱动装置2b工作时的稳定性。
进一步的:
为了解决如何固定不同尺寸的重型毛坯金属件的技术问题,如图4和6所示,提供以下技术方案:主轴定位机构3包括有安装座3a,安装座3a的底部贴合车床本体1的上表面,安装座3a的中心朝向固定卡盘2的一侧设置有顶轴3b,顶轴3b的轴线与固定卡盘2的中心轴处于同一直线上,安装座3a固定安装在第一直线驱动装置3c的工作端上,所述第一直线驱动装置3c的工作端设置在固定卡盘2的工作轴线延伸方向平齐的直线方向上移动。
具体的,所述第一直线驱动装置3c可以为电机驱动导轨滑块装置,也可以是简单的丝杆滑台等,通过安装座3a固定顶轴3b,顶轴3b的轴线与固定卡盘2的中心轴处于同一直线上,当固定卡盘2固定毛坯金属件时,第一直线驱动装置3c启动带动顶轴3b朝向毛坯金属件的一侧开始移动时顶轴3b抵接在毛坯金属件上,从而固定毛坯金属件的旋转轴,当固定卡盘2带动毛坯金属件进行旋转时可以保证其旋转的稳定性,也保证了加工的质量。
进一步的:
为了解决如何针对不同外径不同材质的毛坯件进行加工的技术问题,如7所示,提供以下技术方案:智能车刀机构4包括有第二直线驱动装置4a,第二直线驱动装置4a的工作端沿固定卡盘2工作轴方向做直线移动,第二直线驱动装置4a的工作端朝向上方设置,第二直线驱动装置4a的工作端上固定安装有第三直线驱动装置4b,第三直线驱动装置4b的工作端设置在垂直于固定卡盘2工作轴的方向上做水平直线移动,第三直线驱动装置4b的工作端朝向上方设置,第三直线驱动装置4b的工作端上固定安装有车刀架4c,车刀架4c结构形式为回转式,车刀架4c可以沿圆周方向安装多组车刀,所述第二直线驱动装置4a用于驱动车刀沿毛坯金属件表面进行移动加工,所述第三直线驱动装置4b用于驱动车刀改变进刀量。
具体的,所述第二直线驱动装置4a可以为电机驱动导轨滑块装置,也可以是简单的丝杆滑台等,所述的第三直线驱动装置4b可以为丝杆滑台或同步带滑台等,当针对某一毛坯金属件进行加工时,第二直线驱动装置4a带动车刀架4c移动时金属件的一端,工作人员可以针对不同材质的金属件调节车刀架4c的工作端,使合适的车刀对金属件进行粗加工,保证加工的效率和质量,第三直线驱动装置4b带动车刀架4c的工作端逐渐朝向毛坯金属件移动,直至车刀与毛坯件表面接触开始加工,
进一步的:
为了解决如何合理利用空间减少设备占地体积的技术问题,如图4和5所示,提供以下技术方案:车床本体1的上表面下方设置有驱动件安装腔1b,驱动件安装腔1b用于固定安装第一直线驱动装置3c与第二直线驱动装置4a,驱动件安装腔1b朝向车床本体1上方设置有1b1,1b1分别设置在第一直线驱动装置3c与第二直线驱动装置4a的工作端上方并沿第一直线驱动装置3c与第二直线驱动装置4a工作端的移动方向设置,1b1的尺寸分别与第一直线驱动装置3c和第二直线驱动装置4a工作端的连接部位相吻合。
具体的,所述第一直线驱动装置3c与第二直线驱动装置4a均固定安装在车床本体1的驱动件安装腔1b内部,合理的利用了空间,减少了车床本体1上装置的数量,方便毛坯金属件的加工,同时通过1b1对第一直线驱动装置3c与第二直线驱动装置4a工作端的连接部位进行限位,也提升了主轴定位机构3和智能车刀机构4移动时的稳定性。
进一步的:
为了解决如何保证毛坯金属件加工至统一标准尺寸的技术问题,如图4和8所示,提供以下技术方案:车床本体1的上方安装有支架1c,支架1c用于固定安装轮廓采集机构5,轮廓采集机构5包括有第四直线驱动装置5a,第四直线驱动装置5a安装在固定卡盘2的正上方,第四直线驱动装置5a的工作端与第二直线驱动装置4a的工作端同步移动,第四直线驱动装置5a的工作端朝向下方设置,第四直线驱动装置5a的工作端上安装有安装板5b,安装板5b的两侧朝向下方设有多个采集头5c,采集头5c用于检测固定卡盘2上固定的毛坯件旋转时的外径尺寸。
具体的,所述第四直线驱动装置5a可以为滚珠丝杠滑台也可以为同步带滑台等,通过支架1c使第四直线驱动装置5a固定安装在固定卡盘2的正上方,保证了采集头5c可以针对固定卡盘2上固定的毛坯金属件进行扫描和数据采集,采集头5c的工作端朝向毛坯金属件的加工部位,当加工部位的外径改变时,采集头5c可以检测到外径的具体数据,当毛坯金属件加工部位的外径与工作人员事先设置的数据相吻合时,第四直线驱动装置5a与车刀架4c同步移动,使智能车刀机构4针对毛皮金属件的其他部位进行加工,直至加工完成。
进一步的:
为了解决如何降低金属件加工位置的温度和避免加工时产生的废屑四处飞溅的技术问题,如图2和5所示,提供以下技术方案:冷却机构6包括有冷却液喷装置6a,冷却液喷装置6a固定安装在车刀架4c的一侧,冷却液喷装置6a跟随第三直线驱动装置4b的工作端移动,冷却液喷装置6a的输出端设置有出料管6b,出料管6b对准车刀架4c与毛坯件的加工部位,所述车床本体1的底部设置有储液腔1d,储液腔1d用于储存冷却液,储液腔1d的一侧设置有吸料口1d1,所述冷却液喷装置6a通过吸料管6c连接储液腔1d的吸料口1d1进行冷却液的吸取。
具体的,当智能车刀机构4的车刀与金属件接触时,由于粗加工时金属件所需切削部分较多,将会产生大量的废屑,且加工时间较久造成加工部位较热,冷却机构6的出料管6b正对智能车刀机构4与毛坯金属件的加工部位,当智能车刀机构4加工时,冷却液喷装置6a从储液腔1d中吸取冷却液喷洒在加工部位,既可以有效降低加工部位的温度,也可以即时将加工部位产生的废屑与冷却液混合,避免了废屑的四处飞溅。
进一步的:
为了解决如何控制冷却液的流向避免较难清理的技术问题,如图9所示,提供以下技术方案:冷却机构6还包括有导流板6d,导流板6d设置在出料管6b的下方,导流板6d跟随第三直线驱动装置4b的工作端一侧,导流板6d两侧设置有弹性挡板6d1,弹性挡板6d1内分别插装有第二限位槽6d2,第二限位槽6d2在弹性挡板6d1内限位移动,第二限位槽6d2与导流板6d的内部通过多个弹簧6d3连接,所述导流板6d与第二限位槽6d2的表面均为一定程度的斜面,且斜面的较高一端设置在靠近智能车刀机构4的一侧。
具体的,通过导流板6d可以使出料管6b处喷洒的冷却液定向流动,冷却液包裹废屑后落入导流板6d中,导流板6d通过插装在两侧的第二限位槽6d2可以避免当导流板6d两侧的第二限位槽6d2与车床本体1上的卡盘安装座1a或主轴定位机构3的安装座3a接触时影响智能车刀机构4加工的问题,第二限位槽6d2可以在弹性挡板6d1中进行移动,通过弹簧6d3可以带动第二限位槽6d2进行复位。
进一步的:
为了解决如何分离冷却液中包含的废屑使冷却液可以重复使用的技术问题,如图3和5所示,提供以下技术方案:车床本体1的储液腔1d上方还设置有过滤腔1e,过滤腔1e用于设置废料收集机构7,过滤腔1e的开口处设置在冷却机构6的导流板6d较低一端下方,废料收集机构7包括有倾斜设置的滤网7a,滤网7a用于过滤冷却液中包含的废屑,过滤腔1e在滤网7a较低的一端设置有收集槽7b,收集槽7b用于方便工作人员回收清理废屑,废料收集机构7还包括有设置在过滤腔1e与储液腔1d连接部位的多个均匀排列的腰型孔7c,腰型孔7c的两侧设置有多个磁铁7c1,磁铁7c1用于对未被滤网7a过滤的细小废屑进行吸附。
具体的,导流板6d将冷却液定向引入过滤腔1e中,通过滤网7a可以将冷却液中的废屑过滤下来,通过滤网7a的倾斜设置可以使过滤下的废屑进入收集槽7b中方便工作人员收集,通过设置在腰型孔7c上的磁铁7c1可以对一些体型较小的穿过滤网7a的金属废屑进行吸附,保证通过腰型孔7c进入储液腔1d中的冷却液不含有大量的废屑影响后续使用。
进一步的:
为了解决加工完成后如何对储液腔1d内的冷却液进行更换的技术问题,如图10所示,提供以下技术方案:所述的储液腔1d下方设置有可自由控制开合的出料口1d2,出料口1d2用于清空储液腔1d内的冷却液进行更换。
具体的,通过储液腔1d下方的出料口1d2可以将储液腔1d内的冷却液清除,方便工作人员在下一次加工时重新通过吸料口1d1添加新的冷却液。
本发明通过固定卡盘2与主轴定位机构3对重型不规则毛坯件的固定,智能车刀机构4对毛坯件的自动加工,轮廓采集机构5在智能车刀机构4加工时对毛坯件的外径进行检测,保证加工的毛坯件尺寸的统一,提升了自动化的水平,冷却机构6与废料收集机构7的配合实现对毛坯件加工部位的降温和废屑的集中清理,提高了工作效率,降低了清洁的难度。
以上显示和描述了本发明的基本原理、主要特征和本发明的优点。本行业的技术人员应该了解,本发明不受上述实施例的限制,上述实施例和说明书中描述的只是本发明的原理,在不脱离本发明精神和范围的前提下本发明还会有各种变化和改进,这些变化和改进都落入要求保护的本发明的范围内。本发明要求的保护范围由所附的权利要求书及其等同物界定。
Claims (10)
1.一种智能型自动重切的数控车床,包括,车床本体(1)和固定卡盘(2),其特征在于,还包括有可在固定卡盘(2)的工作轴线方向做直线移动的主轴定位机构(3),主轴定位机构(3)的中心轴与固定卡盘(2)的工作轴处于同一直线上,主轴定位机构(3)用于稳定重型不规则毛坯在固定卡盘(2)上旋转,固定卡盘(2)的工作端一侧设置有智能车刀机构(4),智能车刀机构(4)可以沿固定卡盘(2)工作轴方向做直线移动,智能车刀机构(4)的工作端上安装有多个车刀,智能车刀机构(4)用于针对不同的毛坯更换适用的车刀,智能车刀机构(4)的工作端可在垂直于固定卡盘(2)工作轴的方向上做水平直线移动,轮廓采集机构(5)安装在固定卡盘(2)的工作轴线正上方,轮廓采集机构(5)的工作端设为与智能车刀机构(4)的工作端同步移动,轮廓采集机构(5)用于检测固定卡盘(2)上固定的毛坯金属件的旋转外径,所述智能车刀机构(4)的工作端一侧固定安装有冷却机构(6),冷却机构(6)的工作端朝向智能车刀机构(4)与毛坯金属件的接触位置,冷却机构(6)用于朝向加工部位喷洒冷却液,废料收集机构(7)设置在车床本体(1)上,废料收集机构(7)用于对毛坯件加工时产生的废料和冷却机构(6)喷洒的冷却液进行分类收集。
2.根据权利要求1所述的一种智能型自动重切的数控车床,其特征在于,车床本体(1)的一侧设有卡盘安装座(1a),卡盘安装座(1a)用于安装固定卡盘(2),固定卡盘(2)固定安装在旋转套(2a)内,旋转套(2a)插装在卡盘安装座(1a)中心位置设置的第一限位槽(1a1)中,第一限位槽(1a1)的形状尺寸与旋转套(2a)相吻合,旋转套(2a)可以在第一限位槽(1a1)中稳定旋转,旋转套(2a)固定安装在第一旋转驱动装置(2b)的工作端上,所述第一旋转驱动装置(2b)固定安装在车床本体(1)上,第一旋转驱动装置(2b)的工作端插装在卡盘安装座(1a)中,第一旋转驱动装置(2b)的工作轴与固定卡盘(2)的工作轴处于同一直线上,第一旋转驱动装置(2b)用于驱动固定卡盘(2)旋转。
3.根据权利要求1所述的一种智能型自动重切的数控车床,其特征在于,主轴定位机构(3)包括有安装座(3a),安装座(3a)的底部贴合车床本体(1)的上表面,安装座(3a)的中心朝向固定卡盘(2)的一侧设置有顶轴(3b),顶轴(3b)的轴线与固定卡盘(2)的中心轴处于同一直线上,安装座(3a)固定安装在第一直线驱动装置(3c)的工作端上,所述第一直线驱动装置(3c)的工作端设置在固定卡盘(2)的工作轴线延伸方向平齐的直线方向上移动。
4.根据权利要求1所述的一种智能型自动重切的数控车床,其特征在于,智能车刀机构(4)包括有第二直线驱动装置(4a),第二直线驱动装置(4a)的工作端沿固定卡盘(2)工作轴方向做直线移动,第二直线驱动装置(4a)的工作端朝向上方设置,第二直线驱动装置(4a)的工作端上固定安装有第三直线驱动装置(4b),第三直线驱动装置(4b)的工作端设置在垂直于固定卡盘(2)工作轴的方向上做水平直线移动,第三直线驱动装置(4b)的工作端朝向上方设置,第三直线驱动装置(4b)的工作端上固定安装有车刀架(4c),车刀架(4c)结构形式为回转式,车刀架(4c)可以沿圆周方向安装多组车刀,所述第二直线驱动装置(4a)用于驱动车刀沿毛坯金属件表面进行移动加工,所述第三直线驱动装置(4b)用于驱动车刀改变进刀量。
5.根据权利要求1所述的一种智能型自动重切的数控车床,其特征在于,车床本体(1)的上表面下方设置有驱动件安装腔(1b),驱动件安装腔(1b)用于固定安装第一直线驱动装置(3c)与第二直线驱动装置(4a),驱动件安装腔(1b)朝向车床本体(1)上方设置有1b1,1b1分别设置在第一直线驱动装置(3c)与第二直线驱动装置(4a)的工作端上方并沿第一直线驱动装置(3c)与第二直线驱动装置(4a)工作端的移动方向设置,1b1的尺寸分别与第一直线驱动装置(3c)和第二直线驱动装置(4a)工作端的连接部位相吻合。
6.根据权利要求1所述的一种智能型自动重切的数控车床,其特征在于,车床本体(1)的上方安装有支架(1c),支架(1c)用于固定安装轮廓采集机构(5),轮廓采集机构(5)包括有第四直线驱动装置(5a),第四直线驱动装置(5a)安装在固定卡盘(2)的正上方,第四直线驱动装置(5a)的工作端与第二直线驱动装置(4a)的工作端同步移动,第四直线驱动装置(5a)的工作端朝向下方设置,第四直线驱动装置(5a)的工作端上安装有安装板(5b),安装板(5b)的两侧朝向下方设有多个采集头(5c),采集头(5c)用于检测固定卡盘(2)上固定的毛坯件旋转时的外径尺寸。
7.根据权利要求1所述的一种智能型自动重切的数控车床,其特征在于,冷却机构(6)包括有冷却液喷装置(6a),冷却液喷装置(6a)固定安装在车刀架(4c)的一侧,冷却液喷装置(6a)跟随第三直线驱动装置(4b)的工作端移动,冷却液喷装置(6a)的输出端设置有出料管(6b),出料管(6b)对准车刀架(4c)的与毛坯件的加工部位,所述车床本体(1)的底部设置有储液腔(1d),储液腔(1d)用于储存冷却液,储液腔(1d)的一侧设置有吸料口(1d1),所述冷却液喷装置(6a)通过吸料管(6c)连接储液腔(1d)的吸料口(1d1)进行冷却液的吸取。
8.根据权利要求1所述的一种智能型自动重切的数控车床,其特征在于,冷却机构(6)还包括有导流板(6d),导流板(6d)设置在出料管(6b)的下方,导流板(6d)跟随第三直线驱动装置(4b)的工作端一侧,导流板(6d)两侧设置有弹性挡板(6d1),弹性挡板(6d1)内分别插装有第二限位槽(6d2),第二限位槽(6d2)在弹性挡板(6d1)内限位移动,第二限位槽(6d2)与导流板(6d)的内部通过多个弹簧(6d3)连接,所述导流板(6d)与第二限位槽(6d2)的表面均为一定程度的斜面,且斜面的较高一端设置在靠近智能车刀机构(4)的一侧。
9.根据权利要求1所述的一种智能型自动重切的数控车床,其特征在于,车床本体(1)的储液腔(1d)上方还设置有过滤腔(1e),过滤腔(1e)用于设置废料收集机构(7),过滤腔(1e)的开口处设置在冷却机构(6)的导流板(6d)较低一端下方,废料收集机构(7)包括有倾斜设置的滤网(7a),滤网(7a)用于过滤冷却液中包含的废屑,过滤腔(1e)在滤网(7a)较低的一端设置有收集槽(7b),收集槽(7b)用于方便工作人员回收清理废屑,废料收集机构(7)还包括有设置在过滤腔(1e)与储液腔(1d)连接部位的多个均匀排列的腰型孔(7c),腰型孔(7c)的两侧设置有多个磁铁(7c1),磁铁(7c1)用于对未被滤网(7a)过滤的细小废屑进行吸附。
10.根据权利要求7所述的一种智能型自动重切的数控车床,其特征在于,所述的储液腔(1d)下方设置有可自由控制开合的出料口(1d2),出料口(1d2)用于清空储液腔(1d)内的冷却液进行更换。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202110634016.8A CN113182891A (zh) | 2021-06-07 | 2021-06-07 | 一种智能型自动重切的数控车床 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202110634016.8A CN113182891A (zh) | 2021-06-07 | 2021-06-07 | 一种智能型自动重切的数控车床 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN113182891A true CN113182891A (zh) | 2021-07-30 |
Family
ID=76976175
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202110634016.8A Pending CN113182891A (zh) | 2021-06-07 | 2021-06-07 | 一种智能型自动重切的数控车床 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN113182891A (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN114589542A (zh) * | 2022-03-11 | 2022-06-07 | 南通东晨重型机床有限公司 | 一种数控机床远程监测系统 |
Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US20160107240A1 (en) * | 2014-10-20 | 2016-04-21 | Murata Machinery, Ltd. | Machine tool |
| CN205437155U (zh) * | 2016-04-07 | 2016-08-10 | 宜都市宏久机械制造有限公司 | 一种非圆截面零件车削机床 |
| CN206405439U (zh) * | 2017-01-12 | 2017-08-15 | 天津市锦程伟业人防设备有限公司 | 复合加工车床 |
| CN207431880U (zh) * | 2017-09-28 | 2018-06-01 | 江苏千竹机械制造有限公司 | 一种车床冷却液回收装置 |
| CN207735786U (zh) * | 2017-12-27 | 2018-08-17 | 马鞍山茂丰重工机械制造有限公司 | 激光切割机 |
| CN209035460U (zh) * | 2018-10-22 | 2019-06-28 | 福州长鑫电动工具有限公司 | 一种数控自动化专用车床 |
| CN110064765A (zh) * | 2019-04-19 | 2019-07-30 | 济南民昌新能源有限公司 | 一种智能重切数控车床 |
| CN211940045U (zh) * | 2019-12-24 | 2020-11-17 | 常州裕腾机械有限公司 | 一种具有自动除屑功能的车床 |
-
2021
- 2021-06-07 CN CN202110634016.8A patent/CN113182891A/zh active Pending
Patent Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US20160107240A1 (en) * | 2014-10-20 | 2016-04-21 | Murata Machinery, Ltd. | Machine tool |
| CN205437155U (zh) * | 2016-04-07 | 2016-08-10 | 宜都市宏久机械制造有限公司 | 一种非圆截面零件车削机床 |
| CN206405439U (zh) * | 2017-01-12 | 2017-08-15 | 天津市锦程伟业人防设备有限公司 | 复合加工车床 |
| CN207431880U (zh) * | 2017-09-28 | 2018-06-01 | 江苏千竹机械制造有限公司 | 一种车床冷却液回收装置 |
| CN207735786U (zh) * | 2017-12-27 | 2018-08-17 | 马鞍山茂丰重工机械制造有限公司 | 激光切割机 |
| CN209035460U (zh) * | 2018-10-22 | 2019-06-28 | 福州长鑫电动工具有限公司 | 一种数控自动化专用车床 |
| CN110064765A (zh) * | 2019-04-19 | 2019-07-30 | 济南民昌新能源有限公司 | 一种智能重切数控车床 |
| CN211940045U (zh) * | 2019-12-24 | 2020-11-17 | 常州裕腾机械有限公司 | 一种具有自动除屑功能的车床 |
Non-Patent Citations (1)
| Title |
|---|
| 张伟: "《数控加工编程》", 31 August 2007, 浙江科学技术出版社 * |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN114589542A (zh) * | 2022-03-11 | 2022-06-07 | 南通东晨重型机床有限公司 | 一种数控机床远程监测系统 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN107984290B (zh) | 一种用于机械制造的数控高光机 | |
| CN211103043U (zh) | 一种加工车床用外圆打磨装置 | |
| CN213827058U (zh) | 一种卧式镗床用除屑装置 | |
| CN118268925A (zh) | 一种冷却液可回收利用的数控钻床用水冷装置及水冷方法 | |
| JPH055305U (ja) | 主軸移動形自動旋盤 | |
| CN111715893A (zh) | 一种可以避免切屑划伤工件的轴套加工用车床 | |
| CN114310545B (zh) | 一种自动倒角设备 | |
| CN107199378B (zh) | 一种用于小模数蜗杆全自动加工的精密旋风铣机床及其方法 | |
| CN114192906A (zh) | 一种螺母加工装置 | |
| CN120886055A (zh) | 一种多工位组合机床 | |
| CN213289625U (zh) | 一种数控机床 | |
| CN112059622B (zh) | 一种双主轴车铣中心复合设备 | |
| CN222058846U (zh) | 具有废料回收功能的轧辊生产用车床 | |
| CN219152096U (zh) | 一种用于细长轴车铣加工的数控车床 | |
| CN113400485A (zh) | 一种机械臂石材雕刻切磨抛系统 | |
| CN218801327U (zh) | 精细磨床 | |
| CN217668241U (zh) | 一种双工位旋转机床 | |
| CN218427185U (zh) | 一种铣削加工碎屑回收机构 | |
| CN113770734B (zh) | 一种端面凹圆弧车铣复合机床 | |
| CN213195669U (zh) | 一种高效降温的数控车床冷却装置 | |
| CN219853503U (zh) | 吹屑结构及包括该结构的精车机 | |
| CN219853739U (zh) | 一种旋压机床零部件生产加工装置 | |
| JP3651762B2 (ja) | 鋳造粗材のバリ取り装置 | |
| CN222831349U (zh) | 一种数控机床用防飞溅式废屑冷却液回收装置 | |
| CN214978265U (zh) | 全自动攻丝机 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination |