CN113172539A - 用于机械工程铸件的定位治具及定位方法 - Google Patents
用于机械工程铸件的定位治具及定位方法 Download PDFInfo
- Publication number
- CN113172539A CN113172539A CN202110734030.5A CN202110734030A CN113172539A CN 113172539 A CN113172539 A CN 113172539A CN 202110734030 A CN202110734030 A CN 202110734030A CN 113172539 A CN113172539 A CN 113172539A
- Authority
- CN
- China
- Prior art keywords
- wall
- block
- casting
- mechanical engineering
- fixedly provided
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images






Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B29/00—Machines or devices for polishing surfaces on work by means of tools made of soft or flexible material with or without the application of solid or liquid polishing agents
- B24B29/02—Machines or devices for polishing surfaces on work by means of tools made of soft or flexible material with or without the application of solid or liquid polishing agents designed for particular workpieces
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B41/00—Component parts such as frames, beds, carriages, headstocks
- B24B41/06—Work supports, e.g. adjustable steadies
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B47/00—Drives or gearings; Equipment therefor
- B24B47/02—Drives or gearings; Equipment therefor for performing a reciprocating movement of carriages or work- tables
- B24B47/06—Drives or gearings; Equipment therefor for performing a reciprocating movement of carriages or work- tables by liquid or gas pressure only
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B47/00—Drives or gearings; Equipment therefor
- B24B47/10—Drives or gearings; Equipment therefor for rotating or reciprocating working-spindles carrying grinding wheels or workpieces
- B24B47/12—Drives or gearings; Equipment therefor for rotating or reciprocating working-spindles carrying grinding wheels or workpieces by mechanical gearing or electric power
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B49/00—Measuring or gauging equipment for controlling the feed movement of the grinding tool or work; Arrangements of indicating or measuring equipment, e.g. for indicating the start of the grinding operation
- B24B49/006—Measuring or gauging equipment for controlling the feed movement of the grinding tool or work; Arrangements of indicating or measuring equipment, e.g. for indicating the start of the grinding operation taking regard of the speed
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Finish Polishing, Edge Sharpening, And Grinding By Specific Grinding Devices (AREA)
Abstract
本发明涉及机械工程技术领域,且公开了用于机械工程铸件的定位治具,包括操作台结构,所述操作台的顶端固定安装有顶架,所述顶架的内壁活动连接有电动盘,所述操作台的顶端固定安装有气压伸缩杆,所述操作台的内壁开设有滑槽,该用于机械工程铸件的定位治具及定位方法,通过称重块与内柱配合使用,使得在铸件放置在称重块上,且铸件上的圆孔与内柱位于同一圆心上,铸件的重量挤压称重块,使称重块下降,以此通过连接块带动移动块下降,以此带动压环下降,从而压环挤压气囊,气囊受压,气体顺着通管进入挤压块上中,从而挤压块伸长,使挤压块挤压铸件圆孔的内壁,以此达到固定铸件。
Description
技术领域
本发明涉及机械工程技术领域,具体为用于机械工程铸件的定位治具及定位方法。
背景技术
在设备生产的过程中,大部分的铸件都是需要进过二次加工的,为的就是将铸件可抛光打磨等操作,将铸件最终生产成所需产物,供人使用。
但是在大部分的铸件进行打磨抛光的过程中,都是需要将铸件通过螺纹杆跟挤压块,将铸件进行固定,防止铸件在抛光时抖动导致抛光不稳定的情况发生,这样的固定方式需要长时间的转动螺纹杆,将挤压块与铸件接触,十分耗费时间,且固定不稳定。
所以我们推出了用于机械工程铸件的定位治具及定位方法,可通过异形槽与液压杆配合使用,将铸件可在承托盒上保持稳定,且在移动至转动区时,可进行将承托盒固定,以此将铸件固定后可进行旋转,使其进行抛光过程,操作方便,且固定稳定。
发明内容
为实现上述操作方便,且固定稳定的目的,本发明提供如下技术方案:用于机械工程铸件的定位治具,包括操作台结构,所述操作台的顶端固定安装有顶架,所述顶架的内壁活动连接有电动盘,所述操作台的顶端固定安装有气压伸缩杆,所述操作台的内壁开设有滑槽,所述操作台的内壁开设有内槽,所述滑槽的内壁活动连接有承托盒,所述承托盒的正面开设有通孔,所述承托盒的内壁固定安装有拉伸弹簧,所述拉伸弹簧的顶端固定安装有称重块,所述承托盒的内壁底端固定安装有内柱,所述内柱的内壁固定安装有挤压块,所述挤压块的底端固定安装有通管,所述通管的底端固定安装有气囊,所述内柱的左右两侧均开设有侧孔,所述称重块的内壁固定安装有连接块,所述连接块远离称重块的一端固定安装有移动块,所述移动块的内壁固定安装有导杆,所述导杆远离移动块的一端固定安装有压环,所述操作台的内壁固定安装有转轴,所述转轴的内壁活动连接有液压杆,所述转轴的顶端固定安装有底盒,所述底盒的内壁开设有异形槽,所述异形槽的内壁活动连接有转盘,所述转盘的顶端固定安装有连接柱,所述连接柱的顶端固定安装有顶台,所述顶台的正面活动连接有夹持板,所述夹持板的背面固定安装有拉绳。
作为优化,所述压环的内壁直径大于通管的直径,且挤压块分为挤压头与内杆,且挤压头的数量为四个,且四个挤压头均以内杆的圆心为中心均匀分布,使得铸件的内壁设置圆孔,可将铸件的圆孔内壁与挤压头接触,从而在挤压头移出内杆的时候,可挤压圆孔的内壁,从而使铸件保持稳定。
作为优化,所述承托盒的底端活动连接有数量为两个的滚轮,顶台的顶端开设有数量为两个的凹槽,且凹槽的直径大于滚轮的直径,且两个滚轮圆心的间距等于两个凹槽圆心的间距,使得承托盒可通过滚轮与凹槽接触后,达到一定限位作用。
作为优化,所述通孔的数量为两个,且两个通孔均以承托盒的垂直中心线对称分布,夹持板的数量为两个,且两个夹持板均以顶台的垂直中心线对称分布,两个夹持板的相对一侧均固定安装有凸块,且凸块的宽度与通孔的宽度相适配,使得在夹持板在移动时可使凸块进入通孔中,从而限制承托盒的位置,以此使夹持板夹紧承托盒。
作为优化,所述夹持板的背面与拉绳固定连接,且顶台的内壁活动连接有导轮,且导轮的外壁与拉绳的顶端活动连接,使得在拉绳收到挤压过程中,可使两个夹持板向相对一侧移动。
作为优化,所述连接柱的顶端固定安装有推块,且推块与连接柱相通,推块与拉绳位于同一垂直中心线上,使得推块可受到连接柱内的气体补充,以此伸长,从而可挤压拉绳,从而带动夹持板可移动。
作为优化,所述顶台的正面与背面均设有限位槽,且限位槽的宽度与夹持板的宽度相适配,使得夹持板可与限位槽接触,从而使夹持板将承托盒夹持的更加稳定。
作为优化,所述连接柱的挤压力小于液压杆的挤压力,使得在承托盒与顶台接触时,异形槽分为斜槽、竖槽与环形槽,且竖槽与环形槽相通,可使连接柱先受重力收缩,再使液压杆收缩。
用于机械工程铸件的定位方法,具体如下:
1、准备工作,将需要打磨铸件的圆孔与内柱对准后放置在称重块的顶端;
2、打磨,受挤压块影响使铸件固定后,手动进行打磨一些较为明显的边角;
3、抛光准备过程,开启气压伸缩杆,推动铸件向左移动,并使承托盒与电动盘位于同一垂直中心线上时停止;
4、夹持工作,受液压杆影响,使铸件上升,并与电动盘接触挤压;
5、抛光,开启电动盘,使电动盘转速保持200-400r/min;
6、使用抛光转盘给予铸件抛光,完成抛光过程。
本发明的有益效果是:该用于机械工程铸件的定位治具及定位方法,通过称重块与内柱配合使用,使得在铸件放置在称重块上,且铸件上的圆孔与内柱位于同一圆心上,铸件的重量挤压称重块,使称重块下降,以此通过连接块带动移动块下降,以此带动压环下降,从而压环挤压气囊,气囊受压,气体顺着通管进入挤压块上中,从而挤压块伸长,使挤压块挤压铸件圆孔的内壁,以此达到固定铸件。
该用于机械工程铸件的定位治具及定位方法,需要进行抛光过程,开启气压伸缩杆,使气压伸缩杆伸长挤压铸件向左移动,当承托盒的滚轮与顶台的凹槽活动连接后,重力挤压连接柱,使连接柱收缩,气体导入推块中,通过拉绳带动夹持板夹持承托盒,同时配合异形槽,使转盘受到液压杆挤压上升,从而带动顶台上升带动铸件上移挤压电动盘的底端,以此形成相对挤压,使铸件固定,再通过电动盘转动,带动铸件转动,进行抛光操作。
附图说明
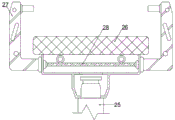
图1为本发明结构正视剖视示意图;
图2为本发明承托盒结构正视剖视示意图;
图3为本发明顶台结构左视剖视示意图;
图4为本发明顶台结构俯视示意图;
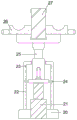
图5为本发明底盒结构正视剖视示意图;
图6为本发明底盒结构立体剖视示意图;
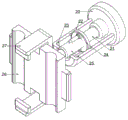
图7为本发明顶台结构立体示意图;
图8为本发明承托盒结构立体剖视示意图;
图9为本发明底盒结构立体剖视示意图。
图中:1、操作台;2、顶架;3、电动盘;4、气压伸缩杆;5、滑槽;6、内槽;7、承托盒;8、通孔;9、拉伸弹簧;10、称重块;11、内柱;12、挤压块;13、通管;14、气囊;15、侧孔;16、连接块;17、移动块;18、导杆;19、压环;20、转轴;21、液压杆;22、底盒;23、异形槽;24、转盘;25、连接柱;26、顶台;27、夹持板;28、拉绳。
具体实施方式
下面将结合本发明实施例中的附图,对本发明实施例中的技术方案进行清楚、完整地描述,显然,所描述的实施例仅仅是本发明一部分实施例,而不是全部的实施例。基于本发明中的实施例,本领域普通技术人员在没有做出创造性劳动前提下所获得的所有其他实施例,都属于本发明保护的范围。
请参阅图1-图9,用于机械工程铸件的定位治具,包括操作台1结构,操作台1的顶端固定安装有顶架2,顶架2的内壁活动连接有电动盘3,操作台1的顶端固定安装有气压伸缩杆4,操作台1的内壁开设有滑槽5,操作台1的内壁开设有内槽6,滑槽5的内壁活动连接有承托盒7,承托盒7的正面开设有通孔8,承托盒7的内壁固定安装有拉伸弹簧9,拉伸弹簧9的顶端固定安装有称重块10,承托盒7的内壁底端固定安装有内柱11,内柱11的内壁固定安装有挤压块12,挤压块12的底端固定安装有通管13,通管13的底端固定安装有气囊14,内柱11的左右两侧均开设有侧孔15,称重块10的内壁固定安装有连接块16,连接块16远离称重块10的一端固定安装有移动块17,移动块17的内壁固定安装有导杆18,导杆18远离移动块17的一端固定安装有压环19,压环19的内壁直径大于通管13的直径,且挤压块12分为挤压头与内杆,且挤压头的数量为四个,且四个挤压头均以内杆的圆心为中心均匀分布,使得铸件的内壁设置圆孔,可将铸件的圆孔内壁与挤压头接触,从而在挤压头移出内杆的时候,可挤压圆孔的内壁,从而使铸件保持稳定,操作台1的内壁固定安装有转轴20,转轴20的内壁活动连接有液压杆21,转轴20的顶端固定安装有底盒22,底盒22的内壁开设有异形槽23,异形槽23的内壁活动连接有转盘24,转盘24的顶端固定安装有连接柱25,连接柱25的顶端固定安装有顶台26,连接柱25的挤压力小于液压杆21的挤压力,使得在承托盒7与顶台26接触时,异形槽23分为斜槽、竖槽与环形槽,且斜槽与竖槽相通,可使连接柱25先受重力收缩,再使液压杆21收缩,承托盒7的底端活动连接有数量为两个的滚轮,顶台26的顶端开设有数量为两个的凹槽,且凹槽的直径大于滚轮的直径,且两个滚轮圆心的间距等于两个凹槽圆心的间距,使得承托盒7可通过滚轮与凹槽接触后,达到一定限位作用,顶台26的正面活动连接有夹持板27,通孔8的数量为两个,且两个通孔8均以承托盒7的垂直中心线对称分布,夹持板27的数量为两个,且两个夹持板27均以顶台26的垂直中心线对称分布,两个夹持板27的相对一侧均固定安装有凸块,且凸块的宽度与通孔8的宽度相适配,使得在夹持板27在移动时可使凸块进入通孔8中,从而限制承托盒7的位置,以此使夹持板27夹紧承托盒7,顶台26的正面与背面均设有限位槽,且限位槽的宽度与夹持板27的宽度相适配,使得夹持板27可与限位槽接触,从而使夹持板27将承托盒7夹持的更加稳定,夹持板27的背面固定安装有拉绳28,夹持板27的背面与拉绳28固定连接,且顶台26的内壁活动连接有导轮,且导轮的外壁与拉绳28的顶端活动连接,使得在拉绳28收到挤压过程中,可使两个夹持板27向相对一侧移动,连接柱25的顶端固定安装有推块,且推块与连接柱25相通,推块与拉绳28位于同一垂直中心线上,使得推块可受到连接柱25内的气体补充,以此伸长,从而可挤压拉绳28,从而带动夹持板27可移动。
实施例一:
用于机械工程铸件的定位方法,具体如下:
1、准备工作,将需要打磨铸件的圆孔与内柱11对准后放置在称重块10的顶端;
2、打磨,受挤压块12影响使铸件固定后,手动进行打磨一些较为明显的边角;
3、抛光准备过程,开启气压伸缩杆4,推动铸件向左移动,并使承托盒7与电动盘3位于同一垂直中心线上时停止;
4、夹持工作,受液压杆21影响,使铸件上升,并与电动盘3接触挤压;
5、抛光,开启电动盘3,使电动盘3转速保持200r/min;
6、使用抛光转盘给予铸件抛光,完成抛光过程。
实施例二:
用于机械工程铸件的定位方法,具体如下:
1、准备工作,将需要打磨铸件的圆孔与内柱11对准后放置在称重块10的顶端;
2、打磨,受挤压块12影响使铸件固定后,手动进行打磨一些较为明显的边角;
3、抛光准备过程,开启气压伸缩杆4,推动铸件向左移动,并使承托盒7与电动盘3位于同一垂直中心线上时停止;
4、夹持工作,受液压杆21影响,使铸件上升,并与电动盘3接触挤压;
5、抛光,开启电动盘3,使电动盘3转速保持300r/min;
6、使用抛光转盘给予铸件抛光,完成抛光过程。
实施例三:
用于机械工程铸件的定位方法,具体如下:
1、准备工作,将需要打磨铸件的圆孔与内柱11对准后放置在称重块10的顶端;
2、打磨,受挤压块12影响使铸件固定后,手动进行打磨一些较为明显的边角;
3、抛光准备过程,开启气压伸缩杆4,推动铸件向左移动,并使承托盒7与电动盘3位于同一垂直中心线上时停止;
4、夹持工作,受液压杆21影响,使铸件上升,并与电动盘3接触挤压;
5、抛光,开启电动盘3,使电动盘3转速保持400r/min;
6、使用抛光转盘给予铸件抛光,完成抛光过程。
在使用时,请参阅图1-图9,将铸件的圆孔与内柱11对准后,将铸件放置在称重块10上,铸件挤压称重块10下降,通过连接块16带动移动块17下降,则移动块17上的压环19下降挤压气囊14,使气囊14中的气体进入通管13中,并进入挤压块12中,使挤压块12上的挤压头挤压铸件的圆孔内壁,从而固定铸件位置,可进行打磨步骤,若是需要抛光,可开启气压伸缩杆4,使气压伸缩杆4伸长挤压铸件,使铸件带动承托盒7向左移动,当承托盒7的滚轮与凹槽接触后,承托盒7挤压顶台26下降,由于连接柱25的挤压力小于液压杆21的挤压力,则连接柱25先收缩,连接柱25的气体进入推块中,使推块伸长,并挤压拉绳28,拉绳28受压配合导轮,使两个夹持板27向相对一侧移动,以此使凸块进入承托盒7的通孔8中,以此使承托盒7被夹持板27夹紧,再手动下压铸件,使铸件挤压连接柱25与转盘24顺着异形槽23的斜槽旋转下降,再松开下压的铸件的力,此时液压杆21挤压转盘24,使转盘24顺着竖槽进入环形槽中,以此使转盘24的水平位置上升,则铸件的水平位置随之上升,以此铸件的顶端与电动盘3的底端接触,并受到挤压,从而开启电动盘3转动,则可带动铸件转动,以此进行抛光操作,完成抛光操作,手动下压铸件,并转动铸件,使转盘24顺着竖槽下降后进入斜槽中,再松开铸件,并向上抬起铸件,由于推块保持收缩状态,则推块中的气体回到连接柱25中,使连接柱25恢复初始状态,拉绳28不拉动夹持板27,则铸件即可取下。
综上所述,该用于机械工程铸件的定位治具及定位方法,通过称重块10与内柱11配合使用,使得在铸件放置在称重块10上,且铸件上的圆孔与内柱11位于同一圆心上,铸件的重量挤压称重块10,使称重块10下降,以此通过连接块16带动移动块17下降,以此带动压环19下降,从而压环19挤压气囊14,气囊14受压,气体顺着通管13进入挤压块12上中,从而挤压块12伸长,使挤压块12挤压铸件圆孔的内壁,以此达到固定铸件,需要进行抛光过程,开启气压伸缩杆4,使气压伸缩杆4伸长挤压铸件向左移动,当承托盒7的滚轮与顶台26的凹槽活动连接后,重力挤压连接柱25,使连接柱25收缩,气体导入推块中,通过拉绳28带动夹持板27夹持承托盒7,同时配合异形槽23,使转盘24受到液压杆21挤压上升,从而带动顶台26上升带动铸件上移挤压电动盘3的底端,以此形成相对挤压,使铸件固定,再通过电动盘3转动,带动铸件转动,进行抛光操作。
以上,仅为本发明较佳的具体实施方式,但本发明的保护范围并不局限于此,任何熟悉本技术领域的技术人员在本发明揭露的技术范围内,根据本发明的技术方案及其发明构思加以等同替换或改变,都应涵盖在本发明的保护范围之内。
Claims (9)
1.用于机械工程铸件的定位治具,包括操作台(1)结构,其特征在于:所述操作台(1)的顶端固定安装有顶架(2),所述顶架(2)的内壁活动连接有电动盘(3),所述操作台(1)的顶端固定安装有气压伸缩杆(4),所述操作台(1)的内壁开设有滑槽(5),所述操作台(1)的内壁开设有内槽(6),所述滑槽(5)的内壁活动连接有承托盒(7),所述承托盒(7)的正面开设有通孔(8),所述承托盒(7)的内壁固定安装有拉伸弹簧(9),所述拉伸弹簧(9)的顶端固定安装有称重块(10),所述承托盒(7)的内壁底端固定安装有内柱(11),所述内柱(11)的内壁固定安装有挤压块(12),所述挤压块(12)的底端固定安装有通管(13),所述通管(13)的底端固定安装有气囊(14),所述内柱(11)的左右两侧均开设有侧孔(15),所述称重块(10)的内壁固定安装有连接块(16),所述连接块(16)远离称重块(10)的一端固定安装有移动块(17),所述移动块(17)的内壁固定安装有导杆(18),所述导杆(18)远离移动块(17)的一端固定安装有压环(19),所述操作台(1)的内壁固定安装有转轴(20),所述转轴(20)的内壁活动连接有液压杆(21),所述转轴(20)的顶端固定安装有底盒(22),所述底盒(22)的内壁开设有异形槽(23),所述异形槽(23)的内壁活动连接有转盘(24),所述转盘(24)的顶端固定安装有连接柱(25),所述连接柱(25)的顶端固定安装有顶台(26),所述顶台(26)的正面活动连接有夹持板(27),所述夹持板(27)的背面固定安装有拉绳(28)。
2.根据权利要求1所述的用于机械工程铸件的定位治具,其特征在于:所述压环(19)的内壁直径大于通管(13)的直径,且挤压块(12)分为挤压头与内杆,且挤压头的数量为四个,且四个挤压头均以内杆的圆心为中心均匀分布。
3.根据权利要求1所述的用于机械工程铸件的定位治具,其特征在于:所述承托盒(7)的底端活动连接有数量为两个的滚轮,顶台(26)的顶端开设有数量为两个的凹槽,且凹槽的直径大于滚轮的直径,且两个滚轮圆心的间距等于两个凹槽圆心的间距。
4.根据权利要求1所述的用于机械工程铸件的定位治具,其特征在于:所述通孔(8)的数量为两个,且两个通孔(8)均以承托盒(7)的垂直中心线对称分布,夹持板(27)的数量为两个,且两个夹持板(27)均以顶台(26)的垂直中心线对称分布,两个夹持板(27)的相对一侧均固定安装有凸块,且凸块的宽度与通孔(8)的宽度相适配。
5.根据权利要求1所述的用于机械工程铸件的定位治具,其特征在于:所述夹持板(27)的背面与拉绳(28)固定连接,且顶台(26)的内壁活动连接有导轮,且导轮的外壁与拉绳(28)的顶端活动连接。
6.根据权利要求1所述的用于机械工程铸件的定位治具,其特征在于:所述连接柱(25)的顶端固定安装有推块,且推块与连接柱(25)相通,推块与拉绳(28)位于同一垂直中心线上。
7.根据权利要求1所述的用于机械工程铸件的定位治具,其特征在于:所述顶台(26)的正面与背面均设有限位槽,且限位槽的宽度与夹持板(27)的宽度相适配。
8.根据权利要求1所述的用于机械工程铸件的定位治具,其特征在于:所述连接柱(25)的挤压力小于液压杆(21)的挤压力,异形槽(23)分为斜槽、竖槽与环形槽,且斜槽与竖槽相通。
9.用于机械工程铸件的定位方法,其特征在于:具体如下:
1、准备工作,将需要打磨铸件的圆孔与内柱(11)对准后放置在称重块(10)的顶端;
2、打磨,受挤压块(12)影响使铸件固定后,手动进行打磨一些较为明显的边角;
3、抛光准备过程,开启气压伸缩杆(4),推动铸件向左移动,并使承托盒(7)与电动盘(3)位于同一垂直中心线上时停止;
4、夹持工作,受液压杆(21)影响,使铸件上升,并与电动盘(3)接触挤压;
5、抛光,开启电动盘(3),使电动盘(3)转速保持200-400r/min;
6、使用抛光转盘给予铸件抛光,完成抛光过程。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202110734030.5A CN113172539B (zh) | 2021-06-30 | 2021-06-30 | 用于机械工程铸件的定位治具及定位方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202110734030.5A CN113172539B (zh) | 2021-06-30 | 2021-06-30 | 用于机械工程铸件的定位治具及定位方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| CN113172539A true CN113172539A (zh) | 2021-07-27 |
| CN113172539B CN113172539B (zh) | 2021-08-31 |
Family
ID=76927931
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202110734030.5A Expired - Fee Related CN113172539B (zh) | 2021-06-30 | 2021-06-30 | 用于机械工程铸件的定位治具及定位方法 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN113172539B (zh) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN115319390A (zh) * | 2022-10-12 | 2022-11-11 | 江苏英创特金属科技有限公司 | 一种用于ld单梁起重机端梁车轮轴的端板焊接工装 |
| CN117510061A (zh) * | 2023-11-02 | 2024-02-06 | 扬州鸿钜玻璃制品有限公司 | 一种车用夹层玻璃加工装置及其工艺 |
Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2007020859A1 (ja) * | 2005-08-19 | 2007-02-22 | Asahi Glass Company, Limited | 基板の研磨装置及び基板の研磨方法 |
| JP2009255219A (ja) * | 2008-04-16 | 2009-11-05 | Pascal Engineering Corp | クランプ装置 |
| CN208358319U (zh) * | 2018-07-03 | 2019-01-11 | 漳州纽莱德机械科技有限公司 | 一种针织机用铸件加工机床 |
| CN208437988U (zh) * | 2018-07-04 | 2019-01-29 | 徐州市亿龙机电科技有限公司 | 一种具有缓冲装置的夹具 |
| CN210188554U (zh) * | 2019-05-22 | 2020-03-27 | 浙江东蓝机电有限公司 | 一种用于电压力锅盖的孔加工装置 |
| CN210633310U (zh) * | 2019-09-17 | 2020-05-29 | 三明市菲得美机械有限公司 | 一种铸件的加工装夹装置 |
| CN211614400U (zh) * | 2020-02-03 | 2020-10-02 | 郑州工业应用技术学院 | 一种家用电器生产用定位冲孔装置 |
| CN213438845U (zh) * | 2020-11-03 | 2021-06-15 | 浙江荣得机械制造有限公司 | 一种电梯用称重槽钢加工打磨装置 |
-
2021
- 2021-06-30 CN CN202110734030.5A patent/CN113172539B/zh not_active Expired - Fee Related
Patent Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2007020859A1 (ja) * | 2005-08-19 | 2007-02-22 | Asahi Glass Company, Limited | 基板の研磨装置及び基板の研磨方法 |
| JP2009255219A (ja) * | 2008-04-16 | 2009-11-05 | Pascal Engineering Corp | クランプ装置 |
| CN208358319U (zh) * | 2018-07-03 | 2019-01-11 | 漳州纽莱德机械科技有限公司 | 一种针织机用铸件加工机床 |
| CN208437988U (zh) * | 2018-07-04 | 2019-01-29 | 徐州市亿龙机电科技有限公司 | 一种具有缓冲装置的夹具 |
| CN210188554U (zh) * | 2019-05-22 | 2020-03-27 | 浙江东蓝机电有限公司 | 一种用于电压力锅盖的孔加工装置 |
| CN210633310U (zh) * | 2019-09-17 | 2020-05-29 | 三明市菲得美机械有限公司 | 一种铸件的加工装夹装置 |
| CN211614400U (zh) * | 2020-02-03 | 2020-10-02 | 郑州工业应用技术学院 | 一种家用电器生产用定位冲孔装置 |
| CN213438845U (zh) * | 2020-11-03 | 2021-06-15 | 浙江荣得机械制造有限公司 | 一种电梯用称重槽钢加工打磨装置 |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN115319390A (zh) * | 2022-10-12 | 2022-11-11 | 江苏英创特金属科技有限公司 | 一种用于ld单梁起重机端梁车轮轴的端板焊接工装 |
| CN117510061A (zh) * | 2023-11-02 | 2024-02-06 | 扬州鸿钜玻璃制品有限公司 | 一种车用夹层玻璃加工装置及其工艺 |
Also Published As
| Publication number | Publication date |
|---|---|
| CN113172539B (zh) | 2021-08-31 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN212762210U (zh) | 一种精密模具生产用旋转装置 | |
| CN113172539B (zh) | 用于机械工程铸件的定位治具及定位方法 | |
| CN113183106B (zh) | 一种旋转装置 | |
| CN212606679U (zh) | 一种用于水利工程管道近距离运输的管道架 | |
| CN117620053A (zh) | 一种硬质合金挤压成型装置及其方法 | |
| CN218426854U (zh) | 一种用于机械加工的钻孔装置 | |
| CN112317590A (zh) | 数控旋压机床 | |
| CN112536705A (zh) | 一种建筑板材抛光工作台 | |
| CN209812098U (zh) | 一种用于砂轮制造的脱模设备 | |
| CN215946539U (zh) | 本坯垫起模机 | |
| CN116811100A (zh) | 一种亚克力壳体成型加工装置及其方法 | |
| CN116512540A (zh) | 一种汽车塑制品用注塑模具 | |
| CN220547635U (zh) | 一种铸造机床床身铸造装置 | |
| CN119217527B (zh) | 一种混凝土检查井管浇筑脱模装置及方法 | |
| CN223889641U (zh) | 一种水晶件边角打磨机 | |
| CN223541320U (zh) | 一种茶叶退模机 | |
| CN220760988U (zh) | 一种铸件冒口处理装置 | |
| CN119681225B (zh) | 一种金属产品离心铸造装置 | |
| CN118342635B (zh) | 一种箱梁锚穴橡胶抽拔棒拔出系统 | |
| CN216683015U (zh) | 一种高分子材料联动压制成型装置 | |
| CN114310706B (zh) | 一种高阻尼隔音隔震胶件生产用压边装置 | |
| CN224000976U (zh) | 一种便于金属模具维修的升降台 | |
| CN220362559U (zh) | 一种汽车零部件生产用成品收纳机构 | |
| CN216966770U (zh) | 中模机构及具有该中模机构的杯底焊接模具 | |
| CN220972057U (zh) | 一种砂轮生产用压制模具 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| GR01 | Patent grant | ||
| GR01 | Patent grant | ||
| CF01 | Termination of patent right due to non-payment of annual fee | ||
| CF01 | Termination of patent right due to non-payment of annual fee |
Granted publication date: 20210831 |