CN113148839B - 一种超高垂直上料皮带机的安装方法 - Google Patents
一种超高垂直上料皮带机的安装方法 Download PDFInfo
- Publication number
- CN113148839B CN113148839B CN202011349239.1A CN202011349239A CN113148839B CN 113148839 B CN113148839 B CN 113148839B CN 202011349239 A CN202011349239 A CN 202011349239A CN 113148839 B CN113148839 B CN 113148839B
- Authority
- CN
- China
- Prior art keywords
- adhesive tape
- equipment
- hoisting
- lifting
- crane
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 238000009434 installation Methods 0.000 title claims abstract description 51
- 238000000034 method Methods 0.000 title claims abstract description 21
- 239000002390 adhesive tape Substances 0.000 claims abstract description 57
- 238000010276 construction Methods 0.000 claims abstract description 15
- 238000005452 bending Methods 0.000 claims description 13
- 238000012423 maintenance Methods 0.000 claims description 11
- 239000000178 monomer Substances 0.000 claims description 2
- 230000000630 rising effect Effects 0.000 claims description 2
- 239000003245 coal Substances 0.000 abstract description 5
- 230000000149 penetrating effect Effects 0.000 abstract description 3
- 230000007547 defect Effects 0.000 description 2
- 238000010586 diagram Methods 0.000 description 2
- 238000002360 preparation method Methods 0.000 description 2
- 238000002309 gasification Methods 0.000 description 1
- 239000000463 material Substances 0.000 description 1
- 238000002844 melting Methods 0.000 description 1
- 230000008018 melting Effects 0.000 description 1
- 238000005096 rolling process Methods 0.000 description 1
- 238000005303 weighing Methods 0.000 description 1
Images



Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B66—HOISTING; LIFTING; HAULING
- B66C—CRANES; LOAD-ENGAGING ELEMENTS OR DEVICES FOR CRANES, CAPSTANS, WINCHES, OR TACKLES
- B66C13/00—Other constructional features or details
- B66C13/04—Auxiliary devices for controlling movements of suspended loads, or preventing cable slack
- B66C13/08—Auxiliary devices for controlling movements of suspended loads, or preventing cable slack for depositing loads in desired attitudes or positions
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65G—TRANSPORT OR STORAGE DEVICES, e.g. CONVEYORS FOR LOADING OR TIPPING, SHOP CONVEYOR SYSTEMS OR PNEUMATIC TUBE CONVEYORS
- B65G15/00—Conveyors having endless load-conveying surfaces, i.e. belts and like continuous members, to which tractive effort is transmitted by means other than endless driving elements of similar configuration
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Conveying And Assembling Of Building Elements In Situ (AREA)
- Load-Engaging Elements For Cranes (AREA)
Abstract
本发明是效率高、安全风险低的一种超高垂直上料皮带机的安装方法。包括将胶带机划分为头部部分、垂直段部分、尾部部分及胶带部部分,针对各部分制定进场及吊装、安装的作业顺序;所制定的工艺流程对胶带机的头部部分进行吊装作业;垂直胶带的安装;提升胶带;头部部分的安装;尾部安装;即改向滚筒、压紧轮等穿带安装,设备安装在机架上采用轴承座固定。本发明解决了煤垂直胶带机安装难度大,作业效率低,费用高的问题,能够对胶带机进行快速、安全的安装,同时降低施工成本、降低安全风险。
Description
技术领域
本发明涉及设备搭建领域,尤其涉及垂直高度大、安装总吨位大的COREX上料系统的建造施工作业,具体是效率高、安全风险低的一种超高垂直上料皮带机的安装方法。
背景技术
在COREX炉的上料系统中,分别采用Z-101矿石垂直上料胶带机和Z-201煤垂直上料胶带机这两套各自独立的翘边大倾角胶带机将矿石和煤输送至预还原竖炉和熔融气化炉的炉顶,再分别经Z-102矿石胶带机和Z-202煤胶带机装入受料罐和受煤罐。其中,Z-202煤胶带机需要重新安装,但此时由于设备安装94.5米平台已经实现结构封顶,所以胶带机无法进行垂直吊装作业。并且此种作业方法还存在一系列问题,例如:胶带机垂直段的机罩共分11段,每段柱子长为9米,还包括若干片罩子,从0米一直安装到94.5米,由于安装的全长高度很高,若采用5吨卷扬机牵引安装则耗费时间很长,达不到工期要求。再者,胶带机整体自重40吨,穿带长度从0米到94.5米,按照常规安装的方法是必须把设备94.5米处平台的结构封拆除,再采用750吨吊车等大吨位吊车进行牵引完成。但是这种需要拆除已有结构的方法,非但极为耗费人力物力和财力,并且在某种情况下,施工场地存在无法满足750吨等大吨位履带吊的最低站位要求。所以现有作业方法对于COREX上料系统中作业高度高、安装吨位大的设备特点而言,无法完全适应并存在较多的工艺缺陷。
发明内容
本发明的目的在于克服上述缺陷,提出一种针对COREX上料系统中胶带机安装的具有安装速度块、安全性高能有效降低施工成本和作业安全风险的一种超高垂直上料皮带机的安装方法。
为了达到上述目的,本发明是这样实现的:
一种超高垂直上料皮带机的安装方法,包括
步骤1、制定施工工艺流程,将胶带机划分为头部部分、垂直段部分、尾部部分及胶带部部分,同时,针对各部分制定进场及吊装、安装的作业顺序;
步骤2、根据步骤1所制定的工艺流程对胶带机的头部部分进行吊装作业:
步骤2.1、头部部分中,满足5吨卷扬机吊装能力的设备及设备构件,采用5吨卷扬机从地面吊装到94.5米平台;头部部分重量5吨卷扬机无法满足吊装的设备及设备构件,则将设备从南出铁场吊装孔处,采用行车吊装至出铁场平台,再将待吊装的设备移动到58.4米炉顶25吨行车的吊装区域内,利用25吨行车吊装到49.7米平台上,再将待吊装的设备移动到110米炉顶16吨悬臂吊稍微吊装孔区域,最后利用16吨悬臂吊将设备吊装至94.5米平台上;
步骤2.2、对于吊装至94.5米平台的设备或构件,采用该设备上自带的检修起重工具、导链配合,将该设备就位安装;
步骤3、根据步骤1所制定的工艺流程对胶带机的垂直段部分进行吊装作业:
步骤3.1、垂直段部分包括立柱、机罩,所述垂直段部分的安装从下往上进行,按照待吊装设备的单体重量及安装标高、吊车回转半径考虑,26.9米以下采用120吨汽车吊进行吊装,26.9米到71米垂直段采用200吨汽车吊进行安装,71.4米到94.5米采用卷扬机进行吊装完成;另外,为了配合液压提升胶带,机罩及立柱子需要预留部分为:垂直段西面罩子不要安装,86米到94.5米垂直段暂不安装;
步骤4、垂直胶带的安装;
步骤4.1、提升胶带装置的准备;
步骤4.2、提升吊具准备;
步骤4.3、胶带提升完成后,要对胶带夹紧固定,因此必须设计固定夹紧装置;
步骤4.4、通过液压提升装置提升胶带:
步骤4.4.1、一台25吨汽车配合进行胶带提升;一台25吨汽车吊将设备放开,并且将胶带吊起,在胶带提升中,胶带始终保持垂直上升;垂直胶带提升完成后,在86.8米处采用夹具进行夹紧固定,吊车配合提升装置;
2)、垂直胶带提升;
3、提升胶带;
步骤5、头部部分的安装:头部部分的安装包括驱动滚筒及改向轮及附件的安装;其安装顺序依次为:机架、头部漏斗、改向轮、弯曲托辊、驱动滚筒、机罩、驱动装置;其中,
步骤5.1、头部机架、漏斗及改向轮就位安装:
采用5吨卷扬机将机架零件吊装至94.5米平台,然后采用10吨检修吊车吊装就位安装;另外,头部漏斗、改向轮进场到南出铁场行车吊装孔处,采用50/10吨行车吊装并且牵引到58.4米炉顶25吨行车吊装孔处,再采用25吨行车吊装至49.7米平台并且牵引到16吨吊装孔处,再采用炉顶16吨悬臂吊吊装到94.5米平台,最后采用10吨检修吊车吊装就位安装;
步骤5.2、弯曲托辊安装:
将胶带采用检修吊车和导链进行水平牵引,液压提升吊具下降,直到胶带完全张开,进行弯曲托辊安装。弯曲托辊每根重量约为25Kg,采用人工进行安装;
步骤5.3、驱动滚筒安装:
驱动滚筒单重9.2吨,安装步骤为:将86.8米夹具采用液压提升装置提升,将胶带张紧,安装驱动滚筒;驱动滚筒采用导链牵引安装;
步骤5.4、驱动装置安:
吊装与头部漏斗及改向轮、驱动滚筒等一样,采用南出铁场吊装孔进行吊装,经过南出铁场50/10吨行车、58.4米25吨行车、炉顶16吨悬臂吊吊装至94.5米平台上,最后采用10吨检修吊车安装到位;驱动装置为单体件,单重约为5.9吨;
步骤5.6、液压提升完成,头部设备安装完成后,将拆除液压提升装置,另外夹紧装置必须等尾部安装完成后进行拆除;
步骤6、尾部安装:
待头部安装完成后进行尾部安装,按照先机架后设备顺序安装,尾部机架施工主要是框架、平台板、栏杆、侧面防护板的安装;待机架安装完成后,安装设备,即:改向滚筒、压紧轮等穿带安装,设备安装在机架上采用轴承座固定;设备中,重量比较大的是尾部滚筒、尾部改向轮,选用80吨汽车吊进行安装,其他的设备选用25吨汽车吊进行安装,机架安装采用25吨汽车吊配合吊装。
本发明解决了煤垂直胶带机安装难度大,作业效率低,费用高的问题,能够对胶带机进行快速、安全的安装,同时降低施工成本、降低安全风险。
附图说明
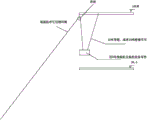
图1为设备就位安装。
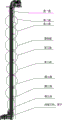
图2为皮带机分段示意图。
图3为吊装示意图。
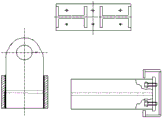
图4为滚筒设计图。
图5为胶带机夹具图。
图6为胶带机提升顺序。
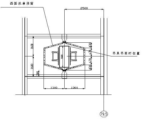
图7为液压提升装置位置图及液压提升装置。
图8为头部设备安装结构图。
图9为弯曲托辊安装。
图10为驱动滚筒安装顺序图。
图11为本安装方法的施工流程图。
具体实施方式
以下通过具体实施例进一步说明本发明。
如图11所示,一种超高垂直上料皮带机的安装方法,具体包括垂直胶带机分为头部、垂直段、尾部、胶带部分施工,其施工方法如下:
一)、头部部分零星不重,满足5吨卷扬机吊装能力的设备及设备构件,采用5吨卷扬机从地面吊装到94.5米平台;头部部分重量5吨卷扬机无法满足吊装的设备及设备构件,设备将从南出铁场吊装孔处,采用南出铁场50/10吨行车吊装至出铁场平台,再将设备移动到58.4米炉顶25吨行车吊装区域内,利用25吨行车吊装到49.7米平台上,再将设备移动到110米炉顶16吨悬臂吊吊装孔区域,利用16吨悬臂吊将设备吊装至94.5米平台上。吊装至94.5米平台的设备及构件采用设备上面的检修起重工具,导链配合,将设备就位安装,如图1。
二)、垂直段部位安装主要是立柱与机罩,立柱单重约为1.3吨,罩子单重约为0.3吨,安装从下往上进行,按照设备单重及安装标高、吊车回转半径考虑,26.9米以下采用120吨汽车吊进行吊装,26.9米到71米垂直段采用200吨汽车吊进行安装,71.4米到94.5米采用卷扬机进行吊装完成。另外,为了配合液压提升胶带,机罩及立柱子需要预留部分为:垂直段西面罩子不要安装,86米到94.5米垂直段暂不安装,分段示意见图2、吊装示意见图3。
三)、垂直胶带安装
1、提升胶带装置准备
1)、提升吊具准备,需设计提升吊具,专用吊具结构形式为:大滚筒内套小滚筒进行提升,大滚筒设计为:φ1000*20*1450的滚筒,小滚筒设计为:φ120的轴,5个滚动轴承套在轴上,主要作用是滚筒能滚动更好的有利于胶带安装及提升,见图4。
2)、胶带提升完成后,要对胶带夹紧固定,因此必须设计固定夹紧装置,见图5。
2、液压提升装置提升胶带
1)、一台25吨汽车配合进行胶带提升。一台25吨汽车吊将设备放开,并且将胶带吊起,在胶带提升中,胶带始终保持垂直上升。垂直胶带提升完成后,在86.8米处采用夹具进行夹紧固定,吊车配合提升装置。
2)、垂直胶带提升,其顺序见图6。
3、提升胶带,胶带提升平面图纸及液压提升装置位置图见图7。
四)、头部设备安装
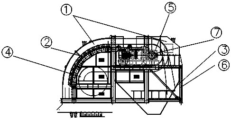
头部设备安装主要是指驱动滚筒及改向轮等安装。其头部设备名称如下:
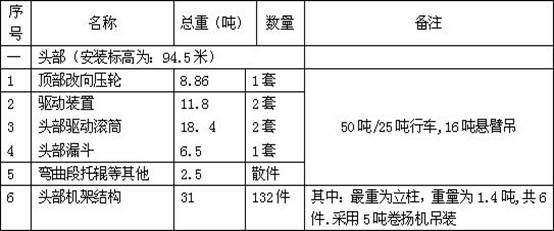
其安装顺序为:⑥机架→③头部漏斗→④改向轮→②弯曲托辊→⑦驱动滚筒→①机罩→⑤驱动装置,其结构图见图8。
1)、头部机架、漏斗及改向轮就位安装
采用5吨卷扬机将机架零件吊装至94.5米平台,然后采用10吨检修吊车吊装就位安装。另外,头部漏斗、改向轮进场到南出铁场行车吊装孔处,采用50/10吨行车吊装并且牵引到58.4米炉顶25吨行车吊装孔处,再采用25吨行车吊装至49.7米平台并且牵引到16吨吊装孔处,再采用炉顶16吨悬臂吊吊装到94.5米平台,最后采用10吨检修吊车吊装就位安装。
2)、弯曲托辊安装
将胶带采用检修吊车和导链进行水平牵引,液压提升吊具下降,直到胶带完全张开,如图9,进行弯曲托辊安装。弯曲托辊每根重量约为25Kg,采用人工进行安装。
3)、驱动滚筒安装
驱动滚筒单重9.2吨,安装步骤为:将86.8米夹具采用液压提升装置提升,将胶带张紧,安装驱动滚筒。驱动滚筒采用导链牵引安装。其安装顺序见图10。
4)、驱动装置安装
驱动装置。吊装与头部漏斗及改向轮、驱动滚筒等一样,采用南出铁场吊装孔进行吊装,经过南出铁场50/10吨行车、58.4米25吨行车、炉顶16吨悬臂吊吊装至94.5米平台上,最后采用10吨检修吊车安装到位。驱动装置为单体件,单重约为5.9吨。
5)、液压提升完成。头部设备安装完成后,将拆除液压提升装置,另外夹紧装置必须等尾部安装完成后进行拆除。
五)、尾部安装
待头部安装完成后进行尾部安装,按照先机架后设备顺序安装。尾部机架施工主要是框架、平台板、栏杆、侧面防护板的安装。待机架安装完成后,安装设备,即:
改向滚筒、压紧轮等穿带安装,设备安装在机架上采用轴承座固定。设备中,重量比较大的是尾部滚筒(7.9吨)、尾部改向轮(8.9吨),选用80吨汽车吊进行安装,其他的设备选用25吨汽车吊进行安装,机架安装采用25吨汽车吊配合吊装。
Claims (1)
1.一种超高垂直上料皮带机的安装方法,其特征是:包括
步骤1、制定施工工艺流程,将胶带机划分为头部部分、垂直段部分、尾部部分及胶带部部分,同时,针对各部分制定进场及吊装、安装的作业顺序;
步骤2、根据步骤1所制定的工艺流程对胶带机的头部部分进行吊装作业:
步骤2.1、头部部分中,满足5吨卷扬机吊装能力的设备及设备构件,采用5吨卷扬机从地面吊装到94.5米平台;头部部分重量5吨卷扬机无法满足吊装的设备及设备构件,则将设备从南出铁场吊装孔处,采用行车吊装至出铁场平台,再将待吊装的设备移动到58.4米炉顶25吨行车的吊装区域内,利用25吨行车吊装到49.7米平台上,再将待吊装的设备移动到110米炉顶16吨悬臂吊稍微吊装孔区域,最后利用16吨悬臂吊将设备吊装至94.5米平台上;
步骤2.2、对于吊装至94.5米平台的设备或构件,采用该设备上自带的检修起重工具、导链配合,将该设备就位安装;
步骤3、根据步骤1所制定的工艺流程对胶带机的垂直段部分进行吊装作业:
步骤3.1、垂直段部分包括立柱、机罩,所述垂直段部分的安装从下往上进行,按照待吊装设备的单体重量及安装标高、吊车回转半径考虑,26.9米以下采用120吨汽车吊进行吊装,26.9米到71米垂直段采用200吨汽车吊进行安装,71.4米到94.5米采用卷扬机进行吊装完成;另外,为了配合液压提升胶带,机罩及立柱子需要预留部分为:垂直段西面罩子不要安装,86米到94.5米垂直段暂不安装;
步骤4、垂直胶带的安装;
步骤4.1、提升胶带装置的准备;
步骤4.2、提升吊具准备;
步骤4.3、胶带提升完成后,要对胶带夹紧固定,因此必须设计固定夹紧装置;
步骤4.4、通过液压提升装置提升胶带:
步骤4.4.1、一台25吨汽车配合进行胶带提升;一台25吨汽车吊将设备放开,并且将胶带吊起,在胶带提升中,胶带始终保持垂直上升;垂直胶带提升完成后,在86.8米处采用夹具进行夹紧固定,吊车配合提升装置;
2)、垂直胶带提升;
提升胶带;
步骤5、头部部分的安装:头部部分的安装包括驱动滚筒及改向轮及附件的安装;其安装顺序依次为:机架、头部漏斗、改向轮、弯曲托辊、驱动滚筒、机罩、驱动装置;其中,
步骤5.1、头部机架、漏斗及改向轮就位安装:
采用5吨卷扬机将机架零件吊装至94.5米平台,然后采用10吨检修吊车吊装就位安装;另外,头部漏斗、改向轮进场到南出铁场行车吊装孔处,采用50/10吨行车吊装并且牵引到58.4米炉顶25吨行车吊装孔处,再采用25吨行车吊装至49.7米平台并且牵引到16吨吊装孔处,再采用炉顶16吨悬臂吊吊装到94.5米平台,最后采用10吨检修吊车吊装就位安装;
步骤5.2、弯曲托辊安装:
将胶带采用检修吊车和导链进行水平牵引,液压提升吊具下降,直到胶带完全张开,进行弯曲托辊安装;弯曲托辊每根重量约为25Kg,采用人工进行安装;
步骤5.3、驱动滚筒安装:
驱动滚筒单重9.2吨,安装步骤为:将86.8米夹具采用液压提升装置提升,将胶带张紧,安装驱动滚筒;驱动滚筒采用导链牵引安装;
步骤5.4、驱动装置安:
吊装与头部漏斗及改向轮、驱动滚筒一样,采用南出铁场吊装孔进行吊装,经过南出铁场50/10吨行车、58.4米25吨行车、炉顶16吨悬臂吊吊装至94.5米平台上,最后采用10吨检修吊车安装到位;驱动装置为单体件,单重约为5.9吨;
步骤5.6、液压提升完成,头部设备安装完成后,将拆除液压提升装置,另外夹紧装置必须等尾部安装完成后进行拆除;
步骤6、尾部安装:
待头部安装完成后进行尾部安装,按照先机架后设备顺序安装,尾部机架施工是框架、平台板、栏杆、侧面防护板的安装;待机架安装完成后,安装设备,即:改向滚筒、压紧轮穿带安装,设备安装在机架上采用轴承座固定;设备中,重量比较大的是尾部滚筒、尾部改向轮,选用80吨汽车吊进行安装,其他的设备选用25吨汽车吊进行安装,机架安装采用25吨汽车吊配合吊装。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202011349239.1A CN113148839B (zh) | 2020-11-26 | 2020-11-26 | 一种超高垂直上料皮带机的安装方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202011349239.1A CN113148839B (zh) | 2020-11-26 | 2020-11-26 | 一种超高垂直上料皮带机的安装方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| CN113148839A CN113148839A (zh) | 2021-07-23 |
| CN113148839B true CN113148839B (zh) | 2023-02-28 |
Family
ID=76882575
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202011349239.1A Active CN113148839B (zh) | 2020-11-26 | 2020-11-26 | 一种超高垂直上料皮带机的安装方法 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN113148839B (zh) |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN115724378B (zh) * | 2022-11-04 | 2025-06-17 | 中国一冶集团有限公司 | 复杂环境下超长皮带机安装方法 |
| CN115959418A (zh) * | 2023-01-19 | 2023-04-14 | 中铁三局集团有限公司 | 一种适于长距离皮带机的安装方法 |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN101767753A (zh) * | 2008-12-30 | 2010-07-07 | 上海宝冶建设有限公司 | 一种垂直提升皮带吊装方法 |
| CN103043454A (zh) * | 2012-12-25 | 2013-04-17 | 中国华冶科工集团有限公司 | 筒仓上料设备安装方法 |
| CN103465010A (zh) * | 2013-09-26 | 2013-12-25 | 中国十九冶集团有限公司 | 转炉的斗式运输皮带整体更换方法 |
| WO2014117324A1 (zh) * | 2013-01-29 | 2014-08-07 | 中国十七冶集团有限公司 | 一种细长型压力连接条装卸方法及其装置 |
| CN105540433A (zh) * | 2015-12-30 | 2016-05-04 | 中国一冶集团有限公司 | 一种倾斜安装位置超重设备吊装方法 |
-
2020
- 2020-11-26 CN CN202011349239.1A patent/CN113148839B/zh active Active
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN101767753A (zh) * | 2008-12-30 | 2010-07-07 | 上海宝冶建设有限公司 | 一种垂直提升皮带吊装方法 |
| CN103043454A (zh) * | 2012-12-25 | 2013-04-17 | 中国华冶科工集团有限公司 | 筒仓上料设备安装方法 |
| WO2014117324A1 (zh) * | 2013-01-29 | 2014-08-07 | 中国十七冶集团有限公司 | 一种细长型压力连接条装卸方法及其装置 |
| CN103465010A (zh) * | 2013-09-26 | 2013-12-25 | 中国十九冶集团有限公司 | 转炉的斗式运输皮带整体更换方法 |
| CN105540433A (zh) * | 2015-12-30 | 2016-05-04 | 中国一冶集团有限公司 | 一种倾斜安装位置超重设备吊装方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| CN113148839A (zh) | 2021-07-23 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN204548259U (zh) | 一种带有快换连接机构的矿用可快速分体运输车 | |
| CN103465010B (zh) | 转炉的斗式运输皮带整体更换方法 | |
| CN113148839A (zh) | 一种超高垂直上料皮带机的安装方法 | |
| CN212101696U (zh) | 一种新型桥式起重机 | |
| CN100567134C (zh) | 双轨四吊搬运机 | |
| CN102040165B (zh) | 缆机索道安装临时承马 | |
| CN214217894U (zh) | 大型罐体的吊装装置 | |
| CN2392757Y (zh) | 顺槽连续牵引车的钢丝绳张紧装置 | |
| CN213976674U (zh) | 一种用于单轨吊的起吊梁 | |
| CN215154845U (zh) | 一种超长顶梁升入井专用车 | |
| CN211198379U (zh) | 一种简易轨道吊装装置 | |
| CN114348891B (zh) | 用于地下厂房桥机拆装的起吊设备及桥机拆装施工方法 | |
| CN217478588U (zh) | 一种自动升降运货梯子 | |
| CN2747357Y (zh) | 掘进机采煤连续运输系统 | |
| CN205239501U (zh) | 电动平车装置 | |
| CN211819385U (zh) | 掘锚一体平行作业临时支护系统 | |
| CN210825132U (zh) | 一种具有接水盘的行车 | |
| CN212050425U (zh) | 一种缆索起重机牵引绳盲区保养专用吊篮 | |
| CN107559027A (zh) | 一种轨道式装车机 | |
| CN220845214U (zh) | 矿用臂架式气动起吊装置 | |
| CN216263259U (zh) | 一种电动驱动钢筋笼翻滚装置 | |
| CN217535244U (zh) | 一种山区施工中材料运输简易装置 | |
| CN221026491U (zh) | 一种装船机悬臂皮带更换系统 | |
| CN223344057U (zh) | 一种盾构管片运输车平台 | |
| CN113666260B (zh) | 一种复杂地形条件下压力钢管拆除安装方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| GR01 | Patent grant | ||
| GR01 | Patent grant |