CN113070628A - 一种增压器隔热罩的点焊无痕迹装置 - Google Patents
一种增压器隔热罩的点焊无痕迹装置 Download PDFInfo
- Publication number
- CN113070628A CN113070628A CN202110568049.7A CN202110568049A CN113070628A CN 113070628 A CN113070628 A CN 113070628A CN 202110568049 A CN202110568049 A CN 202110568049A CN 113070628 A CN113070628 A CN 113070628A
- Authority
- CN
- China
- Prior art keywords
- plate
- spot welding
- contact plate
- traceless
- heat shield
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
Images


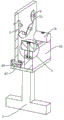

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K37/00—Auxiliary devices or processes, not specially adapted for a procedure covered by only one of the other main groups of this subclass
- B23K37/04—Auxiliary devices or processes, not specially adapted for a procedure covered by only one of the other main groups of this subclass for holding or positioning work
- B23K37/0426—Fixtures for other work
- B23K37/0435—Clamps
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01D—NON-POSITIVE DISPLACEMENT MACHINES OR ENGINES, e.g. STEAM TURBINES
- F01D25/00—Component parts, details, or accessories, not provided for in, or of interest apart from, other groups
- F01D25/08—Cooling; Heating; Heat-insulation
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- General Engineering & Computer Science (AREA)
- Physics & Mathematics (AREA)
- Optics & Photonics (AREA)
- Connection Of Plates (AREA)
Abstract
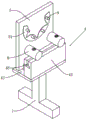
本发明涉及一种增压器隔热罩的点焊无痕迹装置,包括固定座,固定座固定连接有接触板,固定座上方设置有用于承载罩体的承托柱,承托柱端面与接触板板面正对,接触板板面上固定连接有定位销,定位销设置在与承托柱正对的板面上,定位销的设置与罩体及连接板上的销孔相对应,固定座底面固定连接有连接座。本发明的装置在对罩体和连接板进行点焊的过程中不会在罩体上留下压痕,保证了点焊后的工件的外观标准要求,提高了成品率。
Description
技术领域
本发明涉及焊接工装的技术领域,尤其是涉及一种增压器隔热罩的点焊无痕迹装置。
背景技术
汽车的零部件中涉及到增压器,所谓增压器就是将空气在供入气缸之前预先压缩,以提高空气密度、增加进气量的一项技术。目的在于增加充气量、提高功率、改善经济性、改善排放。增压器在使用过程中需要设置增压器隔热罩来对其进行保护,增压器隔热罩能够防止发动机尾气进入增压器体,降低增压器温度,延长增压器内部零件使用寿命。
参照图1,增压器隔热罩是由两部分冲压材料焊接而成,这两部分分别是罩体和连接板,罩体和连接板上开设有销孔,通过销孔定位然后将两部分点焊到一起。这两部分进行单面点焊的过程中,现有的单面点焊方式为将两部分装配完成后,罩体一侧为压紧面,连接板一侧为点焊面,焊接臂一侧压紧,另一侧点焊,罩体压紧的一面会造成压痕,导致点焊后的工件不满足外观标准要求,影响了成品率。所以需要一种增压器隔热罩的点焊无痕迹装置。
发明内容
针对现有技术存在的不足,本发明的目的之一是提供一种增压器隔热罩的点焊无痕迹装置。
本发明的上述发明目的是通过以下技术方案得以实现的:
一种增压器隔热罩的点焊无痕迹装置,包括固定座,所述固定座固定连接有接触板,所述固定座上方设置有用于承载罩体的承托柱,所述承托柱端面与接触板板面正对,所述接触板板面上固定连接有定位销,所述定位销设置在与承托柱正对的板面上,所述定位销的设置与罩体及连接板上的销孔相对应,所述固定座底面固定连接有连接座。
通过采用上述技术方案,罩体有外观要求的端面与接触板相抵触,承托柱将罩体进行承托,同时通过定位销对罩体和连接板的装配进行定位,从而快速将罩体和连接板装配完成。连接座与焊接平台进行连接。点焊过程中,焊接臂一侧压紧接触板,另一侧进行点焊,不会在罩体上留下压痕,保证了点焊后的工件的外观标准要求,提高了成品率。
本发明在一较佳示例中可以进一步配置为:所述接触板为铬锆铜板。
通过采用上述技术方案,铬锆铜板有良好的导电性和导热性,同时硬度高,耐磨抗爆,抗裂性以及软化温度高,焊接时电极损耗少,焊接速度快,可以保证良好的点焊效果。
本发明在一较佳示例中可以进一步配置为:所述接触板板面为400mm×300mm,所述接触板厚度为6mm。
通过采用上述技术方案,保证接触板可以将罩体整体覆盖。6mm的厚度是点焊效果和材料使用的最佳平衡点,既保证了点焊效果,又不会浪费接触板的材料。
本发明在一较佳示例中可以进一步配置为:所述接触板上设置有随形凸起,所述随形凸起与连接板形状一致。
通过采用上述技术方案,当罩体与接触板抵触后,在压紧过程中,因为随性凸起的存在,罩体被随性凸起挤压会有一个小的弧形形变,从而加强了罩体与连接板的接触效果,进一步保证了点焊效果。
本发明在一较佳示例中可以进一步配置为:所述承托柱设置有两个。
通过采用上述技术方案,两个承托柱保证了承托效果。
本发明在一较佳示例中可以进一步配置为:所述固定座包括水平板,所述水平板一侧设置有竖直板,所述竖直板与水平板相垂直,所述接触板一侧的板面与竖直板固定连接。
通过采用上述技术方案,固定座为L形,包括水平板和竖直板,接触板与竖直板相抵触然后进行固定,保证了接触板与水平板之间的垂直度。
本发明在一较佳示例中可以进一步配置为:所述接触板与竖直板之间设置有隔热垫。
通过采用上述技术方案,隔热垫可以避免焊接时的热量从接触板传递到固定座上,导致固定座变形,影响点焊精度。
本发明在一较佳示例中可以进一步配置为:所述固定座包括固定平台,所述固定平台一侧设置有一对固定夹板,所述接触板与固定夹板固定连接,所述固定平台另一侧固定设置有固定块,所述固定块开设有贯穿的T型槽,所述承托柱穿设有连接螺柱,所述连接螺柱一端设置有连接块,所述连接螺柱和连接块插入T型槽中。
通过采用上述技术方案,固定夹板夹持接触板然后固定,固定块上开设的T型槽与连接螺柱和连接块相配合,连接块插入T型槽中之后,通过拧动连接螺柱让连接块与T型槽的内壁抵触然后压紧,从而将连接块固定在T型槽中,因为连接螺柱与承托柱相连接,所以也将承托柱进行了固定。这种方式的好处在于,承托柱的位置可以从而连接块在T型槽中的滑动来进行调节,增强了装置的适配性。
综上所述,本发明包括以下至少一种有益技术效果:
1.接触板对罩体的端面起到了保护作用,压紧时压在接触板板面上,没有与罩体接触,避免罩体端面产生压痕,保证了罩体的外观要求,提高了成品率;
2.随形凸起的设置加强了罩体与连接板之间的接触效果,进一步提高了点焊时的固定效果;
3.T型槽与连接块的设置使得承托柱可以移动,扩展了装置的适配性,装置的应用范围得到提升。
附图说明
图1是隔热罩各部分爆炸示意图。
图2是实施例一的装置的结构示意图。
图3是实施例二的装置的结构示意图。
图4是实施例二的装置的剖面示意图。
图5是图4中A部分的局部放大示意图。
图中,1、罩体;11、压紧面;2、连接板;21、点焊面;3、销孔;4、固定座;41、水平板;42、竖直板;43、固定平台;44、固定夹板;45、固定块;46、T型槽;5、接触板;51、随形凸起;6、隔热垫;7、连接座;8、承托柱;81、连接螺柱;82、连接块;9、定位销。
具体实施方式
以下结合附图对本发明作进一步详细说明。
实施例一
参照图2,为本发明公开的一种增压器隔热罩的点焊无痕迹装置,包括固定座4,固定座4上固定连接有一块接触板5,固定连接的方式可以是螺栓连接,也可以是点焊连接,只要可以实现固定即可,本实施例中采用螺栓连接,螺栓连接的优点是可拆卸。具体的固定方式如下:固定座4包括水平板41,水平板41的一侧设置有一个与水平板41相互垂直的竖直板42,接触板5一侧的板面与竖直板42之间通过螺栓固定连接即可。
参照图2,接触板5的采用铬锆铜板,因为铬锆铜板有良好的导电性和导热性,同时硬度高,耐磨抗爆,抗裂性以及软化温度高,焊接时电极损耗少,焊接速度快。接触板5的板面规格为400mm×300mm,接触板5的厚度设置为6mm。首先板面规格设置为400mm×300mm,这样可以与罩体1的端面整体接触,保证导电和导热效果。厚度设置为6mm时,既可以保证点焊的效果,又不会浪费材料。
参照图2,为了避免点焊过程中,热量沿着接触板5传递到固定座4,使得固定座4受热变形,所以在竖直板42与接触板5之间还设置了一层隔热垫6,隔热垫6由隔热棉制成。
参照图2,固定座4的底面固定连接有连接座7,连接座7用于将固定座4与焊接时的工作台进行连接,固定座4与连接座7之间,可以通过焊接进行固定连接,也可以通过螺栓进行固定连接。
参照图2,接触板5未与竖直板42接触的一侧的板面通过螺栓固定连接有承托柱8,承托柱8的位置位于固定座4的上方。承托柱8设置有一对,承托柱8用于承载罩体1,罩体1的弧面放置到承托柱8上,弧面与承托柱8的表面相切,从而将罩体1进行承托。
参照图1和图2,接触板5设置承托柱8一侧的板面上还通过螺栓固定连接有定位销9,定位销9设置的位置以及数量都是和罩体1以及连接板2上开设的销孔3相对应的,通过定位销9和销孔3的配合可以快速准确的完成罩体1和连接板2的装配过程。
参照图2,为了加强点焊效果,接触板5上设置定位销9一侧的板面上设置有随形凸起51,随形凸起51的形状与连接板2的形状一致,随形凸起51的设置可以将罩体1与连接板2装配之后,焊接过程中随着压紧,罩体1端面会被随形凸起51顶起产生弧形变形,加强接触效果,点焊之后焊接效果更好。
本实施例的实施原理为:将接触板5固定到固定座4上的竖直板42上之后,依次固定好定位销9和承托柱8。将罩体1放置到承托柱8上,同时保证罩体1上开设的销孔3与接触板5上的定位销9配合穿过。然后放置连接板2,保证连接板2上开设的销孔3穿过定位销9。之后启动焊接机器人,机器人一侧的焊接臂压紧接触板5没有设置定位销9的板面,另一侧的焊接臂与连接板2的焊接点接触进行点焊。接触板5良好的导电性和导热性保证了点焊效果,同时因为压紧的焊接臂与接触板5抵触而没有与罩体1直接接触,所以不会产生压痕,保证了焊接后的工件的外观要求。
实施例二
本实施例与实施例一的不同之处在于固定座4的设置方式不同,具体设置如下:
参照图3和图4,固定座4包括固定平台43,固定平台43的一侧设置有一对固定夹板44,固定夹板44的形状与接触板5的厚度相对应,接触板5正好可以放入固定夹板44中,然后将接触板5与固定夹板44之前穿设螺栓进行固定连接,从而完成接触板5的固定。
参照图4和图5,固定平台43的另一侧固定设置有固定块45,固定块45与固定平台43可以是一体连接,也可以是焊接连接。固定块45上开设有贯穿的T型槽46,承托柱8上开设有沉头孔,沉头孔穿设有连接螺柱81,连接螺柱81的另一端螺纹连接有连接块82,连接螺柱81和连接块82插入T型槽46中,然后拧动连接螺柱81带动连接块82转动,连接块82与T型槽46的内壁抵触,然后继续拧动连接螺柱81,将连接块82与T型槽46内壁压紧,从而形成限位,这样便完成了承托柱8的固定。
这样设置的好处在于适配性强,固定夹板44可以夹持不同样式的接触板5,承托柱8的位置也可以通过移动连接块82来改变,使得整套装置的可以适配更多的零件。
本具体实施方式的实施例均为本发明的较佳实施例,并非依此限制本发明的保护范围,故:凡依本发明的结构、形状、原理所做的等效变化,均应涵盖于本发明的保护范围之内。
Claims (8)
1.一种增压器隔热罩的点焊无痕迹装置,其特征在于:包括固定座(4),所述固定座(4)固定连接有接触板(5),所述固定座(4)上方设置有用于承载罩体(1)的承托柱(8),所述承托柱(8)端面与接触板(5)板面正对,所述接触板(5)板面上固定连接有定位销(9),所述定位销(9)设置在与承托柱(8)正对的板面上,所述定位销(9)的设置与罩体(1)及连接板(2)上的销孔(3)相对应,所述固定座(4)底面固定连接有连接座(7)。
2.根据权利要求1所述的一种增压器隔热罩的点焊无痕迹装置,其特征在于:所述接触板(5)为铬锆铜板。
3.根据权利要求1所述的一种增压器隔热罩的点焊无痕迹装置,其特征在于:所述接触板(5)板面为400mm×300mm,所述接触板(5)厚度为6mm。
4.根据权利要求1所述的一种增压器隔热罩的点焊无痕迹装置,其特征在于:所述接触板(5)上设置有随形凸起(51),所述随形凸起(51)与连接板(2)形状一致。
5.根据权利要求1所述的一种增压器隔热罩的点焊无痕迹装置,其特征在于:所述承托柱(8)设置有两个。
6.根据权利要求1所述的一种增压器隔热罩的点焊无痕迹装置,其特征在于:所述固定座(4)包括水平板(41),所述水平板(41)一侧设置有竖直板(42),所述竖直板(42)与水平板(41)相垂直,所述接触板(5)一侧的板面与竖直板(42)固定连接。
7.根据权利要求6所述的一种增压器隔热罩的点焊无痕迹装置,其特征在于:所述接触板(5)与竖直板(42)之间设置有隔热垫(6)。
8.根据权利要求1所述的一种增压器隔热罩的点焊无痕迹装置,其特征在于:所述固定座(4)包括固定平台(43),所述固定平台(43)一侧设置有一对固定夹板(44),所述接触板(5)与固定夹板(44)固定连接,所述固定平台(43)另一侧固定设置有固定块(45),所述固定块(45)开设有贯穿的T型槽(46),所述承托柱(8)穿设有连接螺柱(81),所述连接螺柱(81)一端设置有连接块(82),所述连接螺柱(81)和连接块(82)插入T型槽(46)中。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202110568049.7A CN113070628A (zh) | 2021-05-25 | 2021-05-25 | 一种增压器隔热罩的点焊无痕迹装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202110568049.7A CN113070628A (zh) | 2021-05-25 | 2021-05-25 | 一种增压器隔热罩的点焊无痕迹装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN113070628A true CN113070628A (zh) | 2021-07-06 |
Family
ID=76616845
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202110568049.7A Withdrawn CN113070628A (zh) | 2021-05-25 | 2021-05-25 | 一种增压器隔热罩的点焊无痕迹装置 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN113070628A (zh) |
Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR20110051629A (ko) * | 2009-11-10 | 2011-05-18 | 대흥공업 주식회사 | 후드 스트라이커 스폿 용접장치 |
| CN201856033U (zh) * | 2010-11-01 | 2011-06-08 | 鹏煜威科技(深圳)有限公司 | 焊接管件的电阻焊接装置 |
| CN204353703U (zh) * | 2014-12-26 | 2015-05-27 | 中国重汽集团济宁商用车有限公司 | 一种车身外覆件焊接定位机构 |
| CN205703019U (zh) * | 2016-04-27 | 2016-11-23 | 潍坊市高品机械制造有限公司 | 出水管焊接工装 |
| CN112247330A (zh) * | 2020-09-30 | 2021-01-22 | 中国第一汽车股份有限公司 | 一种提高曲面零件外观质量的点焊工装及其点焊工艺 |
| CN212766682U (zh) * | 2020-07-21 | 2021-03-23 | 大连鑫宏利船舶工程有限公司 | 一种船舶加工用船舶尾柱装焊装置 |
| CN214721876U (zh) * | 2021-05-25 | 2021-11-16 | 烟台亿众智能科技有限公司 | 一种增压器隔热罩的点焊无痕迹装置 |
-
2021
- 2021-05-25 CN CN202110568049.7A patent/CN113070628A/zh not_active Withdrawn
Patent Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR20110051629A (ko) * | 2009-11-10 | 2011-05-18 | 대흥공업 주식회사 | 후드 스트라이커 스폿 용접장치 |
| CN201856033U (zh) * | 2010-11-01 | 2011-06-08 | 鹏煜威科技(深圳)有限公司 | 焊接管件的电阻焊接装置 |
| CN204353703U (zh) * | 2014-12-26 | 2015-05-27 | 中国重汽集团济宁商用车有限公司 | 一种车身外覆件焊接定位机构 |
| CN205703019U (zh) * | 2016-04-27 | 2016-11-23 | 潍坊市高品机械制造有限公司 | 出水管焊接工装 |
| CN212766682U (zh) * | 2020-07-21 | 2021-03-23 | 大连鑫宏利船舶工程有限公司 | 一种船舶加工用船舶尾柱装焊装置 |
| CN112247330A (zh) * | 2020-09-30 | 2021-01-22 | 中国第一汽车股份有限公司 | 一种提高曲面零件外观质量的点焊工装及其点焊工艺 |
| CN214721876U (zh) * | 2021-05-25 | 2021-11-16 | 烟台亿众智能科技有限公司 | 一种增压器隔热罩的点焊无痕迹装置 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN107855716B (zh) | 一种新型电池模组焊接工装结构 | |
| CN213379791U (zh) | 一种水冷散热器电阻焊工装 | |
| CN214721876U (zh) | 一种增压器隔热罩的点焊无痕迹装置 | |
| CN212094003U (zh) | 一种用于电脑弧形边缘外壳制造的模具 | |
| CN207223269U (zh) | 浮球焊接夹具 | |
| CN116618572A (zh) | 一种方形电池盖板自动铆压一体设备及其铆压系统 | |
| CN201799773U (zh) | 一种用于凸焊定位蜂窝结构的垫紫铜网型电极装置 | |
| CN213154004U (zh) | 一种圆柱电子烟电池整形及测试一体机 | |
| CN101202324A (zh) | 温差发电模块的整体焊接方法 | |
| CN105689878A (zh) | 用于转向节支架与加强支架的凸焊工装及其工装方法 | |
| CN115319255B (zh) | 一种曲面定位夹持电极、焊接方法及点焊机 | |
| CN111185662A (zh) | 一种电池盖板与电池极组极耳的激光焊定位工装 | |
| CN215283415U (zh) | 一种开关熔接模具 | |
| CN210132173U (zh) | 一种用于正负极连接片的焊接治具 | |
| CN116532870A (zh) | 一种机床导轨焊接方法 | |
| CN209062333U (zh) | 一种gdi轨生产的铜环固定凸焊工装 | |
| CN108188451B (zh) | 一种发电机支架组件的钻底板孔工装 | |
| CN215919807U (zh) | 一种易变形连杆加工夹具 | |
| CN224059038U (zh) | 一种排插用导电弹片碰焊治具 | |
| CN220636819U (zh) | 一种铜线焊接夹具 | |
| CN219169883U (zh) | 一种异形摩擦焊铜铝导电头及其专用夹具 | |
| CN222944743U (zh) | 一种极耳激光焊接工装 | |
| CN217799539U (zh) | 一种机器人焊钳次级导电板与铝焊臂连接结构 | |
| CN223544489U (zh) | 导电簧丝与导电片焊接定位工装 | |
| CN217096124U (zh) | 一种圆柱电芯自动电阻焊治具 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| WW01 | Invention patent application withdrawn after publication |
Application publication date: 20210706 |
|
| WW01 | Invention patent application withdrawn after publication |