CN112934956A - 一种不锈钢钢锭轧钢带设备 - Google Patents
一种不锈钢钢锭轧钢带设备 Download PDFInfo
- Publication number
- CN112934956A CN112934956A CN202110059520.XA CN202110059520A CN112934956A CN 112934956 A CN112934956 A CN 112934956A CN 202110059520 A CN202110059520 A CN 202110059520A CN 112934956 A CN112934956 A CN 112934956A
- Authority
- CN
- China
- Prior art keywords
- steel
- mounting
- section bar
- feeding
- fixedly arranged
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 229910000831 Steel Inorganic materials 0.000 title claims abstract description 68
- 239000010959 steel Substances 0.000 title claims abstract description 68
- 229910001220 stainless steel Inorganic materials 0.000 title claims abstract description 14
- 239000010935 stainless steel Substances 0.000 title claims abstract description 14
- 238000005096 rolling process Methods 0.000 claims abstract description 52
- 238000005498 polishing Methods 0.000 claims abstract description 18
- 230000000968 intestinal effect Effects 0.000 claims description 9
- 238000004080 punching Methods 0.000 claims description 8
- 239000000463 material Substances 0.000 claims description 6
- 239000004575 stone Substances 0.000 claims 6
- 238000009434 installation Methods 0.000 abstract 1
- 239000000758 substrate Substances 0.000 description 7
- 238000010586 diagram Methods 0.000 description 5
- 238000003825 pressing Methods 0.000 description 5
- 238000004519 manufacturing process Methods 0.000 description 2
- 238000000137 annealing Methods 0.000 description 1
- 230000005540 biological transmission Effects 0.000 description 1
- 230000000903 blocking effect Effects 0.000 description 1
- 238000005097 cold rolling Methods 0.000 description 1
- 238000000034 method Methods 0.000 description 1
- 238000004806 packaging method and process Methods 0.000 description 1
Images



Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B1/00—Metal-rolling methods or mills for making semi-finished products of solid or profiled cross-section; Sequence of operations in milling trains; Layout of rolling-mill plant, e.g. grouping of stands; Succession of passes or of sectional pass alternations
- B21B1/22—Metal-rolling methods or mills for making semi-finished products of solid or profiled cross-section; Sequence of operations in milling trains; Layout of rolling-mill plant, e.g. grouping of stands; Succession of passes or of sectional pass alternations for rolling plates, strips, bands or sheets of indefinite length
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B15/00—Arrangements for performing additional metal-working operations specially combined with or arranged in, or specially adapted for use in connection with, metal-rolling mills
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B15/00—Arrangements for performing additional metal-working operations specially combined with or arranged in, or specially adapted for use in connection with, metal-rolling mills
- B21B15/0007—Cutting or shearing the product
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B39/00—Arrangements for moving, supporting, or positioning work, or controlling its movement, combined with or arranged in, or specially adapted for use in connection with, metal-rolling mills
- B21B39/02—Feeding or supporting work; Braking or tensioning arrangements, e.g. threading arrangements
- B21B39/06—Pushing or forcing work into pass
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23P—METAL-WORKING NOT OTHERWISE PROVIDED FOR; COMBINED OPERATIONS; UNIVERSAL MACHINE TOOLS
- B23P23/00—Machines or arrangements of machines for performing specified combinations of different metal-working operations not covered by a single other subclass
- B23P23/04—Machines or arrangements of machines for performing specified combinations of different metal-working operations not covered by a single other subclass for both machining and other metal-working operations
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B15/00—Arrangements for performing additional metal-working operations specially combined with or arranged in, or specially adapted for use in connection with, metal-rolling mills
- B21B15/0007—Cutting or shearing the product
- B21B2015/0021—Cutting or shearing the product in the rolling direction
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Physics & Mathematics (AREA)
- Optics & Photonics (AREA)
- Finish Polishing, Edge Sharpening, And Grinding By Specific Grinding Devices (AREA)
Abstract
本发明公开一种不锈钢钢锭轧钢带设备,包括底座、上料系统、推料系统、精轧钢系统、粗轧钢系统,底座是各个系统的安装平台,也是与地面固定的基座,后端抛光轴能够将轧钢形成的钢板抛光,并把钢带分割,在末端对分割完成后的钢板进行打捆,上料系统能够将不锈钢钢锭存料并将不锈钢钢锭送到冲压位置,推料系统能够将粗轧钢后的工件推到前端精轧钢系统部位,粗轧钢系统能够将钢锭进行预冲压,减小钢锭厚度,便于精轧钢,防止厚度过大钢锭无法通过精轧钢系统,精轧钢能够将冲压后的钢锭进行精轧到钢带的厚度。
Description
技术领域
本发明涉及包装器械领域,特别涉及一种不锈钢钢锭轧钢带设备。
背景技术
在日常生产钢带过程中,不锈钢的材料常常带来很多麻烦,因为不锈钢的硬度高,耐磨性好,磁铁不能吸引的特性常常给生产带来很多麻烦。为了解决这种问题,CN201420831739.2公布了一种轧钢连续轧制装置,先进性退火减少内应力然后加工,工序繁琐,且不适合不锈钢的加工。
发明内容
针对上述技术问题本发明提供一种不锈钢钢锭轧钢带设备,包括底座、上料系统、推料系统、精轧钢系统、粗轧钢系统,底座包括竖向型材、横向型材、横向结构型材,上料系统包括送料系统安装基板、L结构支撑块,推料系统包括电机安装槽,精轧钢系统包括结构架,粗轧钢系统包括料槽。
底座上有竖向型材、横向型材、横向结构型材,送料系统安装基板固定安装在横向结构型材上表面,L结构支撑块固定安装在横向结构型材侧面,电机安装槽固定安装在横向结构型材侧面,结构架固定安装在横向型材上表面,料槽固定安装在两侧横向型材内侧。
进一步的,底座还包括地脚、抛光毛刷辊安装座、抛光毛刷辊、切刀支撑座、切刀、电机、电机托、分流辊、角码,地脚与竖向型材形成螺纹配合,抛光毛刷辊安装座固定安装在横向型材上表面,抛光毛刷辊与抛光毛刷辊安装座形成转动配合,切刀支撑座固定安装在横向型材上表面,切刀固定安装在切刀支撑座刀槽内,电机固定安装在电机托上表面,电机托固定安装在横向型材,分流辊固定安装在电机转动轴上,角码固定安装在横向型材侧表面以及横向结构型材上表面。
进一步的,上料系统还包括:气缸安装法兰、送料气缸、送料阻拦推块、滚轴安装板、小滚轴、上料槽、顶升气缸安装件、顶升气缸、料斗、三角连接块、系统支撑块,气缸安装法兰固定安装在送料系统安装基板上表面,送料气缸固定气缸安装法兰孔内,送料阻拦推块固定安装在送料气缸前端伸长轴上,滚轴安装板固定安装在送料系统安装基板上表面,小滚轴与滚轴安装板形成转动配合,上料槽固定安装在L结构支撑块上表面,顶升气缸安装件固定安装在顶升气缸后表面,推板固定安装在顶升气缸前端伸长轴上,料斗固定安装在三角连接块侧面,系统支撑块固定安装在横向型材上表面。
进一步的,推料系统还包括:直线轴、直线轴承、轴承安装板、下料板,直线轴与直线轴承形成滑动配合,直线轴承固定安装在轴承安装板上表面,轴承安装板固定安装在顶升气缸前端伸长轴上,下料板固定安装在直线轴前端。
进一步的,精轧钢系统还包括:链轮、链条、下滚筒、滑动条、滑动轴承、上压滚筒、螺杆、固定螺帽、限位片,链轮固定安装在电机前端转动轴上,链条与链轮形成滑动配合,滑动条固定安装在横向型材上表面,滑动轴承与结构架形成滑动配合,上压滚筒与滑动轴承形成转动配合,螺杆与限位片形成螺纹配合,固定螺帽与螺杆形成螺纹配合,限位片与螺杆形成螺纹配合。
进一步的,粗轧钢系统包括:气缸底托、抽板、N形块、冲压块、活动板、转动杆、曲轴、主动齿轮、从动齿轮,气缸底托固定安装在料槽下表面,抽板固定安装在顶升气缸前端伸长轴上,N形块固定安装在料槽两端突出部的上表面,冲压块与转动杆形成转动配合, 活动板固定安装在曲轴上,转动杆与冲压块形成转动配合,曲轴与N形块形成转动配合,主动齿轮固定安装在电机前端转动轴上,从动齿轮固定安装在曲轴前端。
进一步的,主动齿轮与从动齿轮形成齿轮配合。
进一步的,冲压块与N形块方形槽形成滑动配合。
由于本发明采用了上述技术方案,本发明具有以下优点:
(1)本发明能使用上料系统自动将钢锭送到指定位置。
(2)本发明能使用粗轧钢系统对钢锭进行粗轧,降低后续工序加工的难度。
(3)本发明能使用后方的抛光轴对不锈钢钢板进行抛光。
(4)本发明能使用后方切刀对钢带进行分割并打捆。
附图说明
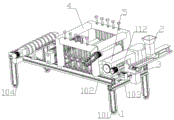
图1为本发明整体示意图。
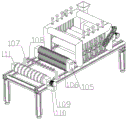
图2为本发明整体后方示意图。
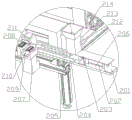
图3为本发明上料系统示意图。
图4为本发明推料系统示意图。
图5为本发明精轧钢系统示意图。
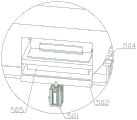
图6为本发明肠道粗轧钢系统示意图。
图7为本发明肠道粗轧钢系统示意图。
附图标号:1-底座;2-上料系统;3-推料系统;4-精轧钢系统;5-粗轧钢系统;101-竖向型材;102-横向型材;103-横向结构型材;104-地脚;105-抛光毛刷辊安装座;106-抛光毛刷辊;107-切刀支撑座;108-切刀;109-电机;110-电机托;111-分流辊;112-角码;201-气缸安装法兰;202-送料气缸;203-送料阻拦推块;204-滚轴安装板;205-小滚轴;206-送料系统安装基板;207-L结构支撑块;208-上料槽;209-顶升气缸安装件;210-顶升气缸;211-推板;212-料斗;213-三角连接块;214-系统支撑块;301-电机安装槽;302-直线轴;303-直线轴承;304-轴承安装板;305-下料板;401-链轮;402-链条;403-下滚筒;404-结构架;405-滑动条;406-滑动轴承;407-上压滚筒;408-螺杆;409-固定螺帽;410-限位片;501-气缸底托;502-抽板;503-N形块;504-料槽;505-冲压块;506-活动板;507-转动杆;508-曲轴;509-主动齿轮;510-从动齿轮。
具体实施方式
下面结合具体实施例对本发明作进一步描述,在此发明的示意性实施例以及说明用来解释本发明,但并不作为对本发明的限定。
实施例:如图1、图2、图3、图4、图5、图6、图7所示的一种不锈钢钢锭轧钢带设备,包括底座1、上料系统2、推料系统3、精轧钢系统4、粗轧钢系统5,底座1包括竖向型材101、横向型材102、横向结构型材103,上料系统2包括送料系统安装基板206、L结构支撑块207,推料系统3包括电机安装槽301,精轧钢系统4包括结构架404,粗轧钢系统5包括料槽504。
底座1上有竖向型材101、横向型材102、横向结构型材103,送料系统安装基板206固定安装在横向结构型材103上表面,L结构支撑块207固定安装在横向结构型材103侧面,电机安装槽301固定安装在横向结构型材103侧面,结构架404固定安装在横向型材102上表面,料槽504固定安装在两侧横向型材102内侧。
具体的如图1和图2所示为底座1的具体结构示意图,其中地脚104与竖向型材101形成螺纹配合,抛光毛刷辊安装座105固定安装在横向型材102上表面,抛光毛刷辊106与抛光毛刷辊安装座105形成转动配合,切刀支撑座107固定安装在横向型材102上表面,切刀108固定安装在切刀支撑座107刀槽内,电机109固定安装在电机托110上表面,电机托110固定安装在横向型材102,分流辊111固定安装在电机109转动轴上,角码112固定安装在横向型材102侧表面以及横向结构型材103上表面,地脚104能够将器材固定在地上保证不会移动,后方抛光毛刷辊106能够将精轧钢后的钢板进行抛光,抛光后利用切刀108进行分流,在电机109带动下分流辊111对钢带进行打捆收集。
具体的如图3所示为上料系统2的具体结构示意图,其中气缸安装法兰201固定安装在送料系统安装基板206上表面,送料气缸202固定气缸安装法兰201孔内,送料阻拦推块203固定安装在送料气缸202前端伸长轴上,滚轴安装板204固定安装在送料系统安装基板206上表面,小滚轴205与滚轴安装板204形成转动配合,上料槽208固定安装在L结构支撑块207上表面,顶升气缸安装件209固定安装在顶升气缸210后表面,推板211固定安装在顶升气缸210前端伸长轴上,料斗212固定安装在三角连接块213侧面,系统支撑块214固定安装在横向型材102上表面,将钢锭放置在料斗212内,送料气缸202初始位置时,送料阻拦推块203前端的坡度给钢锭落下留下空间,钢锭落到小滚轴205上,送料气缸202伸出,同时将料斗212封住放置钢锭落下过多,并将落下的钢锭送到上料槽208内,顶升气缸210将钢锭送到冲压位置。
具体的如图4所示为推料系统3的具体结构示意图,其中直线轴302与直线轴承303形成滑动配合,直线轴承303固定安装在轴承安装板304上表面,轴承安装板304固定安装在顶升气缸210前端伸长轴上,下料板305固定安装在直线轴302前端,粗轧钢完成后,顶升气缸210推动轴承安装板304向前运动并带动下料板305向前运动,将工件送到精轧钢位置,两端直线轴302能够限制轴承安装板304以及下料板305转动。
具体的如图5所示为精轧钢系统4的具体结构示意图,其中链轮401固定安装在电机109前端转动轴上,链条402与链轮401形成滑动配合,滑动条405固定安装在横向型材102上表面,滑动轴承406与结构架404形成滑动配合,上压滚筒407与滑动轴承406形成转动配合,螺杆408与限位片410形成螺纹配合,固定螺帽409与螺杆408形成螺纹配合,限位片410与螺杆408形成螺纹配合,电机109带动链轮401转动,通过链传动带动上压滚筒407转动,提供工件前进的动力,滑动轴承406在滑动条405上下滑动,调整上压滚筒407以及下滚筒403的距离,并利用螺杆408以及固定螺帽409进行固定。
具体的如图6和图7所示为粗轧钢系统5的具体结构示意图,其中气缸底托501固定安装在料槽504下表面,抽板502固定安装在顶升气缸210前端伸长轴上,N形块503固定安装在料槽504两端突出部的上表面,冲压块505与转动杆507形成转动配合,活动板506固定安装在曲轴508上,转动杆507与冲压块505形成转动配合,曲轴508与N形块503形成转动配合,主动齿轮509固定安装在电机109前端转动轴上,从动齿轮510固定安装在曲轴508前端,电机109带动主动齿轮509转动通过齿轮配合带动曲轴508转动,通过连杆原理将冲压块505上下反复冲压,降低钢锭厚度。
使用本装置时,将钢锭放置在料斗212内,送料气缸202初始位置时,送料阻拦推块203前端的坡度给钢锭落下留下空间,钢锭落到小滚轴205上,送料气缸202伸出,同时将料斗212封住放置钢锭落下过多,并将落下的钢锭送到上料槽208内,顶升气缸210将钢锭送到冲压位置,启动粗轧钢系统5上的电机109,电机109带动主动齿轮509转动通过齿轮配合带动曲轴508转动,通过连杆原理将冲压块505上下反复冲压,挤压钢锭,降低钢锭厚度,达到要求后,顶升气缸210推动轴承安装板304向前运动并带动下料板305向前运动,将工件送到精轧钢位置,精轧钢系统4上的电机109带动链轮401转动,通过链传动带动上压滚筒407转动,提供工件前进的动力,滑动轴承406在滑动条405上下滑动,调整上压滚筒407以及下滚筒403的距离,并利用螺杆408以及固定螺帽409进行固定,在滚筒组的作用下进行冷轧, 形成不锈钢钢板,工件继续前进,钢板通过抛光毛刷辊106进行抛光,增加粗糙度,继续前进利用切刀108进行分流,在电机109带动下分流辊111对钢带进行打捆收集。
Claims (8)
1.一种不锈钢钢锭轧钢带设备,包括底座(1)、上料系统(2)、推料系统3、精轧钢系统(4)、粗轧钢系统(5),其特征在于:
所述的底座(1)包括竖向型材(101)、横向型材(102)、横向结构型材(103);
所述的上料系统(2)包括送料系统安装基板(206)、L结构支撑块(207);
所述的推料系统(3)包括电机安装槽(301);
所述的精轧钢系统(4)包括结构架(404);
所述的粗轧钢系统(5)包括料槽504;
所述的底座(1)上有竖向型材(101)、横向型材(102)、横向结构型材103,送料系统安装基板(206)固定安装在横向结构型材(103)上表面,L结构支撑块(207)固定安装在横向结构型材(103)侧面,电机安装槽(301)固定安装在横向结构型材(103)侧面,结构架(404)固定安装在横向型材(102)上表面,料槽(504)固定安装在两侧横向型材(102)内侧。
2.根据权利要求1所述的一种肠道结石粉碎装置,底座(1)还包括地脚(104)、抛光毛刷辊安装座(105)、抛光毛刷辊(106)、切刀支撑座(107)、切刀(108)、电机(109)、电机托(110)、分流辊(111)、角码(112),地脚(104)与竖向型材(101)形成螺纹配合,抛光毛刷辊安装座(105)固定安装在横向型材(102)上表面,抛光毛刷辊(106)与抛光毛刷辊安装座(105)形成转动配合,切刀支撑座(107)固定安装在横向型材(102)上表面,切刀(108)固定安装在切刀支撑座107刀槽内,电机(109)固定安装在电机托(110)上表面,电机托(110)固定安装在横向型材(102),分流辊(111)固定安装在电机(109)转动轴上,角码112固定安装在横向型材(102)侧表面以及横向结构型材(103)上表面。
3.根据权利要求1所述的一种肠道结石粉碎装置,上料系统(2)还包括:气缸安装法兰(201)、送料气缸(202)、送料阻拦推块(203)、滚轴安装板(204)、小滚轴(205)、上料槽(208)、顶升气缸安装件(209)、顶升气缸(210)、料斗(212)、三角连接块(213)、系统支撑块(214),气缸安装法兰(201)固定安装在送料系统安装基板(206)上表面,送料气缸(202)固定气缸安装法兰(201)孔内,送料阻拦推块(203)固定安装在送料气缸(202)前端伸长轴上,滚轴安装板(204)固定安装在送料系统安装基板(206)上表面,小滚轴(205)与滚轴安装板(204)形成转动配合,上料槽(208)固定安装在L结构支撑块(207)上表面,顶升气缸安装件(209)固定安装在顶升气缸(210)后表面,推板(211)固定安装在顶升气缸(210)前端伸长轴上,料斗(212)固定安装在三角连接块(213)侧面,系统支撑块(214)固定安装在横向型材(102)上表面。
4.根据权利要求1所述的一种肠道结石粉碎装置,推料系统(3)还包括:直线轴(302)、直线轴承(303)、轴承安装板(304)、下料板(305),直线轴(302)与直线轴承(303)形成滑动配合,直线轴承(303)固定安装在轴承安装板(304)上表面,轴承安装板(304)固定安装在顶升气缸(210)前端伸长轴上,下料板(305)固定安装在直线轴(302)前端。
5.根据权利要求1所述的一种肠道结石粉碎装置,精轧钢系统(4)还包括:链轮(401)、链条(402)、下滚筒(403)、滑动条(405)、滑动轴承(406)、上压滚筒(407)、螺杆(408)、固定螺帽(409)、限位片(410),链轮(401)固定安装在电机(109)前端转动轴上,链条(402)与链轮(401)形成滑动配合,滑动条405固定安装在横向型材(102)上表面,滑动轴承(406)与结构架(404)形成滑动配合,上压滚筒(407)与滑动轴承(406)形成转动配合,螺杆408与限位片(410)形成螺纹配合,固定螺帽(409)与螺杆(408)形成螺纹配合,限位片(410)与螺杆(408)形成螺纹配合。
6.根据权利要求1所述的一种肠道结石粉碎装置,粗轧钢系统5还包括:气缸底托(501)、抽板(502)、N形块(503)、冲压块(505)、活动板(506)、转动杆(507)、曲轴(508)、主动齿轮(509)、从动齿轮(510),气缸底托(501)固定安装在料槽(504)下表面,抽板(502)固定安装在顶升气缸(210)前端伸长轴上,N形块(503)固定安装在料槽(504)两端突出部的上表面,冲压块(505)与转动杆(507)形成转动配合, 活动板(506)固定安装在曲轴(508)上,转动杆(507)与冲压块(505)形成转动配合,曲轴(508)与N形块(503)形成转动配合,主动齿轮(509)固定安装在电机(109)前端转动轴上,从动齿轮(510)固定安装在曲轴(508)前端。
7.根据权利要求1所述的一种肠道结石粉碎装置,主动齿轮509与从动齿轮(510)形成齿轮配合。
8.根据权利要求1所述的一种肠道结石粉碎装置,冲压块(505)与N形块503方形槽形成滑动配合。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202110059520.XA CN112934956A (zh) | 2021-01-18 | 2021-01-18 | 一种不锈钢钢锭轧钢带设备 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202110059520.XA CN112934956A (zh) | 2021-01-18 | 2021-01-18 | 一种不锈钢钢锭轧钢带设备 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN112934956A true CN112934956A (zh) | 2021-06-11 |
Family
ID=76235470
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202110059520.XA Pending CN112934956A (zh) | 2021-01-18 | 2021-01-18 | 一种不锈钢钢锭轧钢带设备 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN112934956A (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN116713789A (zh) * | 2023-07-01 | 2023-09-08 | 江苏省特种设备安全监督检验研究院 | 一种大型工件钻孔工装 |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN204381062U (zh) * | 2014-12-24 | 2015-06-10 | 三鑫重工机械有限公司 | 轧钢用连续轧制装置 |
| CN109396855A (zh) * | 2018-10-19 | 2019-03-01 | 合肥尚伍信息科技有限公司 | 一种冷轧钢带切边去毛刺装置 |
| CN109551229A (zh) * | 2019-01-25 | 2019-04-02 | 河北剀顺门业有限公司 | 激光打孔冷轧机 |
| CN109954754A (zh) * | 2019-04-29 | 2019-07-02 | 苏州市威迪特工业设备有限公司 | 高精度精轧机 |
| CN111822521A (zh) * | 2020-07-23 | 2020-10-27 | 北京博创朔方科技有限公司 | 一种钢铁厂用连续轧制的冷轧钢生产设备 |
-
2021
- 2021-01-18 CN CN202110059520.XA patent/CN112934956A/zh active Pending
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN204381062U (zh) * | 2014-12-24 | 2015-06-10 | 三鑫重工机械有限公司 | 轧钢用连续轧制装置 |
| CN109396855A (zh) * | 2018-10-19 | 2019-03-01 | 合肥尚伍信息科技有限公司 | 一种冷轧钢带切边去毛刺装置 |
| CN109551229A (zh) * | 2019-01-25 | 2019-04-02 | 河北剀顺门业有限公司 | 激光打孔冷轧机 |
| CN109954754A (zh) * | 2019-04-29 | 2019-07-02 | 苏州市威迪特工业设备有限公司 | 高精度精轧机 |
| CN111822521A (zh) * | 2020-07-23 | 2020-10-27 | 北京博创朔方科技有限公司 | 一种钢铁厂用连续轧制的冷轧钢生产设备 |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN116713789A (zh) * | 2023-07-01 | 2023-09-08 | 江苏省特种设备安全监督检验研究院 | 一种大型工件钻孔工装 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN212884281U (zh) | 一种折圆机 | |
| CN207358798U (zh) | 一种干式砂带平面磨床 | |
| CN213378585U (zh) | 一种具有除渣功能的钢带矫直机 | |
| CN212285688U (zh) | 一种钢筋切断双头滚丝的双加工线 | |
| CN109396855B (zh) | 一种冷轧钢带切边去毛刺装置 | |
| CN112872805B (zh) | 一种高效自动拉拔切断一体机 | |
| CN222520673U (zh) | 一种切边装置 | |
| CN113714817A (zh) | 一种自动识别控制的钢板等距分条机 | |
| CN118905650B (zh) | 一种金属料带削边设备及其生产工艺 | |
| CN109013989A (zh) | 滚丝机的自动上料装置 | |
| CN119057133A (zh) | 一种汽车钢板弹簧生产用剪切装置 | |
| CN218946475U (zh) | 一种定位切割装置 | |
| CN214556396U (zh) | 一种卷钢矫直装置 | |
| CN214358785U (zh) | 一种ctp版材回收装置 | |
| CN211638713U (zh) | 一种无动力自动进料切管机 | |
| CN211278634U (zh) | 包装印刷品裁切用进给装置 | |
| CN210587609U (zh) | 一种等离子切割机的进料装置 | |
| CN218015191U (zh) | 一种冰箱门胆冲孔模具 | |
| CN214719528U (zh) | 一种片料整形机构 | |
| CN222569408U (zh) | 一种建筑板材切割装置 | |
| CN114472743A (zh) | 一种设有联动机构的翅片模具送料机构 | |
| CN224058450U (zh) | 一种冷弯辊压成型装置 | |
| CN221414537U (zh) | 数控折弯设备 | |
| CN223970673U (zh) | 一种轴承板材卷圆装置 | |
| CN223339058U (zh) | 一种新型热轧带磨边装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination |