CN112916778A - 一种超大型辊锻件辊锻过程中接料架设计 - Google Patents
一种超大型辊锻件辊锻过程中接料架设计 Download PDFInfo
- Publication number
- CN112916778A CN112916778A CN202110094089.2A CN202110094089A CN112916778A CN 112916778 A CN112916778 A CN 112916778A CN 202110094089 A CN202110094089 A CN 202110094089A CN 112916778 A CN112916778 A CN 112916778A
- Authority
- CN
- China
- Prior art keywords
- roll forging
- guide
- roller
- receiving frame
- oversized
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21J—FORGING; HAMMERING; PRESSING METAL; RIVETING; FORGE FURNACES
- B21J9/00—Forging presses
- B21J9/02—Special design or construction
- B21J9/025—Special design or construction with rolling or wobbling dies
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21K—MAKING FORGED OR PRESSED METAL PRODUCTS, e.g. HORSE-SHOES, RIVETS, BOLTS OR WHEELS
- B21K1/00—Making machine elements
- B21K1/06—Making machine elements axles or shafts
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Forging (AREA)
Abstract
本发明公开一种超大型辊锻件辊锻过程中接料架设计,其结构包含升降的导向机构和传动的滚动机构;升降导向机构包含两个导向杆和液压缸,液压缸可根据辊锻件的运动情况对升降高度做出及时反应;滚动机构由1根固定轴、滚筒和第一道及第二道的导向模,靠轴承转动带动滚筒转动,第一道及第二道导向模固定在滚筒上,与滚筒一起转动,本发明主要显著特征是对超大型辊锻件的辊锻实现自动化生产提供了必要的辅助装置,淘汰以往车轴掉头辊锻的落后生产工艺,对车轴实现自动化生产,避免掉头辊锻过程中产生折叠缺陷,大大提高生产效率。
Description
技术领域
本发明涉及一种超大型辊锻件辊锻过程的接料架设计,通过辅助装置实现大型辊锻件能够连续辊锻而不需要掉头辊锻,并且能够使大型辊锻件实现自动化生产应用于辊锻领域的一种附加装置。
背景技术
近年来船舶,铁路交通运输行业的迅速发展,积极推进重载提速,以缓解交通运输承载能力的不足。尤其是轨道交通车轴部分最重要承载的部件,承受着车辆的自重和载荷,在列车运行和停车时还承受冲击力和制动力,在高速和重载的状态下受力情况就更为复杂,同时出于安全上的考虑,对货车车轴有着更为严格的技术要求。因此除了在原材料和锻后热处理上充分注意保证满足其技术要求外,在成形工艺上轨道交通车轴必须经过辊锻塑性变形过程,以达到成形至所需形状和提高其力学性能的双重目的。
目前超大型辊锻件辊锻主要是轨道交通车轴的辊锻工艺,该工艺采用四道次掉头辊锻或两道次掉头辊锻,但都存在缺点,在掉头辊锻处由于实际咬入口最大变形处的位置没固定,易在不同道次之间错位,辊锻件在掉头处出现折叠现象,降低车轴的承载能力;四道次辊锻耗工时长,掉头辊锻占用生产空间较大,生产方式操作自动化程度低,劳动生产效率低。
本发明所解决的问题是大型辊锻件在辊锻过程中采用整块模具而省去掉头辊锻,并在机械手和辊锻机之间提供一个接料架,本发明有利于大型辊锻件自动化生产,在辊锻过程中起支撑和传送作用,是辊锻件整体辊锻成形的附属装置。超大型辊锻件生产目前都是人工掉头辊锻,而通过增加附属装置对超大型辊锻件实现自动化生产的辊锻工艺目前还未见文件资料记载。
发明内容
本发明涉及一种超大型辊锻件辊锻过程中接料架设计,其特征在于其结构包含升降的导向机构和传动的滚动机构;升降导向机构包含两个导向杆和液压缸,液压缸可根据辊锻件的运动情况对升降高度做出及时反应;传动的滚动机构由一根固定轴、滚筒和第一道及第二道的导向模组成,靠轴承转动带动滚筒转动,第一道及第二道导向模固定在滚筒上,与滚筒一起转动;导向机构的两个导向杆都安装导套,导套部分潜置在底座内,且在底座上面H4=135mm,导套总长H3=265mm,且两导向杆尺寸相同,直径d1=80mm;传动的滚动机构的滚筒外径 D3=230mm,两道次之间定位尺寸L6=350mm,滚筒内径D5=140mm;滚筒内部两端安装轴承;两道次导向模都是圆筒型,安装在滚筒上;第一道导向模与滚筒之间连接靠两圈螺钉,每圈螺钉均匀分布四个,共需八个螺钉;第二道导向模与滚筒之间连接靠两圈螺钉,每圈螺钉均匀分布四个,共需八个螺钉;第一道导向模腔的形状与第一道辊锻件模腔形状理论尺寸一样,使第一道辊锻件接触面三分之二与导向模腔贴合;第二道导向模腔的形状与第二道辊锻件模腔形状理论尺寸一样,使第二道辊锻件接触面二分之一与导向模腔贴合;第一道导向模内径
 第二道导向模内径
 第一道和第二道导向模的外径D1=315mm;接料架升高最大高度距地面h2=1320mm;接料架最低高度h1=1055mm
附图说明
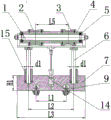
图1是接料架主视图;
图2是接料架侧视图;
图3是第一道导向模主视图;
图4是第二道导向模主视图;
图5是第一道、第二道导向模侧视图示意图
图6是滚筒主视图;
图7是固定轴主视图;
图8是固定轴支撑座主视图;
图9是固定轴支撑座侧视图;
图10是接料架升降最低和最高位置示意图;
具体实施方式
本发明实施例其结构包含升降的导向机构和传动的滚动机构;升降导向机构包含两个导向杆和液压缸,液压缸可根据辊锻件的运动情况对升降高度做出及时反应;传动的滚动机构由一根固定轴、滚筒和第一道及第二道的导向模组成,靠轴承转动带动滚筒转动,第一道及第二道导向模固定在滚筒上,与滚筒一起转动。其中图1是接料架主视图,标号1是固定轴,标号2是第一道导向模,标号3是第二道导向模,标号2和标号3都固定在滚筒上,与滚筒一起滚动,且两者间距L5=650mm;标号4是滚筒,标号5是轴承,固定轴两端各一个,轴承固定在固定轴上,带动滚筒一起转动;标号6是导向杆共两个尺寸一样,直径d1=80mm,两杆相距L2=900mm;安装在底座标号7上的导套标号15里;标号14为液压缸,接料架的升降主要由液压缸来完成;底座7高度H1=300mm,长度L3=1350mm,宽度L4=400mm;标号9是固定地栓,间距L1=600mm;图2中标号8是支撑座,导套15在支撑座上面H4=130mm,导套总长H3=265mm。
图3是第一道导向模主视图,第一道导向模内径 标号10是第一道导向模腔与第一道辊锻件的接触面,其形状与第一道辊锻件模腔形状理论尺寸一样,使第一道辊锻件接触面三分之二与导向模腔贴合;图4是第二道导向模内径
 的模腔设计圆型,使第二道辊锻件接触面二分之一与导向模腔贴合;标号11是第二道导向模腔与第二道辊锻件的接触面,其形状与第二道辊锻件模腔形状理论尺寸一样,使第二道辊锻件接触面二分之一与导向模腔贴合;两道次导向模都是圆筒型。图5是第一道导向模和第二道导向模的侧视图,标号13是导向模的固定螺钉,每道导向模均匀布置四个。
图6是滚筒主视图,滚筒最大外径尺寸D3=230mm,滚筒与导向模装配的外径 滚筒内径D5=140mm,第一道导向模与第二道导向模定位尺寸L6=350mm,滚筒总长L7=1175mm。图7是固定轴主视,D9=110mm,标号12是固定轴两端螺纹,轴承之间的长度L8=1150mm,轴承两端距离L9=1358,固定轴最大长度L10=1498mm。图8是固定轴支撑座主视图,支撑座高度H5=270mm,支撑座长度L11=1325mm。图9是固定轴支撑座侧视图,支撑座固定螺孔距离L12=190mm,支撑座凸台高H7=45mm,固定轴距底座地板距离H6=195mm;固定轴中心线距底座的水平距离L13=200mm。
图10是接料架升降最低和最高位置示意图,接料架距地面最低位置h1=1055mm,接料架距地面高度h2=1320mm,接料架的升降范围265mm。
以上所述仅为本发明的较佳实施例,凡以本发明权利要求所做的改变,都应属于本发明的涵盖范围。
Claims (7)
1.一种超大型辊锻件辊锻过程中接料架设计,其特征在于其结构包含升降的导向机构和传动的滚动机构;升降导向机构包含两个导向杆和液压缸,液压缸可根据辊锻件的运动情况对升降高度做出及时反应;传动的滚动机构由一根固定轴、滚筒和第一道及第二道的导向模组成,靠轴承转动带动滚筒转动,第一道及第二道导向模固定在滚筒上,与滚筒一起转动。
2.如权利要求1所述一种超大型辊锻件辊锻过程中接料架设计,其特征在于,导向机构的两个导向杆都安装导套,导套部分潜置在底座内,且在底座上面H4=135mm,导套总长H3=265mm,且两导向杆尺寸相同,直径d1=80mm。
3.如权利要求1所述一种超大型辊锻件辊锻过程中接料架设计,其特征在于,传动的滚动机构的滚筒外径 D3=230mm,两道次之间定位尺寸L6=350mm,滚筒内径D5=140mm;滚筒内部两端安装轴承。
4.如权利要求1所述一种超大型辊锻件辊锻过程中接料架设计,其特征在于,两道次导向模都是圆筒型,安装在滚筒上;第一道导向模与滚筒之间连接靠两圈螺钉,每圈螺钉均匀分布四个,共需八个螺钉;第二道导向模与滚筒之间连接靠两圈螺钉,每圈螺钉均匀分布四个,共需八个螺钉。
5.如权利要求1或4所述一种超大型辊锻件辊锻过程中接料架设计,其特征在于,第一道导向模腔的形状与第一道辊锻件模腔形状理论尺寸一样,使第一道辊锻件接触面三分之二与导向模腔贴合;第二道导向模腔的形状与第二道辊锻件模腔形状理论尺寸一样,使第二道辊锻件接触面二分之一与导向模腔贴合。
6.如权利要求1或4所述一种超大型辊锻件辊锻过程中接料架设计,其特征在于,第一道导向模内径 第二道导向模内径
 第一道和第二道导向模的外径D1=315mm。
7.如权利要求1所述一种超大型辊锻件辊锻过程中接料架设计,其特征在于,接料架升高最大高度距地面h2=1320mm;接料架最低高度h1=1055mm。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202110094089.2A CN112916778A (zh) | 2021-01-25 | 2021-01-25 | 一种超大型辊锻件辊锻过程中接料架设计 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202110094089.2A CN112916778A (zh) | 2021-01-25 | 2021-01-25 | 一种超大型辊锻件辊锻过程中接料架设计 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN112916778A true CN112916778A (zh) | 2021-06-08 |
Family
ID=76165759
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202110094089.2A Pending CN112916778A (zh) | 2021-01-25 | 2021-01-25 | 一种超大型辊锻件辊锻过程中接料架设计 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN112916778A (zh) |
Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN101086308A (zh) * | 2006-06-08 | 2007-12-12 | 卡尔·哈马赫尔有限公司 | 联接器,特别是用于高压管道或导管的管道联接器 |
| EP2143668A1 (de) * | 2008-07-09 | 2010-01-13 | Interrroll Holding AG | Rollenbahn mit Profilschiene |
| CN105460488A (zh) * | 2015-12-31 | 2016-04-06 | 无锡华联科技集团有限公司 | 组合输送辊道 |
| CN110861872A (zh) * | 2019-12-14 | 2020-03-06 | 大连华锐重工集团股份有限公司 | 一种双工位卷材转运装置及方法 |
| CN210312022U (zh) * | 2019-05-16 | 2020-04-14 | 无锡市欣灵管业有限公司 | 一种高频焊管生产线输送辊组件 |
| CN210365766U (zh) * | 2019-08-28 | 2020-04-21 | 伍丽婷 | 一种升降滚筒定位输送机构 |
| CN112173657A (zh) * | 2020-08-06 | 2021-01-05 | 中国石油集团渤海钻探工程有限公司 | 工件传输定位夹持组合自动线 |
| CN215144342U (zh) * | 2021-01-25 | 2021-12-14 | 北京机电研究所有限公司 | 一种超大型辊锻件辊锻过程中接料架装置 |
-
2021
- 2021-01-25 CN CN202110094089.2A patent/CN112916778A/zh active Pending
Patent Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN101086308A (zh) * | 2006-06-08 | 2007-12-12 | 卡尔·哈马赫尔有限公司 | 联接器,特别是用于高压管道或导管的管道联接器 |
| EP2143668A1 (de) * | 2008-07-09 | 2010-01-13 | Interrroll Holding AG | Rollenbahn mit Profilschiene |
| CN105460488A (zh) * | 2015-12-31 | 2016-04-06 | 无锡华联科技集团有限公司 | 组合输送辊道 |
| CN210312022U (zh) * | 2019-05-16 | 2020-04-14 | 无锡市欣灵管业有限公司 | 一种高频焊管生产线输送辊组件 |
| CN210365766U (zh) * | 2019-08-28 | 2020-04-21 | 伍丽婷 | 一种升降滚筒定位输送机构 |
| CN110861872A (zh) * | 2019-12-14 | 2020-03-06 | 大连华锐重工集团股份有限公司 | 一种双工位卷材转运装置及方法 |
| CN112173657A (zh) * | 2020-08-06 | 2021-01-05 | 中国石油集团渤海钻探工程有限公司 | 工件传输定位夹持组合自动线 |
| CN215144342U (zh) * | 2021-01-25 | 2021-12-14 | 北京机电研究所有限公司 | 一种超大型辊锻件辊锻过程中接料架装置 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN215144342U (zh) | 一种超大型辊锻件辊锻过程中接料架装置 | |
| CN106672545A (zh) | 一种管片流水线链式牵引系统及其使用方法 | |
| CN203306614U (zh) | 圆钢步进上料台架 | |
| CN203448408U (zh) | 一种带压辊的升降辊道装置 | |
| CN205328553U (zh) | 一种卸卷小车 | |
| CN106429297A (zh) | 辊道输送机 | |
| CN201832926U (zh) | 钢筋调直机用的预矫直机构 | |
| CN100590012C (zh) | 坯料自动装卸运输小车 | |
| CN105107839A (zh) | 一种楔横轧生产加工设备 | |
| CN110861872B (zh) | 一种双工位卷材转运装置及方法 | |
| CN102560793A (zh) | 扁丝整经机织轴整经对中装置 | |
| CN201777629U (zh) | 无动力辊道 | |
| CN206664652U (zh) | 一种基于载物板丝杠平动及剪叉式升降的模具上料车 | |
| CN201150936Y (zh) | 铝板热轧机组新型运输辊道 | |
| CN201545780U (zh) | 一种玻璃生产线冷端输送辊道的支撑结构 | |
| CN204448838U (zh) | 加强型棒材精整区平托机构 | |
| CN103738659B (zh) | 变距式火车车轮自适应输送装置 | |
| CN212387392U (zh) | 一种液态食品无菌包装膜生产用收卷装置 | |
| CN215144341U (zh) | 轨道交通用车轴精密辊锻成形装置 | |
| CN212607467U (zh) | 一种物料提升装置 | |
| CN107814152A (zh) | 一种卸料用升降小车 | |
| CN103741975A (zh) | 一种用于机械式立体停车的机械手搬运装置 | |
| CN203767414U (zh) | 变距式火车车轮自适应输送装置 | |
| CN201913174U (zh) | 轧辊可作轴向调整的d46系列楔横轧机 | |
| CN221515642U (zh) | 一种钢厂高速线材流水线车体前铲结构 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| CB02 | Change of applicant information | ||
| CB02 | Change of applicant information |
Address after: Room 210, 18 Xueqing Road, Haidian District, Beijing 100083 Applicant after: China National Machinery Institute Group Beijing Electromechanical Research Institute Co.,Ltd. Address before: Room 210, 18 Xueqing Road, Haidian District, Beijing 100083 Applicant before: BEIJING Research Institute OF MECHANICAL & ELECTRICAL TECHNOLOGY |
|
| RJ01 | Rejection of invention patent application after publication | ||
| RJ01 | Rejection of invention patent application after publication |
Application publication date: 20210608 |