CN112743885A - 大口径聚乙烯钢丝网增强复合稳态管生产设备及生产方法 - Google Patents
大口径聚乙烯钢丝网增强复合稳态管生产设备及生产方法 Download PDFInfo
- Publication number
- CN112743885A CN112743885A CN202011485110.3A CN202011485110A CN112743885A CN 112743885 A CN112743885 A CN 112743885A CN 202011485110 A CN202011485110 A CN 202011485110A CN 112743885 A CN112743885 A CN 112743885A
- Authority
- CN
- China
- Prior art keywords
- pipe
- reinforced
- steel wire
- wire mesh
- wall
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 229910000831 Steel Inorganic materials 0.000 title claims abstract description 95
- 239000010959 steel Substances 0.000 title claims abstract description 95
- -1 polyethylene Polymers 0.000 title claims abstract description 49
- 239000002131 composite material Substances 0.000 title claims abstract description 44
- 238000004519 manufacturing process Methods 0.000 title claims abstract description 40
- 239000004698 Polyethylene Substances 0.000 title claims description 25
- 229920000573 polyethylene Polymers 0.000 title claims description 25
- 239000011248 coating agent Substances 0.000 claims abstract description 46
- 238000000576 coating method Methods 0.000 claims abstract description 46
- 238000000034 method Methods 0.000 claims abstract description 25
- 230000003014 reinforcing effect Effects 0.000 claims abstract description 13
- 238000010438 heat treatment Methods 0.000 claims abstract description 8
- 239000010410 layer Substances 0.000 claims description 74
- 239000011347 resin Substances 0.000 claims description 26
- 229920005989 resin Polymers 0.000 claims description 26
- 239000011247 coating layer Substances 0.000 claims description 7
- 238000002844 melting Methods 0.000 claims description 6
- 230000008018 melting Effects 0.000 claims description 6
- 238000000465 moulding Methods 0.000 claims description 4
- 230000006835 compression Effects 0.000 claims description 3
- 238000007906 compression Methods 0.000 claims description 3
- 238000009966 trimming Methods 0.000 claims description 3
- 239000004429 Calibre Substances 0.000 claims 1
- 150000001875 compounds Chemical class 0.000 claims 1
- 238000009434 installation Methods 0.000 abstract description 4
- 238000012423 maintenance Methods 0.000 abstract description 3
- 238000004804 winding Methods 0.000 description 6
- 239000000463 material Substances 0.000 description 3
- 238000005253 cladding Methods 0.000 description 2
- 238000010586 diagram Methods 0.000 description 2
- 229920003023 plastic Polymers 0.000 description 2
- 239000004033 plastic Substances 0.000 description 2
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 2
- 238000010276 construction Methods 0.000 description 1
- 230000007547 defect Effects 0.000 description 1
- 229910003460 diamond Inorganic materials 0.000 description 1
- 239000010432 diamond Substances 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 238000003825 pressing Methods 0.000 description 1
- 239000010865 sewage Substances 0.000 description 1
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29D—PRODUCING PARTICULAR ARTICLES FROM PLASTICS OR FROM SUBSTANCES IN A PLASTIC STATE
- B29D23/00—Producing tubular articles
- B29D23/001—Pipes; Pipe joints
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Laminated Bodies (AREA)
- Extrusion Moulding Of Plastics Or The Like (AREA)
Abstract
大口径聚乙烯钢丝网增强复合稳态管生产设备及生产方法,属于城乡市政建设塑料管材制造领域,包括成型机、加热装置、增强管包覆模具、增强管包覆挤出机、成型辊、增强管放卷机、外层挤出机、内层挤出机、钢丝网放卷机,制成大口径聚乙烯结构壁钢丝网增强复合稳态管,环刚度显著提高,管壁内外承压能力较强;生产效率高、质量稳定、减少工程维修成本,满足管道安装使用技术要求,可广泛应用于管材领域。
Description
技术领域
本发明专利属于城乡市政建筑塑料管材生产设备领域,尤其涉及生产大口径聚乙烯结构壁钢丝网增强复合稳态管并在管壁外层并排缠绕有增强A管和增强B管的管道的大口径聚乙烯结构壁钢丝网增强复合稳态管生产设备。
背景技术
随着城镇化建设的大力推进,给排水领域的技术创新也随之日新月异。现有的给排水聚乙烯缠绕结构壁管材根据《埋地用聚乙烯(PE)结构壁管道系统,第二部分:聚乙烯缠绕结构壁管材》GB/T19472.2-2017的规定生产制造,制造使用后发现,当管径越大,则环刚度下降,内壁和外壁的承压能力不足,具体表现为缠绕结构壁管内壁承受压力不够,外壁容易挤压破裂,导致管壁开裂渗漏,污染环境,增加工程维修成本。需要发明一种大口径聚乙烯钢丝网增强复合稳态管生产设备及生产方法确保抗拉、抗压、环刚性等要求,满足管道安装使用技术要求,保证市政雨污排水管网工程质量可靠,还可降低管网工程安装、维修成本。
发明内容
为克服现有的聚乙烯缠绕结构壁管材的不足之处发明一种大口径聚乙烯钢丝网增强复合稳态管生产设备及生产方法。
一种大口径聚乙烯结构壁钢丝网增强复合稳态管生产设备,包括成型机、加热装置、成型辊筒、压辊、增强管包覆模具、增强管包覆挤出机、增强B管放卷机-右、增强A管放卷机、增强B管放卷机-左、管壁外层挤出机、管壁内层挤出机、粘接树脂挤出机、钢丝网放卷机;管壁内层与管壁外层之间设置钢丝网,管壁外层沿着大口径聚乙烯结构壁钢丝网增强复合稳态管轴向依次并排缠绕焊接增强A管和增强B管;连接关系是管壁内层挤出机挤出管壁内层片材,牵引管壁内层片材到成型机上的成型辊筒缠绕成为管壁内层;钢丝网放卷机放出钢丝网,钢丝网通过粘接树脂挤出机使得钢丝网均匀涂上粘接树脂,牵引已涂上粘接树脂的钢丝网经过管壁外层挤出机挤出的管壁外层材粘接为一体并牵引到成型机上的成型辊筒,与管壁内层缠绕连接;增强B管放卷机-左放出增强B管、增强A管放卷机放出增强A管、增强B管放卷机-右放出增强B管,三根管子同步进入增强管包覆模具,经包覆后的三根管子并排与管壁外层缠绕一周成型,管壁左侧面与管壁右侧面再依次连续缠绕加热熔融搭接制成大口径聚乙烯结构壁钢丝网增强复合稳态管。
所述的增强A管是由增强A管内壁与增强A管外壁包覆层熔融包覆成型。
所述的增强B管是由增强B管内壁与增强B管外壁包覆层熔融包覆成型。
所述的钢丝网是方格钢丝网。
所述的钢丝网是菱形钢丝网。
所述的增强管包覆模具是增强A管包覆孔位于中间,二根增强B管包覆孔位于增强A管包覆孔左、右两侧;或:依次为增强A管包覆孔、二个增强B管包覆孔;三个孔是水平并排排列。
所述的粘接树脂挤出机挤出的树脂是挤出在钢丝网上下两面上。
大口径聚乙烯结构壁钢丝网增强复合稳态管生产设备加工工艺流程是:
方法步骤一:检查大口径聚乙烯结构壁钢丝网增强复合稳态管生产设备,符合安全生产要求后,启动电源,开机;
方法步骤二:管壁内层挤出机挤出管壁内层片材,牵引管壁内层片材到成型机上的成型辊筒缠绕成为管壁内层;
方法步骤三:钢丝网放卷机放出钢丝网,钢丝网通过粘接树脂挤出机使得钢丝网均匀涂上粘接树脂,牵引已涂上粘接树脂的钢丝网经过管壁外层挤出机挤出的管壁外层片材粘接为一体并牵引到成型机上的成型辊筒,与管壁内层缠绕连接;
方法步骤四:增强B管放卷机-左放出增强B管、增强A管放卷机放出增强A管、增强B管放卷机-右放出增强B管,三根管子同步进入增强管包覆模具,经包覆后的三根管子同步并排与管壁外层缠绕一周成型;
方法步骤五:管壁左侧面与管壁右侧面再依次连续缠绕加热熔融搭接制成大口径聚乙烯结构壁钢丝网增强复合稳态管;
方法步骤六:大口径聚乙烯结构壁钢丝网增强复合稳态管修边,检验,合格的大口径聚乙烯结构壁钢丝网增强复合稳态管进入成品库。
名词定义:
水平:大口径聚乙烯结构壁钢丝网增强复合稳态管与地球水平面平行的平面。
左:面对水平放置的大口径聚乙烯结构壁钢丝网增强复合稳态管的左边,定义为左。
右:面对水平放置的大口径聚乙烯结构壁钢丝网增强复合稳态管的右边,定义为右。
上:与地球水平面平行的平面垂直向上,面对水平放置的大口径聚乙烯结构壁钢丝网增强复合稳态管上边,定义为上。
下:与地球水平面平行的平面垂直向下,面对水平放置的大口径聚乙烯结构壁钢丝网增强复合稳态管的下边,定义为下。
轴向:增强A管或增强B管的轴向,与水平线平行,定义为轴向。
增强管:为塑料增强管,所述的增强管是由增强管内壁与增强管外壁包覆层熔融包覆成型。本专利的增强管包含增强A管、增强B管。
管壁:为聚乙烯片材,或称为PE片材;本专利中的管壁,分为管壁外层和管壁内层,均为PE片材,材质相同,仅是位置不同。
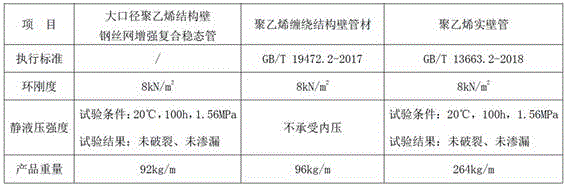
大口径聚乙烯钢丝网增强复合稳态管生产设备及生产方法的显著特点和技术进步是:技术路线是管壁内层与管壁外层之间设置钢丝网,管壁外层并排缠绕焊接增强A管和增强B管,依次同步缠绕,一次成型;实现的技术目的是在壁中设置钢丝网起到环箍收紧作用,防止管道受压变形,管壁外层依次并排缠绕有增强A管和增强B管,确保外壁波纹抗拉抗压强度高,生产效率较高;达到的技术效果是保证用型材缠绕后的制成的管材质量稳定,提高工程质量,延长工程寿命,减少工程维护成本,提高经济效益,满足管道生产、安装使用技术要求。具体大口径聚乙烯结构壁钢丝网增强复合稳态管技术性能指标参见表一。
表一:大口径聚乙烯结构壁钢丝网增强复合稳态管技术性能指标对比表
附图说明
图1. 并排缠绕一根增强A管和左右二根增强B管型材横截面示意图。
图2. 并排缠绕一根增强A管和左右二根增强B管型材俯视局部示意图。
图3. 方格钢丝网示意图。
图4. 菱形钢丝网示意图。
图5. 左右缠绕二根增强B管的大口径聚乙烯结构壁钢丝网增强复合稳态管示意图。
图6. 大口径聚乙烯结构壁钢丝网增强复合稳态管生产设备示意图。
图7. 大口径聚乙烯结构壁钢丝网增强复合稳态管生产设备示意图局部放大图(右)。
图8. 大口径聚乙烯结构壁钢丝网增强复合稳态管生产设备示意图局部放大图(中)。
图9. 大口径聚乙烯结构壁钢丝网增强复合稳态管生产设备示意图局部放大图(左)。
图中. 钢丝网1,方格钢丝网1-1,菱形钢丝网1-2,增强A管2,增强A管外壁包覆层2-1,增强A管内壁2-2,增强B管3,增强B管外壁包覆层3-1,增强B管内壁3-2,管壁4,管壁外层4-1,管壁内层4-2,成型机A, 加热装置A-1,成型辊筒A-2,压辊A-3,增强管包覆模具R-1,增强管包覆挤出机R,增强B管放卷机-右B,增强A管放卷机C,增强B管放卷机-左D,管壁外层挤出机E,管壁内层挤出机F,粘接树脂挤出机G,钢丝网放卷机H。
具体实施方式
在需要大口径聚乙烯结构壁钢丝网增强复合稳态管生产设备的场所实施本发明专利。
实施例一、
一种钢多重增强复合压力管生产设,包括成型机A、 加热装置A-1、成型辊筒A-2、压辊A-3、增强管包覆模具R-1、增强管包覆挤出机R、增强B管放卷机-右B、增强A管放卷机C、增强B管放卷机-左D、管壁外层挤出机E、管壁内层挤出机F、粘接树脂挤出机G、钢丝网放卷机H。
生产设备的连接关系是:以成型机A为中心,依次间隔排列设置增强管包覆模具R-1、增强管包覆挤出机R,增强B管放卷机-右B、增强B管放卷机-右B、增强A管放卷机C、增强B管放卷机-左D、管壁外层挤出机E、管壁内层挤出机F、粘接树脂挤出机G,钢丝网放卷机H;成型机A上安装有加热装置A-1、成型辊筒A-2、压辊A-3;生产设备工艺顺序关系是:管壁内层挤出机F挤出管壁内层4-2片材,牵引管壁内层4-2片材到成型机A上的成型辊筒A-2缠绕成为管壁内层4-2;钢丝网放卷机H放出钢丝网1,钢丝网1通过粘接树脂挤出机G使得钢丝网1均匀涂上粘接树脂,牵引已涂上粘接树脂的钢丝网1经过管壁外层挤出机E挤出的管壁外层4-1片材粘接为一体并牵引到成型机A上的成型辊筒A-2,与管壁内层4-2缠绕连接;增强B管放卷机-左D放出增强B管3、增强A管放卷机C放出增强A管2、增强B管放卷机-右B放出增强B管3,三根管子同步进入增强管包覆模具R-1,经包覆后的三根管子同步并排与管壁外层4-1缠绕一周成型,管壁左侧面与管壁右侧面再依次连续缠绕加热熔融搭接制成大口径聚乙烯结构壁钢丝网增强复合稳态管。
所述的钢丝网1是方格钢丝网1-1。
所述的增强管包覆模具R-1是增强A管2包覆孔位于中间,二根增强B管3包覆孔位于增强A管2包覆孔左、右两侧,三个孔是水平并排排列。
大口径聚乙烯结构壁钢丝网增强复合稳态管生产设备加工工艺流程是:
方法步骤一:检查大口径聚乙烯结构壁钢丝网增强复合稳态管生产设备,符合安全生产要求后,启动电源,开机;
方法步骤二:管壁内层挤出机F挤出管壁内层4-2片材,牵引管壁内层4-2片材到成型机A上的成型辊筒A-2缠绕成为管壁内层4-2;
方法步骤三:钢丝网放卷机H放出钢丝网1,钢丝网1通过粘接树脂挤出机G使得钢丝网1均匀涂上粘接树脂,牵引已涂上粘接树脂的钢丝网1经过管壁外层挤出机E挤出的管壁外层4-1片材粘接为一体并牵引到成型机A上的成型辊筒A-2,与管壁内层4-2缠绕加热熔融连接;
方法步骤四:增强B管放卷机-左D放出增强B管3、增强A管放卷机C放出增强A管2、增强B管放卷机-右B放出增强B管3,三根管子同步进入增强管包覆模具R-1,经包覆后的三根管子同步并排与管壁外层4-1缠绕一周成型;
方法步骤五:管壁左侧面与管壁右侧面再依次连续缠绕加热熔融搭接制成大口径聚乙烯结构壁钢丝网增强复合稳态管。
方法步骤六:对大口径聚乙烯结构壁钢丝网增强复合稳态管修边,检验,合格的大口径聚乙烯结构壁钢丝网增强复合稳态管进入成品库。
实施例二、
所述的钢丝网1是菱形钢丝网1-2。
所述的增强管包覆模具R-1是依次为增强A管2包覆孔、二个增强B管3包覆孔;三个孔是水平并排排列。
其余同上。
Claims (2)
1.一种大口径聚乙烯结构壁钢丝网增强复合稳态管生产设备,其特征在于:包括成型机、加热装置、成型辊筒、压辊、增强管包覆模具、增强管包覆挤出机、增强B管放卷机-右、增强A管放卷机、增强B管放卷机-左、管壁外层挤出机、管壁内层挤出机、粘接树脂挤出机、钢丝网放卷机;管壁内层与管壁外层之间设置钢丝网,管壁外层沿着大口径聚乙烯结构壁钢丝网增强复合稳态管轴向依次并排缠绕焊接增强A管和增强B管;生产设备的连接关系是:以成型机为中心,依次间隔排列设置增强管包覆模具、增强管包覆挤出机、增强B管放卷机-右、增强A管放卷机、增强B管放卷机-左、管壁外层挤出机、管壁内层挤出机、粘接树脂挤出机、钢丝网放卷机,成型机上安装有加热装置、成型辊筒、压辊;生产设备工艺顺序关系是:管壁内层挤出机挤出管壁内层片材,牵引管壁内层片材到成型机上的成型辊筒缠绕成为管壁内层;钢丝网放卷机放出钢丝网,钢丝网通过粘接树脂挤出机使得钢丝网均匀涂上粘接树脂,牵引已涂上粘接树脂的钢丝网经过管壁外层挤出机挤出的管壁外层片材粘接为一体并牵引到成型机上的成型辊筒,与管壁内层缠绕加热熔融连接;增强B管放卷机-左放出增强B管、增强A管放卷机放出增强A管、增强B管放卷机-右放出增强B管,三根管子同步进入增强管包覆模具,经包覆后的三根管子并排与管壁外层缠绕一周成型,管壁左侧面与管壁右侧面再依次连续缠绕加热熔融搭接制成大口径聚乙烯结构壁钢丝网增强复合稳态管;所述的增强A管是由增强A管内壁与增强A管外壁包覆层熔融包覆成型;所述的增强B管是由增强B管内壁与增强B管外壁包覆层熔融包覆成型;所述的增强管包覆模具是增强A管包覆孔位于中间,二根增强B管包覆孔位于增强A管包覆孔左、右两侧,或:依次为增强A管包覆孔、二个增强B管包覆孔;三个孔是水平并排排列。
2.一种大口径聚乙烯结构壁钢丝网增强复合稳态管生产方法,其特征在于:采用大口径聚乙烯结构壁钢丝网增强
复合稳态管生产设备,工艺步骤如下:
方法步骤一:检查大口径聚乙烯结构壁钢丝网增强复合稳态管生产设备,符合安全生产要求后,启动电源,开机;
方法步骤二:管壁内层挤出机挤出管壁内层片材,牵引管壁内层片材到成型机上的成型辊筒缠绕成为管壁内层;
方法步骤三:钢丝网放卷机放出钢丝网,钢丝网通过粘接树脂挤出机使得钢丝网的上下面均匀涂上粘接树脂,牵引已涂上粘接树脂的钢丝网经过管壁外层挤出机挤出的管壁外层片材粘接为一体并牵引到成型机上的成型辊筒,与管壁内层缠绕连接;
方法步骤四:增强B管放卷机-左放出增强B管、增强A管放卷机放出增强A管、增强B管放卷机-右放出增强B管,三根管子同步进入增强管包覆模具,经包覆后的三根管子同步并排与管壁外层缠绕一周成型;
方法步骤五:管壁左侧面与管壁右侧面再依次连续缠绕加热熔融搭接制成大口径聚乙烯结构壁钢丝网增强复合稳态管;
方法步骤六:对大口径聚乙烯结构壁钢丝网增强复合稳态管修边,检验,合格的大口径聚乙烯结构壁钢丝网增强复合稳态管进入成品库。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202011485110.3A CN112743885B (zh) | 2020-12-16 | 2020-12-16 | 大口径聚乙烯钢丝网增强复合稳态管生产设备及生产方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202011485110.3A CN112743885B (zh) | 2020-12-16 | 2020-12-16 | 大口径聚乙烯钢丝网增强复合稳态管生产设备及生产方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| CN112743885A true CN112743885A (zh) | 2021-05-04 |
| CN112743885B CN112743885B (zh) | 2024-07-09 |
Family
ID=75648662
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202011485110.3A Active CN112743885B (zh) | 2020-12-16 | 2020-12-16 | 大口径聚乙烯钢丝网增强复合稳态管生产设备及生产方法 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN112743885B (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN115401931A (zh) * | 2022-09-01 | 2022-11-29 | 重庆泓通管业有限公司 | 一种玻璃纤维增强管制备工艺 |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN103335173A (zh) * | 2013-07-12 | 2013-10-02 | 天津业和科技有限公司 | 大口径低压给水聚乙烯丝网缠绕管及生产方法及生产设备 |
| CN103423522A (zh) * | 2013-04-23 | 2013-12-04 | 杭州联通管业有限公司 | 大口径增强复合型聚乙烯缠绕结构壁管材及其制备工艺 |
| CN104295815A (zh) * | 2014-08-15 | 2015-01-21 | 鹤山联塑实业发展有限公司 | 一种缠绕波纹管及其制造方法 |
| CN214448717U (zh) * | 2020-12-16 | 2021-10-22 | 云南傲远智能环保科技有限公司 | 大口径聚乙烯结构壁钢丝网增强复合稳态管生产设备 |
-
2020
- 2020-12-16 CN CN202011485110.3A patent/CN112743885B/zh active Active
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN103423522A (zh) * | 2013-04-23 | 2013-12-04 | 杭州联通管业有限公司 | 大口径增强复合型聚乙烯缠绕结构壁管材及其制备工艺 |
| CN103335173A (zh) * | 2013-07-12 | 2013-10-02 | 天津业和科技有限公司 | 大口径低压给水聚乙烯丝网缠绕管及生产方法及生产设备 |
| CN104295815A (zh) * | 2014-08-15 | 2015-01-21 | 鹤山联塑实业发展有限公司 | 一种缠绕波纹管及其制造方法 |
| CN214448717U (zh) * | 2020-12-16 | 2021-10-22 | 云南傲远智能环保科技有限公司 | 大口径聚乙烯结构壁钢丝网增强复合稳态管生产设备 |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN115401931A (zh) * | 2022-09-01 | 2022-11-29 | 重庆泓通管业有限公司 | 一种玻璃纤维增强管制备工艺 |
Also Published As
| Publication number | Publication date |
|---|---|
| CN112743885B (zh) | 2024-07-09 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN102434727B (zh) | 一种玻璃钢加筋管及生产方法 | |
| CN214448717U (zh) | 大口径聚乙烯结构壁钢丝网增强复合稳态管生产设备 | |
| CN102777708A (zh) | 纤维编织拉挤管道和生产方法 | |
| CN101016964A (zh) | 由缠绕材料构成管材壁的大口径高强度塑料缠绕管及制法 | |
| CN111503386B (zh) | 一种hdpe矩形高筋缠绕管的生产方法 | |
| CN109228390A (zh) | 一种聚乙烯双波峰增强螺旋缠绕管的生产方法 | |
| CN210651966U (zh) | 塑料包覆双平壁内肋钢带增强缠绕管生产装置 | |
| CN112743885B (zh) | 大口径聚乙烯钢丝网增强复合稳态管生产设备及生产方法 | |
| CN214331750U (zh) | 大口径聚乙烯结构壁钢丝网增强复合稳态管 | |
| CN101881356B (zh) | 钢丝增强型承插口复合塑料管及其制作工艺 | |
| CN202862597U (zh) | 一种螺旋波纹管在线扩口连续缠绕热成形装置 | |
| CN209869454U (zh) | 一种聚乙烯钢骨架复合稳态管的生产装置 | |
| CN214331749U (zh) | 大口径聚乙烯结构壁钢丝网增强复合稳态管型材 | |
| CN204977492U (zh) | 一种集装箱式大口径缠绕管道生产装置 | |
| CA2992957C (en) | Method and device for jet and pile forming moulding polymer pipeline | |
| CN209141481U (zh) | 一种聚乙烯双波峰增强螺旋缠绕管的生产装置 | |
| CN211344279U (zh) | 一种连续玻纤带聚乙烯复合管 | |
| CN110539503A (zh) | 塑料包覆双平壁内肋钢带增强缠绕管生产装置 | |
| CN101737570A (zh) | 玻纤聚乙烯复合增强聚乙烯缠绕结构壁管材 | |
| CN201715118U (zh) | 钢丝增强型承插口复合塑料管 | |
| CN115648652A (zh) | 一种钢丝缠绕增强管生产设备及生产方法 | |
| CN202561278U (zh) | 一种有关连续拉织成型的玻璃钢加筋管 | |
| CN109027446B (zh) | 热塑性连续纤维预浸编织绳热熔缠绕波纹管及其制造设备 | |
| CN204083549U (zh) | 一种钢塑复合带材及缠绕管 | |
| CN210830828U (zh) | 塑料包覆双平壁内肋钢带增强缠绕管材 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| GR01 | Patent grant | ||
| GR01 | Patent grant |