CN112620733B - 一种钻孔机自动下板流水传输系统及其使用方法 - Google Patents
一种钻孔机自动下板流水传输系统及其使用方法 Download PDFInfo
- Publication number
- CN112620733B CN112620733B CN202011545168.2A CN202011545168A CN112620733B CN 112620733 B CN112620733 B CN 112620733B CN 202011545168 A CN202011545168 A CN 202011545168A CN 112620733 B CN112620733 B CN 112620733B
- Authority
- CN
- China
- Prior art keywords
- plate
- drilling machine
- pulley block
- bearing platform
- top plate
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 238000005553 drilling Methods 0.000 title claims abstract description 94
- 238000000034 method Methods 0.000 title claims abstract description 16
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 title claims description 27
- 238000004519 manufacturing process Methods 0.000 claims abstract description 45
- 230000005540 biological transmission Effects 0.000 claims abstract description 32
- 229920001342 Bakelite® Polymers 0.000 claims abstract description 24
- 239000004637 bakelite Substances 0.000 claims abstract description 24
- XEEYBQQBJWHFJM-UHFFFAOYSA-N Iron Chemical compound [Fe] XEEYBQQBJWHFJM-UHFFFAOYSA-N 0.000 claims abstract description 18
- 229910052742 iron Inorganic materials 0.000 claims abstract description 9
- 230000002441 reversible effect Effects 0.000 claims description 6
- 238000012545 processing Methods 0.000 claims description 3
- 230000003068 static effect Effects 0.000 claims description 3
- 230000001174 ascending effect Effects 0.000 claims 1
- 239000007943 implant Substances 0.000 abstract 1
- 238000010586 diagram Methods 0.000 description 3
- 230000000694 effects Effects 0.000 description 3
- 238000009434 installation Methods 0.000 description 2
- 230000001360 synchronised effect Effects 0.000 description 2
- 238000013519 translation Methods 0.000 description 2
- 230000002159 abnormal effect Effects 0.000 description 1
- 230000009286 beneficial effect Effects 0.000 description 1
- 238000010276 construction Methods 0.000 description 1
- 230000007423 decrease Effects 0.000 description 1
- 238000003754 machining Methods 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 230000000630 rising effect Effects 0.000 description 1
- 238000012546 transfer Methods 0.000 description 1
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23B—TURNING; BORING
- B23B47/00—Constructional features of components specially designed for boring or drilling machines; Accessories therefor
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23B—TURNING; BORING
- B23B39/00—General-purpose boring or drilling machines or devices; Sets of boring and/or drilling machines
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Drilling And Boring (AREA)
Abstract
本发明公开了一种钻孔机自动下板流水传输系统及其使用方法,包括传输装置本体,传输装置本体包括面板、滑轨、滑块、第一电木板、第二电木板、第一销钉、第二销钉、防呆钉、固定柱、滚轮、顶杆、顶板、推动杆、推板马达、顶板气缸、U形铁块、承台、滑轮组、承台气缸、运输马达、齿轮、链条和流水传输线,滑轨安装在面板的上方中线上,滑块在滑轨上可直线滑动,第一电木板固定在滑块上,第二电木板固定在面板下方中线上。本发明无需对钻孔机的气夹每个月较正,生产板上无需植入销钉,钻孔完成后也无需退销钉,下板和运输板全部通过都是机器自动完成,对产品的品质安全性更高,减少了操作员的劳动强度,同时也提高了生产效率。
Description
技术领域
本发明属于机械加工技术领域,具体涉及一种钻孔机自动下板流水传输系统及其使用方法。
背景技术
现代工业随着人工成本的增加,产品利润空间变的越来越小,这种形式下,对产品生产过程的安全性,高效性提出了更高的要求;工业机器人的大力推广和应用自然受到众多老板的青睐;线路板钻孔工序一直是线路板加工生产的一个瓶颈,随着微小孔和高密孔数量的增多,钻孔机的数量也必须增多才能满足后工序生产;按现有的钻孔工艺无论是传统的电木台板上植入销钉定位钻孔,还是近几年新兴的气夹夹销钉定位钻孔(简称TWO-PIN钻孔),都无法避免操作人员与生产覆铜板的频繁接触,从而导致板面刮花报废;同时因钻孔机数量的增多,人工成本自然会升高,通常每个操作员要操作多台钻机,工作内容包括:上板,转型号,下板,退销钉,运输板,处理异常,还要排钻咀,更换钻咀,劳动强度极高,从而经常会出现钻孔机停机没人管的情况,导致生产效率低下。
发明内容
本发明提出了一种钻孔机自动下板流水传输系统及其使用方法,即钻孔机自动下板流水传输系统,该系统借鉴传统的流水线分工作业原理,与新兴的TWO-PIN钻孔相近,但与之相比优势在于,无需对钻孔机的气夹每个月较正,生产板上无需植入销钉,钻孔完成后也无需退销钉,下板和运输板全部都是机器自动完成,对产品的品质安全性更高,减少了操作员的劳动强度,同时也提高了生产效率。
本发明的技术方案是这样实现的:
一种钻孔机自动下板流水传输系统,其包括传输装置本体,其特征在于,所述传输装置本体包括面板、承台、滑轨、滑块、第一电木板、第二电木板、第一销钉、第二销钉、防呆钉、固定柱、滚轮、顶杆、顶板、推动杆、推板马达、顶板气缸、滑轮组、承台气缸、运输马达、齿轮、链条、U形铁块、滑轮组支架和流水传输线,所述滑轨安装在所述面板的上方中线上,所述滑块在所述滑轨上可直线滑动,所述第一电木板固定在所述滑块上,上面垂直植入第一销钉,所述第二电木板固定在面板下方中线上,上面垂直植入第二销钉,所述第一销钉和第二销钉用于固定生产板,所述第二销钉的横向直线上装有所述防呆钉,所述固定柱装在所述面板反面将面板固定在机器台面上,所述顶杆上部装有所述滚轮,所述顶杆下部固定在所述顶板正面,所述推动杆、推板马达均安装在所述顶板反面,所述顶板气缸上升下降可带动整个顶板上升下降,所述承台上部按一定间距固定有支架,支架内安装多组所述滑轮组,所述承台底部与所述承台气缸的轴承活动连接,所述运输马达的轴承上按一定间距固定多个所述齿轮,所述齿轮通过所述链条与所述滑轮组相连接,所述流水传输线与钻孔机长方向平行,所述滑轮组固定在滑轮组支架上。
在本发明的钻孔机自动下板流水传输系统中,所述面板上对应顶杆位置设有开孔一,所述开孔一直径大于顶杆直径。
在本发明的钻孔机自动下板流水传输系统中,所述顶板上对应固定柱位置有开孔二,所述开孔二直径大于固定柱直径。
在本发明的钻孔机自动下板流水传输系统中,所述顶板气缸一头固定在机器台面上,另一头气缸轴承固定在顶板反面,所述顶板气缸上设有气缸轴承位置感应器,所述顶板气缸顶起时所述推板马达同时启动,带动所述推动杆将生产板推出钻孔机工作区。
在本发明的钻孔机自动下板流水传输系统中,所述推动杆在所述顶板两边各一根,通过一U形铁块联接下端并安装在推板马达轴承上,所述推板马达轴承上设有位置感应器,当感应到生产板被所述推动杆推出工作区时,所述顶板气缸下降,推板马达复位,推动杆回到原位。
在本发明的钻孔机自动下板流水传输系统中,所述顶杆上至少设有一个滚轮,所述面板安装在机器台面上,且每个钻孔主轴正下方对应一块面板,每块面板的一侧均设有防呆钉。
在本发明的钻孔机自动下板流水传输系统中,所述滑轮组的两侧分别设有钻孔机一和钻孔机二,所述流水传输线下方是滑轮组,滑轮组安装在支架上,支架固定在承台上,承台上有接近开关当感应到有生产板传来,承台气缸将滑轮组顶起,运输马达可正转或反转,带动滑轮组运输钻孔机一和钻孔机二的生产板。
在本发明的钻孔机自动下板流水传输系统中,所述承台气缸位于滑轮组的底部,所述齿轮设有主动齿轮和从动齿轮,所述主动齿轮固定在运输马达的输出轴承上,所述从动齿轮在滑轮组支架上,所述从动齿轮位于滑轮组的一侧,多个滑轮组一起安装在滑轮组支架上,支架固定在承台上,形成运输平台。
在本发明的钻孔机自动下板流水传输系统中,所述滑轮组的下部至少设有4个承台气缸,所述顶杆设有若干根,所述面板的上方设有钻孔主轴,多个面板安装在机器台面上,多个钻孔主轴安装在钻机横架上,横架运动范围和机器台面运动范围形成钻孔加工区域,实现多轴同步钻孔。
在本发明的钻孔机自动下板流水传输系统的使用方法中,所述传输装置本体的使用步骤如下:
1)静态时承台和滑轮组在流水传输线下方;
2)承台板上有接近开关,可以感应到生产板位置;
3)当位置感应器感应到生产板移出钻孔机工作区时,承台气缸将承台顶起;
4)顶起后,启动运输马达,并带动滑轮组转动;
5)当生产板被运到指定接近开关位置时滑轮组停转;
6)承台气缸下降,将生产板传输到所述流水传输线上运至下一工序;
7)流水传输线与钻孔机长方向平行,可根据钻孔机的摆放形式接长延伸,钻孔机可以并联放置在流水线两侧,也可以串联的放在流水线的一侧。
实施本发明的这种钻孔机自动下板流水传输系统及其使用方法,具有以下有益效果:本案设置流水传输线、滑轮组、承台、承台马达、面板和推板马达,并将推板马达安装在顶板的反面,顶板气缸上升下降可带动整个顶板上升下降,实现生产板自动退出销钉并向前直线平移,也可以通过流水传输线、滑轮组、承台、承台马达、面板的相互配合,实现了生产板平移出钻孔机工作区时承台气缸将所述承台顶起,通过承台马达的正反转,运输两侧钻机传来的生产板,这就实现了钻孔完成后也无需退销钉,下板和运输板全部都是机器自动完成,对产品的品质安全性更高,减少了操作员的劳动强度,同时也提高了生产效率。
附图说明
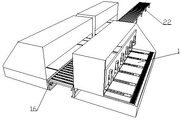
图1为本发明钻孔机自动下板流水传输系统的示意图;
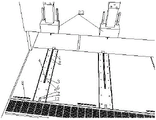
图2为本发明中面板安装后的效果示意图;
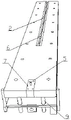
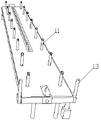
图3为本发明中面板正反面和顶板正反面内部的结构示意图;
图4为本发明中面板未顶起的效果示意图;
图5为本发明中面板顶起的效果示意图;
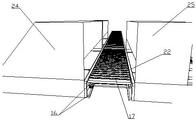
图6为本发明中承台与流水传输线安装整体效果图;
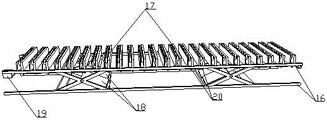
图7为本发明中承台上各部件的构造示意图;
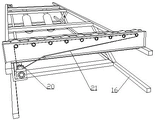
图8为本发明中滑轮组的内部结构示意图。
图中:面板1、滑轨2、滑块3、第一电木板4、第二电木板5、第一销钉6、第二销钉7、防呆钉8、固定柱9、滚轮10、顶杆11、顶板12、推动杆13、推板马达14、顶板气缸15、承台16、滑轮组17、承台气缸18、运输马达19、齿轮20、链条21、流水传输线22、钻孔主轴23、钻孔机一24、钻孔机二25、U形铁块26。
具体实施方式
下面将结合本发明实施例中的附图,对本发明实施例中的技术方案进行清楚、完整地描述。
如图1至8所示的本发明的这种钻孔机自动下板流水传输系统,其包括传输装置本体,传输装置本体包括面板1、承台16、滑轨2、滑块3、第一电木板4、第二电木板5、第一销钉6、第二销钉7、防呆钉8、固定柱9、滚轮10、顶杆11、顶板12、推动杆13、推板马达14、顶板气缸15、U形铁块26、滑轮组17、承台气缸18、运输马达19、齿轮20、链条21和流水传输线22,滑轨2安装在面板1的上方中线上,滑块3在滑轨2上可直线滑动,第一电木板4固定在滑块3上,上面垂直植入第一销钉6,第二电木板5固定在面板1下方中线上,上面垂直植入第二销钉7,第一销钉6和第二销钉7用于固定生产板,第二销钉7的横向直线上装有防呆钉8,防呆钉8具备可滑动性能,固定柱9装在面板1反面将面板1固定在机器台面上,顶杆11上部装有滚轮10,顶杆11下部固定在顶板12正面,推动杆13、推板马达14均安装在顶板11反面,顶板气缸15上升下降可带动整个顶板11上升下降,承台16上部按一定间距固定安装多组滑轮组17,承台16底部与承台气缸18活动连接,运输马达19的轴承上按一定间距固定多个齿轮20,齿轮20通过链条21与滑轮组17相连接,流水传输线22与钻孔机长方向平行,面板1上对应顶杆位置设有开孔一,且面板1为多块小型面板组合拼接而成,小型面板的设置数量与钻孔主轴23设置的数量一样,且小型面板与钻孔主轴23为一一对应设置,面板1为固定在机器台面上,开孔一直径大于顶杆11直径,能保证顶杆11在孔内自由上下移动,顶板12上对应固定柱位置有开孔二,开孔二直径大于固定柱9直径,能保证顶杆11沿固定柱9自由上下移动,顶板气缸15一头固定在机器台面上,另一头气缸轴承固定在顶板12反面,顶板气缸15上设有气缸轴承位置感应器,顶板气缸15顶起时推板马达14同时启动,带动推动杆13将生产板推出钻孔机工作区,推动杆13在顶板12两边各一根,通过一U形铁块联接下端并安装在推板马达14轴承上,推板马达14轴承上设有位置感应器,当感应到生产板被推动杆13推出工作区时,顶板气缸15下降,推板马达14复位,推动杆13回到原位,顶杆11上至少设有一个滚轮10,每个钻孔主轴23正下方对应一块面板1,且每块面板1的一侧均设有防呆钉8,滑轮组17的两侧分别设有钻孔机一24和钻孔机二25,承台气缸18位于滑轮组17的底部,齿轮设有主动齿轮和从动齿轮,从动齿轮至少设有6个,且从动齿轮位于滑轮组支架上,主动齿轮与从动齿轮的直径大小不相同,主动齿轮固定在运输马达19的轴承上,滑轮组17的下部至少设有4个承台气缸18,顶杆11设有若干根,面板1的上方设有钻孔主轴23,多个面板1安装在机器台面上,多个钻孔主轴23安装在钻机横架上,横架和机器台面内部连在线性马达丝杆上,在一定范围内可直线移动,形成钻孔机的X轴和Y轴,实现多轴同步钻孔,传输装置本体的使用步骤如下:
1)静态时承台和滑轮组17在流水传输线下方;
2)承台板上有接近开关,可以感应到生产板位置;
3)当位置感应器感应到生产板移出钻孔机工作区时,承台气缸18将承台16顶起;
4)顶起后,启动运输马达19,并带动滑轮组17转动;
5)当生产板被运到指定接近开关位置时滑轮组17停转;
6)承台气缸18下降,将生产板传输到流水传输线22上运至下一工序;
7)流水传输线22与钻孔机长方向平行,可根据钻孔机的摆放形式接长延伸,钻孔机可以并联放置在流水线两侧,也可以串联的放在流水线的一侧。
本发明的工作原理为:当生产板加工完成后,顶板气缸15顶起,顶杆11从孔内顶起,将生产板从销钉内顶出,顶板气缸15上的感应器感应到顶起后推板马达14启动,且U形铁块26设置在顶板12的一侧,带动推动杆13向前直线移动,将生产板推出钻孔工作区,当推板马达14轴承上的位置感应器感应到板已推出钻孔工作区,顶板气缸15下降,推动杆13回到起始原点,当承台16上的生产板位置感应器感应到生产板移出钻孔机工作区,承台气缸15将承台16顶起,运输马达19启动,带动齿轮20和链条21转动,从而带动滑轮组17转动,当生产板传输到流水传输线22上指定接近开关处时,承台气缸15收起,承台16下降,生产板落到流水传输线22上,流水传输线22启动将生产板传输到下工序,通过微电脑(PLC)程序的设置,控制运输马达19的转动方向,实现钻孔机并联或串联摆放的自动下板流水传输功能。至此,本发明发明目的得以完成。以上所述仅为本发明的较佳实施例而已,并不用以限制本发明,凡在本发明的精神和原则之内,所作的任何修改、等同替换、改进等,均应包含在本发明的保护范围之内。
Claims (9)
1.一种钻孔机自动下板流水传输系统,包括传输装置本体,其特征在于,所述传输装置本体包括面板、承台、滑轨、滑块、第一电木板、第二电木板、第一销钉、第二销钉、防呆钉、固定柱、滚轮、顶杆、顶板、推动杆、推板马达、顶板气缸、滑轮组、承台气缸、运输马达、齿轮、链条、U形铁块、滑轮组支架和流水传输线,所述滑轨安装在所述面板的上方中线上,所述滑块在所述滑轨上能直线滑动,所述第一电木板固定在所述滑块上,上面垂直植入第一销钉,所述第二电木板固定在面板下方中线上,上面垂直植入第二销钉,所述第一销钉和第二销钉用于固定生产板,所述第二销钉的横向直线上装有所述防呆钉,所述固定柱装在所述面板反面将面板固定在机器台面上,所述顶杆上部装有所述滚轮,所述顶杆下部固定在所述顶板正面,所述推动杆、推板马达均安装在所述顶板反面,所述推动杆在所述顶板两边各一根,通过一U形铁块联接下端并安装在推板马达轴承上,所述推板马达轴承上设有位置感应器,当感应到生产板被所述推动杆推出工作区时,所述顶板气缸下降,推板马达复位,推动杆回到原位,所述顶板气缸上升下降能带动整个顶板上升下降,所述承台上部按相同间距固定有支架,支架内安装多组所述滑轮组,所述承台底部与所述承台气缸的轴承活动连接,所述运输马达的轴承上按等间距固定多个所述齿轮,所述齿轮通过所述链条与所述滑轮组相连接,所述流水传输线与钻孔机长方向平行,所述滑轮组固定在滑轮组支架上。
2.根据权利要求1所述的钻孔机自动下板流水传输系统,其特征在于,所述面板上对应顶杆位置设有开孔一,所述开孔一直径大于顶杆直径。
3.根据权利要求2所述的钻孔机自动下板流水传输系统,其特征在于,所述顶板上对应固定柱位置有开孔二,所述开孔二直径大于固定柱直径。
4.根据权利要求1所述的钻孔机自动下板流水传输系统,其特征在于,所述顶板气缸一头固定在机器台面上,另一头气缸轴承固定在顶板反面,所述顶板气缸上设有气缸轴承位置感应器,所述顶板气缸顶起时所述推板马达同时启动,带动所述推动杆将生产板推出钻孔机工作区。
5.根据权利要求1所述的钻孔机自动下板流水传输系统,其特征在于,所述顶杆上至少设有一个滚轮,所述面板安装在机器台面上,且每个钻孔主轴正下方对应一块面板,每块面板的一侧均设有防呆钉。
6.根据权利要求1所述的钻孔机自动下板流水传输系统,其特征在于,所述滑轮组的两侧分别设有钻孔机一和钻孔机二,所述流水传输线下方是滑轮组,滑轮组安装在支架上,支架固定在承台上,承台上有接近开关当感应到有生产板传来,承台气缸将滑轮组顶起,运输马达可正转或反转,带动滑轮组运输钻孔机一和钻孔机二的生产板。
7.根据权利要求6所述的钻孔机自动下板流水传输系统,其特征在于,所述承台气缸位于滑轮组的底部,所述齿轮设有主动齿轮和从动齿轮,所述主动齿轮固定在运输马达的输出轴承上,所述从动齿轮在滑轮组支架上,所述从动齿轮位于滑轮组的一侧,多个滑轮组一起安装在滑轮组支架上,支架固定在承台上,形成运输平台。
8.根据权利要求1所述的钻孔机自动下板流水传输系统,其特征在于,所述滑轮组的下部至少设有4个承台气缸,所述顶杆设有若干根,所述面板的上方设有钻孔主轴,多个面板安装在机器台面上,多个钻孔主轴安装在钻机横架上,横架运动范围和机器台面运动范围形成钻孔加工区域。
9.根据权利要求6所述的钻孔机自动下板流水传输系统的使用方法,其特征在于,所述传输装置本体的使用步骤如下:
1)静态时承台和滑轮组在流水传输线下方;
2)承台板上有接近开关,可以感应到生产板位置;
3)当位置感应器感应到生产板移出钻孔机工作区时,承台气缸将承台顶起;
4)顶起后,启动运输马达,并带动滑轮组转动;
5)当生产板被运到指定接近开关位置时滑轮组停转;
6)承台气缸下降,将生产板传输到所述流水传输线上运至下一工序;
7)流水传输线与钻孔机长方向平行,可根据钻孔机的摆放形式接长延伸,钻孔机可以并联放置在流水线两侧,也可以串联的放在流水线的一侧。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202011545168.2A CN112620733B (zh) | 2020-12-24 | 2020-12-24 | 一种钻孔机自动下板流水传输系统及其使用方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202011545168.2A CN112620733B (zh) | 2020-12-24 | 2020-12-24 | 一种钻孔机自动下板流水传输系统及其使用方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| CN112620733A CN112620733A (zh) | 2021-04-09 |
| CN112620733B true CN112620733B (zh) | 2022-04-22 |
Family
ID=75324155
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202011545168.2A Active CN112620733B (zh) | 2020-12-24 | 2020-12-24 | 一种钻孔机自动下板流水传输系统及其使用方法 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN112620733B (zh) |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN113459202B (zh) * | 2021-07-14 | 2024-07-26 | 苏州维嘉科技股份有限公司 | Pcb生产板自动压板装置、钻孔机及方法 |
| CN114828437B (zh) * | 2022-01-24 | 2024-01-23 | 李锋 | 一种印制电路板腐蚀钻孔设备及钻孔工艺 |
Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US5155905A (en) * | 1991-05-03 | 1992-10-20 | Ltv Aerospace And Defense Company | Method and apparatus for attaching a circuit component to a printed circuit board |
| JPH07276117A (ja) * | 1994-04-07 | 1995-10-24 | Yasaka Tekko Kk | 多軸ボール盤のスピンドル駆動装置 |
| JPH08264940A (ja) * | 1995-03-20 | 1996-10-11 | Fujitsu Ltd | プリント配線基板のスルーホール加工方法 |
| CN102151880A (zh) * | 2011-03-11 | 2011-08-17 | 深圳市崇达电路技术股份有限公司 | 一种夹销钉定位钻床及夹销钉定位方法 |
| CN107072057A (zh) * | 2017-06-16 | 2017-08-18 | 吉安市满坤科技有限公司 | 一种无销钉定位贴胶钻孔的方法 |
| CN111571695A (zh) * | 2020-04-08 | 2020-08-25 | 维嘉数控科技(苏州)有限公司 | 钻孔机及钻孔机销钉位置检测方法 |
-
2020
- 2020-12-24 CN CN202011545168.2A patent/CN112620733B/zh active Active
Patent Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US5155905A (en) * | 1991-05-03 | 1992-10-20 | Ltv Aerospace And Defense Company | Method and apparatus for attaching a circuit component to a printed circuit board |
| JPH07276117A (ja) * | 1994-04-07 | 1995-10-24 | Yasaka Tekko Kk | 多軸ボール盤のスピンドル駆動装置 |
| JPH08264940A (ja) * | 1995-03-20 | 1996-10-11 | Fujitsu Ltd | プリント配線基板のスルーホール加工方法 |
| CN102151880A (zh) * | 2011-03-11 | 2011-08-17 | 深圳市崇达电路技术股份有限公司 | 一种夹销钉定位钻床及夹销钉定位方法 |
| CN107072057A (zh) * | 2017-06-16 | 2017-08-18 | 吉安市满坤科技有限公司 | 一种无销钉定位贴胶钻孔的方法 |
| CN111571695A (zh) * | 2020-04-08 | 2020-08-25 | 维嘉数控科技(苏州)有限公司 | 钻孔机及钻孔机销钉位置检测方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| CN112620733A (zh) | 2021-04-09 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN204953732U (zh) | 集成一体式全自动制罐机 | |
| CN106736560A (zh) | 一种自动钻孔攻丝一体机 | |
| CN107900194B (zh) | 超长方管双端四面全自动智能冲裁组合装备 | |
| CN112620733A (zh) | 一种钻孔机自动下板流水传输系统及其使用方法 | |
| CN112157720A (zh) | 一种线路板钻孔用定位装置 | |
| CN105364110A (zh) | 一种全自动钢管组合钻孔机系统 | |
| CN218109947U (zh) | 一种风扇电机壳体成型设备 | |
| CN212286701U (zh) | 一种工作台交换机构 | |
| CN206886595U (zh) | 一种载具自动输送设备 | |
| US5636962A (en) | Automatic transfer apparatus | |
| CN106736244A (zh) | 汽车门型钢铰链制造工艺 | |
| CN209867940U (zh) | 一种角钢生产用高精度液压冲孔装置 | |
| CN112572938A (zh) | 一种通过式龙门贴标机 | |
| CN220921670U (zh) | 一种轴类智能自动生产系统 | |
| CN219652189U (zh) | 一种适用于脱巢机的巢板搬运输送装置 | |
| CN219724839U (zh) | 一种机械加工用可对中定位攻丝机 | |
| CN105600303A (zh) | 用于管桩自动化生产线的过渡输送机构 | |
| CN206939888U (zh) | 一种喷码设备用落料装置 | |
| CN214452559U (zh) | 一种通过式龙门贴标机 | |
| CN206543829U (zh) | 移动装模平台 | |
| CN214815023U (zh) | 自动钻孔机系统 | |
| CN218810119U (zh) | 一种直立往复式升降机 | |
| CN220906364U (zh) | 一种激光切割机用料架升降装置 | |
| CN219616560U (zh) | 一种冲床上料机构 | |
| CN222348550U (zh) | 大型工件转移装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| GR01 | Patent grant | ||
| GR01 | Patent grant |