CN112620702A - 一种旋转硅靶材薄壁深孔掏孔装置 - Google Patents
一种旋转硅靶材薄壁深孔掏孔装置 Download PDFInfo
- Publication number
- CN112620702A CN112620702A CN202011456578.XA CN202011456578A CN112620702A CN 112620702 A CN112620702 A CN 112620702A CN 202011456578 A CN202011456578 A CN 202011456578A CN 112620702 A CN112620702 A CN 112620702A
- Authority
- CN
- China
- Prior art keywords
- positioning
- supporting plate
- center
- sets
- tool
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- XUIMIQQOPSSXEZ-UHFFFAOYSA-N Silicon Chemical compound [Si] XUIMIQQOPSSXEZ-UHFFFAOYSA-N 0.000 title claims abstract description 38
- 229910052710 silicon Inorganic materials 0.000 title claims abstract description 37
- 239000010703 silicon Substances 0.000 title claims abstract description 37
- 238000005553 drilling Methods 0.000 claims abstract description 20
- 238000000227 grinding Methods 0.000 claims abstract description 15
- 238000011010 flushing procedure Methods 0.000 claims abstract description 11
- 239000000498 cooling water Substances 0.000 claims abstract description 10
- 229920002635 polyurethane Polymers 0.000 claims abstract description 6
- 239000004814 polyurethane Substances 0.000 claims abstract description 6
- 230000003014 reinforcing effect Effects 0.000 claims abstract description 5
- 238000012545 processing Methods 0.000 abstract description 13
- 239000013077 target material Substances 0.000 abstract description 10
- 230000010355 oscillation Effects 0.000 abstract description 2
- 238000006243 chemical reaction Methods 0.000 abstract 1
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 17
- 238000003754 machining Methods 0.000 description 12
- 238000000034 method Methods 0.000 description 9
- 239000011162 core material Substances 0.000 description 5
- 238000004544 sputter deposition Methods 0.000 description 5
- 238000005520 cutting process Methods 0.000 description 4
- 238000004519 manufacturing process Methods 0.000 description 4
- 229910000831 Steel Inorganic materials 0.000 description 3
- 239000011248 coating agent Substances 0.000 description 3
- 238000000576 coating method Methods 0.000 description 3
- 239000013078 crystal Substances 0.000 description 3
- 238000005516 engineering process Methods 0.000 description 3
- 238000009434 installation Methods 0.000 description 3
- 239000000463 material Substances 0.000 description 3
- 239000010959 steel Substances 0.000 description 3
- 238000004140 cleaning Methods 0.000 description 2
- 230000007547 defect Effects 0.000 description 2
- 229910003460 diamond Inorganic materials 0.000 description 2
- 239000010432 diamond Substances 0.000 description 2
- 239000011521 glass Substances 0.000 description 2
- 238000001755 magnetron sputter deposition Methods 0.000 description 2
- 239000000843 powder Substances 0.000 description 2
- 230000001105 regulatory effect Effects 0.000 description 2
- 239000002210 silicon-based material Substances 0.000 description 2
- QVGXLLKOCUKJST-UHFFFAOYSA-N atomic oxygen Chemical compound [O] QVGXLLKOCUKJST-UHFFFAOYSA-N 0.000 description 1
- 238000010923 batch production Methods 0.000 description 1
- 230000000903 blocking effect Effects 0.000 description 1
- 238000004891 communication Methods 0.000 description 1
- 238000010276 construction Methods 0.000 description 1
- 238000001816 cooling Methods 0.000 description 1
- 239000000110 cooling liquid Substances 0.000 description 1
- 238000011161 development Methods 0.000 description 1
- 238000010586 diagram Methods 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 238000002474 experimental method Methods 0.000 description 1
- 230000002349 favourable effect Effects 0.000 description 1
- 239000007788 liquid Substances 0.000 description 1
- 239000003921 oil Substances 0.000 description 1
- 230000003287 optical effect Effects 0.000 description 1
- 229910052760 oxygen Inorganic materials 0.000 description 1
- 239000001301 oxygen Substances 0.000 description 1
- 238000005498 polishing Methods 0.000 description 1
- 229910021420 polycrystalline silicon Inorganic materials 0.000 description 1
- 229920005591 polysilicon Polymers 0.000 description 1
- 238000011084 recovery Methods 0.000 description 1
- 239000011863 silicon-based powder Substances 0.000 description 1
- 239000007787 solid Substances 0.000 description 1
- 238000007711 solidification Methods 0.000 description 1
- 230000008023 solidification Effects 0.000 description 1
- 238000005477 sputtering target Methods 0.000 description 1
- 238000003860 storage Methods 0.000 description 1
- 239000000758 substrate Substances 0.000 description 1
- 238000007751 thermal spraying Methods 0.000 description 1
- 238000001771 vacuum deposition Methods 0.000 description 1
- 238000012795 verification Methods 0.000 description 1
- 238000005406 washing Methods 0.000 description 1
Images




Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23B—TURNING; BORING
- B23B41/00—Boring or drilling machines or devices specially adapted for particular work; Accessories specially adapted therefor
- B23B41/003—Boring or drilling machines or devices specially adapted for particular work; Accessories specially adapted therefor for drilling elongated pieces, e.g. beams
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23B—TURNING; BORING
- B23B49/00—Measuring or gauging equipment on boring machines for positioning or guiding the drill; Devices for indicating failure of drills during boring; Centering devices for holes to be bored
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23Q—DETAILS, COMPONENTS, OR ACCESSORIES FOR MACHINE TOOLS, e.g. ARRANGEMENTS FOR COPYING OR CONTROLLING; MACHINE TOOLS IN GENERAL CHARACTERISED BY THE CONSTRUCTION OF PARTICULAR DETAILS OR COMPONENTS; COMBINATIONS OR ASSOCIATIONS OF METAL-WORKING MACHINES, NOT DIRECTED TO A PARTICULAR RESULT
- B23Q5/00—Driving or feeding mechanisms; Control arrangements therefor
- B23Q5/22—Feeding members carrying tools or work
- B23Q5/34—Feeding other members supporting tools or work, e.g. saddles, tool-slides, through mechanical transmission
- B23Q5/50—Feeding other members supporting tools or work, e.g. saddles, tool-slides, through mechanical transmission feeding step-by-step
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23B—TURNING; BORING
- B23B2270/00—Details of turning, boring or drilling machines, processes or tools not otherwise provided for
- B23B2270/08—Clamping mechanisms; Provisions for clamping
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02P—CLIMATE CHANGE MITIGATION TECHNOLOGIES IN THE PRODUCTION OR PROCESSING OF GOODS
- Y02P70/00—Climate change mitigation technologies in the production process for final industrial or consumer products
- Y02P70/10—Greenhouse gas [GHG] capture, material saving, heat recovery or other energy efficient measures, e.g. motor control, characterised by manufacturing processes, e.g. for rolling metal or metal working
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Processing Of Stones Or Stones Resemblance Materials (AREA)
Abstract
一种旋转硅靶材薄壁深孔掏孔装置,该装置包括设备立式机架、左滚珠丝杠导轨套装、右滚珠丝杠导轨套装、上中下3个托板、4套中心自动定位找正装置、掏孔磨削刀具及变频调速减速电机、冲洗冷却水系统、操作电控系统。设备立式机架由基础大底板、两根立柱和数条弧形加强筋板构成,通过螺纹连接方式固定。其中2套中心自动定位找正装置作为刀具上下夹持导向装置,分别置于上托板下部及中拖板上部,通过3个聚氨酯滚轮同时向中心移动自动使刀具沿垂直中心定位,滚轮随刀具外圆旋转,减少超长刀具旋转摆动量,稳定控制振幅。本发明加工尺寸范围广,掏孔直径Ф130‑380mm,最大掏孔深度1600mm,完全满足旋转硅靶材的各种规格尺寸需要。
Description
技术领域
本发明属于硅靶材机械加工技术领域,特别是涉及一种旋转硅靶材薄壁深孔掏孔机械加工装置。
背景技术
溅射靶材是指通过真空镀膜设备磁控溅射沉积在基板上形成各种功能薄膜的溅射源,硅靶是一种重要的镀膜靶源,主要用于玻璃、平面显示、太阳能光伏、光通信存储等领域。随着磁控溅射镀膜技术快速发展与应用领域拓展,旋转硅靶(管状靶材)因其溅射镀膜利用率高达80%以上,已经成为生产高清显示屏的主要应用靶材,市场需求量日益增加,特别是一种超长旋转硅靶市场前景广阔。
现有技术中旋转硅靶生产方法有两种,一种是利用高纯硅粉通过等离子热喷涂技术加工而成,其密实度低(约为90%左右)、含氧量高(4000ppm以上),溅射速率低下,故而逐渐被第二种方法替代;第二种方法是采用单晶炉提拉法制得单晶、多晶圆棒或通过铸锭炉定向凝固法制得多晶方锭毛坯,再经过切割、磨削、抛光等机械加工技术制成硅靶,这种硅靶材特点是密实度高(≥99.9%)、纯度高(≥99.995%)、溅射速率高。但由于单晶多晶硅材质比雕刻用材(各种玻璃、水晶、玉石等)具有更高的硬度和脆性特点,在机械切割磨削过程中如采用不适宜的加工装备和工艺,极易产生崩边、崩角、裂纹等,严重影响产品成品率与生产成本。尤其是旋转硅靶在掏孔去除芯料加工过程中,其加工难度更高,以至于大部分硅靶材加工企业一直未涉及该种旋转硅靶的加工制作。
为了适应旋转硅靶材薄壁深孔掏孔机械加工的市场需求,迫切需要解决上述问题。
发明内容
本发明的目的是针对硅靶材薄壁深孔掏孔机械加工现有技术存在的问题,提供一种旋转硅靶材薄壁深孔掏孔机械加工装置,来满足高密实度、高纯度、高溅射速率旋转硅靶材去除芯料的加工需要,它能兼顾各种型号旋转硅靶加工,有效消除加工缺陷,生产效率高、成品率高,有利于批量化生产。
为了实现上述目的,本发明专用装置技术方案为:一种旋转硅靶材薄壁深孔掏孔装置,该装置包括设备立式机架、左滚珠丝杠导轨套装(由步进电机驱动)、右滚珠丝杠导轨套装(由手轮旋转驱动)、上中下3个托板、4套中心自动定位找正装置、掏孔磨削刀具及变频调速减速电机、冲洗冷却水系统、操作电控系统。
所述设备立式机架由基础大底板、两根立柱和数条弧形加强筋板构成,通过螺纹连接方式固定。两根立柱为矩形方钢或H型钢垂直平行对称放置,并由弧形加强筋板从下到上每间隔一段距离连接固定,以保证两立柱的相对位置关系及结构强度。弧形加强筋板数量根据立柱强度需要确定。
所述2套左、右滚珠丝杠导轨套装面对面颠倒安装置于两立柱内侧,每套滚珠丝杠导轨均配置2个滑台,一个由丝杠旋转驱动上下移动,一个无丝杠驱动只依靠直线导轨上下自由滑动。上托板通过角板一端连接丝杠驱动滑台,一端连接另一个无滚珠丝杠的直线导轨自由滑台,作为刀具上下进给支撑托板,由步进电机驱动滚珠丝杠旋转带动上托板上下移动;中托板同样通过角板一端连接丝杠驱动滑台,一端连接另无滚珠丝杠的直线导轨自由滑台,作为工件长度不同调节夹持锁紧支撑托板,由手轮旋转驱动滚珠丝杠旋转带动中托板上下移动。
所述掏孔磨削刀具为圆柱状中空薄壁金刚石深孔水钻头,根据所加工旋转硅靶尺寸定制。所述工件为旋转硅靶经过外圆粗加工磨削实心圆棒毛坯件。
所述4套中心自动定位找正装置6a、6b、6c、6d,2套中心自动定位找正装置6a、6b作为刀具上下夹持导向装置,分别置于上托板下部及中拖板上部,通过3个聚氨酯滚轮同时向中心移动自动使刀具沿垂直中心定位,滚轮随刀具外圆旋转,减少超长刀具旋转摆动量,稳定控制振幅;2套中心自动定位找正装置6c、6d作为工件上下位置夹持定位装置,分别置于中托板下部及下拖板上,同样通过3个聚氨酯固定轮夹持工件外圆,工件自动沿垂直中心找正定位。
所述中心自动定位找正装置每套由3组定位滚轮副、3组调整块组及中心定位盘、锁紧盘、螺栓锁紧器组成。定位滚轮副与调整块组通过螺栓固定连接,调整块组在中心定位盘圆周均布三个T形槽内滑动,锁紧盘置于中心定位盘圆下部第二个台阶处,锁紧盘上设置三道均匀分布的平滑圆弧槽体和一个垂直中心短条孔,3组调整块组的下调整滑块尾柱和螺栓锁紧器的螺孔滑柱柱体,分别穿过中心定位盘置于平滑圆弧槽体内和短条孔内。
所述中心自动定位找正装置夹持刀具或工件分两个步骤:第一步是将3组调整块组的上调整块与下调整滑块上的锯齿啮合定位,调整成一致伸缩量尺寸,并用螺栓连接紧固;3组定位滚轮副安装于调整块组之上,安装位置也有等间距三个位置,可作为调整伸缩量的一部分,3组定位滚轮副包围的内径尺寸大于刀具或工件外圆直径10mm左右。第二步是通过螺栓锁紧器的长螺栓旋转使螺孔滑柱做直线运动,螺孔滑柱柱体带动锁紧盘旋转,锁紧盘三道圆弧槽带动3组调整块组在中心定位盘T型槽同时向中心移动,使3组定位滚轮副同时向中心或反向运动,达到自动找正中心夹持刀具或工件外圆目的。
所述调整块组的锯齿啮合调节伸缩量为0-60mm,所述定位滚轮副安装于调整块组的等间距三处位置调节伸缩量为25或50mm,所述锁紧盘上的平滑圆弧槽锁紧量为0-28mm。满足中心自动定位找正装置夹持刀具直径范围为Ф130-380mm,夹持工件直径范围为Ф150-400mm。
所述2套刀具夹持中心自动定位找正装置6a、6b,置于上托板下部和中托板上部,安装的中心自动定位找正装置滚轮副位置错位60°,使刀具掏孔进入工件后期,上下各3组滚轮副在高度上可插入重合,减少定制刀具的长度。因刀具的薄壁性质,刀具越长越易产生偏转摆动。
所述刀具变频调速减速电机,单独带动刀具旋转,置于上托板上部。电机为4KW左右减速电机,固定的减速比优选为1:5,以满足因旋转速度低所需要的摩擦扭矩,并通过变频器操作控制系统实现刀具正转、反转,及根据刀具直径大小、磨削进给量调节旋转速度。
所述冲洗冷却水系统,由水泵、压力表、清水池、回收水池、管路、进水旋转接头、调节控制阀门等组成。因硅靶基材具有的高硬度、高脆性的特点,又要保证旋转管状靶材完整和掏孔取出芯部完整,加工过程中需不间断液体冲洗作为刀具冷却、冲洗带走磨削粉体作用,其冷却液优先为清水。冲洗水通过旋转接头从刀具腔体流入,经过金刚石磨削刀具内壁到达头齿间隙,再从刀具外壁反向流出,冲洗水必须具有一定的水压,以保证及时带走磨削下来的粉体,达到刀具连续磨削不停刀、不憋死滞刀的目的。由于深孔钻孔掏孔长度长达800mm以上,才能保证正反两次钻磨削达到总长1600mm尺寸要求,因钻掏孔长度长,流量、水压要求足够大,经实验验证,优选流量≥1m3/h、水压≥0.4MPa。
本发明装置具有如下显著效果:
1)加工尺寸范围广,掏孔直径Ф130-380mm,最大掏孔深度1600mm,完全满足旋转硅靶材的各种规格尺寸需要;
2)工件定位速度快,滚珠丝杠导轨带动中托板调节不同高度,上下两道中心自动定位找正装置扶正于垂直中心;
3)刀具旋转平稳(上下两道随刀具旋转运动导向),转速、进给量数控可调,有效消除崩边、崩角、裂纹等加工缺陷;
4)靶材硅料利用率高,芯部完整掏出,根据尺寸可用做其它型号靶材使用。
附图说明
图1为本发明结构整体示意图;
图2为掏空磨削刀具结构示意图;
图3为6a、6b、6c、6d中心自动定位找正装置立体结构示意图;
图4为图3结构的背面仰视图;
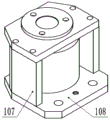
图5为定位滚轮副结构示意图;
图6为图5结构的立体图;
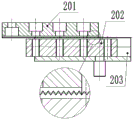
图7为调整块组结构示意图;
图8为调整块组件201零件立体图;
图9为调整块组件202零件立体图;
图10为调整块组件203零件及尾柱203A结构立体图;
图11为中心定位盘结构示意图;
图12为锁紧盘结构示意图;
图13为螺栓锁紧器结构示意图;
图14为螺栓锁紧器结构正向立体图;
图15为螺栓锁紧器结构反向立体图。
图1-图15中:1-设备立式机架,1A-基础大底板,1B-立柱,1C-弧形加强筋板,2-左滚珠丝杠导轨套装,2A-左滚珠丝杠导轨,2B-步进电机,3-刀具调速旋转减速电机,4-冲洗冷却水进水旋转接头,5-上托板,6a、6b、6c、6d -4套中心自动定位找正装置,7-掏孔磨削刀具,8-右滚珠丝杠导轨及手轮旋转驱动,9-中托板,10-右滚珠丝杠导轨套装,10A-右滚珠丝杠导轨,10B-手轮,11-下托板,100-定位滚轮副,101-聚氨酯滚轮,102-轴承或环套,103-压紧套, 104-上板,105-轴,106-压环,107-侧立板,108-底座,200-调整块组,201-上调整块,202-T型滑块,203-下调整滑块,203A-尾柱,30-中心定位盘,30A-第一台阶圆,30B-第二台阶圆,30C-T型槽,30D-沉头螺栓过孔,30E-长腰形孔,30F-短槽,
40-锁紧盘,40A-平滑圆弧槽体,40B-垂直中心短条孔,500-螺栓锁紧器,501-长螺栓,502-左盖板,503-螺孔滑柱,503A-短柱体,504-滑动槽体,505-右盖板, 501-长螺栓,502-左盖板,503-螺孔滑柱,503A-短柱体,504-滑动槽体,505-右盖板。
具体实施方式
本发明的具体实施方式,结合附图加以说明。
如图1-图15所示,一种旋转硅靶材薄壁深孔掏孔装置,该装置采用立式加工方式,包括:设备立式机架1;左滚珠丝杠导轨套装2,由步进电机驱动;刀具调速旋转减速电机3;冲洗冷却水进水旋转接头4;上托板5;4套中心自动定位找正装置6a、6b、6c、6d;掏孔磨削刀具7;中托板8;旋转硅靶材工件9;右滚珠丝杠导轨套装10,由手轮旋转驱动; 下托板11。此外,该装置还包括冲洗冷却水系统、操作电控系统。
所述设备立式机架1由基础大底板1A、两根对称立柱1B和5条弧形加强筋板1C构成,通过螺栓连接固定。所述立柱1B采用矩形方钢经精加工四个平面与底平面,保证设备安装的垂直平行相对位置关系。
左右2套滚珠丝杠导轨套装面对面颠倒安装置于两根立柱内侧,每套滚珠丝杠导轨均有2滑台,一个是丝杠驱动滑台,一个是直线导轨自由滑台。上托板5通过角板一端连接左滚珠丝杠导轨套装2的驱动滑台,一端连接右滚珠丝杠导轨套装10的自由滑台;由步进电机2B驱动左滚珠丝杠旋转带动上托板5上下移动,形成刀具数控上下进给功能;中托板8同样通过角板一端连接右滚珠丝杠导轨套装10的驱动滑台,一端连接左滚珠丝杠导轨套装2自由滑台,由手轮10B旋转驱动右滚珠丝杠旋转带动中托板8上下移动,满足不同长度加工工件的装卸、夹持、锁紧调节功能。
左滚珠丝杠导轨套装2总长2.8米,滚珠丝杠有效行程大于1.6米;右滚珠丝杠导轨套装10总长2.8米,滚珠丝杠有效行程大于1.2米。
4套中心自动定位找正装置6a、6b、6c、6d,每套由3组定位滚轮副100、3组调整块组200及中心定位盘30、锁紧盘40、螺栓锁紧器500组成。6a、6b两套中心自动定位找正装置作为刀具上下夹持导向装置,分别置于上托板5下部及中拖板8上部,使其稳定控制刀具振幅;6c、6d两套中心自动定位找正装置作为工件垂直上下位置夹持定位装置,其定位滚轮副100的轴承102变为环套(即为不可旋转固定轮),这2套分别置于中托板8下部及下拖板11上。4套中心自动定位找正装置均由其中心定位盘30零件的第一台阶圆30A与各托板中心内圆或圆环槽(下托板11)定位,并通过6个沉头螺栓过孔30D用内六角螺栓标准件与各托板固定连接。
中心自动定位找正装置的3组定位滚轮副100分别与3组调整块组200用螺栓固定连接(三处位置,每处间距25mm);3组调整块组200在中心定位盘30圆周均布三个T形槽30C内滑动;锁紧盘40置于中心定位盘30下部的第二个台阶圆处30B;锁紧盘40上设置三道均匀分布的平滑圆弧槽体40A和一个垂直中心短条孔40B。3组调整块组200的下调整滑块203及尾柱203A,穿过中心定位盘30的短槽30F置于平滑圆弧槽体40A内;螺栓锁紧器500的螺孔滑柱503,穿过中心定位盘30的长腰形孔30E,使短柱体503A置于垂直中心短条孔40B内。
中心自动定位找正装置夹持刀具或工件时,预先通过3组调整块组200的上调整块201与下调整滑块203上的锯齿啮合尺寸调整,和3组定位滚轮副100与调整块组200螺孔位置的安装,完成初步的伸缩量调整一致,使3组定位滚轮副100包围的内径尺寸大于刀具或工件外圆直径10mm左右;再通过螺栓锁紧器500的长螺栓501旋转使螺孔滑柱503作直线运动,短柱体503A带动锁紧盘40旋转,锁紧盘的三道平滑圆弧槽体40A通过尾柱203A,带动3组调整块组200在中心定位盘30的T型槽30C内同时向中心移动,使3组定位滚轮副同时夹持刀具或工件外圆,达到自动中心找正夹持的目的。当中心自动定位找正装置需要松开刀具或工件时,则反向旋转螺栓锁紧器500的长螺栓501。
下托板11可采用辊轮或直线导轨与基础大底板滑动连接、定位块螺栓紧固定位,使停机状态下工件可前移拉出,方便工件的装夹与拆卸。
刀具调速旋转减速电机3单独带动刀具旋转,置于上托板5上部。电机选型为3.7KW、减速比1:5的减速电机,通过变频器操作控制系统实现刀具正反转,旋转速度0-288转/分钟无极调速功能。
冲洗冷却水系统,由水泵、压力表、清水池、回收水池、管路、进水旋转接头、调节控制阀门等组成。冲洗冷却水进水旋转接头4置于掏孔磨削刀具7与调速旋转减速电机3之间,采用上下轴承与双道骨架油封结构,使接头外套不旋转而轴旋转,冲洗冷却水通过中空的旋转轴进入刀具腔体内部。水泵选型额定流量1m3/h、额定扬程46米。
本发明一种旋转硅靶材薄壁深孔掏孔机械加工装置,经实际加工验证,掏孔直径130-200mm时,刀具旋转控制在200-260转/分钟,进刀量可达到10-20mm/分钟;掏孔直径200-380mm时,刀具旋转控制在150-200转/分钟,进刀量可达到5-10mm/分钟。刀具旋转平稳、进给稳定,掏孔进刀直径与出刀直径精度在0.15mm误差范围内,加工完成的工件内孔与外圆同轴度精度在0.3mm范围内,工件与取出的芯棒完整无裂纹,完全满足各种规格尺寸的旋转硅靶材加工需要。该加工装置具有定位装夹方便快捷、加工尺寸精度高、生产效率高、成品率高等特点。
Claims (6)
1.一种旋转硅靶材薄壁深孔掏孔装置,其特征在于,该装置包括设备立式机架、由步进电机驱动的左滚珠丝杠导轨套装、由手轮旋转驱动的右滚珠丝杠导轨套装、上中下3个托板、4套中心自动定位找正装置6a、6b、6c、6d、掏孔磨削刀具及变频调速减速电机、冲洗冷却水系统、操作电控系统;所述设备立式机架由基础大底板、两根立柱和数条弧形加强筋板构成,通过螺纹连接方式固定;所述2套左、右滚珠丝杠导轨套装面对面颠倒安装置于两立柱内侧,每套滚珠丝杠导轨均配置2个滑台,一个由丝杠旋转驱动上下移动,一个无丝杠驱动只依靠直线导轨上下自由滑动;上托板通过角板一端连接丝杠驱动滑台,一端连接另一个无滚珠丝杠的直线导轨自由滑台,作为刀具上下进给支撑托板,由步进电机驱动滚珠丝杠旋转带动上托板上下移动;中托板同样通过角板一端连接丝杠驱动滑台,一端连接另无滚珠丝杠的直线导轨自由滑台,作为工件长度不同调节夹持锁紧支撑托板,由手轮旋转驱动滚珠丝杠旋转带动中托板上下移动。
2.如权利要求1所述的旋转硅靶材薄壁深孔掏孔装置,其特征在于,所述中心自动定位找正装置每套由3组定位滚轮副、3组调整块组及中心定位盘、锁紧盘、螺栓锁紧器组成,定位滚轮副与调整块组通过螺栓固定连接,调整块组在中心定位盘圆周均布三个T形槽内滑动,锁紧盘置于中心定位盘圆下部第二个台阶处,锁紧盘上设置三道均匀分布的平滑圆弧槽体和一个垂直中心短条孔,3组调整块组的下调整滑块尾柱和螺栓锁紧器的螺孔滑柱柱体,分别穿过中心定位盘置于平滑圆弧槽体内和短条孔内。
3.如权利要求2所述的旋转硅靶材薄壁深孔掏孔装置,其特征在于,所述中心自动定位找正装置,2套中心自动定位找正装置6a、6b作为刀具上下夹持导向装置,分别置于上托板下部及中拖板上部,通过3个聚氨酯滚轮同时向中心移动自动使刀具沿垂直中心定位,滚轮随刀具外圆旋转,减少超长刀具旋转摆动量,稳定控制振幅;2套中心自动定位找正装置6c、6d作为工件上下位置夹持定位装置,分别置于中托板下部及下拖板上,同样通过3个聚氨酯固定轮夹持工件外圆,工件自动沿垂直中心找正定位。
4.如权利要求2所述的旋转硅靶材薄壁深孔掏孔装置,其特征在于,所述中心自动定位找正装置夹持刀具或工件分两个步骤:第一步是将3组调整块组的上调整块与下调整滑块上的锯齿啮合定位,调整成一致伸缩量尺寸,并用螺栓连接紧固;3组定位滚轮副安装于调整块组之上,安装位置也有等间距三个位置,可作为调整伸缩量的一部分,3组定位滚轮副包围的内径尺寸大于刀具或工件外圆直径10mm左右;第二步是通过螺栓锁紧器的长螺栓旋转使螺孔滑柱做直线运动,螺孔滑柱柱体带动锁紧盘旋转,锁紧盘三道圆弧槽带动3组调整块组在中心定位盘T型槽同时向中心移动,使3组定位滚轮副同时向中心或反向运动,达到自动找正中心夹持刀具或工件外圆目的。
5.如权利要求2所述的旋转硅靶材薄壁深孔掏孔装置,其特征在于,所述调整块组的锯齿啮合调节伸缩量为0-60mm,所述定位滚轮副安装于调整块组的等间距三处位置调节伸缩量为25或50mm,所述锁紧盘上的平滑圆弧槽锁紧量为0-28mm,满足中心自动定位找正装置夹持刀具直径范围为Ф130-380mm,夹持工件直径范围为Ф150-400mm。
6.如权利要求3所述的旋转硅靶材薄壁深孔掏孔装置,其特征在于,所述2套中心自动定位找正装置6a、6b,置于上托板下部和中托板上部,安装的中心自动定位找正装置滚轮副位置错位60°,使刀具掏孔进入工件后期,上下各3组滚轮副在高度上可插入重合,减少定制刀具的长度。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202011456578.XA CN112620702B (zh) | 2020-12-11 | 2020-12-11 | 一种旋转硅靶材薄壁深孔掏孔装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202011456578.XA CN112620702B (zh) | 2020-12-11 | 2020-12-11 | 一种旋转硅靶材薄壁深孔掏孔装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| CN112620702A true CN112620702A (zh) | 2021-04-09 |
| CN112620702B CN112620702B (zh) | 2025-03-04 |
Family
ID=75310018
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202011456578.XA Active CN112620702B (zh) | 2020-12-11 | 2020-12-11 | 一种旋转硅靶材薄壁深孔掏孔装置 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN112620702B (zh) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN113399921A (zh) * | 2021-07-06 | 2021-09-17 | 大汉科技股份有限公司 | 一种腹杆圆盘上料焊接装置 |
| CN117799070A (zh) * | 2024-02-29 | 2024-04-02 | 厦门大学 | 一种高硬脆材料大尺寸超长深孔掏钻装置 |
| CN121267253A (zh) * | 2025-12-09 | 2026-01-06 | 成都中核高通同位素股份有限公司 | 一种靶件的切割设备 |
Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH02152741A (ja) * | 1988-12-01 | 1990-06-12 | Mitsubishi Electric Corp | 円筒状ワーククランプ装置 |
| JP2001293506A (ja) * | 2000-04-11 | 2001-10-23 | Toyota Motor Corp | ロール成形装置 |
| JP2009050658A (ja) * | 2007-08-29 | 2009-03-12 | Tokuriki Honten Co Ltd | 微小薄肉貴金属パイプの製造方法 |
| US20090208303A1 (en) * | 2008-02-14 | 2009-08-20 | Brunner Ronald E | Spindle housing |
| DE102008037205B3 (de) * | 2008-08-11 | 2009-12-17 | Heinz Adams | Vertikal- Dreh- Bohr- Fräs- Schleif- Maschine mit einem um die Stößelachse drehbarem Vertikal- Dreh- Bohr- Fräs- Schleif- Stößel |
| JP2011036867A (ja) * | 2009-08-07 | 2011-02-24 | Ito Kogyo Kk | 金属パイプ自動溝・穴明け加工装置 |
| CN105328100A (zh) * | 2015-12-01 | 2016-02-17 | 西北有色金属研究院 | 薄壁超长变径金属棒材及管材的旋锻机构和旋锻加工装置 |
| CN214602030U (zh) * | 2020-12-11 | 2021-11-05 | 北方民族大学 | 一种旋转硅靶材薄壁深孔掏孔装置 |
-
2020
- 2020-12-11 CN CN202011456578.XA patent/CN112620702B/zh active Active
Patent Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH02152741A (ja) * | 1988-12-01 | 1990-06-12 | Mitsubishi Electric Corp | 円筒状ワーククランプ装置 |
| JP2001293506A (ja) * | 2000-04-11 | 2001-10-23 | Toyota Motor Corp | ロール成形装置 |
| JP2009050658A (ja) * | 2007-08-29 | 2009-03-12 | Tokuriki Honten Co Ltd | 微小薄肉貴金属パイプの製造方法 |
| US20090208303A1 (en) * | 2008-02-14 | 2009-08-20 | Brunner Ronald E | Spindle housing |
| DE102008037205B3 (de) * | 2008-08-11 | 2009-12-17 | Heinz Adams | Vertikal- Dreh- Bohr- Fräs- Schleif- Maschine mit einem um die Stößelachse drehbarem Vertikal- Dreh- Bohr- Fräs- Schleif- Stößel |
| JP2011036867A (ja) * | 2009-08-07 | 2011-02-24 | Ito Kogyo Kk | 金属パイプ自動溝・穴明け加工装置 |
| CN105328100A (zh) * | 2015-12-01 | 2016-02-17 | 西北有色金属研究院 | 薄壁超长变径金属棒材及管材的旋锻机构和旋锻加工装置 |
| CN214602030U (zh) * | 2020-12-11 | 2021-11-05 | 北方民族大学 | 一种旋转硅靶材薄壁深孔掏孔装置 |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN113399921A (zh) * | 2021-07-06 | 2021-09-17 | 大汉科技股份有限公司 | 一种腹杆圆盘上料焊接装置 |
| CN117799070A (zh) * | 2024-02-29 | 2024-04-02 | 厦门大学 | 一种高硬脆材料大尺寸超长深孔掏钻装置 |
| CN121267253A (zh) * | 2025-12-09 | 2026-01-06 | 成都中核高通同位素股份有限公司 | 一种靶件的切割设备 |
| CN121267253B (zh) * | 2025-12-09 | 2026-03-20 | 成都中核高通同位素股份有限公司 | 一种靶件的切割设备 |
Also Published As
| Publication number | Publication date |
|---|---|
| CN112620702B (zh) | 2025-03-04 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN112620702B (zh) | 一种旋转硅靶材薄壁深孔掏孔装置 | |
| CN105196426B (zh) | 数控四工位金刚石钻床 | |
| CN111001872A (zh) | 一种机械加工铝板切割装置 | |
| CN109877374B (zh) | 一种不规则金属型材斜向切割机 | |
| CN214602030U (zh) | 一种旋转硅靶材薄壁深孔掏孔装置 | |
| CN100376355C (zh) | 一种在线修理方法及其专用组合机床 | |
| CN108214670A (zh) | 一种数控高压水射流切割机 | |
| CN111730347A (zh) | 饲料生产用环模修复机及其环模修复方法 | |
| CN209681816U (zh) | 一种数控钻铣机用的钻孔毛刺打磨装置 | |
| CN202147186U (zh) | 一种s刃数控钻头磨床 | |
| CN215239198U (zh) | 一种车铣复合加工专用机床 | |
| CN104647088B (zh) | 镗床弧面加工工装 | |
| CN221158661U (zh) | 一种台式钻床用工件承载台 | |
| CN216298784U (zh) | 高精度数控立式双端面磨床 | |
| CN215199813U (zh) | 一种深孔铣槽装置 | |
| CN203765102U (zh) | 滚珠轴承保持架倒棱机 | |
| CN215588040U (zh) | 一种便于调节切割角度的金属切削机床 | |
| CN117300841A (zh) | 一种多功能自动调节双头水磨机 | |
| CN204487202U (zh) | 镗床弧面加工工装 | |
| CN212286676U (zh) | 饲料生产用环模修复机 | |
| CN116713520A (zh) | 一种具有可控滑移结构的龙门铣床 | |
| CN211889823U (zh) | 一种钻攻机用可调节夹具 | |
| CN103894679B (zh) | 滚珠轴承保持架倒棱机 | |
| CN221363899U (zh) | 一种切削机床用推导工装 | |
| CN224254716U (zh) | 用于圆盘工件的加工设备 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| GR01 | Patent grant | ||
| GR01 | Patent grant |