CN112620056B - 一种用于合金与塑胶压铸件的喷漆工艺 - Google Patents
一种用于合金与塑胶压铸件的喷漆工艺 Download PDFInfo
- Publication number
- CN112620056B CN112620056B CN202011460889.3A CN202011460889A CN112620056B CN 112620056 B CN112620056 B CN 112620056B CN 202011460889 A CN202011460889 A CN 202011460889A CN 112620056 B CN112620056 B CN 112620056B
- Authority
- CN
- China
- Prior art keywords
- die casting
- paint
- heating
- leveling
- time
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05D—PROCESSES FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05D7/00—Processes, other than flocking, specially adapted for applying liquids or other fluent materials to particular surfaces or for applying particular liquids or other fluent materials
- B05D7/24—Processes, other than flocking, specially adapted for applying liquids or other fluent materials to particular surfaces or for applying particular liquids or other fluent materials for applying particular liquids or other fluent materials
- B05D7/26—Processes, other than flocking, specially adapted for applying liquids or other fluent materials to particular surfaces or for applying particular liquids or other fluent materials for applying particular liquids or other fluent materials synthetic lacquers or varnishes
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05D—PROCESSES FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05D3/00—Pretreatment of surfaces to which liquids or other fluent materials are to be applied; After-treatment of applied coatings, e.g. intermediate treating of an applied coating preparatory to subsequent applications of liquids or other fluent materials
- B05D3/002—Pretreatement
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05D—PROCESSES FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05D3/00—Pretreatment of surfaces to which liquids or other fluent materials are to be applied; After-treatment of applied coatings, e.g. intermediate treating of an applied coating preparatory to subsequent applications of liquids or other fluent materials
- B05D3/007—After-treatment
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05D—PROCESSES FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05D3/00—Pretreatment of surfaces to which liquids or other fluent materials are to be applied; After-treatment of applied coatings, e.g. intermediate treating of an applied coating preparatory to subsequent applications of liquids or other fluent materials
- B05D3/02—Pretreatment of surfaces to which liquids or other fluent materials are to be applied; After-treatment of applied coatings, e.g. intermediate treating of an applied coating preparatory to subsequent applications of liquids or other fluent materials by baking
- B05D3/0218—Pretreatment, e.g. heating the substrate
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05D—PROCESSES FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05D3/00—Pretreatment of surfaces to which liquids or other fluent materials are to be applied; After-treatment of applied coatings, e.g. intermediate treating of an applied coating preparatory to subsequent applications of liquids or other fluent materials
- B05D3/02—Pretreatment of surfaces to which liquids or other fluent materials are to be applied; After-treatment of applied coatings, e.g. intermediate treating of an applied coating preparatory to subsequent applications of liquids or other fluent materials by baking
- B05D3/0218—Pretreatment, e.g. heating the substrate
- B05D3/0236—Pretreatment, e.g. heating the substrate with ovens
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05D—PROCESSES FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05D3/00—Pretreatment of surfaces to which liquids or other fluent materials are to be applied; After-treatment of applied coatings, e.g. intermediate treating of an applied coating preparatory to subsequent applications of liquids or other fluent materials
- B05D3/04—Pretreatment of surfaces to which liquids or other fluent materials are to be applied; After-treatment of applied coatings, e.g. intermediate treating of an applied coating preparatory to subsequent applications of liquids or other fluent materials by exposure to gases
- B05D3/0406—Pretreatment of surfaces to which liquids or other fluent materials are to be applied; After-treatment of applied coatings, e.g. intermediate treating of an applied coating preparatory to subsequent applications of liquids or other fluent materials by exposure to gases the gas being air
- B05D3/0413—Heating with air
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05D—PROCESSES FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05D7/00—Processes, other than flocking, specially adapted for applying liquids or other fluent materials to particular surfaces or for applying particular liquids or other fluent materials
- B05D7/24—Processes, other than flocking, specially adapted for applying liquids or other fluent materials to particular surfaces or for applying particular liquids or other fluent materials for applying particular liquids or other fluent materials
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05D—PROCESSES FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05D7/00—Processes, other than flocking, specially adapted for applying liquids or other fluent materials to particular surfaces or for applying particular liquids or other fluent materials
- B05D7/50—Multilayers
- B05D7/56—Three layers or more
- B05D7/58—No clear coat specified
- B05D7/582—No clear coat specified all layers being cured or baked together
Landscapes
- Life Sciences & Earth Sciences (AREA)
- Engineering & Computer Science (AREA)
- Wood Science & Technology (AREA)
- Application Of Or Painting With Fluid Materials (AREA)
Abstract
本发明涉及一种用于合金与塑胶压铸件的喷漆工艺;其特征在于:步骤1、预热处理;对压铸件进行加热;步骤2、调制处理;通过调制配比得到修补膏;步骤3、刮修补膏处理;步骤3具体包括:缝隙涂抹;缝隙修整;修补膏烘干;步骤4、喷漆处理;步骤4具体包括:第一次喷漆;第一次流平;第二次喷漆;第二次流平;第三次喷漆;第三次流平;加热烘干;步骤5具体包括:预热升温;烘干加热;步骤6、打磨修整;步骤6具体包括:打磨修补膏;去除修补膏。解决了现有方案造成的铸件喷漆时,塑胶和胶条都会受热产生收缩产生缝隙,影响喷漆质量等问题。
Description
技术领域
本发明涉及喷漆工艺,具体涉及一种用于合金与塑胶压铸件的喷漆工艺。
背景技术
一般的,笔记本电脑是台式PC的微缩与延伸,也是现代社会对电脑的一种需求。与台式机相比,笔记本电脑是完全便携的,而且消耗的电能和产生的噪音都比较少。但是,它们的速度通常稍慢一点,而且对图形和声音的处理能力也比台式机稍逊一筹。笔记本电脑由于其便利性越来越得到广泛使用。随着科技的进步人们对笔记本电脑的质量和美观要求也越来越高。笔记本电脑的外壳为合金与塑胶的压铸件。由于压铸件为两种材料,合金与塑胶之间形成有缝隙,导致对笔记本电脑的外壳进行喷漆时油漆会涂抹到缝隙处,影响喷漆质量,如何解决这个问题变得至关重要。
现有的方案,采用在压铸件缝隙处填塞胶条再进行喷漆。这样的方案存在以下问题:(1)铸件喷漆时,塑胶和胶条都会受热产生收缩产生缝隙,影响喷漆质量。
发明内容
针对现有技术的不足,本发明公开了一种用于合金与塑胶压铸件的喷漆工艺,以解决现有技术中铸件喷漆时,塑胶和胶条都会受热产生收缩产生缝隙,影响喷漆质量等问题。
本发明所采用的技术方案如下:
一种用于合金与塑胶压铸件的喷漆工艺;
步骤1、预热处理;对压铸件进行加热;
步骤2、调制处理;通过调制配比得到修补膏;
步骤3、刮修补膏处理;步骤3具体包括:
(一)、缝隙涂抹;将修补膏涂抹在压铸件的合金与塑胶之间的缝隙处;
(二)、缝隙修整;刮去缝隙外修补膏;采用砂纸浸润清洗剂后擦拭缝隙外修补膏;
(三)、修补膏烘干;将压铸件置于保温炉内进行保温烘干;保温炉内温度60~65℃;保温时间与修补膏厚度正相关,每2mm厚度的修补膏保温1min;
步骤4、喷漆处理;步骤4具体包括:
(一)、第一次喷漆;对压铸件表面进行喷漆;喷漆量2~2.5/min;
(二)、第一次流平;对压铸件表面进行流平;流平时间与漆膜厚度正相关;每5μm漆膜厚度流平3min;空气流速2.5m/s;
(三)、第二次喷漆;对压铸件表面进行喷漆;喷漆量1~1.5/min;
(四)、第二次流平;对压铸件表面进行流平;流平时间与漆膜厚度正相关;每2μm漆膜厚度流平1min;空气流速2.5m/s;
(五)、第三次喷漆;对压铸件表面漆膜厚度进行检测;对压铸件表面漆膜厚度不足处进行喷漆;喷漆量0.7~0.9/min;
(六)、第三次流平;对压铸件表面进行流平;流平时间与漆膜厚度正相关;每2μm漆膜厚度流平1min;空气流速2.5m/s;
步骤5、加热烘干;步骤5具体包括:
(一)、预热升温;反应炉加热温度30~35℃,加热速度5℃/min;将压铸件置于反应炉内,保温时间10min;
(二)、烘干加热;反应炉加热温度60~80℃,加热速度3℃/min,保温时间25min;将压铸件取出后进行风冷;
步骤6、打磨修整;步骤6具体包括:
(一)、打磨修补膏;将压铸件置于打磨治具内;进行打磨去除压铸件中合金与塑胶之间缝隙处的修补膏;
(二)、去除修补膏;采用砂纸浸润清洗剂后擦拭缝隙内修补膏;采用热风机烘干压铸件的合金与塑胶之间缝隙处;烘干温度40~45℃。
进一步的技术方案为:所述步骤1中预热处理过程具体包括两个加热过程:
(一)、第一次加热;将压铸件置于反应炉内;加热温度40~45℃,加热速度5℃/min,保温时间15min;
(二)、第二次加热;将所述反应炉的风机打开;加热温度80~100℃,加热速度3℃/min,保温时间60min。
进一步的技术方案为:所述步骤2中具体包括:
(一)、混合前处理;对混合液进行加热;加热温度55~60℃;
(二)、混合调制;将修补剂、混合液和辅助剂放入混料机内进行搅拌后得到混合物;
(三)、混合后处理;将混合物置于保温炉内进行保温;保温炉内温度60~65℃;保温时间与混合物重量正相关;每1kg重量的混合物保温60min;得到修补膏。
进一步的技术方案为:所述修补剂为YH-102镁铝合金修补剂;所述混合液为蒸馏水;所述辅助剂为二甲苯。
进一步的技术方案为:所述清洗剂中各化学元素的成分重量百分比为:聚乙二醇:0.4~0.8%,苯酸钠:0.5~1.0%,氢氧化钠:0.7~1.3%,碳酸钠:0.5~0.9%,乳酸钾盐:0.1~0.3%,硝酸镁:0.4~0.6%,硫酸钾铝:0.7~1.6%,磷酸铝:1.1~1.9%,余量为蒸馏水。
进一步的技术方案为:所述步骤4中流平过程后间隔固定时间T;保证漆膜表面溶剂残留小于5%。
进一步的技术方案为:所述反应炉型号为XTDQ-101-8A。
进一步的技术方案为:所述混料机型号为EYH100。
本发明的有益效果如下:本发明设计了一种用于合金与塑胶压铸件的喷漆工艺采用预热处理、调制处理、刮修补膏处理、喷漆处理、加热烘干和打磨修整。用于合金与塑胶压铸件的喷漆工艺带来了如下效果:(1)通过恒定的加热速度,使得温度可以稳定的上升,使得反应炉内温度可以均匀分布;(2)在第二次加热过程中,将将反应炉的风机打开,使得反应炉内流动气流,使得反应炉内热量可以均匀分布,使得压铸件可以均匀受热;(3)通过预热处理后,使得压铸件的塑胶产生一定程度的收缩,可以避免后续步骤中压铸件的塑胶再次收缩,保证了压铸件的喷漆质量;(4)通过对混合液的加热后,再将修补剂、混合液和辅助剂进行混合,得到的混合物具有一定温度,通过一定温度的混合液,使得修补剂、混合液和辅助剂可以搅拌均匀;(5)通过对混合物置进行保温,将混合物置升温到一定温度,缩短了修补膏和压铸件之间的温度差,使得修补膏可以很好的涂抹在压铸件的合金与塑胶之间的缝隙处;(6)通过将保温时间与混合物重量正相关,可以根据混合物的重量对保温时间进行调整,使得混合物内外可以均匀受热;(7)压铸件的表面质量要求较高,通过砂纸浸润清洗剂后对压铸件进行擦拭,避免压铸件表面的损伤;(8)刮修补膏处理后修补膏与缝隙处可以密封贴合,喷漆处理后油漆不会涂抹在缝隙内,提高了喷漆质量;(9)通过第一次喷漆和第二次喷漆后,压铸件表面的漆膜厚度会出现不同,通过第三次喷漆对压铸件表面漆膜厚度不足处进行喷漆,使得喷漆处理后压铸件表面漆膜为均匀的厚度;(10)在固定时间内漆膜表面的溶剂会挥发,避免溶剂影响漆膜质量,从而保证了压铸件表面漆膜的平整度和光泽度,同时可以防止后续加热烘干过程中压铸件表面漆膜上出现针孔;(11)通过将反应炉先预热,可以缩短烘干加热的时间,提高喷漆效率,将压铸件表面漆膜的水分去除,保证喷漆效果;(12)通过砂纸浸润清洗剂后对缝隙处进行擦拭,避免缝隙处的损伤,擦拭后缝隙处会残留清洗剂,通过热风机可以将清洗剂烘干。
附图说明
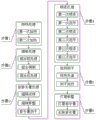
图1为本发明的工艺流程图。
具体实施方式
下面结合附图,说明本实施例的具体实施方式。
图1为本发明的工艺流程图。结合图1所示,本发明公开了一种用于合金与塑胶压铸件的喷漆工艺。喷漆工艺包括以下步骤:
步骤1、预热处理。对压铸件进行加热。
步骤1中预热处理过程具体包括两个加热过程:
(一)、第一次加热。将压铸件置于反应炉内。加热温度40~45℃,加热速度5℃/min,保温时间15min。
(二)、第二次加热。将反应炉的风机打开。加热温度80~100℃,加热速度3℃/min,保温时间60min。
通过先将反应炉加热到40~45℃,再加热到80~100℃。避免熔炉的快速加热。通过恒定的加热速度,使得温度可以稳定的上升。使得反应炉内温度可以均匀分布。
在第二次加热过程中,将将反应炉的风机打开,使得反应炉内流动气流,使得反应炉内热量可以均匀分布,使得压铸件可以均匀受热。
通过预热处理后,使得压铸件的塑胶产生一定程度的收缩,可以避免后续步骤4中压铸件的塑胶再次收缩,保证了压铸件的喷漆质量。
步骤2、调制处理。通过调制配比得到修补膏。
步骤2中具体包括:
(一)、混合前处理。对混合液进行加热。加热温度55~60℃。
(二)、混合调制。将修补剂、混合液和辅助剂放入混料机内进行搅拌后得到混合物。
(三)、混合后处理。将混合物置于保温炉内进行保温。保温炉内温度60~65℃。保温时间与混合物重量正相关。每1kg重量的混合物保温60min。得到修补膏。
修补剂为YH-102镁铝合金修补剂。混合液为蒸馏水。辅助剂为二甲苯。
通过对混合液的加热后,再将修补剂、混合液和辅助剂进行混合,得到的混合物具有一定温度。通过一定温度的混合液,使得修补剂、混合液和辅助剂可以搅拌均匀。
通过对混合物置进行保温,将混合物置升温到一定温度。缩短了修补膏和压铸件之间的温度差,使得修补膏可以很好的涂抹在压铸件的合金与塑胶之间的缝隙处。
通过将保温时间与混合物重量正相关,可以根据混合物的重量对保温时间进行调整,使得混合物内外可以均匀受热。
混料机型号为EYH100。
步骤3、刮修补膏处理。步骤3具体包括:
(一)、缝隙涂抹。将修补膏涂抹在压铸件的合金与塑胶之间的缝隙处。
(二)、缝隙修整。刮去缝隙外修补膏。采用砂纸浸润清洗剂后擦拭缝隙外修补膏。
(三)、修补膏烘干。将压铸件置于保温炉内进行保温烘干。保温炉内温度60~65℃。保温时间与修补膏厚度正相关,每2mm厚度的修补膏保温1min。
将修补膏均匀涂抹在压铸件的合金与塑胶之间的缝隙处,将缝隙处填补平整。在缝隙涂抹过程中,有一些修补膏会涂抹到压铸件的其他位置。压铸件的表面质量要求较高,通过砂纸浸润清洗剂后对压铸件进行擦拭,避免压铸件表面的损伤。
压铸件的合金与塑胶之间的缝隙处涂抹完修补膏后,将修补膏进行一定程度的烘干,去除修补膏内的一定水分。通过将保温时间与修补膏厚度正相关,使得修补膏内外可以均匀受热,使得修补膏水分内外分布均匀。
刮修补膏处理后修补膏与缝隙处可以密封贴合,喷漆处理后油漆不会涂抹在缝隙内,提高了喷漆质量。
步骤4、喷漆处理。步骤4具体包括:
(一)、第一次喷漆。对压铸件表面进行喷漆。喷漆量2~2.5/min。
(二)、第一次流平。对压铸件表面进行流平。流平时间与漆膜厚度正相关。每5μm漆膜厚度流平3min。空气流速2.5m/s。
(三)、第二次喷漆。对压铸件表面进行喷漆。喷漆量1~1.5/min。
(四)、第二次流平。对压铸件表面进行流平。流平时间与漆膜厚度正相关。每2μm漆膜厚度流平1min。空气流速2.5m/s。
(五)、第三次喷漆。对压铸件表面漆膜厚度进行检测。对压铸件表面漆膜厚度不足处进行喷漆。喷漆量0.7~0.9/min。
(六)、第三次流平。对压铸件表面进行流平。流平时间与漆膜厚度正相关。每2μm漆膜厚度流平1min。空气流速2.5m/s。
步骤4中流平过程后间隔固定时间T。保证漆膜表面溶剂残留小于5%。
通过第一次喷漆和第二次喷漆后,压铸件表面的漆膜厚度会出现不同。通过第三次喷漆对压铸件表面漆膜厚度不足处进行喷漆,使得喷漆处理后压铸件表面漆膜为均匀的厚度。
流平过程中将压铸件置于密封空间内,密封空间内形成一定的流速。流平过程可以将压铸件表面漆膜的溶剂挥发,挥发的同时压铸件表面漆膜得以流平,从而保证了压铸件表面漆膜的平整度和光泽度,同时可以防止后续加热烘干过程中压铸件表面漆膜上出现针孔。
第一次喷漆、第一次流平、第二次喷漆、第二次流平、第三次喷漆和第三次流平相互之间间隔时间T。在固定时间T内漆膜表面的溶剂会挥发,避免溶剂影响漆膜质量。
步骤5、加热烘干。步骤5具体包括:
(一)、预热升温。反应炉加热温度30~35℃,加热速度5℃/min。将压铸件置于反应炉内,保温时间10min。
(二)、烘干加热。反应炉加热温度60~80℃,加热速度3℃/min,保温时间25min。将压铸件取出后进行风冷。
通过将反应炉先预热,可以缩短烘干加热的时间,提高喷漆效率。将压铸件表面漆膜的水分去除,保证喷漆效果。
反应炉型号为XTDQ-101-8A。
步骤6、打磨修整。步骤6具体包括:
(一)、打磨修补膏。将压铸件置于打磨治具内。进行打磨去除压铸件中合金与塑胶之间缝隙处的修补膏。
(二)、去除修补膏。采用砂纸浸润清洗剂后擦拭缝隙内修补膏。采用热风机烘干压铸件的合金与塑胶之间缝隙处。烘干温度40~45℃。
打磨治具为仿形治具,将压铸件置于打磨治具内,避免压铸件发生位置偏移。通过打磨后可以将缝隙处的修补膏去除,但缝隙处仍然会残留部分修补膏。通过砂纸浸润清洗剂后对缝隙处进行擦拭,避免缝隙处的损伤。擦拭后,缝隙处会残留清洗剂,通过热风机可以将清洗剂烘干。
用于合金与塑胶压铸件的喷漆工艺的过程中,清洗剂中各化学元素的成分重量百分比为:聚乙二醇:0.4~0.8%,苯酸钠:0.5~1.0%,氢氧化钠:0.7~1.3%,碳酸钠:0.5~0.9%,乳酸钾盐:0.1~0.3%,硝酸镁:0.4~0.6%,硫酸钾铝:0.7~1.6%,磷酸铝:1.1~1.9%,余量为蒸馏水。
通过对清洗剂成分的控制,可以将修补膏擦拭干净,避免残留。
以下用两个实施例来说明本发明的加工过程:
实施例1:
实施例1的加工过程包括:
步骤1、预热处理。对压铸件进行加热。
步骤1中预热处理过程具体包括两个加热过程:
(一)、第一次加热。将压铸件置于反应炉内。加热温度45℃,加热速度5℃/min,保温时间15min。
(二)、第二次加热。将反应炉的风机打开。加热温度100℃,加热速度3℃/min,保温时间60min。
步骤2、调制处理。通过调制配比得到修补膏。
步骤2中具体包括:
(一)、混合前处理。对混合液进行加热。加热温度60℃。
(二)、混合调制。将修补剂、混合液和辅助剂放入混料机内进行搅拌后得到混合物。
(三)、混合后处理。将混合物置于保温炉内进行保温。保温炉内温度65℃。保温时间与混合物重量正相关。每1kg重量的混合物保温60min。得到修补膏。
清洗剂中各化学元素的成分重量百分比为:聚乙二醇:0.4%,苯酸钠:0.5%,氢氧化钠:0.7%,碳酸钠:0.5%,乳酸钾盐:0.3%,硝酸镁:0.6%,硫酸钾铝:1.6%,磷酸铝:1.9%,余量为蒸馏水。
步骤3、刮修补膏处理。步骤3具体包括:
(一)、缝隙涂抹。将修补膏涂抹在压铸件的合金与塑胶之间的缝隙处。
(二)、缝隙修整。刮去缝隙外修补膏。采用砂纸浸润清洗剂后擦拭缝隙外修补膏。
(三)、修补膏烘干。将压铸件置于保温炉内进行保温烘干。保温炉内温度65℃。保温时间与修补膏厚度正相关,每2mm厚度的修补膏保温1min。
步骤4、喷漆处理。步骤4具体包括:
(一)、第一次喷漆。对压铸件表面进行喷漆。喷漆量2.5/min。
(二)、第一次流平。对压铸件表面进行流平。流平时间与漆膜厚度正相关。每5μm漆膜厚度流平3min。空气流速2.5m/s。
(三)、第二次喷漆。对压铸件表面进行喷漆。喷漆量1.5/min。
(四)、第二次流平。对压铸件表面进行流平。流平时间与漆膜厚度正相关。每2μm漆膜厚度流平1min。空气流速2.5m/s。
(五)、第三次喷漆。对压铸件表面漆膜厚度进行检测。对压铸件表面漆膜厚度不足处进行喷漆。喷漆量0.9/min。
(六)、第三次流平。对压铸件表面进行流平。流平时间与漆膜厚度正相关。每2μm漆膜厚度流平1min。空气流速2.5m/s。
步骤4中流平过程后间隔固定时间5min。保证漆膜表面溶剂残留3%。
步骤5、加热烘干。步骤5具体包括:
(一)、预热升温。反应炉加热温度35℃,加热速度5℃/min。将压铸件置于反应炉内,保温时间10min。
(二)、烘干加热。反应炉加热温度80℃,加热速度3℃/min,保温时间25min。将压铸件取出后进行风冷。
步骤6、打磨修整。步骤6具体包括:
(一)、打磨修补膏。将压铸件置于打磨治具内。进行打磨去除压铸件中合金与塑胶之间缝隙处的修补膏。
(二)、去除修补膏。采用砂纸浸润清洗剂后擦拭缝隙内修补膏。采用热风机烘干压铸件的合金与塑胶之间缝隙处。烘干温度45℃。
清洗剂中各化学元素的成分重量百分比为:聚乙二醇:0.4%,苯酸钠:0.5%,氢氧化钠:0.7%,碳酸钠:0.5%,乳酸钾盐:0.3%,硝酸镁:0.6%,硫酸钾铝:1.6%,磷酸铝:1.9%,余量为蒸馏水。
实施例2:
实施例2的加工过程包括:
步骤1、预热处理。对压铸件进行加热。
步骤1中预热处理过程具体包括两个加热过程:
(一)、第一次加热。将压铸件置于反应炉内。加热温度40℃,加热速度5℃/min,保温时间15min。
(二)、第二次加热。将反应炉的风机打开。加热温度80℃,加热速度3℃/min,保温时间60min。
步骤2、调制处理。通过调制配比得到修补膏。
步骤2中具体包括:
(一)、混合前处理。对混合液进行加热。加热温度55℃。
(二)、混合调制。将修补剂、混合液和辅助剂放入混料机内进行搅拌后得到混合物。
(三)、混合后处理。将混合物置于保温炉内进行保温。保温炉内温度60℃。保温时间与混合物重量正相关。每1kg重量的混合物保温60min。得到修补膏。
清洗剂中各化学元素的成分重量百分比为:聚乙二醇:0.8%,苯酸钠:1.0%,氢氧化钠:1.3%,碳酸钠:0.9%,乳酸钾盐:0.1%,硝酸镁:0.4%,硫酸钾铝:0.7%,磷酸铝:1.1%,余量为蒸馏水。
步骤3、刮修补膏处理。步骤3具体包括:
(一)、缝隙涂抹。将修补膏涂抹在压铸件的合金与塑胶之间的缝隙处。
(二)、缝隙修整。刮去缝隙外修补膏。采用砂纸浸润清洗剂后擦拭缝隙外修补膏。
(三)、修补膏烘干。将压铸件置于保温炉内进行保温烘干。保温炉内温度60℃。保温时间与修补膏厚度正相关,每2mm厚度的修补膏保温1min。
步骤4、喷漆处理。步骤4具体包括:
(一)、第一次喷漆。对压铸件表面进行喷漆。喷漆量2/min。
(二)、第一次流平。对压铸件表面进行流平。流平时间与漆膜厚度正相关。每5μm漆膜厚度流平3min。空气流速2.5m/s。
(三)、第二次喷漆。对压铸件表面进行喷漆。喷漆量1/min。
(四)、第二次流平。对压铸件表面进行流平。流平时间与漆膜厚度正相关。每2μm漆膜厚度流平1min。空气流速2.5m/s。
(五)、第三次喷漆。对压铸件表面漆膜厚度进行检测。对压铸件表面漆膜厚度不足处进行喷漆。喷漆量0.7/min。
(六)、第三次流平。对压铸件表面进行流平。流平时间与漆膜厚度正相关。每2μm漆膜厚度流平1min。空气流速2.5m/s。
步骤4中流平过程后间隔固定时间10min。保证漆膜表面溶剂残留1%。
步骤5、加热烘干。步骤5具体包括:
(一)、预热升温。反应炉加热温度30℃,加热速度5℃/min。将压铸件置于反应炉内,保温时间10min。
(二)、烘干加热。反应炉加热温度60℃,加热速度3℃/min,保温时间25min。将压铸件取出后进行风冷。
步骤6、打磨修整。步骤6具体包括:
(一)、打磨修补膏。将压铸件置于打磨治具内。进行打磨去除压铸件中合金与塑胶之间缝隙处的修补膏。
(二)、去除修补膏。采用砂纸浸润清洗剂后擦拭缝隙内修补膏。采用热风机烘干压铸件的合金与塑胶之间缝隙处。烘干温度40℃。
清洗剂中各化学元素的成分重量百分比为:聚乙二醇:0.8%,苯酸钠:1.0%,氢氧化钠:1.3%,碳酸钠:0.9%,乳酸钾盐:0.1%,硝酸镁:0.4%,硫酸钾铝:0.7%,磷酸铝:1.1%,余量为蒸馏水。
在本发明实施例的描述中,还需要说明的是,除非另有明确的规定和限定,若出现术语“设置”、“连接”应做广义理解,例如,可以是固定连接,也可以是可拆卸连接,或一体地连接;可以是机械连接,也可以是电连接;可以是直接相连,也可以通过中间媒介间接相连,可以是两个元件内部的连通。对于本领域的普通技术人员而言,可以具体情况理解上述术语在本发明中的具体含义。
以上描述是对本发明的解释,不是对发明的限定,本发明所限定的范围参见权利要求,在不违背本发明的基本结构的情况下,本发明可以作任何形式的修改。
Claims (8)
1.一种用于合金与塑胶压铸件的喷漆工艺,其特征在于,包括以下步骤:
步骤1、预热处理;对压铸件进行加热;
步骤2、调制处理;通过调制配比得到修补膏;
步骤3、刮修补膏处理;步骤3具体包括:
(一)、缝隙涂抹;将修补膏涂抹在压铸件的合金与塑胶之间的缝隙处;
(二)、缝隙修整;刮去缝隙外修补膏;采用砂纸浸润清洗剂后擦拭缝隙外修补膏;
(三)、修补膏烘干;将压铸件置于保温炉内进行保温烘干;保温炉内温度60~65℃;保温时间与修补膏厚度正相关,每2mm厚度的修补膏保温1min;
步骤4、喷漆处理;步骤4具体包括:
(一)、第一次喷漆;对压铸件表面进行喷漆;喷漆量2~2.5/min;
(二)、第一次流平;对压铸件表面进行流平;流平时间与漆膜厚度正相关;每5μm漆膜厚度流平3min;空气流速2.5m/s;
(三)、第二次喷漆;对压铸件表面进行喷漆;喷漆量1~1.5/min;
(四)、第二次流平;对压铸件表面进行流平;流平时间与漆膜厚度正相关;每2μm漆膜厚度流平1min;空气流速2.5m/s;
(五)、第三次喷漆;对压铸件表面漆膜厚度进行检测;对压铸件表面漆膜厚度不足处进行喷漆;喷漆量0.7~0.9/min;
(六)、第三次流平;对压铸件表面进行流平;流平时间与漆膜厚度正相关;每2μm漆膜厚度流平1min;空气流速2.5m/s;
步骤5、加热烘干;步骤5具体包括:
(一)、预热升温;反应炉加热温度30~35℃,加热速度5℃/min;将压铸件置于反应炉内,保温时间10min;
(二)、烘干加热;反应炉加热温度60~80℃,加热速度3℃/min,保温时间25min;将压铸件取出后进行风冷;
步骤6、打磨修整;步骤6具体包括:
(一)、打磨修补膏;将压铸件置于打磨治具内;进行打磨去除压铸件中合金与塑胶之间缝隙处的修补膏;
(二)、去除修补膏;采用砂纸浸润清洗剂后擦拭缝隙内修补膏;采用热风机烘干压铸件的合金与塑胶之间缝隙处;烘干温度40~45℃。
2.根据权利要求1所述的用于合金与塑胶压铸件的喷漆工艺,其特征在于:所述步骤1中预热处理过程具体包括两个加热过程:
(一)、第一次加热;将压铸件置于反应炉内;加热温度40~45℃,加热速度5℃/min,保温时间15min;
(二)、第二次加热;将所述反应炉的风机打开;加热温度80~100℃,加热速度3℃/min,保温时间60min。
3.根据权利要求1所述的用于合金与塑胶压铸件的喷漆工艺,其特征在于:所述步骤2中具体包括:
(一)、混合前处理;对混合液进行加热;加热温度55~60℃;
(二)、混合调制;将修补剂、混合液和辅助剂放入混料机内进行搅拌后得到混合物;
(三)、混合后处理;将混合物置于保温炉内进行保温;保温炉内温度60~65℃;保温时间与混合物重量正相关;每1kg重量的混合物保温60min;得到修补膏。
4.根据权利要求3所述的用于合金与塑胶压铸件的喷漆工艺,其特征在于:所述修补剂为YH-102镁铝合金修补剂;所述混合液为蒸馏水;所述辅助剂为二甲苯。
5.根据权利要求1所述的用于合金与塑胶压铸件的喷漆工艺,其特征在于:所述清洗剂中各化学元素的成分重量百分比为:聚乙二醇:0.4~0.8%,苯酸钠:0.5~1.0%,氢氧化钠:0.7~1.3%,碳酸钠:0.5~0.9%,乳酸钾盐:0.1~0.3%,硝酸镁:0.4~0.6%,硫酸钾铝:0.7~1.6%,磷酸铝:1.1~1.9%,余量为蒸馏水。
6.根据权利要求1所述的用于合金与塑胶压铸件的喷漆工艺,其特征在于:所述步骤4中流平过程后间隔固定时间T;保证漆膜表面溶剂残留小于5%。
7.根据权利要求2所述的用于合金与塑胶压铸件的喷漆工艺,其特征在于:所述反应炉型号为XTDQ-101-8A。
8.根据权利要求3所述的用于合金与塑胶压铸件的喷漆工艺,其特征在于:所述混料机型号为EYH100。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202011460889.3A CN112620056B (zh) | 2020-12-11 | 2020-12-11 | 一种用于合金与塑胶压铸件的喷漆工艺 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202011460889.3A CN112620056B (zh) | 2020-12-11 | 2020-12-11 | 一种用于合金与塑胶压铸件的喷漆工艺 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| CN112620056A CN112620056A (zh) | 2021-04-09 |
| CN112620056B true CN112620056B (zh) | 2021-09-28 |
Family
ID=75312560
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202011460889.3A Active CN112620056B (zh) | 2020-12-11 | 2020-12-11 | 一种用于合金与塑胶压铸件的喷漆工艺 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN112620056B (zh) |
Family Cites Families (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN106076788A (zh) * | 2016-07-29 | 2016-11-09 | 广西安讯科技投资有限公司 | 商店用金属门的制作工艺 |
| CN107899924B (zh) * | 2017-12-05 | 2021-02-05 | 上海思源高压开关有限公司 | Gis屏蔽件和镀银导体喷漆工艺 |
| CN111013991A (zh) * | 2019-12-30 | 2020-04-17 | 江西久旺汽车配件制造有限公司 | 一种汽车制动鼓的喷漆工艺 |
| CN111570236A (zh) * | 2020-05-21 | 2020-08-25 | 哈尔滨市科佳通用机电股份有限公司 | 一种碳钢箱体表面的喷漆方法 |
-
2020
- 2020-12-11 CN CN202011460889.3A patent/CN112620056B/zh active Active
Also Published As
| Publication number | Publication date |
|---|---|
| CN112620056A (zh) | 2021-04-09 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN109401613B (zh) | 一种用于钢板表面熔结粉末环氧涂层的硅烷化预处理工艺 | |
| CN102174289A (zh) | 用于航空铝合金材料的表面防腐溶胶及其处理方法 | |
| CN106746707B (zh) | 镀膜玻璃边部除膜的方法 | |
| KR20070083699A (ko) | 금속 표면 코팅 방법 | |
| CN102586775A (zh) | 用于航空铝合金材料的表面防腐处理方法 | |
| CN103451700A (zh) | 一种用于微弧氧化膜的封闭剂 | |
| CN1683154A (zh) | 表面处理金属及其制造方法、二轮车或者四轮车用排气系统部件、家电制品的内外装饰部件 | |
| CN112620056A (zh) | 一种用于合金与塑胶压铸件的喷漆工艺 | |
| CN109777290A (zh) | 一种高性能超轻耐腐蚀航空铝合金材料的表面处理技术 | |
| CN109971315B (zh) | 一种汽车漆面修复漆及其修复工艺 | |
| CN109468156B (zh) | 一种用于浇筑模具的易脱模涂层及其涂装方法 | |
| CN102616070A (zh) | 一种金属、塑料复合件表面装饰加工的方法 | |
| JPH10113290A (ja) | 加熱調理器具 | |
| CN102373448B (zh) | 一种用于航空钛合金材料的表面前处理溶胶液及其形成的溶胶-凝胶涂层 | |
| JPH11226490A (ja) | ガラスまたは陶磁器の表面に漆を塗装する方法 | |
| CN111013985A (zh) | 一种弯头防腐新工艺 | |
| CN101596385B (zh) | 涂敷陶瓷的抽油烟机过滤网及其制造方法 | |
| CN102950092B (zh) | 一种加温固化类喷漆零件的绝缘保护方法 | |
| TWI891464B (zh) | 表面處理方法 | |
| JP2004026614A (ja) | ゾル溶液、ならびに薄片状物質、その製造方法およびそれを用いた化粧料 | |
| CN113372780A (zh) | 一种免喷砂工艺的电泳直上砂感电泳漆的工艺 | |
| CN114836757A (zh) | 基于蚀刻工艺的金属标牌制作方法 | |
| CN102408779B (zh) | 一种油墨组合物及其制备方法和一种不锈钢工件 | |
| CN204493705U (zh) | 变压器呼吸器硅胶防漏罩 | |
| CN108822721A (zh) | 一种真空镀膜uv涂料及其制备方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| GR01 | Patent grant | ||
| GR01 | Patent grant | ||
| CP01 | Change in the name or title of a patent holder | ||
| CP01 | Change in the name or title of a patent holder |
Address after: 214000 No.3, Hudai Road, South District, Hudai Industrial Park, Binhu District, Wuxi City, Jiangsu Province Patentee after: Jiangsu Teliliang New Material Technology Co.,Ltd. Address before: 214000 No.3, Hudai Road, South District, Hudai Industrial Park, Binhu District, Wuxi City, Jiangsu Province Patentee before: JIANGSU TELI LIANG COATING TECHNOLOGY CO.,LTD. |