CN112589940A - 一种木材自动热弯设备 - Google Patents
一种木材自动热弯设备 Download PDFInfo
- Publication number
- CN112589940A CN112589940A CN202011609495.XA CN202011609495A CN112589940A CN 112589940 A CN112589940 A CN 112589940A CN 202011609495 A CN202011609495 A CN 202011609495A CN 112589940 A CN112589940 A CN 112589940A
- Authority
- CN
- China
- Prior art keywords
- wood
- bending
- plate
- plates
- push
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
- 239000002023 wood Substances 0.000 title claims abstract description 113
- 238000013003 hot bending Methods 0.000 title claims abstract description 17
- 238000005452 bending Methods 0.000 claims abstract description 114
- 230000007246 mechanism Effects 0.000 claims abstract description 96
- 239000000463 material Substances 0.000 claims abstract description 69
- 238000013519 translation Methods 0.000 claims abstract description 34
- 238000010411 cooking Methods 0.000 claims abstract description 28
- 238000010438 heat treatment Methods 0.000 claims abstract description 15
- 240000008669 Hedera helix Species 0.000 claims abstract description 8
- 238000001125 extrusion Methods 0.000 claims description 42
- 238000005520 cutting process Methods 0.000 claims description 8
- 238000012545 processing Methods 0.000 abstract description 3
- 238000003825 pressing Methods 0.000 description 9
- 230000008878 coupling Effects 0.000 description 5
- 238000010168 coupling process Methods 0.000 description 5
- 238000005859 coupling reaction Methods 0.000 description 5
- 238000000034 method Methods 0.000 description 5
- 230000008602 contraction Effects 0.000 description 4
- 206010033799 Paralysis Diseases 0.000 description 3
- 230000008569 process Effects 0.000 description 3
- 238000013459 approach Methods 0.000 description 2
- 210000000078 claw Anatomy 0.000 description 2
- 238000013461 design Methods 0.000 description 2
- 238000007493 shaping process Methods 0.000 description 2
- 230000002427 irreversible effect Effects 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 230000007723 transport mechanism Effects 0.000 description 1
- 239000002699 waste material Substances 0.000 description 1
Images






Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B27—WORKING OR PRESERVING WOOD OR SIMILAR MATERIAL; NAILING OR STAPLING MACHINES IN GENERAL
- B27K—PROCESSES, APPARATUS OR SELECTION OF SUBSTANCES FOR IMPREGNATING, STAINING, DYEING, BLEACHING OF WOOD OR SIMILAR MATERIALS, OR TREATING OF WOOD OR SIMILAR MATERIALS WITH PERMEANT LIQUIDS, NOT OTHERWISE PROVIDED FOR; CHEMICAL OR PHYSICAL TREATMENT OF CORK, CANE, REED, STRAW OR SIMILAR MATERIALS
- B27K5/00—Treating of wood not provided for in groups B27K1/00, B27K3/00
- B27K5/06—Softening or hardening of wood
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B27—WORKING OR PRESERVING WOOD OR SIMILAR MATERIAL; NAILING OR STAPLING MACHINES IN GENERAL
- B27H—BENDING WOOD OR SIMILAR MATERIAL; COOPERAGE; MAKING WHEELS FROM WOOD OR SIMILAR MATERIAL
- B27H1/00—Bending wood stock, e.g. boards
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B27—WORKING OR PRESERVING WOOD OR SIMILAR MATERIAL; NAILING OR STAPLING MACHINES IN GENERAL
- B27K—PROCESSES, APPARATUS OR SELECTION OF SUBSTANCES FOR IMPREGNATING, STAINING, DYEING, BLEACHING OF WOOD OR SIMILAR MATERIALS, OR TREATING OF WOOD OR SIMILAR MATERIALS WITH PERMEANT LIQUIDS, NOT OTHERWISE PROVIDED FOR; CHEMICAL OR PHYSICAL TREATMENT OF CORK, CANE, REED, STRAW OR SIMILAR MATERIALS
- B27K5/00—Treating of wood not provided for in groups B27K1/00, B27K3/00
- B27K5/0085—Thermal treatments, i.e. involving chemical modification of wood at temperatures well over 100°C
Landscapes
- Life Sciences & Earth Sciences (AREA)
- Engineering & Computer Science (AREA)
- Wood Science & Technology (AREA)
- Forests & Forestry (AREA)
- Physics & Mathematics (AREA)
- Thermal Sciences (AREA)
- Mechanical Engineering (AREA)
Abstract
本发明涉及木材加工领域,具体是涉及一种木材自动热弯设备,包括蒸煮箱、传送带、压弯装置、平移机构、夹爪机构和收料架,通过将待弯曲的木材装载在模具板上,模具板上的木材通过蒸煮箱的加热软化被传输到传送带上,木材通过传送带传输至压弯装置,木材通过挤压机构挤压至压弯头,挤压木材沿压弯头外边缘形状弯曲,这是夹爪机构夹持已弯曲的木材,启动平移机构,平移机构带动夹爪机构和木材一起移动至收料架上方,最后落料至收料架内,待木材干燥定型,本发明提高了工作效率,减少人力成本的支出,同时整个操作步骤无需人为干预,减少了操作过程中的安全隐患。
Description
技术领域
本发明涉及木材加工领域,具体是涉及一种木材自动热弯设备。
背景技术
木材是有弹性的,在正常受力范围内,木材弯曲产生的应力可以恢复,但超过受力范围,木材会产生永久不可逆形变。木材弯曲是指通过对木材的软化处理和加压,使木材弯曲成型的一种方法,用这种方法制得的曲线型零件,线条自然流畅、形态美观、强度好、省工省料,减少了木材资源的浪费,并能保留木材丰富的天然纹理和色泽,因而在现实生产中应用较广,现有技术中,通过对木材的蒸煮,然后人力取出再架设在木材弯曲装置上,定型后再取下晾干,工作效率低下,同时热处理的木材常常因为操作不当灼伤操作人员。
发明内容
为解决上述技术问题,提供一种木材自动热弯设备,本技术方案解决了提高了工作效率,减少人力成本的支出,同时整个操作步骤无需人为干预,减少了操作过程中的安全隐患。
为达到以上目的,本发明采用的技术方案为:
一种木材自动热弯设备,包括:
模具板,为一块弹性板,两端设有承托板,模具板用于装载木材;
传送机构,包括蒸煮箱和传送带,所述蒸煮箱与传送带呈纵向排成一列,蒸煮箱用于对装在模具板内的木材进行加热软化并传输到传送带上,传送带用于将蒸煮箱内加热软化后的模具板上的木材运输到压弯装置处;
压弯装置,包括压弯箱体、压弯头、挤压机构,所述压弯箱体为长方形箱体位于传送带末端旁侧,压弯头位于压弯箱体上部,挤压机构位于压弯装置内部,压弯箱体用于装载挤压机构,挤压机构通过将传送带传输来的模具板上木材挤压至压弯头,挤压木材沿压弯头外边缘形状弯曲;
移料装置,包括平移机构和夹爪机构,所述平移机构呈水平状态位于压弯装置、传送带和收料架上方,夹爪机构位于平移机构下方且与其固定连接,平移机构用于移动夹爪机构将弯曲后的木材传输到收料架上,夹爪机构用于夹取木材;
收料架,为矩形箱体,位于传送带旁侧,收料架用于装载弯曲后木材。
优选的,所述模具板承托板外边缘为圆弧处理,承托板侧边上设有插槽。优选的,所述蒸煮箱两端分别设有入口和出口,蒸煮箱顶部设有加热管,传送带始端位于蒸煮箱出口处。
优选的,所述传送带高度和压弯箱体高度相互匹配,传送带末端设有一个限位架,限位架顶端固定连接有呈水平状态放置的气缸和限位板,气缸输出轴上固定连接有推入板。
优选的,所述挤压机构包括第一液压缸、弹性压弯板、两块推拉板和两块挤压板,所有推拉板和挤压板两侧侧壁上均设有限位孔,第一液压缸位于压弯箱体内部中央,第一液压缸的输出轴上套设有推拉滑块且与其固定连接,推拉滑块两端分别轴接有两根推拉杆,两根推拉杆远离推拉滑块一端均套设有推拉板,两块推拉板靠近第一液压缸的一端与压弯箱体内部限位杆连接,两块推拉板均通过限位孔轴接有两根连接杆,两根连接杆远离推拉板一端均与两块挤压板的两侧限位孔轴接, 弹性压弯板两端底部分别与两块挤压板固定连接。
优选的,所述挤压板靠近第一液压缸端通过两侧限位孔均固定连接有抵紧块,两块抵紧块靠近第一液压缸侧的侧壁上均设有抵紧板,两块抵紧板均通过两根弹簧与抵紧块连接。
优选的,所述平移机构包括滑台、电机、丝杆、两根导柱和两块立板,两块立板呈竖直状态分别立于压弯箱体和收料架远离传送带的一侧与地面相连,两根导柱均呈水平状态平行放置于两块立板顶端之间,丝杆放置于两根导柱之间且与两根导柱互相平行,滑台设置在丝杆和两根导柱上且被丝杆和两根导柱贯穿通过,滑块上的孔内设有螺纹与丝杆上的螺纹相互配合,靠近收料架一侧立板顶端设有一个安装架,电机固定连接在安装架上,电机的输出轴与丝杆固定连接,夹爪机构固定连接在滑台底部。
优选的,所述夹爪机构包括第二液压缸、驱动块、两根固定杆、四根夹爪臂、四根连接臂和两块夹爪板,第二液压缸固定连接在平移机构下方,驱动块与第二液压缸输出轴固定连接,两块夹爪板呈竖直状态分别设置于第二液压缸两侧,两块夹爪板底端设有一个固定杆,固定杆两端分别于两根为一组的呈对称状态的夹爪臂顶端轴接,四根连接臂远离第二液压缸的一端均与四根夹爪臂的中部轴接,四根连接臂远离夹爪臂的一端两根为一组分别对称与驱动块两端轴接。
优选的,所述两组夹爪臂的底端之间分别轴接有夹持棒和夹持压板,夹持棒上设有插条,插条与模具板上插槽相互匹配,夹持压板上设有防滑条。
优选的,所述收料架具有若干个,收料架底部设有行走轮,收料架背板和门设有矩形镂空孔,门通过合页与收料架活动连接,门上设有把手。
有益效果:首先通过将待弯曲的木材装载在模具板上,模具板上通过入口放置进入到蒸煮箱内,通过加热管对木材进行加热软化,再将木材从出口传出运输到传送带上,已加热软化的木材的被传送带传出到末端,首先抵触到限位架处停留,再由气缸上固定连接的的推入板将木材推入压弯装置上,模具板的圆弧处理为了方便传送带将模具板推入压弯装置上,插槽用于固定木材在未定型的情况下恢复,木材推入压弯装置后,两侧抵紧块通过弹簧推动两侧抵紧板抵紧板通过瘫痪抵触到模板两侧承托板,固定模具板位置,方便压弯装置更好的压弯木材,然后启动第一液压缸,第一液压缸输出轴收缩带动了推拉滑块的上提,推拉滑块的上提带动了两根连接杆的上提,因两块推拉板靠近第一液压缸的一端与压弯箱体内部限位杆连接,所以当连接杆上提时推动了两块推拉板相互绕限位杆运动,推拉板的运动随之带动了推拉板上套设的推拉杆的运动,推拉杆的运动带动了两块挤压板的运动,从而带动了两块挤压板上固定连接的弹性压弯板的抬升和弯折,当弹性压弯板抵触到压弯头时,弹性压弯板沿压弯头外侧边缘贴合弯折,因推拉板和挤压板通过推拉杆连接形成一定活动夹角,使得挤压板在第一液压缸的收缩的情况下更好的贴合压弯头外边缘,推拉板和限位板上的限位孔用于应对需要不同弯度的木材,方便调整推拉板和挤压板的相对位置,当夹爪机构抓取木材后,启动电机,因丝杆与电机输出轴固定连接,所以电机的输出轴的旋转带动丝杆的旋转,随着丝杆的旋转带动了与丝杆螺纹配合的滑块在导柱上滑动,从而更好的带动整个夹爪机构在收料架和压弯装置之间来回夹取木材,压弯装置将木材弯折成需要弯度后,平移机构将夹爪机构移动至压弯装置上方,启动第二液压缸,第二液压缸输出轴的收缩带动了驱动块的上提,驱动块的上提带动了与其两端分别轴接的两根连接臂绕驱动块运动,因夹爪臂顶部连接有固定杆,中部连接有连接臂远离驱动块的一端,所以连接臂的运动带动了夹爪臂绕固定杆的运动,从而使得夹爪臂可以在第二液压缸的收缩的同时对于木材向中心夹取,夹取后平移机构启动将整个夹爪机构和木材一起移动至收料架上方,通过推出液压缸的输出轴使得驱动块的下移,驱动块的下移带动了连接臂的运动,连接臂的运动使得夹爪臂绕固定杆对称张开,从而松开木材,使木材落料至收料架上,当夹爪臂夹取到木材时,夹持棒和夹持压板一起向木材靠近,直至夹紧木材,其中夹持棒上一侧插条在夹持棒靠近模具板时插入模具板插槽内,使得木材不会因未完全定型而恢复,另一侧的夹持压板上的防滑条为了更好夹持木材,使木材不易脱落,当平移机构移动夹爪机构将木材移动至收料架上方时,通过第一液压缸的收缩,使得夹爪机构松开夹持臂,木材落入收料架内,木材因为收料架两侧侧板保持弯曲角度不易变形,背板和门的镂空用于加热弯曲的木材快速晾干,当收料架装满时通过收料架底部的行走轮推走,推入下一个空置的收料架,门把手用于打开门,门通过合页的配合用于将已定型好的木材从收料架内取出。本发明提高了工作效率,减少人力成本的支出,同时整个操作步骤无需人为干预,减少了操作过程中的安全隐患。
附图说明
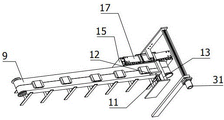
图1为本发明的整体立体示意图;
图2为本发明的局部立体示意图一;
图3为本发明的局部立体示意图二;
图4为本发明的局部立体示意图三;
图5为本发明的局部立体示意图四;
图6为本发明的局部立体示意图五;
图7为本发明的局部立体示意图六;
图8为本发明的局部立体示意图七;
图9为本发明的局部立体示意图八;
图10为本发明的局部立体示意图九;
图11为本发明的局部立体示意图十;
图12为本发明的局部剖面示意图一;
图中标号为:
1-模具板;2-承托板;3-插槽;4-传送机构;5-蒸煮箱;6-出口;7-入口;8-加热管;9-传送带;10-限位架;11-气缸;12-推入板;13-限位板;14-压弯装置;15-压弯箱体;16-限位杆;17-挤压机构;18-第一液压缸;19-推拉板;20-推拉杆;21-推拉滑块;22-挤压板;23-连接杆;24-限位孔;25-弹性压弯板;26-抵紧块;27-弹簧;28-抵紧板;29-压弯头;30-移料装置;31-平移机构;32-滑台;33-丝杆;34-导柱;35-电机;36-立板;37-安装架;38-夹爪机构;39-第二液压缸;40-夹爪板;41-固定杆;42-夹爪臂;43-夹持压板;44-夹持棒;45-插条;46-连接臂;47-驱动块;48-收料架;49-背板;50-门;51-合页;52-把手;53-行走轮。
具体实施方式
以下描述用于揭露本发明以使本领域技术人员能够实现本发明。以下描述中的优选实施例只作为举例,本领域技术人员可以想到其他显而易见的变型。
参照图1-12所示,一种木材自动热弯设备,包括:
模具板1为一块弹性板,两端设有承托板2,模具板1用于装载木材;
传送机构4包括蒸煮箱5和传送带9,所述蒸煮箱5与传送带9呈纵向排成一列,蒸煮箱5用于对装在模具板1内的木材进行加热软化并传输到传送带9上,传送带9用于将蒸煮箱5内加热软化后的模具板1上的木材运输到压弯装置14处;
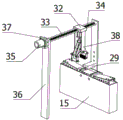
压弯装置14包括压弯箱体15、压弯头29、挤压机构17,所述压弯箱体15为长方形箱体位于传送带9末端旁侧,压弯头29位于压弯箱体15上部,挤压机构17位于压弯装置14内部,压弯箱体15用于装载挤压机构17,挤压机构17通过将传送带9传输来的模具板1上木材挤压至压弯头29,挤压木材沿压弯头29外边缘形状弯曲;
移料装置30包括平移机构31和夹爪机构38,所述平移机构31呈水平状态位于压弯装置14、传送带9和收料架48上方,夹爪机构38位于平移机构31下方且与其固定连接,平移机构31用于移动夹爪机构38将弯曲后的木材传输到收料架48上,夹爪机构38用于夹取木材;
收料架48为矩形箱体,位于传送带9旁侧,收料架48用于装载弯曲后木材。
首先通过将待弯曲的木材装载在模具板1上,模具板1上的木材通过蒸煮箱5的加热软化被传输到传送带9上,木材通过传送带9传输至压弯装置14,木材通过挤压机构17挤压至压弯头29,挤压木材沿压弯头29外边缘形状弯曲,这是夹爪机构38夹持已弯曲的木材,启动平移机构31,平移机构31带动夹爪机构38和木材一起移动至收料架48上方,最后落料至收料架48内,待木材干燥定型。
所述模具板1承托板2外边缘为圆弧处理,承托板2侧边上设有插槽3。圆弧处理为了方便传送带9将模具板1推入压弯装置14上,插槽3用于固定木材在未定型的情况下恢复。
所述蒸煮箱5两端分别设有入口7和出口6,蒸煮箱5顶部设有加热管8,传送带9始端位于蒸煮箱5出口6处。模具板1上通过入口7放置进入到蒸煮箱5内,通过加热管8对木材进行加热软化,再将木材从出口6传出运输到传送带9上。
所述传送带9高度和压弯箱体15高度相互匹配,传送带9末端设有一个限位架10,限位架10顶端固定连接有呈水平状态放置的气缸11和限位板13,气缸11输出轴上固定连接有推入板12。已加热软化的木材的被传送带9传出到末端,首先抵触到限位架10处停留,再由气缸11上固定连接的的推入板12将木材推入压弯装置14上。
所述挤压机构17包括第一液压缸18、弹性压弯板25、两块推拉板19和两块挤压板22,所有推拉板19和挤压板22两侧侧壁上均设有限位孔24,第一液压缸18位于压弯箱体15内部中央,第一液压缸18的输出轴上套设有推拉滑块21且与其固定连接,推拉滑块21两端分别轴接有两根推拉杆20,两根推拉杆20远离推拉滑块21一端均套设有推拉板19,两块推拉板19靠近第一液压缸18的一端与压弯箱体15内部限位杆16连接,两块推拉板19均通过限位孔24轴接有两根连接杆23,两根连接杆23远离推拉板19一端均与两块挤压板22的两侧限位孔24轴接, 弹性压弯板25两端底部分别与两块挤压板22固定连接。木材通过传送带9移动至压弯装置14上,启动第一液压缸18,第一液压缸18输出轴收缩带动了推拉滑块21的上提,推拉滑块21的上提带动了两根连接杆23的上提,因两块推拉板19靠近第一液压缸18的一端与压弯箱体15内部限位杆16连接,所以当连接杆23上提时推动了两块推拉板19相互绕限位杆16运动,推拉板19的运动随之带动了推拉板19上套设的推拉杆20的运动,推拉杆20的运动带动了两块挤压板22的运动,从而带动了两块挤压板22上固定连接的弹性压弯板25的抬升和弯折,当弹性压弯板25抵触到压弯头29时,弹性压弯板25沿压弯头29外侧边缘贴合弯折,因推拉板19和挤压板22通过推拉杆20连接形成一定活动夹角,使得挤压板22在第一液压缸18的收缩的情况下更好的贴合压弯头29外边缘,推拉板19和限位板13上的限位孔24用于应对需要不同弯度的木材,方便调整推拉板19和挤压板22的相对位置。
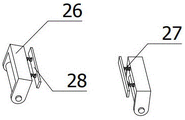
所述挤压板22靠近第一液压缸18端通过两侧限位孔24均固定连接有抵紧块26,两块抵紧块26靠近第一液压缸18侧的侧壁上均设有抵紧板28,两块抵紧板28均通过两根弹簧27与抵紧块26连接。当传送带9通过限位板13截停木材后,推入压弯装置14上,两侧抵紧块26通过弹簧27推动两侧抵紧板28抵紧板28通过瘫痪抵触到模板两侧承托板2,固定模具板1位置,方便压弯装置14更好的压弯木材。
所述平移机构31包括滑台32、电机35、丝杆33、两根导柱34和两块立板36,两块立板36呈竖直状态分别立于压弯箱体15和收料架48远离传送带9的一侧与地面相连,两根导柱34均呈水平状态平行放置于两块立板36顶端之间,丝杆33放置于两根导柱34之间且与两根导柱34互相平行,滑台32设置在丝杆33和两根导柱34上且被丝杆33和两根导柱34贯穿通过,滑块上的孔内设有螺纹与丝杆33上的螺纹相互配合,靠近收料架48一侧立板36顶端设有一个安装架37,电机35固定连接在安装架37上,电机35的输出轴与丝杆33固定连接,夹爪机构38固定连接在滑台32底部。当夹爪机构38抓取木材后,启动电机35,因丝杆33与电机35输出轴固定连接,所以电机35的输出轴的旋转带动丝杆33的旋转,随着丝杆33的旋转带动了与丝杆33螺纹配合的滑块在导柱34上滑动,从而更好的带动整个夹爪机构38在收料架48和压弯装置14之间来回夹取木材。
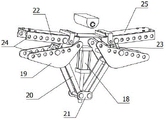
所述夹爪机构38包括第二液压缸39、驱动块47、两根固定杆41、四根夹爪臂42、四根连接臂46和两块夹爪板40,第二液压缸39固定连接在平移机构31下方,驱动块47与第二液压缸39输出轴固定连接,两块夹爪板40呈竖直状态分别设置于第二液压缸39两侧,两块夹爪板40底端设有一个固定杆41,固定杆41两端分别于两根为一组的呈对称状态的夹爪臂42顶端轴接,四根连接臂46远离第二液压缸39的一端均与四根夹爪臂42的中部轴接,四根连接臂46远离夹爪臂42的一端两根为一组分别对称与驱动块47两端轴接。当压弯装置14将木材弯折成需要弯度后,平移机构31将夹爪机构38移动至压弯装置14上方,启动第二液压缸39,第二液压缸39输出轴的收缩带动了驱动块47的上提,驱动块47的上提带动了与其两端分别轴接的两根连接臂46绕驱动块47运动,因夹爪臂42顶部连接有固定杆41,中部连接有连接臂46远离驱动块47的一端,所以连接臂46的运动带动了夹爪臂42绕固定杆41的运动,从而使得夹爪臂42可以在第二液压缸39的收缩的同时对于木材向中心夹取,夹取后平移机构31启动将整个夹爪机构38和木材一起移动至收料架48上方,通过推出液压缸的输出轴使得驱动块47的下移,驱动块47的下移带动了连接臂46的运动,连接臂46的运动使得夹爪臂42绕固定杆41对称张开,从而松开木材,使木材落料至收料架48上。
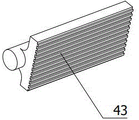
所述两组夹爪臂42的底端之间分别轴接有夹持棒44和夹持压板43,夹持棒44上设有插条45,插条45与模具板1上插槽3相互匹配,夹持压板43上设有防滑条。当夹爪臂42夹取到木材时,夹持棒44和夹持压板43一起向木材靠近,直至夹紧木材,其中夹持棒44上一侧插条45在夹持棒44靠近模具板1时插入模具板1插槽3内,使得木材不会因未完全定型而恢复,另一侧的夹持压板43上的防滑条为了更好夹持木材,使木材不易脱落。
所述收料架48具有若干个,收料架48底部设有行走轮53,收料架48背板49和门50设有矩形镂空孔,门50通过合页51与收料架48活动连接,门50上设有把手52。当平移机构31移动夹爪机构38将木材移动至收料架48上方时,通过第一液压缸18的收缩,使得夹爪机构38松开夹持臂,木材落入收料架48内,木材两端因为抵触到两侧侧板上从而保持弯曲角度不易变形,背板49和门50的镂空用于加热弯曲的木材快速晾干,当收料架48装满时通过收料架48底部的行走轮53推走,推入下一个空置的收料架48。
本发明的工作原理:
首先通过将待弯曲的木材装载在模具板1上,模具板1上通过入口7放置进入到蒸煮箱5内,通过加热管8对木材进行加热软化,再将木材从出口6传出运输到传送带9上,已加热软化的木材的被传送带9传出到末端,首先抵触到限位架10处停留,再由气缸11上固定连接的的推入板12将木材推入压弯装置14上,模具板1的圆弧处理为了方便传送带9将模具板1推入压弯装置14上,插槽3用于固定木材在未定型的情况下恢复,木材推入压弯装置14后,两侧抵紧块26通过弹簧27推动两侧抵紧板28抵紧板28通过瘫痪抵触到模板两侧承托板2,固定模具板1位置,方便压弯装置14更好的压弯木材,然后启动第一液压缸18,第一液压缸18输出轴收缩带动了推拉滑块21的上提,推拉滑块21的上提带动了两根连接杆23的上提,因两块推拉板19靠近第一液压缸18的一端与压弯箱体15内部限位杆16连接,所以当连接杆23上提时推动了两块推拉板19相互绕限位杆16运动,推拉板19的运动随之带动了推拉板19上套设的推拉杆20的运动,推拉杆20的运动带动了两块挤压板22的运动,从而带动了两块挤压板22上固定连接的弹性压弯板25的抬升和弯折,当弹性压弯板25抵触到压弯头29时,弹性压弯板25沿压弯头29外侧边缘贴合弯折,因推拉板19和挤压板22通过推拉杆20连接形成一定活动夹角,使得挤压板22在第一液压缸18的收缩的情况下更好的贴合压弯头29外边缘,推拉板19和限位板13上的限位孔24用于应对需要不同弯度的木材,方便调整推拉板19和挤压板22的相对位置,当夹爪机构38抓取木材后,启动电机35,因丝杆33与电机35输出轴固定连接,所以电机35的输出轴的旋转带动丝杆33的旋转,随着丝杆33的旋转带动了与丝杆33螺纹配合的滑块在导柱34上滑动,从而更好的带动整个夹爪机构38在收料架48和压弯装置14之间来回夹取木材,压弯装置14将木材弯折成需要弯度后,平移机构31将夹爪机构38移动至压弯装置14上方,启动第二液压缸39,第二液压缸39输出轴的收缩带动了驱动块47的上提,驱动块47的上提带动了与其两端分别轴接的两根连接臂46绕驱动块47运动,因夹爪臂42顶部连接有固定杆41,中部连接有连接臂46远离驱动块47的一端,所以连接臂46的运动带动了夹爪臂42绕固定杆41的运动,从而使得夹爪臂42可以在第二液压缸39的收缩的同时对于木材向中心夹取,夹取后平移机构31启动将整个夹爪机构38和木材一起移动至收料架48上方,通过推出液压缸的输出轴使得驱动块47的下移,驱动块47的下移带动了连接臂46的运动,连接臂46的运动使得夹爪臂42绕固定杆41对称张开,从而松开木材,使木材落料至收料架48上,当夹爪臂42夹取到木材时,夹持棒44和夹持压板43一起向木材靠近,直至夹紧木材,其中夹持棒44上一侧插条45在夹持棒44靠近模具板1时插入模具板1插槽3内,使得木材不会因未完全定型而恢复,另一侧的夹持压板43上的防滑条为了更好夹持木材,使木材不易脱落,当平移机构31移动夹爪机构38将木材移动至收料架48上方时,通过第一液压缸18的收缩,使得夹爪机构38松开夹持臂,木材落入收料架48内,木材因为收料架48两侧侧板保持弯曲角度不易变形,背板49和门50的镂空用于加热弯曲的木材快速晾干,当收料架48装满时通过收料架48底部的行走轮53推走,推入下一个空置的收料架48。
以上描述了本发明的基本原理、主要特征和本发明的优点。本行业的技术人员应该了解,本发明不受上述实施例的限制,上述实施例和说明书中描述的只是本发明的原理,在不脱离本发明精神和范围的前提下本发明还会有各种变化和改进,这些变化和改进都落入要求保护的本发明的范围内。本发明要求的保护范围由所附的权利要求书及其等同物界定。
Claims (10)
1.一种木材自动热弯设备,其特征在于,包括:
模具板(1),为 一块弹性板,两端设有承托板(2),模具板(1)用于装载木材;
传送机构(4),包括蒸煮箱(5)和传送带(9),所述蒸煮箱(5)与传送带(9)呈纵向排成一列,蒸煮箱(5)用于对装在模具板(1)内的木材进行加热软化并传输到传送带(9)上,传送带(9)用于将蒸煮箱(5)内加热软化后的模具板(1)上的木材运输到压弯装置(14)处;
压弯装置(14),包括压弯箱体(15)、压弯头(29)、挤压机构(17),所述压弯箱体(15)为长方形箱体位于传送带(9)末端旁侧,压弯头(29)位于压弯箱体(15)上部,挤压机构(17)位于压弯装置(14)内部,压弯箱体(15)用于装载挤压机构(17),挤压机构(17)通过将传送带(9)传输来的模具板(1)上木材挤压至压弯头(29),挤压木材沿压弯头(29)外边缘形状弯曲;
移料装置(30),包括平移机构(31)和夹爪机构(38),所述平移机构(31)呈水平状态位于压弯装置(14)、传送带(9)和收料架(48)上方,夹爪机构(38)位于平移机构(31)下方且与其固定连接,平移机构(31)用于移动夹爪机构(38)将弯曲后的木材传输到收料架(48)上,夹爪机构(38)用于夹取木材;
收料架(48),为矩形箱体,位于传送带(9)旁侧,收料架(48)用于装载弯曲后木材。
2.根据权利要求1所述的一种木材自动热弯设备,其特征在于,所述模具板(1)承托板(2)外边缘为圆弧处理,承托板(2)侧边上设有插槽(3)。
3.根据权利要求1所述的一种木材自动热弯设备,其特征在于,所述蒸煮箱(5)两端分别设有入口(7)和出口(6),蒸煮箱(5)顶部设有加热管(8),传送带(9)始端位于蒸煮箱(5)出口(6)处。
4.根据权利要求1所述的一种木材自动热弯设备,其特征在于,所述传送带(9)高度和压弯箱体(15)高度相互匹配,传送带(9)末端设有一个限位架(10),限位架(10)顶端固定连接有呈水平状态放置的气缸(11)和限位板(13),气缸(11)输出轴上固定连接有推入板(12)。
5.根据权利要求1所述的一种木材自动热弯设备,其特征在于,所述挤压机构(17)包括第一液压缸(18)、弹性压弯板(25)、两块推拉板(19)和两块挤压板(22),所有推拉板(19)和挤压板(22)两侧侧壁上均设有限位孔(24),第一液压缸(18)位于压弯箱体(15)内部中央,第一液压缸(18)的输出轴上套设有推拉滑块(21)且与其固定连接,推拉滑块(21)两端分别轴接有两根推拉杆(20),两根推拉杆(20)远离推拉滑块(21)一端均套设有推拉板(19),两块推拉板(19)靠近第一液压缸(18)的一端与压弯箱体(15)内部限位杆(16)连接,两块推拉板(19)均通过限位孔(24)轴接有两根连接杆(23),两根连接杆(23)远离推拉板(19)一端均与两块挤压板(22)的两侧限位孔(24)轴接, 弹性压弯板(25)两端底部分别与两块挤压板(22)固定连接。
6.根据权利要求5所述的一种木材自动热弯设备,其特征在于,所述挤压板(22)靠近第一液压缸(18)端通过两侧限位孔(24)均固定连接有抵紧块(26),两块抵紧块(26)靠近第一液压缸(18)侧的侧壁上均设有抵紧板(28),两块抵紧板(28)均通过两根弹簧(27)与抵紧块(26)连接。
7.根据权利要求1所述的一种木材自动热弯设备,其特征在于,所述平移机构(31)包括滑台(32)、电机(35)、丝杆(33)、两根导柱(34)和两块立板(36),两块立板(36)呈竖直状态分别立于压弯箱体(15)和收料架(48)远离传送带(9)的一侧与地面相连,两根导柱(34)均呈水平状态平行放置于两块立板(36)顶端之间,丝杆(33)放置于两根导柱(34)之间且与两根导柱(34)互相平行,滑台(32)设置在丝杆(33)和两根导柱(34)上且被丝杆(33)和两根导柱(34)贯穿通过,滑台(32)上的孔内设有螺纹与丝杆(33)上的螺纹相互配合,靠近收料架(48)一侧立板(36)顶端设有一个安装架(37),电机(35)固定连接在安装架(37)上,电机(35)的输出轴与丝杆(33)固定连接,夹爪机构(38)固定连接在滑台(32)底部。
8.根据权利要求1所述的一种木材自动热弯设备,其特征在于,所述夹爪机构(38)包括第二液压缸(39)、驱动块(47)、固定杆(41)、四根夹爪臂(42)、四根连接臂(46)和两块夹爪板(40),第二液压缸(39)固定连接在平移机构(31)下方,驱动块(47)与第二液压缸(39)输出轴固定连接,两块夹爪板(40)呈竖直状态分别设置于第二液压缸(39)两侧,两块夹爪板(40)底端设有一个固定杆(41),固定杆(41)两端分别于两根为一组的呈对称状态的夹爪臂(42)顶端轴接,四根连接臂(46)远离第二液压缸(39)的一端均与四根夹爪臂(42)的中部轴接,四根连接臂(46)远离夹爪臂(42)的一端两根为一组分别对称与驱动块(47)两端轴接。
9.根据权利要求8所述的一种木材自动热弯设备,其特征在于,所述两组夹爪臂(42)的底端之间分别轴接有夹持棒(44)和夹持压板(43),夹持棒(44)上设有插条(45),插条(45)与模具板(1)上插槽(3)相互匹配,夹持压板(43)上设有防滑条。
10.根据权利要求1所述的一种木材自动热弯设备,其特征在于,所述收料架(48)具有若干个,收料架(48)底部设有行走轮(53),收料架(48)背板(49)和门(50)设有矩形镂空孔,门(50)通过合页(51)与收料架(48)活动连接,门(50)上设有把手(52)。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202011609495.XA CN112589940A (zh) | 2020-12-31 | 2020-12-31 | 一种木材自动热弯设备 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202011609495.XA CN112589940A (zh) | 2020-12-31 | 2020-12-31 | 一种木材自动热弯设备 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN112589940A true CN112589940A (zh) | 2021-04-02 |
Family
ID=75206280
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202011609495.XA Withdrawn CN112589940A (zh) | 2020-12-31 | 2020-12-31 | 一种木材自动热弯设备 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN112589940A (zh) |
Cited By (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN113231182A (zh) * | 2021-06-04 | 2021-08-10 | 叶兵 | 一种绿色建筑材料再生混凝土的生产方法 |
| CN114136775A (zh) * | 2021-11-18 | 2022-03-04 | 安徽科技学院 | 一种低维光电材料的性能测试装置 |
| CN114701032A (zh) * | 2022-04-11 | 2022-07-05 | 张丹 | 一种铁锹木柄成型装置 |
| CN115091568A (zh) * | 2022-08-01 | 2022-09-23 | 宿州广洋木业有限公司 | 一种木材曲型加工装置 |
| CN116423596A (zh) * | 2023-03-13 | 2023-07-14 | 重庆善达飞包装制品有限公司 | 一种木箱加工用数控折弯机 |
| CN117260907A (zh) * | 2023-10-09 | 2023-12-22 | 赣州森泰竹木有限公司 | 一种合成大弧竹板逐条压接装置 |
| WO2025213385A1 (zh) * | 2024-04-10 | 2025-10-16 | 安徽汇丰工艺品股份有限公司 | 一种柳木制品弯折辅助装置 |
-
2020
- 2020-12-31 CN CN202011609495.XA patent/CN112589940A/zh not_active Withdrawn
Cited By (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN113231182A (zh) * | 2021-06-04 | 2021-08-10 | 叶兵 | 一种绿色建筑材料再生混凝土的生产方法 |
| CN114136775A (zh) * | 2021-11-18 | 2022-03-04 | 安徽科技学院 | 一种低维光电材料的性能测试装置 |
| CN114136775B (zh) * | 2021-11-18 | 2023-12-12 | 安徽科技学院 | 一种低维光电材料的性能测试装置 |
| CN114701032A (zh) * | 2022-04-11 | 2022-07-05 | 张丹 | 一种铁锹木柄成型装置 |
| CN115091568A (zh) * | 2022-08-01 | 2022-09-23 | 宿州广洋木业有限公司 | 一种木材曲型加工装置 |
| CN116423596A (zh) * | 2023-03-13 | 2023-07-14 | 重庆善达飞包装制品有限公司 | 一种木箱加工用数控折弯机 |
| CN117260907A (zh) * | 2023-10-09 | 2023-12-22 | 赣州森泰竹木有限公司 | 一种合成大弧竹板逐条压接装置 |
| WO2025213385A1 (zh) * | 2024-04-10 | 2025-10-16 | 安徽汇丰工艺品股份有限公司 | 一种柳木制品弯折辅助装置 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN1125713C (zh) | 木质纤维板的模制方法和装置 | |
| CN212682118U (zh) | 铝板折弯机 | |
| CN108857351B (zh) | 轨枕套筒智能化锁付系统 | |
| CN112134123B (zh) | 一种6 Pin线材公座自动组装机 | |
| CN114571770A (zh) | 一种石墨板自动热压成型加工设备及加工方法 | |
| CN112356182A (zh) | 自动拼条机 | |
| CN216067915U (zh) | 一种竹家居产品生产用多复合竹板材智能热压装置 | |
| CN104015245A (zh) | 一种异型砖的制砖设备及其方法 | |
| US4462781A (en) | Apparatus for feeding and positioning clay blanks and molding bricks therefrom | |
| CN112931661A (zh) | 一种龙珠茶全自动生产设备 | |
| CN112721298A (zh) | 一种食品盒成型一体机 | |
| CN217346305U (zh) | 一种用于石英石脱模的传送分离装置 | |
| CN218073433U (zh) | 一种豆腐压滤用高效推送设备 | |
| CN213352778U (zh) | 一种木板热压加工用热压机的对齐装置 | |
| CN214354441U (zh) | 一种纸盒生产线 | |
| CN111377131B (zh) | 一种医用组合瓶盖及其生产工艺 | |
| CN212737033U (zh) | 吸塑机的成型装置 | |
| CN115366217A (zh) | 人造板热压整型机及其工作方法 | |
| CN114474808A (zh) | 轮胎硫化生产线 | |
| CN221136274U (zh) | 一种混凝土砌块高效成型装置 | |
| CN216137895U (zh) | 一种用于建筑挡板生产的弯折设备 | |
| CN221456784U (zh) | 一种吸塑模具加工用快速取出装置 | |
| CN223339938U (zh) | 一种塑胶模具的液压顶出结构 | |
| CN221391893U (zh) | 一种热压成型装置 | |
| CN218196483U (zh) | 一种有利于压板同步升降的压模结构 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| WW01 | Invention patent application withdrawn after publication | ||
| WW01 | Invention patent application withdrawn after publication |
Application publication date: 20210402 |