CN112427874A - 转向架构架总组装用工装 - Google Patents
转向架构架总组装用工装 Download PDFInfo
- Publication number
- CN112427874A CN112427874A CN202011439072.8A CN202011439072A CN112427874A CN 112427874 A CN112427874 A CN 112427874A CN 202011439072 A CN202011439072 A CN 202011439072A CN 112427874 A CN112427874 A CN 112427874A
- Authority
- CN
- China
- Prior art keywords
- seat
- crosspiece
- bogie frame
- jacking
- screw
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K37/00—Auxiliary devices or processes, not specially adapted for a procedure covered by only one of the other main groups of this subclass
- B23K37/04—Auxiliary devices or processes, not specially adapted for a procedure covered by only one of the other main groups of this subclass for holding or positioning work
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K37/00—Auxiliary devices or processes, not specially adapted for a procedure covered by only one of the other main groups of this subclass
- B23K37/04—Auxiliary devices or processes, not specially adapted for a procedure covered by only one of the other main groups of this subclass for holding or positioning work
- B23K37/0426—Fixtures for other work
- B23K37/0435—Clamps
- B23K37/0443—Jigs
Landscapes
- Physics & Mathematics (AREA)
- Optics & Photonics (AREA)
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Connection Of Plates (AREA)
Abstract
本发明涉及转向架加工技术领域,尤其是一种转向架构架总组装用工装。一种转向架构架总组装用工装,包括基础平台,基础平台的两侧有排布有两个侧向夹紧座,基础平台中间平行的安装的三组横档夹紧座,基础平台的外圈有多个侧壁顶紧座,横档夹紧座之间都有定位座,侧向夹紧座和侧壁顶紧座的正对面都有等高座,定位座的正对面都有横档顶紧座。这种转向架构架总组装用工装可以十分有效的在焊接过程中紧固转向架构架各个梁,并且能够完全保证转向架构架结构的不变形,能够很好的完成组焊,操作方便简便,大大减少了人力和时间成本。
Description
技术领域
本发明涉及转向架加工技术领域,尤其是一种转向架构架总组装用工装。
背景技术
转向架在组装焊接的过程中需做到中心线对称,且需要保证构架的刚度,必须进行完成的组装焊接,需要较长的平台,对平台的刚度要求较高,且需要多处固定才能保证结构的不变形,对结构的固定需要太多的人力物力。
发明内容
为了克服现有的转向架加工过程中存在的不足,本发明提供了一种转向架构架总组装用工装。
本发明解决其技术问题所采用的技术方案是:一种转向架构架总组装用工装,包括基础平台,基础平台的两侧有排布有两个侧向夹紧座,基础平台中间平行的安装的三组横档夹紧座,基础平台的外圈有多个侧壁顶紧座,横档夹紧座之间都有定位座,侧向夹紧座和侧壁顶紧座的正对面都有等高座,定位座的正对面都有横档顶紧座。
根据本发明的另一个实施例,进一步包括,基础平台的左侧有两组下横梁顶紧座。
根据本发明的另一个实施例,进一步包括,下横梁顶紧座包括槽状的下横梁顶紧座固定板,下横梁顶紧座固定板中部有螺孔,螺栓五旋入到螺孔内。
根据本发明的另一个实施例,进一步包括,在横向的等高座的外侧有压紧座。
根据本发明的另一个实施例,进一步包括,压紧座包括压紧座安装板,压紧座安装板的顶端有螺套三,螺杆三旋入到螺套三内。
根据本发明的另一个实施例,进一步包括,在基础平台的横向和纵向的中心线上有中心座。
根据本发明的另一个实施例,进一步包括,侧向夹紧座和横档夹紧座结构一致,侧向夹紧座和横档夹紧座包括开口状的夹紧座安装板,压杆一下端通过轴活动安装在夹紧座安装板内,压杆一的中部有定位孔,销穿过夹紧座安装板上部的孔以及定位孔,压杆一的顶端有螺套一,螺套一内旋入有螺杆一。
根据本发明的另一个实施例,进一步包括,侧壁顶紧座和横档顶紧座结构一致,侧壁顶紧座和横档顶紧座包括开口状的顶紧座安装板,压杆二下端通过轴活动安装在顶紧座安装板内,压杆二的中部有定位孔,销穿过顶紧座安装板上部的孔以及定位孔,压杆二的顶端有螺套二,螺套二内旋入有螺杆二。
根据本发明的另一个实施例,进一步包括,横档夹紧座包括横档夹紧座安装板,横档夹紧座安装板前端有支撑板,支撑板中部有螺孔,螺杆四旋入到螺孔内,螺杆四上有锁紧螺母。
本发明的有益效果是,这种转向架构架总组装用工装可以十分有效的在焊接过程中紧固转向架构架各个梁,并且能够完全保证转向架构架结构的不变形,在构架组焊的过程中也能很好的保证构架各梁处于同一平面,能够很好的完成组焊,操作方便简便,大大减少了人力和时间成本。
另外这种转向架构架总组装用工装,类浇铸形式的平台,有着3000吨的承载能力,并且刚性强,在平台吊运的过程中更不会产生变形。
附图说明
下面结合附图和实施例对本发明进一步说明。
图1是本发明的结构示意图;
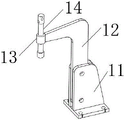
图2是本发明的侧向夹紧座和横档夹紧座的结构示意图;
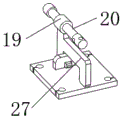
图3是本发明的下横梁压紧座结构示意图;
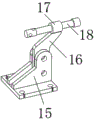
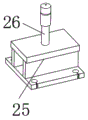
图4是本发明的侧壁顶紧座和横档顶紧座结构示意图;
图5是本发明的定位座的结构示意图;
图6是本发明的下横梁顶紧座的结构示意图;
图7是本发明的使用状态图;
图中1、基础平台,2、侧向夹紧座,3、横档夹紧座,4、侧壁顶紧座,5、定位座,6、等高座,7、横档顶紧座,8、下横梁顶紧座,9、压紧座,10、中心座,11、夹紧座安装板,12、压杆一,13、螺套一,14、螺杆一,15、顶紧座安装板,16、压杆二,17、螺套二,18、螺杆二,19、螺套三,20、螺杆三,21、横档夹紧座安装板,22、支撑板,23、螺杆四,24、锁紧螺母,25、下横梁顶紧座固定板,26、螺栓五,27、压紧座安装板。
具体实施方式
如图1-6是本发明的结构示意图,一种转向架构架总组装用工装,包括基础平台1,基础平台1的两侧有排布有两个侧向夹紧座2,基础平台1中间平行的安装的三组横档夹紧座3,基础平台1的外圈有多个侧壁顶紧座4,横档夹紧座3之间都有定位座5,侧向夹紧座2和侧壁顶紧座4的正对面都有等高座6,定位座5的正对面都有横档顶紧座7。
这种转向架构架总组装用工装在使用的时候,将需要加工的转向架构架采用吊装设备将其吊运到该工装的上方,随后通过等高座6对转向架构架对其下方进行支撑,随后通过侧壁顶紧座4对转向架架构的侧壁进行夹紧固定,同时通过定位座5对转向架构架的横档部位进行定位,最后通过横档顶紧座7以及定位座5之间的夹持对横档的反向进行锁止,侧向夹紧座2在转向架构架的两侧从上往下进行压紧,实现多方向的对转向架构架的锁止固定。
根据本发明的另一个实施例,进一步包括,基础平台1的左侧有两组下横梁顶紧座8。
下横梁顶紧座8能够对转向架构架的前端下部进行支撑、顶紧,满足固定的需求。
根据本发明的另一个实施例,进一步包括,下横梁顶紧座8包括槽状的下横梁顶紧座固定板25,下横梁顶紧座固定板25中部有螺孔,螺栓五26旋入到螺孔内。
通过转动螺栓五26使螺栓端部的顶块进行上移,完成顶紧的目的。
根据本发明的另一个实施例,进一步包括,在横向的等高座6的外侧有压紧座9。
压紧座9能够对转向架构架的下方侧壁进行压紧操作,能够满足定位的需求。
根据本发明的另一个实施例,进一步包括,压紧座9包括压紧座安装板27,压紧座安装板27的顶端有螺套三19,螺杆三20旋入到螺套三19内。
螺杆三20在转动之后在螺套三19进行移动,最终螺杆三20端部的顶块挤压在压紧的位置,实现固定。
根据本发明的另一个实施例,进一步包括,在基础平台1的横向和纵向的中心线上有中心座10。
中心座10做为参考,便于对其进行安装的定位。
根据本发明的另一个实施例,进一步包括,侧向夹紧座2和横档夹紧座3结构一致,侧向夹紧座2和横档夹紧座3包括开口状的夹紧座安装板11,压杆一12下端通过轴活动安装在夹紧座安装板11内,压杆一12的中部有定位孔,销穿过夹紧座安装板11上部的孔以及定位孔,压杆一12的顶端有螺套一13,螺套一13内旋入有螺杆一14。
侧向夹紧座2和横档夹紧座3在使用的时候,先将销从夹紧座安装板11以及压杆一12中部的定位孔中抽出,将压杆一12沿着夹紧座安装板11下方的轴进行转动,使压杆一12处于打开状态,便于转向架构架进行安放,安放完毕之后再转动压杆一12,最后再将销插回,转动螺杆一14完成压紧操作。
根据本发明的另一个实施例,进一步包括,侧壁顶紧座4和横档顶紧座7结构一致,侧壁顶紧座4和横档顶紧座7包括开口状的顶紧座安装板15,压杆二16下端通过轴活动安装在顶紧座安装板15内,压杆二16的中部有定位孔,销穿过顶紧座安装板15上部的孔以及定位孔,压杆二16的顶端有螺套二17,螺套二17内旋入有螺杆二18。
侧壁顶紧座4和横档顶紧座7在使用的时候,先将销从顶紧座安装板15以及压杆二16中部的定位孔中抽出,将压杆二16沿着顶紧座安装板15下方的轴进行转动,使压杆二16处于打开状态,便于转向架构架进行安放,安放完毕之后再转动压杆二16,最后再将销插回,转动螺杆二18完成压紧操作。
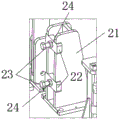
根据本发明的另一个实施例,进一步包括,横档夹紧座3包括横档夹紧座安装板21,横档夹紧座安装板21前端有支撑板22,支撑板22中部有螺孔,螺杆四23旋入到螺孔内,螺杆四23上有锁紧螺母24。
横档夹紧座3通过调节在支撑板2上的螺栓四23的位置,完成对顶紧操作,最后通过转动锁紧螺母24对螺栓四23的相对位置进行固定。
以上说明对本发明而言只是说明性的,而非限制性的,本领域普通技术人员理解,在不脱离所附权利要求所限定的精神和范围的情况下,可做出许多修改、变化或等效,但都将落入本发明的保护范围内。
Claims (9)
1.一种转向架构架总组装用工装,包括基础平台(1),其特征是,基础平台(1)的两侧有排布有两个侧向夹紧座(2),基础平台(1)中间平行的安装的三组横档夹紧座(3),基础平台(1)的外圈有多个侧壁顶紧座(4),横档夹紧座(3)之间都有定位座(5),侧向夹紧座(2)和侧壁顶紧座(4)的正对面都有等高座(6),定位座(5)的正对面都有横档顶紧座(7)。
2.根据权利要求1所述的转向架构架总组装用工装,其特征是,基础平台(1)的左侧有两组下横梁顶紧座(8)。
3.根据权利要求2所述的转向架构架总组装用工装,其特征是,下横梁顶紧座(8)包括槽状的下横梁顶紧座固定板(25),下横梁顶紧座固定板(25)中部有螺孔,螺栓五(26)旋入到螺孔内。
4.根据权利要求1所述的转向架构架总组装用工装,其特征是,在横向的等高座(6)的外侧有压紧座(9)。
5.根据权利要求4所述的转向架构架总组装用工装,其特征是,压紧座(9)包括压紧座安装板(27),压紧座安装板(27)的顶端有螺套三(19),螺杆三(20)旋入到螺套三(19)内。
6.根据权利要求1所述的转向架构架总组装用工装,其特征是,在基础平台(1)的横向和纵向的中心线上有中心座(10)。
7.根据权利要求1所述的转向架构架总组装用工装,其特征是,侧向夹紧座(2)和横档夹紧座(3)结构一致,侧向夹紧座(2)和横档夹紧座(3)包括开口状的夹紧座安装板(11),压杆一(12)下端通过轴活动安装在夹紧座安装板(11)内,压杆一(12)的中部有定位孔,销穿过夹紧座安装板(11)上部的孔以及定位孔,压杆一(12)的顶端有螺套一(13),螺套一(13)内旋入有螺杆一(14)。
8.根据权利要求1所述的转向架构架总组装用工装,其特征是,侧壁顶紧座(4)和横档顶紧座(7)结构一致,侧壁顶紧座(4)和横档顶紧座(7)包括开口状的顶紧座安装板(15),压杆二(16)下端通过轴活动安装在顶紧座安装板(15)内,压杆二(16)的中部有定位孔,销穿过顶紧座安装板(15)上部的孔以及定位孔,压杆二(16)的顶端有螺套二(17),螺套二(17)内旋入有螺杆二(18)。
9.根据权利要求1所述的转向架构架总组装用工装,其特征是,横档夹紧座(3)包括横档夹紧座安装板(21),横档夹紧座安装板(21)前端有支撑板(22),支撑板(22)中部有螺孔,螺杆四(23)旋入到螺孔内,螺杆四(23)上有锁紧螺母(24)。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202011439072.8A CN112427874A (zh) | 2020-12-11 | 2020-12-11 | 转向架构架总组装用工装 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202011439072.8A CN112427874A (zh) | 2020-12-11 | 2020-12-11 | 转向架构架总组装用工装 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN112427874A true CN112427874A (zh) | 2021-03-02 |
Family
ID=74692584
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202011439072.8A Pending CN112427874A (zh) | 2020-12-11 | 2020-12-11 | 转向架构架总组装用工装 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN112427874A (zh) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN113814618A (zh) * | 2021-10-20 | 2021-12-21 | 常州机电职业技术学院 | 一种机车司机室底架组装焊接用工装 |
| CN116175227A (zh) * | 2023-01-03 | 2023-05-30 | 中车长春轨道客车股份有限公司 | 一种适用于低地板有轨电车构架加工的快速装夹工装 |
| WO2024103498A1 (zh) * | 2022-11-18 | 2024-05-23 | 中车戚墅堰机车有限公司 | 一种机架组装焊接方法 |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR19980037738U (ko) * | 1996-12-18 | 1998-09-15 | 양재신 | 핑거 크램프형 대차 고정장치 |
| CN202291974U (zh) * | 2011-10-14 | 2012-07-04 | 南车戚墅堰机车有限公司 | 一种机车转向架组装定位工装 |
| CN211465276U (zh) * | 2019-11-21 | 2020-09-11 | 中车唐山机车车辆有限公司 | 转向架构架用组焊工装 |
| CN111872613A (zh) * | 2020-08-03 | 2020-11-03 | 中车长春轨道客车股份有限公司 | 轨道客车转向架构架组对通用工装 |
| CN214109374U (zh) * | 2020-12-11 | 2021-09-03 | 中车戚墅堰机车有限公司 | 转向架构架总组装用工装 |
-
2020
- 2020-12-11 CN CN202011439072.8A patent/CN112427874A/zh active Pending
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR19980037738U (ko) * | 1996-12-18 | 1998-09-15 | 양재신 | 핑거 크램프형 대차 고정장치 |
| CN202291974U (zh) * | 2011-10-14 | 2012-07-04 | 南车戚墅堰机车有限公司 | 一种机车转向架组装定位工装 |
| CN211465276U (zh) * | 2019-11-21 | 2020-09-11 | 中车唐山机车车辆有限公司 | 转向架构架用组焊工装 |
| CN111872613A (zh) * | 2020-08-03 | 2020-11-03 | 中车长春轨道客车股份有限公司 | 轨道客车转向架构架组对通用工装 |
| CN214109374U (zh) * | 2020-12-11 | 2021-09-03 | 中车戚墅堰机车有限公司 | 转向架构架总组装用工装 |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN113814618A (zh) * | 2021-10-20 | 2021-12-21 | 常州机电职业技术学院 | 一种机车司机室底架组装焊接用工装 |
| CN113814618B (zh) * | 2021-10-20 | 2024-11-26 | 常州机电职业技术学院 | 一种机车司机室底架组装焊接用工装 |
| WO2024103498A1 (zh) * | 2022-11-18 | 2024-05-23 | 中车戚墅堰机车有限公司 | 一种机架组装焊接方法 |
| CN116175227A (zh) * | 2023-01-03 | 2023-05-30 | 中车长春轨道客车股份有限公司 | 一种适用于低地板有轨电车构架加工的快速装夹工装 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN100404205C (zh) | 一种柔性组合预应力夹具 | |
| CN107309591B (zh) | 乙型梁焊接工装及方法 | |
| CN210099350U (zh) | 机车构架组对工装 | |
| CN107971676A (zh) | 一种汽车悬架控制臂的焊接夹紧方法 | |
| CN107962333A (zh) | 一种汽车悬架控制臂的焊接夹具 | |
| CN211465276U (zh) | 转向架构架用组焊工装 | |
| CN214109374U (zh) | 转向架构架总组装用工装 | |
| CN217667459U (zh) | 用于高空作业车直臂连接座的组对工装夹具和焊接设备 | |
| CN212311255U (zh) | 一种焊接夹具 | |
| CN106799555B (zh) | 可调换式顶盖骨架总成焊接夹具 | |
| CN219725074U (zh) | 一种用于l型钢板墙制作的胎架 | |
| CN210263912U (zh) | 一种楼承板连接件 | |
| CN216441934U (zh) | 一种箍筋定位压平结构及箍筋自动焊接装置 | |
| CN108760288B (zh) | 异形类零部件加载装置 | |
| CN223012412U (zh) | 对称式梁状结构组合装置 | |
| CN211007656U (zh) | 一种墙体建筑模板的加固体系 | |
| CN212384931U (zh) | 高速轨道客车吊装骨架组对焊接用辅助装置 | |
| CN116021446A (zh) | 一种装配工装以及装配方法 | |
| CN212425067U (zh) | 一种新型大载重电梯轿架 | |
| CN207964259U (zh) | 一种多向调节新型扰流板检具 | |
| CN210703331U (zh) | 一种客车地板骨架的组焊工装 | |
| CN208721381U (zh) | 一种异形类零部件加载装置 | |
| CN221338267U (zh) | 一种大车锚定支座搁置工装 | |
| CN221388788U (zh) | 一种控制器金属件加工用夹紧工作台 | |
| CN219254842U (zh) | 一种拖拉机箱体加工手动快速装夹装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| RJ01 | Rejection of invention patent application after publication | ||
| RJ01 | Rejection of invention patent application after publication |
Application publication date: 20210302 |