CN112374220B - 一种不停机更换的热收缩膜制造收卷机及其使用方法 - Google Patents
一种不停机更换的热收缩膜制造收卷机及其使用方法 Download PDFInfo
- Publication number
- CN112374220B CN112374220B CN202011400230.9A CN202011400230A CN112374220B CN 112374220 B CN112374220 B CN 112374220B CN 202011400230 A CN202011400230 A CN 202011400230A CN 112374220 B CN112374220 B CN 112374220B
- Authority
- CN
- China
- Prior art keywords
- winding
- end position
- block
- fixedly arranged
- roller
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 238000004804 winding Methods 0.000 title claims abstract description 88
- 238000004519 manufacturing process Methods 0.000 title claims abstract description 25
- 238000000034 method Methods 0.000 title claims abstract description 14
- 238000005520 cutting process Methods 0.000 claims abstract description 25
- 238000001125 extrusion Methods 0.000 claims description 20
- 238000005096 rolling process Methods 0.000 claims description 20
- 230000008602 contraction Effects 0.000 claims description 19
- 230000007246 mechanism Effects 0.000 claims description 15
- 229910000831 Steel Inorganic materials 0.000 claims description 6
- 239000010959 steel Substances 0.000 claims description 6
- 230000000694 effects Effects 0.000 claims description 3
- 239000002184 metal Substances 0.000 claims description 3
- 238000001179 sorption measurement Methods 0.000 claims description 3
- 230000008859 change Effects 0.000 claims description 2
- 239000012528 membrane Substances 0.000 claims 1
- 229920006257 Heat-shrinkable film Polymers 0.000 abstract description 4
- 230000005540 biological transmission Effects 0.000 description 4
- 229920006300 shrink film Polymers 0.000 description 4
- 238000003466 welding Methods 0.000 description 4
- 230000009471 action Effects 0.000 description 3
- 230000008569 process Effects 0.000 description 3
- 230000004075 alteration Effects 0.000 description 1
- 230000009286 beneficial effect Effects 0.000 description 1
- 230000008901 benefit Effects 0.000 description 1
- 239000003795 chemical substances by application Substances 0.000 description 1
- 230000007547 defect Effects 0.000 description 1
- 238000005516 engineering process Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000000149 penetrating effect Effects 0.000 description 1
- 239000007858 starting material Substances 0.000 description 1
- 238000006467 substitution reaction Methods 0.000 description 1
Images




Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H18/00—Winding webs
- B65H18/02—Supporting web roll
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H18/00—Winding webs
- B65H18/08—Web-winding mechanisms
- B65H18/10—Mechanisms in which power is applied to web-roll spindle
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H19/00—Changing the web roll
- B65H19/22—Changing the web roll in winding mechanisms or in connection with winding operations
- B65H19/26—Cutting-off the web running to the wound web roll
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H19/00—Changing the web roll
- B65H19/22—Changing the web roll in winding mechanisms or in connection with winding operations
- B65H19/30—Lifting, transporting, or removing the web roll; Inserting core
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2701/00—Handled material; Storage means
- B65H2701/10—Handled articles or webs
- B65H2701/19—Specific article or web
Landscapes
- Winding Of Webs (AREA)
Abstract
本发明公开了一种不停机更换的热收缩膜制造收卷机及其使用方法,该装置包括底板、第一支撑架、固定架和收卷辊,所述底板上端两侧位置均垂直固定设置有第一支撑架,所述第一支撑架外侧端位置固定设置有第二支撑架,所述底板上端位置固定安装设置有电机,所述电机上端输出端位置固定安装设置有第一转轴,所述第一转轴外侧位置设置有负压机构,所述第二支撑架上端位置垂直固定设置有第三支撑架。本发明产品膜穿过定位辊中心位置,之后穿过切断槽,缠绕在收卷辊外侧端,之后上下移动第二活动环,使得第二活动环上端位置对应相对应的刻度线,刻度线为时间刻度,即为多长时间后触发杆挤压触发开关位置,从而通过收卷时间控制收卷厚度。
Description
技术领域
本发明涉及热收缩膜收卷设备领域,具体为一种不停机更换的热收缩膜制造收卷机及其使用方法。
背景技术
热收缩膜用于各种产品的销售和运输,其主要作用是稳固、遮盖和保护产品;收缩膜必须具有较高的耐穿刺性,良好的收缩性和一定的收缩应力。在收缩过程中,薄膜不能产生孔洞;由于收缩膜经常适用于室外,因此需要加入UV抗紫外线剂。
现有的在使用时具有以下不足之处:
1、现有的热收缩膜加工后需要对其进行收卷工作,而现有的收卷辊在收卷后需要对收卷完成后的收卷辊进行拆卸,然后更换新的收卷辊进行收卷工作,此时需要使用者关闭收卷设备进行更换工作,从而大大降低了收卷效率,降低了装置的经济效益;
2、现有的热收缩膜在收卷加工时无法调节控制收卷厚度,每次收卷均是达到同一厚度,然后停止设备进行取下工作,导致不适用不同收卷厚度的需求,降低了整个装置的实用性;
3、现有的收卷设备在未收卷时重量较低,安装方便,而在收卷后整个收卷辊重量增加,装置重量大,还是需要人工搬运拆卸,导致费时费力,不方便后续的拆卸工作,所以急需要一种装置来解决上述问题。
发明内容
本发明的目的在于提供一种不停机更换的热收缩膜制造收卷机及其使用方法,以解决上述背景技术中提出的问题。
为实现上述目的,本发明提供如下技术方案:一种不停机更换的热收缩膜制造收卷机,包括底板、第一支撑架、固定架和收卷辊,所述底板上端两侧位置均垂直焊接固定设置有第一支撑架,所述第一支撑架外侧端位置焊接固定设置有第二支撑架,所述底板上端位置通过安装架固定安装设置有电机,所述电机上端输出端位置通过联轴器固定安装设置有第一转轴,所述第一转轴外侧位置设置有负压机构,所述第二支撑架上端位置垂直焊接固定设置有第三支撑架,所述第一转轴上端位置焊接固定设置有承载板,所述承载板上端位置安置设置有收卷辊,所述收卷辊外侧端位置均匀开设有若干个穿孔,所述第一转轴前端位置开设有进气孔,所述承载板下端两侧位置通过螺纹穿插固定设置有固定螺杆,所述固定螺杆下端位置焊接固定设置有操作块,操作块便于转动固定螺杆,所述固定螺杆上端位置卡接设置在收卷辊下端位置,利用固定螺杆即可固定收卷辊,所述第一转轴外侧端位置环绕焊接固定设置有第一传动轮,所述第一支撑架上端位置活动卡接设置有第二转轴,所述第二转轴外侧端位置环绕焊接固定设置有第二传动轮,所述第一传动轮与第二传动轮之间位置环绕设置有传动带,第一传动轮通过传动带带动第二传动轮转动,所述第二支撑架下端位置活动卡接设置有第三转轴,所述第二转轴上端与第三转轴下端位置均开设有矩形槽,所述矩形槽内部位置活动卡接设置有矩形块,所述固定架上下两侧端位置均活动卡接设置有活动块,活动块沿着固定架上下滑动,所述矩形块焊接固定设置在活动块外侧端中心位置,所述活动块内侧端位置开设有第一滑槽,所述第一滑槽内部位置活动卡接设置有限位块,限位块沿着第一滑槽内部上下滑动,所述限位块外侧与第一滑槽内侧壁之间位置固定连接设置有第一弹簧,所述限位块之间位置垂直焊接固定设置有调节螺杆,所述调节螺杆外侧端位置通过螺纹绕接设置有第一活动环,调节螺杆转动时使得第一活动环沿着调节螺杆上下滑动,所述固定架内侧端位置垂直开设有第二滑槽,所述第一活动环两侧端位置焊接固定设置有滑块,所述固定架外侧端位置水平焊接固定设置有第四转轴,所述第三支撑架外侧端位置刻画设置设置有刻度线,刻度线为到达此刻度线所需要的时间,所述第一活动环上下两侧端位置均固定安装设置有触发开关,所述第三支撑架外侧端位置活动套接设置有第二活动环,第二活动环沿着第三支撑架上下滑动,所述第二活动环下端位置垂直焊接固定设置有触发杆,触发杆跟随第二活动环上下滑动,所述第二活动环左侧端中心位置通过螺纹绕接设置有挤压螺杆,挤压螺杆通过转动沿着第二活动环左右移动,所述挤压螺杆左侧端位置焊接固定设置有转块,所述挤压螺杆右侧端位置焊接固定设置有挤压块,所述挤压块右侧端位置粘接固定设置有橡胶垫,所述第三支撑架内侧端位置设置有切断机构,所述第三支撑架上端位置活动安装设置有电动推杆,电动推杆围绕连接处转动,所述电动推杆上端位置向靠近收卷辊一侧弯曲,所述电动推杆右侧端位置绕接固定设置有钢丝绳,所述钢丝绳下端位置绕接固定设置有固定杆,所述固定杆下端位置开设有槽体,所述槽体内部位置活动卡接设置有卡块,所述卡块下端位置焊接固定设置有延伸杆,所述延伸杆下端位置固定安装设置有永磁铁,所述槽体内部下端位置活动卡接设置有滚珠,所述滚珠上端位置紧贴在卡块下端位置,利用滚珠降低卡块与槽体侧壁之间的摩擦力,所述收卷辊上下两侧端位置均环绕焊接固定设置有挡板,所述挡板为磁性金属制成,使用时使用者将挡板吸附在永磁铁上,然后启动电动推杆抬升,将收卷辊抬升,之后移动收卷辊,将收卷辊移动至承载板上端位置,然后控制电动推杆回收,使得收卷辊安置在承载板上,之后通过固定螺杆对收卷辊进行固定,当收卷完成需要拆卸时,使用者反向转动固定螺杆,然后启动电动推杆将收卷辊拉起,之后转动电动推杆,使得收卷辊远离承载板上端位置,方便收卷辊的拆卸工作,大大节约了人力,所述触发开关与相邻所述电机电性连接,便于启动电机。
优选的,所述负压机构包括负压风机、连接管、空心环和橡胶环,所述第二支撑架内侧端位置通过安装架固定安装设置有负压风机,所述负压风机右侧输出端位置固定连接设置有连接管,所述连接管右侧端位置焊接固定设置有空心环,所述空心环套接设置在第一转轴外侧端位置,所述空心环内部上下两侧位置均水平粘接固定设置有橡胶环,所述第一转轴活动穿过橡胶环中心位置,并且橡胶环内径小于第一转轴直径。
优选的,所述切断机构包括电磁铁、第三滑槽、第二弹簧、延伸支架、切断槽、切刀、定位辊和契合槽,所述第三支撑架内侧端位置垂直焊接固定设置有延伸支架,所述延伸支架内部位置垂直开设有第三滑槽,所述第三滑槽内部位置活动卡接设置有切刀,所述切刀上端与第三滑槽内部上端之间位置固定连接设置有第二弹簧,所述第三支撑架内部位置镶嵌固定设置有电磁铁,所述触发开关与电磁铁电性连接,通过触发开关即可关闭电磁铁,所述延伸支架中心位置开设有切断槽,所述切断槽下端在延伸支架内部位置开设有契合槽,所述延伸支架下端位置活动安装设置有定位辊。
优选的,所述第二支撑架为U型架,所述第一转轴为空心的。
优选的,所述限位块横截面为矩形。
优选的,所述滑块活动卡接设置在第二滑槽内部位置,滑块沿着第二滑槽内部上下滑动。
优选的,所述第四转轴外侧端位置活动卡接设置在第二支撑架内侧端位置。
优选的,所述转块与操作块外侧端位置均环绕设置有防滑纹,利用防滑纹提高外表面的摩擦力。
一种不停机更换的热收缩膜制造收卷机的使用方法,具体包括以下步骤:
第一步:使用时使用者将挡板吸附在永磁铁上,然后启动电动推杆抬升,将收卷辊抬升,之后移动收卷辊,将收卷辊移动至承载板上端位置,然后控制电动推杆回收,使得收卷辊安置在承载板上,之后通过固定螺杆对收卷辊进行固定,然后将产品膜穿过定位辊中心位置,之后穿过切断槽,缠绕在收卷辊外侧端,之后上下移动第二活动环,使得第二活动环上端位置对应相对应的刻度线,刻度线为时间刻度,即为多长时间后触发杆挤压触发开关位置,从而通过收卷时间控制收卷厚度,确定完成后转动挤压螺杆,带动挤压块向右侧位置,直到接触第三支撑架外侧,从而固定第二活动环位置;
第二步:启动电机与负压风机,负压风机通过连接管使得第一转轴内部形成负压,从而使得收卷辊内部位置形成负压,从而使得穿孔形成吸附力,并且电机通过第一转轴带动收卷辊转动进行收卷工作,同时第一转轴转动时带动第一传动轮转动,从而带动第二传动轮转动,使得第二转轴转动,带动活动块转动,从而使得调节螺杆转动,使得第一活动环沿着调节螺杆向上移动,直到刻度线标记时间时,恰好触发杆下端位置挤压触发开关,使得对应的电磁铁被关闭,此时电磁铁失磁,第二弹簧带动切刀向下移动配合契合槽对膜产品进行切割工作将膜产品切断,切断后膜产品被相邻的穿孔产生的吸力吸附在收卷辊外侧位置,同时相邻电机启动带动收卷辊转动进行收卷工作,从而即可不停机进行收卷辊的更换工作,大大提高了收卷效率;
第三步:当收卷完成需要拆卸时,使用者反向转动固定螺杆,然后启动电动推杆将收卷辊拉起,之后转动电动推杆,使得收卷辊远离承载板上端位置,方便收卷辊的拆卸工作,大大节约了人力,拆卸完成后使用者更换固定新的收卷辊,同时使用者按压活动块,使得第一弹簧被压缩,然后即可通过第四转轴转动固定架反向,从而方便在第一活动环移动至较高位置时翻转至底端位置,方便第一活动环的快速复位,完成后松开活动块即可复位,方便调节螺杆的转动使用。
与现有技术相比,本发明的有益效果是:
1、本发明触发杆下端位置挤压触发开关,使得对应的电磁铁被关闭,此时电磁铁失磁,第二弹簧带动切刀向下移动配合契合槽对膜产品进行切割工作将膜产品切断,切断后膜产品被相邻的穿孔产生的吸力吸附在收卷辊外侧位置,同时相邻电机启动带动收卷辊转动进行收卷工作,从而即可不停机进行收卷辊的更换工作,大大提高了收卷效率;
2、本发明将产品膜穿过定位辊中心位置,之后穿过切断槽,缠绕在收卷辊外侧端,之后上下移动第二活动环,使得第二活动环上端位置对应相对应的刻度线,刻度线为时间刻度,即为多长时间后触发杆挤压触发开关位置,从而通过收卷时间控制收卷厚度;
3、本发明将挡板吸附在永磁铁上,然后启动电动推杆抬升,将收卷辊抬升,之后移动收卷辊,将收卷辊移动至承载板上端位置,然后控制电动推杆回收,使得收卷辊安置在承载板上,之后通过固定螺杆对收卷辊进行固定,当收卷完成需要拆卸时,使用者反向转动固定螺杆,然后启动电动推杆将收卷辊拉起,之后转动电动推杆,使得收卷辊远离承载板上端位置,利用电动推杆移动收卷辊,方便收卷辊的拆卸工作,大大节约了人力。
附图说明
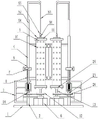
图1为本发明一种不停机更换的热收缩膜制造收卷机整体结构示意图;
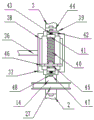
图2为本发明一种不停机更换的热收缩膜制造收卷机中固定架剖视图;
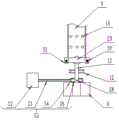
图3为本发明一种不停机更换的热收缩膜制造收卷机中第二活动环剖视图;
图4为本发明一种不停机更换的热收缩膜制造收卷机中负压机构结构示意图;
图5为本发明一种不停机更换的热收缩膜制造收卷机中切断机构结构示意图;
图6为本发明一种不停机更换的热收缩膜制造收卷机中第一活动环右视图;
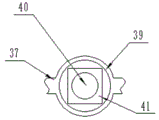
图7为本发明一种不停机更换的热收缩膜制造收卷机中限位块仰视图;
图8为本发明一种不停机更换的热收缩膜制造收卷机中固定杆剖视图。
图中:1、底板;2、第一支撑架;3、第二支撑架;4、第三支撑架;5、刻度线;6、电机;7、第二活动环;8、触发杆;9、收卷辊;10、穿孔;11、挡板;12、第一传动轮;13、第一转轴;14、第二转轴;15、挤压螺杆;16、转块;17、挤压块;18、橡胶垫;19、延伸支架;20、电磁铁;21、第三滑槽;22、切刀;23、第二弹簧;24、切断槽;25、契合槽;26、传动带;27、第二传动轮;28、进气孔;29、承载板;30、固定螺杆;31、操作块;32、负压风机;33、连接管;34、空心环;35、橡胶环;36、第四转轴;37、固定架;38、第二滑槽;39、活动块;40、调节螺杆;41、限位块;42、第一滑槽;43、第一弹簧;44、第三转轴;45、第一活动环;46、滑块;47、矩形槽;48、矩形块;49、触发开关;50、切断机构;51、负压机构;52、电动推杆;53、钢丝绳;54、永磁铁;55、固定杆;56、延伸杆;57、卡块;58、槽体;59、滚珠;60、定位辊。
具体实施方式
下面将结合本发明实施例中的附图,对本发明实施例中的技术方案进行清楚、完整地描述,显然,所描述的实施例仅仅是本发明一部分实施例,而不是全部的实施例。基于本发明中的实施例,本领域普通技术人员在没有做出创造性劳动前提下所获得的所有其他实施例,都属于本发明保护的范围。
请参阅图1-8,本发明提供一种技术方案:一种不停机更换的热收缩膜制造收卷机,包括底板1、第一支撑架2、固定架37和收卷辊9,所述底板1上端两侧位置均垂直焊接固定设置有第一支撑架2,所述第一支撑架2外侧端位置焊接固定设置有第二支撑架3,所述第二支撑架3为U型架,所述底板1上端位置通过安装架固定安装设置有电机6,所述电机6上端输出端位置通过联轴器固定安装设置有第一转轴13,所述第一转轴13为空心的,所述第一转轴13外侧位置设置有负压机构51,所述第二支撑架3上端位置垂直焊接固定设置有第三支撑架4,所述第一转轴13上端位置焊接固定设置有承载板29,所述承载板29上端位置安置设置有收卷辊9,所述收卷辊9外侧端位置均匀开设有若干个穿孔10,所述第一转轴13前端位置开设有进气孔28,所述承载板29下端两侧位置通过螺纹穿插固定设置有固定螺杆30,所述固定螺杆30下端位置焊接固定设置有操作块31,操作块31便于转动固定螺杆30,所述固定螺杆30上端位置卡接设置在收卷辊9下端位置,利用固定螺杆30即可固定收卷辊9,所述第一转轴13外侧端位置环绕焊接固定设置有第一传动轮12,所述第一支撑架2上端位置活动卡接设置有第二转轴14,所述第二转轴14外侧端位置环绕焊接固定设置有第二传动轮27,所述第一传动轮12与第二传动轮27之间位置环绕设置有传动带26,第一传动轮12通过传动带26带动第二传动轮27转动,所述第二支撑架3下端位置活动卡接设置有第三转轴44,所述第二转轴14上端与第三转轴44下端位置均开设有矩形槽47,所述矩形槽47内部位置活动卡接设置有矩形块48,所述固定架37上下两侧端位置均活动卡接设置有活动块39,活动块39沿着固定架37上下滑动,所述矩形块48焊接固定设置在活动块39外侧端中心位置,所述活动块39内侧端位置开设有第一滑槽42,所述第一滑槽42内部位置活动卡接设置有限位块41,限位块41沿着第一滑槽42内部上下滑动,所述限位块41横截面为矩形,所述限位块41外侧与第一滑槽42内侧壁之间位置固定连接设置有第一弹簧43,所述限位块41之间位置垂直焊接固定设置有调节螺杆40,所述调节螺杆40外侧端位置通过螺纹绕接设置有第一活动环45,调节螺杆40转动时使得第一活动环45沿着调节螺杆40上下滑动,所述固定架37内侧端位置垂直开设有第二滑槽38,所述第一活动环45两侧端位置焊接固定设置有滑块46,所述滑块46活动卡接设置在第二滑槽38内部位置,滑块46沿着第二滑槽38内部上下滑动,所述固定架37外侧端位置水平焊接固定设置有第四转轴36,所述第四转轴36外侧端位置活动卡接设置在第二支撑架3内侧端位置,所述第三支撑架4外侧端位置刻画设置设置有刻度线5,刻度线5为到达此刻度线所需要的时间,所述第一活动环45上下两侧端位置均固定安装设置有触发开关49,所述第三支撑架4外侧端位置活动套接设置有第二活动环7,第二活动环7沿着第三支撑架4上下滑动,所述第二活动环7下端位置垂直焊接固定设置有触发杆8,触发杆8跟随第二活动环7上下滑动,所述第二活动环7左侧端中心位置通过螺纹绕接设置有挤压螺杆15,挤压螺杆15通过转动沿着第二活动环7左右移动,所述挤压螺杆15左侧端位置焊接固定设置有转块16,所述转块16与操作块31外侧端位置均环绕设置有防滑纹,利用防滑纹提高外表面的摩擦力,所述挤压螺杆15右侧端位置焊接固定设置有挤压块17,所述挤压块17右侧端位置粘接固定设置有橡胶垫18,所述第三支撑架4内侧端位置设置有切断机构50,所述第三支撑架4上端位置活动安装设置有电动推杆52,电动推杆52围绕连接处转动,所述电动推杆52上端位置向靠近收卷辊9一侧弯曲,所述电动推杆52右侧端位置绕接固定设置有钢丝绳53,所述钢丝绳53下端位置绕接固定设置有固定杆55,所述固定杆55下端位置开设有槽体58,所述槽体58内部位置活动卡接设置有卡块57,所述卡块57下端位置焊接固定设置有延伸杆56,所述延伸杆56下端位置固定安装设置有永磁铁54,所述槽体58内部下端位置活动卡接设置有滚珠59,所述滚珠59上端位置紧贴在卡块57下端位置,利用滚珠59降低卡块57与槽体58侧壁之间的摩擦力,所述收卷辊9上下两侧端位置均环绕焊接固定设置有挡板11,所述挡板11为磁性金属制成,使用时使用者将挡板11吸附在永磁铁54上,然后启动电动推杆52抬升,将收卷辊9抬升,之后移动收卷辊9,将收卷辊9移动至承载板29上端位置,然后控制电动推杆52回收,使得收卷辊9安置在承载板29上,之后通过固定螺杆30对收卷辊9进行固定,当收卷完成需要拆卸时,使用者反向转动固定螺杆30,然后启动电动推杆52将收卷辊9拉起,之后转动电动推杆52,使得收卷辊9远离承载板29上端位置,方便收卷辊9的拆卸工作,大大节约了人力,所述触发开关49与相邻所述电机6电性连接,便于启动电机6。
所述负压机构51包括负压风机32、连接管33、空心环34和橡胶环35,所述第二支撑架3内侧端位置通过安装架固定安装设置有负压风机32,所述负压风机32右侧输出端位置固定连接设置有连接管33,所述连接管33右侧端位置焊接固定设置有空心环34,所述空心环34套接设置在第一转轴13外侧端位置,所述空心环34内部上下两侧位置均水平粘接固定设置有橡胶环35,所述第一转轴13活动穿过橡胶环35中心位置,并且橡胶环35内径小于第一转轴13直径。
所述切断机构50包括电磁铁20、第三滑槽21、第二弹簧23、延伸支架19、切断槽24、切刀22、定位辊60和契合槽25,所述第三支撑架4内侧端位置垂直焊接固定设置有延伸支架19,所述延伸支架19内部位置垂直开设有第三滑槽21,所述第三滑槽21内部位置活动卡接设置有切刀22,所述切刀22上端与第三滑槽21内部上端之间位置固定连接设置有第二弹簧23,所述第三支撑架4内部位置镶嵌固定设置有电磁铁20,所述触发开关49与电磁铁20电性连接,通过触发开关49即可关闭电磁铁20,所述延伸支架19中心位置开设有切断槽24,所述切断槽24下端在延伸支架19内部位置开设有契合槽25,所述延伸支架19下端位置活动安装设置有定位辊60。
一种不停机更换的热收缩膜制造收卷机的使用方法,具体包括以下步骤:
第一步:使用时使用者将挡板11吸附在永磁铁54上,然后启动电动推杆52抬升,将收卷辊9抬升,之后移动收卷辊9,将收卷辊9移动至承载板29上端位置,然后控制电动推杆52回收,使得收卷辊9安置在承载板29上,之后通过固定螺杆30对收卷辊9进行固定,然后将产品膜穿过定位辊60中心位置,之后穿过切断槽24,缠绕在收卷辊9外侧端,之后上下移动第二活动环7,使得第二活动环7上端位置对应相对应的刻度线5,刻度线5为时间刻度,即为多长时间后触发杆8挤压触发开关49位置,从而通过收卷时间控制收卷厚度,确定完成后转动挤压螺杆15,带动挤压块17向右侧位置,直到接触第三支撑架4外侧,从而固定第二活动环7位置;
第二步:启动电机6与负压风机32,负压风机32通过连接管33使得第一转轴13内部形成负压,从而使得收卷辊9内部位置形成负压,从而使得穿孔10形成吸附力,并且电机6通过第一转轴13带动收卷辊9转动进行收卷工作,同时第一转轴13转动时带动第一传动轮12转动,从而带动第二传动轮27转动,使得第二转轴14转动,带动活动块39转动,从而使得调节螺杆40转动,使得第一活动环45沿着调节螺杆40向上移动,直到刻度线5标记时间时,恰好触发杆8下端位置挤压触发开关49,使得对应的电磁铁20被关闭,此时电磁铁20失磁,第二弹簧23带动切刀22向下移动配合契合槽25对膜产品进行切割工作将膜产品切断,切断后膜产品被相邻的穿孔10产生的吸力吸附在收卷辊9外侧位置,同时相邻电机6启动带动收卷辊9转动进行收卷工作,从而即可不停机进行收卷辊9的更换工作,大大提高了收卷效率;
第三步:当收卷完成需要拆卸时,使用者反向转动固定螺杆30,然后启动电动推杆52将收卷辊9拉起,之后转动电动推杆52,使得收卷辊9远离承载板29上端位置,方便收卷辊9的拆卸工作,大大节约了人力,拆卸完成后使用者更换固定新的收卷辊9,同时使用者按压活动块39,使得第一弹簧43被压缩,然后即可通过第四转轴36转动固定架37反向,从而方便在第一活动环45移动至较高位置时翻转至底端位置,方便第一活动环45的快速复位,完成后松开活动块39即可复位,方便调节螺杆40的转动使用。
需要说明的是,在本文中,诸如第一和第二等之类的关系术语仅仅用来将一个实体或者操作与另一个实体或操作区分开来,而不一定要求或者暗示这些实体或操作之间存在任何这种实际的关系或者顺序。而且,术语“包括”、“包含”或者其任何其他变体意在涵盖非排他性的包含,从而使得包括一系列要素的过程、方法、物品或者设备不仅包括那些要素,而且还包括没有明确列出的其他要素,或者是还包括为这种过程、方法、物品或者设备所固有的要素。
尽管已经示出和描述了本发明的实施例,对于本领域的普通技术人员而言,可以理解在不脱离本发明的原理和精神的情况下可以对这些实施例进行多种变化、修改、替换和变型,本发明的范围由所附权利要求及其等同物限定。
Claims (9)
1.一种不停机更换的热收缩膜制造收卷机,包括底板(1)、第一支撑架(2)、固定架(37)和收卷辊(9),其特征在于:所述底板(1)上端两侧位置均垂直固定设置有第一支撑架(2),所述第一支撑架(2)外侧端位置固定设置有第二支撑架(3),所述底板(1)上端位置固定安装设置有两组电机(6),每组所述电机(6)上端输出端位置均固定安装设置有第一转轴(13),每组所述第一转轴(13)外侧位置均设置有负压机构(51),每组所述第二支撑架(3)上端位置均垂直固定设置有第三支撑架(4),每组所述第一转轴(13)上端位置固定设置有承载板(29),每组所述承载板(29)上端位置均设置有收卷辊(9),每组所述收卷辊(9)外侧端位置均匀开设有若干个穿孔(10),每组所述第一转轴(13)前端位置开设有进气孔(28),每组所述承载板(29)下端两侧位置穿插固定设置有固定螺杆(30),所述固定螺杆(30)下端位置固定设置有操作块(31),所述固定螺杆(30)上端位置卡接设置在收卷辊(9)下端位置,每组所述第一转轴(13)外侧端位置环绕固定设置有第一传动轮(12),每组所述第一支撑架(2)上端位置活动卡接设置有第二转轴(14),每组所述第二转轴(14)外侧端位置环绕固定设置有第二传动轮(27),所述第一传动轮(12)与第二传动轮(27)之间位置环绕设置有传动带(26),每组所述第二支撑架(3)下端位置活动卡接设置有第三转轴(44),所述第二转轴(14)上端与第三转轴(44)下端位置均开设有矩形槽(47),所述矩形槽(47)内部位置活动卡接设置有矩形块(48),所述固定架(37)上下两侧端位置均活动卡接设置有活动块(39),所述矩形块(48)固定设置在活动块(39)外侧端中心位置,所述活动块(39)内侧端位置开设有第一滑槽(42),所述第一滑槽(42)内部位置活动卡接设置有限位块(41),所述限位块(41)外侧与第一滑槽(42)内侧壁之间位置固定连接设置有第一弹簧(43),所述限位块(41)之间位置垂直固定设置有调节螺杆(40),所述调节螺杆(40)外侧端位置绕接设置有第一活动环(45),每组所述固定架(37)内侧端位置垂直开设有第二滑槽(38),所述第一活动环(45)两侧端位置固定设置有滑块(46),所述固定架(37)外侧端位置水平固定设置有第四转轴(36),所述第三支撑架(4)外侧端位置设置有刻度线(5),所述第一活动环(45)上下两侧端位置均固定安装设置有触发开关(49),所述第三支撑架(4)外侧端位置活动套接设置有第二活动环(7),所述第二活动环(7)下端位置垂直固定设置有触发杆(8),所述第二活动环(7)左侧端中心位置绕接设置有挤压螺杆(15),所述挤压螺杆(15)左侧端位置固定设置有转块(16),所述挤压螺杆(15)右侧端位置固定设置有挤压块(17),所述挤压块(17)右侧端位置固定设置有橡胶垫(18),每组所述第三支撑架(4)内侧端位置均设置有切断机构(50),每组所述第三支撑架(4)上端位置活动安装设置有电动推杆(52),每组所述电动推杆(52)上端位置向靠近收卷辊(9)一侧弯曲,每组所述电动推杆(52)右侧端位置绕接固定设置有钢丝绳(53),所述钢丝绳(53)下端位置绕接固定设置有固定杆(55),所述固定杆(55)下端位置开设有槽体(58),所述槽体(58)内部位置活动卡接设置有卡块(57),所述卡块(57)下端位置固定设置有延伸杆(56),所述延伸杆(56)下端位置固定安装设置有永磁铁(54),所述槽体(58)内部下端位置活动卡接设置有滚珠(59),所述滚珠(59)上端位置紧贴在卡块(57)下端位置,所述收卷辊(9)上下两侧端位置均环绕固定设置有挡板(11),所述挡板(11)为磁性金属制成,所述触发开关(49)与相邻所述电机(6)电性连接。
2.根据权利要求1所述的一种不停机更换的热收缩膜制造收卷机,其特征在于:所述负压机构(51)包括负压风机(32)、连接管(33)、空心环(34)和橡胶环(35),所述第二支撑架(3)内侧端位置固定安装设置有负压风机(32),所述负压风机(32)右侧输出端位置固定连接设置有连接管(33),所述连接管(33)右侧端位置固定设置有空心环(34),所述空心环(34)套接设置在第一转轴(13)外侧端位置,所述空心环(34)内部上下两侧位置均水平固定设置有橡胶环(35),所述第一转轴(13)活动穿过橡胶环(35)中心位置,并且橡胶环(35)内径小于第一转轴(13)直径。
3.根据权利要求1所述的一种不停机更换的热收缩膜制造收卷机,其特征在于:所述切断机构(50)包括电磁铁(20)、第三滑槽(21)、第二弹簧(23)、延伸支架(19)、切断槽(24)、切刀(22)、定位辊(60)和契合槽(25),所述第三支撑架(4)内侧端位置垂直固定设置有延伸支架(19),所述延伸支架(19)内部位置垂直开设有第三滑槽(21),所述第三滑槽(21)内部位置活动卡接设置有切刀(22),所述切刀(22)上端与第三滑槽(21)内部上端之间位置固定连接设置有第二弹簧(23),所述第三支撑架(4)内部位置固定设置有电磁铁(20),所述触发开关(49)与电磁铁(20)电性连接,所述延伸支架(19)中心位置开设有切断槽(24),所述切断槽(24)下端在延伸支架(19)内部位置开设有契合槽(25),所述延伸支架(19)下端位置活动安装设置有定位辊(60)。
4.根据权利要求1所述的一种不停机更换的热收缩膜制造收卷机,其特征在于:所述第二支撑架(3)为U型架,所述第一转轴(13)为空心的。
5.根据权利要求1所述的一种不停机更换的热收缩膜制造收卷机,其特征在于:所述限位块(41)横截面为矩形。
6.根据权利要求1所述的一种不停机更换的热收缩膜制造收卷机,其特征在于:所述滑块(46)活动卡接设置在第二滑槽(38)内部位置。
7.根据权利要求1所述的一种不停机更换的热收缩膜制造收卷机,其特征在于:所述第四转轴(36)外侧端位置活动卡接设置在第二支撑架(3)内侧端位置。
8.根据权利要求1所述的一种不停机更换的热收缩膜制造收卷机,其特征在于:所述转块(16)与操作块(31)外侧端位置均环绕设置有防滑纹。
9.根据权利要求1所述的一种不停机更换的热收缩膜制造收卷机的使用方法,其特征在于:具体包括以下步骤:
第一步:使用时使用者将挡板(11)吸附在永磁铁(54)上,然后启动电动推杆(52)抬升,将收卷辊(9)抬升,之后移动收卷辊(9),将收卷辊(9)移动至承载板(29)上端位置,然后控制电动推杆(52)回收,使得收卷辊(9)安置在承载板(29)上,之后通过固定螺杆(30)对收卷辊(9)进行固定,然后将产品膜穿过定位辊(60)中心位置,之后穿过切断槽(24),缠绕在收卷辊(9)外侧端,之后上下移动第二活动环(7),使得第二活动环(7)上端位置对应相对应的刻度线(5),刻度线(5)为时间刻度,即为多长时间后触发杆(8)挤压触发开关(49)位置,从而通过收卷时间控制收卷厚度,确定完成后转动挤压螺杆(15),带动挤压块(17)向右侧位置,直到接触第三支撑架(4)外侧,从而固定第二活动环(7)位置;
第二步:启动电机(6)与负压风机(32),负压风机(32)通过连接管(33)使得第一转轴(13)内部形成负压,从而使得收卷辊(9)内部位置形成负压,从而使得穿孔(10)形成吸附力,并且电机(6)通过第一转轴(13)带动收卷辊(9)转动进行收卷工作,同时第一转轴(13)转动时带动第一传动轮(12)转动,从而带动第二传动轮(27)转动,使得第二转轴(14)转动,带动活动块(39)转动,从而使得调节螺杆(40)转动,使得第一活动环(45)沿着调节螺杆(40)向上移动,直到刻度线(5)标记时间时,恰好触发杆(8)下端位置挤压触发开关(49),使得对应的电磁铁(20)被关闭,此时电磁铁(20)失磁,第二弹簧(23)带动切刀(22)向下移动配合契合槽(25)对膜产品进行切割工作将膜产品切断,切断后膜产品被相邻的穿孔(10)产生的吸力吸附在收卷辊(9)外侧位置,同时相邻电机(6)启动带动收卷辊(9)转动进行收卷工作,从而即可不停机进行收卷辊(9)的更换工作,大大提高了收卷效率;
第三步:当收卷完成需要拆卸时,使用者反向转动固定螺杆(30),然后启动电动推杆(52)将收卷辊(9)拉起,之后转动电动推杆(52),使得收卷辊(9)远离承载板(29)上端位置,方便收卷辊(9)的拆卸工作,大大节约了人力,拆卸完成后使用者更换固定新的收卷辊(9),同时使用者按压活动块(39),使得第一弹簧(43)被压缩,然后即可通过第四转轴(36)转动固定架(37)反向,从而方便在第一活动环(45)移动至较高位置时翻转至底端位置,方便第一活动环(45)的快速复位,完成后松开活动块(39)即可复位,方便调节螺杆(40)的转动使用。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202011400230.9A CN112374220B (zh) | 2020-12-03 | 2020-12-03 | 一种不停机更换的热收缩膜制造收卷机及其使用方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202011400230.9A CN112374220B (zh) | 2020-12-03 | 2020-12-03 | 一种不停机更换的热收缩膜制造收卷机及其使用方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| CN112374220A CN112374220A (zh) | 2021-02-19 |
| CN112374220B true CN112374220B (zh) | 2021-05-28 |
Family
ID=74590148
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202011400230.9A Active CN112374220B (zh) | 2020-12-03 | 2020-12-03 | 一种不停机更换的热收缩膜制造收卷机及其使用方法 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN112374220B (zh) |
Families Citing this family (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN112049474B (zh) * | 2020-09-07 | 2022-02-22 | 广东众科智能科技股份有限公司 | 一种家用游泳池远程控制防护装置及使用方法 |
| CN113898107B (zh) * | 2021-10-25 | 2025-10-10 | 浙江亚厦装饰股份有限公司 | 一种装配式模块化顶面检修结构及安装方法 |
| CN113898108B (zh) * | 2021-10-25 | 2025-10-10 | 浙江亚厦装饰股份有限公司 | 一种防止负压松动的检修口面板结构 |
| CN114379073A (zh) * | 2021-11-03 | 2022-04-22 | 湖北天霖新材料有限公司 | 一种聚乙烯中空壁缠绕复合工装及其操作方法 |
| CN114538156A (zh) * | 2022-03-18 | 2022-05-27 | 武汉信安合塑料有限公司 | 一种塑料袋加工用的自动化缠绕设备 |
| CN118306836A (zh) * | 2024-06-05 | 2024-07-09 | 晋江市王山纺织科技有限公司 | 一种全自动3d压花机 |
Family Cites Families (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH06179554A (ja) * | 1992-12-14 | 1994-06-28 | Koshin Seisakusho:Kk | テープの巻取り方法及びテープ巻取り装置 |
| CN205061062U (zh) * | 2015-10-27 | 2016-03-02 | 苏州金韦尔机械有限公司 | 石头纸收卷机 |
| IT201700038963A1 (it) * | 2017-04-10 | 2018-10-10 | Futura Spa | Attrezzatura per rimuovere la carta residua dalle bobine madri utilizzate per la produzione di logs di materiale cartaceo. |
| CN210260476U (zh) * | 2019-04-17 | 2020-04-07 | 瑞安市耀峰印刷机械有限公司 | 一种印刷机的收料装置 |
| CN212049681U (zh) * | 2019-11-29 | 2020-12-01 | 郓城禹豪防水科技发展有限公司 | 一种防水卷材用收卷装置 |
-
2020
- 2020-12-03 CN CN202011400230.9A patent/CN112374220B/zh active Active
Also Published As
| Publication number | Publication date |
|---|---|
| CN112374220A (zh) | 2021-02-19 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN112374220A (zh) | 一种不停机更换的热收缩膜制造收卷机及其使用方法 | |
| CN114314107A (zh) | 一种热收缩膜加工用收卷设备 | |
| CN110091497B (zh) | 一种牵引机压花装置 | |
| CN116177280B (zh) | 一种纺织布料加工收卷设备 | |
| CN115256913B (zh) | 一种钢带伸展用覆膜揭纸设备 | |
| CN118753875B (zh) | 一种自动放卷机 | |
| CN214779563U (zh) | 一种平格网带用收卷设备 | |
| CN212831824U (zh) | 一种吹膜机上使用的收卷装置 | |
| CN114476748A (zh) | 一种薄膜分切机的放卷装置 | |
| CN221086727U (zh) | 一种不锈钢卷加工压轧成型装置 | |
| CN216511990U (zh) | 一种卷收膜放料架 | |
| CN213763484U (zh) | 料带收卷装置 | |
| CN212863372U (zh) | 一种塑料薄膜加工用快速压合装置 | |
| CN222833721U (zh) | 一种高效率的复卷机 | |
| CN116409655A (zh) | 一种自动卸卷装置及其使用方法 | |
| CN224185490U (zh) | 一种透明聚乙烯膜收卷装置 | |
| CN221026594U (zh) | 一种塑料薄膜全自动传感收卷装置 | |
| CN224160134U (zh) | 一种可自动卸料的多轴切卷设备 | |
| CN219669678U (zh) | 一种pet片材收卷设备 | |
| CN220484807U (zh) | 一种流延膜加工装置 | |
| CN222387610U (zh) | 一种薄膜吹塑机的张紧机构 | |
| CN206982774U (zh) | 一种离型膜分切装置 | |
| CN115649925B (zh) | 一种pe膜包装材料的转辊装置 | |
| CN217945835U (zh) | 一种可同时三面贴膜的贴膜机 | |
| CN223354393U (zh) | 一种方便定位的pvc管打孔机 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| TA01 | Transfer of patent application right | ||
| TA01 | Transfer of patent application right |
Effective date of registration: 20210511 Address after: 515000 No.01, metal material market, Chaoshan Road, Shantou City, Guangdong Province Applicant after: Shantou Wansheng heat shrinkable film Co.,Ltd. Address before: 212004 705, Jinheng building, No.9, Nanxu Road, Runzhou District, Zhenjiang City, Jiangsu Province Applicant before: Liao Qinghong |
|
| GR01 | Patent grant | ||
| GR01 | Patent grant |