CN112371794A - 天窗导轨弯曲机 - Google Patents
天窗导轨弯曲机 Download PDFInfo
- Publication number
- CN112371794A CN112371794A CN202011239916.4A CN202011239916A CN112371794A CN 112371794 A CN112371794 A CN 112371794A CN 202011239916 A CN202011239916 A CN 202011239916A CN 112371794 A CN112371794 A CN 112371794A
- Authority
- CN
- China
- Prior art keywords
- driver
- bending machine
- roll
- ball
- fixing seat
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images




Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D11/00—Bending not restricted to forms of material mentioned in only one of groups B21D5/00, B21D7/00, B21D9/00; Bending not provided for in groups B21D5/00 - B21D9/00; Twisting
- B21D11/22—Auxiliary equipment, e.g. positioning devices
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Moulds For Moulding Plastics Or The Like (AREA)
- Bending Of Plates, Rods, And Pipes (AREA)
Abstract
本申请涉及一种天窗导轨弯曲机,包括机架、驱动组件、支撑件、多个调节块组件、多个滚珠组件、上模组件和下模组件,驱动组件设置于机架,支撑件与驱动组件连接,多个调节块组件、多个滚珠组件和上模组件设置于支撑件,且多个调节块组件呈并排设置,下模组件设置于上模组件的下方,相邻两个调节块组件之间设置有至少一个滚珠组件,每个滚珠组件的滚珠与其邻接的支架接触,如此既可以减少每个调节块组件上下调节调节块时的摩擦力,又可以承受成型时候调节块传递至支架所受的侧向力,避免因弯矩过大使得丝杠变形或者轴承损坏的现象。
Description
技术领域
本申请涉及一种弯曲机,特别是涉及一种天窗导轨弯曲机。
背景技术
目前市场上使用的弯曲机上模调节弧度的调节块是固定在调节块上面固定板上,使用时侧向力很大,会导致丝杠变形,从而传动力变大,经常出现电机烧坏现象。同时设备不稳定给生产制造过程中增加不良成本,设备结构复杂维修不便利,对设备利用率大幅度降低。
发明内容
本申请实施例提供一种天窗导轨弯曲机,解决现有弯曲机会导致丝杠变形且设备不稳定的问题。
为解决上述技术问题,本申请是这样实现的:
第一方面,提供一种天窗导轨弯曲机,其包括:机架;驱动组件,设置于机架;支撑件,与驱动组件连接,驱动组件能够带动支撑件升降;多个调节块组件,并排设置于支撑件,每个调节块组件包括调节块、支架和丝杆传动件,调节块设置于支架的底部,丝杆传动件的一端与支架连接,另一端与支撑件螺纹连接,丝杆传动件能够调节调节块与支撑件的相对距离;多个滚珠组件,设置于支撑件,其中相邻两个调节块组件之间设置有至少一个滚珠组件,每个滚珠组件的滚珠与其邻接的支架接触;上模组件,设置于支撑件,上模组件包括上软模和第一驱动件,上软模与第一驱动件连接,且位于多个调节块组件的下方,第一驱动件能够带动上软模上升,而使其贴合于多个调节块组件的调节块;下模组件,设置于上模组件的下方,下模组件包括下软模和辊压成型件,下软模与上软模呈相对设置于辊压成型件,辊压成型件能够带动下软模上升,而使其与上软模闭合保压。
在第一方面的第一种可能实现方式中,驱动组件包括第二驱动件和多个导柱,第二驱动件固定设置于机架的顶部,第二驱动件的活动端与支撑件连接,多个导柱竖直设置于机架,支撑件活动设置于多个导柱,第二驱动件能够带动支撑件沿着的多个导柱升降。
在第一方面的第二种可能实现方式中,支撑件包括固定座、上梁和下梁,固定座与驱动组件连接,上梁和下梁呈相对设置于固定座,多个滚珠组件设置于上梁和下梁,调节块位于下梁的下方。
结合第一方面的第二种可能实现方式,在第一方面的第三种可能实现方式中,丝杆传动件包括电机和丝杆,电机设置在支架的顶部,丝杆的一端与电机连接,另一端与上梁螺纹连接。
在第一方面的第四种可能实现方式中,每个滚珠组件包括两个滚珠组,两个滚珠组对称设置于支撑件的前后两侧。
在第一方面的第五种可能实现方式中,第一驱动件包括两个第一驱动器和两个铰链,两个第一驱动器对称设置于支撑件的两侧,每个第一驱动器通过铰链与上软模连接。
在第一方面的第六种可能实现方式中,辊压成型件包括第一辊压件成型件、多个第二辊压件成型件和两个第三驱动器,第一辊压件成型件设置于上软模的下方且位于上软模的中间位置,多个第二辊压件成型件对称设置于第一辊压件成型件的两侧,两个第三驱动器设置于第一辊压件成型件的两侧且与多个第二辊压件成型件对应连接。
结合第一方面的第六种可能实现方式,在第一方面的第七种可能实现方式中,第一辊压件成型件包括:第一固定座;第二驱动器,设置于第一固定座;两个第一连杆件,一端与第二驱动器连接;两个第二连杆件,转动设置于固定座,两个第二连杆件的一端与两个第一连杆件的另一端对应连接;两个第一辊筒件,对应设置于两个第二连杆件的另一端,第二驱动器能够通过两个第一连杆件和两个第二连杆件带动两个第一辊筒件相对靠近与远离。
结合第一方面的第六种可能实现方式,在第一方面的第八种可能实现方式中,每个第二辊压件成型件包括:第二固定座,与第三驱动器连接,第三驱动器能够带动第二固定座相对靠近与远离第一辊压件成型件;第四驱动器,设置于第二固定座;第三固定座,与第四驱动器连接,且位于第二固定座的上方;第二辊筒件,设置于第三固定座,第四驱动器能够通过带动第三固定座相对靠近与远离第二固定座而带动第二辊筒件升降。
结合第一方面的第八可能实现方式,在第一方面的第九种可能实现方式中,每个第二辊压件成型件更包括:第五驱动器,设置于第三固定座,而第三固定座上还具有滑轨;第四固定座,设置于滑轨,并与第五驱动器连接,第二辊筒件设置在第四固定座上。
本申请与现有技术相比具有的优点有:
本申请的天窗导轨弯曲机,其通过多个调节块组件的丝杆传动件调节多个调节块与支撑件的相对距离,使多个调节块成为想要的弧度,也即产品所需的成型弧度,成型曲率大,稳定性高,且不受结构限制。同时本申请相邻两个调节块组件之间设置有滚珠组件,这样既可以减少每个调节块组件上下调节调节块时的摩擦力,又可以承受成型时候调节块传递至支架所受的侧向力,避免因弯矩过大使得丝杠变形或者轴承损坏的现象。
附图说明
此处所说明的附图用来提供对本申请的进一步理解,构成本申请的一部分,本申请的示意性实施例及其说明用于解释本申请,并不构成对本申请的不当限定。在附图中:
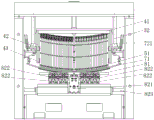
图1是本申请一实施例的天窗导轨弯曲机的示意图;
图2是本申请一实施例的天窗导轨弯曲机的部分示意图;
图3是本申请一实施例的滚珠组的示意图;
图4至图7是本申请一实施例的天窗导轨弯曲机在使用时的作动过程示意图;
图8是本申请一实施例的第一辊压件成型件的示意图;
图9是本申请一实施例的第二辊压件成型件的示意图;
图10是本申请一实施例的第二辊压件成型件的剖视示意图。
具体实施方式
下面将结合本申请实施例中的附图,对本申请实施例中的技术方案进行清楚、完整地描述,显然,所描述的实施例是本申请一部分实施例,而不是全部的实施例。基于本申请中的实施例,本领域普通技术人员在没有作出创造性劳动前提下所获得的所有其他实施例,都属于本申请保护的范围。
关于本文中所使用的“第一”、“第二”等,并非特别指称次序或顺位的意思,亦非用以限定本申请,其仅仅是为了区别以相同技术用语描述的组件或操作而已。
请参阅图1和图2,图1是本申请一实施例的天窗导轨弯曲机的示意图,图2是本申请一实施例的天窗导轨弯曲机的部分示意图;如图所示,天窗导轨弯曲机1包括机架2、驱动组件3、支撑件4、多个调节块组件5、多个滚珠组件6、上模组件7和下模组件8。驱动组件3设置于机架2,支撑件4与驱动组件3连接,驱动组件3能够带动支撑件4升降,在本实施例中,驱动组件3包括第二驱动件31和多个导柱32,第二驱动件31固定设置于机架2的顶部,第二驱动件31的活动端与支撑件4连接,多个导柱32竖直设置于机架2,支撑件4活动设置于多个导柱32,第二驱动件31能够带动支撑件4沿着的多个导柱32升降,以保证支撑件4升降的稳定性。第二驱动件31使用油缸,导柱32的数量为两个,但不以此为限。
进一步的,复参阅图2所示,在本实施例中,支撑件4包括固定座41、上梁42和下梁43,固定座41与驱动组件3连接,上梁42和下梁43呈相对设置于固定座41,具体的,如图2所示,固定座41呈Π形,固定座41的顶部与第二驱动件31的活动端连接,上梁42和下梁43的两端与固定座41的两侧连接,上梁42和下梁43呈上下相对且水平设置,但不以此为限。
复参阅图1和图2所示,多个调节块组件5、多个滚珠组件6和上模组件7设置于支撑件4。每个调节块组件5包括调节块51、支架52和丝杆传动件53,调节块51设置于支架52的底部,在本实施例中,调节块51位于下梁43的下方,调节块51通过螺钉固定在支架52的底部,但不以此为限。丝杆传动件53的一端与支架52连接,丝杆传动件53的另一端与支撑件4螺纹连接,丝杆传动件53能够调节调节块51与支撑件4的相对距离。在本实施例中,丝杆传动件53包括电机531和丝杆532,电机531设置在支架52的顶部,丝杆532的一端与电机531连接,丝杆532的另一端与上梁42螺纹连接,电机531通过调节丝杆532的另一端在上梁42的位置而带动支架52升降而调节调节块51与支撑件4的相对距离,也即调节块51与下梁43的相对距离。
多个调节块组件5呈并排设置,且相邻两个调节块组件5之间设置有至少一个滚珠组件6。请参阅图3且同时参阅图2,图3是本申请一实施例的滚珠组的示意图;如图所示,每个滚珠组件6的滚珠601与其邻接的支架52接触,这样既可以减少支架52上下的摩擦力,又可以承受成型时候所受的侧向力,避免了因为弯矩过大使得丝杆532变形或者轴承损坏的现象。在本实施例中,如图2所示,多个滚珠组件6设置于上梁42和下梁43,每个滚珠组件6包括两个滚珠组61,两个滚珠组61对称设置于支撑件4的前后两侧,如图1所示,两个滚珠组61对称位于上梁42和下梁43的前后两侧,每个滚珠组61的相对两侧分别具有多个滚珠601,每侧的多个滚珠601与邻居的支架52接触。
复参阅图1所示,上模组件7包括上软模71和第一驱动件72,上软模71与第一驱动件72连接,且位于多个调节块组件5的下方,第一驱动件72能够带动上软模71上升,而使其贴合于多个调节块组件5的调节块51,在本实施例中,第一驱动件72包括两个第一驱动器721和两个铰链722,两个第一驱动器721对称设置于支撑件4的两侧,每个第一驱动器721通过铰链722与上软模71连接,如图1所示,两个第一驱动器721分别位于支撑件4的左右两侧,两个第一驱动器721的下端通过铰链722与上软模71的左右两侧端部连接,两个第一驱动器721通过带动上软模71的两侧上升而使上软模71贴合在多个调节块组件5的调节块51上。第一驱动器721使用气缸,但不以此为限。
下模组件8设置于上模组件7的下方,下模组件8用于与上模组件7配合对天窗导轨进行弯曲挤压。下模组件8包括下软模81和辊压成型件82,下软模81与上软模71呈相对设置于辊压成型件82,辊压成型件82能够带动下软模81上升,而使其与上软模71闭合保压,以对天窗导轨进行弯曲挤压。
请参阅图4至图7,其是本申请一实施例的天窗导轨弯曲机在使用时的作动过程示意图;如图所示,本实施例的天窗导轨弯曲机1在使用时,多个调节块组件5通过其丝杆传动件53调节调节块51与支撑件4的相对距离,使多个调节块51成为想要的弧度,也即产品所需的成型弧度,请参考图4所示。第一驱动件72带动上软模71上升,使上软模71贴合于多个调节块51的下方,请参考图5所示。产品预先放置在下软模81上,驱动组件3带动支撑件4整体往下运行至与下软模81闭合,请参考图6所示。辊压成型件82带动下软模81两侧上升,使其与上软模71闭合保压,从而使产品成型为所需的弧度,请参考图7所示。本实施例的天窗导轨弯曲机1可以根据产品所需的成型弧度需求进行调节多个调节块51的弧度,成型曲率大,稳定性高,不受结构限制,同时本实施例的相邻两个调节块组件5之间设置有滚珠组件6,这样既可以减少每个调节块组件5上下调节调节块51时的摩擦力,又可以承受成型时候调节块51传递至支架52所受的侧向力,避免因弯矩过大使得丝杠变形或者轴承损坏的现象。
下述更进一步说明辊压成型件82的结构。复参阅图1所示,辊压成型件82包括第一辊压件成型件821、多个第二辊压件成型件822和两个第三驱动器823。第一辊压件成型件821设置于上软模71的下方且位于上软模71的中间位置。请一并参阅图8,其是本申请一实施例的第一辊压件成型件的示意图;如图所示,第一辊压件成型件821包括第一固定座8211、第二驱动器8212、两个第一连杆件8213、两个第二连杆件8214和两个第一辊筒件8215,第二驱动器8212设置于第一固定座8211,两个第一连杆件8213的一端与第二驱动器8212连接,两个第二连杆件8214转动设置于固定座41,两个第二连杆件8214的一端与两个第一连杆件8213的另一端对应连接,两个第一辊筒件8215对应设置于两个第二连杆件8214的另一端,如图1所示,第二驱动器8212位于第一固定座8211的下端,两个第一连杆件8213和两个第二连杆件8214均呈竖直设置,两个第一辊筒件8215位于两个第二连杆件8214的顶端,第一连杆件8213和第二连杆件8214分别为两个平行的连杆。
第二驱动器8212能够通过两个第一连杆件8213和两个第二连杆件8214带动两个第一辊筒件8215相对靠近与远离。具体的,当第二驱动器8212带动两个第一连杆件8213的一端上升时,两个第一连杆件8213带动两个第二连杆件8214的另一端呈相对转动,带动两个第一辊筒件8215相对靠近;当第二驱动器8212带动两个第一连杆件8213的一端下降时,两个第一连杆件8213带动两个第二连杆件8214的另一端呈相背转动,带动两个第一辊筒件8215相对远离,第二驱动器8212如此通过带动两个第二连杆件8214升降,而带动两个第一辊筒件8215呈开合运动,实现辊压下软模81的目的。第二驱动器8212使用油缸,但不以此为限。
复参阅图1、图6和图7所示,多个第二辊压件成型件822对称设置于第一辊压件成型件821的两侧,两个第三驱动器823设置于第一辊压件成型件821的两侧且与多个第二辊压件成型件822对应连接,两个第三驱动器823能够驱动对应的第二辊压件成型件822相对靠近与远离第一辊压件成型件821,以实现对下软模81进行全面辊压,确保产品的成型弧度符合所需要求,在本实施例中,第二辊压件成型件822的数量为四个,四个第二辊压件成型件822呈两两对称设置在第一辊压件成型件821的两侧,但不以此为限。
请一并参阅图9和图10,图9是本申请一实施例的第二辊压件成型件的示意图,图10是本申请一实施例的第二辊压件成型件的剖视示意图;如图所示,每个第二辊压件成型件822包括第二固定座8221、第四驱动器8222、第三固定座8223和第二辊筒件8224,第二固定座8221与第三驱动器823连接,第三驱动器823能够带动第二固定座8221相对靠近与远离第一辊压件成型件821,具体的,第一辊压件成型件821的两侧设置有轨道槽,第二固定座8221置于轨道槽内且与第三驱动器823连接,第三驱动器823通过带动第二固定座8221沿着轨道槽水平移动而使其相对靠近与远离第一辊压件成型件821。第三驱动器823使用油缸,但不以此为限。
第四驱动器8222设置于第二固定座8221,第三固定座8223与第四驱动器8222连接,且位于第二固定座8221的上方,第二辊筒件8224设置于第三固定座8223。第四驱动器8222能够通过带动第三固定座8223相对靠近与远离第二固定座8221而带动第二辊筒件8224升降。具体的,第四驱动器8222位于第二固定座8221的下方,第三固定座8223位于第四驱动器8222的上方,第四驱动器8222通过带动第三固定座8223上升而使其相对远离第二固定座8221,第三固定座8223同时带动第二辊筒件8224抵接在下软模81的下方,对下软模81进行辊压,使其与上软模71闭合保压,从而使产品成型为所需的弧度。第四驱动器8222使用油缸,但不以此为限。在本实施例中,第二辊筒件8224的两侧还可以安装轴承固定座8227,以减小滚动阻力,但不以此为限。
承上所述,每个第二辊压件成型件822更包括第五驱动器8225和第四固定座8226,第五驱动器8225设置于第三固定座8223,而第三固定座8223上还具有滑轨82231,第四固定座8226设置于滑轨82231,并与第五驱动器8225连接,第二辊筒件8224设置在第四固定座8226上,第五驱动器8225可以通过驱动第四固定座8226沿着滑轨82231滑动而调整第二辊筒件8224的位置,从而调整产品的水平方向的成型弧度,但不以此为限。
综上所述,本申请提供了一种天窗导轨弯曲机,其通过多个调节块组件的丝杆传动件调节多个调节块与支撑件的相对距离,使多个调节块成为想要的弧度,也即产品所需的成型弧度,成型曲率大,稳定性高,且不受结构限制。同时本申请相邻两个调节块组件之间设置有滚珠组件,这样既可以减少每个调节块组件上下调节调节块时的摩擦力,又可以承受成型时候调节块传递至支架所受的侧向力,避免因弯矩过大使得丝杠变形或者轴承损坏的现象。
需要说明的是,在本文中,术语“包括”、“包含”或者其任何其他变体意在涵盖非排他性的包含,从而使得包括一系列要素的过程、方法、物品或者装置不仅包括那些要素,而且还包括没有明确列出的其他要素,或者是还包括为这种过程、方法、物品或者装置所固有的要素。在没有更多限制的情况下,由语句“包括一个……”限定的要素,并不排除在包括该要素的过程、方法、物品或者装置中还存在另外的相同要素。
上面结合附图对本申请的实施例进行了描述,但是本申请并不局限于上述的具体实施方式,上述的具体实施方式仅仅是示意性的,而不是限制性的,本领域的普通技术人员在本申请的启示下,在不脱离本申请宗旨和权利要求所保护的范围情况下,还可做出很多形式,均属于本申请的保护之内。
Claims (10)
1.一种天窗导轨弯曲机,其特征在于,包括:
机架;
驱动组件,设置于所述机架;
支撑件,与所述驱动组件连接,所述驱动组件能够带动所述支撑件升降;
多个调节块组件,并排设置于所述支撑件,每个所述调节块组件包括调节块、支架和丝杆传动件,所述调节块设置于所述支架的底部,所述丝杆传动件的一端与所述支架连接,另一端与所述支撑件螺纹连接,所述丝杆传动件能够调节所述调节块与所述支撑件的相对距离;
多个滚珠组件,设置于所述支撑件,其中相邻两个所述调节块组件之间设置有至少一个所述滚珠组件,每个所述滚珠组件的滚珠与其邻接的所述支架接触;
上模组件,设置于所述支撑件,所述上模组件包括上软模和第一驱动件,所述上软模与所述第一驱动件连接,且位于多个所述调节块组件的下方,所述第一驱动件能够带动所述上软模上升,而使其贴合于多个所述调节块组件的所述调节块;
下模组件,设置于所述上模组件的下方,所述下模组件包括下软模和辊压成型件,所述下软模与所述上软模呈相对设置于所述辊压成型件,所述辊压成型件能够带动所述下软模上升,而使其与所述上软模闭合保压。
2.根据权利要求1所述的天窗导轨弯曲机,其特征在于,所述驱动组件包括第二驱动件和多个导柱,所述第二驱动件固定设置于所述机架的顶部,所述第二驱动件的活动端与所述支撑件连接,多个所述导柱竖直设置于所述机架,所述支撑件活动设置于多个所述导柱,所述第二驱动件能够带动所述支撑件沿着的多个所述导柱升降。
3.根据权利要求1所述的天窗导轨弯曲机,其特征在于,所述支撑件包括固定座、上梁和下梁,所述固定座与所述驱动组件连接,所述上梁和所述下梁呈相对设置于所述固定座,多个所述滚珠组件设置于所述上梁和所述下梁,所述调节块位于所述下梁的下方。
4.根据权利要求3所述的天窗导轨弯曲机,其特征在于,所述丝杆传动件包括电机和丝杆,所述电机设置在所述支架的顶部,所述丝杆的一端与所述电机连接,另一端与所述上梁螺纹连接。
5.根据权利要求1所述的天窗导轨弯曲机,其特征在于,每个所述滚珠组件包括两个滚珠组,两个所述滚珠组对称设置于所述支撑件的前后两侧。
6.根据权利要求1所述的天窗导轨弯曲机,其特征在于,所述第一驱动件包括两个第一驱动器和两个铰链,两个所述第一驱动器对称设置于所述支撑件的两侧,每个所述第一驱动器通过所述铰链与所述上软模连接。
7.根据权利要求1所述的天窗导轨弯曲机,其特征在于,所述辊压成型件包括第一辊压件成型件、多个第二辊压件成型件和两个第三驱动器,所述第一辊压件成型件设置于所述上软模的下方且位于所述上软模的中间位置,多个所述第二辊压件成型件对称设置于所述第一辊压件成型件的两侧,两个第三驱动器设置于所述第一辊压件成型件的两侧且与多个所述第二辊压件成型件对应连接。
8.根据权利要求7所述的天窗导轨弯曲机,其特征在于,所述第一辊压件成型件包括:
第一固定座;
第二驱动器,设置于所述第一固定座;
两个第一连杆件,一端与所述第二驱动器连接;
两个第二连杆件,转动设置于所述固定座,两个所述第二连杆件的一端与两个所述第一连杆件的另一端对应连接;
两个第一辊筒件,对应设置于两个所述第二连杆件的另一端,所述第二驱动器能够通过两个所述第一连杆件和两个所述第二连杆件带动两个所述第一辊筒件相对靠近与远离。
9.根据权利要求7所述的天窗导轨弯曲机,其特征在于,每个所述第二辊压件成型件包括:
第二固定座,与所述第三驱动器连接,所述第三驱动器能够带动所述第二固定座相对靠近与远离所述第一辊压件成型件;
第四驱动器,设置于所述第二固定座;
第三固定座,与所述第四驱动器连接,且位于所述第二固定座的上方;
第二辊筒件,设置于所述第三固定座,所述第四驱动器能够通过带动所述第三固定座相对靠近与远离所述第二固定座而带动所述第二辊筒件升降。
10.根据权利要求9所述的天窗导轨弯曲机,其特征在于,每个所述第二辊压件成型件更包括:
第五驱动器,设置于所述第三固定座,而所述第三固定座上还具有滑轨;
第四固定座,设置于所述滑轨,并与所述第五驱动器连接,所述第二辊筒件设置在所述第四固定座上。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202011239916.4A CN112371794B (zh) | 2020-11-09 | 2020-11-09 | 天窗导轨弯曲机 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202011239916.4A CN112371794B (zh) | 2020-11-09 | 2020-11-09 | 天窗导轨弯曲机 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| CN112371794A true CN112371794A (zh) | 2021-02-19 |
| CN112371794B CN112371794B (zh) | 2024-11-22 |
Family
ID=74579588
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202011239916.4A Active CN112371794B (zh) | 2020-11-09 | 2020-11-09 | 天窗导轨弯曲机 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN112371794B (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN114101485A (zh) * | 2021-08-09 | 2022-03-01 | 宁波裕民机械工业有限公司 | 一种可调节的弯曲模 |
Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR20150107310A (ko) * | 2014-03-14 | 2015-09-23 | 박길미 | 스트레치 벤딩기용 금형유닛 |
| CN105522022A (zh) * | 2016-01-19 | 2016-04-27 | 宁海县华力机械有限公司 | 一种天窗导轨的可变曲率弯曲设备 |
| CN108043956A (zh) * | 2018-03-11 | 2018-05-18 | 滁州市新康达金属制品有限公司 | 一种防腐耐磨不锈钢的冰箱冲压模具 |
| CN109500165A (zh) * | 2018-11-16 | 2019-03-22 | 宁波港瑞汽车零部件有限公司 | 一种汽车天窗横梁弯曲液压机 |
| CN211386429U (zh) * | 2019-09-27 | 2020-09-01 | 安徽华集轻量化科技有限公司 | 一种汽车天窗导轨弯曲装置 |
| CN214235757U (zh) * | 2020-11-09 | 2021-09-21 | 江苏铁锚玻璃股份有限公司 | 天窗导轨弯曲机 |
-
2020
- 2020-11-09 CN CN202011239916.4A patent/CN112371794B/zh active Active
Patent Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR20150107310A (ko) * | 2014-03-14 | 2015-09-23 | 박길미 | 스트레치 벤딩기용 금형유닛 |
| CN105522022A (zh) * | 2016-01-19 | 2016-04-27 | 宁海县华力机械有限公司 | 一种天窗导轨的可变曲率弯曲设备 |
| CN108043956A (zh) * | 2018-03-11 | 2018-05-18 | 滁州市新康达金属制品有限公司 | 一种防腐耐磨不锈钢的冰箱冲压模具 |
| CN109500165A (zh) * | 2018-11-16 | 2019-03-22 | 宁波港瑞汽车零部件有限公司 | 一种汽车天窗横梁弯曲液压机 |
| CN211386429U (zh) * | 2019-09-27 | 2020-09-01 | 安徽华集轻量化科技有限公司 | 一种汽车天窗导轨弯曲装置 |
| CN214235757U (zh) * | 2020-11-09 | 2021-09-21 | 江苏铁锚玻璃股份有限公司 | 天窗导轨弯曲机 |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN114101485A (zh) * | 2021-08-09 | 2022-03-01 | 宁波裕民机械工业有限公司 | 一种可调节的弯曲模 |
Also Published As
| Publication number | Publication date |
|---|---|
| CN112371794B (zh) | 2024-11-22 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN214235757U (zh) | 天窗导轨弯曲机 | |
| CN104858268A (zh) | 一种定模动辊变截面辊弯成形机 | |
| CN112371794B (zh) | 天窗导轨弯曲机 | |
| CN116900096A (zh) | 一种宽扁金属型材调直装置及方法 | |
| CN219211178U (zh) | 一种折弯机 | |
| CN116329337A (zh) | 一种薄片折弯成型装置 | |
| CN2878377Y (zh) | 二次成型玻璃板烘弯成型模具 | |
| CN117798221A (zh) | 一种铝型材加工用辊压机 | |
| CN213570138U (zh) | 玻璃弯弧成型钢化段设备 | |
| CN216027981U (zh) | 一种应用于模具与压铸机之间的连接结构 | |
| CN112026152B (zh) | 一种用于型材定型的自动调节装置 | |
| CN110561787B (zh) | 一种复合材料预浸料热模压预成型机架 | |
| CN114669630A (zh) | 一种汽车纵梁板直线度校正装置及使用方法 | |
| CN203526281U (zh) | 一种贴模辊弯成型机 | |
| CN201268083Y (zh) | 塑料型材挤出模具在线调弯装置 | |
| CN205519102U (zh) | 悬臂式变高度辊模成形装置 | |
| CN114603040B (zh) | 一种翻边槽钢生产装置以及翻边槽钢 | |
| CN223352596U (zh) | 一种铝型材生产用矫直装置 | |
| CN223892635U (zh) | 一种曲面钢化玻璃成型模具 | |
| CN104909548B (zh) | 一种汽车玻璃烘弯模具 | |
| CN221313430U (zh) | 一种钢板分割后防翘起装置 | |
| CN223522414U (zh) | 一种玻璃压制成型设备 | |
| CN220837290U (zh) | 一种冷轧薄板横剪装置 | |
| CN115530956B (zh) | 纯钛接骨板的折弯塑形装置及其塑形方法 | |
| CN220808930U (zh) | 一种塑料喷码机 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| GR01 | Patent grant | ||
| GR01 | Patent grant | ||
| CP03 | Change of name, title or address | ||
| CP03 | Change of name, title or address |
Address after: No.128 Changjiang West Road, Hai'an City, Nantong City, Jiangsu Province 226600 Patentee after: Jiangsu Iron Anchor Technology Co.,Ltd. Country or region after: China Address before: No.128 Changjiang West Road, Hai'an City, Nantong City, Jiangsu Province 226600 Patentee before: JIANGSU TIEMAO GLASS Co.,Ltd. Country or region before: China |