CN112345235A - 一种用于长轴类零件内齿测量的定位方法及装置 - Google Patents
一种用于长轴类零件内齿测量的定位方法及装置 Download PDFInfo
- Publication number
- CN112345235A CN112345235A CN202011244060.XA CN202011244060A CN112345235A CN 112345235 A CN112345235 A CN 112345235A CN 202011244060 A CN202011244060 A CN 202011244060A CN 112345235 A CN112345235 A CN 112345235A
- Authority
- CN
- China
- Prior art keywords
- clamping sleeve
- measuring
- long
- boss
- fastening device
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images




Classifications
-
- G—PHYSICS
- G01—MEASURING; TESTING
- G01M—TESTING STATIC OR DYNAMIC BALANCE OF MACHINES OR STRUCTURES; TESTING OF STRUCTURES OR APPARATUS, NOT OTHERWISE PROVIDED FOR
- G01M13/00—Testing of machine parts
- G01M13/02—Gearings; Transmission mechanisms
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B25—HAND TOOLS; PORTABLE POWER-DRIVEN TOOLS; MANIPULATORS
- B25B—TOOLS OR BENCH DEVICES NOT OTHERWISE PROVIDED FOR, FOR FASTENING, CONNECTING, DISENGAGING, OR HOLDING
- B25B11/00—Work holders not covered by any preceding group in the subclass, e.g. magnetic work holders, vacuum work holders
-
- G—PHYSICS
- G01—MEASURING; TESTING
- G01B—MEASURING LENGTH, THICKNESS OR SIMILAR LINEAR DIMENSIONS; MEASURING ANGLES; MEASURING AREAS; MEASURING IRREGULARITIES OF SURFACES OR CONTOURS
- G01B21/00—Measuring arrangements or details thereof, where the measuring technique is not covered by the other groups of this subclass, unspecified or not relevant
-
- G—PHYSICS
- G01—MEASURING; TESTING
- G01N—INVESTIGATING OR ANALYSING MATERIALS BY DETERMINING THEIR CHEMICAL OR PHYSICAL PROPERTIES
- G01N21/00—Investigating or analysing materials by the use of optical means, i.e. using sub-millimetre waves, infrared, visible or ultraviolet light
- G01N21/01—Arrangements or apparatus for facilitating the optical investigation
Landscapes
- Physics & Mathematics (AREA)
- General Physics & Mathematics (AREA)
- Health & Medical Sciences (AREA)
- Life Sciences & Earth Sciences (AREA)
- Chemical & Material Sciences (AREA)
- Analytical Chemistry (AREA)
- Biochemistry (AREA)
- General Health & Medical Sciences (AREA)
- Immunology (AREA)
- Pathology (AREA)
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- A Measuring Device Byusing Mechanical Method (AREA)
Abstract
本申请中的一种用于长轴类零件内齿测量的定位方法,包括以下步骤:S10:将紧固装置装配在安装座上,将零件插入到紧固装置中,使零件的端面与安装座上的第一锥形台贴合;S20:转动紧固装置上的螺母,使紧固装置上的夹紧套收拢夹住零件表面。本申请中还公开了一种内齿测量装置,包括基座,所述基座上设有测量组件,该测量组件上伸出有测量头;所述基座上还设有安装座,所述安装座包括第一凸台、设于该第一凸台上的第二凸台、设于该第二凸台上的第一锥形台;所述安装座上设有紧固装置。本发明提供了一种用于长轴类零件内齿测量的定位方法及装置,采用一端定位、中部夹紧、共同定位的方法,方便检测头从零件的另一端伸入,定位牢固,保证了检测精度。
Description
技术领域
本发明属于长轴类零件内齿测量技术领域,具体涉及一种用于长轴类零件内齿测量的定位方法,同时本发明还设计一种长轴类零件内齿测量装置。
背景技术
轴类零件是五金配件中经常遇到的典型零件之一,它主要用来支承传动零部件、传递扭矩、承受载荷等,按轴类零件结构形式不同,一般可分为光轴、阶梯轴和异形轴三类;或分为实心轴、空心轴;或分为长轴、短轴等。
轴类零件需要对其表面或内孔进行检测,如表面纹理检测、跳动检测等。对于轴类零件的外表面检测,如对外表上的齿纹进行检测,一般将轴类零件的两端固定在夹持工位上,定位准确后,检测头抵在轴类零件的表面上,然后夹持工件带动轴类零件转动,实现轴类零件外表面的检测。有一些空心轴类零件,其空心结构的内壁上设有内齿结构,也需要对该内齿结构进行检测,检测时,由于检测头需要从一端伸入,因此传统的两端夹持固定方式无法使用,目前这类检测工作需要只能一端夹紧定位,,然后专用的检测工具从零件的一端伸入进行检测,操作麻烦,且检测精度差。
此外,申请人发现,尤其对于长轴类的空心零件,其内齿检测操作更加不方便,传统的固定方式同轴度低,稳定性差,导致检测不方便且检测精度差。基于此,本申请在长轴类零件内齿测量装置及方法上进行了进一步研究。
发明内容
针对以上现有技术中的不足,本发明提供了一种用于长轴类零件内齿测量的定位方法,采用一端定位、中部夹紧、共同定位的方法,方便检测头从零件的另一端伸入,定位牢固,保证了检测精度。同时本申请还涉及一种用于长轴类零件的内齿测量装置,单端定位稳定性高,操作方便,检测精度高。
为了解决上述技术问题,本发明通过下述技术方案得以解决。
本申请中的一种用于长轴类零件内齿测量的定位方法,包括以下步骤:S10:将紧固装置装配在安装座上,将零件插入到紧固装置中,使零件的端面与安装座上的第一锥形台贴合;S20:转动紧固装置上的螺母,使紧固装置上的夹紧套收拢夹住零件表面。
进一步的,步骤S10中还包括以下步骤:S11:紧固装置包括空心柱状体,该空心柱状体上方设有可收拢的夹紧套,该夹紧套中设有内夹紧套,零件插入到紧固装置时,零件穿过夹紧套、内夹紧套,最终插入到空心柱状体中。
进一步的,步骤S10中还包括以下步骤:S12:测量装置的上端设有第二锥形台,该第二锥形台下移抵在零件上端面上,使零件位置摆正。
本申请中的用于长轴类零件内齿测量的定位方法,采用一端定位、中部夹紧、共同定位的方法,检测头同另一端伸入到零件内孔中,可以对零件内壁上的内齿进行检测。本申请中的第一锥形台和第二锥形台用于零件的安装定位,锥形台的锥形面可以与零件两端的圆孔匹配贴合,两端定位后包装零件处于竖直状态,然后在通过紧固装置实现固定,固定后零件下端稳定性好,不会发生偏摆。定位好后,第二锥形台移走,检测头伸入到零件中进行检测,由于零件定位后稳定性好,因此检测精度高。
本申请中的一种用于长轴类零件的内齿测量装置,包括基座,所述基座上设有测量组件,该测量组件上伸出有测量头;所述基座上还设有安装座,所述安装座包括第一凸台、设于该第一凸台上的第二凸台、设于该第二凸台上的第一锥形台;所述安装座上设有紧固装置,所述紧固装置包括固定在第二凸台上的第三凸台,所述第三凸台上设有空心柱状体,所述第一锥形台穿过第三凸台后伸入到空心柱状体中;所述空心柱状体的上方设有夹紧套,所述夹紧套上设有螺母,所述螺母与夹紧套外壁之间螺纹配合;所述基座上还设有支撑架,该支撑架的上方设有可移动的横梁,所述横梁上设有向下伸出的第二锥形台,所述第二锥形台与第一锥形台对齐。
本申请中,对齐的第二锥形台与第一锥形台用于定位零件,然后再通过紧固装置收紧来夹住零件的下部,定位稳定,不会偏摆,尤其适用于长轴类零件的定位和检测,检测精度高。
作为优选,所述夹紧套包括若干片同心设置的弧形板,所述弧形板一端连接在空心柱状体上,另一端敞开为扩口,方便零件插入;所述螺母与弧形板外壁之间螺纹配合,因此在螺母逐渐转动向上移动的过程中,夹紧套收紧稳稳的夹住零件。
作为优选,所述夹紧套中设有内夹紧套,所述内夹紧套的下端窄缩、上端扩口;所述内夹紧套上设有若干条上下交错设置的收紧缝。该结构中,内夹紧套可以为柔性结构,如橡胶套、塑料套等,保护零件表面,同时增加摩擦力;也可以为刚性件,如金属片,起到定位作用。
作为优选,所述基座中设有电机,该电机驱动所述安装座转动,进而带动零件同步转动,实现内齿周向检测。
作为优选,所述测量头包括伸缩杆和设于该伸缩杆上的检测头,所述伸缩杆可在测量组件上上下移动,能够使用不同高度的轴类零件的内齿测量。
与现有技术相比,本发明具有以下有益效果:提供了一种用于长轴类零件内齿测量的定位方法,采用一端定位、中部夹紧、共同定位的方法,方便检测头从零件的另一端伸入,定位牢固,保证了检测精度。同时本申请还涉及一种用于长轴类零件的内齿测量装置,单端定位稳定性高,操作方便,检测精度高。
附图说明
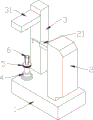
图1为本发明中的测量装置的正视图。
图2为本发明中的测量装置的立体图。
图3为本发明中的省略紧固装置的测量装置的立体图。
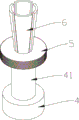
图4为本发明中的紧固装置的立体图。
图5为本发明中的紧固装置的正视图。
图6为本发明中的紧固装置的俯视图。
图7为本发明中的内夹紧套的俯视图。
图8为本发明中的内夹紧套的立体图。
具体实施方式
下面结合附图与具体实施方式对本发明作进一步详细描述。
以下实施方式中,自始至终相同或类似的标号表示相同或类似的原件或具有相同或类似功能的原件,以下通过参考附图描述的实施方式是示例性的,仅用于解释本发明,而不能理解为对本发明的限制。
本发明的描述中,需要理解的是,术语:中心、纵向、横向、长度、宽度、厚度、上、下、前、后、左、右、竖直、水平、顶、底、内、外、顺时针、逆时针等指示方位或位置关系为基于附图所示的方位或位置关系,仅是为了便于描述本发明和简化描述,因此不能理解为对本发明的限制。此外,术语:第一、第二等仅用于描述目的,而不能理解为指示或暗示相对重要性或隐含指明所示技术特征的数量。本发明的描述中,除非另有明确的规定和限定,术语:安装、相连、连接等应做广义理解,本领域的普通技术人员可以根据具体情况理解上述术语在本实用性中的具体含义。
参照图1至图8,本申请中的一种用于长轴类零件的内齿测量装置,包括基座1,所述基座1上设有测量组件2,该测量组件2上伸出有测量头;所述基座1上还设有安装座,所述安装座包括第一凸台11、设于该第一凸台11上的第二凸台12、设于该第二凸台12上的第一锥形台13;所述安装座上设有紧固装置,所述紧固装置包括固定在第二凸台12上的第三凸台4,所述第三凸台4上设有空心柱状体4,所述第一锥形台13穿过第三凸台4后伸入到空心柱状体4中;所述空心柱状体41的上方设有夹紧套6,所述夹紧套6上设有螺母5,所述螺母5与夹紧套6外壁之间螺纹配合;所述基座1上还设有支撑架3,该支撑架3的上方设有可移动的横梁31,所述横梁31上设有向下伸出的第二锥形台32,所述第二锥形台32与第一锥形台13对齐。
具体的,本申请中,所述夹紧套6包括若干片同心设置的弧形板,所述弧形板一端连接在空心柱状体4上,另一端敞开为扩口,方便零件插入;所述螺母5与弧形板外壁之间螺纹配合,因此在螺母逐渐转动向上移动的过程中,夹紧套6收紧稳稳的夹住零件。此外,所述夹紧套6中设有内夹紧套7,所述内夹紧套7的下端窄缩、上端扩口;所述内夹紧套7上设有若干条上下交错设置的收紧缝71。该结构中,内夹紧套7可以为柔性结构,如橡胶套、塑料套等,保护零件表面,同时增加摩擦力。
本申请中,所述基座1中设有电机,该电机驱动所述安装座转动,进而带动零件同步转动,实现内齿周向检测。所述测量头包括伸缩杆21和设于该伸缩杆21上的检测头22,所述伸缩杆21可在测量组件2上上下移动,能够使用不同高度的轴类零件的内齿测量。
本申请中,横梁31、伸缩杆21的上下移动可以通过丝杠与伺服电机传动装置来实现稳定的上下移动;本申请中的检测头22可以为光学检测头、跳动检测头等,配合的测量组件2也为现有技术中的测量装置。
本申请中,对齐的第二锥形台32与第一锥形台13用于定位零件,然后再通过紧固装置收紧来夹住零件的下部,定位稳定,不会偏摆,尤其适用于长轴类零件的定位和检测,检测精度高。
本申请中还涉及一种用于长轴类零件内齿测量的定位方法,包括以下步骤:S10:将紧固装置装配在安装座上,将零件插入到紧固装置中,使零件的端面与安装座上的第一锥形台贴合;S20:转动紧固装置上的螺母,使紧固装置上的夹紧套收拢夹住零件表面。
进一步的,步骤S10中还包括以下步骤:S11:紧固装置包括空心柱状体,该空心柱状体上方设有可收拢的夹紧套,该夹紧套中设有内夹紧套,零件插入到紧固装置时,零件穿过夹紧套、内夹紧套,最终插入到空心柱状体中。S12:测量装置的上端设有第二锥形台,该第二锥形台下移抵在零件上端面上,使零件位置摆正。
传动轴类零件的检测,可以采用双顶尖定位、三爪卡盘定位或者一个三爪卡盘一个顶尖定位,但长度过长的内齿轮零件测量,无法使用常规的装夹方式定位测量,测量长轴类零件的内齿轮时,上端内齿不能使用顶尖顶住,若仅在下端使用三爪卡盘装夹,会造成零件装夹不稳定,测量结果误差太大。还有能可能发生零件装夹不稳定,撞坏测针的情况。
本申请中的用于长轴类零件内齿测量的定位方法,采用一端定位、中部夹紧、共同定位的方法,检测头从另一端伸入到零件内孔中,可以对零件内壁上的内齿进行检测。本申请中的第一锥形台和第二锥形台用于零件的安装定位,锥形台的锥形面可以与零件两端的圆孔匹配贴合,两端定位后包装零件处于竖直状态,然后在通过紧固装置实现固定,固定后零件下端稳定性好,不会发生偏摆。定位好后,第二锥形台移走,检测头伸入到零件中进行检测,由于零件定位后稳定性好,因此检测精度高。
以上所述,本发明提供了一种用于长轴类零件内齿测量的定位方法,采用一端定位、中部夹紧、共同定位的方法,方便检测头从零件的另一端伸入,定位牢固,保证了检测精度。同时本申请还涉及一种用于长轴类零件的内齿测量装置,单端定位稳定性高,操作方便,检测精度高。
本发明的保护范围包括但不限于以上实施方式,本发明的保护范围以权利要求书为准,任何对本技术做出的本领域的技术人员容易想到的替换、变形、改进均落入本发明的保护范围。
Claims (8)
1.一种用于长轴类零件内齿测量的定位方法,其特征在于,包括以下步骤:
S10:将紧固装置装配在安装座上,将零件插入到紧固装置中,使零件的端面与安装座上的第一锥形台贴合;
S20:转动紧固装置上的螺母,使紧固装置上的夹紧套收拢夹住零件表面。
2.根据权利要求1所述的一种用于长轴类零件内齿测量的定位方法,其特征在于,步骤S10中还包括以下步骤:
S11:紧固装置包括空心柱状体,该空心柱状体上方设有可收拢的夹紧套,该夹紧套中设有内夹紧套,零件插入到紧固装置时,零件穿过夹紧套、内夹紧套,最终插入到空心柱状体中。
3.根据权利要求1所述的一种用于长轴类零件内齿测量的定位方法,其特征在于,步骤S10中还包括以下步骤:
S12:测量装置的上端设有第二锥形台,该第二锥形台下移抵在零件上端面上,使零件位置摆正。
4.一种用于长轴类零件的内齿测量装置,其特征在于,包括基座(1),所述基座(1)上设有测量组件(2),该测量组件(2)上伸出有测量头;
所述基座(1)上还设有安装座,所述安装座包括第一凸台(11)、设于该第一凸台(11)上的第二凸台(12)、设于该第二凸台(12)上的第一锥形台(13);
所述安装座上设有紧固装置,所述紧固装置包括固定在第二凸台(12)上的第三凸台(4),所述第三凸台(4)上设有空心柱状体(4),所述第一锥形台(13)穿过第三凸台(4)后伸入到空心柱状体(4)中;所述空心柱状体(41)的上方设有夹紧套(6),所述夹紧套(6)上设有螺母(5),所述螺母(5)与夹紧套(6)外壁之间螺纹配合;
所述基座(1)上还设有支撑架(3),该支撑架(3)的上方设有可移动的横梁(31),所述横梁(31)上设有向下伸出的第二锥形台(32),所述第二锥形台(32)与第一锥形台(13)对齐。
5.根据权利要求4所述的一种用于长轴类零件的内齿测量装置,其特征在于,所述夹紧套(6)包括若干片同心设置的弧形板,所述弧形板一端连接在空心柱状体(4)上,另一端敞开为扩口,所述螺母(5)与弧形板外壁之间螺纹配合。
6.根据权利要求4所述的一种用于长轴类零件的内齿测量装置,其特征在于,所述夹紧套(6)中设有内夹紧套(7),所述内夹紧套(7)的下端窄缩、上端扩口;所述内夹紧套(7)上设有若干条上下交错设置的收紧缝(71)。
7.根据权利要求4所述的一种用于长轴类零件的内齿测量装置,其特征在于,所述基座(1)中设有电机,该电机驱动所述安装座转动。
8.根据权利要求4所述的一种用于长轴类零件的内齿测量装置,其特征在于,所述测量头包括伸缩杆(21)和设于该伸缩杆(21)上的检测头(22),所述伸缩杆(21)可在测量组件(2)上上下移动。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202011244060.XA CN112345235A (zh) | 2020-11-10 | 2020-11-10 | 一种用于长轴类零件内齿测量的定位方法及装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202011244060.XA CN112345235A (zh) | 2020-11-10 | 2020-11-10 | 一种用于长轴类零件内齿测量的定位方法及装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN112345235A true CN112345235A (zh) | 2021-02-09 |
Family
ID=74362350
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202011244060.XA Pending CN112345235A (zh) | 2020-11-10 | 2020-11-10 | 一种用于长轴类零件内齿测量的定位方法及装置 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN112345235A (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN118009877A (zh) * | 2024-01-17 | 2024-05-10 | 湘潭大学 | 一种复杂柱类零部件精密测量装置及其标定方法 |
Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2003504215A (ja) * | 1999-07-09 | 2003-02-04 | ハインブーフ ゲゼルシャフト ミット ベシュレンクテル ハフツング シュパネンデ テヒニク | 特に中空の薄壁状の工作物のための緊締装置 |
| US20140165752A1 (en) * | 2012-12-17 | 2014-06-19 | Sungwoo Hitech Co., Ltd. | Rotation jig device of processing machine |
| CN205057207U (zh) * | 2015-10-27 | 2016-03-02 | 河北宣化工程机械股份有限公司 | 一种中间轴齿轮类工件的定位工装 |
| CN109798860A (zh) * | 2019-03-29 | 2019-05-24 | 力邦测控设备(洛阳)有限公司 | 一种刹车鼓内孔检测仪 |
| CN111664771A (zh) * | 2019-03-07 | 2020-09-15 | 中核新科(天津)精密机械制造有限公司 | 用于管类零件内孔检测的装置及其检测方法 |
| CN211552807U (zh) * | 2020-04-26 | 2020-09-22 | 河南中原吉凯恩气缸套有限公司 | 一种用于高频感应淬火局部变形气缸套的检测工装 |
-
2020
- 2020-11-10 CN CN202011244060.XA patent/CN112345235A/zh active Pending
Patent Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2003504215A (ja) * | 1999-07-09 | 2003-02-04 | ハインブーフ ゲゼルシャフト ミット ベシュレンクテル ハフツング シュパネンデ テヒニク | 特に中空の薄壁状の工作物のための緊締装置 |
| US20140165752A1 (en) * | 2012-12-17 | 2014-06-19 | Sungwoo Hitech Co., Ltd. | Rotation jig device of processing machine |
| CN205057207U (zh) * | 2015-10-27 | 2016-03-02 | 河北宣化工程机械股份有限公司 | 一种中间轴齿轮类工件的定位工装 |
| CN111664771A (zh) * | 2019-03-07 | 2020-09-15 | 中核新科(天津)精密机械制造有限公司 | 用于管类零件内孔检测的装置及其检测方法 |
| CN109798860A (zh) * | 2019-03-29 | 2019-05-24 | 力邦测控设备(洛阳)有限公司 | 一种刹车鼓内孔检测仪 |
| CN211552807U (zh) * | 2020-04-26 | 2020-09-22 | 河南中原吉凯恩气缸套有限公司 | 一种用于高频感应淬火局部变形气缸套的检测工装 |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN118009877A (zh) * | 2024-01-17 | 2024-05-10 | 湘潭大学 | 一种复杂柱类零部件精密测量装置及其标定方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN111185609B (zh) | 一种应用于管切装置的调心卡盘及测量补偿装置 | |
| CN220120005U (zh) | 一种曲轴生产用的弯曲度检测治具 | |
| CN216432902U (zh) | 一种用于三坐标测量机的校准仪器 | |
| CN118438017A (zh) | 一种双燃料发动机机座法兰焊接定位装置 | |
| CN110900066A (zh) | 一种复杂工件的焊接方法 | |
| CN212822761U (zh) | 一种管件加工辅助装置 | |
| CN219616639U (zh) | 一种带有定位结构的旋铆机 | |
| CN220472956U (zh) | 扭力测试装置 | |
| CN216645155U (zh) | 一种五金件铆接加工用工件校准夹具 | |
| CN117020540B (zh) | 一种变速箱焊接夹具 | |
| CN220178199U (zh) | 一种用于薄壁圆管车削的装夹机构 | |
| CN223684902U (zh) | 一种输入轴夹紧工装 | |
| CN114130858A (zh) | 卧式摩托车架自动校正设备 | |
| CN224088342U (zh) | 一种进气法兰的焊接工装 | |
| CN218444461U (zh) | 外齿轮检测定位夹具 | |
| CN220062820U (zh) | 一种孔径防错工装 | |
| CN222755470U (zh) | 电动机器人工具快换装置 | |
| CN223741457U (zh) | 一种电机座同轴度检测装置 | |
| CN119880417B (zh) | 一种球笼装配松紧度检测装置 | |
| CN221455722U (zh) | 一种双基准同时夹紧的立式平衡机夹具 | |
| CN215810737U (zh) | 一种重卡汽车主轴检测用记录装置 | |
| CN223012487U (zh) | 一种管道夹持装置 | |
| CN223492238U (zh) | 一种轴类齿轮磨削涨紧定位装置 | |
| CN222951672U (zh) | 一种用于阶梯孔类工件的同轴度、垂直度检具 | |
| CN221405973U (zh) | 齿槽转矩测试电机对托装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| RJ01 | Rejection of invention patent application after publication |
Application publication date: 20210209 |
|
| RJ01 | Rejection of invention patent application after publication |