CN112059416A - 一种高速高精度能环向加工的节能型双工位激光加工设备 - Google Patents
一种高速高精度能环向加工的节能型双工位激光加工设备 Download PDFInfo
- Publication number
- CN112059416A CN112059416A CN202010810172.0A CN202010810172A CN112059416A CN 112059416 A CN112059416 A CN 112059416A CN 202010810172 A CN202010810172 A CN 202010810172A CN 112059416 A CN112059416 A CN 112059416A
- Authority
- CN
- China
- Prior art keywords
- laser
- shaft
- fixed
- energy
- laser head
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K26/00—Working by laser beam, e.g. welding, cutting or boring
- B23K26/08—Devices involving relative movement between laser beam and workpiece
- B23K26/0869—Devices involving movement of the laser head in at least one axial direction
- B23K26/0876—Devices involving movement of the laser head in at least one axial direction in at least two axial directions
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K26/00—Working by laser beam, e.g. welding, cutting or boring
- B23K26/08—Devices involving relative movement between laser beam and workpiece
- B23K26/083—Devices involving movement of the workpiece in at least one axial direction
- B23K26/0853—Devices involving movement of the workpiece in at least two axial directions, e.g. in a plane
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K26/00—Working by laser beam, e.g. welding, cutting or boring
- B23K26/20—Bonding
- B23K26/21—Bonding by welding
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K26/00—Working by laser beam, e.g. welding, cutting or boring
- B23K26/36—Removing material
- B23K26/38—Removing material by boring or cutting
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K26/00—Working by laser beam, e.g. welding, cutting or boring
- B23K26/70—Auxiliary operations or equipment
- B23K26/702—Auxiliary equipment
Landscapes
- Engineering & Computer Science (AREA)
- Physics & Mathematics (AREA)
- Optics & Photonics (AREA)
- Plasma & Fusion (AREA)
- Mechanical Engineering (AREA)
- Laser Beam Processing (AREA)
Abstract
本发明公开了一种高速高精度能环向加工的节能型双工位激光加工设备,可以使得激光头能够绕着工件进行自由的环向加工,且由于能实现多轴联动,本发明的激光加工设备加工效率高,且能多角度不停机进行加工,适用面广,不需要多次拆卸重新固定,加工的精度也得到显著提升。而设置温度传感器后,在工作过程中,温度传感器可以实时检测位于加工点靠前位置的温度,随后将温度信号反馈给系统进行运算,系统根据激光加工所需的温度减去工件目前的温度,即可对功率进行下调,由此节省了能源并提高加工质量。
Description
技术领域
本发明涉及激光加工技术领域,特别是涉及了一种高速高精度能环向加工的节能型双工位激光加工设备。具体的,在本发明的多轴激光加工设备中,一共具有十三轴,
第一轴为主轴的升降,用于加工的激光头固定在主轴的底部,主轴由电机驱动其竖直升降;
第二轴为主轴的横向平移,主轴的顶部是滑动连接在双轨式龙门导轨上,并能沿龙门导轨横向平移;
第三轴为激光头支座的转动,激光头支座固定在主轴的底部,主轴可以受驱转动,从而带动激光头支座在水平面上做360°的转动;
第四轴为激光头的转动,激光头支座的侧面设置有转轴,激光头套设在转轴上,当转轴转动时,能带动激光头绕转轴在竖直平面内摆动;
第五轴为激光头尖端的随动,即激光头能根据实时工况进行随动,以保持与工件之间的间距恒定;
第六轴、第七轴、第八轴和第九轴为工件的转动,工件固定在夹具工作台上,在每一个夹具工作台上均设置有两个伺服电机,每一个伺服电机控制一个工件的转动;
以上的前五轴可以和第六、七、八、九轴中的任意一轴实现六轴联动,即在对工件进行激光加工时,以上几个轴可以实现同步联动;
第十轴和第一轴为两个夹具工作台上工件的前后平移,工件固定在夹具工作台上,夹具工作台上铺设有纵向导轨,在纵向导轨上滑动连接着支架,工件固定在支架上,支架可以在导轨上前后平移,从而带动工件做前后平移;
第十二轴和第十三轴为两根立柱沿横向导轨相互靠近或分离,即在本发明的激光加工设备中至少包括两个夹具工作台,两个以上夹具工作台上的立柱滑动连接在横向导轨上,并可以沿横向导轨相互靠拢或分离。
第十轴到第十三轴都是用于定位工件位置,第十轴至第十三轴分别通过伺服电机控制,对工作台的横向位置和纵向位置进行调整。理论上,在设备足够大的前提下,还可以设置更多的工位。
另外,在激光头上还搭载有无线温度传感器,该温度传感器与工件上检测位置之间的连线始终与激光头尖端的射线平行,且温度传感器的检测点要前置于激光加工点的位置,在激光加工的过程中,由于金属工件具有导热性,在加工点前方的工件温度也会上升,如果始终采用固定功率对工件加工,就会造成能量溢出,浪费电能。而设置温度传感器后,在工作过程中,温度传感器可以实时检测位于加工点靠前位置的温度,随后将温度信号反馈给系统进行运算,系统根据激光加工所需的温度减去工件目前的温度,即可对功率进行下调,由此节省了能源,并且得到更好的加工质量。
背景技术
现有技术中,通快机床两合公司在专利号为201380017293.8的发明专利中公开了一种用于光学元件的调整运动的传递元件、定位装置、以及具有这种传递元件的用于激光加工机的加工头,前述的传递元件包括至少一个固体接头,其中所述传递元件具有第一固体接头,其在与定位运动的运动路径相切的第一运动方向(上是机械刚性的,并且在与第一运动方向垂直的另一运动方向上具有低水平的刚度,并且其中,所述传递元件具有第二固体接头,其在第一固体接头的第一运动方向上是机械刚性的,并且在垂直于第一运动方向和第二运动方向的方向上是弹性的。
而现有的激光加工设备其结构如201620695337.3的中国专利中所示,申请人大族激光科技有限公司公开了一种双工位激光加工设备,该加工设备包括工控机、双动子四轴运动平台、视觉检测组件和激光加工组件;两个待检测物体设置在所述双动子四轴运动平台上的夹具内,并能分别实现X、Y轴的运动;所述视觉检测组件用于检测待检测物体上的毛刺位置;所述激光加工组件根据所述毛刺位置,对待检测物体进行激光毛刺加工;所述工控机分别控制双动子四轴运动平台、视觉检测组件和激光加工组件工作。
但是,上述的激光加工设备,只能实现工件的X、Y轴平移,而且激光头始终位于工件的上方,这使得激光头无法从工件的底部向上或斜上方进行加工,即该激光加工设备无法实现对工件的环向加工。
发明内容
本发明所要解决的技术问题是针对上述技术现状而提供一种高速高精度能环向加工的节能型双工位激光加工设备。
为实现上述目的,本发明提供了如下技术方案:
一种高速高精度能环向加工的节能型双工位激光加工设备,包括有机架,在机架顶面上设置有一组平行的滑轨,在两根滑轨之间架设有滑块,滑块能沿着滑轨左右往复滑动,该滑块中心开设有安装孔,在安装孔中插接有主轴,主轴顶部设置有电机,该电机能驱动主轴升降,同时,主轴可以随着滑块一起沿滑轨滑动;
在主轴底部固定着激光头支座,所述激光头支座能受驱自转,在激光头支座的侧面设置有转轴,激光头套设在转轴上,当转轴转动时,能带动激光头绕转轴在竖直平面内做相对于激光头支座的摆动,激光从激光头的尖端射出,射到工件上进行灼烧加工;
在机架底部形成有工作台,在工作台上铺设有前后走向的两组纵向导轨,在每一组纵向导轨上均滑动连接有一个工装,工装包括两根立柱,在立柱顶部固定着转臂,管件的两端分别固定在转臂上,两个转臂由驱动机构驱动它们转动,进而带动管件翻转;
所述激光头包括有安装箱体,所述安装箱体套设在转轴上并能随转轴一起转动,所述安装箱体的底部连接着外壳体,所述外壳体的底面上形成有安装孔,在所述安装孔的上部固定着激光二极管,在所述安装孔的下部固定着透镜,这些透镜能将所述激光二极管发射的激光进行聚焦,在工件上形成公共焦点从而对焦点位置进行灼烧,在所述安装箱体的底部还连接着内壳体,所述外壳体内部形成有空腔,所述内壳体位于所述空腔中,所述激光二极管具有引脚,所述引脚插接在所述内壳体上,在所述内壳体的底面与所述激光二极管的安装面之间形成有散热通道,所述散热通道在所述外壳体上形成有散热孔,所述散热孔的高度要高于所述内壳体的底面,在所述内壳体的顶面与所述安装箱体之间形成有入口通道,所述入口通道在所述安装箱体的表面形成有进气口,在所述内壳体的底面上固定着通风机,该通风机用于将从入口通道的进气口进入的空气在散热通道中产生气流并通过散热孔排出,所述外壳体的顶面上形成有锥体,所述椎体正对着所述通风机;
在所述外壳体的外壁上固定着温度传感器,所述温度传感器与所述激光头的尖端平行设置,所述温度传感器能实时检测工作在焊点前置位置的温度,随后温度传感器将温度信号反馈给控制系统,由控制系统根据焊点前置位置的温度对激光头的焊接温度进行实时调整。
作为本发明的改进,所述温度传感器为无线微型传感器。
作为本发明的进一步改进,所述温度传感器包括基板,在基板上盖设有罩壳,由所述罩壳和所述基板围成安装腔,在所述安装腔中设置有PCB板和安装架,所述安装架通过支脚支承在罩壳的内壁上,所述PCB板焊接在罩壳上并被安装架限位,在安装架朝向基板的一侧形成有电池槽,在电池槽中嵌装有电池,在基板上形成有安装通孔,在安装通孔中穿设有圆头螺丝,所述圆头螺丝能将安装架与基本固定在一起,在基板上还形成有法兰孔,在所述法兰孔中固定着双法兰螺钉,所述双法兰螺钉朝圆头螺钉的相对侧延伸。
作为本发明的更进一步改进,在所述罩壳的侧部开设有检测窗,在所述安装支架的侧部固定着红外探头,所述红外探头延伸在检测窗中,在所述红外探头上套设有减震弹簧。
作为本发明的优选,所述外壳体采用导热材料制成。
作为本发明的改进,所述工装还包括齿轮箱体,所述齿轮箱体滑动连接在所述导轨上,所述的两根立柱固定在所述齿轮箱体的两侧并与齿轮箱体的内部连通,所述齿轮箱体内部设置有齿轮轴,所述齿轮轴的两端套设有从动齿轮,在其中一侧立柱上固定着驱动电机,所述驱动电机的电机中上套设着主动齿轮,由所述驱动电机驱动主动齿轮转动,该侧立柱上的转臂通过主动轴与所述主动齿轮连接,当所述主动齿轮转动时,能带动所述主动轴转动,进而带动该侧立柱的转臂转动,所述主动齿轮上套设有同步带,所述同步带同时套设在所述从动齿轮上,另一侧立柱中穿设有从动轴,另一侧立柱的转臂套设在所述从动轴上,所述从动轴也通过同步带与所述齿轮轴联动。
作为本发明的具体技术方案,所述进气口环绕着所述通风机设置。
作为本发明的优选,在所述机架顶部设置有滚珠丝杆,所述滚珠丝杆与所述滑轨平行设置,所述机架上固定着丝杆电机,所述丝杆电机能驱动所述滚珠丝杆转动,所述滑块固定在所述滚珠丝杆的丝杆螺母上。
作为本发明的改进,在工装底部设置有滑板,所述滑板滑动连接在所述纵向导轨上,在所述滑板表面设置有横向导轨,两根立柱的底部滑动连接在所述横向导轨上,两根立柱可以沿所述横向导轨相互靠近或分离。
作为本发明的进一步改进,在相邻两个工作台之间通过联动轴相连。
与现有技术相比,本发明的优点在于:通过多轴联动,可以使得激光头能够绕着工件进行自由的环向加工,且由于能实现多轴联动,本发明的激光加工设备加工效率高,且能多角度不停机进行加工,适用面广,不需要多次拆卸重新固定,加工的精度也得到显著提升。而设置温度传感器后,在工作过程中,温度传感器可以实时检测位于加工点靠前位置的温度,随后将温度信号反馈给系统进行运算,系统根据激光加工所需的温度减去工件目前的温度,即可对功率进行下调,由此节省了能源并提高加工质量。
附图说明
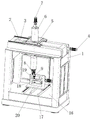
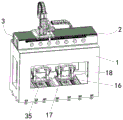
图1为本发明实施例中高速高精度能环向加工的节能型双工位激光加工设备的结构示意图;
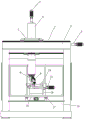
图2为图1的主视图;
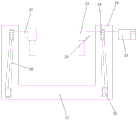
图3为图1中工装部分的结构剖视图;
图4为激光头内部的构造图;
图5为无线温度传感器的内部构造图;
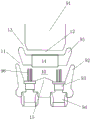
图6为图1中的高速高精度能环向加工的节能型双工位激光加工设备搭载双工位的状态图。
具体实施方式
以下结合附图实施例对本发明作进一步的详细描述。
如附图所示,本实施例为一种高速高精度能环向加工的节能型双工位激光加工设备,包括有机架1,在机架顶面上设置有一组平行的滑轨2,在两组滑轨之间设置有一根滚珠丝杆3,滚珠丝杆与两组滑轨平行设置,在机架的侧面设置有丝杆电机4,滚珠丝杆通过联轴器与丝杆电机的电机轴相连,从而由丝杆电机控制滚珠丝杆转动,在滚珠丝杆上套设有丝杆螺母,丝杆螺母是每一根滚珠丝杆必配的附件,当滚珠丝杆转动时,可以带动丝杆螺母在滚珠丝杆上滑动,其具体原理记载在《机械设计手册》关于滚珠丝杆的原理描述中,为现有技术,故本实施例中不对其进行具体的介绍,在丝杆螺母上固定着滑块5,由丝杆螺母带动滑块沿滚珠丝杆滑动,滑块架设在两根滑轨之间,故滑块也能沿着滑轨滑动。
在滑块中心开设有安装孔,在安装孔中插接有主轴6,主轴顶部设置有电机7,主轴分为固定套和滑套,固定套插接在安装孔中不动,在固定套的内壁上设置有竖直的滑槽,滑套滑动连接在滑槽中,滑套通过滚珠丝杆或者其他的联动机构与电机相连,从而由该电机控制滑套的升降,在滑套的底部固定着激光头支座8,在滑套底部内置有微型电机,激光头支座固定在该微型电机的电机轴上,由该微型电机驱动激光头支座自转,在激光头支座的侧面设置有转轴,激光头9套设在激光头支座上,激光头支座中也设置了微型电机,由该微型电机驱动转轴转动,当转轴转动时,能带动激光头绕转轴在竖直平面内做相对于支座的摆动;激光从激光头的尖端射出,射到工件上进行灼烧切割。
激光头包括有安装箱体91,所述安装箱体套设在转轴上并能随转轴一起转动,所述安装箱体的底部连接着外壳体92,所述外壳体的底面上形成有安装孔,在所述安装孔的上部固定着激光二极管93,在所述安装孔的下部固定着透镜94,这些透镜能将所述激光二极管发射的激光进行聚焦,在工件上形成公共焦点从而对焦点位置进行灼烧,通过形成公共焦点,每个激光二极管可以分摊切割所需的总能量而需要发射出的激光,因此在每个二极管处将产生较少的热量。并且由于这些激光二极管是分散式排布的,它们产生的热量散布在较大的区域,从而使温度保持较低。激光二极管的使用寿命与温度有较大的关联性,在较高温度下寿命会缩短,而本实施例通过上述设计,可以显著延长激光二极管的使用寿命。
例如,如果激光切割需要1W的激光,那么如果损耗为40%,则一个或多个激光二极管必须产生1.67 W的激光。多余的0.67 W的激光将在激光头中转换为热量,必须将其除去。插入透镜的作用是可以调节光束的角度,以便消除激光的损失。这将显着提高激光切割的效率,此外,产生的热量也大大减少。本实施例中的透镜由玻璃制成。
玻璃光学元件是高能量的首选,因为如果光学元件表面有杂质,塑料光学元件可能会熔化。透镜可以是镀膜的或未镀膜的,在本实施例中优选地使用菲涅耳镜片来制作透镜。
在所述安装箱体的底部还连接着内壳体95,所述外壳体内部形成有空腔,所述内壳体位于所述空腔中,所述激光二极管具有引脚96,所述引脚插接在所述内壳体上,在所述内壳体的底面与所述激光二极管的安装面之间形成有散热通道10,所述散热通道在所述外壳体上形成有散热孔11,所述散热孔的高度要高于所述内壳体的底面,在所述内壳体的顶面与所述安装箱体之间形成有入口通道12,所述入口通道在所述安装箱体的表面形成有进气口13,在所述内壳体的底面上固定着通风机14,该通风机用于将从入口通道的进气口进入的空气在散热通道中产生气流并通过散热孔排出,所述外壳体的顶面上形成有锥体15,所述椎体正对着所述通风机。即使不设置通风机,散热通道也可以通过对流散热降低激光头内部的温度,但设置通风机的目的是在散热通道中形成涡流提升散热效果,同时,利用通风机加大风力可以防止灰尘在散热通道中的堆积。另外,进气口环绕着所述通风机设置,这是因为在对工件进行环向的激光切割时,进气口环绕着所述通风机设置可能会被工件阻塞或部分阻塞。通过使进气口环绕通风机设置,以使空气可以从通风机的各个方向吸入。因此,进气口和入口通道不能被完全阻塞。
而设置一个锥体的目的在于该锥体将沿所有方向引导气流,从而确保气流相对均匀地分布到散热通道的所有部分。这将减少气流死区的变化,同时也能防止灰尘的堆积。因此,锥体增加了散热效率。为了进一步增加散热效率,外壳体可以由导热材料制成。外壳体与发热的激光二极管直接接触。 因此,导热材料可以将所产生的热量沿着散热通道大面积散布,这将提高排热效率。导热材料可以是金属,例如铜或铝。内壳体也可以由导热材料制成。
在机架底部形成有工作台16,在工作台上铺设有两组前后走向的纵向导轨17,在纵向导轨上滑动连接工装,工装包括两根立柱18,在立柱顶部固定着转臂19,管件的两端分别固定在转臂上,两个转臂分别由伺服电机驱动它们转动,进而带动管件翻转。所述工装还包括齿轮箱体20,所述齿轮箱体滑动连接在所述导轨上,所述的两根立柱固定在所述齿轮箱体的两侧并与齿轮箱体的内部连通,所述齿轮箱体内部设置有齿轮轴21,所述齿轮轴的两端套设有从动齿轮22,在其中一侧立柱上固定着驱动电机23,所述驱动电机的电机中上套设着主动齿轮24,由所述驱动电机驱动主动齿轮转动,该侧立柱上的转臂通过主动轴25与所述主动齿轮连接,当所述主动齿轮转动时,能带动所述主动轴转动,进而带动该侧立柱的转臂转动,所述主动齿轮上套设有同步带26,所述同步带同时套设在所述从动齿轮上,另一侧立柱中穿设有从动轴27,另一侧立柱的转臂套设在所述从动轴上,所述从动轴也通过同步带与所述齿轮轴联动。通过这种设计,使得利用一台驱动电机就可以同时控制两个转臂同步转动,带动工件翻转,在实现了翻转工件目的的同时,由于节省了一台电机,也大幅降低了成本。
作为上述技术方案的一种优选实施例,在工装底部设置有滑板,所述滑板滑动连接在所述纵向导轨上,在所述滑板表面设置有横向导轨35,两根立柱的底部滑动连接在所述横向导轨上,两根立柱可以沿所述横向导轨相互靠近或分离。在相邻两个工作台之间通过联动轴相连
在所述外壳体的外壁上固定着温度传感器,所述温度传感器与所述激光头的尖端平行设置,所述温度传感器能实时检测工作在焊点前置位置的温度,随后温度传感器将温度信号反馈给控制系统,由控制系统根据焊点前置位置的温度对激光头的焊接温度进行实时调整。具体的,该温度传感器为无线微型传感器,其包括基板28,基板通过双法兰螺钉29固定在外壳体的侧部,在基板上盖设有罩壳30,由所述罩壳和所述基板围成安装腔,在所述安装腔中设置有PCB板31和安装架32,所述安装架通过支脚支承在罩壳的内壁上,所述PCB板焊接在罩壳上并被安装架限位,在安装架朝向基板的一侧形成有电池槽33,在电池槽中嵌装有电池36,由电池向PCB板供电,而PCB板又通过无线或有线的方式与控制系统信号连接,在基板上形成有安装通孔,在安装通孔中穿设有圆头螺丝34,所述圆头螺丝能将安装架与基本固定在一起,在基板上还形成有法兰孔,在所述法兰孔中固定着前述的双法兰螺钉29,所述双法兰螺钉朝圆头螺钉的相对侧延伸,用于将基板固定在激光头的外壳体侧面。在所述罩壳的侧部开设有检测窗37,在所述安装支架的侧部固定着红外探头38,所述红外探头延伸在检测窗中,在所述红外探头上套设有减震弹簧39。
优选地,在激光头的四周设置多个温度传感器,使得温度传感器能检测焊点前置位置工件表面的温度,在激光加工的过程中,加工点由于受到激光的灼烧,温度迅速上升,由于工件为金属材料,当加工位置的工件部位温度上升时,利用金属材料自身的热传导可以使得整个金属工件的温度升高,当然,工件各个部位的温升是不同的,离加工点越近的位置温升越高,那么,在激光头对一个点进行加工时,其下一个加工位置的温升也显著提升,当激光头移动到下一个加工位时,就不需要很高的功率就能将温度升高到预定值,而温度传感器的作用是检测出前置加工点的温升,随后将数据传输给控制系统进行运算,控制系统根据预定值减去前置加工点的当前温度,再根据公式计算出t时间的降温幅度,t为两个加工点之间的加工时间差,由此反馈给激光头,使得其大幅降低实时功率,由此节省了能源。
本发明的激光加工设备包括至少十三轴,具体的:第一轴为主轴的升降,用于焊接的激光头固定在主轴的底部,主轴由电机驱动其竖直升降;
第二轴为主轴的横向平移,主轴的顶部是滑动连接在双轨式龙门导轨上,并能沿龙门导轨横向平移;
第三轴为激光头支座的转动,激光头支座固定在主轴的底部,主轴可以受驱转动,从而带动激光头支座在水平面上做360°的转动;
第四轴为激光头的转动,激光头支座的侧面设置有转轴,激光头套设在转轴上,当转轴转动时,能带动激光头绕转轴在竖直平面内摆动;
第五轴为激光头尖端的随动,即激光头能根据实时工况进行随动,以保持与工件之间的间距恒定;
第六轴、第七轴、第八轴和第九轴为工件的转动,工件固定在夹具工作台上,在每一个夹具工作台上均设置有两个伺服电机,每一个伺服电机控制一个工件的转动;
以上的前五轴可以和第六、七、八、九轴中的任意一轴实现六轴联动,即在对工件进行激光加工时,以上几个轴可以实现同步联动;
第十轴和第一轴为两个夹具工作台上工件的前后平移,工件固定在夹具工作台上,夹具工作台上铺设有纵向导轨,在纵向导轨上滑动连接着支架,工件固定在支架上,支架可以在导轨上前后平移,从而带动工件做前后平移;
第十二轴和第十三轴为两个夹具工作台的相互靠拢或分离,即在本发明的激光加工设备中至少包括两个夹具工作台,两个以上夹具工作台固定在横向导轨上,并可以沿横向导轨相互靠拢或分离。
第十轴到第十三轴都是用于定位工件位置,第十轴至第十三轴分别通过伺服电机控制,对工作台的横向位置和纵向位置进行调整。理论上,在设备足够大的前提下,还可以设置更多的工位。
通过多轴联动,可以使得激光头能够绕着工件进行自由的环向加工,且由于能实现多轴联动,本发明的激光加工设备加工效率高,且能多角度不停机进行加工,适用面广,不需要多次拆卸重新固定,加工的精度也得到显著提升。而设置温度传感器后,在工作过程中,温度传感器可以实时检测位于加工点靠前位置的温度,随后将温度信号反馈给系统进行运算,系统根据激光加工所需的温度减去工件目前的温度,即可对功率进行下调,由此节省了能源并提高加工质量。
以上所述仅是本发明的优选实施方式,本发明的保护范围并不仅局限于上述实施例,凡属于本发明思路下的技术方案均属于本发明的保护范围。应当指出,对于本技术领域的普通技术人员来说,在不脱离本发明原理前提下的若干改进和润饰,这些改进和润饰也应视为本发明的保护范围。
Claims (10)
1.一种高速高精度能环向加工的节能型双工位激光加工设备,包括有机架,在机架顶面上设置有一组平行的滑轨,在两根滑轨之间架设有滑块,滑块能沿着滑轨左右往复滑动,该滑块中心开设有安装孔,在安装孔中插接有主轴,主轴顶部设置有电机,该电机能驱动主轴升降,同时,主轴可以随着滑块一起沿滑轨滑动;
在主轴底部固定着激光头支座,所述激光头支座能受驱自转,在激光头支座的侧面设置有转轴,激光头套设在转轴上,当转轴转动时,能带动激光头绕转轴在竖直平面内做相对于激光头支座的摆动,激光从激光头的尖端射出,射到工件上进行灼烧加工;
在机架底部形成有工作台,在工作台上铺设有前后走向的两组纵向导轨,在每一组纵向导轨上均滑动连接有一个工装,工装包括两根立柱,在立柱顶部固定着转臂,管件的两端分别固定在转臂上,两个转臂由驱动机构驱动它们转动,进而带动管件翻转;
所述激光头包括有安装箱体,所述安装箱体套设在转轴上并能随转轴一起转动,所述安装箱体的底部连接着外壳体,所述外壳体的底面上形成有安装孔,在所述安装孔的上部固定着激光二极管,在所述安装孔的下部固定着透镜,这些透镜能将所述激光二极管发射的激光进行聚焦,在工件上形成公共焦点从而对焦点位置进行灼烧,在所述安装箱体的底部还连接着内壳体,所述外壳体内部形成有空腔,所述内壳体位于所述空腔中,所述激光二极管具有引脚,所述引脚插接在所述内壳体上,在所述内壳体的底面与所述激光二极管的安装面之间形成有散热通道,所述散热通道在所述外壳体上形成有散热孔,所述散热孔的高度要高于所述内壳体的底面,在所述内壳体的顶面与所述安装箱体之间形成有入口通道,所述入口通道在所述安装箱体的表面形成有进气口,在所述内壳体的底面上固定着通风机,该通风机用于将从入口通道的进气口进入的空气在散热通道中产生气流并通过散热孔排出,所述外壳体的顶面上形成有锥体,所述椎体正对着所述通风机;
在所述外壳体的外壁上固定着温度传感器,所述温度传感器与所述激光头的尖端平行设置,所述温度传感器能实时检测工作在焊点前置位置的温度,随后温度传感器将温度信号反馈给控制系统,由控制系统根据焊点前置位置的温度对激光头的焊接温度进行实时调整。
2.根据权利要求1所述的高速高精度能环向加工的节能型双工位激光加工设备,其特征在于:所述温度传感器为无线微型传感器。
3.根据权利要求2所述的高速高精度能环向加工的节能型双工位激光加工设备,其特征在于:所述温度传感器包括基板,在基板上盖设有罩壳,由所述罩壳和所述基板围成安装腔,在所述安装腔中设置有PCB板和安装架,所述安装架通过支脚支承在罩壳的内壁上,所述PCB板焊接在罩壳上并被安装架限位,在安装架朝向基板的一侧形成有电池槽,在电池槽中嵌装有电池,在基板上形成有安装通孔,在安装通孔中穿设有圆头螺丝,所述圆头螺丝能将安装架与基本固定在一起,在基板上还形成有法兰孔,在所述法兰孔中固定着双法兰螺钉,所述双法兰螺钉朝圆头螺钉的相对侧延伸。
4.根据权利要求3所述的高速高精度能环向加工的节能型双工位激光加工设备,其特征在于:在所述罩壳的侧部开设有检测窗,在所述安装支架的侧部固定着红外探头,所述红外探头延伸在检测窗中,在所述红外探头上套设有减震弹簧。
5.根据权利要求1所述的高速高精度能环向加工的节能型双工位激光加工设备,其特征在于:所述外壳体采用导热材料制成。
6.根据权利要求1所述的高速高精度能环向加工的节能型双工位激光加工设备,其特征在于:所述工装还包括齿轮箱体,所述齿轮箱体滑动连接在所述导轨上,所述的两根立柱固定在所述齿轮箱体的两侧并与齿轮箱体的内部连通,所述齿轮箱体内部设置有齿轮轴,所述齿轮轴的两端套设有从动齿轮,在其中一侧立柱上固定着驱动电机,所述驱动电机的电机中上套设着主动齿轮,由所述驱动电机驱动主动齿轮转动,该侧立柱上的转臂通过主动轴与所述主动齿轮连接,当所述主动齿轮转动时,能带动所述主动轴转动,进而带动该侧立柱的转臂转动,所述主动齿轮上套设有同步带,所述同步带同时套设在所述从动齿轮上,另一侧立柱中穿设有从动轴,另一侧立柱的转臂套设在所述从动轴上,所述从动轴也通过同步带与所述齿轮轴联动。
7.根据权利要求1所述的高速高精度能环向加工的节能型双工位激光加工设备,其特征在于:所述进气口环绕着所述通风机设置。
8.根据权利要求1所述的高速高精度能环向加工的节能型双工位激光加工设备,其特征在于:在所述机架顶部设置有滚珠丝杆,所述滚珠丝杆与所述滑轨平行设置,所述机架上固定着丝杆电机,所述丝杆电机能驱动所述滚珠丝杆转动,所述滑块固定在所述滚珠丝杆的丝杆螺母上。
9.根据权利要求1所述的高速高精度能环向加工的节能型双工位激光加工设备,其特征在于:在工装底部设置有滑板,所述滑板滑动连接在所述纵向导轨上,在所述滑板表面设置有横向导轨,两根立柱的底部滑动连接在所述横向导轨上,两根立柱可以沿所述横向导轨相互靠近或分离。
10.根据权利要求9所述的高速高精度能环向加工的节能型双工位激光加工设备,其特征在于:在相邻两个工作台之间通过联动轴相连。
Priority Applications (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202010810172.0A CN112059416A (zh) | 2020-08-13 | 2020-08-13 | 一种高速高精度能环向加工的节能型双工位激光加工设备 |
| PCT/CN2020/111103 WO2022032724A1 (zh) | 2020-08-13 | 2020-08-25 | 一种高速高精度能环向加工的节能型双工位激光加工设备 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202010810172.0A CN112059416A (zh) | 2020-08-13 | 2020-08-13 | 一种高速高精度能环向加工的节能型双工位激光加工设备 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN112059416A true CN112059416A (zh) | 2020-12-11 |
Family
ID=73661521
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202010810172.0A Pending CN112059416A (zh) | 2020-08-13 | 2020-08-13 | 一种高速高精度能环向加工的节能型双工位激光加工设备 |
Country Status (2)
| Country | Link |
|---|---|
| CN (1) | CN112059416A (zh) |
| WO (1) | WO2022032724A1 (zh) |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN112692449A (zh) * | 2020-12-24 | 2021-04-23 | 河南科技大学 | 基于激光加工轴承滚珠的装置及加工方法 |
| CN114406516A (zh) * | 2022-02-21 | 2022-04-29 | 深圳市皇榜科技有限公司 | 一种pcb线路板用芯片焊接装置及线路板制备工艺 |
| CN115647580A (zh) * | 2022-10-25 | 2023-01-31 | 上海通历激光科技有限公司 | 一种精密平面运动机构 |
| CN119368914A (zh) * | 2024-12-30 | 2025-01-28 | 锐宝(常州)焊割科技有限公司 | 一种具有焊缝跟踪功能的激光焊枪 |
Families Citing this family (59)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN114557749A (zh) * | 2022-03-10 | 2022-05-31 | 中国人民解放军北部战区总医院 | 一种骨科钻孔用打孔导向装置 |
| CN114669958A (zh) * | 2022-03-11 | 2022-06-28 | 大连德迈仕精密科技股份有限公司 | 一种大型轴滚花装置 |
| CN114633214A (zh) * | 2022-03-11 | 2022-06-17 | 黄山学院 | 曲面加工装置及方法 |
| CN114714618B (zh) * | 2022-04-01 | 2023-08-11 | 南京铖联激光科技有限公司 | 一种基于sls打印用带有回收功能的粉末烧结激光器 |
| CN114571063A (zh) * | 2022-04-11 | 2022-06-03 | 武汉大族金石凯激光系统有限公司 | 侧立式同步双驱激光加工机床 |
| CN114798368A (zh) * | 2022-04-18 | 2022-07-29 | 吴江市松陵电器设备有限公司 | 一种动力锂电池自动辐射加热系统 |
| CN114523403B (zh) * | 2022-04-24 | 2022-07-12 | 恒迈新材料科技(南通)有限公司 | 一种附带工件表面精度检测功能的高精度磨床装置 |
| CN114799486A (zh) * | 2022-05-06 | 2022-07-29 | 湖南巨人机床集团有限公司 | 一种用于数控机床制作用零部件制造设备 |
| CN115157143B (zh) * | 2022-07-08 | 2024-05-10 | 安徽润康橡塑科技股份有限公司 | 一种汽车控制臂前衬套装备用固定工装机构 |
| CN115255631A (zh) * | 2022-07-29 | 2022-11-01 | 深圳市青虹激光科技有限公司 | 带温度反馈的激光焊接设备以及线路板焊接方法 |
| CN115026601B (zh) * | 2022-08-11 | 2022-11-15 | 东莞市明科机械设备有限公司 | 基于八主轴的金属水龙头表面组合加工机床 |
| CN115958314B (zh) * | 2022-11-02 | 2023-10-20 | 深圳市单色科技有限公司 | 一种内置加工仓的超快激光切割成型设备 |
| CN115420576B (zh) * | 2022-11-04 | 2023-03-24 | 成都理工大学 | 离散式动三轴试验制样装置 |
| CN115519242B (zh) * | 2022-11-09 | 2024-09-27 | 深圳市丰瑞钢构工程有限公司 | 一种钢构件激光点焊设备 |
| CN115534529A (zh) * | 2022-11-10 | 2022-12-30 | 安徽庆丰余防伪科技有限公司 | 一种防伪标签印刷装置 |
| CN116178049B (zh) * | 2022-12-29 | 2023-08-15 | 兴核科学研究(福建)有限责任公司 | 一种氮化硅陶瓷激光辅助加工装置 |
| CN116351932B (zh) * | 2023-02-10 | 2023-09-22 | 南京肯特复合材料股份有限公司 | 一种内衬空心管双向翻边成型方法 |
| CN116329748A (zh) * | 2023-03-13 | 2023-06-27 | 安徽新富新能源科技股份有限公司 | 一种用于冷板焊接的双工位激光焊接机 |
| CN116275625A (zh) * | 2023-03-17 | 2023-06-23 | 中研技术有限公司 | 激光打标设备 |
| CN116551161A (zh) * | 2023-05-08 | 2023-08-08 | 山东金威刻激光科技有限公司 | 一种三维复杂曲面动态聚焦激光加工方法 |
| CN116532786A (zh) * | 2023-06-07 | 2023-08-04 | 东莞市唯典钣金科技有限公司 | 一种钣金件的激光切割设备及激光切割控制方法 |
| CN116618857A (zh) * | 2023-06-28 | 2023-08-22 | 重庆恩莱德智能技术有限公司 | 一种具有保护装置的pcb板激光分板机 |
| CN116871689A (zh) * | 2023-07-14 | 2023-10-13 | 江阴嘉云铝材有限公司 | 一种精密导轨铝材的精加工系统及工艺 |
| CN116951348B (zh) * | 2023-07-25 | 2024-09-03 | 深圳市格罗克森科技有限公司 | 一种多模式星空投影灯 |
| CN116748682A (zh) * | 2023-07-27 | 2023-09-15 | 麦卡苏豫(无锡)智能装备有限公司 | 一种转盘式连续加工激光焊接装置 |
| CN117086941A (zh) * | 2023-08-01 | 2023-11-21 | 深圳市固源塑胶制品有限公司 | 一种多种用途三轴水口加工设备 |
| CN116748677A (zh) * | 2023-08-09 | 2023-09-15 | 广州优尼冲压有限公司 | 一种汽车配件激光焊接方法 |
| CN117532148B (zh) * | 2023-11-16 | 2024-06-11 | 笑聪精密机械(苏州)有限公司 | 一种自动化激光焊接设备及其控制系统 |
| CN117464195B (zh) * | 2023-11-24 | 2024-04-16 | 河北统邦金属制品有限公司 | 一种具有导向机构的钢板激光切割设备 |
| CN117584021A (zh) * | 2023-12-13 | 2024-02-23 | 湖南宇晶机器股份有限公司 | 一种双工位四周抛光机 |
| CN117444400B (zh) * | 2023-12-22 | 2024-02-27 | 法琛堂(昆明)医疗科技有限公司 | 一种针灸针加工装置及加工方法 |
| CN117798520B (zh) * | 2024-02-16 | 2024-07-19 | 山东吉祥歌建材科技有限公司 | 一种蜂窝铝板流水线切割加工装置 |
| CN117862762B (zh) * | 2024-03-12 | 2024-06-11 | 潍坊鑫恒钢结构工程有限公司 | 一种预制钢结构用焊接装置 |
| CN117878707B (zh) * | 2024-03-13 | 2024-05-14 | 德中(深圳)激光智能科技有限公司 | 一种稳固型二氧化碳激光器 |
| CN118342694B (zh) * | 2024-04-03 | 2024-11-26 | 北京隆翔环保科技有限公司 | 一种面层颗粒覆层装置及其控制方法 |
| CN118046113B (zh) * | 2024-04-10 | 2024-08-16 | 宿迁力士乐智能装备有限公司 | 一种工件加工用激光切割设备 |
| CN118393433B (zh) * | 2024-05-07 | 2024-10-11 | 嘉兴市驭信嘉科技有限公司 | 一种高精度三通道时差定位设备 |
| CN118305442B (zh) * | 2024-06-07 | 2024-08-30 | 南通实创电子科技有限公司 | 一种钣金箱体全自动激光焊接装置及焊接工艺 |
| CN118492666B (zh) * | 2024-06-17 | 2025-07-04 | 浙江钜智激光装备有限公司 | 多轴激光切割机床 |
| CN118595087A (zh) * | 2024-06-26 | 2024-09-06 | 安徽新富新能源科技股份有限公司 | 一种冷管双工位激光清洗机 |
| CN118386266B (zh) * | 2024-06-27 | 2024-10-15 | 秦皇岛信越智能装备有限公司 | 一种视觉引导机加后铝车轮轨迹全精整系统及方法 |
| CN118768730B (zh) * | 2024-08-05 | 2024-12-13 | 先德智能装备股份有限公司 | 一种自动激光焊接设备 |
| CN118893307B (zh) * | 2024-08-08 | 2025-02-25 | 江苏云瑞环境科技股份有限公司 | 一种具有防损伤功能的双极板自动焊接装置 |
| CN119077259A (zh) * | 2024-09-03 | 2024-12-06 | 安徽康启机械科技有限公司 | 一种具有智能更换工装的焊接装置 |
| CN118926806B (zh) * | 2024-09-10 | 2025-02-25 | 珠海市迅宏精密机械有限公司 | 一种用于机械加工焊接工序的焊接工作台 |
| CN119016860B (zh) * | 2024-10-09 | 2025-05-06 | 昆山思拓机器系统有限公司 | 一种多功能激光加工复合平台 |
| CN118905447B (zh) * | 2024-10-10 | 2024-12-24 | 南通贝东工贸有限公司 | 一种瑜伽垫制备激光刻蚀设备 |
| CN119328303A (zh) * | 2024-11-26 | 2025-01-21 | 无锡市新锋物联智能科技有限公司 | 一种激光焊接装置及激光焊接方法 |
| CN119566582B (zh) * | 2024-12-19 | 2025-11-28 | 苏州思萃声光微纳技术研究所有限公司 | 一种基于超短脉冲激光的微孔制造设备 |
| CN119328333B (zh) * | 2024-12-20 | 2025-03-25 | 大同新研氢能源科技有限公司 | 一种用于氢燃料电池的生产设备 |
| CN119772380B (zh) * | 2024-12-27 | 2025-11-21 | 无锡博进精密机械制造有限公司 | 一种异形钛合金薄壁件的激光焊接装置及方法 |
| CN119457506A (zh) * | 2025-01-15 | 2025-02-18 | 赣州金骊王科技有限公司 | 一种安全门合页激光定位切割加工设备 |
| CN119857929B (zh) * | 2025-02-20 | 2025-07-25 | 山东鹏光电气科技有限公司 | 一种电气设备加工用激光焊接装置 |
| CN120286894B (zh) * | 2025-06-03 | 2025-11-11 | 江苏库米特激光智能装备有限公司 | 一种防误差激光切割机床 |
| CN120351853B (zh) * | 2025-06-12 | 2025-11-21 | 浙江迦得机械有限公司 | 一种外球笼沟道分度检具 |
| CN120587708B (zh) * | 2025-08-07 | 2025-10-24 | 江苏锡华铸造有限公司 | 一种大型风电高速齿轮箱箱体的切割加工装置 |
| CN120955441B (zh) * | 2025-08-19 | 2026-04-03 | 浙江台诠机器人有限公司 | 一种光纤激光器激光镜头调节用调节模组 |
| CN121230651A (zh) * | 2025-10-28 | 2025-12-30 | 深圳市美蓓亚斯科技有限公司 | 一种基于直线模组的双工位直线度检测装置及方法 |
| CN121104393A (zh) * | 2025-11-05 | 2025-12-12 | 中煤平朔集团有限公司 | 一种采煤机维修用激光切割设备及其维修方法 |
Citations (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0402830A1 (de) * | 1989-06-15 | 1990-12-19 | Siemens Nixdorf Informationssysteme Aktiengesellschaft | Verfahren zur Regelung des Temperaturverlaufes an Lötstellen beim Laserlöten |
| CN102179517A (zh) * | 2011-04-15 | 2011-09-14 | 华中科技大学 | 一种激光感应复合熔化直接成形方法及装置 |
| CN204397404U (zh) * | 2014-11-17 | 2015-06-17 | 建德市横山钨业有限公司 | 一种切割机用承台 |
| CN204975799U (zh) * | 2015-07-07 | 2016-01-20 | 沈阳富创精密设备有限公司 | 一种测量熔池温度的电弧焊接头调节装置 |
| CN105714285A (zh) * | 2016-03-28 | 2016-06-29 | 中国科学院力学研究所 | 激光熔覆的闭环控制方法 |
| CN106001912A (zh) * | 2016-06-29 | 2016-10-12 | 中车青岛四方机车车辆股份有限公司 | 一种焊接设备 |
| CN207711392U (zh) * | 2017-12-30 | 2018-08-10 | 瑞福汽车控制系统(上海)有限公司 | 一种集成激光焊接检测的焊接机 |
| CN109454328A (zh) * | 2018-10-12 | 2019-03-12 | 江苏科技大学 | 基于温度反馈的激光焊接入射角实时调控系统及焊接方法 |
| CN109676250A (zh) * | 2018-12-29 | 2019-04-26 | 圣石激光科技(深圳)有限公司 | 双工位激光同轴视觉焊接装置 |
| CN209078153U (zh) * | 2018-10-31 | 2019-07-09 | 南通永成工业自动化有限公司 | 180°翻转工装 |
| CN210111284U (zh) * | 2019-09-02 | 2020-02-21 | 苏州库克光电技术有限公司 | 一种优化激光的泵浦镜头 |
| CN210387970U (zh) * | 2019-06-17 | 2020-04-24 | 江苏长江智能制造研究院有限责任公司 | 一种切割刀头以及使用该切割刀头的五轴切割机 |
| CN210603393U (zh) * | 2019-09-03 | 2020-05-22 | 苏州捷杰传感技术有限公司 | 无线智能振动温度传感器 |
Family Cites Families (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP5248825B2 (ja) * | 2007-09-06 | 2013-07-31 | 株式会社ディスコ | チャックテーブルに保持された被加工物の高さ位置検出装置 |
| CN203649647U (zh) * | 2013-11-11 | 2014-06-18 | 赫比(苏州)通讯科技有限公司 | 一种双工位双镜头升降式焊接平台 |
| CN207771327U (zh) * | 2017-11-28 | 2018-08-28 | 南通理工学院 | 一种用于机械加工的翻转夹持装置 |
| JP7120903B2 (ja) * | 2018-10-30 | 2022-08-17 | 浜松ホトニクス株式会社 | レーザ加工装置及びレーザ加工方法 |
| CN210154691U (zh) * | 2019-07-11 | 2020-03-17 | 辽宁希思腾科信息技术有限公司 | 一种红外传感器结构 |
| CN110640321A (zh) * | 2019-09-16 | 2020-01-03 | 上海航天精密机械研究所 | 一种航天薄壁产品激光焊接设备 |
| CN211017726U (zh) * | 2020-02-20 | 2020-07-14 | 河北蓝波光电科技有限公司 | 一种激光器件的散热结构 |
-
2020
- 2020-08-13 CN CN202010810172.0A patent/CN112059416A/zh active Pending
- 2020-08-25 WO PCT/CN2020/111103 patent/WO2022032724A1/zh not_active Ceased
Patent Citations (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0402830A1 (de) * | 1989-06-15 | 1990-12-19 | Siemens Nixdorf Informationssysteme Aktiengesellschaft | Verfahren zur Regelung des Temperaturverlaufes an Lötstellen beim Laserlöten |
| CN102179517A (zh) * | 2011-04-15 | 2011-09-14 | 华中科技大学 | 一种激光感应复合熔化直接成形方法及装置 |
| CN204397404U (zh) * | 2014-11-17 | 2015-06-17 | 建德市横山钨业有限公司 | 一种切割机用承台 |
| CN204975799U (zh) * | 2015-07-07 | 2016-01-20 | 沈阳富创精密设备有限公司 | 一种测量熔池温度的电弧焊接头调节装置 |
| CN105714285A (zh) * | 2016-03-28 | 2016-06-29 | 中国科学院力学研究所 | 激光熔覆的闭环控制方法 |
| CN106001912A (zh) * | 2016-06-29 | 2016-10-12 | 中车青岛四方机车车辆股份有限公司 | 一种焊接设备 |
| CN207711392U (zh) * | 2017-12-30 | 2018-08-10 | 瑞福汽车控制系统(上海)有限公司 | 一种集成激光焊接检测的焊接机 |
| CN109454328A (zh) * | 2018-10-12 | 2019-03-12 | 江苏科技大学 | 基于温度反馈的激光焊接入射角实时调控系统及焊接方法 |
| CN209078153U (zh) * | 2018-10-31 | 2019-07-09 | 南通永成工业自动化有限公司 | 180°翻转工装 |
| CN109676250A (zh) * | 2018-12-29 | 2019-04-26 | 圣石激光科技(深圳)有限公司 | 双工位激光同轴视觉焊接装置 |
| CN210387970U (zh) * | 2019-06-17 | 2020-04-24 | 江苏长江智能制造研究院有限责任公司 | 一种切割刀头以及使用该切割刀头的五轴切割机 |
| CN210111284U (zh) * | 2019-09-02 | 2020-02-21 | 苏州库克光电技术有限公司 | 一种优化激光的泵浦镜头 |
| CN210603393U (zh) * | 2019-09-03 | 2020-05-22 | 苏州捷杰传感技术有限公司 | 无线智能振动温度传感器 |
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN112692449A (zh) * | 2020-12-24 | 2021-04-23 | 河南科技大学 | 基于激光加工轴承滚珠的装置及加工方法 |
| CN114406516A (zh) * | 2022-02-21 | 2022-04-29 | 深圳市皇榜科技有限公司 | 一种pcb线路板用芯片焊接装置及线路板制备工艺 |
| CN115647580A (zh) * | 2022-10-25 | 2023-01-31 | 上海通历激光科技有限公司 | 一种精密平面运动机构 |
| CN119368914A (zh) * | 2024-12-30 | 2025-01-28 | 锐宝(常州)焊割科技有限公司 | 一种具有焊缝跟踪功能的激光焊枪 |
| CN119368914B (zh) * | 2024-12-30 | 2025-03-21 | 锐宝(常州)焊割科技有限公司 | 一种具有焊缝跟踪功能的激光焊枪 |
Also Published As
| Publication number | Publication date |
|---|---|
| WO2022032724A1 (zh) | 2022-02-17 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| WO2022032724A1 (zh) | 一种高速高精度能环向加工的节能型双工位激光加工设备 | |
| CN207668702U (zh) | 一种光纤焊接机 | |
| JP6150619B2 (ja) | デュアルレーザヘッド | |
| CN217045057U (zh) | 一种自动调焦切割头 | |
| CN213469959U (zh) | 全自动焊接设备 | |
| CN112077456A (zh) | 一种激光加工装置 | |
| CN111590212A (zh) | 一种高速高精度带自由环切的多轴联动激光切割机 | |
| CN204524545U (zh) | 一种加工螺线轨迹的激光加工机床 | |
| CN109175677A (zh) | 一种高精准度自动化三维激光加工设备 | |
| CN219542015U (zh) | 一种用于钙钛矿薄膜太阳能组件的激光划线装置 | |
| CN210046126U (zh) | 一种电路板焊接装置 | |
| CN209531746U (zh) | 传感器引脚的自动整形结构 | |
| CN209632300U (zh) | 一种可调焦斑的激光焊接机 | |
| CN223250813U (zh) | 玻璃钻孔机 | |
| CN212885767U (zh) | 一种激光调节组件及激光切割装置 | |
| CN207747430U (zh) | 热熔设备 | |
| CN209773728U (zh) | 传感器引脚焊接装置 | |
| CN118926806A (zh) | 一种用于机械加工焊接工序的焊接工作台 | |
| CN111974991B (zh) | 一种slm复合制造基础零件定位图像采集装置及方法 | |
| CN110253560A (zh) | 视觉调整的多轴机械臂 | |
| CN222403931U (zh) | 一种可移动式激光焊接装置 | |
| CN224253721U (zh) | 一种双轴旋转激光清洗机 | |
| CN213570745U (zh) | 激光熔覆设备的送粉装置及激光熔覆设备 | |
| CN211072252U (zh) | 一种适用于长轨迹焊缝的手持激光焊接机 | |
| CN216899568U (zh) | 一种前大灯多方位自动对焦调节机构 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| WD01 | Invention patent application deemed withdrawn after publication | ||
| WD01 | Invention patent application deemed withdrawn after publication |
Application publication date: 20201211 |