CN112025370A - 一种用于链轮座四轴加工中心的夹具 - Google Patents
一种用于链轮座四轴加工中心的夹具 Download PDFInfo
- Publication number
- CN112025370A CN112025370A CN202011023751.7A CN202011023751A CN112025370A CN 112025370 A CN112025370 A CN 112025370A CN 202011023751 A CN202011023751 A CN 202011023751A CN 112025370 A CN112025370 A CN 112025370A
- Authority
- CN
- China
- Prior art keywords
- expansion sleeve
- machining center
- axis machining
- plate
- bridge plate
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images







Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23Q—DETAILS, COMPONENTS, OR ACCESSORIES FOR MACHINE TOOLS, e.g. ARRANGEMENTS FOR COPYING OR CONTROLLING; MACHINE TOOLS IN GENERAL CHARACTERISED BY THE CONSTRUCTION OF PARTICULAR DETAILS OR COMPONENTS; COMBINATIONS OR ASSOCIATIONS OF METAL-WORKING MACHINES, NOT DIRECTED TO A PARTICULAR RESULT
- B23Q3/00—Devices holding, supporting, or positioning work or tools, of a kind normally removable from the machine
- B23Q3/02—Devices holding, supporting, or positioning work or tools, of a kind normally removable from the machine for mounting on a work-table, tool-slide, or analogous part
- B23Q3/06—Work-clamping means
- B23Q3/08—Work-clamping means other than mechanically-actuated
- B23Q3/082—Work-clamping means other than mechanically-actuated hydraulically actuated
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23Q—DETAILS, COMPONENTS, OR ACCESSORIES FOR MACHINE TOOLS, e.g. ARRANGEMENTS FOR COPYING OR CONTROLLING; MACHINE TOOLS IN GENERAL CHARACTERISED BY THE CONSTRUCTION OF PARTICULAR DETAILS OR COMPONENTS; COMBINATIONS OR ASSOCIATIONS OF METAL-WORKING MACHINES, NOT DIRECTED TO A PARTICULAR RESULT
- B23Q3/00—Devices holding, supporting, or positioning work or tools, of a kind normally removable from the machine
- B23Q3/02—Devices holding, supporting, or positioning work or tools, of a kind normally removable from the machine for mounting on a work-table, tool-slide, or analogous part
- B23Q3/06—Work-clamping means
- B23Q3/061—Work-clamping means adapted for holding a plurality of workpieces
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23Q—DETAILS, COMPONENTS, OR ACCESSORIES FOR MACHINE TOOLS, e.g. ARRANGEMENTS FOR COPYING OR CONTROLLING; MACHINE TOOLS IN GENERAL CHARACTERISED BY THE CONSTRUCTION OF PARTICULAR DETAILS OR COMPONENTS; COMBINATIONS OR ASSOCIATIONS OF METAL-WORKING MACHINES, NOT DIRECTED TO A PARTICULAR RESULT
- B23Q3/00—Devices holding, supporting, or positioning work or tools, of a kind normally removable from the machine
- B23Q3/02—Devices holding, supporting, or positioning work or tools, of a kind normally removable from the machine for mounting on a work-table, tool-slide, or analogous part
- B23Q3/06—Work-clamping means
- B23Q3/062—Work-clamping means adapted for holding workpieces having a special form or being made from a special material
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Jigs For Machine Tools (AREA)
Abstract
本发明涉及一种用于链轮座四轴加工中心的夹具,包括桥板,其特殊之处在于,所述的桥板的顶面上并排设置多个转角缸,将桥板安装转角缸的面定为顶面,另一面为底面,两端的转角缸上安装边压板,转角缸采用63转角缸,边压板固定的位置在端部,中间的转角缸上安装中间压板,中间压板固定的位置在中间,相邻两个转角缸之间设置涨紧机构。该夹具采用涨套实现了无间隙中心孔定位,保证了链轮座的定位精度。
Description
技术领域
本发明涉及一种用于链轮座四轴加工中心的夹具,属于机械加工装备技术领域。
背景技术
工程机械中支撑链轮用链轮座,具有圆柱状的主体,主体上需要开中心孔,主体的中部设有环台,环台上且位于中心孔的两侧设置侧孔,中心孔的孔壁上开有锪平面,中心孔的端面上还开有油杯孔,现有的加工中,加工工序分为五步:1、车中心孔,2、铣面,3、钻中心孔及两侧孔,4、锪平面,5、钻攻油杯孔,需要使用车床、铣床、钻床,由车工、铣工和钻工分别完成,各个工序需要不同的夹具,效率低,并且在每次的重新装夹过程中,都需要重新定位,存在安装误差,任何一步出错就会导致产品质量问题,废品率高,过程不易控制,质量不稳定。四轴加工中心,因为可以在一套设备上进行多种加工形式而得到广泛的应用,但是,针对工程机械中支撑链轮用链轮座,由于工程机械中支撑链轮用链轮座结构的复杂性,却没有相应的夹具。
发明内容
本发明针对缺少工程机械中支撑链轮用链轮座夹具的问题,提供一种用于链轮座四轴加工中心的夹具。
本发明解决上述技术问题的技术方案如下:一种用于链轮座四轴加工中心的夹具,包括桥板,其特殊之处在于,所述的桥板的顶面上并排设置多个转角缸,将桥板安装转角缸的面定为顶面,另一面为底面,两端的转角缸上安装边压板,转角缸采用63转角缸,边压板固定的位置在端部,中间的转角缸上安装中间压板,中间压板固定的位置在中间,相邻两个转角缸之间设置涨紧机构;
所述的涨紧机构包括油缸,导向座固定在桥板上且位于桥板的顶面,油缸安装在桥板的底面上;所述的导向座包括固定底座,固定底座的上部是锥形导柱,锥形导柱的轴向设置压杆腔,固定底座的轴向设置拉杆腔,压杆腔与拉杆腔同轴;涨套套装在锥形导柱上,锥形导柱的上端面位于涨套的内腔中,压杆插装在压杆腔内,压杆的压帽压在涨套上,压杆的另一端与拉杆螺纹连接,拉杆与油缸连接。
上述技术方案的优点是:该夹具一次可以夹紧至少两个链轮座,这样能够提高加工的效率;同时设计了适用于链轮座定位固定的涨紧机构,涨紧机构的涨套插进链轮座的中心孔内,通过油缸拉动压杆向下运动,压杆压着涨套沿着锥形导柱的运动,涨套张开使涨套与链轮座中心孔卡紧,起到精定位的作用。
在上述技术方案的基础上,本发明为了达到使用的方便以及装备的稳定性,还可以对上述的技术方案作出如下的改进:
进一步,所述涨套为筒状,涨套的内腔成锥形,涨套包括涨套块和连接橡胶,相邻两个涨套块之间通过连接橡胶粘结在一起。
进一步,所述的锥形导柱上套装涨套限位环,涨套限位环设置有涨套限位槽;弹性顶柱固定安装在固定底座上,至少三个弹性顶柱围绕锥形导柱设置,涨套限位环支承在弹性顶柱的顶部。涨套限位环对涨套实现了支承作用,并在压杆下压的过程,随着涨套下落,涨套因为锥形导柱的作用,涨开。
进一步,所述的锥形导柱设置有锥头端和圆柱端,涨套限位环套装在圆柱端。锥头实现对涨套进行扩张,圆柱端用于对涨套限位环进行定位。
进一步,所述的压杆的压帽上设置有涨套固定凸环,涨套与压帽接触的端面上设置有与涨套固定凸环配合的凸环凹槽。这样的设计更加有利用对涨套的固定和对涨套定位施加压力。
进一步,所述的桥板上安装侧定位机构,侧定位机构设置在转角缸排的侧边且与转角缸排平行。转角缸至少为3个,多个转角缸成一排设置,转角缸排即指多个转角缸形成的排列。
进一步,所述的侧定位机构包括安装座板,安装座板上安装定位叉组件,定位叉组件的数量与涨紧机构数量相同,位置相对应;所述定位叉组件包括定位叉,定位叉安装在油缸A的伸缩杆的端部。
进一步,所述的安装座板固定在油缸B的伸缩杆的端部,油缸B安装在桥板的底面上,安装座板上固定安装座板导柱,座板导柱穿过桥板上设置的导柱孔,所述的座板导柱有两个,相邻两个座板导柱设置在油缸B的两侧。
定位叉用于顶在链轮座的眼镜孔面上,两个叉齿可以保证链轮座的眼镜孔面准确定位将要加工的位置,对下一步的加工提供方便。
进一步,所述的桥板安装在四轴加工中心的转动平台上。
本发明的优点在于:通过利用涨紧机构和侧定位机构实现对链轮座的精确定位,为后续的铣面、钻孔提供方便。
附图说明
图1为本申请一种用于链轮座四轴加工中心的夹具的立体结构示意图;
图2为转角缸和边压板安装关系示意图;
图3为转角缸和中间压板的安装关系示意图;
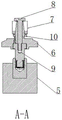
图4为涨紧机构结构示意图;
图5为图4的A-A方向剖视图;
图6为导向座的结构示意图;
图7为图6的B-B方向剖视图;
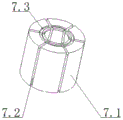
图8为涨套的结构示意图;
图9为涨套限位环的结构示意图;
图10为压杆的剖视图;
图11为图10的A处放大图;
图12为侧定位机构在桥板上安装结构示意图;
图13为图12由油缸A侧观看视图;
图14为本申请的用于链轮座四轴加工中心的夹具安装在四轴加工中心的转动平台上的结构示意图;
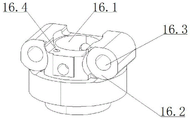
图15为链轮座的结构示意图。
附图标记记录如下:1-桥板,2-转角缸,3-边压板,4-中间压板,5-油缸,6-导向座,6.1-固定底座,6.2-锥形导柱,6.3-压杆腔,6.4-拉杆腔,7-涨套,7.1-上槽口,7.2-下槽口,7.3-凸环凹槽,8-压杆8.1-压帽,8.2-涨套固定凸环,9-拉杆,10-涨套限位环,10.1涨套限位槽,11-安装座板,12-定位叉,13-油缸A,14-油缸B,15-座板导柱,16-链轮座,16.1-中心孔,16.2-侧孔,16.3-锪平面,16.4-油杯孔。
具体实施方式
以下结合附图对本发明的原理和特征进行描述,所举实例只用于解释本发明,并非用于限定本发明的范围。
一种用于链轮座四轴加工中心的夹具(参见图1-14),包括桥板1,所述的桥板1的顶面上并排设置多个转角缸2,两端的转角缸2上安装边压板3,中间的转角缸2上安装中间压板4,相邻两个转角缸2之间设置涨紧机构;
所述的涨紧机构包括油缸5(参见图4-11),导向座6固定在桥板1上且位于桥板1的顶面,油缸5安装在桥板1的底面上;所述的导向座6包括固定底座6.1,固定底座6.1上部的锥形导柱6.2,锥形导柱6.2的轴向设置压杆腔6.3,固定底座6.1的轴向设置拉杆腔6.4;压杆腔6.3与拉杆腔6.4同轴;涨套7套装在锥形导柱6.2上,锥形导柱6.2的上端面位于涨套7的内腔中,压杆8插装在压杆腔6.3内,压杆8的压帽压在涨套7上,压杆8的另一端与拉杆9螺纹连接,拉杆9与油缸5连接;
上述的实施例中个,所述涨套7为筒状(参见图8),涨套7的内腔成锥形,涨套7包括涨套块7.1和连接橡胶7.2,相邻两个涨套块7.1之间通过连接橡胶7.2粘结在一起;
其中的锥形导柱6.2上套装涨套限位环10,涨套限位环10设置有涨套限位槽10.1;弹性顶柱固定安装在固定底座6.1上,至少三个弹性顶柱围绕锥形导柱6.2设置,涨套限位环10支承在弹性顶柱的顶部;
其中的锥形导柱6.2设置有锥头端6.2.1和圆柱端6.2.2,涨套限位环10套装在圆柱端6.2.2;
其中的压杆8的压帽8.1上设置有涨套固定凸环8.2,涨套7与压帽8.1接触的端面上设置有与涨套固定凸环8.2配合的凸环凹槽7.3;
其中的桥板1上安装侧定位机构(参见图1),侧定位机构设置在转角缸2排的侧边且与转角缸2排平行;
其中的侧定位机构包括安装座板11(参见图12-13),安装座板11上安装定位叉组件,定位叉组件的数量与涨紧机构数量相同,位置相对应;所述定位叉组件包括定位叉12,定位叉12安装在油缸A13的伸缩杆的端部。
其中的安装座板11固定在油缸B14的伸缩杆的端部,油缸B14安装在桥板1的底面上,安装座板11上固定安装座板导柱15,座板导柱15穿过桥板上设置的导柱孔,所述的座板导柱15有两个,相邻两个座板导柱15设置在油缸B14的两侧。
实施例中的夹具,可以通过桥板1安装在四轴加工中心的转动平台上。
将中心孔车削至合格尺寸的链轮座安装在本申请的夹具上,利用(弹性)涨套7涨开及TC缸推紧定位叉12进行中心孔精确定位,然后两侧的63转角缸夹紧工件,利用加工中心四轴的功能,桥板1向前旋转90度,首先粗精铣平面,然后钻中心孔及两侧孔,然后桥板1向后旋转180度,TC缸放松,拉回定位叉12并且下降让刀,完成锪平面工序,桥板1再向前旋转90度,回到初始装夹位置,钻攻出与前几道工序垂直方向的油杯孔,加工完后,刀具退回刀库,63转角缸旋转90度松开,定位叉12上升至初始位置,(弹性)涨套7缩回,取下工件,冲水装置将清理干净工装定位面上的铁屑,准备好进行下一个链轮座的安装加工。
使用本申请的夹具进行加工,在四轴加工中心,加工工序分为两步:1、车中心孔,2、铣面、钻中心孔及两侧孔、锪平面、钻攻油杯孔,在加工中心四轴装夹一次,就可以进行各个加工步骤的操作,不需要更换夹具,用到的设备是仅仅是车床和加工中心,仅需车工和加工中心操作工即可完成,效率比原来提高了3倍,过程可控,废品率极低,质量稳定。
该夹具采用(弹性)涨套7实现了无间隙中心孔定位,保证了链轮座的定位精度,并且还可以在桥板1上增加两块加强筋,避免桥板1微变形,以确保链轮座的尺寸准确性。
以上所述仅为本发明的较佳实施例,并不用以限制本发明,凡在本发明的精神和原则之内,所作的任何修改、等同替换、改进等,均应包含在本发明的保护范围之内。
Claims (9)
1.一种用于链轮座四轴加工中心的夹具,包括桥板(1),其特征在于,所述的桥板(1)的顶面上并排设置多个转角缸(2),两端的转角缸(2)上安装边压板(3),中间的转角缸(2)上安装中间压板(4),相邻两个转角缸(2)之间设置涨紧机构;
所述的涨紧机构包括油缸(5),导向座(6)固定在桥板(1)上且位于桥板(1)的顶面,油缸(5)安装在桥板(1)的底面上;所述的导向座(6)包括固定底座(6.1),固定底座(6.1)上部的锥形导柱(6.2),锥形导柱(6.2)的轴向设置压杆腔(6.3),固定底座(6.1)的轴向设置拉杆腔(6.4);涨套(7)套装在锥形导柱(6.2)上,压杆(8)插装在压杆腔(6.3)内,压杆(8)的压帽压在涨套(7)上,压杆(8)的另一端与拉杆(9)螺纹连接,拉杆(9)与油缸(5)连接。
2.根据权利要求1所述的用于链轮座四轴加工中心的夹具,其特征在于,所述涨套(7)为筒状,涨套(7)的内腔成锥形,涨套(7)包括涨套块(7.1)和连接橡胶(7.2),相邻两个涨套块(7.1)之间通过连接橡胶粘结在一起。
3.根据权利要求1所述的用于链轮座四轴加工中心的夹具,其特征在于,所述的锥形导柱(6.2)上套装涨套限位环(10),涨套限位环(10)设置有涨套限位槽(10.1);弹性顶柱固定安装在固定底座(6.1)上,至少三个弹性顶柱围绕锥形导柱(6.2)设置,涨套限位环(10)支承在弹性顶柱的顶部。
4.根据权利要求1所述的用于链轮座四轴加工中心的夹具,其特征在于,所述的锥形导柱(6.2)设置有锥头端(6.2.1)和圆柱端(6.2.2),涨套限位环(10)套装在圆柱端(6.2.2)。
5.根据权利要求1或者4所述的用于链轮座四轴加工中心的夹具,其特征在于,所述的压杆(8)的压帽(8.1)上设置有涨套固定凸环(8.2),涨套(7)与压帽(8.1)接触的端面上设置有与涨套固定凸环(8.2)配合的凸环凹槽(7.3)。
6.根据权利要求1所述的用于链轮座四轴加工中心的夹具,其特征在于,所述的桥板(1)上安装侧定位机构,侧定位机构设置在转角缸(2)排的侧边且与转角缸(2)排平行。
7.根据权利要求7所述的用于链轮座四轴加工中心的夹具,其特征在于,所述的侧定位机构包括安装座板(11),安装座板(11)上安装定位叉组件,定位叉组件的数量与涨紧机构数量相同,位置相对应;所述定位叉组件包括定位叉(12),定位叉(12)安装在油缸A(13)的伸缩杆的端部。
8.根据权利要求8所述的用于链轮座四轴加工中心的夹具,其特征在于,所述的安装座板(11)固定在油缸B(14)的伸缩杆的端部,油缸B(14)安装在桥板(1)的底面上,安装座板(11)上固定安装座板导柱(15),座板导柱(15)穿过桥板上设置的导柱孔。
9.根据权利要求1-4和6-8中任一权利要求所述的用于链轮座四轴加工中心的夹具,其特征在于,所述的桥板(1)安装在四轴加工中心的转动平台上。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202011023751.7A CN112025370A (zh) | 2020-09-25 | 2020-09-25 | 一种用于链轮座四轴加工中心的夹具 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202011023751.7A CN112025370A (zh) | 2020-09-25 | 2020-09-25 | 一种用于链轮座四轴加工中心的夹具 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN112025370A true CN112025370A (zh) | 2020-12-04 |
Family
ID=73574404
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202011023751.7A Pending CN112025370A (zh) | 2020-09-25 | 2020-09-25 | 一种用于链轮座四轴加工中心的夹具 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN112025370A (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN115122115A (zh) * | 2022-06-27 | 2022-09-30 | 东莞溪河精密技术有限公司 | 夹具、夹具组件和加工设备 |
Citations (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US6205652B1 (en) * | 1998-06-02 | 2001-03-27 | Tokyo Electron Limited | Vacuum coupling system |
| CN203993258U (zh) * | 2014-08-12 | 2014-12-10 | 昆山勇翔精密机械有限公司 | 一种轴承盖多工位自定心旋转夹具 |
| CN205571958U (zh) * | 2016-03-12 | 2016-09-14 | 杭州宏科自动化机械有限公司 | 后轴销支座的定位机构 |
| US20160325360A1 (en) * | 2015-05-04 | 2016-11-10 | Honda Motor Co., Ltd. | Apparatus for retaining a workpiece, and methods of use and manufacture thereof |
| CN206824688U (zh) * | 2017-05-17 | 2018-01-02 | 杭州鸿昱科技有限公司 | 一种定心涨紧工装夹具 |
| CN207447966U (zh) * | 2017-11-27 | 2018-06-05 | 重庆坦承精密机械有限公司 | 一种汽车空调压缩机气缸液压夹具 |
| CN108381231A (zh) * | 2018-04-27 | 2018-08-10 | 庆铃汽车(集团)有限公司 | 汽车桥壳加强环组孔及平面加工夹具及其机床 |
| CN209190317U (zh) * | 2018-10-23 | 2019-08-02 | 武汉东振机电设备有限公司 | 一种数控中心液压夹具 |
| CN209394319U (zh) * | 2018-10-12 | 2019-09-17 | 昆山正大新成精密锻造有限公司 | 一种汽车连杆的加工夹具 |
| CN110814770A (zh) * | 2019-11-26 | 2020-02-21 | 江涛 | 一种圆盖卷边自动加工装置 |
| CN111299882A (zh) * | 2018-12-12 | 2020-06-19 | 重庆帅邦机械有限公司 | 一种汽车车架焊接平台 |
| CN212600484U (zh) * | 2020-09-25 | 2021-02-26 | 莱州鸿源台钳制造有限公司 | 一种用于链轮座四轴加工中心的夹具 |
-
2020
- 2020-09-25 CN CN202011023751.7A patent/CN112025370A/zh active Pending
Patent Citations (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US6205652B1 (en) * | 1998-06-02 | 2001-03-27 | Tokyo Electron Limited | Vacuum coupling system |
| CN203993258U (zh) * | 2014-08-12 | 2014-12-10 | 昆山勇翔精密机械有限公司 | 一种轴承盖多工位自定心旋转夹具 |
| US20160325360A1 (en) * | 2015-05-04 | 2016-11-10 | Honda Motor Co., Ltd. | Apparatus for retaining a workpiece, and methods of use and manufacture thereof |
| CN205571958U (zh) * | 2016-03-12 | 2016-09-14 | 杭州宏科自动化机械有限公司 | 后轴销支座的定位机构 |
| CN206824688U (zh) * | 2017-05-17 | 2018-01-02 | 杭州鸿昱科技有限公司 | 一种定心涨紧工装夹具 |
| CN207447966U (zh) * | 2017-11-27 | 2018-06-05 | 重庆坦承精密机械有限公司 | 一种汽车空调压缩机气缸液压夹具 |
| CN108381231A (zh) * | 2018-04-27 | 2018-08-10 | 庆铃汽车(集团)有限公司 | 汽车桥壳加强环组孔及平面加工夹具及其机床 |
| CN209394319U (zh) * | 2018-10-12 | 2019-09-17 | 昆山正大新成精密锻造有限公司 | 一种汽车连杆的加工夹具 |
| CN209190317U (zh) * | 2018-10-23 | 2019-08-02 | 武汉东振机电设备有限公司 | 一种数控中心液压夹具 |
| CN111299882A (zh) * | 2018-12-12 | 2020-06-19 | 重庆帅邦机械有限公司 | 一种汽车车架焊接平台 |
| CN110814770A (zh) * | 2019-11-26 | 2020-02-21 | 江涛 | 一种圆盖卷边自动加工装置 |
| CN212600484U (zh) * | 2020-09-25 | 2021-02-26 | 莱州鸿源台钳制造有限公司 | 一种用于链轮座四轴加工中心的夹具 |
Non-Patent Citations (1)
| Title |
|---|
| 王秀伦: "现代工艺管理技术", vol. 1, 31 July 2004, 中国铁道出版社, pages: 231 - 232 * |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN115122115A (zh) * | 2022-06-27 | 2022-09-30 | 东莞溪河精密技术有限公司 | 夹具、夹具组件和加工设备 |
| CN115122115B (zh) * | 2022-06-27 | 2024-03-22 | 东莞溪河精密技术有限公司 | 夹具、夹具组件和加工设备 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN202292179U (zh) | 一种用于加工缸体孔径的定位工装 | |
| CN110936204B (zh) | 一种盘式制动器托架的加工夹具 | |
| CN211516799U (zh) | 一种盘式制动器托架的加工夹具 | |
| CN104084656B (zh) | 一种台阶内花键的线切割加工装置及方法 | |
| CN211387839U (zh) | 一种汽车制动器蹄铁的加工中心加工夹具 | |
| CN211866676U (zh) | 一种锥轴零件加工两方向孔用钻模 | |
| CN209969610U (zh) | 一种液压二爪涨紧器 | |
| CN215035434U (zh) | 一种薄壁类零件钻孔夹具 | |
| CN114346618B (zh) | 一种三角截面密封圈加工方法 | |
| CN104588752A (zh) | 套管的加工方法 | |
| CN216066145U (zh) | 一种可翻转的焊接工装夹具 | |
| CN215035561U (zh) | 一种用于数控极座标高速钻孔机床的自动定心夹具 | |
| CN209206994U (zh) | 一种阀盖钻孔用夹持固定工装 | |
| CN108406319A (zh) | 卧式机床多角度无干涉加工装夹夹具 | |
| CN204603893U (zh) | 一种加工汽车主减速器壳体用装夹固定装置 | |
| CN108296812A (zh) | 一种接骨板的多角度加工夹具 | |
| CN212600484U (zh) | 一种用于链轮座四轴加工中心的夹具 | |
| CN217071578U (zh) | 一种薄壁筒件内形特征铣加工固定工装 | |
| TWI640401B (zh) | Quick changer fixture | |
| CN218051402U (zh) | 一种油缸导向套加工夹具 | |
| CN210305820U (zh) | 一种自动抱紧型气液卡盘 | |
| CN117226561A (zh) | 一种“l”型工件的机加工装及加工工艺 | |
| CN110948267A (zh) | 一种汽车制动器蹄铁的加工中心加工夹具 | |
| CN213410462U (zh) | 柱状工件车削加工预正位装置 | |
| CN116141196A (zh) | 一种分度齿盘磨削用的工装夹具 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| RJ01 | Rejection of invention patent application after publication | ||
| RJ01 | Rejection of invention patent application after publication |
Application publication date: 20201204 |