CN112024754B - 一种金属罐体冲压成型设备及冲压成型工艺 - Google Patents

一种金属罐体冲压成型设备及冲压成型工艺 Download PDF

Info

Publication number
CN112024754B
CN112024754B CN202010837624.4A CN202010837624A CN112024754B CN 112024754 B CN112024754 B CN 112024754B CN 202010837624 A CN202010837624 A CN 202010837624A CN 112024754 B CN112024754 B CN 112024754B
Authority
CN
China
Prior art keywords
punch
mode
punching
fixed
plate
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Active
Application number
CN202010837624.4A
Other languages
English (en)
Other versions
CN112024754A (zh
Inventor
冯程阳
孙健
Current Assignee (The listed assignees may be inaccurate. Google has not performed a legal analysis and makes no representation or warranty as to the accuracy of the list.)
Jieyang Jinfeng can making industry Co.,Ltd.
Original Assignee
Jieyang Jinfeng Can Making Industry Co ltd
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by Jieyang Jinfeng Can Making Industry Co ltd filed Critical Jieyang Jinfeng Can Making Industry Co ltd
Priority to CN202010837624.4A priority Critical patent/CN112024754B/zh
Publication of CN112024754A publication Critical patent/CN112024754A/zh
Application granted granted Critical
Publication of CN112024754B publication Critical patent/CN112024754B/zh
Active legal-status Critical Current
Anticipated expiration legal-status Critical

Links

Images

Classifications

    • BPERFORMING OPERATIONS; TRANSPORTING
    • B21MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
    • B21DWORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
    • B21D45/00Ejecting or stripping-off devices arranged in machines or tools dealt with in this subclass
    • B21D45/02Ejecting devices
    • BPERFORMING OPERATIONS; TRANSPORTING
    • B21MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
    • B21DWORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
    • B21D37/00Tools as parts of machines covered by this subclass
    • B21D37/10Die sets; Pillar guides
    • BPERFORMING OPERATIONS; TRANSPORTING
    • B21MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
    • B21DWORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
    • B21D51/00Making hollow objects
    • B21D51/16Making hollow objects characterised by the use of the objects
    • B21D51/26Making hollow objects characterised by the use of the objects cans or tins; Closing same in a permanent manner
    • BPERFORMING OPERATIONS; TRANSPORTING
    • B21MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
    • B21DWORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
    • B21D51/00Making hollow objects
    • B21D51/16Making hollow objects characterised by the use of the objects
    • B21D51/26Making hollow objects characterised by the use of the objects cans or tins; Closing same in a permanent manner
    • B21D51/2692Manipulating, e.g. feeding and positioning devices; Control systems

Landscapes

  • Engineering & Computer Science (AREA)
  • Mechanical Engineering (AREA)
  • Automation & Control Theory (AREA)
  • Shaping Metal By Deep-Drawing, Or The Like (AREA)

Abstract

本发明涉及一种金属罐体冲压成型设备及冲压成型工艺,包括安装架、冲压套件和固定套件,安装架内部从上往下依次设置有冲压套件和固定套件,本发明可以解决现有金属罐体在进行冲压生产时常存在以下问题:a:现有的罐体在进行冲压生产时,常将金属材料放置在模子上进行冲制,因强压作用,常会导致成型后的金属罐和模具之间贴合过于紧密,后人工进行取件时,极度困难,浪费时间;b:现有的罐体在进行冲压生产时,常会因出现将罐体底面冲破的情况发生,从而导致材料浪费的情况发生,浪费成本。

Description

一种金属罐体冲压成型设备及冲压成型工艺
技术领域
本发明涉及金属罐生产技术领域,具体的说是一种金属罐体冲压成型设备及冲压成型工艺。
背景技术
随着科学技术水平的不断提高,人类在对物品进行盛放时的容器的材质也在不断的朝着方便耐用的方向发展,其中金属罐作用之后容器被广泛使用,金属罐是一种具有良好密闭性和抗内压性质的金属容器,被广泛用于装载碳酸饮料这种仅对压力、空气和耐酸性有少许要求的饮品,金属罐有罐体和罐盖两部分组合而成,但是其中现有的罐体在进行冲压生产时仍然存在着一定的不足。
现有的金属罐体在进行冲压生产时存在以下的问题:a:现有的罐体在进行冲压生产时,常将金属材料放置在模子上进行冲制,因强压作用,常会导致成型后的金属罐和模具之间贴合过于紧密,后人工进行取件时,极度困难,浪费时间;b:现有的罐体在进行冲压生产时,常会因出现将罐体底面冲破的情况发生,从而导致材料浪费的情况发生,浪费成本。
为了弥补现有技术的不足,本发明提供了一种金属罐体冲压成型设备及冲压成型工艺。
发明内容
本发明所要解决其技术问题所采用以下技术方案来实现:一种金属罐体冲压成型设备,包括安装架、冲压套件和固定套件,安装架内部从上往下依次设置有冲压套件和固定套件,其中:
所述冲压套件包括一号液压缸、连接杆、冲头固定座、预冲冲头、成形冲头和压料板,一号液压缸安装在安装架外壁上,一号液压缸的输出轴上安装有连接杆,连接杆上安装有冲头固定座,冲头固定座上通过滑动连接的方式安装有预冲冲头,预冲冲头右端设置有成形冲头,成形冲头通过滑动连接的方式安装在冲头固定座上,预冲冲头和成形冲头上通过滑动连接的方式安装有压料板,压料板和冲头固定座之间连接有支撑弹簧,压料板上通过轴承连接的方式均匀安装有球形滚珠,工作时,一号液压缸工作,通过连接杆作用带动和冲头固定座向下运动,从而带动预冲冲头工作,对放置在固定套件上的金属板材进行预冲作业,之后固定套件工作,驱动金属板材转动,之后一号液压缸继续工作带动成形冲头对预冲后的金属板材进行作业,从而使得金属罐罐体成形,从而达到冲制金属罐体的目的。
所述固定套件包括二号电机、转动杆、牵引拨盘、配合齿盘、滑行杆、固定底板、置料座、浮升块和三号液压缸,二号电机通过电机座安装在安装架外壁上,二号电机的输出轴上安装有转动杆,转动杆上通过焊接的方式安装有牵引拨盘,牵引拨盘外侧设置有相互配合使用的配合齿盘,配合齿盘上通过焊接的方式均匀安装有滑行杆,滑行杆通过滑动连接的方式安装在安装架内壁上,配合齿盘上通过焊接的方式安装有固定底板,固定底板位于冲头固定座的正下方,固定底板上对称安装有置料座,上述置料座的数量为两个,置料座的位置与预冲冲头和成形冲头的位置相互对应,转动杆上安装有浮升块,浮升块下端设置有三号液压缸,三号液压缸安装在安装架外壁上,工作时,人工将需要进行冲制的金属板材放置到置料座上,之后冲压套件工作对金属板材进行预冲作业,之后二号电机工作,带动转动杆进行转动,从而带动牵引拨盘转动,从而通过齿轮啮合的方式带动固定底板转动,之后冲压套件继续工作,对预冲后的金属板材进行成形冲制,之后三号液压缸工作,带动浮升块工作,将成形后的金属罐体顶出,从而达到固定成形的目的。
作为本发明的一种优选技术方案,所述冲头固定座上均匀开设有冲头放置孔A,冲头放置孔A内部均匀设置有卡料块,卡料块通过滑动连接的方式安装在滑动块上,滑动块通过滑动连接的方式安装在冲头固定座内壁上,冲头放置孔A内部通过弹簧连接的方式安装有复位推板。
作为本发明的一种优选技术方案,所述预冲冲头与冲投放置孔A相互配合使用,预冲冲头侧壁上均匀设置有与卡料块相互配合使用的弧形槽B,弧形槽B上通过轴承连接的方式安装有球形滚珠。
作为本发明的一种优选技术方案,所述成形冲头包括固定柱、连接柱、滑动连杆、成型块、挤压块和弧形推板,固定柱安装在冲头固定座上的冲头放置孔A中,固定柱上设置有与预冲冲头侧壁上的弧形槽B结构一致的弧形槽C,固定柱上固定安装有连接柱,连接柱上通过滑动连接的方式安装有滑动连杆,滑动连杆上固定安装有成型块,滑动连杆上固定安装有挤压块,挤压块外侧抵靠有弧形推板,弧形推板通过弹簧连接的方式安装在连接柱外壁上,成形冲头的长度长于预冲冲头的长度。
作为本发明的一种优选技术方案,所述转动杆和配合齿盘之间为偏心结构。
作为本发明的一种优选技术方案,所述置料座上通过焊接的方式安装有固定边块,固定边块为U形结构,固定边块开口处设置有抵紧边板,抵紧边板通过滑动连接的方式安装在置料座上,置料座上开设有与冲头让位孔C相互对应的让位孔D,让位孔D内壁上均匀通过插接的方式均匀安装有加热块。
作为本发明的一种优选技术方案,所述固定底板上均匀开设有与预冲冲头和成形冲头相互配合使用的冲头让位孔C,冲头让位孔C内部通过滑动连接的方式安装有滑动杆,滑动杆上通过焊接的方式安装有支撑板,支撑板上通过焊接的方式安装有定型边块。
作为本发明的一种优选技术方案,所述浮升块上通过滑动连接的方式对称安装有顶升推杆,顶升推杆位于支撑板的正下方,顶升推杆上通过弹簧连接的方式安装有浮升板,浮升板由橡胶材质构成。
与现有技术相比,本发明具有以下优点:
1.本发明可以解决现有的金属罐体在进行冲压生产时常存在以下问题:a:现有的罐体在进行冲压生产时,常将金属材料放置在模子上进行冲制,因强压作用,常会导致成型后的金属罐和模具之间贴合过于紧密,后人工进行取件时,极度困难,浪费时间;b:现有的罐体在进行冲压生产时,常会因出现将罐体底面冲破的情况发生,从而导致材料浪费的情况发生,浪费成本。
2.本发明中设计了固定套件,当罐体冲制完成后,三号液压缸工作,带动顶升推杆往上运动,从而带动浮升板挤压支撑板向上运动,将成型后的金属罐体弹出,方便人工进行取件,极大的增加了生产时的工作效率。
3.本发明中设计了固定底板,当成形冲头对预冲后的金属板材进行成形冲制时,通过挤压使得金属板材发生形变,在进行形变过程中,支撑板始终给形变后的金属板材一个支撑力作用,极大的避免了因冲击过大导致板材冲破的情况发生,从而避免材料浪费的情况发生。
附图说明
下面结合附图和实施例对本发明进一步说明。
图1是本发明的结构示意图;
图2是本发明的结构示意图的侧视图;
图3是本发明的图2的A-A的截面示意图;
图4是本发明的图2的B-B的截面示意图;
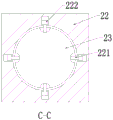
图5是本发明的图4的C-C的剖面示意图;
图6是本发明的成形冲头的剖面示意图;
图7是本发明的固定底板的剖面示意图;
图8是本发明的置料座的结构示意图;
具体实施方式
为了使本发明实现的技术手段、创作特征、达成目的与功效易于明白了解,下面结合图1至图8,对本发明进行进一步阐述。
一种金属罐体冲压成型设备,包括安装架1、冲压套件2和固定套件3,安装架1内部从上往下依次设置有冲压套件2和固定套件3,其中:
所述冲压套件2包括一号液压缸、连接杆21、冲头固定座22、预冲冲头23、成形冲头24和压料板25,一号液压缸安装在安装架1外壁上,一号液压缸的输出轴上安装有连接杆21,连接杆21上安装有冲头固定座22,冲头固定座22上通过滑动连接的方式安装有预冲冲头23,预冲冲头23右端设置有成形冲头24,成形冲头24通过滑动连接的方式安装在冲头固定座22上,预冲冲头23和成形冲头24上通过滑动连接的方式安装有压料板25,压料板25和冲头固定座22之间连接有支撑弹簧,压料板25上通过轴承连接的方式均匀安装有球形滚珠,具体工作时,一号液压缸工作,带动连接杆21向下工作,从而带动冲头固定座22往下运动,使得预冲冲头24对安放在固定套件3上的金属板材进行预冲作业,从而达到预冲的目的,之后固定套件3工作,带动预冲后的板材进行转动,之后一号液压缸继续工作,带动成形冲头24对预冲后的金属板材进行成形冲制,从而达到金属罐体冲压成形的目的。
所述冲头固定座22上均匀开设有冲头放置孔A,冲头放置孔A内部均匀设置有卡料块221,卡料块221通过滑动连接的方式安装在滑动块222上,滑动块222通过滑动连接的方式安装在冲头固定座22内壁上,冲头放置孔A内部通过弹簧连接的方式安装有复位推板223,具体工作时,当人工将预冲冲头23和成型冲头24插入至冲头固定座22上的冲头放置孔A中,其中卡料块221作用,将预冲冲头23和成形冲头24卡住,从而达到冲头安装的目的,之后当一号液压缸带动预冲冲头23和成型冲头24对安装在固定套件3上的金属板材进行冲制,其中在冲制过程中因挤压作用带动滑动块222运动,从而使得预冲冲头23和成型冲头24在对金属板材进行冲制时,增加冲制流程,避免将金属板材冲破的情况发生,避免了金属板材的浪费。
所述预冲冲头23与冲投放置孔A相互配合使用,预冲冲头23侧壁上均匀设置有与卡料块221相互配合使用的弧形槽B,弧形槽B上通过轴承连接的方式安装有球形滚珠,具体工作时,工作前将预冲冲头23安装在冲头固定座22上的冲头放置孔A中,进行金属罐体冲制作业,完成冲制作业后,人工转动预冲冲头,弧形滑槽B用,挤压卡料块221收缩,后人工之间将冲头拔出,方便进行冲头的拆卸,极大的提高了工作效率。
所述成形冲头24包括固定柱241、连接柱242、滑动连杆243、成型块244、挤压块245和弧形推板246,固定柱241安装在冲头固定座22上的冲头放置孔A中,固定柱241上设置有与预冲冲头23侧壁上的弧形槽B结构一致的弧形槽C,固定柱241上固定安装有连接柱242,连接柱242上通过滑动连接的方式安装有滑动连杆243,滑动连杆243上固定安装有成型块244,滑动连杆243上固定安装有挤压块245,挤压块245外侧抵靠有弧形推板246,弧形推板246通过弹簧连接的方式安装在连接柱242外壁上,成形冲头24的长度长于预冲冲头23的长度,具体工作时,成形冲头24因一号液压缸作用向下运动,带动成形块244对预冲后的金属板材进行冲制,从而因挤压作用,带动滑动连杆243运动,从而带动挤压块245运动,挤压弧形推板246使得弧形推板246挤压金属罐体内壁,从而达到对金属罐体内壁的塑形作业,极大的避免了因金属罐体变形导致金属材料浪费的情况发生。
所述固定套件3包括二号电机、转动杆31、牵引拨盘32、配合齿盘33、滑行杆34、固定底板35、置料座36、浮升块37和三号液压缸,二号电机通过电机座安装在安装架1外壁上,二号电机的输出轴上安装有转动杆31,转动杆31上通过焊接的方式安装有牵引拨盘32,牵引拨盘32外侧设置有相互配合使用的配合齿盘33,配合齿盘33上通过焊接的方式均匀安装有滑行杆34,滑行杆34通过滑动连接的方式安装在安装架1内壁上,配合齿盘33上通过焊接的方式安装有固定底板35,固定底板35位于冲头固定座22的正下方,固定底板35上对称安装有置料座36,上述置料座36的数量为两个,置料座36的位置与预冲冲头23和成形冲头24的位置相互对应,转动杆31上安装有浮升块37,浮升块37下端设置有三号液压缸,三号液压缸安装在安装架1外壁上,具体工作时,人工将金属板材放置到固定底板35上,固定底板35工作,将金属板材固定住,之后冲压套件2工作,对固定住的金属板材进行预冲作业,之后二号电机工作,带动转动杆31进行转动,从而带动牵引拨快32工作,带动配合齿盘33进行转动,使得预冲后的金属板材运动至成形冲头24的正下方,之后冲压套件2继续工作,对预冲后金属板材进行成形冲制,从而达到罐体成形的目的,之后三号液压缸工作,带动浮升块37向上运动,将成形后的金属罐体顶出,方便人工进行取件,极大的提高了工作效率。
所述转动杆31和配合齿盘33之间为偏心结构,具体工作时,当转动杆31因二号电机进行转动时,带动配合齿盘33进行转动,其中转动杆31转动一圈,配合齿盘33转动半圈。
所述固定底板35上均匀开设有与预冲冲头23和成形冲头24相互配合使用的冲头让位孔C,冲头让位孔C内部通过滑动连接的方式安装有滑动杆351,滑动杆351上通过焊接的方式安装有支撑板352,支撑板352上通过焊接的方式安装有定型边块353,具体工作时,当成形冲头24对预冲后的金属板材进行成形冲制时,通过挤压使得金属板材发生形变,在进行形变过程中,支撑板352始终给形变后的金属板材一个支撑力作用,极大的避免了因冲击过大导致板材冲破的情况发生。
所述置料座36上通过焊接的方式安装有固定边块361,固定边块361为U形结构,固定边块361开口处设置有抵紧边板362,抵紧边板362通过滑动连接的方式安装在置料座36上,置料座36上开设有与冲头让位孔C相互对应的让位孔D,让位孔D内壁上均匀通过插接的方式均匀安装有加热块363,具体工作时,当人工将金属板材放置到置料座36上时,抵紧边板362作用,将金属板材夹住,之后当预冲冲头23和成型冲头24对金属板材进行冲制时,加热块363作用,通过温度使得金属板材强度降低,从而极大的提高了成形冲制时的成功率,避免了板材冲坏的情况发生。
所述浮升块37上通过滑动连接的方式对称安装有顶升推杆371,顶升推杆371位于支撑板352的正下方,顶升推杆371上弹簧连接的方式安装有浮升板372,浮升板372由橡胶材质构成,具体工作时,当完成成形冲制作业后,三号液压缸工作,带动顶升推杆往上运动,从而带动浮升板372挤压支撑板252向上运动,将成型后的金属罐体弹出,方便人工进行取件,极大的增加了生产时的工作效率。
此外,本发明还提供了一种金属罐体冲压成型工艺,由上述一种金属罐体冲压成型设备配合完成,包括以下步骤:
S1.人工上料:人工将金属板材放置到置料座36上时,抵紧边板362作用,将金属板材夹住,从而达到人工上料的目的;
S2.板材预冲:完成人工上料作业后,一号液压缸工作,带动连接杆21向下工作,从而带动冲头固定座22往下运动,使得预冲冲头24对安放在固定套件3上的金属板材进行预冲作业,从而达到预冲的目的;
S3.位置变换:完成板材预冲左右后,二号电机工作,带动转动杆31进行转动,从而带动牵引拨快32工作,带动配合齿盘33进行转动,使得预冲后的金属板材运动至成形冲头24的正下方,从而达到位置变换的目的;
S4.罐体成型:完成位置变换作业后,一号液压缸继续工作,带动成形冲头24对预冲后的金属板材进行成形冲制,从而完成罐体成形的目的;
S5.罐体顶出:完成罐体成形左右后,三号液压缸工作,带动浮升块37向上运动,将成形后的金属罐体顶出,从而达到罐体顶出的目的;
S6.重复步骤S1到S5,连续进行金属罐体的冲压成形作业。
以上显示和描述了本发明的基本原理、主要特征和优点。本行业的技术人员应该了解,本发明不受上述实施例的限制,上述实施例和说明书中的描述的只是说明本发明的原理,在不脱离本发明精神和范围的前提下,本发明还会有各种变化和改进,这些变化和改进都落入要求保护的本发明范围内。本发明要求保护范围由所附的权利要求书及其等效物界定。

Claims (6)

1.一种金属罐体冲压成型设备,包括安装架(1)、冲压套件(2)和固定套件(3),其特征在于:安装架(1)内部从上往下依次设置有冲压套件(2)和固定套件(3),其中:
所述冲压套件(2)包括一号液压缸、连接杆(21)、冲头固定座(22)、预冲冲头(23)、成形冲头(24)和压料板(25),一号液压缸安装在安装架(1)外壁上,一号液压缸的输出轴上安装有连接杆(21),连接杆(21)上安装有冲头固定座(22),冲头固定座(22)上通过滑动连接的方式安装有预冲冲头(23),预冲冲头(23)右端设置有成形冲头(24),成形冲头(24)通过滑动连接的方式安装在冲头固定座(22)上,预冲冲头(23)和成形冲头(24)上通过滑动连接的方式安装有压料板(25),压料板(25)和冲头固定座(22)之间连接有支撑弹簧,压料板(25)上通过轴承连接的方式均匀安装有球形滚珠;
所述固定套件(3)包括二号电机、转动杆(31)、牵引拨盘(32)、配合齿盘(33)、滑行杆(34)、固定底板(35)、置料座(36)、浮升块(37)和三号液压缸,二号电机通过电机座安装在安装架(1)外壁上,二号电机的输出轴上安装有转动杆(31),转动杆(31)上通过焊接的方式安装有牵引拨盘(32),牵引拨盘(32)外侧设置有相互配合使用的配合齿盘(33),配合齿盘(33)上通过焊接的方式均匀安装有滑行杆(34),滑行杆(34)通过滑动连接的方式安装在安装架(1)内壁上,配合齿盘(33)上通过焊接的方式安装有固定底板(35),固定底板(35)位于冲头固定座(22)的正下方,固定底板(35)上对称安装有置料座(36),上述置料座(36)的数量为两个,置料座(36)的位置与预冲冲头(23)和成形冲头(24)的位置相互对应,转动杆(31)上安装有浮升块(37),浮升块(37)下端设置有三号液压缸,三号液压缸安装在安装架(1)外壁上;
所述冲头固定座(22)上均匀开设有冲头放置孔A,冲头放置孔A内部均匀设置有卡料块(221),卡料块(221)通过滑动连接的方式安装在滑动块(222)上,滑动块(222)通过滑动连接的方式安装在冲头固定座(22)内壁上,冲头放置孔A内部通过弹簧连接的方式安装有复位推板(223);
所述成形冲头(24)包括固定柱(241)、连接柱(242)、滑动连杆(243)、成型块(244)、挤压块(245)和弧形推板(246),固定柱(241)安装在冲头固定座(22)上的冲头放置孔A中,固定柱(241)上设置有与预冲冲头(23)侧壁上的弧形槽B结构一致的弧形槽C,固定柱(241)上固定安装有连接柱(242),连接柱(242)上通过滑动连接的方式安装有滑动连杆(243),滑动连杆(243)上固定安装有成型块(244),滑动连杆(243)上固定安装有挤压块(245),挤压块(245)外侧抵靠有弧形推板(246),弧形推板(246)通过弹簧连接的方式安装在连接柱(242)外壁上,成形冲头(24)的长度长于预冲冲头(23)的长度。
2.根据权利要求1所述的一种金属罐体冲压成型设备,其特征在于:所述预冲冲头(23)与冲头放置孔A相互配合使用,预冲冲头(23)侧壁上均匀设置有与卡料块(221)相互配合使用的弧形槽B,弧形槽B上通过轴承连接的方式安装有球形滚珠。
3.根据权利要求1所述的一种金属罐体冲压成型设备,其特征在于:所述转动杆(31)和配合齿盘(33)之间为偏心结构。
4.根据权利要求1所述的一种金属罐体冲压成型设备,其特征在于:所述固定底板(35)上均匀开设有与预冲冲头(23)和成形冲头(24)相互配合使用的冲头让位孔C,冲头让位孔C内部通过滑动连接的方式安装有滑动杆(351),滑动杆(351)上通过焊接的方式安装有支撑板(352),支撑板(352)上通过焊接的方式安装有定型边块(353)。
5.根据权利要求4所述的一种金属罐体冲压成型设备,其特征在于:所述置料座(36)上通过焊接的方式安装有固定边块(361),固定边块(361)为U形结构,固定边块(361)开口处设置有抵紧边板(362),抵紧边板(362)通过滑动连接的方式安装在置料座(36)上,置料座(36)上开设有与冲头让位孔C相互对应的让位孔D,让位孔D内壁上均匀通过插接的方式均匀安装有加热块(363)。
6.根据权利要求1所述的一种金属罐体冲压成型设备,其特征在于:所述浮升块(37)上通过滑动连接的方式对称安装有顶升推杆(371),顶升推杆(371)位于支撑板(352)的正下方,顶升推杆(371)上通过弹簧连接的方式安装有浮升板(372),浮升板(372)由橡胶材质构成。
CN202010837624.4A 2020-08-19 2020-08-19 一种金属罐体冲压成型设备及冲压成型工艺 Active CN112024754B (zh)

Priority Applications (1)

Application Number Priority Date Filing Date Title
CN202010837624.4A CN112024754B (zh) 2020-08-19 2020-08-19 一种金属罐体冲压成型设备及冲压成型工艺

Applications Claiming Priority (1)

Application Number Priority Date Filing Date Title
CN202010837624.4A CN112024754B (zh) 2020-08-19 2020-08-19 一种金属罐体冲压成型设备及冲压成型工艺

Publications (2)

Publication Number Publication Date
CN112024754A CN112024754A (zh) 2020-12-04
CN112024754B true CN112024754B (zh) 2021-05-07

Family

ID=73577042

Family Applications (1)

Application Number Title Priority Date Filing Date
CN202010837624.4A Active CN112024754B (zh) 2020-08-19 2020-08-19 一种金属罐体冲压成型设备及冲压成型工艺

Country Status (1)

Country Link
CN (1) CN112024754B (zh)

Families Citing this family (1)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
CN116037800B (zh) * 2022-12-28 2023-08-04 中山威习日化科技有限公司 一种气雾剂瓶装罐成型的组合加工工艺

Citations (6)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
US3924436A (en) * 1972-06-23 1975-12-09 Yoshizaki Kozo Method and apparatus for forming cup-shaped metal articles
CN202447511U (zh) * 2012-01-18 2012-09-26 厦门市博朗精密工业有限公司 二次拉深成型模具
CN103990702A (zh) * 2014-06-05 2014-08-20 昆山电子羽电业制品有限公司 一种打卡勾模具
CN108620477A (zh) * 2018-04-26 2018-10-09 阜阳盛东智能制造技术研发有限公司 一种用于板材的智能冲压设备
CN209303541U (zh) * 2018-12-12 2019-08-27 武汉兴园金属有限责任公司 一种拉伸模具
CN209754508U (zh) * 2019-04-25 2019-12-10 天津源通自动化设备有限公司 一种新型冲压成型的汽车踏板模具

Patent Citations (6)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
US3924436A (en) * 1972-06-23 1975-12-09 Yoshizaki Kozo Method and apparatus for forming cup-shaped metal articles
CN202447511U (zh) * 2012-01-18 2012-09-26 厦门市博朗精密工业有限公司 二次拉深成型模具
CN103990702A (zh) * 2014-06-05 2014-08-20 昆山电子羽电业制品有限公司 一种打卡勾模具
CN108620477A (zh) * 2018-04-26 2018-10-09 阜阳盛东智能制造技术研发有限公司 一种用于板材的智能冲压设备
CN209303541U (zh) * 2018-12-12 2019-08-27 武汉兴园金属有限责任公司 一种拉伸模具
CN209754508U (zh) * 2019-04-25 2019-12-10 天津源通自动化设备有限公司 一种新型冲压成型的汽车踏板模具

Also Published As

Publication number Publication date
CN112024754A (zh) 2020-12-04

Similar Documents

Publication Publication Date Title
CN110773636B (zh) 一种集成吊顶铝扣板制造模压成型机及模压成型方法
CN114523024B (zh) 一种新能源汽车硅钢超薄材料高速冲压成型装置及方法
CN110523853A (zh) 旋转型多级拉深模具
CN117732954A (zh) 一种汽车金属冲压零件的翻孔加工方法及翻孔加工模具
CN115193992A (zh) 一种快速更换夹具的冲压装置
CN110899430B (zh) 一种电气控制柜钣金面板制造冲压成型系统
CN205414925U (zh) 冲压模模内自动攻牙装置
CN210098721U (zh) 连续模冲压成型及模内攻牙一体化装置
CN117046931A (zh) 一种折弯整形冲压模具
CN217941594U (zh) 一种汽车冲压模具加工用冲压装置
CN108128045B (zh) 一种卡片冲压印字装置
CN114833244B (zh) 一种用于汽车配件定位圈的冲压装置
CN112024754A (zh) 一种金属罐体冲压成型设备及冲压成型工艺
CN215998167U (zh) 一种冲压试制件弧面整形装置
CN215237067U (zh) 一种自动送料的金属制品成型装置
CN111531008B (zh) 一种金属片材多工位冲压处理设备及方法
CN221336246U (zh) 一种五金件翻边成型复合模具
CN108248233B (zh) 一种高精度卡片冲压印字装置
CN206276810U (zh) 一种改进的冲压头可连续换位的汽车冷冲压模具
CN220092691U (zh) 一种汽车配件冲压机构
CN215965993U (zh) 一种汽车零部件冲压装置
CN222875414U (zh) 一种自动移模机构
CN112719119A (zh) 一种减小回弹的弧形钣金工件冲压装置
CN223430831U (zh) 一种冲压件加工模具
CN222769008U (zh) 一种空气弹簧皮囊翻边装置

Legal Events

Date Code Title Description
PB01 Publication
PB01 Publication
SE01 Entry into force of request for substantive examination
TA01 Transfer of patent application right

Effective date of registration: 20210415

Address after: 515556 Industrial Zone, Yunlu Town, Jiedong District, Jieyang City, Guangdong Province

Applicant after: Jieyang Jinfeng can making industry Co.,Ltd.

Address before: 311200 Xinsheng village, Xinjie street, Xiaoshan District, Hangzhou City, Zhejiang Province

Applicant before: Feng Chengyang

TA01 Transfer of patent application right
GR01 Patent grant
GR01 Patent grant
PE01 Entry into force of the registration of the contract for pledge of patent right

Denomination of invention: A metal can pressing forming equipment and a pressing forming process

Granted publication date: 20210507

Pledgee: Guangdong Jiedong Rural Commercial Bank Co.,Ltd.

Pledgor: Jieyang Jinfeng can making industry Co.,Ltd.

Registration number: Y2026980002495

PE01 Entry into force of the registration of the contract for pledge of patent right