CN111987562A - 一种子弹头造型的接线端子用黄铜片自动加工生产设备 - Google Patents
一种子弹头造型的接线端子用黄铜片自动加工生产设备 Download PDFInfo
- Publication number
- CN111987562A CN111987562A CN202010906673.9A CN202010906673A CN111987562A CN 111987562 A CN111987562 A CN 111987562A CN 202010906673 A CN202010906673 A CN 202010906673A CN 111987562 A CN111987562 A CN 111987562A
- Authority
- CN
- China
- Prior art keywords
- bullet
- cutter
- production equipment
- automatic processing
- terminal
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
- 229910001369 Brass Inorganic materials 0.000 title claims abstract description 54
- 239000010951 brass Substances 0.000 title claims abstract description 54
- 238000004519 manufacturing process Methods 0.000 title claims abstract description 30
- 230000005540 biological transmission Effects 0.000 claims description 17
- 229910052802 copper Inorganic materials 0.000 claims description 14
- 239000010949 copper Substances 0.000 claims description 14
- RYGMFSIKBFXOCR-UHFFFAOYSA-N Copper Chemical compound [Cu] RYGMFSIKBFXOCR-UHFFFAOYSA-N 0.000 claims description 13
- 238000003825 pressing Methods 0.000 claims description 9
- 230000001360 synchronised effect Effects 0.000 claims description 8
- 238000005520 cutting process Methods 0.000 claims description 4
- 230000009286 beneficial effect Effects 0.000 abstract description 6
- 238000010586 diagram Methods 0.000 description 6
- XEEYBQQBJWHFJM-UHFFFAOYSA-N Iron Chemical compound [Fe] XEEYBQQBJWHFJM-UHFFFAOYSA-N 0.000 description 4
- 238000001125 extrusion Methods 0.000 description 3
- 238000000034 method Methods 0.000 description 3
- 229910052742 iron Inorganic materials 0.000 description 2
- 239000000463 material Substances 0.000 description 2
- 238000002788 crimping Methods 0.000 description 1
- 230000007812 deficiency Effects 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 238000009434 installation Methods 0.000 description 1
- 239000010410 layer Substances 0.000 description 1
- 239000002184 metal Substances 0.000 description 1
- 229910052751 metal Inorganic materials 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 230000001681 protective effect Effects 0.000 description 1
- 238000000926 separation method Methods 0.000 description 1
- 238000007493 shaping process Methods 0.000 description 1
- 239000002356 single layer Substances 0.000 description 1
- 238000005476 soldering Methods 0.000 description 1
- 238000003466 welding Methods 0.000 description 1
- 238000004804 winding Methods 0.000 description 1
Images

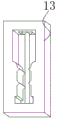

Classifications
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01R—ELECTRICALLY-CONDUCTIVE CONNECTIONS; STRUCTURAL ASSOCIATIONS OF A PLURALITY OF MUTUALLY-INSULATED ELECTRICAL CONNECTING ELEMENTS; COUPLING DEVICES; CURRENT COLLECTORS
- H01R43/00—Apparatus or processes specially adapted for manufacturing, assembling, maintaining, or repairing of line connectors or current collectors or for joining electric conductors
- H01R43/16—Apparatus or processes specially adapted for manufacturing, assembling, maintaining, or repairing of line connectors or current collectors or for joining electric conductors for manufacturing contact members, e.g. by punching and by bending
Landscapes
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Adornments (AREA)
Abstract
本发明公开了一种子弹头造型的接线端子用黄铜片自动加工生产设备,包括底部机架、所述底部机架的上方表面设置有进给装置,且进给装置的右侧连接有底座,所述工作台的垂直线上方设置切刀,且切刀的上方连接有升降机构,所述工作台的内腔底部安装有托辊,且托辊的杆体一端设置有脱料机构,本发明通过将工作台的表面设置有与接线端子相符的平面展开新装的孔洞,通过切刀与工作台孔洞相吻合的设置,便于对黄铜片进行切割,同时通过在工作台的内部设置了一根托混,便于对黄铜片的中心线进行限位两侧跟随切刀向下顺着限位卡座卷曲呈圆圈状,避免工人对接线端子的手动传输费时费力,从而有利于接线端子的生产效率。
Description
技术领域
本发明涉及接线端子技术领域,具体为一种子弹头造型的接线端子用黄铜片自动加工生产设备。
背景技术
接线端子是为了方便导线的连接而应用的,它其实就是一段封在绝缘塑料里面的金属片,两端都有孔可以插入导线,有螺丝用于紧固或者松开,比如两根导线,有时需要连接,有时又需要断开,这时就可以用端子把它们连接起来,并且可以随时断开,而不必把它们焊接起来或者缠绕在一起,很方便快捷,而且适合大量的导线互联,在电力行业就有专门的端子排,端子箱,上面全是接线端子,单层的、双层的,电流的,电压的,普通的,可断的等等,一定的压接面积是为了保证可靠接触,以及保证能通过足够的电流。
而新型的子弹头形状的接线端子采用全铜材质,有着导电性强使用方便等特点,在生产过程中需要在换铜片上冲出接线端子平面形状的铜片,随后将铜片摆放在操作台上通过机器挤压,使铁片通过挤压弯成圆圈成型,再次过程中对于接线端子的生产是分成两个部分,并且通过人员对铜片进行运输加工,从而就形成了断层造成时间流逝降低工作效率,因此,我们提供了一种子弹头造型的接线端子用黄铜片自动加工生产设备。
发明内容
针对现有技术的不足,本发明提供了一种子弹头造型的接线端子用黄铜片自动加工生产设备,解决了上述背景技术中提出的在生产过程中需要在换铜片上冲出接线端子平面形状的铜片,随后将铜片摆放在操作台上通过机器挤压,使铁片通过挤压弯成圆圈成型,再次过程中对于接线端子的生产是分成两个部分,并且通过人员对铜片进行运输加工,从而就形成了断层造成时间流逝降低工作效率等问题。
为实现以上目的,本发明通过以下技术方案予以实现:一种子弹头造型的接线端子用黄铜片自动加工生产设备,包括底部机架、进给装置、底座、工作台、脱料机构,所述底部机架的上方表面设置有进给装置,且进给装置的右侧连接有底座,所述底座的上方设置有端盖,且底座的中心线内腔安装有工作台,所述工作台的垂直线上方设置切刀,且切刀的上方连接有升降机构,所述工作台的内腔底部安装有托辊,且托辊的杆体一端设置有脱料机构,所述托辊的一端横穿工作台的内部安装有支撑座。
优选的,所述底部机架的上方表面端部两端中线对称设置有立柱,且立柱的上方设置有U形卡槽,所述立柱的U形卡槽卡合连接于中心轴的两端,且立柱的右侧与进给装置的左侧间距中心线位置安装有张紧轮。
优选的,所述进给装置的底部安装有步进电机,且步进电机的输出端上安装有一根同步带,所述同步带的上方连接于传输轮的轴承端部,且传输轮一共设置有两个呈上下结构设置,其之间的间距与铜片厚度相符,并与铜片之间为紧密贴合状态,所述进给装置通过传输轮和步进电机之间构成可传送结构。
优选的,所述底座的上方与端盖的底部四个对角分别安装有支撑杆,且底座的上方与端盖的底部对称设置有压合滚轮,所述压合滚轮呈上下垂直先对称设置,其之间的间距与传送轮一致,并且与传输轮在同一水平线上。
优选的,所述工作台的两侧对称设置有方向导流槽,且导流槽的宽度与高度和黄铜片的尺寸相一致,所述工作台的表面切割有子弹头造型的接线端子平面结构孔洞,且切刀的底部边缘与工作台的表面孔洞一致,且切刀的底部呈向内凹呈圆弧结构。
优选的,所述升降机构包括第一控制电机、第一曲柄、第一连接杆和活塞杆,且第一控制电机的输出端上安装有第一曲柄,所述第一曲柄的上方连接有第一连接杆,且第一连接杆的下方端部安装有活塞杆。
优选的,所述升降机构设置于端盖的端部且与切刀在同一中心线位置上,且活塞杆的底部横穿端盖与切刀的表面之间为焊接固定连接,且切刀通过第一控制电机和活塞杆之间构成可往复升降结构。
优选的,所述脱料机构包括第二控制电机、第二曲柄、第二连接杆、推杆、支撑块和脱料环,且第二控制电机的输出端上安装有第二曲柄,所述第二曲柄的端部连接有第二连接杆,且第二连接杆的右侧端部安装有推杆,所述推杆的右侧端部设置有支撑块,且支撑块的右侧端部连接于脱料环的左侧表面。
优选的,所述支撑块的右端呈上下交错状设置于脱料环的表面,且脱料环的内孔与托辊之间为贴合活动连接,所述脱料环通过第二控制电机和第二连接杆与支撑块之间构成可移动结构。
优选的,所述限位卡座与工作台之间为一体化结构,且限位卡座两侧对称设置有两条插槽,所述限位卡座的插槽与切刀底部外侧刀尖处相符和,且切刀通过升降机构可将刀尖插入限位卡座的插槽中处于卡合状态。
本发明提供了一种子弹头造型的接线端子用黄铜片自动加工生产设备,具备以下有益效果:
1.本发明通过将工作台的表面设置有与接线端子相符的平面展开新装的孔洞,通过切刀与工作台孔洞相吻合的设置,便于对黄铜片进行切割,同时通过在工作台的内部设置了一根托混,便于对黄铜片的中心线进行限位两侧跟随切刀向下顺着限位卡座卷曲呈圆圈状,避免工人对接线端子的手动传输费时费力,从而有利于接线端子的生产效率。
2.本发明通过将工作台的两侧设置有压合滚轮,通过压合滚轮的设置,便于黄铜片在受到切刀切割时不会产生跟刀现象,并且通过底座和端盖的设置,便于对压合滚轮进行固定安装,从而有利于对黄铜片切割时的完整性。
3.本发明通过将托辊设置于工作台的内腔中,通过支撑座的设置,使托辊在工作台中呈横向水平状态并且起到支撑固定的作用,同时通过将限位卡座的两侧设置有与切刀相符合的插槽,从而在切刀向下移动时可以进入到插槽中,避免黄铜片在受到挤压使两侧隆起与切刀接触造成损伤,从而有利于起到防护的作用。
4.本发明通过将脱料环设置于托辊一侧的端部,通过支撑块的设置,便于避开支撑座对脱料环起到支撑固定的作用,同时通过第二控制电机和拖杆的设置,便于第二曲柄呈圆形旋转时带动第二连接杆左右水平移动,从而带动脱料环在托辊上同步移动,从而有利于将托辊与加工好的子弹头造型接线端子进行分离。
5.本发明通过将立柱的顶部设置成U型卡槽,并且通过卡槽与中心轴两端的卡合连接,便于对中心轴起到一个支撑的作用,同时通过中心轴的设置,便于横穿黄铜片卷的中心,并使黄铜片卷架在立柱上,从而有有利于减少黄铜片移动时产生的摩擦力。
附图说明
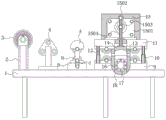
图1为本发明一种子弹头造型的接线端子用黄铜片自动加工生产设备正面结构示意图;
图2为本发明一种子弹头造型的接线端子用黄铜片自动加工生产设备工作台立体结构示意图;
图3为本发明一种子弹头造型的接线端子用黄铜片自动加工生产设备工作台表面孔洞结构示意图;
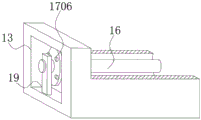
图4为本发明一种子弹头造型的接线端子用黄铜片自动加工生产设备托辊结构示意图;
图5为本发明一种子弹头造型的接线端子用黄铜片自动加工生产设备脱料机构结构示意图;
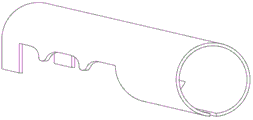
图6为本发明一种子弹头造型的接线端子用黄铜片自动加工生产设备接线端子结构示意图。
图中:1、底部机架;2、立柱;3、中心轴;4、张紧轮;5、进给装置;6、步进电机;7、同步带;8、传输轮;9、底座;10、支撑杆;11、端盖;12、压合滚轮;13、工作台;14、切刀;15、升降机构;1501、第一控制电机;1502、第一曲柄;1503、第一连接杆;1504、活塞杆;16、托辊;17、脱料机构;1701、第二控制电机;1702、第二曲柄;1703、第二连接杆;1704、推杆;1705、支撑块;1706、脱料环;18、限位卡座;19、支撑座。
具体实施方式
下面将结合本发明实施例中的附图,对本发明实施例中的技术方案进行清楚、完整地描述,显然,所描述的实施例仅仅是本发明一部分实施例,而不是全部的实施例。
在本发明的描述中,除非另有说明,“多个”的含义是两个或两个以上;术语“上”、“下”、“左”、“右”、“内”、“外”、“前端”、“后端”、“头部”、“尾部”等指示的方位或位置关系为基于附图所示的方位或位置关系,仅是为了便于描述本发明和简化描述,而不是指示或暗示所指的装置或元件必须具有特定的方位、以特定的方位构造和操作,因此不能理解为对本发明的限制,此外,术语“第一”、“第二”、“第三”等仅用于描述目的,而不能理解为指示或暗示相对重要性。
在本发明的描述中,需要说明的是,除非另有明确的规定和限定,术语“相连”、“连接”应做广义理解,例如,可以是固定连接,也可以是可拆卸连接,或一体地连接;可以是机械连接,也可以是电连接;可以是直接相连,也可以通过中间媒介间接相连,对于本领域的普通技术人员而言,可以具体情况理解上述术语在本发明中的具体含义。
请参阅图1至图6,本发明提供一种技术方案:一种子弹头造型的接线端子用黄铜片自动加工生产设备,包括底部机架1、进给装置,底部机架1的上方表面端部两端中线对称设置有立柱2,且立柱2的上方设置有U形卡槽,立柱2的U形卡槽卡合连接于中心轴3的两端,且立柱2的右侧与进给装置5的左侧间距中心线位置安装有张紧轮4,这样设置的作用是通过立柱2的上方设置U型卡槽,这样是为了对中心轴3的两端进行固定,同时通过中心轴3可以穿过换铜片卷的中心,使黄铜片架在立柱上2方便传输。
底部机架1的上方表面设置有进给装置5,进给装置5的底部安装有步进电机6,且步进电机6的输出端上安装有一根同步带7,同步带7的上方连接于传输轮8的轴承端部,且传输轮8一共设置有两个呈上下结构设置,其之间的间距与铜片厚度相符,并与铜片之间为紧密贴合状态,进给装置5通过传输轮8和步进电机6之间构成可传送结构,这样设置的作用是通过传输轮8和黄铜片之间的紧密贴合,从而使步进电机6通过同步带7带动传输轮8旋转产生的旋转,带动黄铜皮向前移动。
且进给装置5的右侧连接有底座9,底座9的上方与端盖11的底部四个对角分别安装有支撑杆10,且底座9的上方与端盖11的底部对称设置有压合滚轮12,压合滚轮12呈上下垂直先对称设置,其之间的间距与传送轮一致,并且与传输轮8在同一水平线上,这样设置的作用是通过压合滚轮12的设置起到对铜片两端进行压制,同时通过旋转可减少黄铜片移动时产生的摩擦力,从而有利于黄铜片传输时表面保持完整的形态,避免受到刮伤。
底座9的上方设置有端盖11,且底座9的中心线内腔安装有工作台13,工作台13的垂直线上方设置切刀14,工作台13的两侧对称设置有方向导流槽,且导流槽的宽度与高度和黄铜片的尺寸相一致,工作台13的表面切割有子弹头造型的接线端子平面结构孔洞,且切刀14的底部边缘与工作台13的表面孔洞一致,且切刀14的底部呈向内凹呈圆弧结构,这样设置的作用是通过切刀14的底部外围与工作台13的孔洞一致,这样就切刀14就能对黄铜片进行切割,从而完成子弹头结构连接端子的平面结构,并且通过将切刀14底部圆弧凹槽化,这样使方便与托辊16相符合,有利于将黄铜片加工成型。
且切刀14的上方连接有升降机构15,且第一控制电机1501的输出端上安装有第一曲柄1502,第一曲柄1502的上方连接有第一连接杆1503,且第一连接杆1503的下方端部安装有活塞杆1504,升降机构15设置于端盖11的端部且与切刀14在同一中心线位置上,且活塞杆1504的底部横穿端盖11与切刀14的表面之间为焊接固定连接,且切刀14通过第一控制电机1501和活塞杆1504之间构成可往复升降结构,这样设置的作用是通过升降机构15的设置,便于通过第一控制电机1501带动第一曲柄1502旋转,从而带动第一连接杆1503开始旋转,这样便是活塞杆1504打动切刀14上下运动,并将切断的黄铜片推送至工作台13的内腔中进行挤压。
工作台13的内腔底部安装有托辊16,且托辊16的杆体一端设置有脱料机构17,且第二控制电机1701的输出端上安装有第二曲柄1702,第二曲柄1702的端部连接有第二连接杆1703,且第二连接杆1703的右侧端部安装有推杆1704,推杆1704的右侧端部设置有支撑块1705,且支撑块1705的右侧端部连接于脱料环1706的左侧表面,支撑块1705的右端呈上下交错状设置于脱料环1706的表面,且脱料环1706的内孔与托辊16之间为贴合活动连接,脱料环1706通过第二控制电机1701和第二连接杆1703与支撑块1705之间构成可移动结构,这样设置的作用是通过将脱料环1706设置于托辊16上,并且通过支撑块1705和推杆1704相连接,从而通过第二控制电机1701带动第二曲柄1702的选装,这样便能使推杆1704带动脱料环1706在托辊16上来回移动,将接线端子从棍上移出。
托辊16的一端横穿工作台13的内部安装有支撑座19,限位卡座18与工作台13之间为一体化结构,且限位卡座18两侧对称设置有两条插槽,限位卡座18的插槽与切刀14底部外侧刀尖处相符和,且切刀14通过升降机构15可将刀尖插入限位卡座18的插槽中处于卡合状态,这样设置的作用是通过限位卡座18上插槽的设置,便于能和切刀14底部刀尖部位吻合,从而有利于对黄铜片折弯时起到一个防护的作用,避免黄铜片边缘和刀尖部分接触造成损伤。
综上所述该一种子弹头造型的接线端子用黄铜片自动加工生产设备,使用时先将中心轴3穿过黄铜片卷的中心,随后将中心轴3的两端安放至立柱2的U型卡槽中卡合固定,完成后拉动黄铜片穿过张紧轮4塞入进给装置5中,而进给装置5通过步进电机6带动同步带7将动力传递到传输轮8中,从而通过传输轮8带动黄铜片向前移动进入到工作台13中,并且在工作台13的两侧同时设置了压合滚轮12来保持黄铜片的紧绷,随后升降机构15内部设置的第一控制电机1501带动第一曲柄1502旋转,这样第一连接杆1503便带动活塞杆1504在端盖11中向下运动,这样切刀14便能对黄铜片进行切割,并且通过工作台13上的孔洞切割出接线端子平面形状,随后切刀14继续向下移动当黄铜片接触到托辊16时,切刀14两侧继续对黄铜片施压,使黄铜片在工作台13的内腔顺着限位卡座18弯成圆圈行装,当加工完成后切刀14开始复位,这时设置在托辊16上的脱料环1706背面设置的支撑块1705和推杆1704与第二连接杆1703的活动连接,这样第二控制电机1701带动第二曲柄1702使脱料环1706在托辊16开始移动,这样便将托辊16上加工成子弹头造型的接线端子推出工作台13的内部,这样便完成了一种子弹头造型的接线端子用黄铜片自动加工生产设备的生产过程。
以上所述仅为本发明较佳的具体实施方式,但本发明的保护范围并不局限于此,任何熟悉本技术领域的技术人员在本发明揭露的技术范围内,根据本发明的技术方案及其发明构思加以等同替换或改变,都应涵盖在本发明的保护范围之内。
Claims (10)
1.一种子弹头造型的接线端子用黄铜片自动加工生产设备,包括底部机架(1)、进给装置(5)、底座(9)、工作台(13)、脱料机构(17),其特征在于:所述底部机架(1)的上方表面设置有进给装置(5),且进给装置(5)的右侧连接有底座(9),所述底座(9)的上方设置有端盖(11),且底座(9)的中心线内腔安装有工作台(13),所述工作台(13)的垂直线上方设置切刀(14),且切刀(14)的上方连接有升降机构(15),所述工作台(13)的内腔底部安装有托辊(16),且托辊(16)的杆体一端设置有脱料机构(17),所述托辊(16)的一端横穿工作台(13)的内部安装有支撑座(19)。
2.根据权利要求1所述的一种子弹头造型的接线端子用黄铜片自动加工生产设备,其特征在于:所述底部机架(1)的上方表面端部两端中线对称设置有立柱(2),且立柱(2)的上方设置有U形卡槽,所述立柱(2)的U形卡槽卡合连接于中心轴(3)的两端,且立柱(2)的右侧与进给装置(5)的左侧间距中心线位置安装有张紧轮(4)。
3.根据权利要求1所述的一种子弹头造型的接线端子用黄铜片自动加工生产设备,其特征在于:所述进给装置(5)的底部安装有步进电机(6),且步进电机(6)的输出端上安装有一根同步带(7),所述同步带(7)的上方连接于传输轮(8)的轴承端部,且传输轮(8)一共设置有两个呈上下结构设置,其之间的间距与铜片厚度相符,并与铜片之间为紧密贴合状态,所述进给装置(5)通过传输轮(8)和步进电机(6)之间构成可传送结构。
4.根据权利要求1所述的一种子弹头造型的接线端子用黄铜片自动加工生产设备,其特征在于:所述底座(9)的上方与端盖(11)的底部四个对角分别安装有支撑杆(10),且底座(9)的上方与端盖(11)的底部对称设置有压合滚轮(12),所述压合滚轮(12)呈上下垂直先对称设置,其之间的间距与传送轮一致,并且与传输轮(8)在同一水平线上。
5.根据权利要求1所述的一种子弹头造型的接线端子用黄铜片自动加工生产设备,其特征在于:所述工作台(13)的两侧对称设置有方向导流槽,且导流槽的宽度与高度和黄铜片的尺寸相一致,所述工作台(13)的表面切割有子弹头造型的接线端子平面结构孔洞,且切刀(14)的底部边缘与工作台(13)的表面孔洞一致,且切刀(14)的底部呈向内凹呈圆弧结构。
6.根据权利要求1所述的一种子弹头造型的接线端子用黄铜片自动加工生产设备,其特征在于:所述升降机构(15)包括第一控制电机(1501)、第一曲柄(1502)、第一连接杆(1503)和活塞杆(1504),且第一控制电机(1501)的输出端上安装有第一曲柄(1502),所述第一曲柄(1502)的上方连接有第一连接杆(1503),且第一连接杆(1503)的下方端部安装有活塞杆(1504)。
7.根据权利要求6所述的一种子弹头造型的接线端子用黄铜片自动加工生产设备,其特征在于:所述升降机构(15)设置于端盖(11)的端部且与切刀(14)在同一中心线位置上,且活塞杆(1504)的底部横穿端盖(11)与切刀(14)的表面之间为焊接固定连接,且切刀(14)通过第一控制电机(1501)和活塞杆(1504)之间构成可往复升降结构。
8.根据权利要求1所述的一种子弹头造型的接线端子用黄铜片自动加工生产设备,其特征在于:所述脱料机构(17)包括第二控制电机(1701)、第二曲柄(1702)、第二连接杆(1703)、推杆(1704)、支撑块(1705)和脱料环(1706),且第二控制电机(1701)的输出端上安装有第二曲柄(1702),所述第二曲柄(1702)的端部连接有第二连接杆(1703),且第二连接杆(1703)的右侧端部安装有推杆(1704),所述推杆(1704)的右侧端部设置有支撑块(1705),且支撑块(1705)的右侧端部连接于脱料环(1706)的左侧表面。
9.根据权利要求8所述的一种子弹头造型的接线端子用黄铜片自动加工生产设备,其特征在于:所述支撑块(1705)的右端呈上下交错状设置于脱料环(1706)的表面,且脱料环(1706)的内孔与托辊(16)之间为贴合活动连接,所述脱料环(1706)通过第二控制电机(1701)和第二连接杆(1703)与支撑块(1705)之间构成可移动结构。
10.根据权利要求1所述的一种子弹头造型的接线端子用黄铜片自动加工生产设备,其特征在于:所述限位卡座(18)与工作台(13)之间为一体化结构,且限位卡座(18)两侧对称设置有两条插槽,所述限位卡座(18)的插槽与切刀(14)底部外侧刀尖处相符和,且切刀(14)通过升降机构(15)可将刀尖插入限位卡座(18)的插槽中处于卡合状态。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202010906673.9A CN111987562A (zh) | 2020-09-02 | 2020-09-02 | 一种子弹头造型的接线端子用黄铜片自动加工生产设备 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202010906673.9A CN111987562A (zh) | 2020-09-02 | 2020-09-02 | 一种子弹头造型的接线端子用黄铜片自动加工生产设备 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN111987562A true CN111987562A (zh) | 2020-11-24 |
Family
ID=73447359
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202010906673.9A Withdrawn CN111987562A (zh) | 2020-09-02 | 2020-09-02 | 一种子弹头造型的接线端子用黄铜片自动加工生产设备 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN111987562A (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN117498115A (zh) * | 2023-11-23 | 2024-02-02 | 南方电网科学研究院有限责任公司 | 一种电力工程接地用石墨线制备装置及制备方法 |
-
2020
- 2020-09-02 CN CN202010906673.9A patent/CN111987562A/zh not_active Withdrawn
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN117498115A (zh) * | 2023-11-23 | 2024-02-02 | 南方电网科学研究院有限责任公司 | 一种电力工程接地用石墨线制备装置及制备方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN109545540B (zh) | 全自动多线绕线机 | |
| CN204525630U (zh) | 载带成型设备 | |
| CN109936263B (zh) | 插绝缘纸装置 | |
| CN113783382A (zh) | 一种绕线嵌线一体机 | |
| CN109303415B (zh) | 一种工业刷芯成型设备 | |
| CN203185389U (zh) | 一种吸光片裁切机 | |
| CN211840959U (zh) | 一种铜带裁切成型装置 | |
| CN103112026A (zh) | 一种吸光片裁切机 | |
| CN114570797B (zh) | 一种用于冷柜外壳端头迷宫槽型的数控成型设备 | |
| CN214724781U (zh) | 隔离条自动冲孔裁切机 | |
| CN110774595A (zh) | 一种pptc过流保护元件的自动化生产线 | |
| CN114433699A (zh) | 一种接线端子冲压成型装置及冲压方法 | |
| CN217167401U (zh) | 一种焊网机 | |
| CN112743009A (zh) | 一种钢丝产品自动切断设备 | |
| CN118249158A (zh) | 一种模内铆接夹线端子的冲压装置及工艺 | |
| CN212968439U (zh) | 一种子弹头造型的接线端子用黄铜片自动加工生产设备 | |
| CN212712161U (zh) | 一种用于剥线机的全自动连续放线装置 | |
| CN218507257U (zh) | 一种电线定长切割装置 | |
| CN217942518U (zh) | 一种触点元件焊接机的成型装置 | |
| CN223114594U (zh) | 一种精确高效的铜条打孔装置 | |
| CN222491937U (zh) | 一种电子线束自动送线切断机 | |
| CN223531206U (zh) | 一种导电片连续冲压送料装置 | |
| CN219174855U (zh) | 一种可防飞边的布料裁切设备 | |
| CN216575049U (zh) | 一种具有折边功能的焊网机 | |
| CN217798696U (zh) | 一种用于剪铜线的装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| WW01 | Invention patent application withdrawn after publication | ||
| WW01 | Invention patent application withdrawn after publication |
Application publication date: 20201124 |