CN111965395B - 一种电机生产检测系统及其检测方法 - Google Patents
一种电机生产检测系统及其检测方法 Download PDFInfo
- Publication number
- CN111965395B CN111965395B CN202010818138.8A CN202010818138A CN111965395B CN 111965395 B CN111965395 B CN 111965395B CN 202010818138 A CN202010818138 A CN 202010818138A CN 111965395 B CN111965395 B CN 111965395B
- Authority
- CN
- China
- Prior art keywords
- plate
- detection
- motor
- face
- main gear
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 238000001514 detection method Methods 0.000 title claims abstract description 126
- 238000004519 manufacturing process Methods 0.000 title claims abstract description 30
- 230000007246 mechanism Effects 0.000 claims abstract description 34
- 238000006073 displacement reaction Methods 0.000 claims description 18
- 239000007921 spray Substances 0.000 claims description 16
- 230000033001 locomotion Effects 0.000 claims description 14
- 238000000034 method Methods 0.000 claims description 14
- 230000008569 process Effects 0.000 claims description 10
- 238000010030 laminating Methods 0.000 claims description 8
- 238000012360 testing method Methods 0.000 claims description 8
- 238000003860 storage Methods 0.000 claims description 6
- 230000008859 change Effects 0.000 claims description 5
- 230000008602 contraction Effects 0.000 claims description 3
- 238000003825 pressing Methods 0.000 claims 1
- 238000011895 specific detection Methods 0.000 claims 1
- 230000001360 synchronised effect Effects 0.000 description 10
- 239000010687 lubricating oil Substances 0.000 description 6
- 230000035939 shock Effects 0.000 description 6
- 239000003921 oil Substances 0.000 description 4
- 230000005540 biological transmission Effects 0.000 description 3
- 230000000694 effects Effects 0.000 description 3
- 238000003754 machining Methods 0.000 description 3
- XEEYBQQBJWHFJM-UHFFFAOYSA-N Iron Chemical group [Fe] XEEYBQQBJWHFJM-UHFFFAOYSA-N 0.000 description 2
- 230000006978 adaptation Effects 0.000 description 2
- 230000003139 buffering effect Effects 0.000 description 2
- 238000013016 damping Methods 0.000 description 2
- 238000004804 winding Methods 0.000 description 2
- 230000002146 bilateral effect Effects 0.000 description 1
- 238000006243 chemical reaction Methods 0.000 description 1
- 230000007547 defect Effects 0.000 description 1
- 238000013461 design Methods 0.000 description 1
- 238000010586 diagram Methods 0.000 description 1
- 230000005674 electromagnetic induction Effects 0.000 description 1
- 238000002474 experimental method Methods 0.000 description 1
- 238000001125 extrusion Methods 0.000 description 1
- 238000009434 installation Methods 0.000 description 1
- 238000009413 insulation Methods 0.000 description 1
- 230000001050 lubricating effect Effects 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 238000004080 punching Methods 0.000 description 1
- 238000012797 qualification Methods 0.000 description 1
- 238000005507 spraying Methods 0.000 description 1
Images




Classifications
-
- G—PHYSICS
- G01—MEASURING; TESTING
- G01R—MEASURING ELECTRIC VARIABLES; MEASURING MAGNETIC VARIABLES
- G01R1/00—Details of instruments or arrangements of the types included in groups G01R5/00 - G01R13/00 and G01R31/00
- G01R1/02—General constructional details
- G01R1/04—Housings; Supporting members; Arrangements of terminals
- G01R1/0408—Test fixtures or contact fields; Connectors or connecting adaptors; Test clips; Test sockets
- G01R1/0425—Test clips, e.g. for IC's
-
- G—PHYSICS
- G01—MEASURING; TESTING
- G01D—MEASURING NOT SPECIALLY ADAPTED FOR A SPECIFIC VARIABLE; ARRANGEMENTS FOR MEASURING TWO OR MORE VARIABLES NOT COVERED IN A SINGLE OTHER SUBCLASS; TARIFF METERING APPARATUS; MEASURING OR TESTING NOT OTHERWISE PROVIDED FOR
- G01D21/00—Measuring or testing not otherwise provided for
- G01D21/02—Measuring two or more variables by means not covered by a single other subclass
-
- G—PHYSICS
- G01—MEASURING; TESTING
- G01R—MEASURING ELECTRIC VARIABLES; MEASURING MAGNETIC VARIABLES
- G01R1/00—Details of instruments or arrangements of the types included in groups G01R5/00 - G01R13/00 and G01R31/00
- G01R1/02—General constructional details
- G01R1/04—Housings; Supporting members; Arrangements of terminals
- G01R1/0408—Test fixtures or contact fields; Connectors or connecting adaptors; Test clips; Test sockets
- G01R1/0416—Connectors, terminals
-
- G—PHYSICS
- G01—MEASURING; TESTING
- G01R—MEASURING ELECTRIC VARIABLES; MEASURING MAGNETIC VARIABLES
- G01R31/00—Arrangements for testing electric properties; Arrangements for locating electric faults; Arrangements for electrical testing characterised by what is being tested not provided for elsewhere
- G01R31/34—Testing dynamo-electric machines
- G01R31/343—Testing dynamo-electric machines in operation
Landscapes
- Physics & Mathematics (AREA)
- General Physics & Mathematics (AREA)
- Testing Of Devices, Machine Parts, Or Other Structures Thereof (AREA)
Abstract
本发明涉及一种电机生产检测系统,包括夹装机构和检测机构,所述的夹装机构的下端安装在已有工作地面上,夹装机构的正后方设置有检测机构,检测机构的下端安装在已有工作地面上,本发明提供的一种电机生产检测系统及其检测方法,采用具有多检测结构相结合的设计理念进行电机生产检测,设置的检测机构和稳检组分别可对电机的转速和转动稳定度进行检测,且针对电机转动稳定度检测增设有其他结构,以达到提高检测结构准确度的目的,同时又设置有多个具有提高电机整体稳固程度的结构。
Description
技术领域
本发明涉及电机生产制造技术领域,具体的说是一种电机生产检测系统及其检测方法。
背景技术
电机俗称马达,是指依据电磁感应定律实现电能转换或传递的一种电磁装置,电机在电路中是用字母M表示,它的主要作用是产生驱动转矩,作为用电器或各种机械的动力源,发电机在电路中用字母G表示,它的主要作用是利用机械能转化为电能,电机的生产流程主要包括机加工(转子加工、轴加工)、铁芯制造(磁极铁芯制造、冲片叠压)、绕组制造(线圈制造、绕组嵌装、绝缘处理)、鼠笼转子制造和电机装配等基本工艺,同时电机完成装配之后需对其外观及使用性能进行检测,例如永磁体磁场强度、空载电流、扭矩实验、编码器安装角度、绝缘、起动状况、转动稳定度、转向等等,以确保电机的出厂质量,但在电机生产检测过程中会出现以下问题:
(1)常见检测结构的功能较为单一,对电机单次仅可检测单方面而致使整体检测工序繁琐度增加,且对于部分检测点设置单个结构的方式易使检测结果出现误差的几率增加,同时因电机本身夹装稳定程度较低也易对检测结果造成影响;
(2)因电机机身稳固程度较低以及电机输出轴与检测结构之间的连接稳定程度较低等外部因素的存在,而使得检测结构易受到干扰,同时检测结构对于不同直径尺寸的电机输出轴端以及不同尺寸的电机机身夹固适应率较低。
发明内容
为了弥补现有技术的不足,本发明提供了一种电机生产检测系统及其检测方法。
本发明所要解决其技术问题所采用以下技术方案来实现:一种电机生产检测系统,包括夹装机构和检测机构,所述的夹装机构的下端安装在已有工作地面上,夹装机构的正后方设置有检测机构,检测机构的下端安装在已有工作地面上。
所述的夹装机构包括阶梯台、电动推杆、转抵板、L型电动滑块、前抵板和耳座,阶梯台的下端安装在已有工作地面上,阶梯台的左右两端的上端面对称安装有电动推杆,电动推杆向内倾斜,电动推杆的上端与转抵板的下端面相连,转抵板的内侧端通过滑动配合方式安装有销轴,销轴的前后两端对称耳座,耳座的下端安装在阶梯台中部的上端面,阶梯台而对前端面中部开设有矩形凹槽,矩形凹槽通过滑动配合方式与L型电动滑块的后端相连,L型电动滑块的上端安装有前抵板,通过人工方式将电机放置于阶梯台上端,并使电机的输出轴端与检测机构的右端相连,然后通过电动推杆向上推动转抵板直至夹紧电机,并通过L型电动滑块带动前抵板向后运动直至紧贴于电机前端,此时电机受到全方位的固定处理。
所述的检测机构包括竖板、转轴、圆盘、主齿轮、内连组、转动轴、副齿轮、检测轴、位移检测器、支板和稳检组,竖板位于阶梯台的正后方,竖板的下端安装在已有工作地面上,竖板的前端面右端通过滑动配合方式安装转轴,转轴的前端安装有圆盘,圆盘的前端安装有主齿轮,主齿轮的内部设置有内连组,转轴的正左侧设置有转动轴,转动轴的后端通过轴承与竖板相连,转动轴的前端安装有副齿轮,转动轴的后端面与检测轴相连,检测轴的后端与位移检测器的前端相连,位移检测器的下端安装有支板,支板的前端面与竖板的后端面相连,圆盘的正上方设置有稳检组,通过内连组对主齿轮与电机输出轴端进行连接,然后通过电机带动主齿轮转动,主齿轮通过与副齿轮之间的配合而使副齿轮随其同步转动,转动轴带动检测轴随副齿轮同步转动,通过位移检测器对检测轴的运动位移进行同步检测记录,进而对电机进行转动检测,主齿轮转动过程中,通过稳检组对主齿轮转动的稳定传动度进行同步检测。
所述的内连组包括耳板、圆弧夹板、圆杆、推杆、圆柱、圆环板和圆弧电动滑块,耳板前后对称安装在主齿轮的内表壁,耳板沿主齿轮周向均匀排布,前后正相对的耳板之间安装有销轴,销轴的中部通过滑动配合方式安装有圆弧夹板,圆弧夹板的前后两端面中部对称安装有圆杆,圆杆通过滑动配合方式与推杆的一端相连,推杆的另一端通过滑动配合方式与圆柱相连,圆柱的内侧端安装在圆环板的外侧端,圆环板的内侧端通过滑动配合方式与主齿轮的外表面相连,圆环板的上端安装有圆弧电动滑块,圆弧电动滑块通过滑动配合方式与滑动凹槽相连,滑动凹槽开设在主齿轮的外表面,通过圆弧电动滑块带动圆环板沿滑动凹槽转动,圆环板带动推杆同步转动,圆环板通过圆杆带动圆弧夹板同步运动,圆弧夹板整体做内收运动,直至圆弧夹板夹紧电机输轴端。
所述的稳检组包括贴合板、检测杆和震动检测器,贴合板通过滑动配合方式与圆盘外表面相连,贴合板的上端面中部安装有检测杆,检测杆的上端与震动检测器的下端面前端相连,震动检测器的下端面后端与竖板的上端面相连,圆盘随主齿轮的转动同步运动过程中,贴合板带动检测杆同步适应与圆盘的转动,通过震动检测器对圆盘实时转动稳定度变化进行同步检测和数据记录,进而对电机进行转动稳定度检测。
作为本发明的一种优选技术方案,所述的竖板的前端面右端安装有电磁块,电磁块的上端面中部安装有指示灯,电磁块的前端安装有滑梯板,滑梯板前端的内上端面中部通过滑动配合方式安装有检测球,检测球的正前方设置转板,转板通过轴承安装在立杆的上端,立杆的下端安装在已有工作地面上,转板的后端面前后两端对称安装有推动杆,转板左端推动杆的后端通过滑动配合方式与主齿轮的前端面相连,转杆右端推动杆位于检测球的正前侧,主齿轮在电机输出轴带动下进行同步转动过程中,转板左端的推动杆始终贴于主齿轮表面,当主齿轮在转动过程中出现前后方向的不正常抖动时,主齿轮推动其所连推动杆向前运动,进而转板逆时针转动一定角度,转板右端的推动杆向后运动而推动检测球,检测球随之沿滑梯板向下滚动,检测球与电磁块接触瞬间,指示灯通电而呈亮起状态,进而表示正在检测的电机属于不合格产品,转板、推动杆、检测球、电磁块和指示灯之间的配合可对待检电机的转动稳定度起到辅助检测的作用,并在与稳检组的配合下可提高对电机转动稳定度的整体检测准确率。
作为本发明的一种优选技术方案,所述的转抵板包括基板和半圆抵板,基板的内侧端通过销轴安装在耳座之间,基板的上端面安装有半圆抵板,通过电动推杆向上推动基板,基板带动半圆抵板同步运动,直至半圆抵板之间夹紧电机,半圆抵板的结构特点可使其自身在电动推杆和基板的配合下适应与对不同尺寸类型电机的夹紧,进而提高系统整体的检测适用率,且半圆抵板的结构特点亦可避免电机夹紧部位出现尖角凹痕等变形现象。
作为本发明的一种优选技术方案,所述的半圆抵板的外表面和圆弧夹板的内侧端面均设置有橡胶层,橡胶层为凹凸结构,橡胶层既可提高半圆抵板对电机机身以及圆弧夹板对电机输出轴的夹紧程度,以降低外界干扰因素对检测结构的影响程度,同时又可对电机机身和电机输出轴端的夹固部位起到缓冲减震和外形保护的作用。
作为本发明的一种优选技术方案,所述的主齿轮的左端上侧设置有座板,座板的上端面前端安装有储油箱,储油箱的下端面中部安装有喷枪,喷枪的中部通过螺纹配合方式与螺纹通孔相连,螺纹通孔开设在座板的前端,喷枪的下端安装有洒头,洒头位于副齿轮的右端上侧与主齿轮的左端上侧之间,通过控制喷枪向洒头内注入润滑油,润滑油向下喷落与主齿轮和副齿轮的啮合部位,以对主齿轮和副齿轮之间的啮合起润滑的作用,以避免在长时间工作之后二者啮合的摩擦力增大致使检测结果因此外界因素的存在而出现误差等变化。
作为本发明的一种优选技术方案,所述的贴合板的上端面左右对称安装有伸缩弹簧杆,检测杆位于伸缩弹簧杆之间,伸缩弹簧杆的上端安装有凸板,凸板的后端面与竖板的前端面相连,在圆盘转动过程中,伸缩弹簧杆可使贴合板的下端面始终与圆盘接触,进而可提高震动检测器对圆盘转动状态检测的准确程度。
作为本发明的一种优选技术方案,所述的洒头的正下方设置有承接板,主齿轮的下端和副齿轮的下端均位于承接板的上方,承接板的后端通过滑动配合方式与竖板的前端相连,承接板可对滴落的润滑油起到承接的作用,以避免对工作台面造成污染,且承接的润滑油亦可进行重复使用,同时承接板的活动卡接安装结构便于工作人员定期对承接板进行清理。
作为本发明的一种优选技术方案,所述的前抵板的后侧设置有延伸板,延伸板的下端通过滑动配合方式安装有销轴,销轴的左右两端对称安装有板块,板块的后端面与主齿轮的其端面的下端相连,延伸板的上端安装有U型板,U型板内安装有弹性块,延伸板的左右两端面下端和销轴的左右两端面均对称开设有内凹槽,上下正相对的内凹槽通过滑动配合方式与U型卡板的内侧端相连,电机的输出轴端处于夹紧状态下,通过人工方式向上转动延伸板,延伸板带动U型板同步转动,U型板带动弹性块同步运动卡套于电机输出轴的下端,直至延伸板不可再转动,然后通过人工方式使U型卡板的内侧端卡于内凹槽内以对延伸板起到止转的作用,延伸板、U型板和U型卡板之间的配合可对电机输出端与主齿轮之间起到辅助连接的作用,以提高两者之间的相对固定程度,进而避免主齿轮与电机输出轴端发生松动现象。
本发明还提供了一种电机生产检测系统的检测方法,包括以下步骤:
S1.待检电机夹装:通过人工方式将电机放置于阶梯台上端,并使电机的输出轴端与检测机构的右端相连,然后通过电动推杆向上推动转抵板直至夹紧电机,并通过L型电动滑块带动前抵板向后运动直至紧贴于电机前端;
S2.内连接:通过圆弧电动滑块带动圆环板沿滑动凹槽转动,圆环板带动推杆同步转动,圆环板通过圆杆带动圆弧夹板同步运动,圆弧夹板整体做内收运动,直至圆弧夹板夹紧电机输轴端;
S3.转动检测:通过电机带动主齿轮转动,主齿轮通过与副齿轮之间的配合而使副齿轮随其同步转动,转动轴带动检测轴随副齿轮同步转动,通过位移检测器对检测轴的运动位移进行同步检测记录,进而对电机进行转动检测;
S4.稳定度检测:圆盘随主齿轮的转动同步运动过程中,贴合板带动检测杆同步适应与圆盘的转动,通过震动检测器对圆盘实时转动稳定度变化进行同步检测和数据记录,进而对电机进行转动稳定度检测。
与现有技术相比,本发明具有以下优点:
1.本发明提供的一种电机生产检测系统及其检测方法,采用具有多检测结构相结合的设计理念进行电机生产检测,设置的检测机构和稳检组分别可对电机的转速和转动稳定度进行检测,且针对电机转动稳定度检测增设有其他结构,以达到提高检测结构准确度的目的,同时又设置有多个具有提高电机整体稳固程度的结构;
2.本发明通过延伸板、U型板和U型卡板之间的配合可在给予电机输出轴向后挤动力的基础上对电机输出端与主齿轮之间起到辅助连接的作用,以提高两者之间的相对固定程度,进而避免主齿轮与电机输出轴端发生松动现象;
3.本发明通过设置的半圆抵板的结构特点可使其自身在电动推杆和基板的配合下适应与对不同尺寸类型电机的夹紧,进而提高系统整体的检测适用率,且半圆抵板的结构特点亦可避免电机夹紧部位出现尖角凹痕等变形现象;
4.本发明通过设置的内连组各组成结构之间的配合可使圆弧夹板构成的内径尺寸处于可调控的状态,而提高了对一定范围内不同直径尺寸的电机输出轴的夹固适应度,进而提高了系统整体的使用率。
附图说明
下面结合附图和实施例对本发明进一步说明。
图1是本发明的工艺流程图;
图2是本发明的立体结构示意图;
图3是本发明的第一剖视图;
图4是本发明的第二剖视图;
图5是本发明图3的X向局部放大结构示意图;
图6是本发明图3的Y向局部放大结构示意图;
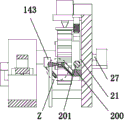
图7是本发明图4的Z向局部放大结构示意图。
具体实施方式
为了使本发明实现的技术手段、创作特征、达成目的与功效易于明白了解,下面结合图1至图7,对本发明进行进一步阐述。
一种电机生产检测系统,包括夹装机构1和检测机构2,所述的夹装机构1的下端安装在已有工作地面上,夹装机构1的正后方设置有检测机构2,检测机构2的下端安装在已有工作地面上。
所述的夹装机构1包括阶梯台10、电动推杆11、转抵板12、L型电动滑块13、前抵板14和耳座15,阶梯台10的下端安装在已有工作地面上,阶梯台10的左右两端的上端面对称安装有电动推杆11,电动推杆11向内倾斜,电动推杆11的上端与转抵板12的下端面相连,转抵板12的内侧端通过滑动配合方式安装有销轴,销轴的前后两端对称耳座15,耳座15的下端安装在阶梯台10中部的上端面,阶梯台10而对前端面中部开设有矩形凹槽,矩形凹槽通过滑动配合方式与L型电动滑块13的后端相连,L型电动滑块13的上端安装有前抵板14,通过人工方式将电机放置于阶梯台10中部的上端面,并使电机的输出轴端与检测机构2的右端相连,然后通过电动推杆11向上推动转抵板12,直至转抵板12之间夹紧电机,同时通过L型电动滑块13带动前抵板14向后运动,直至前抵板14与电机前端紧贴,此时电机受到全方位的固定处理,以避免电机自身出现偏动等现象而造成检测结果因外部干扰因素的存在出现误差。
所述的转抵板12包括基板120和半圆抵板121,基板120的内侧端通过销轴安装在耳座15之间,基板120的上端面安装有半圆抵板121,通过电动推杆11向上推动基板120,基板120带动半圆抵板121同步运动,直至半圆抵板121之间夹紧电机,半圆抵板121的结构特点可使其自身在电动推杆11和基板120的配合下适应与对不同尺寸类型电机的夹紧,进而提高系统整体的检测适用率,且半圆抵板121的结构特点亦可避免电机夹紧部位出现尖角凹痕等变形现象。
所述的半圆抵板121的外表面和圆弧夹板241的内侧端面均设置有橡胶层,橡胶层为凹凸结构,橡胶层既可提高半圆抵板121对电机机身以及圆弧夹板241对电机输出轴的夹紧程度,以降低外界干扰因素对检测结构的影响程度,同时又可对电机机身和电机输出轴端的夹固部位起到缓冲减震和外形保护的作用。
所述的前抵板14的后侧设置有延伸板141,延伸板141的下端通过滑动配合方式安装有销轴,销轴的左右两端对称安装有板块142,板块142的后端面与主齿轮的其端面的下端相连,延伸板141的上端安装有U型板143,U型板143内安装有弹性块,延伸板141的左右两端面下端和销轴的左右两端面均对称开设有内凹槽,上下正相对的内凹槽通过滑动配合方式与U型卡板144的内侧端相连,电机的输出轴端处于夹紧状态下,通过人工方式向上转动延伸板141,延伸板141带动U型板143同步转动,U型板143带动弹性块同步运动卡套于电机输出轴的下端,直至延伸板141不可再转动,然后通过人工方式使U型卡板144的内侧端卡于内凹槽内以对延伸板141起到止转的作用,延伸板141、U型板143和U型卡板144之间的配合可对电机输出端与主齿轮之间起到辅助连接的作用,以提高两者之间的相对固定程度,进而避免主齿轮与电机输出轴端发生松动现象。
所述的检测机构2包括竖板20、转轴21、圆盘22、主齿轮23、内连组24、转动轴25、副齿轮26、检测轴27、位移检测器28、支板29和稳检组210,竖板20位于阶梯台10的正后方,竖板20的下端安装在已有工作地面上,竖板20的前端面右端通过滑动配合方式安装转轴21,转轴21的前端安装有圆盘22,圆盘22的前端安装有主齿轮23,主齿轮23的内部设置有内连组24,转轴21的正左侧设置有转动轴25,转动轴25的后端通过轴承与竖板20相连,转动轴25的前端安装有副齿轮26,转动轴25的后端面与检测轴27相连,检测轴27的后端与位移检测器28的前端相连,位移检测器28的下端安装有支板29,支板29的前端面与竖板20的后端面相连,圆盘22的正上方设置有稳检组210,通过内连组24对主齿轮23与电机输出轴端进行连接,然后通过电机带动主齿轮23转动,主齿轮23通过与副齿轮26之间的配合而使副齿轮26随其同步转动,转动轴25带动检测轴27随副齿轮26同步转动,通过位移检测器28对检测轴27的运动位移进行同步检测记录,在位移检测器28记录数据的基础上可计算副齿轮26的角速度以得出副齿轮26的转速,之后通过分析与对比转速数值对电机的合格与否进行判断,主齿轮23转动过程中,通过稳检组210对主齿轮23转动的稳定传动度进行同步检测。
所述的内连组24包括耳板240、圆弧夹板241、圆杆242、推杆243、圆柱244、圆环板245和圆弧电动滑块246,耳板240前后对称安装在主齿轮23的内表壁,耳板240沿主齿轮23周向均匀排布,前后正相对的耳板240之间安装有销轴,销轴的中部通过滑动配合方式安装有圆弧夹板241,圆弧夹板241的前后两端面中部对称安装有圆杆242,圆杆242通过滑动配合方式与推杆243的一端相连,推杆243的另一端通过滑动配合方式与圆柱244相连,圆柱244的内侧端安装在圆环板245的外侧端,圆环板245的内侧端通过滑动配合方式与主齿轮23的外表面相连,圆环板245的上端安装有圆弧电动滑块246,圆弧电动滑块246通过滑动配合方式与滑动凹槽相连,滑动凹槽开设在主齿轮23的外表面,通过圆弧电动滑块246带动圆环板245沿滑动凹槽转动,圆环板245带动推杆243同步转动,圆环板245通过圆杆242带动圆弧夹板241同步运动,圆弧夹板241整体做内收运动,直至圆弧夹板241夹紧电机输轴端,圆弧电动滑块246、圆环板245和推杆243之间的配合可使圆弧夹板241构成的内径尺寸处于可调控的状态,而提高了对一定范围内不同直径尺寸的电机输出轴的夹固适应度,进而提高了系统整体的使用率。
所述的稳检组210包括贴合板211、检测杆212和震动检测器213,贴合板211通过滑动配合方式与圆盘22外表面相连,贴合板211的上端面中部安装有检测杆212,检测杆212的上端与震动检测器213的下端面前端相连,震动检测器213的下端面后端与竖板20的上端面相连,圆盘22随主齿轮23的转动同步运动,当所检电机输出轴端存在转动稳定度出现问题时,主齿轮23的转动处于较颠簸的状态,以致贴合板211处于同步上下运动状态,贴合板211带动检测杆212同步运动,通过震动检测器213对检测杆212进行同步检测和数据记录,之后通过对记录数据的分析和对比检测出不合格的电机。
所述的贴合板211的上端面左右对称安装有伸缩弹簧杆21a,检测杆212位于伸缩弹簧杆21a之间,伸缩弹簧杆21a的上端安装有凸板21b,凸板21b的后端面与竖板20的前端面相连,在圆盘22转动过程中,伸缩弹簧杆21a可使贴合板211的下端面始终与圆盘22接触,进而可提高震动检测器213对圆盘22转动状态检测的准确程度。
所述的竖板20的前端面右端安装有电磁块200,电磁块200的上端面中部安装有指示灯201,电磁块200的前端安装有滑梯板202,滑梯板202前端的内上端面中部通过滑动配合方式安装有检测球203,检测球203的正前方设置转板204,转板204通过轴承安装在立杆205的上端,立杆205的下端安装在已有工作地面上,转板204的后端面前后两端对称安装有推动杆206,转板204左端推动杆206的后端通过滑动配合方式与主齿轮23的前端面相连,转杆右端推动杆206位于检测球203的正前侧,主齿轮23在电机输出轴带动下进行同步转动过程中,转板204左端的推动杆206始终贴于主齿轮23表面,当主齿轮23在转动过程中出现前后方向的不正常抖动时,主齿轮23推动其所连推动杆206向前运动,进而转板204逆时针转动一定角度,转板204右端的推动杆206向后运动而推动检测球203,检测球203随之沿滑梯板202向下滚动,检测球203与电磁块200接触瞬间,指示灯201通电而呈亮起状态,进而表示正在检测的电机属于不合格产品,转板204、推动杆206、检测球203、电磁块200和指示灯201之间的配合可对待检电机的转动稳定度起到辅助检测的作用,并在与稳检组210的配合下可提高对电机转动稳定度的整体检测准确率。
所述的主齿轮23的左端上侧设置有座板230,座板230的上端面前端安装有储油箱231,储油箱231的下端面中部安装有喷枪232,喷枪232的中部通过螺纹配合方式与螺纹通孔相连,螺纹通孔开设在座板230的前端,喷枪232的下端安装有洒头233,洒头233位于副齿轮26的右端上侧与主齿轮23的左端上侧之间,通过控制喷枪232向洒头233内注入润滑油,润滑油向下喷落与主齿轮23和副齿轮26的啮合部位,以对主齿轮23和副齿轮26之间的啮合起润滑的作用,以避免在长时间工作之后二者啮合的摩擦力增大致使检测结果因此外界因素的存在而出现误差等变化。
所述的洒头233的正下方设置有承接板23a,主齿轮23的下端和副齿轮26的下端均位于承接板23a的上方,承接板23a的后端通过滑动配合方式与竖板20的前端相连,承接板23a可对滴落的润滑油起到承接的作用,以避免对工作台面造成污染,且承接的润滑油亦可进行重复使用,同时承接板23a的活动卡接安装结构便于工作人员定期对承接板23a进行清理。
本发明还提供了一种电机生产检测系统的检测方法,包括以下步骤:
S1.待检电机夹装:通过人工方式将电机放置于阶梯台10上端,并使电机的输出轴端与检测机构2的右端相连,然后通过电动推杆11向上推动转抵板12直至夹紧电机,并通过L型电动滑块13带动前抵板14向后运动直至紧贴于电机前端;
S2.内连接:通过圆弧电动滑块246带动圆环板245沿滑动凹槽转动,圆环板245带动推杆243同步转动,圆环板245通过圆杆242带动圆弧夹板241同步运动,圆弧夹板241整体做内收运动,直至圆弧夹板241夹紧电机输轴端;
S3.转动检测:通过电机带动主齿轮23转动,主齿轮23通过与副齿轮26之间的配合而使副齿轮26随其同步转动,转动轴25带动检测轴27随副齿轮26同步转动,通过位移检测器28对检测轴27的运动位移进行同步检测记录,进而对电机进行转动检测;
S4.稳定度检测:圆盘22随主齿轮23的转动同步运动过程中,贴合板211带动检测杆212同步适应与圆盘22的转动,通过震动检测器213对圆盘22实时转动稳定度变化进行同步检测和数据记录,进而对电机进行转动稳定度检测。
以上显示和描述了本发明的基本原理、主要特征和优点。本行业的技术人员应该了解,本发明不受上述实施例的限制,上述实施例和说明书中的描述的只是说明本发明的原理,在不脱离本发明精神和范围的前提下,本发明还会有各种变化和改进,这些变化和改进都落入要求保护的本发明范围内。本发明要求保护范围由所附的权利要求书及其等效物界定。
Claims (9)
1.一种电机生产检测系统,包括夹装机构(1)和检测机构(2),其特征在于:所述的夹装机构(1)的下端安装在已有工作地面上,夹装机构(1)的正后方设置有检测机构(2),检测机构(2)的下端安装在已有工作地面上;
所述的夹装机构(1)包括阶梯台(10)、电动推杆(11)、转抵板(12)、L型电动滑块(13)、前抵板(14)和耳座(15),阶梯台(10)的下端安装在已有工作地面上,阶梯台(10)的左右两端的上端面对称安装有电动推杆(11),电动推杆(11)向内倾斜,电动推杆(11)的上端与转抵板(12)的下端面相连,转抵板(12)的内侧端通过滑动配合方式安装有销轴,销轴的前后两端对称耳座(15),耳座(15)的下端安装在阶梯台(10)中部的上端面,阶梯台(10)而对前端面中部开设有矩形凹槽,矩形凹槽通过滑动配合方式与L型电动滑块(13)的后端相连,L型电动滑块(13)的上端安装有前抵板(14);
所述的检测机构(2)包括竖板(20)、转轴(21)、圆盘(22)、主齿轮(23)、内连组(24)、转动轴(25)、副齿轮(26)、检测轴(27)、位移检测器(28)、支板(29)和稳检组(210),竖板(20)位于阶梯台(10)的正后方,竖板(20)的下端安装在已有工作地面上,竖板(20)的前端面右端通过滑动配合方式安装转轴(21),转轴(21)的前端安装有圆盘(22),圆盘(22)的前端安装有主齿轮(23),主齿轮(23)的内部设置有内连组(24),转轴(21)的正左侧设置有转动轴(25),转动轴(25)的后端通过轴承与竖板(20)相连,转动轴(25)的前端安装有副齿轮(26),转动轴(25)的后端面与检测轴(27)相连,检测轴(27)的后端与位移检测器(28)的前端相连,位移检测器(28)的下端安装有支板(29),支板(29)的前端面与竖板(20)的后端面相连,圆盘(22)的正上方设置有稳检组(210);
所述的内连组(24)包括耳板(240)、圆弧夹板(241)、圆杆(242)、推杆(243)、圆柱(244)、圆环板(245)和圆弧电动滑块(246),耳板(240)前后对称安装在主齿轮(23)的内表壁,耳板(240)沿主齿轮(23)周向均匀排布,前后正相对的耳板(240)之间安装有销轴,销轴的中部通过滑动配合方式安装有圆弧夹板(241),圆弧夹板(241)的前后两端面中部对称安装有圆杆(242),圆杆(242)通过滑动配合方式与推杆(243)的一端相连,推杆(243)的另一端通过滑动配合方式与圆柱(244)相连,圆柱(244)的内侧端安装在圆环板(245)的外侧端,圆环板(245)的内侧端通过滑动配合方式与主齿轮(23)的外表面相连,圆环板(245)的上端安装有圆弧电动滑块(246),圆弧电动滑块(246)通过滑动配合方式与滑动凹槽相连,滑动凹槽开设在主齿轮(23)的外表面;
所述的稳检组(210)包括贴合板(211)、检测杆(212)和震动检测器(213),贴合板(211)通过滑动配合方式与圆盘(22)外表面相连,贴合板(211)的上端面中部安装有检测杆(212),检测杆(212)的上端与震动检测器(213)的下端面前端相连,震动检测器(213)的下端面后端与竖板(20)的上端面相连。
2.根据权利要求1所述的一种电机生产检测系统,其特征在于:所述的竖板(20)的前端面右端安装有电磁块(200),电磁块(200)的上端面中部安装有指示灯(201),电磁块(200)的前端安装有滑梯板(202),滑梯板(202)前端的内上端面中部通过滑动配合方式安装有检测球(203),检测球(203)的正前方设置转板(204),转板(204)通过轴承安装在立杆(205)的上端,立杆(205)的下端安装在已有工作地面上,转板(204)的后端面前后两端对称安装有推动杆(206),转板(204)左端推动杆(206)的后端通过滑动配合方式与主齿轮(23)的前端面相连,转杆右端推动杆(206)位于检测球(203)的正前侧。
3.根据权利要求1所述的一种电机生产检测系统,其特征在于:所述的转抵板(12)包括基板(120)和半圆抵板(121),基板(120)的内侧端通过销轴安装在耳座(15)之间,基板(120)的上端面安装有半圆抵板(121)。
4.根据权利要求3所述的一种电机生产检测系统,其特征在于:所述的半圆抵板(121)的外表面和圆弧夹板(241)的内侧端面均设置有橡胶层,橡胶层为凹凸结构。
5.根据权利要求1所述的一种电机生产检测系统,其特征在于:所述的主齿轮(23)的左端上侧设置有座板(230),座板(230)的上端面前端安装有储油箱(231),储油箱(231)的下端面中部安装有喷枪(232),喷枪(232)的中部通过螺纹配合方式与螺纹通孔相连,螺纹通孔开设在座板(230)的前端,喷枪(232)的下端安装有洒头(233),洒头(233)位于副齿轮(26)的右端上侧与主齿轮(23)的左端上侧之间。
6.根据权利要求1所述的一种电机生产检测系统,其特征在于:所述的贴合板(211)的上端面左右对称安装有伸缩弹簧杆(21a),检测杆(212)位于伸缩弹簧杆(21a)之间,伸缩弹簧杆(21a)的上端安装有凸板(21b),凸板(21b)的后端面与竖板(20)的前端面相连。
7.根据权利要求5所述的一种电机生产检测系统,其特征在于:所述的洒头(233)的正下方设置有承接板(23a),主齿轮(23)的下端和副齿轮(26)的下端均位于承接板(23a)的上方,承接板(23a)的后端通过滑动配合方式与竖板(20)的前端相连。
8.根据权利要求1所述的一种电机生产检测系统,其特征在于:所述的前抵板(14)的后侧设置有延伸板(141),延伸板(141)的下端通过滑动配合方式安装有销轴,销轴的左右两端对称安装有板块(142),板块(142)的后端面与主齿轮的其端面的下端相连,延伸板(141)的上端安装有U型板(143),U型板(143)内安装有弹性块,延伸板(141)的左右两端面下端和销轴的左右两端面均对称开设有内凹槽,上下正相对的内凹槽通过滑动配合方式与U型卡板(144)的内侧端相连。
9.根据权利要求1所述的一种电机生产检测系统,其特征在于:采用上述的一种电机生产检测系统进行具体作业,具体检测方法包括以下步骤:
S1.待检电机夹装:通过人工方式将电机放置于阶梯台(10)上端,并使电机的输出轴端与检测机构(2)的右端相连,然后通过电动推杆(11)向上推动转抵板(12)直至夹紧电机,并通过L型电动滑块(13)带动前抵板(14)向后运动直至紧贴于电机前端;
S2.内连接:通过圆弧电动滑块(246)带动圆环板(245)沿滑动凹槽转动,圆环板(245)带动推杆(243)同步转动,圆环板(245)通过圆杆(242)带动圆弧夹板(241)同步运动,圆弧夹板(241)整体做内收运动,直至圆弧夹板(241)夹紧电机输轴端;
S3.转动检测:通过电机带动主齿轮(23)转动,主齿轮(23)通过与副齿轮(26)之间的配合而使副齿轮(26)随其同步转动,转动轴(25)带动检测轴(27)随副齿轮(26)同步转动,通过位移检测器(28)对检测轴(27)的运动位移进行同步检测记录,进而对电机进行转动检测;
S4.稳定度检测:圆盘(22)随主齿轮(23)的转动同步运动过程中,贴合板(211)带动检测杆(212)同步适应与圆盘(22)的转动,通过震动检测器(213)对圆盘(22)实时转动稳定度变化进行同步检测和数据记录,进而对电机进行转动稳定度检测。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202010818138.8A CN111965395B (zh) | 2020-08-14 | 2020-08-14 | 一种电机生产检测系统及其检测方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202010818138.8A CN111965395B (zh) | 2020-08-14 | 2020-08-14 | 一种电机生产检测系统及其检测方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| CN111965395A CN111965395A (zh) | 2020-11-20 |
| CN111965395B true CN111965395B (zh) | 2021-03-30 |
Family
ID=73366045
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202010818138.8A Active CN111965395B (zh) | 2020-08-14 | 2020-08-14 | 一种电机生产检测系统及其检测方法 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN111965395B (zh) |
Citations (17)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2008035464A1 (en) * | 2006-09-22 | 2008-03-27 | Ntn Corporation | Rotation detector, wheel bearing equipped therewith and process for manufacturing the same |
| CN104931880A (zh) * | 2015-06-02 | 2015-09-23 | 苏州工业园区聚博精密设备有限公司 | 电机转子智能偏摆测试系统 |
| CN204719210U (zh) * | 2015-06-02 | 2015-10-21 | 苏州工业园区聚博精密设备有限公司 | 电机转子智能偏摆测试系统 |
| CN105353308A (zh) * | 2015-12-03 | 2016-02-24 | 昆山凯捷特电子研发科技有限公司 | 一种电机测试用自动快速装夹装置及其使用方法 |
| CN107024246A (zh) * | 2017-05-31 | 2017-08-08 | 吉林大学 | 一种电主轴性能自动检测装置 |
| CN206740180U (zh) * | 2017-05-31 | 2017-12-12 | 吉林大学 | 一种电主轴性能自动检测装置 |
| CN108120927A (zh) * | 2017-12-12 | 2018-06-05 | 广西大酉中动新能源科技有限公司 | 一种乘用车用电机稳定性检测装置 |
| CN108549028A (zh) * | 2018-06-14 | 2018-09-18 | 重庆合聚达智能装备有限公司 | 可调式电机固定装置 |
| CN108983091A (zh) * | 2018-05-25 | 2018-12-11 | 东北大学 | 一种伺服电机可靠性测试加载装置及使用方法 |
| CN109188032A (zh) * | 2018-11-14 | 2019-01-11 | 迈思维动力技术(常州)有限公司 | 电机快速装夹测试装置 |
| CN109254247A (zh) * | 2018-09-20 | 2019-01-22 | 精进百思特电动(上海)有限公司 | 一种在高速条件下的新能源电机转子测试机构 |
| CN209231477U (zh) * | 2018-11-30 | 2019-08-09 | 胜达微电机(深圳)有限公司 | 一种五级转子测试装置 |
| CN210005649U (zh) * | 2019-04-16 | 2020-01-31 | 珠海博尔科技有限公司 | 智能化电机检测辅助装置 |
| CN110850119A (zh) * | 2019-09-27 | 2020-02-28 | 宁波大桔科技有限公司 | 一种轮毂电机试验装夹装置 |
| CN111123103A (zh) * | 2019-12-31 | 2020-05-08 | 杭州电子科技大学 | 工业机器人伺服系统的复杂工况综合性测试方法与装置 |
| CN111229675A (zh) * | 2020-01-17 | 2020-06-05 | 合肥禾松信息科技有限公司 | 一种电机外壳成型后表面精细化处理工艺 |
| CN211043592U (zh) * | 2019-06-29 | 2020-07-17 | 高夫环 | 一种驱动电机堵转测试工装中电机驱动组件 |
-
2020
- 2020-08-14 CN CN202010818138.8A patent/CN111965395B/zh active Active
Patent Citations (17)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2008035464A1 (en) * | 2006-09-22 | 2008-03-27 | Ntn Corporation | Rotation detector, wheel bearing equipped therewith and process for manufacturing the same |
| CN104931880A (zh) * | 2015-06-02 | 2015-09-23 | 苏州工业园区聚博精密设备有限公司 | 电机转子智能偏摆测试系统 |
| CN204719210U (zh) * | 2015-06-02 | 2015-10-21 | 苏州工业园区聚博精密设备有限公司 | 电机转子智能偏摆测试系统 |
| CN105353308A (zh) * | 2015-12-03 | 2016-02-24 | 昆山凯捷特电子研发科技有限公司 | 一种电机测试用自动快速装夹装置及其使用方法 |
| CN107024246A (zh) * | 2017-05-31 | 2017-08-08 | 吉林大学 | 一种电主轴性能自动检测装置 |
| CN206740180U (zh) * | 2017-05-31 | 2017-12-12 | 吉林大学 | 一种电主轴性能自动检测装置 |
| CN108120927A (zh) * | 2017-12-12 | 2018-06-05 | 广西大酉中动新能源科技有限公司 | 一种乘用车用电机稳定性检测装置 |
| CN108983091A (zh) * | 2018-05-25 | 2018-12-11 | 东北大学 | 一种伺服电机可靠性测试加载装置及使用方法 |
| CN108549028A (zh) * | 2018-06-14 | 2018-09-18 | 重庆合聚达智能装备有限公司 | 可调式电机固定装置 |
| CN109254247A (zh) * | 2018-09-20 | 2019-01-22 | 精进百思特电动(上海)有限公司 | 一种在高速条件下的新能源电机转子测试机构 |
| CN109188032A (zh) * | 2018-11-14 | 2019-01-11 | 迈思维动力技术(常州)有限公司 | 电机快速装夹测试装置 |
| CN209231477U (zh) * | 2018-11-30 | 2019-08-09 | 胜达微电机(深圳)有限公司 | 一种五级转子测试装置 |
| CN210005649U (zh) * | 2019-04-16 | 2020-01-31 | 珠海博尔科技有限公司 | 智能化电机检测辅助装置 |
| CN211043592U (zh) * | 2019-06-29 | 2020-07-17 | 高夫环 | 一种驱动电机堵转测试工装中电机驱动组件 |
| CN110850119A (zh) * | 2019-09-27 | 2020-02-28 | 宁波大桔科技有限公司 | 一种轮毂电机试验装夹装置 |
| CN111123103A (zh) * | 2019-12-31 | 2020-05-08 | 杭州电子科技大学 | 工业机器人伺服系统的复杂工况综合性测试方法与装置 |
| CN111229675A (zh) * | 2020-01-17 | 2020-06-05 | 合肥禾松信息科技有限公司 | 一种电机外壳成型后表面精细化处理工艺 |
Non-Patent Citations (2)
| Title |
|---|
| 伺服电机位置检测技术综述;王淑娴 等;《仪器仪表学报》;20180831;第39卷(第8期);正文143页至150页 * |
| 内插式永磁无轴承电机转子位置/位移综合自检测;年珩 等;《中国电机工程学报》;20070331;第27卷(第9期);正文第52至57页 * |
Also Published As
| Publication number | Publication date |
|---|---|
| CN111965395A (zh) | 2020-11-20 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN111665157A (zh) | 一种汽车高压线束耐磨性检测装置 | |
| CN108696060B (zh) | 卧式永磁同步潜水电机组装机生产平台 | |
| CN209078741U (zh) | 一种桁架式机械手 | |
| CN212871114U (zh) | 一种用于大型自由锻件的直径在线测量装置 | |
| CN106363298B (zh) | 一种电机壳体固定脚的自动化激光焊接装置 | |
| CN113246022A (zh) | 一种汽车轮毂制造加工夹持工装 | |
| CN111965395A (zh) | 一种电机生产检测系统及其检测方法 | |
| CN111731138B (zh) | 一种面向多种车型的自动充电装置及方法 | |
| CN211085679U (zh) | 轴承灵活性检查部件 | |
| CN218945918U (zh) | 圆柱电池倒立滚槽装置及圆柱电池制造设备 | |
| CN103217646A (zh) | 汽车起动机多工位性能测试台 | |
| CN112170666A (zh) | 一种电机端盖自动化销轴铆接机 | |
| CN209223219U (zh) | 一种气动装夹卡盘 | |
| CN209329905U (zh) | 一种汽车发电机的检修装置 | |
| CN209110842U (zh) | 一种高效的活塞环外缘加工用机床 | |
| CN215034974U (zh) | 一种风管四通管件快速成型设备 | |
| CN109866022B (zh) | 一种全自动摩托车、电动车电机附件装配装置 | |
| CN116418180A (zh) | 一种可调节定子线圈加工工装及加工方法 | |
| CN108400687A (zh) | 一种电动机转子定子用装配设备 | |
| CN217426553U (zh) | 一种用于发电机或电机电磁线圈绝缘层的缠绕包扎装置 | |
| CN201680947U (zh) | 曲轴平衡机 | |
| CN217182735U (zh) | 一种低压配电柜加工用柜板焊接设备 | |
| CN209410436U (zh) | 一种电池端部保护膜用凸轮传动擀附装置 | |
| CN208584389U (zh) | 一夹一顶加工整体式的差壳装置 | |
| CN109227437B (zh) | 一种兼容多产品的恒力夹具装置及上料方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| TA01 | Transfer of patent application right |
Effective date of registration: 20210312 Address after: 317600 Xinyuan village, Damaiyu street, Yuhuan City, Taizhou City, Zhejiang Province Applicant after: ZHEJIANG HULONG TECHNOLOGY Co.,Ltd. Address before: Nanjing University of technology, 200 Xiaolingwei street, Nanjing, Jiangsu Province 210000 Applicant before: Gao Feng |
|
| TA01 | Transfer of patent application right | ||
| GR01 | Patent grant | ||
| GR01 | Patent grant |