CN111957831A - 一种汽车零部件多工位冲压模具及其使用方法 - Google Patents
一种汽车零部件多工位冲压模具及其使用方法 Download PDFInfo
- Publication number
- CN111957831A CN111957831A CN202010793888.4A CN202010793888A CN111957831A CN 111957831 A CN111957831 A CN 111957831A CN 202010793888 A CN202010793888 A CN 202010793888A CN 111957831 A CN111957831 A CN 111957831A
- Authority
- CN
- China
- Prior art keywords
- fixedly connected
- air outlet
- outlet cylinder
- plate
- outer side
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 238000000034 method Methods 0.000 title claims abstract description 26
- 238000007664 blowing Methods 0.000 claims abstract description 28
- 238000007789 sealing Methods 0.000 claims abstract description 24
- 230000017525 heat dissipation Effects 0.000 claims abstract description 9
- 239000002994 raw material Substances 0.000 claims description 29
- 230000003014 reinforcing effect Effects 0.000 claims description 19
- 238000004140 cleaning Methods 0.000 claims description 12
- 230000006835 compression Effects 0.000 claims description 6
- 238000007906 compression Methods 0.000 claims description 6
- 238000003825 pressing Methods 0.000 claims description 4
- 238000004080 punching Methods 0.000 description 5
- 239000000463 material Substances 0.000 description 4
- 238000012986 modification Methods 0.000 description 2
- 230000004048 modification Effects 0.000 description 2
- 230000006978 adaptation Effects 0.000 description 1
- 230000009286 beneficial effect Effects 0.000 description 1
- 238000005034 decoration Methods 0.000 description 1
- 238000005516 engineering process Methods 0.000 description 1
- 230000014509 gene expression Effects 0.000 description 1
- 239000002184 metal Substances 0.000 description 1
- 229910052755 nonmetal Inorganic materials 0.000 description 1
- 239000004033 plastic Substances 0.000 description 1
- 238000003672 processing method Methods 0.000 description 1
- 239000011265 semifinished product Substances 0.000 description 1
- 238000000926 separation method Methods 0.000 description 1
- 238000007493 shaping process Methods 0.000 description 1
Images



Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D37/00—Tools as parts of machines covered by this subclass
- B21D37/10—Die sets; Pillar guides
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B08—CLEANING
- B08B—CLEANING IN GENERAL; PREVENTION OF FOULING IN GENERAL
- B08B5/00—Cleaning by methods involving the use of air flow or gas flow
- B08B5/02—Cleaning by the force of jets, e.g. blowing-out cavities
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D37/00—Tools as parts of machines covered by this subclass
- B21D37/04—Movable or exchangeable mountings for tools
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D37/00—Tools as parts of machines covered by this subclass
- B21D37/10—Die sets; Pillar guides
- B21D37/12—Particular guiding equipment, e.g. pliers; Special arrangements for interconnection or cooperation of dies
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D37/00—Tools as parts of machines covered by this subclass
- B21D37/16—Heating or cooling
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Punching Or Piercing (AREA)
Abstract
本发明涉及汽车零部件加工技术领域,尤其为一种汽车零部件多工位冲压模具及其使用方法,包括下模座和上模座,所述下模座的顶端左右两侧均固定连接有导柱,所述导柱的外侧滑动连接有导套,所述导套的外侧固定连接有散热装置,所述散热装置包括第一进气管、第一阀门、出气筒、固定块、第一电动伸缩杆、移动环、出气孔和密封环,本发明中,通过设置的第一进气管、第一电动伸缩杆、移动环、出气孔和密封环,导柱在使用过程中出气筒会与导柱发生相对运动,通过出气筒对导柱吹气可以实现对导柱的快速散热,同时出气筒在不使用时,通过移动环以及密封环的作用可以实现对出气筒的密封,防止外界的异物进入出气筒的内侧,使出气筒出现堵塞的现象。
Description
技术领域
本发明涉及汽车零部件加工技术领域,具体为一种汽车零部件多工位冲压模具及其使用方法。
背景技术
多工位冲压模具,是在冷冲压加工中,将材料(金属或非金属)加工成零件(或半成品)的一种特殊工艺装备,称为冷冲压模具(俗称冷冲模),冲压,是在室温下,利用安装在压力机上的模具对材料施加压力,使其产生分离或塑性变形,从而获得所需零件的一种压力加工方法。
目前市场上存在的大部分多工位冲压模具大多数结构简单,功能单一,一般的多工位冲压模具导柱在与导套经过长时间的摩擦表面温度会升高,现有的多工位冲压模具不具备对导柱进行散热的功能,影响导柱的使用寿命,同时一般的多工位冲压模具没有对原料表面清理的功能,如果原料表面有坚硬的异物,在冲压过程中容易造成冲压的工件受到损坏,且一般的多工位冲压模具不便于对成型冲头进行更换,因此,针对上述问题提出一种汽车零部件多工位冲压模具及其使用方法。
发明内容
本发明的目的在于提供一种汽车零部件多工位冲压模具及其使用方法,以解决上述背景技术中提出的问题。
为实现上述目的,本发明提供如下技术方案:
一种汽车零部件多工位冲压模具及其使用方法,包括下模座和上模座,所述下模座的顶端固定连接有第二弹簧,所述第二弹簧的顶端固定连接有成型板,所述成型板的顶端设置有原料板,所述下模座的顶端左右两侧均固定连接有导柱,所述导柱的外侧滑动连接有导套,所述导套的外侧固定连接有散热装置,所述散热装置的外侧固定连接有上模座,所述上模座的顶端固定连接有连接轴,所述下模座的右端固定连接有支撑座,所述支撑座的底端固定连接有控制器,所述支撑座的顶端固定连接有清理装置,所述上模座的底端固定连接有连接装置,所述散热装置包括第一进气管、第一阀门、出气筒、固定块、第一电动伸缩杆、移动环、出气孔和密封环,所述导套的外侧固定连接有出气筒,且出气筒与上模座固定连接,所述出气筒的外侧固定连接有固定块,所述固定块的底端固定连接有第一电动伸缩杆,所述第一电动伸缩杆的底端固定连接有移动环,且移动环与出气筒滑动连接,所述移动环的外侧固定连接有密封环,且移动环通过密封环与出气筒滑动连接,所述出气筒的内侧开设有出气孔,所述出气筒的顶端内侧连通有第一进气管,所述第一进气管的外侧连通有第一阀门。
优选的,所述密封环和移动环的内侧均开设有通气孔,且通气孔相互连通。
优选的,所述密封环的材质为橡胶。
优选的,所述清理装置包括固定座、第二电动伸缩杆、吹气壳、第二进气管、第二阀门、限位板、竖直杆、第一弹簧、连接板、水平板、压辊、底座和支撑柱,所述支撑座的顶端固定连接有固定座,所述固定座的顶端固定连接有第二电动伸缩杆,所述第二电动伸缩杆的底端固定连接有吹气壳,所述吹气壳的左端内侧连通有第二进气管,所述第二进气管的外侧连通有第二阀门,所述吹气壳的左端固定连接有水平板,所述水平板的内侧滑动连接有竖直杆,所述竖直杆的顶端固定连接有限位板,所述竖直杆的左右两端均固定连接有连接板,所述竖直杆的底端内侧转动连接有压辊压辊。
优选的,所述竖直杆的外侧设置有第一弹簧,且第一弹簧的顶端与底端分别与水平板和连接板固定连接。
优选的,所述支撑座的顶端固定连接有支撑柱,所述支撑柱的顶端固定连接有底座,所述底座的内侧转动连接有支撑辊。
优选的,所述吹气壳的底端内侧开设有吹气孔,且吹气孔与水平面呈45度夹角。
优选的,所述连接装置包括双出轴电机、四棱柱、水平轴、滑轨、挡板、销轴、成型冲头、加强壳和螺杆,所述上模座的底端固定连接有加强壳,所述加强壳的内侧固定连接有双出轴电机,所述双出轴电机的主轴末端固定连接有螺杆,所述螺杆的外侧螺旋连接有四棱柱,且四棱柱与加强壳滑动连接,所述四棱柱的一端固定连接有水平轴,所述水平轴的一端固定连接有挡板,所述挡板的一端固定连接有销轴,所述销轴的外侧卡合有成型冲头,所述成型冲头的内侧滑动连接有滑轨,且滑轨与加强壳滑动连接。
优选的,包括以下步骤:
步骤一:首先根据冲压的要求对连接装置进行调整;
步骤二:在对原料板进行冲压时通过清理装置对原料板表面坚硬的异物进行清理;
步骤三:在对原料板冲压过程中,通过散热装置对导柱进行散热。
与现有技术相比,本发明的有益效果是:
1、本发明中,通过设置的第一进气管、第一阀门、出气筒、固定块、第一电动伸缩杆、移动环、出气孔和密封环,导柱在使用过程中出气筒会与导柱发生相对运动,通过出气筒对导柱吹气可以实现对导柱的快速散热,同时出气筒在不使用时,通过移动环以及密封环的作用可以实现对出气筒的密封,防止外界的异物进入出气筒的内侧,使出气筒出现堵塞的现象。
2、本发明中,通过设置的吹气壳、第二进气管、限位板、竖直杆、第一弹簧、连接板、水平板和压辊,通过吹气壳的作用可以把原料板上面的坚硬的异物吹掉,使坚硬异物不会对冲压成型的工件造成损坏,同时在吹气过程中压辊在第一弹簧的作用下会对原料板进行限位固定防止原料板出现翘起的现象。
3、本发明中,通过设置的四棱柱、水平轴、滑轨、挡板、销轴、成型冲头、加强壳和螺杆,通过螺杆的作用可以实现挡板以及销轴对成型冲头的限位固定,便于成型冲头的更换,操作简单,便于工作人员的使用,解决传统的不便于更换的问题。
附图说明
图1为本发明的整体结构示意图;
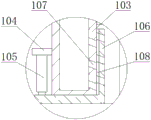
图2为本发明散热结构的放大结构示意图;
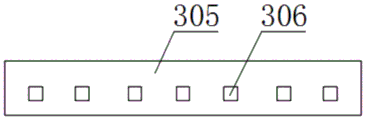
图3为本发明挡板的侧视安装结构示意图;
图4为本发明图1的A处结构示意图;
图5为本发明图2的B处结构示意图。
图中:1-散热装置、101-第一进气管、102-第一阀门、103-出气筒、104-固定块、105-第一电动伸缩杆、106-移动环、107-出气孔、108-密封环、2-清理装置、201-固定座、202-第二电动伸缩杆、203-吹气壳、204-第二进气管、205-第二阀门、206-限位板、207-竖直杆、208-第一弹簧、209-连接板、210-水平板、211-压辊、212-底座、213-支撑柱、214-支撑辊、3-连接装置、301-双出轴电机、302-四棱柱、303-水平轴、304-滑轨、305-挡板、306-销轴、307-成型冲头、308-加强壳、309-螺杆、4-下模座、5-上模座、6-连接轴、7-原料板、8-导柱、9-成型板、10-导套、11-支撑座、12-控制器、13-第二弹簧。
具体实施方式
请参阅图1-5,本发明提供一种技术方案:
一种汽车零部件多工位冲压模具及其使用方法,包括下模座4和上模座5,下模座4的顶端固定连接有第二弹簧13,第二弹簧13的顶端固定连接有成型板9,成型板9的顶端设置有原料板7,下模座4的顶端左右两侧均固定连接有导柱8,导柱8的外侧滑动连接有导套10,导套10的外侧固定连接有散热装置1,散热装置1的外侧固定连接有上模座5,上模座5的顶端固定连接有连接轴6,下模座4的右端固定连接有支撑座11,支撑座11的底端固定连接有控制器12,支撑座11的顶端固定连接有清理装置2,上模座5的底端固定连接有连接装置3,散热装置1包括第一进气管101、第一阀门102、出气筒103、固定块104、第一电动伸缩杆105、移动环106、出气孔107和密封环108,导套10的外侧固定连接有出气筒103,且出气筒103与上模座5固定连接,出气筒103的外侧固定连接有固定块104,固定块104的底端固定连接有第一电动伸缩杆105,第一电动伸缩杆105的底端固定连接有移动环106,且移动环106与出气筒103滑动连接,移动环106的外侧固定连接有密封环108,且移动环106通过密封环108与出气筒103滑动连接,出气筒103的内侧开设有出气孔107,出气筒103的顶端内侧连通有第一进气管101,第一进气管101的外侧连通有第一阀门102。
密封环108和移动环106的内侧均开设有通气孔,且通气孔相互连通,便于气体从出气筒103的内侧出去,密封环108的材质为橡胶,便于通过密封环108实现对出气筒103的密封,清理装置2包括固定座201、第二电动伸缩杆202、吹气壳203、第二进气管204、第二阀门205、限位板206、竖直杆207、第一弹簧208、连接板209、水平板210、压辊211、底座212和支撑柱213,支撑座11的顶端固定连接有固定座201,固定座201的顶端固定连接有第二电动伸缩杆202,第二电动伸缩杆202的底端固定连接有吹气壳203,吹气壳203的左端内侧连通有第二进气管204,第二进气管204的外侧连通有第二阀门205,吹气壳203的左端固定连接有水平板210,水平板210的内侧滑动连接有竖直杆207,竖直杆207的顶端固定连接有限位板206,竖直杆207的左右两端均固定连接有连接板209,竖直杆207的底端内侧转动连接有压辊压辊211,竖直杆207的外侧设置有第一弹簧208,且第一弹簧208的顶端与底端分别与水平板210和连接板209固定连接,通过第一弹簧208可以使压辊211与不同厚度的原料板7相接触,同时可以对原料板7进行限位,支撑座11的顶端固定连接有支撑柱213,支撑柱213的顶端固定连接有底座212,底座212的内侧转动连接有支撑辊214,通过支撑辊214可以对原料板7进行支撑,吹气壳203的底端内侧开设有吹气孔,且吹气孔与水平面呈45度夹角,便于把异物从原料板7的上面吹下,连接装置3包括双出轴电机301、四棱柱302、水平轴303、滑轨304、挡板305、销轴306、成型冲头307、加强壳308和螺杆309,上模座5的底端固定连接有加强壳308,加强壳308的内侧固定连接有双出轴电机301,双出轴电机301的主轴末端固定连接有螺杆309,螺杆309的外侧螺旋连接有四棱柱302,且四棱柱302与加强壳308滑动连接,四棱柱302的一端固定连接有水平轴303,水平轴303的一端固定连接有挡板305,挡板305的一端固定连接有销轴306,销轴306的外侧卡合有成型冲头307,成型冲头307的内侧滑动连接有滑轨304,且滑轨304与加强壳308滑动连接,通过挡板305可以带着不同位置的销轴306同时从成型冲头307的内侧取出或者插入,便于实现对成型冲头307的安装或者拆卸。
包括以下步骤:
步骤一:首先根据冲压的要求对连接装置3进行调整;
步骤二:在对原料板7进行冲压时通过清理装置2对原料板7表面坚硬的异物进行清理;
步骤三:在对原料板7冲压过程中,通过散热装置1对导柱8进行散热。
工作流程:本发明在使用之前先通过外接电源供电,同时第一进气管101和第二电动伸缩杆202与外接气泵连通,工作人员首先根据实际的冲压情况对成型冲头307进行更换,工作人员通过控制器12控制双出轴电机301带动左右两侧的螺杆309转动,通过螺杆309的作用带着四棱柱302沿着加强壳308的内侧往远离加强壳308竖直中心线的方向移动,同时加强壳308通过水平轴303带着挡板305以及销轴306往远离成型冲头307的方向移动,直到销轴306从成型冲头307的内侧移出,然后工作人员使成型冲头307沿着滑轨304从加强壳308的外侧移出,然后更换成需要的成型冲头307,接着按以上相反步骤即可完成对成型冲头307的限位固定,操作简单,便于工作人员的使用,然后工作人员把原料板7放置在支撑辊214的上面,同时工作人员通过控制器12控制第二电动伸缩杆202带着吹气壳203往下移动,同时第二进气管204也会随着吹气壳203往下移动,同时吹气壳203通过水平板210的作用带着竖直杆207、第一弹簧208以及压辊211往下运动,使压辊211对原料板7进行压制,防止原料板7出现翘起的现象,接着工作人员把原料板7推到成型冲头307与成型板9之间,通过成型冲头307实现冲压,同时原料板7在往左移动过程中,外接的气泵会通过第二电动伸缩杆202以及第二阀门205把原料板7表面的坚硬异物吹走,防止异物影响原料板7的冲压,同时在冲压过程中,上模座5会通过导套10与导柱8发生相对滑动,在导套10与导柱8相对滑动过程中,工作人员通过控制器12控制第一电动伸缩杆105带着移动环106以及密封环108往下运动,使移动环106以及密封环108内侧的通气孔与吹气孔出气孔107连通,然后外接气泵通过第一进气管101、第一阀门102、出气孔107、密封环108以及通气孔吹到导柱8的表面,通过吹风实现对导柱8表面的降温,当不使用本发明时,使移动环106和密封环108内侧的通气孔与出气筒103内侧的出气孔107相互错开,保证外界的异物不会进入出气孔107的内侧。
本文中应用了具体个例对本发明的原理及实施方式进行了阐述,以上实例的说明只是用于帮助理解本发明的方法及其核心思想。以上所述仅是本发明的优选实施方式,应当指出,由于文字表达的有限性,而客观上存在无限的具体结构,对于本技术领域的普通技术人员来说,在不脱离本发明原理的前提下,还可以做出若干改进、润饰或变化,也可以将上述技术特征以适当的方式进行组合;这些改进润饰、变化或组合,或未经改进将发明的构思和技术方案直接应用于其它场合的,均应视为本发明的保护范围。
Claims (9)
1.一种汽车零部件多工位冲压模具,包括下模座(4)和上模座(5),其特征在于:所述下模座(4)的顶端固定连接有第二弹簧(13),所述第二弹簧(13)的顶端固定连接有成型板(9),所述成型板(9)的顶端设置有原料板(7),所述下模座(4)的顶端左右两侧均固定连接有导柱(8),所述导柱(8)的外侧滑动连接有导套(10),所述导套(10)的外侧固定连接有散热装置(1),所述散热装置(1)的外侧固定连接有上模座(5),所述上模座(5)的顶端固定连接有连接轴(6),所述下模座(4)的右端固定连接有支撑座(11),所述支撑座(11)的底端固定连接有控制器(12),所述支撑座(11)的顶端固定连接有清理装置(2),所述上模座(5)的底端固定连接有连接装置(3),所述散热装置(1)包括第一进气管(101)、第一阀门(102)、出气筒(103)、固定块(104)、第一电动伸缩杆(105)、移动环(106)、出气孔(107)和密封环(108),所述导套(10)的外侧固定连接有出气筒(103),且出气筒(103)与上模座(5)固定连接,所述出气筒(103)的外侧固定连接有固定块(104),所述固定块(104)的底端固定连接有第一电动伸缩杆(105),所述第一电动伸缩杆(105)的底端固定连接有移动环(106),且移动环(106)与出气筒(103)滑动连接,所述移动环(106)的外侧固定连接有密封环(108),且移动环(106)通过密封环(108)与出气筒(103)滑动连接,所述出气筒(103)的内侧开设有出气孔(107),所述出气筒(103)的顶端内侧连通有第一进气管(101),所述第一进气管(101)的外侧连通有第一阀门(102)。
2.根据权利要求1所述的一种汽车零部件多工位冲压模具,其特征在于:所述密封环(108)和移动环(106)的内侧均开设有通气孔,且通气孔相互连通。
3.根据权利要求1所述的一种汽车零部件多工位冲压模具,其特征在于:所述密封环(108)的材质为橡胶。
4.根据权利要求1所述的一种汽车零部件多工位冲压模具,其特征在于:所述清理装置(2)包括固定座(201)、第二电动伸缩杆(202)、吹气壳(203)、第二进气管(204)、第二阀门(205)、限位板(206)、竖直杆(207)、第一弹簧(208)、连接板(209)、水平板(210)、压辊(211)、底座(212)和支撑柱(213),所述支撑座(11)的顶端固定连接有固定座(201),所述固定座(201)的顶端固定连接有第二电动伸缩杆(202),所述第二电动伸缩杆(202)的底端固定连接有吹气壳(203),所述吹气壳(203)的左端内侧连通有第二进气管(204),所述第二进气管(204)的外侧连通有第二阀门(205),所述吹气壳(203)的左端固定连接有水平板(210),所述水平板(210)的内侧滑动连接有竖直杆(207),所述竖直杆(207)的顶端固定连接有限位板(206),所述竖直杆(207)的左右两端均固定连接有连接板(209),所述竖直杆(207)的底端内侧转动连接有压辊压辊(211)。
5.根据权利要求4所述的一种汽车零部件多工位冲压模具,其特征在于:所述竖直杆(207)的外侧设置有第一弹簧(208),且第一弹簧(208)的顶端与底端分别与水平板(210)和连接板(209)固定连接。
6.根据权利要求1所述的一种汽车零部件多工位冲压模具,其特征在于:所述支撑座(11)的顶端固定连接有支撑柱(213),所述支撑柱(213)的顶端固定连接有底座(212),所述底座(212)的内侧转动连接有支撑辊(214)。
7.根据权利要求4所述的一种汽车零部件多工位冲压模具,其特征在于:所述吹气壳(203)的底端内侧开设有吹气孔,且吹气孔与水平面呈45度夹角。
8.根据权利要求1所述的一种汽车零部件多工位冲压模具,其特征在于:所述连接装置(3)包括双出轴电机(301)、四棱柱(302)、水平轴(303)、滑轨(304)、挡板(305)、销轴(306)、成型冲头(307)、加强壳(308)和螺杆(309),所述上模座(5)的底端固定连接有加强壳(308),所述加强壳(308)的内侧固定连接有双出轴电机(301),所述双出轴电机(301)的主轴末端固定连接有螺杆(309),所述螺杆(309)的外侧螺旋连接有四棱柱(302),且四棱柱(302)与加强壳(308)滑动连接,所述四棱柱(302)的一端固定连接有水平轴(303),所述水平轴(303)的一端固定连接有挡板(305),所述挡板(305)的一端固定连接有销轴(306),所述销轴(306)的外侧卡合有成型冲头(307),所述成型冲头(307)的内侧滑动连接有滑轨(304),且滑轨(304)与加强壳(308)滑动连接。
9.根据权利要求1所述的一种汽车零部件多工位冲压模具的使用方法,其特征在于:包括以下步骤:
步骤一:首先根据冲压的要求对连接装置(3)进行调整;
步骤二:在对原料板(7)进行冲压时通过清理装置(2)对原料板(7)表面坚硬的异物进行清理;
步骤三:在对原料板(7)冲压过程中,通过散热装置(1)对导柱(8)进行散热。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202010793888.4A CN111957831A (zh) | 2020-08-10 | 2020-08-10 | 一种汽车零部件多工位冲压模具及其使用方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202010793888.4A CN111957831A (zh) | 2020-08-10 | 2020-08-10 | 一种汽车零部件多工位冲压模具及其使用方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN111957831A true CN111957831A (zh) | 2020-11-20 |
Family
ID=73365926
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202010793888.4A Pending CN111957831A (zh) | 2020-08-10 | 2020-08-10 | 一种汽车零部件多工位冲压模具及其使用方法 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN111957831A (zh) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN118204419A (zh) * | 2024-05-21 | 2024-06-18 | 南京豪骏电器科技有限公司 | 一种多工位背板连续冲压设备 |
| CN118904185A (zh) * | 2024-10-11 | 2024-11-08 | 湖南奔骥环保能源科技有限责任公司 | 一种带有非直接锁定传动搅拌轴的混合机 |
| CN120772373A (zh) * | 2025-09-12 | 2025-10-14 | 苏州瑞犇模具工业有限公司 | 一种防止过热的汽车零件加工模具 |
Citations (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2002143951A (ja) * | 2000-11-13 | 2002-05-21 | Amada Co Ltd | パンチ支持装置 |
| CN207479719U (zh) * | 2017-11-03 | 2018-06-12 | 嵊州市鑫林机械有限公司 | 一种新型剪板机 |
| CN209349387U (zh) * | 2019-01-14 | 2019-09-06 | 黄杰峰 | 一种自动润滑导柱的冲压模具 |
| CN209631970U (zh) * | 2019-02-28 | 2019-11-15 | 福建省鑫发精密机械有限公司 | 一种有连续吹气功能的五金冲压模具 |
| CN209845584U (zh) * | 2018-11-30 | 2019-12-24 | 东北林业大学 | 一种电气设备的防护装置 |
| CN210059465U (zh) * | 2019-05-30 | 2020-02-14 | 林颖虹 | 一种汽车零配件加工用冲压模具 |
| CN210358900U (zh) * | 2019-07-11 | 2020-04-21 | 广州市惠泽模具有限公司 | 一种便于更换冲头的冲压模具 |
| CN210754608U (zh) * | 2019-09-09 | 2020-06-16 | 宏茂科技(珠海)有限公司 | 一种用于sim卡槽上模用偏移定位机构 |
| CN211135232U (zh) * | 2019-10-15 | 2020-07-31 | 合肥常青机械股份有限公司 | 一种具有自降温功能的冲压模具 |
-
2020
- 2020-08-10 CN CN202010793888.4A patent/CN111957831A/zh active Pending
Patent Citations (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2002143951A (ja) * | 2000-11-13 | 2002-05-21 | Amada Co Ltd | パンチ支持装置 |
| CN207479719U (zh) * | 2017-11-03 | 2018-06-12 | 嵊州市鑫林机械有限公司 | 一种新型剪板机 |
| CN209845584U (zh) * | 2018-11-30 | 2019-12-24 | 东北林业大学 | 一种电气设备的防护装置 |
| CN209349387U (zh) * | 2019-01-14 | 2019-09-06 | 黄杰峰 | 一种自动润滑导柱的冲压模具 |
| CN209631970U (zh) * | 2019-02-28 | 2019-11-15 | 福建省鑫发精密机械有限公司 | 一种有连续吹气功能的五金冲压模具 |
| CN210059465U (zh) * | 2019-05-30 | 2020-02-14 | 林颖虹 | 一种汽车零配件加工用冲压模具 |
| CN210358900U (zh) * | 2019-07-11 | 2020-04-21 | 广州市惠泽模具有限公司 | 一种便于更换冲头的冲压模具 |
| CN210754608U (zh) * | 2019-09-09 | 2020-06-16 | 宏茂科技(珠海)有限公司 | 一种用于sim卡槽上模用偏移定位机构 |
| CN211135232U (zh) * | 2019-10-15 | 2020-07-31 | 合肥常青机械股份有限公司 | 一种具有自降温功能的冲压模具 |
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN118204419A (zh) * | 2024-05-21 | 2024-06-18 | 南京豪骏电器科技有限公司 | 一种多工位背板连续冲压设备 |
| CN118204419B (zh) * | 2024-05-21 | 2024-09-17 | 南京豪骏电器科技有限公司 | 一种多工位背板连续冲压设备 |
| CN118904185A (zh) * | 2024-10-11 | 2024-11-08 | 湖南奔骥环保能源科技有限责任公司 | 一种带有非直接锁定传动搅拌轴的混合机 |
| CN118904185B (zh) * | 2024-10-11 | 2024-12-06 | 湖南奔骥环保能源科技有限责任公司 | 一种带有非直接锁定传动搅拌轴的混合机 |
| CN120772373A (zh) * | 2025-09-12 | 2025-10-14 | 苏州瑞犇模具工业有限公司 | 一种防止过热的汽车零件加工模具 |
| CN120772373B (zh) * | 2025-09-12 | 2025-12-09 | 苏州瑞犇模具工业有限公司 | 一种防止过热的汽车零件加工模具 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN210754586U (zh) | 旋转多工位型冲压装置 | |
| CN202498134U (zh) | 侧孔双向冲压模 | |
| CN218134470U (zh) | 一种用于五金冲压件生产的复合冲压模具 | |
| CN217121394U (zh) | 一种汽车零件生产用定位冲压装置 | |
| CN211071485U (zh) | 一种金属连接件用冲压模具 | |
| CN222999518U (zh) | 一种高效的汽车钣金件冲压模具 | |
| CN111804787B (zh) | 一种具有冷却结构的高速冲压模具 | |
| CN112170652A (zh) | 一种冲压模具 | |
| CN219703212U (zh) | 一种环形冲压模具组及钣金加工设备 | |
| CN222402999U (zh) | 一种冲压型金属铸造模具 | |
| CN218361638U (zh) | 一种冲压模具的辅助结构 | |
| CN220658948U (zh) | 一种灶台成型液压机 | |
| CN222970693U (zh) | 一种便于更换模具的断桥铝型材加工用撞角机 | |
| CN111644499A (zh) | 用于工业生产的自动冲压成型机构 | |
| CN221246566U (zh) | 一种可快速调节折弯角度的折弯机 | |
| CN224157532U (zh) | 一种铜管加工用拉拔模具机构 | |
| CN112775306A (zh) | 一种耐高温汽车钣金件冲压模具 | |
| CN215391893U (zh) | 一种大型圆锥滚子轴承保持架基础坯料旋压整形装置 | |
| CN219211336U (zh) | 一种双工位冲压装置 | |
| CN219944266U (zh) | 一种金属薄板冲压装置 | |
| CN220837566U (zh) | 一种电梯压导板加工用冲压模具 | |
| CN222607647U (zh) | 一种折弯机快速换模装置 | |
| CN215237336U (zh) | 一种汽车冲压模具托料装置 | |
| CN221028090U (zh) | 多工位三冲压机 | |
| CN220497516U (zh) | 一种利于汽车零件成型的翻边整形模具 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| WD01 | Invention patent application deemed withdrawn after publication |
Application publication date: 20201120 |
|
| WD01 | Invention patent application deemed withdrawn after publication |