CN111842641A - 一种机箱制造用裁切装置 - Google Patents
一种机箱制造用裁切装置 Download PDFInfo
- Publication number
- CN111842641A CN111842641A CN202010693822.8A CN202010693822A CN111842641A CN 111842641 A CN111842641 A CN 111842641A CN 202010693822 A CN202010693822 A CN 202010693822A CN 111842641 A CN111842641 A CN 111842641A
- Authority
- CN
- China
- Prior art keywords
- cutting
- groove
- male die
- base
- die
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
- 238000005520 cutting process Methods 0.000 title claims abstract description 103
- 238000004519 manufacturing process Methods 0.000 title claims abstract description 27
- 230000007246 mechanism Effects 0.000 claims description 12
- 238000007599 discharging Methods 0.000 claims description 5
- 238000004080 punching Methods 0.000 claims description 2
- 230000009471 action Effects 0.000 abstract description 3
- 230000010354 integration Effects 0.000 abstract description 3
- 238000000034 method Methods 0.000 description 6
- 230000008569 process Effects 0.000 description 6
- 238000010586 diagram Methods 0.000 description 3
- 230000006835 compression Effects 0.000 description 2
- 238000007906 compression Methods 0.000 description 2
- 238000003754 machining Methods 0.000 description 2
- 230000002146 bilateral effect Effects 0.000 description 1
- 230000005670 electromagnetic radiation Effects 0.000 description 1
- 238000001125 extrusion Methods 0.000 description 1
- 238000009434 installation Methods 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D35/00—Combined processes according to or processes combined with methods covered by groups B21D1/00 - B21D31/00
- B21D35/002—Processes combined with methods covered by groups B21D1/00 - B21D31/00
- B21D35/003—Simultaneous forming, e.g. making more than one part per stroke
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D19/00—Flanging or other edge treatment, e.g. of tubes
- B21D19/08—Flanging or other edge treatment, e.g. of tubes by single or successive action of pressing tools, e.g. vice jaws
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D28/00—Shaping by press-cutting; Perforating
- B21D28/02—Punching blanks or articles with or without obtaining scrap; Notching
- B21D28/04—Centering the work; Positioning the tools
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D28/00—Shaping by press-cutting; Perforating
- B21D28/02—Punching blanks or articles with or without obtaining scrap; Notching
- B21D28/14—Dies
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D28/00—Shaping by press-cutting; Perforating
- B21D28/02—Punching blanks or articles with or without obtaining scrap; Notching
- B21D28/20—Applications of drives for reducing noise or wear
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D45/00—Ejecting or stripping-off devices arranged in machines or tools dealt with in this subclass
- B21D45/02—Ejecting devices
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Shearing Machines (AREA)
Abstract
本发明适用于机箱加工设备技术领域,尤其涉及一种机箱制造用裁切装置,通过设置裁切凹模与裁切凸模相配合先后对机箱板件进行采裁边、折边和冲压,大幅提高了生产效率。本发明结构简单,设计合理,能够通过一次动作实现对机箱板件的裁切和折边操作,其加工效率高,装置集成度高,大大提高了生产效率,降低了生产成本。
Description
技术领域
本发明属于机箱加工设备技术领域,尤其涉及一种机箱制造用裁切装置。
背景技术
机箱作为电脑配件中的一部分,它起的主要作用是放置和固定各电脑配件,起到一个承托和保护作用。此外,电脑机箱具有屏蔽电磁辐射的重要作用。
机箱有很多种类型。现在市场比较普遍的是AT、ATX、Micro ATX以及最新的BTX-AT机箱的全称应该是BaBy AT,主要应用到只能支持安装AT主板的早期机器中。ATX机箱是目前最常见的机箱,支持现在绝大部分类型的主板。Micro ATX机箱是在AT机箱的基础之上建立的,为了进一步的节省桌面空间,因而比ATX机箱体积要小一些。各个类型的机箱只能安装其支持的类型的主板,一般是不能混用的,而且电源也有所差别。所以大家在选购时一定要注意。
在现有的机箱加工过程中,需要对机箱的板件进行裁切和折边,这就需要采用多种加工设备,这样的加工方式,速度慢,效率低。
发明内容
本发明实施例的目的在于提供一种机箱制造用裁切装置,旨在解决现有的机箱裁切和折边过程独立完成,速度慢效率低的问题。
本发明实施例是这样实现的,一种机箱制造用裁切装置,包括液压机构,所述机箱制造用裁切装置还包括底座、顶座、裁切凹模和裁切凸模,顶座的下端固定连接有导柱,底座的上端相应设置有柱槽,导柱用于配合柱槽为顶座导向,顶座靠近底座的一侧与裁切凹模固定连接,裁切凹模中部设置有凹槽,凹槽内嵌入设置有冲压凸模,底座靠近顶座的一侧固定设置有裁切凸模,裁切凸模中部设置有凹槽,凹槽内嵌入设置有冲压凹模,裁切凹模的外缘设置有裁切刃,裁切凸模的外径也设置有裁切刃,两组裁切刃相互配合裁切机箱板件,裁切凹模内设置有导槽,导槽用于为位于裁切凸模上的裁切刃导向,液压机构用于驱动顶座相对底座移动。
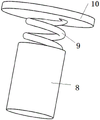
优选的,所述裁切凸模上设置有多组导向筒,每个导向筒内设置有弹簧,每个弹簧一端与导向筒底部固定连接,且另一端固定连接有顶板,顶板上端面不低于裁切凸模上端面,裁切凸模上还设置有出料组件。
优选的,所述出料组件包括电动推杆和推板,电动推杆一端安装在裁切凸模的凹槽内,且另一端与推板转动连接,电动推杆远离底座的一端的两侧对称设置有两组压力弹簧,压力弹簧一端与电动推杆固定连接,且另一端与推板底部固定连接。
优选的,所述裁切凸模的相邻的两个角上设置有直角槽口,裁切凹模相应的位置设置有直角裁切块,直角裁切块用于配合直角槽口在机箱板件的相邻两角切出槽口。
优选的,所述液压机构包括液压系统和液压缸,液压缸一端固定在底座的上端,且另一端固定在顶座的下端,液压缸通过管道与液压系统连接。
优选的,所述裁切凸模的凹槽内设置有多组电磁铁,多组电磁铁均布在冲压凹模的四周。
优选的,所述底座位于冲压凹模的下方设置有碎屑槽,碎屑槽内设置有倾斜的导板。
本发明实施例提供的一种机箱制造用裁切装置,结构简单,设计合理,能够通过一次动作实现对机箱板件的裁切和折边操作,其加工效率高,装置集成度高,大大提高了生产效率,降低了生产成本。
附图说明
图1为本发明实施例提供的一种机箱制造用裁切装置的结构示意图;
图2为本发明实施例提供的一种机箱制造用裁切装置的部分结构示意图;
图3为本发明实施例提供的一种机箱制造用裁切装置的部分结构示意图;
图4为本发明实施例提供的一种机箱制造用裁切装置的部分结构示意图。
附图中:1、底座;2、顶座;3、裁切凹模;4、冲压凸模;5、导槽;6、裁切凸模;7、冲压凹模;8、导向筒;9、弹簧;10、顶板;11、碎屑槽;12、导柱;13、电磁铁;14、柱槽;15、出料组件;16、直角槽口;17、导向圆角。
具体实施方式
为了使本发明的目的、技术方案及优点更加清楚明白,以下结合附图及实施例,对本发明进行进一步详细说明。应当理解,此处所描述的具体实施例仅仅用以解释本发明,并不用于限定本发明。
以下结合具体实施例对本发明的具体实现进行详细描述。
如图1所示,为本发明实施例提供的一种机箱制造用裁切装置的结构示意图,包括液压机构,所述机箱制造用裁切装置还包括底座1、顶座2、裁切凹模3和裁切凸模6,顶座2的下端固定连接有导柱12,底座1的上端相应设置有柱槽14,导柱12用于配合柱槽14为顶座2导向,顶座2靠近底座1的一侧与裁切凹模3固定连接,裁切凹模3中部设置有凹槽,凹槽内嵌入设置有冲压凸模4,底座1靠近顶座2的一侧固定设置有裁切凸模6,裁切凸模6中部设置有凹槽,凹槽内嵌入设置有冲压凹模7,裁切凹模3的外缘设置有裁切刃,裁切凸模6的外径也设置有裁切刃,两组裁切刃相互配合裁切机箱板件,裁切凹模3内设置有导槽5,导槽5用于为位于裁切凸模6上的裁切刃导向,液压机构用于驱动顶座2相对底座1移动。
在本发明实施例中,在对机箱板件进行加工时,将待加工的机箱板件置于裁切凸模6的上方,然后启动液压机构,使得顶座2向下移动,在此过程中,导柱12配合柱槽14为顶座2导向,在顶座2向底座1移动时,裁切凹模3先与机箱板件的上端接触,裁切凹模3上的裁切刃配合裁切凸模6上的裁切刃将机箱板件的四周切下;顶座2继续向下移动,位于裁切凸模6上的裁切刃进入导槽5内,导槽5靠近远离冲压凸模4一侧的内壁配合裁切凸模6上设置有凹槽内径对机箱板件进行折边;顶座2进一步向下移动,冲压凸模4配合冲压凹模7对机箱板件进行冲压,然后在液压机构的驱动下,顶座2向远离底座1的一侧移动,直至回到原位。本发明实施例提供的一种机箱制造用裁切装置,结构简单,设计合理,能够通过一次动作实现对机箱板件的裁切和折边操作,其加工效率高,装置集成度高,大大提高了生产效率,降低了生产成本。
如图1、2、3和4所示,作为本发明的一种优选实施例,所述裁切凸模6上设置有多组导向筒8,每个导向筒8内设置有弹簧9,每个弹簧9一端与导向筒8底部固定连接,且另一端固定连接有顶板10,顶板10上端面不低于裁切凸模6上端面,裁切凸模6上还设置有出料组件15。
在本发明实施例中,在对机箱板件进行加工时,裁切凹模3向底座1一侧移动,直至机箱板件的四周被切下,此时机箱板件在裁切凹模3的挤压下落入位于裁切凸模6上的凹槽内,机箱板件的下表面与顶板10上端相抵,随着机箱板件的逐步下降,顶板10的底部与凹槽底部相抵,当冲压凸模4配合冲压凹模7对机箱板件进行冲压后,然后在液压机构的驱动下,顶座2向远离底座1的一侧移动,直至回到原位,在此过程中,顶板10在弹簧9的驱动下将机箱板件顶起,使得机箱板件脱离裁切凸模6。
如图1、2、3和4所示,作为本发明的一种优选实施例,所述出料组件15包括电动推杆和推板,电动推杆一端安装在裁切凸模6的凹槽内,且另一端与推板转动连接,电动推杆远离底座1的一端的两侧对称设置有两组压力弹簧,压力弹簧一端与电动推杆固定连接,且另一端与推板底部固定连接。
在本发明实施例中,顶板10在弹簧9的驱动下将机箱板件顶起,使得机箱板件脱离裁切凸模6,然后电动推杆驱动推板上升,从机箱板件的一侧将机箱板件顶起,从而使得机箱板件从裁切凸模6的一侧滑落。
如图1、2、3和4所示,作为本发明的一种优选实施例,所述裁切凸模6的相邻的两个角上设置有直角槽口16,裁切凹模3相应的位置设置有直角裁切块,直角裁切块用于配合直角槽口16在机箱板件的相邻两角切出槽口。
在本发明实施例中,裁切凸模6的相邻的两个角上设置有直角槽口16,裁切凹模3相应的位置设置有直角裁切块,在加工过程中,机箱板件的相邻的两个角切出槽口,从而便于机箱板件进行折边。
如图1、2、3和4所示,作为本发明的一种优选实施例,所述液压机构包括液压系统和液压缸,液压缸一端固定在底座1的上端,且另一端固定在顶座2的下端,液压缸通过管道与液压系统连接。
如图1、2、3和4所示,作为本发明的一种优选实施例,所述裁切凸模6的凹槽内设置有多组电磁铁13,多组电磁铁13均布在冲压凹模7的四周。
在本发明实施例中,在进行加工的过程中,通过电磁铁13对机箱板件进行固定,从而避免机箱板件出现滑动导致冲压位置出现偏移的问题。
如图1、2、3和4所示,作为本发明的一种优选实施例,所述底座1位于冲压凹模7的下方设置有碎屑槽11,碎屑槽11内设置有倾斜的导板。
以上所述仅为本发明的较佳实施例而已,并不用以限制本发明,凡在本发明的精神和原则之内所作的任何修改、等同替换和改进等,均应包含在本发明的保护范围之内。
Claims (7)
1.一种机箱制造用裁切装置,包括液压机构,其特征在于,所述机箱制造用裁切装置还包括底座(1)、顶座(2)、裁切凹模(3)和裁切凸模(6),顶座(2)的下端固定连接有导柱(12),底座(1)的上端相应设置有柱槽(14),导柱(12)用于配合柱槽(14)为顶座(2)导向,顶座(2)靠近底座(1)的一侧与裁切凹模(3)固定连接,裁切凹模(3)中部设置有凹槽,凹槽内嵌入设置有冲压凸模(4),底座(1)靠近顶座(2)的一侧固定设置有裁切凸模(6),裁切凸模(6)中部设置有凹槽,凹槽内嵌入设置有冲压凹模(7),裁切凹模(3)的外缘设置有裁切刃,裁切凸模(6)的外径也设置有裁切刃,两组裁切刃相互配合裁切机箱板件,裁切凹模(3)内设置有导槽(5),导槽(5)用于为位于裁切凸模(6)上的裁切刃导向,液压机构用于驱动顶座(2)相对底座(1)移动。
2.根据权利要求1所述的机箱制造用裁切装置,其特征在于,所述裁切凸模(6)上设置有多组导向筒(8),每个导向筒(8)内设置有弹簧(9),每个弹簧(9)一端与导向筒(8)底部固定连接,且另一端固定连接有顶板(10),顶板(10)上端面不低于裁切凸模(6)上端面,裁切凸模(6)上还设置有出料组件(15)。
3.根据权利要求2所述的机箱制造用裁切装置,其特征在于,所述出料组件(15)包括电动推杆和推板,电动推杆一端安装在裁切凸模(6)的凹槽内,且另一端与推板转动连接,电动推杆远离底座(1)的一端的两侧对称设置有两组压力弹簧,压力弹簧一端与电动推杆固定连接,且另一端与推板底部固定连接。
4.根据权利要求1所述的机箱制造用裁切装置,其特征在于,所述裁切凸模(6)的相邻的两个角上设置有直角槽口(16),裁切凹模(3)相应的位置设置有直角裁切块,直角裁切块用于配合直角槽口(16)在机箱板件的相邻两角切出槽口。
5.根据权利要求1所述的机箱制造用裁切装置,其特征在于,所述液压机构包括液压系统和液压缸,液压缸一端固定在底座(1)的上端,且另一端固定在顶座(2)的下端,液压缸通过管道与液压系统连接。
6.根据权利要求1所述的机箱制造用裁切装置,其特征在于,所述裁切凸模(6)的凹槽内设置有多组电磁铁(13),多组电磁铁(13)均布在冲压凹模(7)的四周。
7.根据权利要求1~6任一所述的机箱制造用裁切装置,其特征在于,所述底座(1)位于冲压凹模(7)的下方设置有碎屑槽(11),碎屑槽(11)内设置有倾斜的导板。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202010693822.8A CN111842641A (zh) | 2020-07-17 | 2020-07-17 | 一种机箱制造用裁切装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202010693822.8A CN111842641A (zh) | 2020-07-17 | 2020-07-17 | 一种机箱制造用裁切装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN111842641A true CN111842641A (zh) | 2020-10-30 |
Family
ID=73000900
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202010693822.8A Withdrawn CN111842641A (zh) | 2020-07-17 | 2020-07-17 | 一种机箱制造用裁切装置 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN111842641A (zh) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN113910373A (zh) * | 2021-09-08 | 2022-01-11 | 刘艳婷 | 一种高端装备用外壳裁边休整装置 |
| CN114309265A (zh) * | 2021-12-14 | 2022-04-12 | 常熟市绿一电器配件制造有限公司 | 一种高效生产的级进模生产工艺 |
-
2020
- 2020-07-17 CN CN202010693822.8A patent/CN111842641A/zh not_active Withdrawn
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN113910373A (zh) * | 2021-09-08 | 2022-01-11 | 刘艳婷 | 一种高端装备用外壳裁边休整装置 |
| CN114309265A (zh) * | 2021-12-14 | 2022-04-12 | 常熟市绿一电器配件制造有限公司 | 一种高效生产的级进模生产工艺 |
| CN114309265B (zh) * | 2021-12-14 | 2024-02-02 | 常熟市绿一电器配件制造有限公司 | 一种高效生产的级进模生产工艺 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN107234181B (zh) | 车辆顶盖切换模具 | |
| US20030177878A1 (en) | Sequential punch press with complementary sliding plates | |
| CN111571185B (zh) | 一种用于深井泵线圈压入外壳的夹具及装有该夹具的压力机 | |
| CN215508598U (zh) | 折边和侧翻边的成型模具 | |
| CN206662055U (zh) | 一种实现冲压模具导料与抬料功能一体化的装置 | |
| CN106363078A (zh) | 一种新能源汽车的锂电池底座板冲压机构 | |
| CN214814332U (zh) | 一种钣金件自动冲压成型机构 | |
| CN205661174U (zh) | 一种全自动车牌印号装置 | |
| CN211437661U (zh) | 一种散热片加工用冲压设备 | |
| CN210497804U (zh) | 扁形铜排成型装置 | |
| CN103341554B (zh) | 叶轮小叶片弯曲成型模具 | |
| CN113524342A (zh) | 一种采用点阵撞针方式对柔性线路板进行裁切的方法 | |
| CN218079985U (zh) | 手机屏蔽罩侧切模具 | |
| CN223684282U (zh) | 一种在较小空间同时满足不同角度侧冲的紧凑结构 | |
| CN221246617U (zh) | 一种管件多方向多规格冲压固定装置 | |
| CN222608069U (zh) | 一种插座加工用的打孔装置 | |
| CN223070469U (zh) | 一种硬盘壳加工用定位装置 | |
| CN220446661U (zh) | 一种刀模安装组件及防偏移模切机 | |
| CN218252493U (zh) | 一种连接板冲孔切断模具 | |
| CN216857940U (zh) | 一种模具斜冲孔结构 | |
| CN112405003A (zh) | 冰箱外壳加工装置及方法 | |
| CN118976832B (zh) | 一种分体式冲压头及板材边槽冲压裁切机构 | |
| CN206135646U (zh) | 电机定子止口压制装置 | |
| CN219445339U (zh) | 一种车载功放pcb自动打孔装置 | |
| CN218253258U (zh) | 一种攻牙治具 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| WW01 | Invention patent application withdrawn after publication | ||
| WW01 | Invention patent application withdrawn after publication |
Application publication date: 20201030 |